Raka adapter
Två olika utrustningsgränssnitt kan mötas via en kort maskinbearbetad adapter. Vi svarvar de anslutna hålen, ändytorna och momentområdet runt den krävda anslutningsaxeln. Varje ände behåller sin egen tätningsdefinition.
Två olika utrustningsgränssnitt kan mötas via en kort maskinbearbetad adapter. Vi svarvar de anslutna hålen, ändytorna och momentområdet runt den krävda anslutningsaxeln. Varje ände behåller sin egen tätningsdefinition.
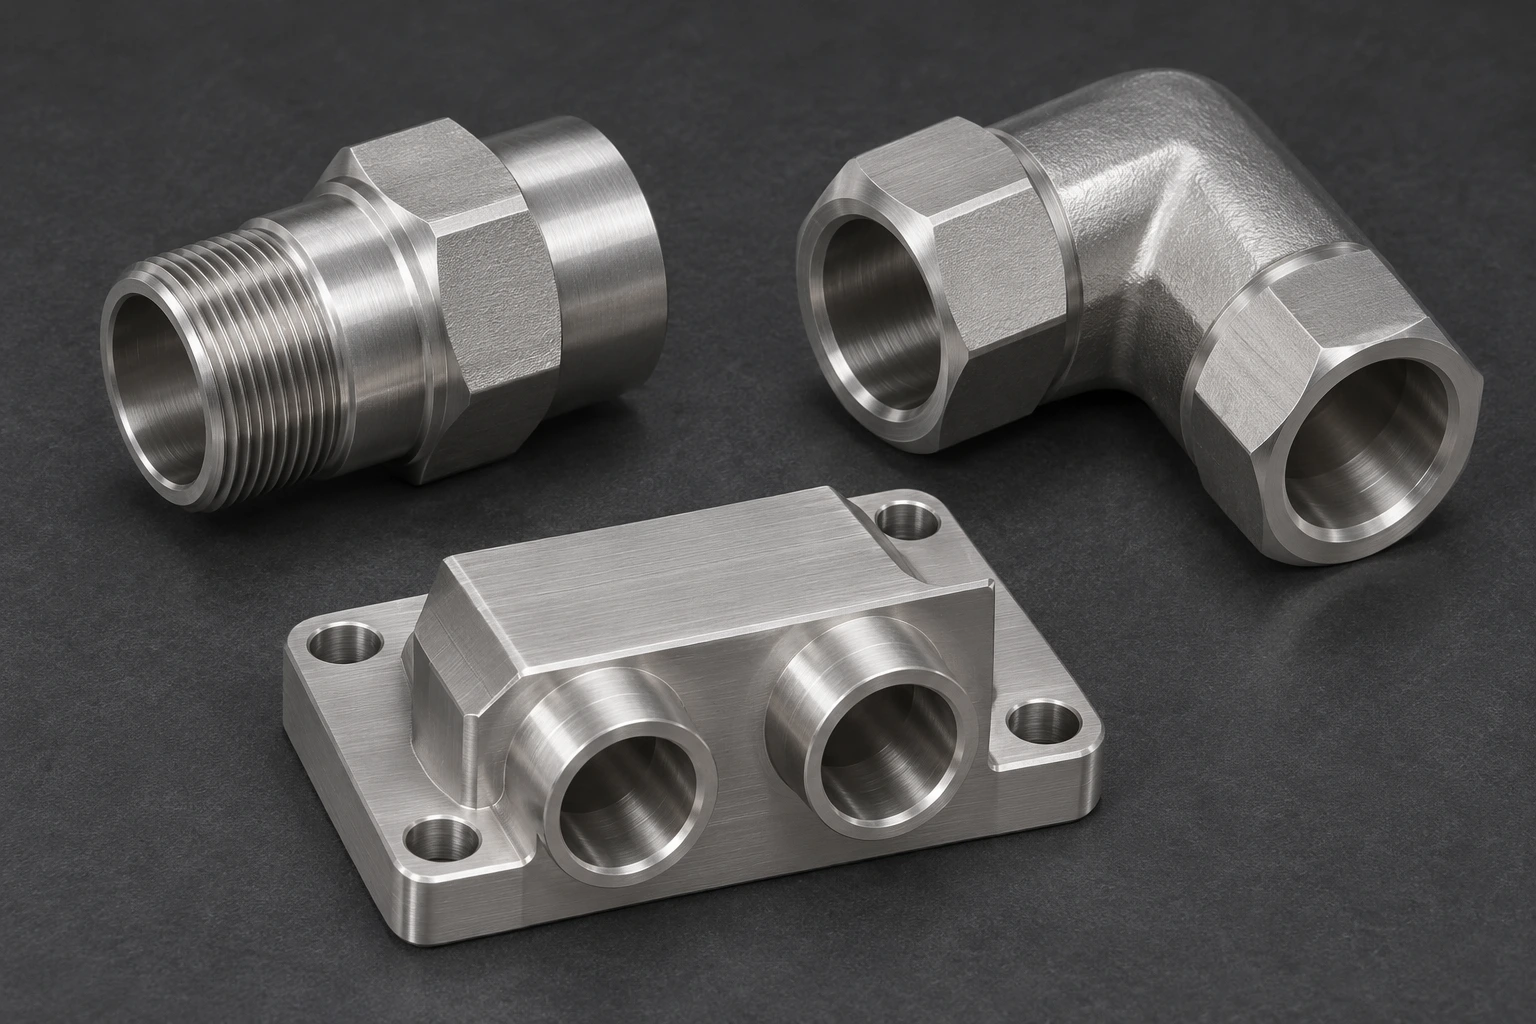
En böj ändrar riktningen på en tillgänglig passage. Den maskinbearbetade kroppen relaterar sina två portar till den installerade orienteringen samtidigt som det krävda materialet bibehålls runt yttre hörnet och portrotarna.
En axelskulta och en hållgänga placerar anslutningen genom en panel eller en bärande konstruktion. Den installerade stacken inkluderar panelen och dess fästutrustning, med en användbar anslutning som sticker ut på varje sida.
En liten kropp kan kombinera en anslutning med dess lokala utrustningsfästning. Dess fästyta bestämmer läget för öppningen i den mottagande modulen. Större ventilhålor och interna fördelnät ingår i vårt separata manifoldblockområde.
En sluten kropp avslutar den specificerade anslutningen. Dess gänga håller komponenten på plats; den valda gängtätningen, ytans tätningsyta eller en separat tätningskontakt stänger öppningen. En fraktlock och en installerad slutning har olika funktioner.
En anslutningskropp kopplar en mät- eller övervakningsanordning till dess specificerade utrustningsport. Vi behåller instrumentsidans anslutning och dess införningsvolym separat från utrustningssidans monterings- eller tätningsfunktioner.
En kopplingskropp kopplar de valda motstående ändarna samtidigt som den definierade fästanordningen pressar deras kontaktytor mot varandra. Maskinbearbetningen av kroppen väljer inte åt anslutningssystemkonstruktören mellan de motstående muttrarna, ringarna eller tätningsdelarna.
En ring eller mutter håller den valda fittingskroppen mot dess monteringsreferens. Dess gänga, bäringsyta och verktygsåtkomstområde tillhör denna fästaufgift och utgör inte oavsiktligt en tätningskontakt.
Inga matchande komponentformer. Återställ filtren eller diskutera din ritning.

En korrosionsutsatt fästning kan använda en specificerad rostfritt stålsort. Den valda legeringen, utgångsmaterialets tillstånd och de sammanfogade materialen ingår i anslutningens definition, och kompatibiliteten bedöms för det faktiska mediet och monteringsprocessen.
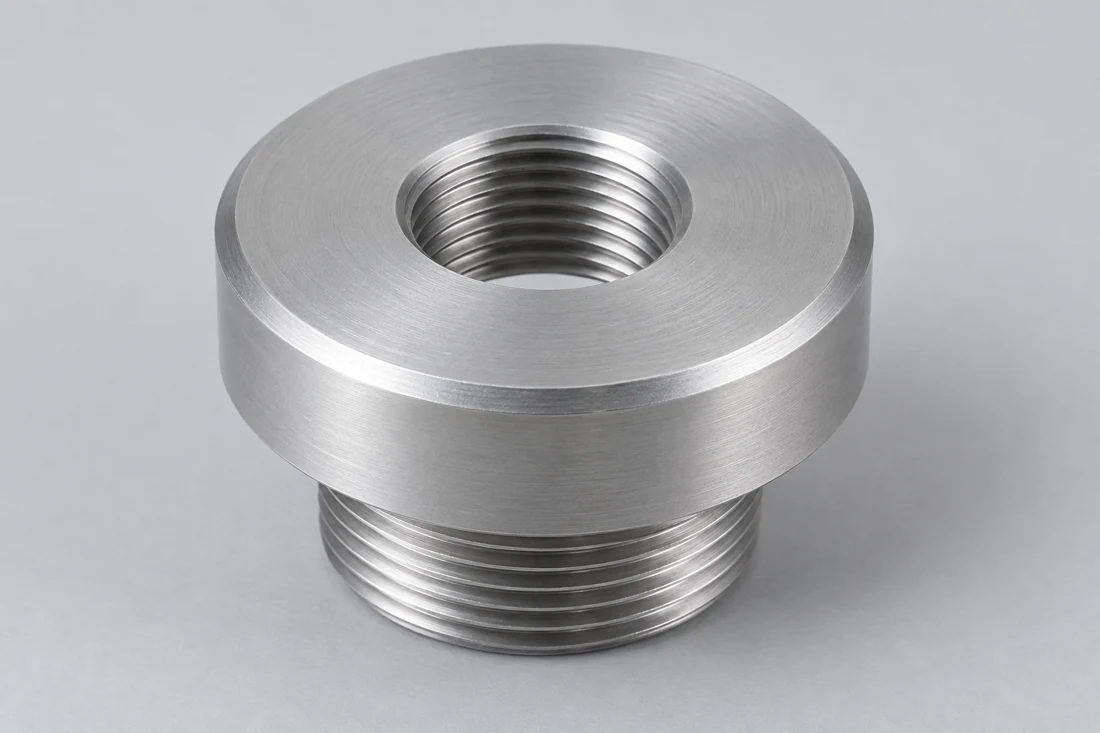
Stål kan väljas för den godkända mekaniska anslutningen och dess ytbehandlingsväg. Det användbara gängans, tätningskontaktens och exponerade yttre ytan kräver olika slutförandebehov. Vi tar hänsyn till levererat beläggningsläge vid deras slutliga mått.
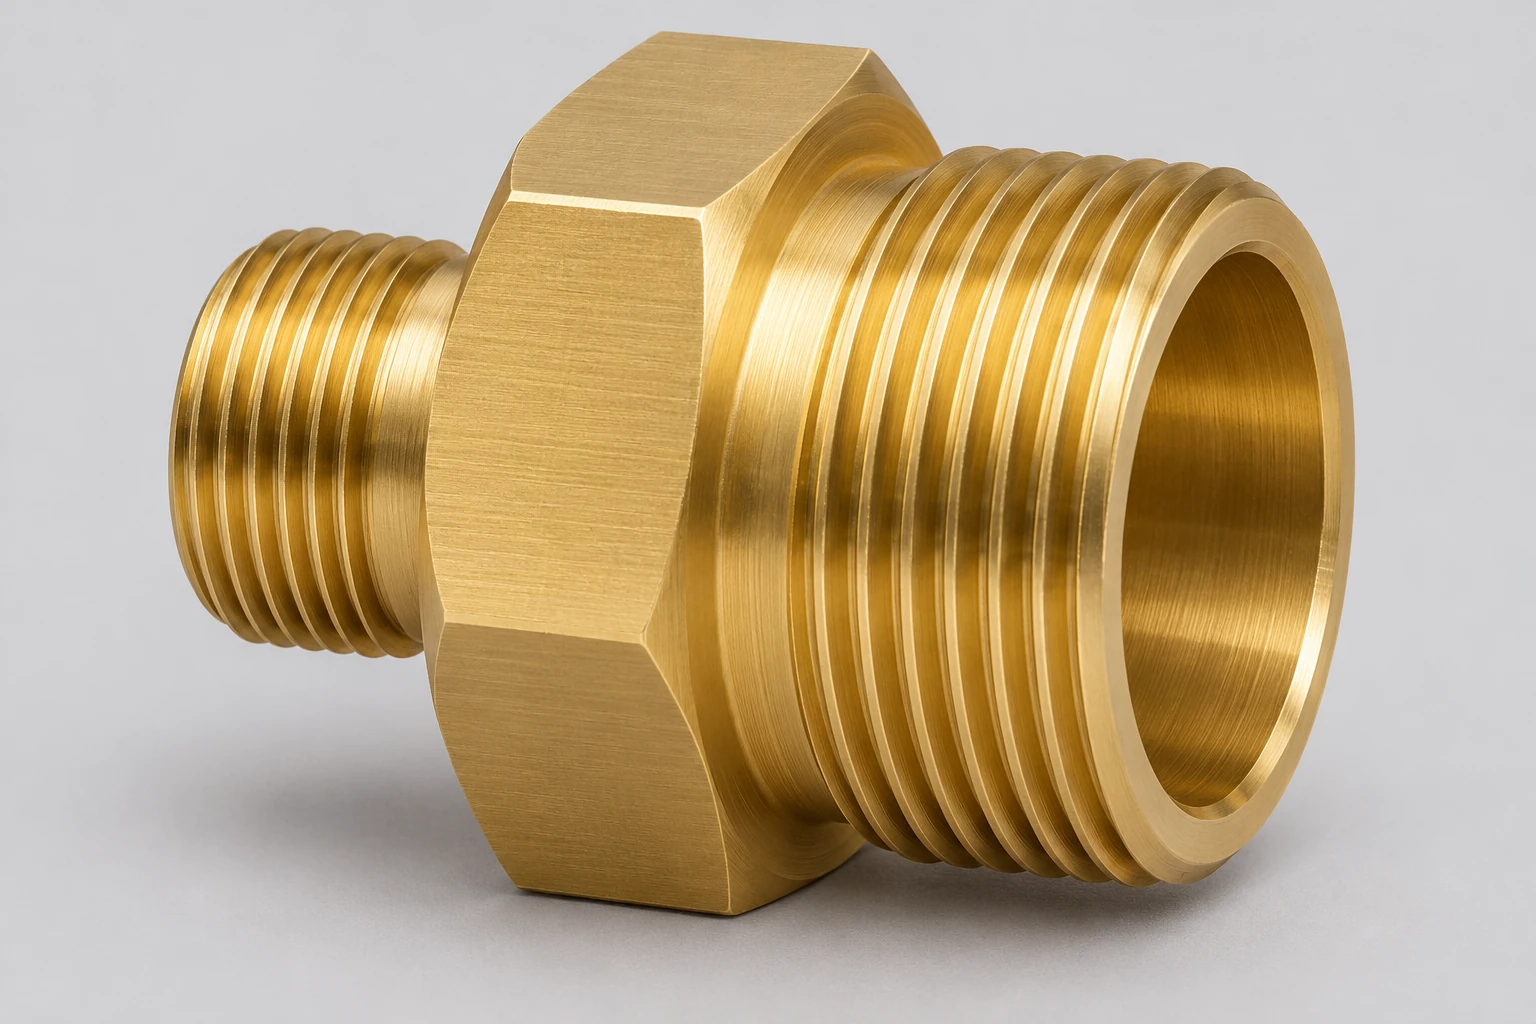
En godkänd mässings- eller aluminiumspecifikation kan ge en annan komponentväg. Rund eller sexkantig utgångsmaterial är lämpligt för tillgängliga vridna former; en levererad formgiven blank kan minska materialavtaget runt en förskjuten kropp. Ingen av dessa utgångsformer fastställer den färdiga anslutningens tryckklass.
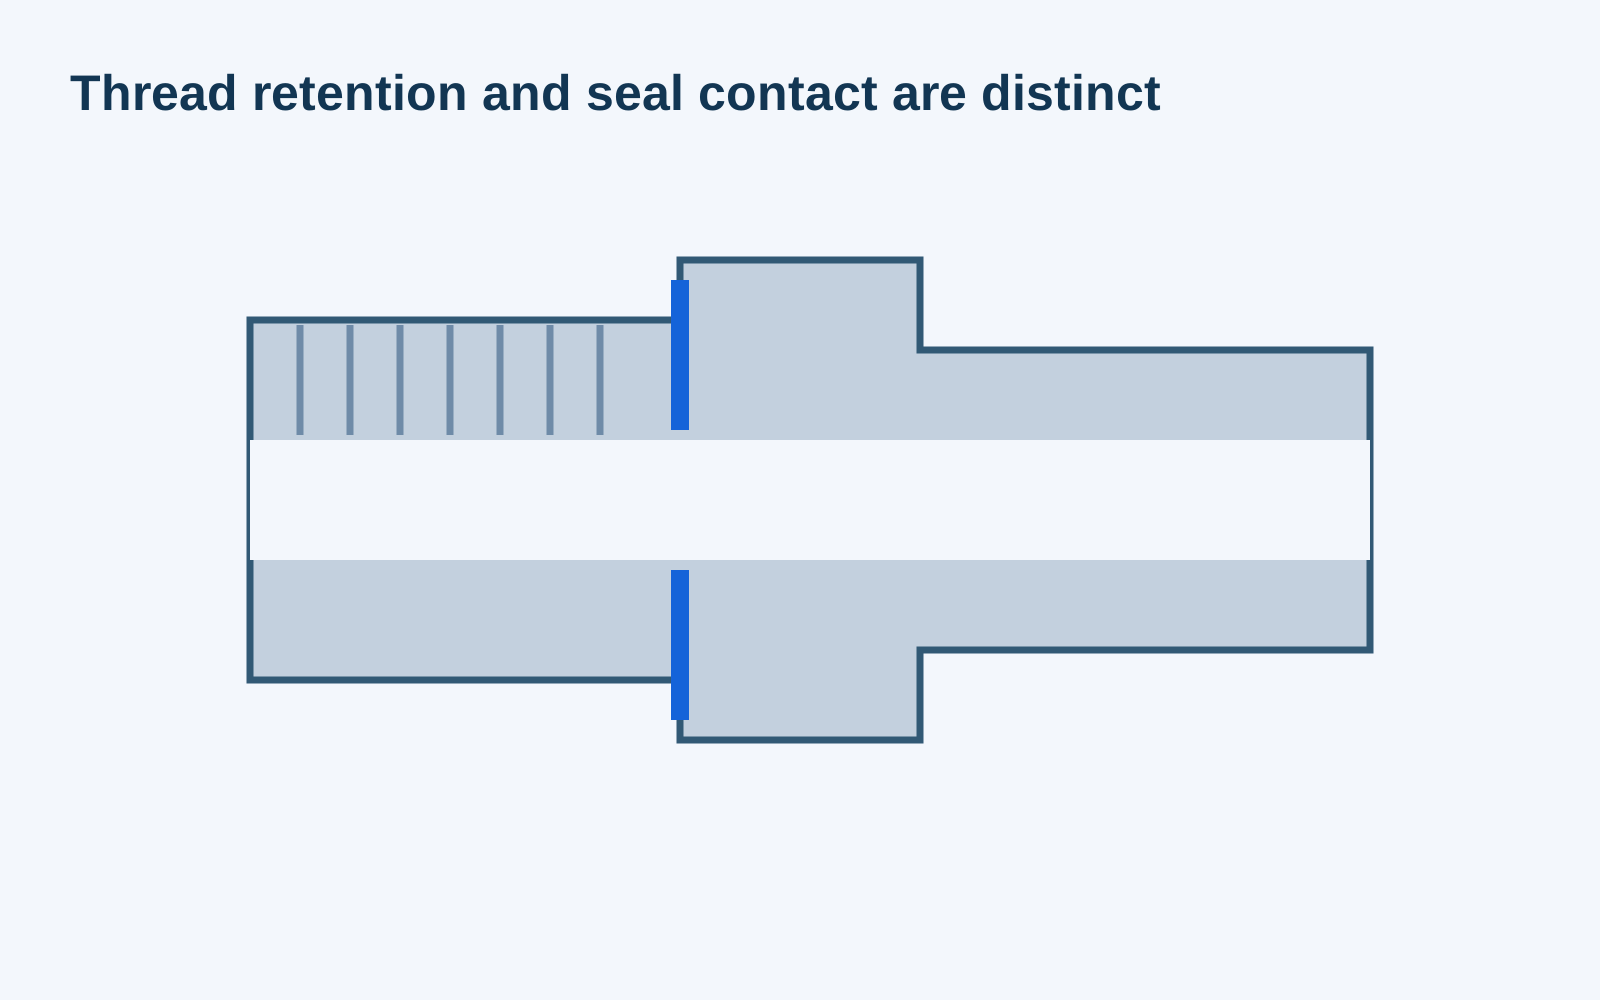
En gängstandard definierar sin form; en ändanslutningsdefinition identifierar även tätningsgeometrin. Swageloks identifieringsguide skiljer mellan dessa två referenser. Vi behåller det specificerade sätet, axelskulten eller täthetshuset tillsammans med gängan, snarare än att välja en anslutning enbart utifrån dess gängdiameter.[2]
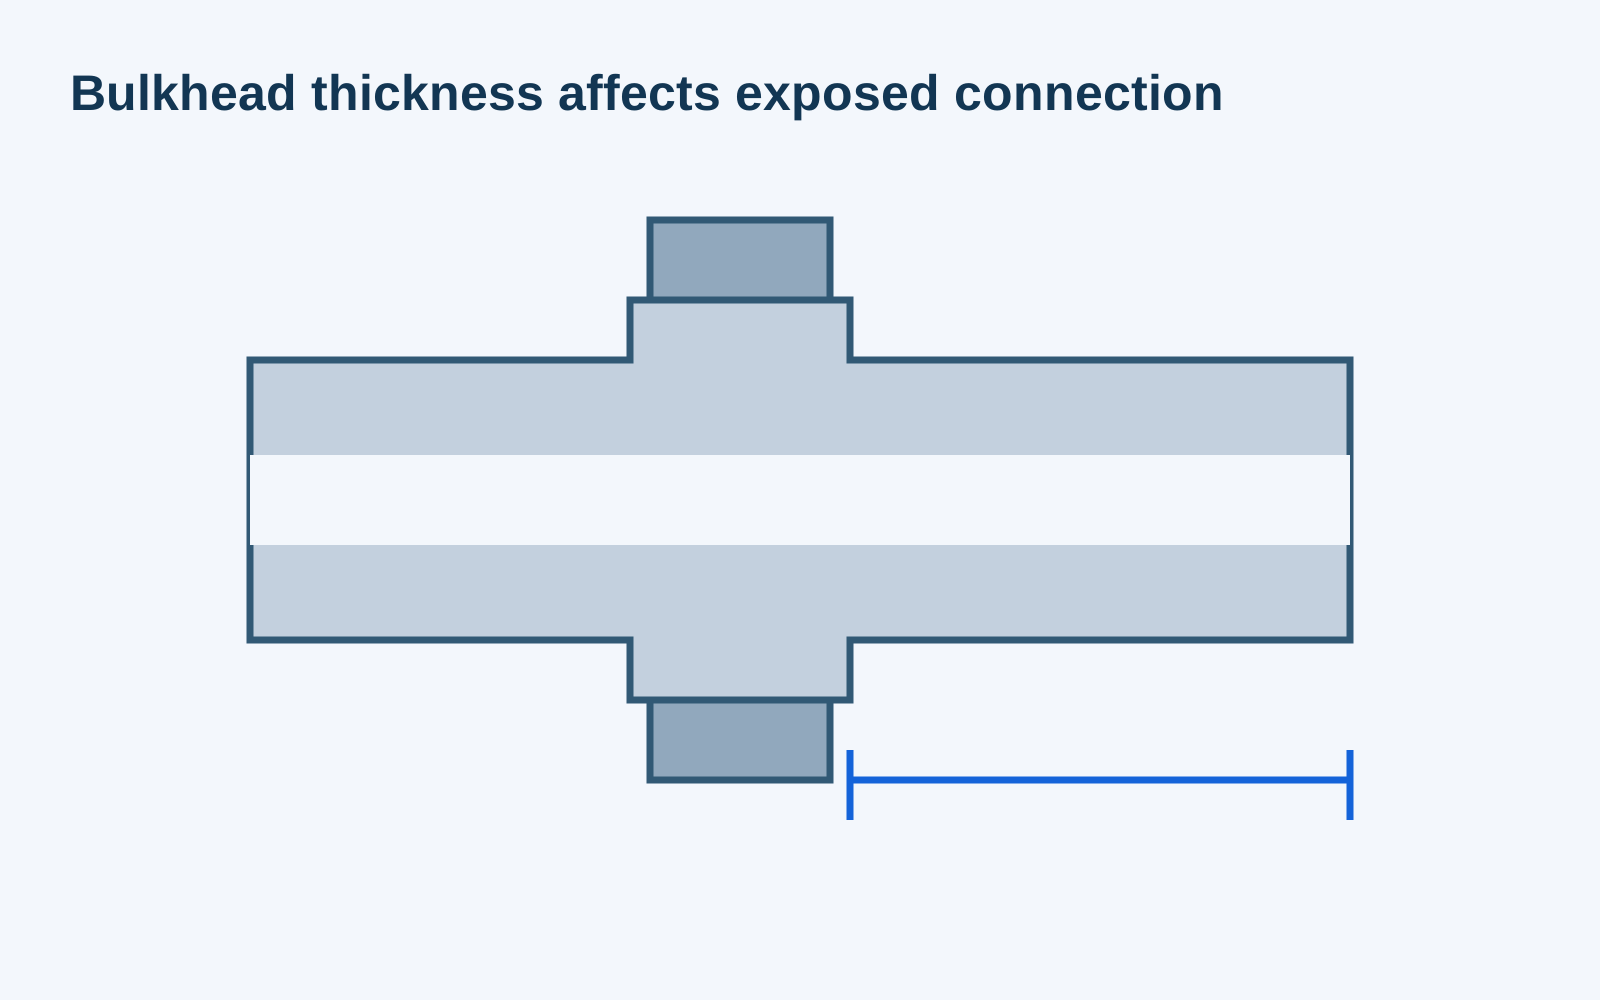
De båda ändarna på en elbåge måste ha sitt krävda vinkelvisa förhållande efter montering. En genomföringskropp måste ha den avsedda projektionen genom den faktiska stödpaketen. Båda dessa monterade förhållanden definieras på ritningen och kontrolleras som monterade förhållanden.

Skruvnackar kräver tillgängligt verktygsutrymme samtidigt som den motkopplade änden är inkopplad. Axelskulten, låsmuttern eller en separat hållfunktion måste sitta utan att fånga ett annat komponent. Dessa tillträdesområden ingår i den färdiga geometrin runt anslutningen.
| Vald gänga | Gängsteg | Inkluderad gängvinkel |
|---|---|---|
| 1/8 NPT | 27 gängor/tum | 60° |
| R1/8 · ISO 7-1 | 28 gängor/tum | 55° |
| 1/4 NPT | 18 gängor/tum | 60° |
| R1/4 · ISO 7-1 | 19 gängor/tum | 55° |
| 1/2 NPT | 14 gängor/tum | 60° |
| R1/2 · ISO 7-1 | 14 gängor/tum | 55° |
Swagelok MS-13-77, sidorna 22–23. Bråkuttryck avser nominella rörstorlekar, inte mätta invändiga diametrar. Samma gängstigning vid 1/2 tum innebär inte att gängformerna är utbytbara. Detta är identifieringsreferenser; det valda standardavtalet och komponentritningen styr tillverkning och kontroll.

Vi bearbetar tillgängliga hål, axelskullar och ändfunktioner från den definierade komponentaxeln. När den andra änden kräver en ny inställning överförs referensvägen istället för att centrera den andra kontakten från en outfärdig yttre yta.
En böj eller korsport lämnar både en intern skärningsyta och en synlig inmatning. Bearbetnings- och avkantningsrutten måste ha åtkomst till denna dolda kant innan komponenten är sluten eller monterad. Lokalt kantarbete bevarar det specificerade sätet och hålet.
Vridflätor, monteringsplattor och andra robusta områden kan ge hållkontakt runt en oregelbunden kropp. Rutten håller dessa kontakter fria från en känslomässig tätningsyta och undviker att lita på en tunn portutvidgning för att motstå bearbetningsbelastningen.
En repa på en tätningsyta har en annan konsekvens än ett verktygsavtryck på yttre sexkantsytan. Vi bevarar den specificerade kontaktytgeometrin och -strukturen separat från den omgivande kosmetiska ytan.
Inkluderad beläggning, maskering och slutkontroller följer den godkända ytdefinitionen. En gänga som godkänts innan en beläggningsskikt har avsatts är inte automatiskt samma färdiga gänga; tillverkningsrutten bevarar den krävda monteringskontakten efter behandlingen.
Lösa burar och avslutningsrester får inte finnas inuti en öppen anslutning. Rengöring och tillfällig skyddning följer de överenskomna leveranskraven, utan att behandla vanlig komponentrengöring som ett validerat resultat av systemrenlighet.
Del- och revisionsmärken ska placeras där de förblir användbara utan att skada sätesytan, användbara gängor eller området för momentverktyg. Tillfällig skyddning ska förbli skiljbar från en slutföring som avses att förbli i den driftsmässiga monteringen.
Parkers guide för järnvägsfordonskomponenter skiljer mellan vatten-, olje- och luftapplikationer samt olika fäst- eller kopplingsfamiljer.[3]
Vi kontrollerar den angivna gängan och den relaterade sätesgeometrin som separata egenskaper. En böjningsdelas portriktning och en skärmkroppsskulderns avstånd är ytterligare resultat som kopplas till komponentens referenspunkter, snarare än konsekvenser av ett gängmåttresultat.
Ritningen definierar geometrin för den levererade kroppen. Allt krävt monterings-, läck-, tryck- eller renlighetsgodkännande har sitt eget omfång, sin egen metod och sina egna gränsvärden i offerten; det härleds inte från en tillfredsställande dimensionsrapport.
Komponentregistret länkar samman material, revision, ytbearbetning och överenskommet godkännande. Järnvägsprojektkrav kan även reglera leverantörskvalificering och den mottagande monteringen. Dessa krav förblir uttryckliga tillsammans med den citierade maskinbearbetningen.

En initial komponent kan fastställa verktygsåtkomst, utskjutning och klargående av monteringsänden i den mottagande utrustningen. Denna installationskontroll är separat från frigivandet av utrustningens driftprestanda.
Den godkända fästningen ansluter den specifika utrustningsänden och den motparande anslutningen. En revision på någondera sidan förblir kopplad till fästningens definition, inklusive eventuellt bevarad hårdvara och levererat monteringsläge.
Adapters med olika kombinationer av ändar kan se nästan identiska ut. Delidentifiering och separat förpackning säkerställer att de krävda ändarna hålls tillsammans istället för att kräva att en installatör skiljer dem åt med blotta ögat.
Gängor, tätningskontakter och öppna passages skyddas på lämpligt sätt under hantering. Förpackningen förhindrar att en tung närliggande komponent slår mot den exponerade änden eller pressar smuts in i hålet.
Tillgänglig svarvad råmaterial kan undvika onödig blankförberedelse. Förskjutna portar, djupa interna kontakter och ytterligare inställningar lägger fortfarande till arbete. Upprepade kvantiteter sprider programmering och fixturförberedelse över fler komponenter, medan den per-del-slutförda bearbetningen och det överenskomna godkännandet förblir oförändrade.
| Inkludera | Obligatorisk detalj |
|---|---|
| Slutfärdig fästning | Ritning/revision, material/tillstånd, kvantiteter och enheter |
| Båda anslutningsändar | Referenser för anslutningsändar, gängspecifikationer, tätningsgeometri och motparter |
| Installerad kropp | Portriktning, stödpaket, vredåtkomst, ytbearbetning och leveranstillstånd |
| Projektgodkännande | Dimensionella protokoll, leverantörs-/projektkrav samt eventuellt separat inkluderade provningar |
Vere överens om en säker överföringsmetod för konfidentiella filer.
Exemplet kan fastställa tillgänglig geometri, men slitage eller skadade gängor kan dölja avsedd anslutning. Vi behöver en godkänd definition av de ursprungliga anslutningskontaktorna innan vi återger dem. Att endast matcha den slitna konturen kan överföra dess defekt till den nya fästningen; en ritning eller godkänd nominell gränsyta löser den skillnaden.
Kroppen är endast en del av den produkten. Låsmekanismen, ventilerna, tätningsdelarna och motdelen avgör hur kopplingen ansluter och kopplas från. Vår komponentoffert anger den lösa kroppen och eventuellt uttryckligen inkluderat monteringsarbete.
Nej. ISO:s offentliga sammanfattning beskriver krav på ett organisatoriskt järnvägskvalitetssystem för hela leveranskedjan. Det är en annan fråga än överensstämmelse för en specifik fästning eller godkännande av dess mottagande utrustning. Projektet specificerar de krävda leverantörsbevisen och produktgodkännandet.
Det kräver granskning av hela anslutningen för dess nya driftuppgift. Det valda metallet är endast en faktor: bevarade tätningsdelar, anslutningssystemet, temperatur och vätska kan ändra vad som är lämpligt. Parker listar järnvägsapplikationer för vatten, olja och luft separat. En dimensionell överensstämmelse ger inte tillstånd att flytta den monterade anslutningen mellan dessa.
Nej. Lämplig stångvara eller en tillgänglig godkänd blanka kan vara en praktisk utgångspunkt för en liten, tillgänglig fästning. En formad förform kan minska upprepade materialavtag för andra geometrier, men medför sin egen förberedelse. Vi jämför dessa vägar för den aktuella komponenten och kvantiteten i stället för att anta att varje reservdel kräver dedicerad formverktygning.
Endast om den reviderade installationen är godkänd. Ökad längd flyttar också den anslutna röret, slang eller instrumentet och ändrar dess utskjutning från stödet. Det kan påverka närliggande fria utrymmen, stöd eller utrymmet som krävs för demontering. Hela den installerade anordningen måste tillåta förlängningen, även om båda anslutningsändar förblir oförändrade.
Skicka fästningens ritning och båda anslutningspar-definitioner tillsammans med material, kvantitet och järnvägsprojektkrav. Vi kommer att offra den maskinerade kroppen, levererad ytbearbetning och inkluderat godkännande.
Källor för gängidentifiering, fullständiga ändanslutningar, järnvägsapplikationsfamiljer och omfattning av kvalitetssystem.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
