Precision CNC-fräsning
Hus, plattor och monteringsfunktioner.Skicka monteringsgeometrin, referensytor och kraven på hållägenheter. Identifiera vilka ytor som positionerar monteringen och vilka som endast ger spel.
CNC-fräsning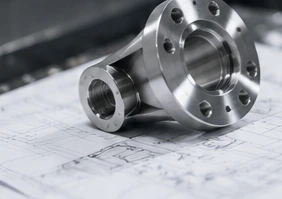
Hus, plattor och monteringsfunktioner.Skicka monteringsgeometrin, referensytor och kraven på hållägenheter. Identifiera vilka ytor som positionerar monteringen och vilka som endast ger spel.
CNC-fräsningAxlar, mantlar och koncentriska funktioner.Ange passningen för varje diameter, referensaxeln och eventuella runout-krav. Visa gängor, skåror och ytor som måste förbli okomprimerade.
CNC-svarvningFunktioner på flera ytor eller vinklar.Dela den kompletta modellen tillsammans med dess ritning. Vi kan diskutera en fräs-, svarv- eller fleraxlig bearbetningsväg utan att betrakta antalet maskinaxlar som en toleransgaranti.
5-axlig bearbetning| Nominalmått (mm) | Fin (f) | Medium (m) |
|---|---|---|
| 0.5–3 | ±0.05 | ±0.10 |
| >3–6 | ±0.05 | ±0.10 |
| >6–30 | ±0.10 | ±0.20 |
| >30–120 | ±0.15 | ±0.30 |
| >120–400 | ±0.20 | ±0.50 |
För metallkomponenter med ISO 2768-1 angivet på ritningen. Enskilda toleranser för mått och geometriska krav har företräde. Mått under 0,5 mm, avfasningar och kantradier har separata gränsvärden.ISO 2768-1
Matsande ytor, lagerpositioner och monteringshål.Identifiera de lokaliseringssidor, monteringsläget och vilka interna funktioner som kräver enskild kontroll.
Lagerplatser, axelskultar och referensaxlar.Visa varje passning, axelstoppets läge och referensytan som används för att bedöma rotationskraven.
Passningsförhållanden för borrning, yttre passning och väggförhållanden.Ange den monterade passningen, längden och de ytor som används för att etablera mätuppställningen.
Centralborrningar, centreringssidor och skruvmönster.Ange förhållandet mellan monteringsytan, borrningen och fästningsmönstret.
Hål mönster, monteringsytor och positioneringsfunktioner.Ange ritningsreferenserna som kopplar de bearbetade egenskaperna till resten av monteringen.
Tjocklek, passningar och sammanstötande ytor.Identifiera om tjocklek, ytförhållanden, kantförhållanden eller diameter styr delens funktion.
Anodisering ändrar måtten på sammanpassade ytor. Vi planerar ytbehandlingsutjämningen kring de slutgiltiga passningarna och identifierar kontaktytorna som behöver maskeras, istället för att acceptera de outfärdiga metallmåtten som det belagda resultatet.
Exakt kvalitet; levererat tillfälle; krav på yta och rengöring.
Kvalitet, hårdhet/tillfälle och eventuell värmebehandling innan slutkontroll.
Kvalitet, dokumentation av utgångsmaterialet och applikationsspecifika krav på ytan.
Legeringsbeteckning, sammansättningsbegränsningar och eventuell plateringsspecifikation.
Kvalitet, driftkrav och slutlig yta/rengöringsgrad.
Legering och värmebehandlingsförhållande, delens funktion och krav på dokumentation.
Exakt polymerkvalitet, fylld eller outfylld, utgångsmaterialtillfälle och acceptmilstad.
POM utvidgar sig mer med temperatur än vanliga konstruktionsmetaller. En POM-version med tät passning kräver egen kontrolltemperatur och driftspel; vi överför inte ett metallparts passning direkt till en acetalersättning.
Nylon absorber fukt, vilket förändrar måtten och styvheten. Vi skiljer mellan inspektion av torr lagerhållen vara och den specificerade konditionerade tillståndet, så att ett måttresultat för en torr del inte felaktigt tolkas som passformen efter fuktpåverkan.
Kvalitet, optiska eller estetiska krav samt ytor som måste skyddas.
Behåll de strikta kontrollerna på de egenskaper som kräver dem. Använd ritningsstandarden och skilj tydligt mellan referensinformation och godkännandekrav.[1]
Diskutera hur komponenten kommer att positioneras, vilka ytor som kan spännas fast och i vilket skick den kommer att kontrolleras. Markera tunna väggar och ytor som är sårbara för spännmärken.
Identifiera värmebehandling, beläggning, slipning eller andra operationer som måste beaktas. Kom överens om vem som ansvarar för varje steg och när den slutliga godkännandet sker.
Håll modell, ritning och inköpsbeskrivning i linje. Registrera godkända ändringar och alternativ istället for att lita på ett gammalt e-postmeddelande eller en osignerad skärmdump.
Ange mätningsmiljön och stabiliseringskraven som är relevanta för ditt ritningsunderlag. Inkludera eventuella begränsningar av hantering, renlighet och ytskydd.
Referera till den godkända revisionen, kontrollplanen och eventuell provgodkännande vid senare beställningar. Diskutera omfattningen av kontrollerna igen när ett material, en process eller en ritning ändras.
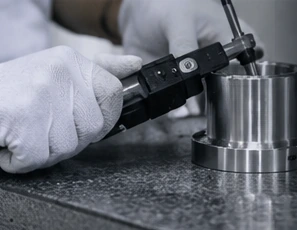
Ett resultat för borrningsdiameter fastställer storleken; det fastställer inte borrningens position i förhållande till ritningens referensplaner. Positionskontroller måste använda den angivna referensramen, medan ytråheten kräver den angivna parametern, riktningen och mätinställningarna. Vi kopplar varje rapporterat resultat till den egenskap som godkänts; instrumentets visningsupplösning och en etikett ”CMM-rapport” i sig räcker inte för att säkerställa täckning.
Kom överens om vilka egenskaper som rapporteras, hur de refererar till ritningen, vad som kontrolleras vid provstadiet och vad som kontrolleras på produktionskvantiteter.
Identifiera de krävda materialdokumenten, mätspårbarheten och eventuell extern kontroll. En påstådd spårbarhet kräver stödjande bevis, och mätosäkerheten är fortfarande av betydelse.[2]
Valen är förfrågningspreferenser. Kompatibiliteten med bearbetningsprocessen, de dimensionella kraven och den slutliga produktionsvägen måste bekräftas.
Antalet strikt kontrollerade funktioner är avgörande, inte bara den minsta toleransen på en ritning. Identifiera vad som måste kontrolleras och var en allmän kravspecifikation räcker.
Mätningar för den första artikeln, produktionskontroller och rapportering kan vara olika uppgifter. Definiera varje levereringsobjekt när du begär ett prisförslag.
Material, utgångsform, monteringar och specificerad efterbearbetning tillhör samma omfattning. Jämför offertförslag baserat på samma revision och antaganden.
Be om de kvantiteter du faktiskt behöver. Separera provgodkännande från upprepad beställning och bekräfta leveransschema endast efter teknisk och kommersiell granskning.
Dela med oss syftet med provet: monteringspassning, geometrigranskning, provning eller en annan uppgift. Kom överens om vilka egenskaper som måste mätas och vilken godkännandeprocess som krävs innan nästa beställning.
Definiera batchstorleken, inspektionsprovet och rapportformatet. Diskutera eventuella krav på att utvärdera variationen inom batchen; ett enda godkänt prov fastställer inte en produktionsförmågeindex.
Referera till aktuell ritning, materialtillstånd och överenskommen kontrollplan. Identifiera ändringar innan du lägger in ny beställning och bekräfta produktionsmängd, förpackningskrav samt leveransschema.
Inkludera modell, ritningsrevision, material och beställda kvantiteter. Markera kritiska passningar och krävda dokument.
Diskutera genomförbarhet, produktionsansvar, mätmetoder och eventuella öppna frågor innan godkännande.
Bekräfta kommersiell omfattning, godkännandekriterier samt eventuell första-artikel- eller provgodkännandesteg skriftligt.
Använd de överenskomna kontroll-, dokumentations- och förpackningskraven. Se till att godkända revideringar är tillgängliga för upprepad beställning.
6061-T6 ALUMINIUM
Det kritiska mätområdet krävde 0,01 mm planhets- och parallellitetskontroll genom bearbetning och matt svart anodisering.
Läs om kalibreringsplattprojektet416 ROSTFRI STÅL
Kontroll av små hål och mikroskopisk inspektion med två vinklar avslöjade skärvor som normal mätning av huvudborrning annars skulle ha dolt.
Läs om kolimatorrörprojektetSkicka ritningen, kritiska funktioner, material och kvantitet. Vi bekräftar de uppnåbara toleranserna och ett lämpligt kontrollomfång för den föreslagna tillverkningsvägen innan vi accepterar beställningen.
Den här sidan fokuserar på passningskritiska funktioner och deras godtagandekrav. Fräsning, svarvning och fleraxlig bearbetning kan alla ingå i bearbetningsvägen. Den användbara skillnaden är den specifikation och kontroll som krävs för din komponent, inte en annan benämning på maskinen.
Ingen standard antas från en beskrivning som exempelvis "precisiondel." Ange standarden och utgåvan som används på din ritning, tillsammans med krav specifika för varje geometriskt element. ASME Y14.5 innehåller regler för kommunikation av geometrisk mått- och toleransangivelse; den är inte en leverantörsintygsbevisning.[1]
En modell kan påbörja samtalet. För arbete där passning är kritisk, ange en matchande ritning eller en överenskommen modellbaserad specifikation som definierar toleranser, referensytor, ytkrav och godkännandekriterier. Lös bristande information innan produktionen godkäns.
Ange de egenskaper, rapportformatet och provomfattningen som du behöver. Vi kommer att diskutera den lämpliga metoden och bekräfta vilken rapportering som kan inkluderas. En CMM-rapport ingår inte automatiskt för varje del, och en enda mätmetod kan inte omfatta alla funktioner.
Dela den exakta materialgraden, delens geometri, passningskraven och avsedda användningen. Inkludera relevanta krav på konditionering och mätning. Anta inte att en tolerans som godkänts för en metallversion automatiskt gäller för en polymerversion.
Markera de slutgiltiga måtten och identifiera ytor som måste skyddas, täckas eller inspekteras vid en specifik fas. Inkludera ytfinishspecifikationen i den ursprungliga förfrågan så att bearbetningsvägen och ansvarsområdena kan granskas som ett sammanhängande uppdrag.
Ange antalet prototyper och produktionsenheter som du behöver. Minimiantal, materialanskaffning, godkännande av provexemplar och leveransdatum bekräftas för det faktiska projektet. Vi publicerar inte en fast ledtid för alla precisionsdelar.
Vi börjar med våra egna fabriker. När en annan kapacitet krävs kan vi diskutera samordning med en partner eller introducera dig direkt. Den föreslagna tillverkningslösningen och ansvar för kontroll ska överenskommats innan du lämnar in beställningen.
Leverera den aktuella CAD-modellen och ritningen, exakt material, kvantitet, kritiska funktioner, krav på ytbearbetning, kontrollrapporter samt önskad leveranstid. Checklisten på denna sida kan hjälpa dig att samla in dessa punkter. Kom överens om sekretessavtal och filöverföringsavtal innan känslig information skickas.
Vere över sekretessavtal och överföringsmetod innan känslomässigt eller begränsat material delas.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
Referenser för geometrisk toleransangivelse, metrologisk spårbarhet och bearbetningsmaterial.
