Przejdź do treści
VETCNCCNC MANUFACTURING
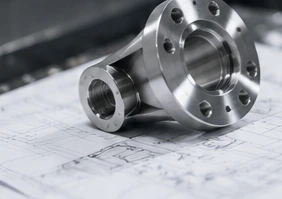
Ilustracyjne, obrabiane komponenty metalowe na rysunku — nie jest to zdjęcie fabryki VETCNC

Usługi precyzyjnej obróbki CNC.Dla części, które muszą pasować.

Oferujemy obróbkę CNC dla części wymagających krytycznych dopasowań i zależności od punktów odniesienia. Rysunek techniczny oraz końcowy stan gotowej części określają wymagania kontrolne.

Przegląd dopuszczalnych odchyłek
Przegląd oparty na rysunku
Części metalowe i plastikowe
Zamówienia prototypowe i seryjne
Jasne określenie odpowiedzialności za produkcję

Obróbka dla krytycznych dopasowań i zależności od punktów odniesienia

Precyzyjne frezowanie CNC

Korpusy, płyty i cechy montażowe.Prześlij geometrię współpracującą, powierzchnie odniesienia oraz wymagania dotyczące położenia otworów. Wskazówkami są powierzchnie lokalizujące zespół oraz powierzchnie zapewniające jedynie luz.

CNC Frezowanie
Precyzyjne toczenie CNC

Wały, tuleje i cechy współśrodkowe.Określ pasowanie dla każdego średnicy, oś odniesienia oraz wszelkie wymagania dotyczące bicia. Zaznacz gwinty, rowki oraz powierzchnie, które muszą pozostać niepowlekane.

CNC Tokarka

Cechy wielościenne i ukośne

Cechy na kilku powierzchniach lub pod kątem.Prześlij pełny model wraz z jego rysunkiem. Możemy omówić trasę frezowania, toczenia lub wieloosiowego przetwarzania bez traktowania liczby osi maszyny jako gwarancji dokładności wykonania.

Obróbka 5-osiowa

Dopuszczalne odchyłki wymiarowe

ISO 2768-1:1989 · wymiary liniowe · mm
Wymiary nominalne (mm)Dokładne (f)Średnie (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Dla części metalowych z normą ISO 2768-1 określonymi na rysunku. Wymiary i kontrola geometryczna z osobnymi dopuszczeniami mają pierwszeństwo. Dla wymiarów poniżej 0.5 mm, zaokrągleń i promieni krawędzi stosuje się osobne limity.ISO 2768-1

Potwierdź dopuszczalne odchyłki dla Twojego elementu.Przejrzyj kluczowe cechy, wymiary elementu, ilość sztuk oraz wymagania dotyczące kontroli jakości w odniesieniu do rysunku. Oferta powinna zawierać przyjęte granice tolerancji oraz zakres pomiarów.

Elementy precyzyjne i cechy krytyczne

6 przykłady elementów

Precyzyjne korpusy

Powierzchnie stykowe, miejsca montażu łożysk i otwory montażowe.Określ powierzchnie pozycjonujące, położenie zmontowanego elementu oraz wewnętrzne cechy wymagające indywidualnej kontroli jakości.

Wały stopniowe

Gniazda łożyskowe, barki i osie odniesienia.Wskaż każdy pasujący połączenie, położenie barki oraz bazę pomiarową stosowaną do oceny wymagań obrotowych.

Wkładki i tuleje

Pasowanie otworu wewnętrznego, pasowanie zewnętrznego oraz zależności między ściankami.Określ pasujące połączenie w zmontowanym stanie, długość elementu oraz powierzchnie służące do ustalenia układu pomiarowego.

Kołnierze i tarcze mocujące

Otwory centralne, powierzchnie pozycjonujące i wzory otworów pod śruby.Określ zależność geometryczną między powierzchnią montażową, otworem wewnętrznym a wzorem otworów pod śruby.

Płyty i bloki pozycjonujące

Wzory otworów, powierzchnie montażowe i cechy pozycjonujące.Podaj oznaczenia rysunkowe łączące cechy obrabiane z resztą zespołu.

Precyzyjne dystanse i pierścienie

Grubość, pasowania i powierzchnie stykowe.Określ, czy funkcję elementu określają jego grubość, zależności między powierzchniami, stan krawędzi czy średnica.

Materiały do precyzyjnej obróbki CNC

11 materiałów

Stopy aluminium

Anodowanie zmienia wymiary powierzchni stykowych. Planujemy zapas na powłokę wokół końcowych pasowań i identyfikujemy powierzchnie stykowe wymagające maskowania, zamiast przyjmować wymiary metalu przed powłoką jako wynik końcowy po anodowaniu.

Stal nierdzewna

Dokładna klasa materiału; stan dostawy; wymagania dotyczące powierzchni i czystości.

Stal

Klasa materiału, twardość / stan oraz ewentualna obróbka cieplna przed końcową kontrolą.

Stopy tytanu

Klasa materiału, dokumentacja dostawcy oraz specyficzne dla zastosowania wymagania dotyczące powierzchni.

Mosiądz

Oznaczenie stopu, ograniczenia składu chemicznego oraz wszelkie specyfikacje powłok.

Miedź

Klasa materiału, wymagania eksploatacyjne oraz końcowy stan powierzchni / czystości.

Stopy Inconel

Stop i stan obróbki cieplnej, funkcja detalu oraz wymagane dokumenty.

PEEK

Dokładna klasa polimeru (wypełniony lub nie), stan dostawy oraz środowisko akceptacji.

POM

POM rozszerza się w wyższym stopniu przy wzroście temperatury niż typowe metale inżynierskie. Wersja z POM wymagająca ciasnego pasowania potrzebuje własnej temperatury kontroli jakości oraz luzu eksploatacyjnego; nie przenosimy bezpośrednio pasowania elementu metalowego na jego zamiennik wykonany z acetalu.

Poliamid (nylon)

Nylon pochłania wilgoć, co powoduje zmianę wymiarów i sztywności. Rozróżniamy kontrolę suchego materiału zapasowego od stanu warunkowanego określonego w specyfikacji — wynik pomiaru suchego elementu nie może być błędnie interpretowany jako dopasowanie po nasiąknięciu wilgocią.

Akryl

Klasa materiału, wymagania optyczne lub estetyczne oraz powierzchnie wymagające ochrony.

Określ konkretną gatunkowość materiału, a nie tylko jego rodzinę.Obrabialność może się różnić w zależności od stopu oraz stanu materiału.[3]Dostępność materiałów, możliwe zamienniki oraz osiągalne wymagania są analizowane w ramach każdego projektu.

Chronij cechy decydujące o dopasowaniu

Tolerancje funkcjonalne

Zastosuj ścisłe tolerancje wyłącznie do tych cech, które tego wymagają. Korzystaj ze standardu rysunkowego i wyraźnie odróżniaj informacje odniesienia od wymagań akceptacyjnych.[1]

Uchwyt i zwolnienie detalu

Omów sposób lokalizacji detalu, powierzchnie dopuszczone do zaciskania oraz stan, w jakim będzie on podlegał kontroli. Zaznacz cienkie ścianki oraz powierzchnie narażone na ślady zacisków.

Kolejność operacji

Określ obróbkę cieplną, powłoki, szlifowanie lub inne operacje wymagające uwzględnienia. Ustalcie, kto odpowiada za poszczególne etapy oraz kiedy odbywa się końcowa akceptacja.

Rewizje rysunków

Zachowaj spójność modelu, rysunku technicznego i specyfikacji zakupowej. Dokumentuj zatwierdzone zmiany i alternatywy zamiast polegać na starych wiadomościach e-mail lub nieoznaczonych zrzutach ekranu.

Warunki pomiaru i obsługi

Określ warunki pomiaru i stabilizacji odpowiednie dla Twojego rysunku. Włącz wszelkie ograniczenia dotyczące obsługi, czystości oraz ochrony powierzchni.

Kontrola zamówień powtórzonych

Odwołuj się do zatwierdzonej wersji rysunku, planu kontroli oraz ewentualnego zatwierdzenia próbek przy kolejnych zamówieniach. Omów ponownie zakres kontroli w przypadku zmiany materiału, procesu lub rysunku technicznego.

Kontrola wymiarów, baz oraz chropowatości powierzchni

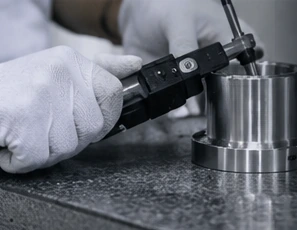
Ilustracyjna scena kontroli wymiarowej — nie jest to zdjęcie sprzętu VETCNC

Dobierz metodę pomiaru do danej cechy

Wynik pomiaru średnicy otworu określa jego wielkość, ale nie określa położenia otworu względem baz rysunkowych. Kontrola położenia musi być przeprowadzona w ramach określonego układu baz, natomiast pomiar chropowatości powierzchni wymaga zastosowania określonego parametru, kierunku oraz ustawień pomiarowych. Każdy zgłaszany wynik dopasowujemy do konkretnej cechy podlegającej akceptacji; rozdzielczość wyświetlacza urządzenia pomiarowego oraz etykieta „raport CMM” same w sobie nie gwarantują pełnego zakresu kontroli.

Zdefiniuj raport już przed złożeniem zamówienia

Ustal, które cechy mają być raportowane, jak odnoszą się one do rysunku technicznego, co jest kontrolowane na etapie próbki, a co na ilościach produkcyjnych.

Zażądaj dokumentów potwierdzających

Określ wymagane dokumenty materiałowe, śledzalność pomiarów oraz ewentualną zewnętrzną kontrolę. Każde stwierdzenie dotyczące śledzalności wymaga potwierdzenia dowodami, a niepewność pomiaru pozostaje istotnym czynnikiem.[2]

Co należy uzgodnić w dokumencie kontroli

Numer części i rewizjaOdniesienie do cechy / numer balonuOkreślony limit akceptacyjnyZmierzony wynik i metoda pomiaruZakres próbki lub partiiIdentyfikacja dokumentu

Wykończenie powierzchni i akceptacja gotowej części

Wybrane opcje są preferencjami w zapytaniu. Zgodność procesową, wymagania wymiarowe oraz ostateczna trasa produkcji wymagają potwierdzenia.

Koszty obróbki precyzyjnej i etapy produkcji

01

Wymagania funkcjonalne

Liczba ścisłe kontrolowanych cech ma znaczenie, a nie tylko najmniejsza wartość tolerancji na rysunku. Określ, które cechy muszą być kontrolowane, a gdzie wystarczy ogólne wymaganie.

02

Zakres weryfikacji

Pomiary pierwszego egzemplarza, kontrole produkcyjne i raportowanie mogą być różnymi zadaniami. Zdefiniuj każdą dostawę przy złożeniu oferty.

03

Trasa produkcyjna

Materiał, forma surowca, liczba ustawień obróbkowych oraz określone procesy końcowe należą do tego samego zakresu zamówienia. Porównuj oferty na podstawie tej samej wersji dokumentacji i tych samych założeń.

04

Ilość i termin dostawy

Zamów ilość odpowiadającą rzeczywistym potrzebom. Oddziel zatwierdzenie próbek od zamówień powtórzonych i potwierdź harmonogram dopiero po przeprowadzeniu przeglądu technicznego i komercyjnego.

Prototyp sprawdza krytyczne interfejsy

Podaj cel próbki: montaż, ocena geometrii, testy lub inne zadanie. Ustal, które cechy muszą zostać zmierzone oraz jaki rodzaj zatwierdzenia jest wymagany przed złożeniem kolejnego zamówienia.

Od przeglądu rysunku do precyzyjnych części

01

Wyślij zestaw rysunków

Do zestawu dołącz model, wersję rysunku, materiał oraz ilość zamówienia. Zaznacz krytyczne pasowania i wymagane dokumenty.

02

Zakres weryfikacji technicznej i kontroli jakości

Omów wykonalność, odpowiedzialności produkcyjne, metody pomiarowe oraz wszelkie otwarte pytania przed zatwierdzeniem.

03

Uzgodnienie zakresu zamówienia i próbek

Potwierdź pisemnie zakres komercyjny, kryteria akceptacji oraz ewentualny etap zatwierdzenia pierwszego egzemplarza lub próbki.

04

Kontrola, dokumentacja i dostawa

Stosuj uzgodnione wymagania dotyczące inspekcji, dokumentacji i pakowania. Zachowaj zatwierdzone wersje dokumentacji do kolejnych zamówień powtarzanych.

Krytyczne cechy z zakończonych projektów

6061-T6 ALUMINIUM

Płyta kalibracyjna optyczna

Obszar krytycznych pomiarów wymagał kontrolowania płaskości i równoległości na poziomie 0.01 mm zarówno podczas obróbki, jak i matowego czernienia anodowego.

Zobacz projekt płytki kalibracyjnej

416 STAL NIERDZEWNA

Rura kolimatorowa z otworami poprzecznymi

Kontrola małych otworów oraz inspekcja mikroskopem pod dwoma kątami ujawniły zaloty, które mogłyby zostać pominięte przy pomiarze głównego otworu za pomocą tzw. „main-bore gauging”.

Przeczytaj opis projektu tuby kolimatorowej

Często zadawane pytania dotyczące precyzyjnej obróbki CNC

Jaką najmniejszą tolerancję można osiągnąć przy obróbce?

Wyślij rysunek, kluczowe cechy geometryczne, materiał oraz ilość sztuk. Potwierdzimy osiągalne tolerancje oraz zakres kontroli pomiarowej odpowiedni dla zaproponowanej metody produkcji przed akceptacją zamówienia.

Jaka jest różnica między precyzyjną obróbką CNC a zwykłą obróbką CNC?

Ta strona dotyczy cech krytycznych pod względem dopasowania oraz ich wymagań akceptacyjnych. Obróbka frezowaniem, toczeniem oraz wieloosiowa mogą być częścią procesu technologicznego. Istotna różnica leży w specyfikacji i kontroli wymaganych dla danej części, a nie w oznaczeniu maszyny.

Czy stosujecie automatycznie ogólny standard tolerancji?

Żaden standard nie jest zakłada się domyślnie na podstawie opisu takiego jak „część precyzyjna”. Wskazuj na rysunku stosowany standard i jego wydanie, a także wymagania specyficzne dla poszczególnych cech. ASME Y14.5 zawiera zasady komunikowania geometrycznych wymiarów i tolerancji; nie jest to certyfikat dostawcy.[1]

Czy możecie pracować na podstawie modelu 3D bez rysunku?

Model może być początkiem rozmowy. Dla prac krytycznych pod względem dopasowania należy dostarczyć pasujący rysunek lub uzgodnioną specyfikację opartą na modelu, definiującą tolerancje, bazy pomiarowe, wymagania dotyczące chropowatości powierzchni oraz kryteria akceptacji. Brakujące informacje należy wyjaśnić przed zatwierdzeniem produkcji.

Czy możecie dostarczyć raport z pomiaru za pomocą maszyny CMM lub raport z pomiarów wymiarowych?

Określ charakterystyki, format raportu oraz zakres próbek, który wymagasz. Omówimy odpowiednią metodę pomiarową i potwierdzimy, jakie raporty można dołączyć. Raport CMM nie jest domyślnie dołączany do każdej części, a pojedyncza metoda pomiarowa może nie obejmować wszystkich cech.

Czy części precyzyjne można wykonać z tworzyw inżynierskich?

Podaj dokładny stopień materiału, geometrię części, wymagania dotyczące dopasowania oraz przeznaczenie. Dołącz istotne wymagania dotyczące warunków kondycjonowania i pomiaru. Nie zakładaj, że tolerancja uzgodniona dla wersji metalowej automatycznie odnosi się do wersji polimerowej.

Jak łączy się obróbkę wykańczającą z precyzyjnymi pasowaniami?

Oznacz końcowe wymiary oraz zidentyfikuj powierzchnie, które muszą być chronione, zakryte lub kontrolowane na określonym etapie. Wymagania dotyczące wykończenia należy podać już w początkowym zapytaniu, aby możliwa była jednoczesna analiza trasy technologicznej i odpowiedzialności.

Czy istnieje minimalna wielkość zamówienia lub stały czas realizacji?

Podaj w zapytaniu o wycenę ilość sztuk prototypowych oraz produkcyjnych. Minimalne ilości, pozyskiwanie materiałów, zatwierdzenie próbek oraz terminy dostawy są potwierdzane indywidualnie dla każdego projektu. Nie podajemy jednego stałego czasu realizacji dla wszystkich części precyzyjnych.

Czy część wykona VETCNC czy partner?

Rozpoczynamy od własnych zakładów produkcyjnych. Gdy wymagana jest inna kompetencja, możemy omówić koordynację z partnerem lub przedstawić go bezpośrednio Państwu. Umowę dotyczącą zaproponowanego rozwiązania produkcyjnego oraz odpowiedzialności za kontrolę jakości należy zawrzeć przed złożeniem zamówienia.

Jakie informacje powinienem zawrzeć w zapytaniu ofertowym dotyczącym precyzyjnej obróbki?

Prześlij aktualny model CAD i odpowiadający mu rysunek, dokładny materiał, ilość sztuk, kluczowe cechy, wymagania dotyczące wykończenia, dokumentację kontroli jakości oraz zaplanowany harmonogram. Lista kontrolna na tej stronie pomoże Ci zebrać te punkty. Uzgodnij warunki poufności i sposób przesyłania plików przed wysłaniem poufnych informacji.

WSPARCIE PROJEKTOWE

Omów swoją precyzyjną część

Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.

Odnośniki techniczne i zakres prac
  1. ASME — Wymiarowanie i tolerancje
  2. NIST — Polityka śledzalności metrologicznej
  3. Sandvik Coromant — Frezowanie różnych materiałów

Źródła odnoszące się do tolerancji geometrycznych, śledzalności metrologicznej oraz materiałów stosowanych w obróbce skrawaniem.

VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja części

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB