Adaptery z gwintem
Określ standard gwintu, skok lub rozmiar, układ uszczelnienia oraz pełną długość gwintu. Zaznacz płaszczyzny, otwory poprzeczne oraz obszary podlegające kontroli po procesie pokrywania.
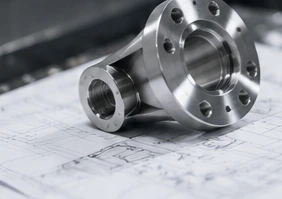
Określ standard gwintu, skok lub rozmiar, układ uszczelnienia oraz pełną długość gwintu. Zaznacz płaszczyzny, otwory poprzeczne oraz obszary podlegające kontroli po procesie pokrywania.
Podaj średnicę wewnętrzna, średnicę zewnętrzną oraz grubość kołnierza. Dołącz dane o elemencie współpracującym oraz określ, czy dopasowanie sprawdzane jest przed czy po nałożeniu wymaganego wykończenia powierzchni.
Zidentyfikuj średnice lokalizacyjne, położenie barków oraz oś odniesienia. Wskaz przekrojowe otwory, rowki oraz obszary styku wpływające na montaż.
Zmierz średnicę prowadzącą, układ śrub oraz powierzchnię mocowania względem funkcjonalnych punktów odniesienia. Określ, czy powierzchnia ta zapewnia uszczelnienie, lokalizację czy jedynie dokręcanie zespołu.
Określ grubość, luz średnicy wewnętrznej, płaskość oraz stan krawędzi. Dołącz wymagania dotyczące obsługi oraz wyglądu powierzchni dla widocznych elementów mocujących.
Wykaż przecinające się kanały, gwinty i otwory montażowe. Określ ograniczenia związane z wyburzeniem wewnętrznym, wymagania dotyczące czyszczenia oraz wszelkie osobne specyfikacje testu szczelności.
C36000 to mosiądz zawierający ołów, przeznaczony do obróbki skrawaniem i stosowany w produkcji elementów frezowanych. Zawartość ołowiu zapewnia dobrą obrabialność; nie należy określać go jako mosiądzu bezolowego.[1]
CW614N odpowiada oznaczeniu CuZn39Pb3 w asortymencie mosiądzów firmy Wieland. Jest to stop miedzi i cynku zawierający ołów; należy używać pełnego oznaczenia zamiast zakładać jego zgodność z innymi krajowymi klasami materiału.[2]
CW617N odpowiada oznaczeniu CuZn40Pb2. Jest to osobna specyfikacja niż CW614N, nawet jeśli gotowe elementy wyglądają podobnie.[2]
C69300 to mosiądz zawierający krzem, oferowany przez firmę Wieland Chase jako alternatywa bezolowa, charakteryzująca się odpornością na dezynkifikację. Te cechy materiałowe same w sobie nie stanowią podstawy do zatwierdzenia gotowego elementu.[3]
Te gatunki są punktami odniesienia, a nie potwierdzoną listą zapasów. W przypadku innego specyfikacji chińskiej, europejskiej (EN), ASTM lub klienta podaj dokładne oznaczenie oraz wymaganą edycję. Każda proponowana alternatywa wymaga Twojej akceptacji.
| Stop | Ołów (mas. %) Skład C36000 | Rola w procesie przetwarzania |
|---|---|---|
| C36000 | 2.5–3.0 | Mosiądz przeznaczony do łatwego toczenia |
| CW614N / CuZn39Pb3 | 2.5–3.5 | Obróbka skrawaniem; intensywne cięcie po kształtowaniu gorącym |
| CW617N / CuZn40Pb2 | 1.6–2.5 | Kształtowanie gorące z następującą obróbką skrawaniem |
| Mosiądz krzemowy C69300 | ≤0.09 | Ścieżka obróbki i kucia z niską zawartością ołowiu |
Skład: dane Wieland Chase oraz Wieland Z33/Z41. Mosiądz C69300 zawiera 2.7–3.4 wt% krzemu. Do wyboru ścieżki dostawy wykorzystujemy określony standard produktu i stan magazynowy; oznaczenia krajowych gatunków nie są automatycznymi odpowiednikami.
Elementy ograniczone pod względem zawartości ołowiu wymagają określonej maksymalnej zawartości ołowiu, odpowiedniego wymogu regulacyjnego oraz potwierdzających dowodów. C36000, CW614N i CW617N to klasy mosiądzów zawierających ołów.[1][2]
Określ rodzaj medium, temperaturę, warunki kontaktu oraz wymagania rynkowe docelowe. Wymóg odporności na dezinkifikację, ograniczenie składu chemicznego materiału oraz zatwierdzenie gotowego produktu to różne wymagania — wymień każde z nich, które ma zastosowanie.
Dla adapterów, wkładek i sworzni zdefiniuj oś detalu, położenie stopków oraz pełne długości gwintów. Włącz wszelkie frezowanie, wiercenie poprzeczne lub usuwanie wykańczania (deburring), które są wymagane po głównych operacjach toczenia.
Zobacz usługę obróbkiWymiaruj kieszenie, płaskie powierzchnie i wzory otworów względem punktów odniesienia (datums) lokalizujących detal. Pokaż cechy wymagające wspólnego ustawienia oraz narożniki, które mogą zostać zmodyfikowane po przeglądnieniu.
Zobacz usługę obróbkiToczony korpus z płaszczyznami, otworami nachylonymi lub przesuniętym wypustem może wymagać więcej niż jednej operacji. Oferta powinna obejmować gotowy komponent, a nie pozostawiać pracy wtórnej jako domyślnej lub nieuwzględnonej.
Zobacz usługę obróbkiPodaj pełną specyfikację gwintu, klasę oraz pełną głębokość gwintu. Określ miejsca uszczelniania połączenia oraz czy kontrola montażu odbywa się po pokryciu metalicznym (platerowaniu).
Podaj wymiary współpracujących powierzchni, zamierzony rodzaj pasowania oraz stan powierzchni w momencie montażu. Zidentyfikuj powierzchnie, które muszą być chronione przed polerowaniem, pokryciem metalicznym (platerowaniem) lub śladami obsługi.
Oznacz powierzchnię uszczelniającą (sealing land), przecięcia wypustów oraz dopuszczalny stan krawędzi wewnętrznych. Włącz wszelkie wymagania dotyczące czyszczenia, metody badania szczelności lub granic akceptacji, które należy uwzględnić w ofercie.
Określ wymagania dotyczące kontaktu lub wyglądu, a nie tylko połyskującą powierzchnię. Włącz system powłoki, obszary maskowane, próbkę referencyjną oraz kryteria inspekcyjne — tam, gdzie są stosowane.
Nie wybrano żadnego wymogu montażu.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Gwinty | Standard/klasa; skok/wielkość; pełna długość gwintu | Ostateczny stan powierzchni; określony etap akceptacji | Metoda pomiaru lub określona metoda kontroli |
| Otwory i średnice zewnętrzne | Granice wymiarów; pasowanie; elementy odniesienia; powierzchnie zabezpieczone przed obróbką | Po operacjach określonych na rysunku | Pomiary końcowych wymiarów |
| Powierzchnie uszczelniające i rowki | Parametr chropowatości/jednostki; geometria rowków; zaokrąglenia krawędzi | Określone wymagania dotyczące testów funkcjonalnych | Oddzielne pomiary wymiarów, kontrola powierzchni oraz badania szczelności |
| Powierzchnie pokryte powłoką | Rodzaj powłoki; granice grubości powłoki; istotne powierzchnie; zabezpieczenie przed pokryciem; stopień pokrycia | Końcowe wymiary współpracujących elementów | Dokumentacja grubości powłoki; kontrola pasowania i wyglądu |
| Płaskość i położenie cech geometrycznych | Elementy odniesienia; kontrolowane powierzchnie/otwory | Zdefiniowany plan wsparcia i pobierania próbek | Zgłoszone wymiary zgodne ze specyfikacją |
Określ dopuszczalne odchyłki dla dostarczonej części, w tym grubość powłoki oraz wymiary, które muszą spełniać warunki po pokryciu powłoką. Potwierdzimy osiągalne limity dla geometrii i procesu wykańczania.
Zdefiniuj dopuszczalne ślady narzędzi, zaokrąglenia krawędzi oraz czystość. Zabezpiecz powierzchnie służące do lokalizacji lub uszczelniania zespołu; wymagania dotyczące wyglądu i wymiarów należy podać osobno.
Dołącz wymagania dotyczące opakowania surowych części.
Wskaż widoczne powierzchnie, kierunek matowania oraz przyjęty wzorzec wyglądu. Zachowaj krawędzie, oznaczenia, powierzchnie uszczelniające oraz średnice współpracujące w ramach uzgodnionych limitów.
Zatwierdź wygląd na podstawie próbki tam, gdzie jest to konieczne.
Powłoka niklowa wymaga określenia procesu nanoszenia, grubości, maskowania oraz zakresu kontroli, w tym powierzchni podlegających pomiarowi.
Potwierdź końcowe dopasowania i sprawdzenie gwintów po wykonaniu obróbki wykończeniowej.
Dla powłoki funkcyjnej (np. kontaktu elektrycznego) podaj zatwierdzony proces oraz kryteria akceptacji. W trakcie przeglądu technicznego uwzględnij warstwy podkładowe, obszary maskowane oraz wymagane dokumenty.
Dostępność oraz odpowiedzialność za proces są potwierdzane w ofercie.
Mosiądz może zmieniać kolor na powietrzu. Galwanizacja to jedna z możliwych metod ochrony wykończenia, jednak wybór powłoki musi uwzględniać również funkcję elementu, jego wymiary oraz dozwolone materiały.[4]
Wskazuj pełną długość gwintu osobno od głębokości wiercenia. Dla otworów ślepych określ użyteczną głębokość, luz na końcu oraz wszelkie dozwolone ułatwienia. Zaznacz, czy dane wymiary dotyczą stanu przed czy po obróbce wykończeniowej.
Zidentyfikuj najmniejsze otwory oraz wewnętrzne miejsca przecięcia. Wymień krawędzie, które nie mogą zachowywać zadziorów, sposób oceny czystości oraz wszelkie cechy wymagające dedykowanej metody kontroli.
Oznacz ścianki i powierzchnie wrażliwe na odkształcenie lub uszkodzenie. Określ miejsca, w których część może być mocowana, oraz czy podane wymiary odnoszą się do stanu swobodnego czy zmontowanego.
Dla wkładki określ materiał przyjmujący, metodę montażu oraz wymagania dotyczące utrzymania. Dla elementów lutowanych, spawanych lub inaczej łączonych podaj zatwierdzony proces oraz podmiot wykonujący tę operację.
Nie wybrano tematów do przeglądu.
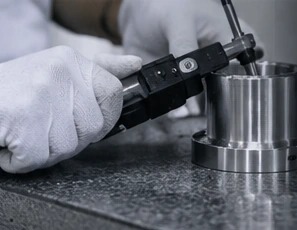
Zamów certyfikat lub dokumentację materiału wymaganą przez Twoje zamówienie. Powiąż ją z dostarczonymi półfabrykatami i gatunkiem; ogólna karta danych stopu nie stanowi dowodu na zastosowanie danego materiału w Twojej partii.
Określ charakterystyki podlegające raportowaniu, stosowane suwmiarki lub inne metody pomiaru oraz to, czy pomiary wykonuje się po pokryciu. Dokumentacja materiału, raporty wymiarowe oraz dokumentacja powłoki pełnią różne funkcje.
Ograniczenie składu chemicznego, wymagania dotyczące powłoki lub próba szczelności wymagają zdefiniowanej metody i kryteriów akceptacji. Dołącz wymagane dokumenty i zatwierdzenia do oferty, a nie dodawaj ich po zakończeniu obróbki części.
Określ sposób oddzielania części, ochrony wątków, czystości opakowania oraz ograniczenia dotyczące znakowania. Zachowaj numer partii, aby wszelkie rozbieżności w dostawie można było zweryfikować w odniesieniu do zatwierdzonego zamówienia.
Podaj dokładny stop mosiądzu i stan surowca wraz z geometrią. Zapytaj, czy inny rozmiar półfabrykatu lub zatwierdzony stop może zmienić koszt, ale trzymaj alternatywy osobno od oferty określonej w zapytaniu.
Małe otwory, specjalne gwinty, polerowanie estetyczne, powłoki galwaniczne oraz dodatkowe inspekcje mogą zmienić zakres prac. Porównywalna oferta powinna jednoznacznie określać, które z tych operacji i dokumentów są w niej zawarte.
Wymień ilości osobno dla próbek, serii pilotażowej i regularnych zamówień. Potwierdź opłaty za przygotowanie maszyny, oprzyrządowanie, wykończenie i inspekcję oraz warunki stosowane przy powtarzanych partiach.
Zachowaj stop, gwinty, wykończenie oraz wymagane dokumenty razem z rysunkiem.
Ustalcie źródło materiału, procesy dodatkowe oraz kontrole akceptacyjne.
Potwierdź wersję rysunku, plan próbek, cenę oraz warunki dostawy.
Sprawdź partię w odniesieniu do uzgodnienia i zachowaj zatwierdzone zmiany do kolejnych zamówień powtarzalnych.
Wpisz stop na swoim rysunku. Ta strona porównuje stopy C36000, CW614N, CW617N i C69300, ale nie jest to lista dostępnych zapasów. Dostępność, stan materiału oraz zaproponowana metoda produkcji muszą zostać potwierdzone dla konkretnego zamówienia.
Dołącz dokładną specyfikację i wymaganą jej edycję. Możemy omówić zaproponowaną alternatywę, ale podobne opisy lub wygląd nie wystarczają do zatwierdzenia zamiany. Każda zmiana wymaga Państwa pisemnej zgody.
Nie. C36000 to ołowiowy mosiądz przeznaczony do łatwego toczenia. W przypadku komponentu z ograniczoną zawartością ołowiu podaj wymagania materiałowe i dokumentacyjne, aby można było przeanalizować odpowiednią specyfikację.[1]
Sam stop C69300 nie zapewnia zatwierdzenia gotowej części do użytku w instalacjach wody pitnej. Określ rynek docelowy, warunki eksploatacji oraz wymagane dokumenty kwalifikacyjne do analizy.
Prześlij pełny opis gwintu, rysunek oraz układ uszczelnienia do przeglądu. Dołącz wszelkie otwory poprzeczne, płaszczyzny, wymagania dotyczące krawędzi wewnętrznych oraz kontrole po pokryciu powłoką. Akceptację pod ciśnieniem lub pod względem szczelności należy określić osobno.
Pokrycie powłoką oraz końcowe wymiary należy przejrzeć łącznie. Określ grubość powłoki, obszary zabezpieczone przed pokryciem oraz to, czy tolerancje odnoszą się do stanu po ukończeniu obróbki. Dopuszczalny nadmiar materiałowy oraz metoda ostatecznej kontroli powinny zostać uzgodnione przed rozpoczęciem produkcji.
W zgłoszeniu uwzględnij ilości części prototypowych, próbnych oraz seryjnych. Zażądaj oferty zawierającej informacje o akceptacji próbek, kontroli jakości oraz wszelkich pozostałych wymagań przed wydaniem całej partii.
Wylicz dowody dotyczące materiału, identyfikację partii, raporty z pomiarów wymiarów lub gwintów, dokumentację powłoki oraz dodatkowe badania, które są wymagane. Zakres, metoda i dostępność tych dokumentów są potwierdzane w ofercie, a nie zakłada się ich automatyczne dostarczanie przy każdym zamówieniu.
Prześlij rysunek wkładki wraz z informacjami o materiale, w którym ma być ona montowana, metodzie instalacji oraz wymaganiach dotyczących utrzymywania jej w miejscu. Dołącz szczegóły dotyczące ryflowania, rowków, gwintów oraz pokrycia powłoką. Geometrię, sposób wykonania oraz kryteria akceptacji sprawdza się w kontekście rzeczywistego zastosowania.
Dostarcz model 3D oraz rysunek z naniesionymi wymiarami (jeśli dostępny), a także gatunek materiału, ilości, rodzaj wykończenia oraz wymagania akceptacyjne. Formularz zgłoszeniowy akceptuje pliki w formatach STEP, IGES, PDF, DWG, DXF, SLDPRT lub archiwum ZIP o maksymalnym rozmiarze 20 MB. Uzgodnij warunki poufności oraz metodę przesyłania plików przed udostępnieniem materiałów poufnych.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odniesienia materiałowe i procesowe. Obowiązująca specyfikacja i uzgodnione zamówienie określają dostarczane elementy.
