Adattatori filettati
Indicare lo standard filettatura, il passo o le dimensioni, la soluzione di tenuta e la lunghezza totale della filettatura. Segnalare eventuali piani di appoggio, fori trasversali e aree da controllare dopo la zincatura.
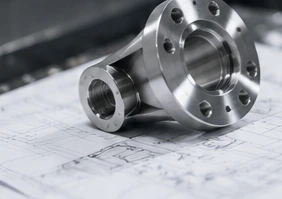
Indicare lo standard filettatura, il passo o le dimensioni, la soluzione di tenuta e la lunghezza totale della filettatura. Segnalare eventuali piani di appoggio, fori trasversali e aree da controllare dopo la zincatura.
Fornire contemporaneamente il diametro del foro, il diametro esterno e lo spessore della flangia. Includere il componente abbinato e specificare se l’adattamento viene verificato prima o dopo la finitura indicata.
Identificare i diametri di centraggio, le posizioni delle spalle e l’asse di riferimento. Indicare i fori trasversali, le gole e le aree di contatto che influenzano il montaggio.
Quotare il diametro di centraggio, il cerchio di foratura e la superficie di fissaggio rispetto ai riferimenti funzionali. Specificare se tale superficie assicura la tenuta, il centraggio o semplicemente il serraggio dell’insieme.
Specificare lo spessore, il gioco del foro, la planarità e lo stato del bordo. Includere i requisiti relativi alla manipolazione e all’aspetto superficiale per gli elementi visibili.
Mostrare i passaggi intersecanti, le filettature e i fori di fissaggio. Indicare le limitazioni relative alle bave interne, i requisiti di pulizia e qualsiasi specifica separata per la prova di tenuta.
C36000 è un ottone con piombo aggiunto, ad alta lavorabilità, utilizzato per componenti meccanizzati. Il contenuto di piombo ne migliora la lavorabilità; non deve essere specificato come lega priva di piombo.[1]
CW614N corrisponde alla designazione CuZn39Pb3 nella gamma di ottone Wieland. È una lega rame-zinco contenente piombo; utilizzare sempre la designazione completa anziché assumere una corrispondenza con una diversa norma nazionale.[2]
CW617N corrisponde alla designazione CuZn40Pb2. Si tratta di una specifica distinta rispetto a CW614N, anche quando i componenti finiti appaiono simili.[2]
C69300 è un ottone contenente silicio commercializzato da Wieland Chase come alternativa priva di piombo, con resistenza alla dezincificazione. Queste caratteristiche del materiale non costituiscono di per sé l’approvazione del componente finito.[3]
Queste leghe sono punti di riferimento comparativi, non un elenco confermato di materiali disponibili a magazzino. Per specifiche cinesi, EN, ASTM o definite dal cliente, fornisci la denominazione esatta e l’edizione richiesta. Qualsiasi alternativa proposta richiede la tua approvazione.
| Proprietà | Ottone facilmente lavorabile C36000 UNS C36000 | Condizione |
|---|---|---|
| Densità (g/cm³) | ≈8.50 | 20°C |
| Conducibilità elettrica (% IACS) | 26 | 20°C |
| Conducibilità termica (W/(m·K)) | ≈116 | 20°C |
I valori fisici si riferiscono a 20°C; resistenza e durezza dipendono dal trattamento termico specificato e dalle dimensioni del materiale in fornitura.
Indicateci il contenuto massimo di piombo ammesso, il requisito del cliente o del prodotto di riferimento e le evidenze richieste. La semplice indicazione «ottone» non costituisce un’istruzione completa sul materiale. C36000 e le due leghe EN contenenti piombo indicate sopra non devono essere considerate opzioni prive di piombo.[1][2]
Specifica il mezzo, la temperatura, le condizioni di contatto e i requisiti del mercato di destinazione. La richiesta di resistenza alla dezincificazione, un limite chimico sul materiale e l’approvazione del prodotto finito sono requisiti distinti: elenca ciascuno applicabile.
Per adattatori, manicotti e perni, definire l'asse del pezzo, le posizioni delle spalle e le lunghezze totali delle filettature. Includere qualsiasi fresatura, foratura trasversale o sbavatura necessarie dopo le principali operazioni di tornitura.
Visualizza il servizio di lavorazioneQuotare tasche, facce piane e schemi di fori rispetto ai riferimenti che definiscono la posizione del pezzo. Indicare le caratteristiche che richiedono un unico montaggio e gli spigoli che potrebbero essere modificati dopo la revisione.
Visualizza il servizio di lavorazioneUn corpo tornito con piani, fori angolati o un attacco sfalsato potrebbe richiedere più di un processo. Il preventivo deve riguardare il componente finito, anziché lasciare sottinteso un ulteriore lavoro secondario.
Visualizza il servizio di lavorazioneIndicare la specifica completa della filettatura, la classe e la profondità totale della filettatura. Identificare dove avviene la tenuta del giunto e se i controlli di assemblaggio vengono eseguiti dopo la nichelatura o altri trattamenti superficiali.
Fornire le dimensioni di accoppiamento, il tipo di gioco previsto e lo stato superficiale all’assemblaggio. Identificare le superfici che devono essere protette da lucidatura, nichelatura o segni di manipolazione.
Indicare la superficie di tenuta, le intersezioni dei passaggi e lo stato accettabile dei bordi interni. Includere qualsiasi procedura di pulizia, metodo di prova di tenuta o limite di accettazione da quotare.
Specificare il requisito funzionale (contatto) o estetico (aspetto), non solo una finitura lucida. Includere il sistema di rivestimento, le aree mascherate, il campione di riferimento e i criteri di ispezione, ove applicabili.
Nessun requisito di assemblaggio selezionato
| Caratteristica | Specifiche | Condizione di accettazione | Verifica |
|---|---|---|---|
| Filettature | Standard/classe; passo/dimensione; lunghezza totale della filettatura | Condizione finale della superficie; fase di accettazione specificata | Metodo di ispezione con calibro o specificato |
| Fori e diametri esterni | Limiti dimensionali; aderenza; riferimenti geometrici (datums); superfici mascherate | Operazioni specificate nel disegno | Misurazioni delle dimensioni finite |
| Superfici di tenuta e gole | Parametro di rugosità/unità; geometria delle gole; smussi ai bordi | Requisiti specificati per i test funzionali | Dimensioni separate, controlli superficiali e prove di tenuta |
| Superfici nichelate | Rivestimento; limiti di spessore; superfici significative; mascheratura; copertura | Dimensioni finali di accoppiamento | Registri dello spessore del rivestimento; controlli di aderenza e aspetto |
| Pianità e posizione delle caratteristiche | Riferimenti geometrici (datums); facce/fori controllati | Piano di supporto e campionamento definito | Dimensioni specificate riportate |
Specifica le tolleranze per il componente consegnato, inclusi lo spessore del rivestimento e le dimensioni che devono risultare conformi dopo la nichelatura. Confermeremo i limiti realizzabili per la geometria e il processo di finitura.
Definisci i segni ammessi degli utensili, gli smussi ai bordi e i requisiti di pulizia. Proteggi le superfici che determinano il posizionamento o la tenuta dell’insieme; i requisiti di aspetto e di dimensione devono essere indicati separatamente.
Includi i requisiti di imballaggio per i componenti non rivestiti.
Identifica le facce visibili, il senso della spazzolatura e un riferimento di aspetto approvato. Mantieni bordi, incisioni, superfici di tenuta e diametri di accoppiamento entro i limiti concordati.
Approva l’aspetto con un campione, se necessario.
Specifica il processo di nichelatura, lo spessore del rivestimento, la mascheratura e le superfici da misurare. Non utilizzare la dicitura «nichelato» come istruzione completa di accettazione.
Conferma gli accoppiamenti finali e i controlli delle filettature dopo la finitura.
Per un rivestimento funzionale, ad esempio per contatti elettrici, fornire il processo approvato e i criteri di accettazione. Includere strati sottostanti, aree mascherate e registrazioni richieste nella revisione tecnica.
La disponibilità e la responsabilità del processo vengono confermate insieme al preventivo.
L’ottone può scurirsi all’aria. La placcatura rappresenta una possibile soluzione per proteggerne l’aspetto, ma la scelta della finitura deve tenere conto anche della funzione del componente, delle sue dimensioni e dei materiali ammessi.[4]
Indicare separatamente la lunghezza totale della filettatura rispetto alla profondità di foratura. Per fori ciechi, indicare la profondità utilizzabile, lo spazio di riserva all’estremità e qualsiasi svasatura ammessa. Specificare se la tolleranza si riferisce allo stato prima o dopo la finitura.
Identificare gli aperti più piccoli e le intersezioni interne. Indicare i bordi sui quali non devono rimanere sbavature, come verrà valutata la pulizia e ogni caratteristica che richiede un metodo di verifica dedicato.
Indicare le pareti e le superfici sensibili a deformazioni o segni di serraggio. Specificare i punti in cui il componente può essere fissato e se le quote si riferiscono allo stato libero o assemblato.
Per un inserto, definire il materiale ricevente, il metodo di installazione e i requisiti di ritenzione. Per componenti saldati, brasati o uniti con altri processi, indicare il processo approvato e chi lo esegue.
Nessun argomento di revisione selezionato.
Richiedere il certificato o la documentazione del materiale richiesti dal vostro ordine. Collegarli al materiale fornito, inclusa la lega e la qualità specifiche; una scheda tecnica generica della lega non costituisce prova del materiale effettivamente utilizzato nel vostro lotto.
Definire le caratteristiche da riportare, gli strumenti di misura o altri metodi impiegati, e se i controlli vengano eseguiti prima o dopo la zincatura. La documentazione del materiale, le relazioni dimensionali e la documentazione del rivestimento assolvono a scopi diversi.
Un limite chimico, un requisito di rivestimento o una prova di tenuta devono prevedere un metodo definito e criteri di accettazione espliciti. Includere i documenti e le approvazioni richiesti nella quotazione, anziché aggiungerli dopo il completamento dei pezzi.
Specificare la separazione dei pezzi, la protezione delle filettature, la pulizia dell’imballaggio e le restrizioni relative alla marcatura. Conservare il riferimento al lotto affinché ogni eventuale discordanza nella consegna possa essere verificata rispetto all’ordine approvato.
Indicare esattamente la lega di ottone e lo stato del materiale grezzo insieme alla geometria. Chiedere se un diverso formato del grezzo o una lega approvata potrebbero modificare il costo, ma mantenere le alternative separate dall’offerta specificata.
Passaggi piccoli, filettature speciali, lucidatura estetica, placcatura e ispezioni aggiuntive possono modificare l’ambito del lavoro. Un preventivo comparabile deve indicare quali di queste operazioni e quali registrazioni sono incluse.
Elencare separatamente le quantità per campioni, una produzione pilota e ordini regolari. Confermare i costi relativi al setup, agli utensili, alle finiture e ai controlli di ispezione, nonché le condizioni applicabili agli ordini ripetuti.
Associare al disegno la lega, le filettature, la finitura e i registri richiesti.
Concordare l’approvvigionamento del materiale, le lavorazioni secondarie e i controlli di accettazione.
Confermare la revisione del disegno, il piano per il campione, il prezzo e le condizioni di consegna.
Verificare il lotto rispetto all’accordo e conservare le modifiche approvate per gli ordini ripetuti.
Indicare la lega sul proprio disegno. Questa pagina confronta le leghe C36000, CW614N, CW617N e C69300, ma non costituisce un elenco di materiali disponibili a magazzino. La disponibilità, lo stato del materiale e il processo produttivo proposto devono essere confermati per l’ordine.
Includere la specifica esatta e l’edizione richiesta. Possiamo valutare una possibile alternativa, ma descrizioni simili o aspetti visivi non sono sufficienti per approvare una sostituzione. Ogni modifica richiede il vostro accordo documentato.
No. C36000 è una lega di ottone facilmente lavorabile contenente piombo. Per un componente con restrizioni sul piombo, specificare i requisiti relativi al materiale e alle prove documentali, in modo da poter esaminare una specifica adeguata.[1]
La sola lega C69300 non garantisce l’idoneità del componente finito per l’acqua potabile. Specificare il mercato di destinazione, le condizioni di impiego e i documenti di qualifica richiesti per la valutazione.
Inviare l'indicazione completa della filettatura, il disegno e la disposizione di tenuta per la revisione. Includere eventuali fori traversali, piani, requisiti per i bordi interni e controlli successivi alla zincatura. L'accettazione in base a pressione o tenuta deve essere specificata separatamente.
La zincatura e le dimensioni finali devono essere esaminate congiuntamente. Indicare lo spessore del rivestimento, le aree mascherate e se la tolleranza si applica dopo la finitura. Il sovrametallo di lavorazione e il metodo finale di verifica devono essere concordati prima della produzione.
Includere nel preventivo le quantità per prototipo, pre-serie e produzione. Richiedere un preventivo che specifichi l'approvazione del campione, le ispezioni e tutti i requisiti residui prima del rilascio del lotto completo.
Elencare le prove del materiale, l'identificazione del lotto, il rapporto dimensionale o della filettatura, il registro del rivestimento e gli ulteriori test necessari. Ambito, metodo e disponibilità sono confermati nella quotazione, anziché essere dati per scontati per ogni ordine.
Inviare il disegno dell'inserto con il materiale ricevente, il metodo di installazione e i requisiti di ritenzione. Includere dettagli su goffratura, scanalature, filettature e zincatura. La geometria, la fabbricazione e i controlli di accettazione vengono esaminati per l'applicazione effettiva.
Fornire un modello 3D e un disegno quotato, ove disponibile, oltre alla lega, alle quantità, alla finitura e ai requisiti di accettazione. Il modulo di richiesta accetta STEP, IGES, PDF, DWG, DXF, SLDPRT o un file ZIP fino a 20 MB. Concordare riservatezza e metodo di trasferimento prima di condividere file sensibili.
Accettare la riservatezza e il metodo di trasferimento prima di condividere file sensibili o soggetti a restrizioni.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Riferimenti relativi al materiale e al processo. La specifica vincolante e l’ordine concordato definiscono i componenti consegnati.
