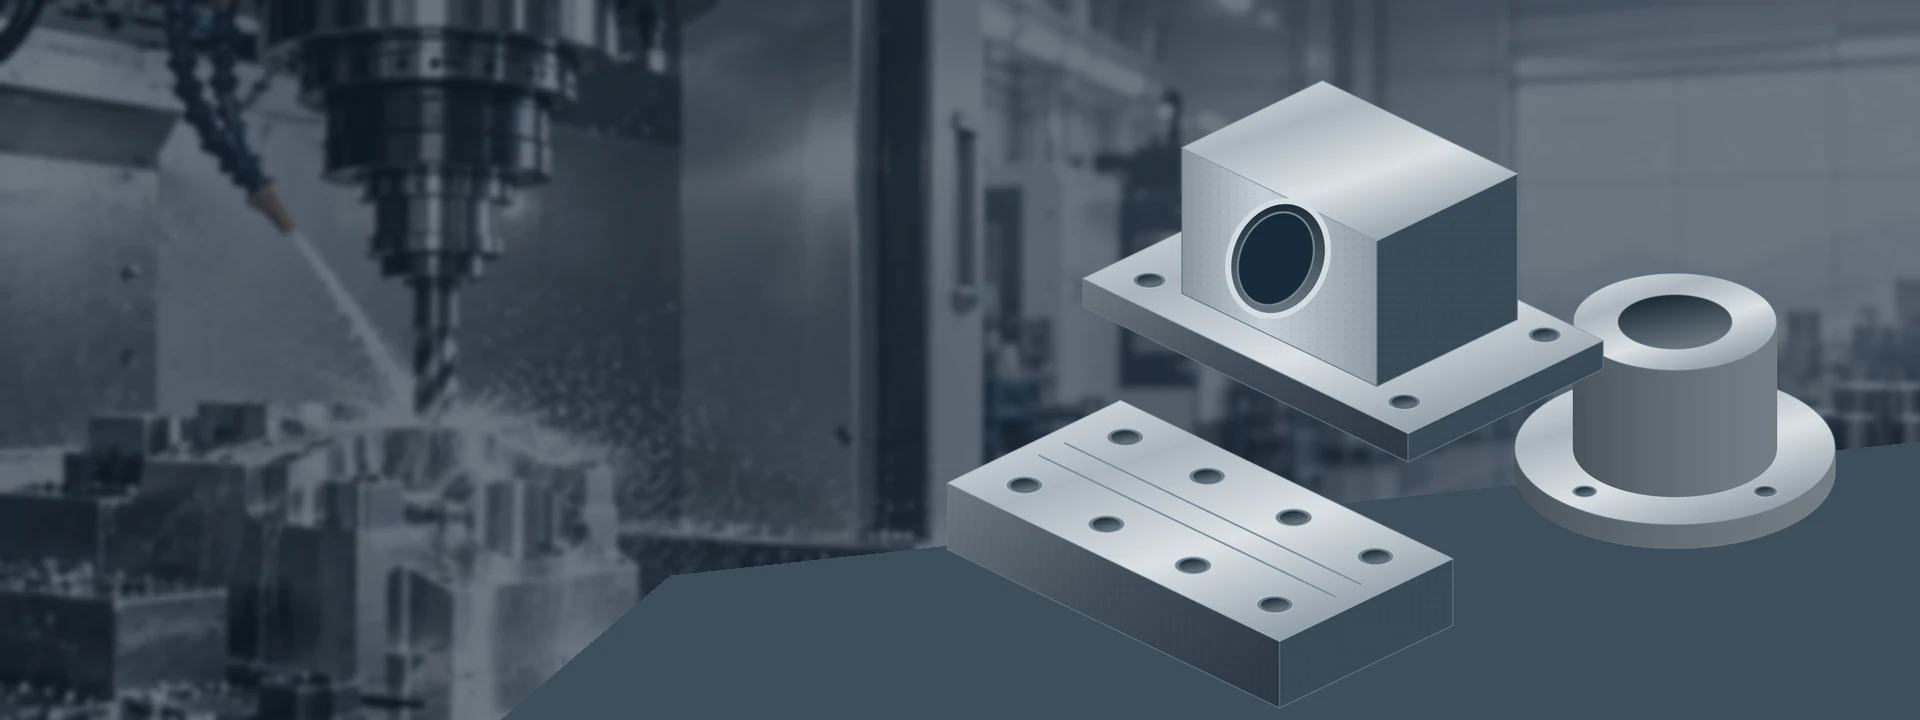
Alloggiamenti, bocchette e parti per dispositivi di fissaggio in ghisa
Esempi 6
Carcasse per cuscinetti
Il foro per cuscinetto e i piedini di supporto devono essere allineati. Indicate l’accoppiamento del foro, l’altezza del centro, le posizioni dei fori di fissaggio e le facce utilizzate per il posizionamento dell’alloggiamento.
Bocchette e manicotti con flangia
Specificate contemporaneamente il diametro del foro, il diametro esterno, la spalla e lo spessore della flangia. Identificate la superficie che determina il posizionamento del manicotto e qualsiasi smusso previsto per una successiva lavorazione finale.
Piastrine e blocchi per dispositivi di fissaggio
Le facce piane di supporto e le posizioni ripetute dei fori definiscono la geometria funzionale. Indicate quali superfici possono rimanere allo stato di getto e quali richiedono una lavorazione completa.
Coperchi e piastrine terminali per cuscinetti
Un coperchio potrebbe richiedere sia un diametro di centraggio sia una faccia di contatto piana. Indicate l’area di appoggio, il foro di fissaggio e il rapporto geometrico richiesto tra il foro e la faccia.
Blocchi guida e strisce antiusura
Mostrare la superficie di scorrimento, le caratteristiche di fissaggio e il componente contro cui la parte scorre. Indicare sul disegno eventuali requisiti di durezza, finitura e condizioni di lubrificazione.
Mozzi e flange di fissaggio
Il foro, il diametro di posizionamento e la circonferenza dei fori per le viti possono richiedere operazioni di lavorazione diverse. Specificare l’interferenza o il gioco previsto e ogni eventuale requisito di concentricità rispetto al riferimento.
Forme di parti illustrative, non prodotti a magazzino né progetti clienti. Invia il tuo disegno per discutere la qualità effettiva, il grezzo e l’ambito della lavorazione.
Fornitura di getti e approvvigionamento del grezzo
Ho già i getti pronti
Inviare il disegno del getto, il disegno del componente finito, foto e gli eventuali verbali di ispezione disponibili. Indicare la quantità già pronta per la spedizione e il peso approssimativo di ciascun grezzo. Possiamo esaminare l’ambito della lavorazione prima che tu sposti il lotto.
Esaminare il materiale grezzo in barra fusa
Un manicotto, un mozzo o un blocco più semplice potrebbe partire da materiale laminato continuo anziché da una fusione sagomata dedicata. Fornisci le dimensioni e la qualità del materiale di partenza e prevedi spazio per la pulizia superficiale. Le convenzioni sulle dimensioni del materiale di partenza dipendono dal fornitore.[2]
Aiutami ad approvvigionare il grezzo
Inviare il modello finito, i lotti previsti e qualsiasi informazione già disponibile riguardo alla fonderia o allo stampo. L’approvvigionamento del grezzo costituisce un ambito distinto da confermare, compresi il fornitore, la proprietà degli utensili, i controlli in ingresso e la responsabilità per i getti non conformi.
Lavorare una fusione è diverso dalla sua produzione.Conferma chi fornisce il grezzo e quali operazioni, registri e trattamenti sono inclusi nell’ordine.
Ghisa grigia, ghisa sferoidale e qualità specificate
La ghisa grigia e la ghisa sferoidale appartengono alla famiglia delle ghise, ma non sono intercambiabili. La ghisa grigia presenta grafite lamellare; la ghisa sferoidale presenta grafite nodulare. La qualità e la struttura della matrice influenzano sia le proprietà del componente finito sia il suo comportamento durante la lavorazione.[1]
Utilizzare la designazione completa sul disegno, inclusa la specifica applicabile e la condizione di consegna. Una richiesta generica di «ghisa» lascia aperte scelte importanti. Qualsiasi alternativa di materiale deve essere concordata prima dell’acquisto del grezzo.
Identità del materiale
Specifiche, grado e registri del fornitore
Forma del grezzo
Getto sagomato, barra ottenuta per colata continua o grezzo pre-tagliato
Condizione
Come fornito, trattato o pre-lavorato, secondo quanto specificato
Revisione delle dimensioni
Ingombro complessivo, peso e accessibilità per il fissaggio
Ghisa grigia
La ghisa grigia con grafite lamellare è utilizzata laddove siano richieste proprietà come l’attenuazione delle vibrazioni e la lavorabilità. Una designazione come ASTM A48 Classe 40 identifica più della semplice parola «grigia»; il grezzo richiede comunque i registri concordati e la tolleranza dimensionale prevista.[3]
Ghisa sferoidale / nodulare
Le qualità della ghisa sferoidale definiscono differenti requisiti di proprietà. Ad esempio, 65-45-12 è una designazione utilizzata secondo lo standard ASTM A536. Indica esattamente la qualità, la durezza o la condizione di trattamento richiesta, anziché sostituirla in base all’aspetto.[4]
Un grado specificato o trattato
La ghisa vermicolare, la ghisa sferoidale austemperata e le qualità ad alta durezza richiedono una revisione separata della lavorazione. Specifica esattamente il materiale e la sua condizione in ingresso, affinché possano essere verificati utensili, sequenza di finitura e controlli.[5]
Specificare la qualità della ghisa e la norma di riferimento. Le sostituzioni tra norme diverse richiedono approvazione.
Proprietà della ghisa sferoidale 65-45-12
Proprietà
Ghisa sferoidale 65-45-12 Dura-Bar 65-45-12
Condizione
Resistenza a trazione minima (ksi)
65
Provino longitudinale, raggio medio
Resistenza a snervamento minima (ksi)
45
Provino longitudinale, raggio medio
Allungamento minimo (%)
12 / 9
Diametro ≥2in / <2in
I valori si riferiscono al barra in stato di getto; l’allungamento minimo è 12% per diametri pari o superiori a 2 inches e 9% per diametri inferiori a 2 inches.
Tolleranze di lavorazione e riferimenti per componenti in ghisa
Le tolleranze di lavorazione, i supporti temporanei e i riferimenti finali hanno funzioni diverse.
Tolleranza di lavorazione su ogni superficie
Un volume di getto nominale è solo un punto di partenza. Verificare la quantità di materiale disponibile su ciascuna superficie lavorata e intorno a ogni foro, compreso l’effetto delle variazioni di fusione. Per il barrotondo fuso, utilizzare il margine di rifinitura indicato dal fornitore anziché assumere che la dimensione riportata corrisponda alla dimensione finita.[2]
Scegliere punti di posizionamento e di serraggio accessibili
Scegliere punti di supporto e di serraggio che fissino saldamente il getto reale lasciando comunque accessibili le aree da lavorare in prima operazione. Una superficie ruvida utilizzata per il posizionamento iniziale potrebbe successivamente essere rimossa o sostituita da un riferimento lavorato.
Relazionare il foro passante e i fori di fissaggio rispetto alla base lavorata
Per una scatola portabronzo, l’asse del foro passante e i fori di fissaggio potrebbero dover essere riferiti ai piedini finiti. Indicare tali riferimenti e i relativi limiti sul disegno. Verificare le relazioni finali dopo tutte le operazioni che potrebbero influenzarle.
CNC fresatura, tornitura e finitura di fori
Piani di fissaggio, scanalature e configurazioni di fori
La fresatura definisce i piani e le posizioni necessarie per l’assemblaggio. Su una fusione, identifica dove è richiesta una superficie completamente rifinita e dove può rimanere una superficie in stato di fonderia. Ciò evita la rimozione di materiale che non contribuisce al corretto montaggio del pezzo.
La tornitura è adatta per manicotti, mozzi e caratteristiche circolari di posizionamento. Indica le superfici che devono ruotare concentricamente rispetto al riferimento specificato, insieme alle posizioni delle spalle e ai limiti dei fori. Prevedi eventuali operazioni successive che potrebbero modificare l’interferenza o il gioco.
Un’apertura fusa potrebbe richiedere ancora una lavorazione sostanziale prima di diventare un foro controllato. La rettifica interna (boring), la fresatura circolare o un’operazione di finitura separata possono essere valutate in base a dimensione, geometria, accessibilità e requisiti di rugosità superficiale.
Il materiale in entrata modifica il lavoro di taglio.La ghisa grigia può scheggiarsi sul bordo di uscita non supportato, mentre la matrice e la durezza della ghisa sferoidale influenzano la scelta dell’utensile. Lo stato del grezzo, l’accessibilità dell’utensile e il trattamento dei bordi devono essere inclusi nella revisione della lavorazione.[5]
Verifica separatamente le dimensioni della fusione e quelle finali
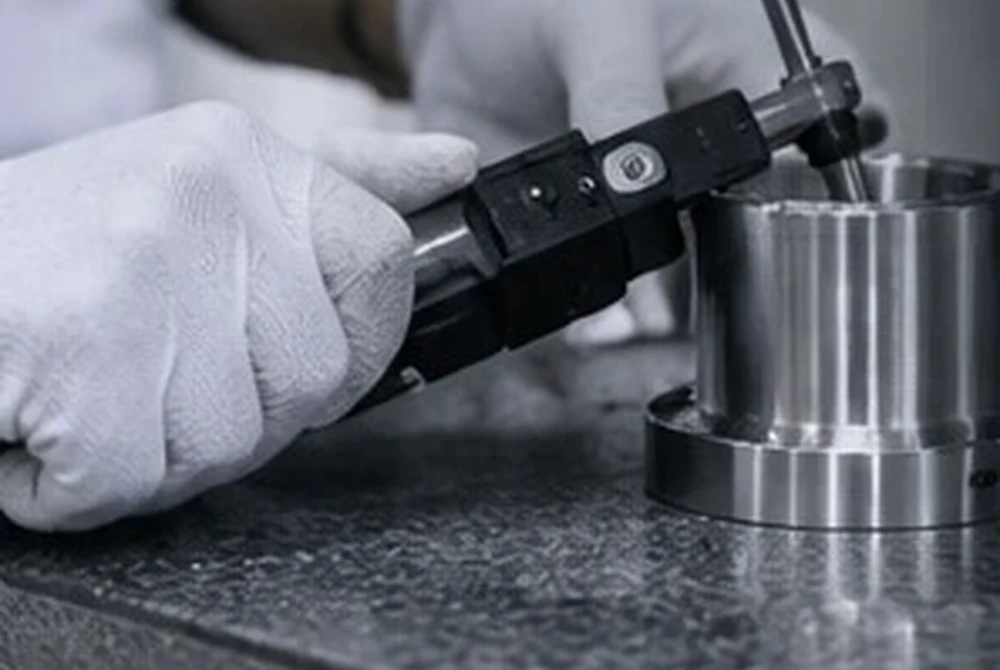
Scena ispettiva illustrativa; la relazione deve riferirsi al vostro componente e al disegno.
Posizione del foro, planarità e riferimenti
Per una scatola di ingranaggi, un foro lavorato può apparire corretto ma avere un’altezza del centro errata. Un coperchio può rispettare lo spessore richiesto ma non soddisfare il requisito di planarità. Specifica le dimensioni funzionali e i requisiti geometrici affinché il piano di ispezione segua le esigenze di assemblaggio.
Se la lavorazione rivela una cavità o un’altra anomalia imprevista, concorda in anticipo come identificare, documentare e trattenere il pezzo interessato in attesa di una decisione. Definisci la procedura di gestione prima della produzione: riparazione, impregnazione o sostituzione del materiale richiedono approvazioni separate.
Ispezione del grezzo in ghisa e del pezzo finito
Caratteristica
Specifiche
Condizione di accettazione
Verifica
Grezzo in entrata
Identità del materiale; sovrametallo per la lavorazione; aree danneggiate; relazioni
Tolleranza di sgrossatura specificata
Controlli in entrata; gestione del grezzo con sovrametallo insufficiente
Pianità/orientamento; altezza del centro; posizione dei fori
Superfici di riferimento finali; configurazione di fissaggio definita
Misurazioni riferite ai riferimenti geometrici (datums)
Stato della fusione
Criteri di accettazione difetti; requisiti sul materiale e sui controlli non distruttivi (NDT)
Metodo, copertura e criteri di accettazione specificati
Relazioni sul materiale e sui controlli non distruttivi (NDT) separate da quelle dimensionali
Trattamento e condizione finale
Durezza; registri del trattamento termico; mascherature; superfici finali
Registri richiesti e fornitore responsabile identificati
Relazioni di prova separate, aspetto estetico e dimensioni
Limiti dei rivestimenti e protezione dalla ruggine
Accoppiamenti meccanici e superfici di contatto
Indicare il foro, il diametro di posizionamento, la superficie di scorrimento e qualsiasi altra superficie da proteggere. Specificare gli smussi consentiti in modo che la sbavatura non modifichi una sede o uno spigolo funzionalmente rilevante.
Limiti di verniciatura e rivestimento
Indicare sul disegno le aree rivestite e i limiti delle mascherature. Mantenere i requisiti dimensionali legati allo stato finale del pezzo, inclusa la specifica di eventuali controlli eseguiti prima o dopo il rivestimento.
Prevenzione della ruggine e imballaggio
Concordare una protezione temporanea rimovibile senza danneggiare il processo successivo. Proteggere le superfici lavorate dai danni da contatto e mantenere l’identità del pezzo collegata ai relativi registri di lotto tramite l’imballaggio.
Dalla prima fornitura campione fino a lotti ripetuti in ghisa
01
Esaminare il grezzo
Verificare la provenienza del getto o della barra, le dimensioni, la qualità e la revisione del disegno prima di quotare il percorso di lavorazione.
02
Concordare il controllo del campione
Utilizzare un primo pezzo o un lotto campione concordato per verificare lo sgrossamento, il trasferimento dei riferimenti geometrici (datums), gli accoppiamenti e i registri richiesti.
03
Rilascio del lotto
Mantenere con l’ordine la revisione approvata, il percorso del materiale e la sequenza di lavorazione. Confermare ogni modifica prima di ripetere il lavoro.
04
Identificare ogni spedizione
Collegare la marcatura del pezzo, le etichette d’imballaggio e i rapporti concordati al lotto rilasciato. Mantenere chiari i termini per le successive fasi di finitura e spedizione.
Confrontare il costo complessivo da grezzo a pezzo finito
Una fusione quasi-finita può ridurre la quantità di materiale da asportare, ma aggiunge una fase di fonderia e la realizzazione di attrezzature. Il barroto fuso può evitare la realizzazione di un modello dedicato per alcune forme, richiedendo però una maggiore lavorazione meccanica. Confrontare complessivamente il costo del grezzo, la preparazione dei dispositivi di fissaggio, la lavorazione meccanica, l’ispezione, i trattamenti termici e la quantità del lotto.
Responsabilità relative alla fornitura del grezzo e alla sua lavorazione meccanica
VETCNC collabora con fabbriche e aziende partner in Cina. Confermare prima dell’ordine il fornitore del grezzo, l’ambito della lavorazione meccanica e le responsabilità comunicative.
Sì. La ghisa grigia e quella sferoidale possono essere fresate, tornite e lavorate con utensili adatti per la realizzazione di fori. Il grado esatto, la struttura e la durezza influenzano il percorso di lavorazione.[1]Inviare le informazioni sul grezzo e il disegno del componente finito per rivedere il lavoro con VETCNC.
Potete lavorare meccanicamente le fusioni che vi fornisco io?
Le fusioni fornite dal cliente rappresentano una possibile opzione da valutare. Inviare innanzitutto foto del grezzo, dimensioni, peso, documentazione relativa alla qualità del materiale e il disegno del pezzo finito. Concordare prima della spedizione le verifiche di accettazione all’ingresso e le modalità di gestione dei grezzi non conformi.
Fornite anche la fusione oltre alla lavorazione meccanica?
Indicare se è richiesta esclusivamente la lavorazione meccanica oppure anche supporto nell’approvvigionamento del grezzo. Qualsiasi accordo relativo a fonderie o fornitura di semilavorati deve essere confermato separatamente, inclusi modello, responsabilità del fornitore, documentazione del materiale e criteri di accettazione del grezzo.
Qual è la differenza tra ghisa grigia e ghisa sferoidale?
La ghisa grigia contiene grafite lamellare; la ghisa sferoidale contiene noduli di grafite. Questa differenza strutturale influenza il comportamento meccanico, mentre la matrice e il grado influenzano la lavorabilità.[1]Specificare il grado richiesto anziché considerare i due nomi come intercambiabili.
Il componente può essere lavorato partendo da barroto fuso continuo?
Per forme idonee, il barrotondo fuso rappresenta un’alternativa valida come punto di partenza per la revisione. Richiede comunque il grado corretto e una quantità sufficiente di materiale di sovrametallo su tutte le superfici da lavorare. Confrontare la convenzione dimensionale del fornitore, il suo margine di rifinitura e la forma disponibile con il disegno del componente finito.[2]
Quali tolleranze potete garantire sui componenti in ghisa?
Iniziare dai limiti del disegno e da tutte le tolleranze generali applicabili. Evidenziare gli accoppiamenti di alloggiamenti, le relazioni tra i riferimenti (datum), la planarità e la finitura superficiale. Un impegno richiede il materiale effettivo, le dimensioni delle caratteristiche, la variabilità del grezzo e il piano di misurazione, non una tolleranza unica applicabile a tutti i pezzi.
Quanto sovrametallo deve avere una fusione?
Non esiste una tolleranza unica valida per ogni grezzo. Essa dipende dal processo di fusione, dalla forma, dalle variazioni e dalle superfici da rifinire. Fornire contemporaneamente i disegni del grezzo e del pezzo finito. Per il materiale in lingotti ottenuti per colata continua, verificare le regole pubblicate dal fornitore riguardo alle dimensioni e alla rifinitura.[2]
Ogni componente in ghisa richiede necessariamente un trattamento di distensione o un trattamento termico?
Non si deve presupporre alcuna sequenza di trattamento standard. Fornire eventuali trattamenti specificati, la durezza finale e i requisiti di stabilità dimensionale. Il fornitore del materiale e il team di lavorazione potranno quindi valutare in quale fase del ciclo produttivo inserire il trattamento e quali operazioni di finitura seguiranno.
Cosa succede se durante la lavorazione vengono rilevate porosità o un altro difetto di fusione?
Concordare una procedura per identificare il pezzo interessato, documentarne la posizione e tenerlo in attesa di verifica. L’accettazione dipende dai criteri di difetto specificati e dalla funzione del componente. Le decisioni relative a riparazione, impregnazione o utilizzo così com’è devono essere autorizzate: non costituiscono automaticamente sovrametalli per la lavorazione.
Cosa devo inviare per ottenere un preventivo per la lavorazione in ghisa CNC?
Inviare il modello finito e la revisione del disegno, i dettagli relativi al grezzo fuso o al materiale base, la qualità e lo stato del materiale, le quantità campione e di lotto, le dimensioni critiche, i requisiti di trattamento e di ispezione. Aggiungere, ove disponibile, il peso del grezzo e le foto. Il preventivo deve distinguere chiaramente la fornitura del grezzo dalla lavorazione.
Il vostro grezzo in ghisa e la vostra specifica di lavorazione
Affiancare il grezzo non lavorato e il pezzo finito
Per un preventivo relativo a un alloggiamento è necessario fornire più dati rispetto al semplice diametro del foro finito. Includere il disegno della fusione, lo stato del materiale grezzo e le superfici che definiscono il posizionamento del pezzo durante la lavorazione e l’ispezione.
Utilizzare questa specifica per raccogliere tutti i dettagli richiesti, quindi allegare i file nel modulo di preventivo. È inoltre possibile scaricarla per inserirla nella cartella del proprio progetto.
Esempio selezionato
SUPPORTO PER IL PROGETTO
Discuti il tuo componente in ghisa
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.