Paliers
L’alésage d’un palier et ses pieds de fixation doivent être alignés. Indiquez l’ajustement de l’alésage, la hauteur sous axe, les positions des trous de fixation ainsi que les faces servant au positionnement du carter.
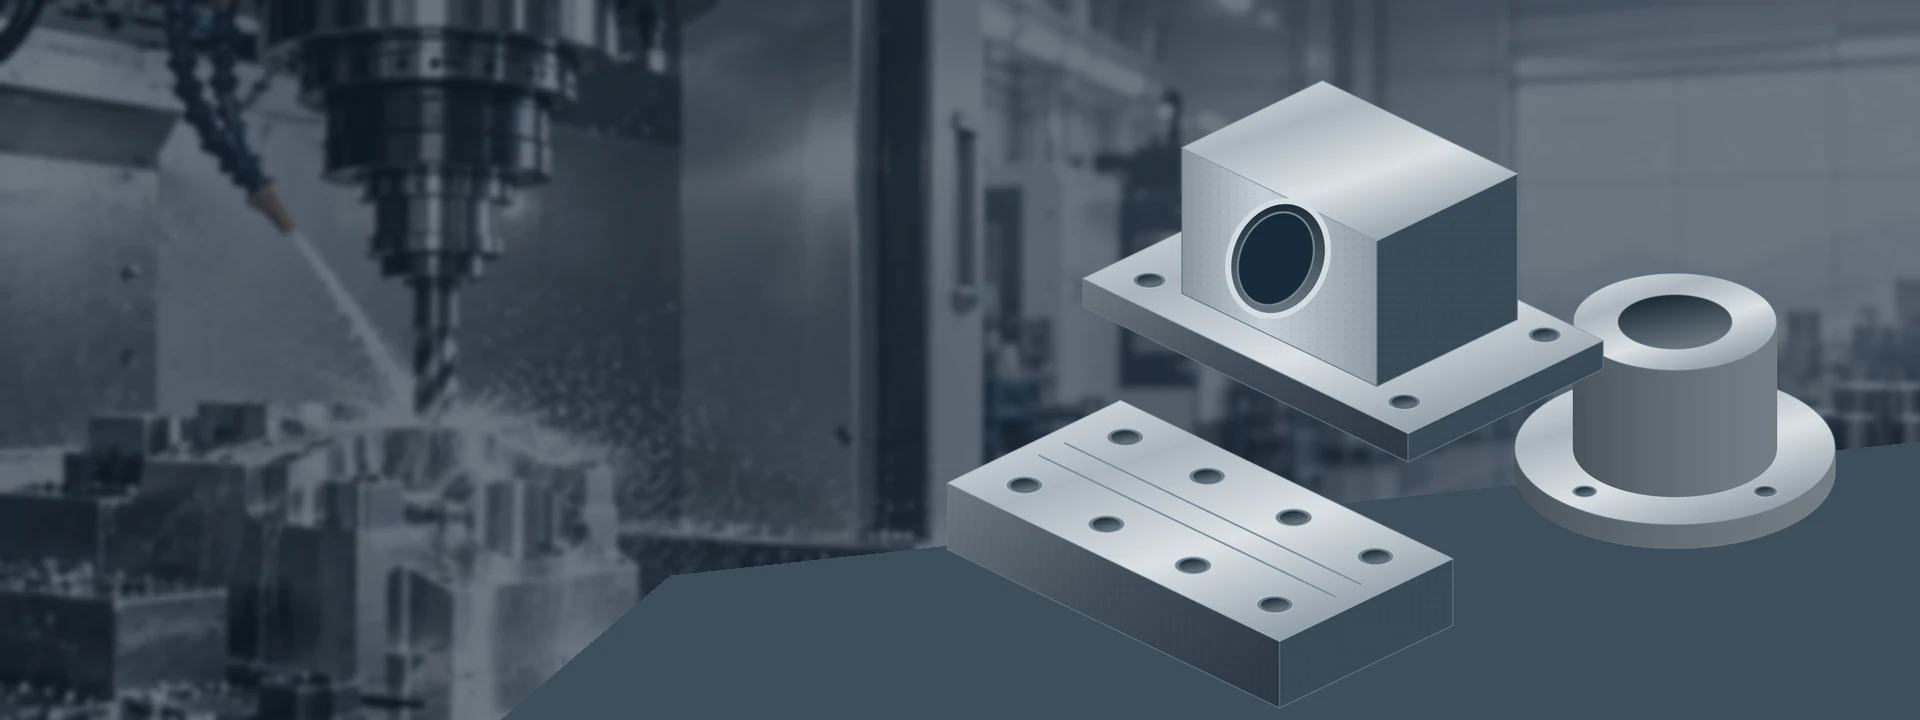
L’alésage d’un palier et ses pieds de fixation doivent être alignés. Indiquez l’ajustement de l’alésage, la hauteur sous axe, les positions des trous de fixation ainsi que les faces servant au positionnement du carter.
Spécifiez conjointement l’alésage, le diamètre extérieur, l’épaulement et l’épaisseur de la bride. Identifiez la surface permettant le positionnement du manchon ainsi que toute surépaisseur prévue pour une opération de finition ultérieure.
Des faces planes de support et des positions répétées de perçage définissent la géométrie utile. Indiquez quelles surfaces peuvent rester à l’état de fonderie et lesquelles nécessitent un usinage complet.
Un couvercle peut nécessiter à la fois un diamètre de centrage et une face plane de contact. Indiquez la zone d’appui, le schéma de perçage des boulons ainsi que la relation requise entre l’alésage et la face.
Indiquez la face de glissement, les caractéristiques de fixation et la pièce contre laquelle la pièce fonctionne. Incluez sur le dessin toute dureté requise, tout état de surface et toute condition de lubrification.
L’alésage, le diamètre de positionnement et le cercle de perçage peuvent faire l’objet d’opérations d’usinage différentes. Précisez l’ajustement requis ainsi que toute tolérance de battement spécifiée par rapport à son repère.
Formes de pièces à titre illustratif, non pas des produits en stock ni des projets clients. Envoyez-nous votre dessin afin d’aborder concrètement la nuance, le brut et la gamme d’usinage requise.
Envoyez le dessin de la pièce moulée, le dessin de la pièce finie, des photos ainsi que les rapports d’inspection disponibles. Indiquez la quantité prête à expédier et le poids approximatif de chaque brut. Nous pouvons examiner la portée de l’usinage avant que vous ne déplaciez le lot.
Un manchon, un moyeu ou un bloc plus simple peut être réalisé à partir d’un stock coulé en continu plutôt que d’une pièce moulée spécifique. Fournissez les dimensions et la nuance du stock, et prévoyez une marge suffisante pour le nettoyage des surfaces. Les conventions de dimensions de stock dépendent du fournisseur.[2]
Envoyez le modèle fini, les lots attendus ainsi que toute information déjà disponible concernant la fonderie ou le modèle. L’approvisionnement des bruts constitue une portée distincte à confirmer, y compris le fournisseur, la propriété des outillages, les contrôles à réception et la responsabilité en cas de pièces moulées non conformes.
La fonte grise et la fonte ductile appartiennent à la famille des fontes, mais elles ne sont pas interchangeables. La fonte grise contient un graphite lamellaire ; la fonte ductile, un graphite nodulaire. La nuance et la structure de la matrice influencent à la fois les propriétés de la pièce finie et son comportement à l’usinage.[1]
Indiquez sur votre plan la désignation complète du matériau, y compris la spécification applicable et l’état de livraison. Une demande simple de « fonte » laisse ouvertes des décisions importantes. Tout éventuel substitut de matériau doit être convenu avant l’achat de la pièce brute.
La fonte grise à graphite lamellaire est utilisée là où des propriétés telles que l’amortissement des vibrations et l’usinabilité sont utiles. Une référence telle que ASTM A48 Classe 40 désigne bien plus que le simple mot « grise » ; le brut doit toutefois toujours respecter les dossiers convenus et la surépaisseur dimensionnelle convenue.[3]
Les nuances de fonte ductile définissent des exigences de propriétés différentes. Par exemple, 65-45-12 est une désignation utilisée selon la norme ASTM A536. Indiquez précisément la nuance, la dureté ou l’état de traitement requis, plutôt que de substituer par simple apparence.[4]
La fonte à graphite compacté, la fonte ductile austrempée et les nuances à haute dureté nécessitent un examen d’usinage séparé. Précisez exactement la nature du matériau et son état à l’entrée afin de vérifier les outillages, la séquence de finition et les méthodes de contrôle.[5]
Spécifiez la nuance de fonte et la norme applicable. Les substitutions entre normes nécessitent une approbation préalable.
| Propriété | Fonte ductile 65-45-12 Dura-Bar 65-45-12 | État |
|---|---|---|
| Résistance minimale à la traction (ksi) | 65 | Éprouvette longitudinale, rayon médian |
| Résistance minimale à la limite élastique (ksi) | 45 | Éprouvette longitudinale, rayon médian |
| Allongement minimal (%) | 12 / 9 | Diamètre ≥2in / <2in |
Ces valeurs s'appliquent aux barres à l'état de coulée ; l'allongement minimal est de 12% pour les diamètres égaux ou supérieurs à 2 inches et de 9% pour les diamètres inférieurs à 2 inches.
Une enveloppe nominale de moulage n’est qu’un point de départ. Vérifiez la matière disponible sur chaque face usinée et autour de chaque alésage, y compris l’effet des variations de moulage. Pour les barres moulées, utilisez la surcote d’usinage fournie par le fournisseur plutôt que de supposer que la dimension indiquée correspond à la dimension finale.[2]
Sélectionnez des points de support et de serrage permettant de maintenir solidement la pièce telle qu’elle a été moulée, tout en laissant les zones destinées au premier usinage facilement accessibles. Une surface rugueuse utilisée pour le positionnement initial peut ultérieurement être enlevée ou remplacée par une référence usinée.
Pour un boîtier de palier, l’axe de l’alésage et les trous de fixation peuvent devoir être rapportés aux pieds finis. Indiquez clairement ces références et leurs tolérances sur le dessin. Vérifiez les relations finales après toutes les opérations susceptibles de les affecter.
Le fraisage définit les faces et les positions nécessaires à l’assemblage. Sur une pièce moulée, identifiez les zones où une surface entièrement débarrassée de la couche de fonderie est requise, et celles où une surface « telle que coulée » peut être conservée. Cela évite d’enlever du matériau qui ne contribue pas au bon ajustement de la pièce.
Services de fraisage CNCLe tournage convient aux manchons, moyeux et éléments circulaires de localisation. Indiquez les surfaces devant présenter une concentricité ou une perpendicularité correcte par rapport au repère spécifié, ainsi que les positions des épaulements et les limites des alésages. Prévoyez toute opération ultérieure susceptible de modifier un ajustement.
Services de tournage CNCUne ouverture moulée peut encore nécessiter un usinage substantiel avant de devenir un alésage contrôlé. L’alésage, le fraisage circulaire ou une opération de finition séparée peuvent être examinés en fonction des exigences dimensionnelles, géométriques, d’accès et de rugosité de surface.
Explorer les pièces usinées
Pour un carter, un alésage usiné peut paraître conforme alors que sa hauteur de centre est erronée. Un couvercle peut respecter son épaisseur tout en ne satisfaisant pas une exigence de planéité. Nommez les cotes fonctionnelles et les exigences géométriques afin que le plan d’inspection suive les besoins de l’assemblage.
Si l’usinage met à nu une cavité ou tout autre indice inattendu, convenez ensemble de la manière dont la pièce concernée sera identifiée, documentée et mise en attente d’une décision. Définissez à l’avance le processus de disposition avant la production : réparation, imprégnation ou substitution de matériau nécessitent chacune une approbation distincte.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Pièce brute entrante | Identification du matériau ; matière usinable restante ; zones endommagées ; rapports | Tolérance de dégrossissage spécifiée | Contrôles à l'entrée ; gestion des pièces présentant une matière usinable insuffisante |
| Alésages et diamètres de positionnement | Limites dimensionnelles ; forme ; références ; état de surface | Plan applicable et tolérances générales | Contrôles dimensionnels et de l'état de surface |
| Faces de montage et motifs de perçage | Planéité/orientation ; hauteur du centre ; position des trous | Faces de référence finales ; montage défini | Mesures par rapport aux références |
| État de la pièce moulée | Critères de défauts ; exigences relatives au matériau et aux essais non destructifs (END) | Méthode, zone couverte et critères d'acceptation spécifiés | Rapports relatifs au matériau et aux essais non destructifs (END), distincts des contrôles dimensionnels |
| Traitement et état final | Dureté ; registres du traitement thermique ; masquages ; surfaces finales | Registres requis et fournisseur responsable identifiés | Registres d'essai séparés, aspect et dimensions |
Indiquer sur le plan l'alésage, le diamètre de positionnement, la face de glissement et toute autre surface devant être protégée. Préciser les chanfreins autorisés afin que l'ébavurage ne modifie pas un siège ou un angle fonctionnellement critique.
Indiquer sur le plan les zones revêtues et les limites de masquage. Maintenir les exigences dimensionnelles liées à l'état final de la pièce, y compris la précision du moment où le contrôle est effectué (avant ou après application du revêtement).
Convenir d'une protection temporaire pouvant être retirée sans nuire à la prochaine opération. Protéger les faces usinées contre les dommages par contact et assurer le lien entre l'identité de la pièce et ses registres de lot via l'emballage.
Vérifier la source de la pièce moulée ou de la barre, ses dimensions, sa nuance et la version du plan avant d'établir le devis relatif au parcours d'usinage.
Utiliser une première pièce ou un lot échantillon convenu pour examiner le dégrossissage, le transfert des références, les ajustements ainsi que les registres requis.
Conserver la révision approuvée, la filière matière et la séquence d’usinage associées à la commande. Confirmer toute modification avant de relancer l’opération.
Lier le marquage des pièces, les étiquettes d’emballage et les rapports convenus au lot libéré. Préciser clairement les dates ultérieures d’usinage final et d’expédition.
Une fonderie près de la forme finale peut réduire l’enlèvement de matière, mais implique une fonderie et un outillage supplémentaires. Une barre de fonte coulée peut éviter un modèle dédié pour certaines formes, tout en nécessitant davantage d’usinage. Comparer conjointement le coût du brut, la préparation des dispositifs de serrage, l’usinage, les contrôles, les traitements thermiques et la quantité par lot.
Comparer la portée du devis CNCVETCNC collabore avec des usines et des entreprises partenaires en Chine. Confirmer le fournisseur du brut, la portée de l’usinage et les responsabilités de communication avant de passer commande.
Rencontrez VETCNCOui. Les fontes grises et ductiles peuvent être usinées par fraisage, tournage et autres opérations de perçage avec des outils adaptés. La nuance exacte, la structure et la dureté influencent le procédé d’usinage.[1]Envoyez-nous les informations relatives à votre pièce brute et votre plan final afin d’examiner le travail avec VETCNC.
Les pièces moulées fournies par le client constituent une voie possible d’évaluation. Veuillez d’abord nous transmettre des photos du brut, ses dimensions, son poids, les relevés de nuance ainsi que le dessin de la pièce finie. Convenez préalablement des contrôles d’acceptation à l’entrée et de la procédure applicable aux bruts non conformes avant leur expédition.
Indiquez clairement si vous ne souhaitez que l’usinage ou si vous avez besoin d’un accompagnement pour l’approvisionnement du brut. Tout accord relatif à une fonderie ou à une fourniture de stock doit faire l’objet d’une confirmation séparée, y compris les modèles, les responsabilités du fournisseur, les relevés matières et l’acceptation du brut.
La fonte grise contient un graphite lamellaire ; la fonte ductile contient des nodules de graphite. Cette différence structurelle affecte le comportement mécanique, et la matrice ainsi que la nuance influencent l’usinage.[1]Spécifiez la nuance requise plutôt que de considérer ces deux dénominations comme interchangeables.
Pour des formes adaptées, la barre moulée constitue une alternative valable comme point de départ à examiner. Elle doit néanmoins présenter la nuance correcte et disposer d’un surplus suffisant sur toutes les surfaces à usiner. Comparez la convention dimensionnelle du fournisseur, sa surcote d’usinage et les formes disponibles avec le plan de la pièce finie.[2]
Commencez par les limites indiquées sur le dessin ainsi que par toute tolérance générale applicable. Mettez en évidence les ajustements d’alésages, les relations entre références, la planéité et l’état de surface. Tout engagement exige la connaissance précise du matériau réel, de la taille de la caractéristique, des variations de la pièce brute et du plan de mesure — et non une tolérance unique valable pour toutes les pièces.
Il n’existe pas de surcote unique valable pour toutes les pièces brutes. Celui-ci dépend du procédé de coulée, de la forme, des variations dimensionnelles et des surfaces à usiner. Fournissez conjointement le dessin de la pièce brute et celui de la pièce finie. Pour les barres obtenues par coulée continue, veuillez confirmer les règles publiées par le fournisseur concernant les tolérances dimensionnelles et la surcote d’usinage.[2]
Aucune séquence de traitement standard ne doit être présumée. Indiquez tout traitement spécifié, la dureté finale et les exigences relatives à la stabilité dimensionnelle. Le fournisseur de matériau et l’équipe d’usinage pourront alors examiner à quel stade du processus ce traitement doit intervenir, ainsi que les opérations d’usinage finales qui en découlent.
Convenez d’un processus permettant d’identifier la pièce concernée, d’en documenter précisément l’emplacement et de la mettre en attente d’examen. L’acceptation dépend des critères de défaut spécifiés et de la fonction de la pièce. Les décisions relatives à la réparation, à l’imprégnation ou à l’utilisation telle quelle doivent faire l’objet d’une autorisation explicite ; elles ne constituent pas des réserves d’usinage automatiques.
Fournissez le modèle final et sa révision de dessin, les détails de la pièce brute ou du stock, la nuance et l’état du matériau, les quantités d’échantillons et de lots, les cotes critiques, les exigences en matière de traitement et d’inspection. Ajoutez, le cas échéant, le poids de la pièce brute et des photographies. Le devis doit clairement distinguer la fourniture de la pièce brute de l’usinage.
Un devis pour un boîtier nécessite plus que le simple diamètre final de l’alésage. Incluez le dessin de la pièce moulée, l’état de la matière brute et les surfaces servant de référence pour le positionnement de la pièce pendant l’usinage et le contrôle.
Utilisez ce cahier des charges pour recueillir les détails requis, puis joignez vos fichiers dans le formulaire de devis. Vous pouvez également le télécharger pour l’intégrer à votre propre dossier projet.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références relatives aux nuances de fonte, à la terminologie et aux considérations d’usinage.
