Aller au contenu
VETCNCFABRICATION CNC
Logement usiné et composants de montage illustrés sur fond industriel bleu

Usinage CNC pour l’aéronautique et le spatial

Nous usinons des boîtiers, des supports, des arbres et des outillages destinés au développement aéronautique et aux équipements de soutien au sol. Les travaux destinés à l’installation sur aéronefs nécessitent un examen préalable de leur usage prévu ainsi que des exigences du fournisseur avant acceptation.

  • Composants de développement
  • Équipements de soutien au sol
  • Outils d’assemblage et d’inspection

Boîtiers, supports et composants d’outillage

Nous fournissons des composants individuels et des détails d’outillage pour la fabrication d’équipements aéronautiques. Comparez les familles de pièces ci-dessous selon les interfaces que vous devez préserver : fermeture d’enceinte, alignement en position installée, ajustements rotatifs ou localisation de la pièce usinée.

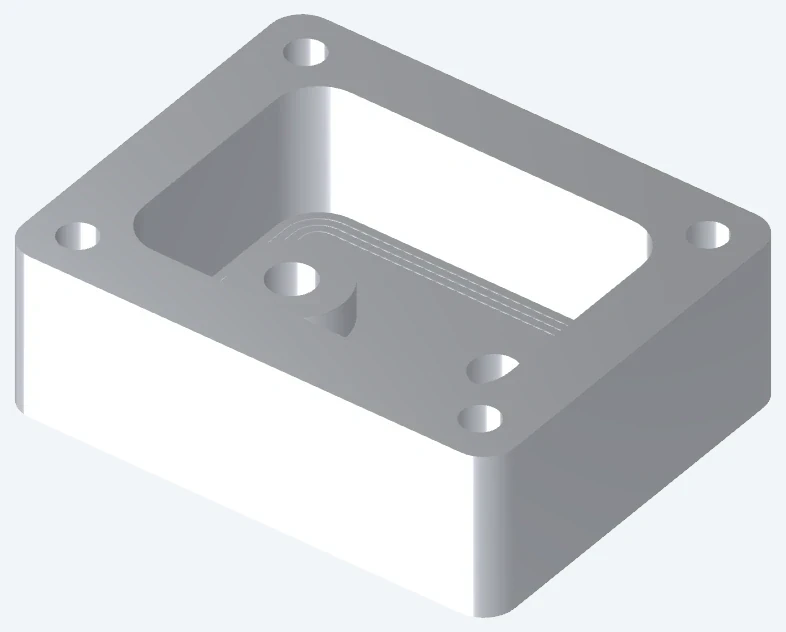
Géométrie du logement avec interfaces de fixation et de couvercle

Boîtiers d’avionique

Nous usinons des corps de boîtiers comportant des supports pour cartes électroniques ainsi que des sièges pour couvercles encastrés ou plats. Un registre encastré permet de positionner le couvercle ; une surface plane laisse cette fonction de positionnement à d’autres caractéristiques séparées. Les surfaces de fermeture doivent entrer en contact avant que toute autre géométrie interne n’arrête le couvercle.

  • Logements d’enceinte
  • Sièges de couvercle
  • Ouvertures pour connecteurs
Discuter de ce composant
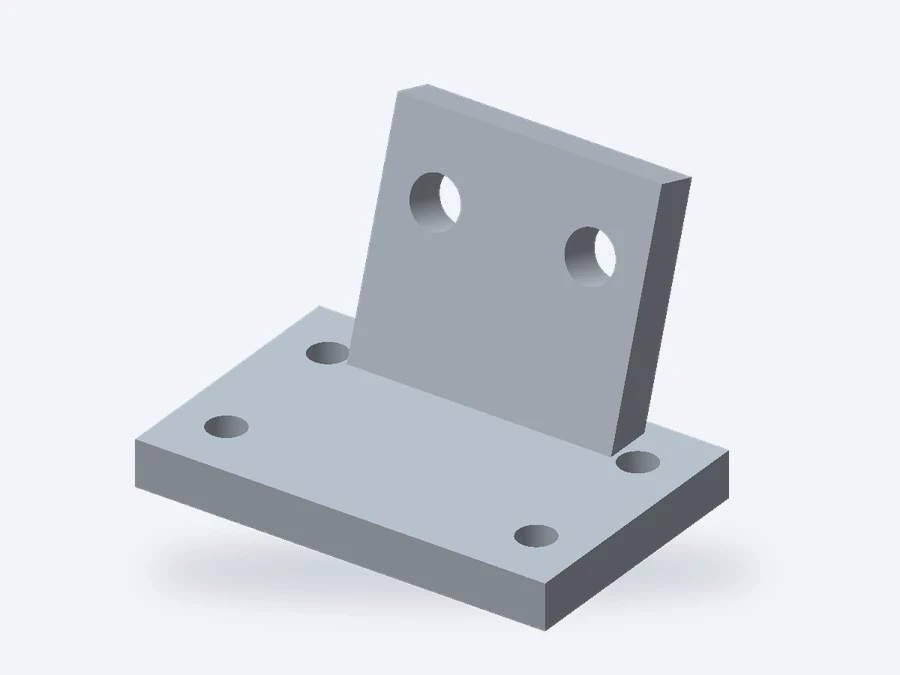
Support doté de faces de fixation distinctes et de motifs de perçage

Supports et supports de fixation

Un support peut respecter ses dimensions extérieures tout en laissant un instrument incliné ou décalé. L’angle de la face de fixation et la position des trous doivent donc être référencés par rapport à l’interface de l’équipement, notamment lorsque le support relie deux faces formant des angles différents.

  • Faces de fixation
  • Configurations de boulonnage
  • Ressorts de renfort (reinforcements)
Discuter de ce composant
Arbres, manchons et pièces de positionnement

Arbres, manchons et pièces de positionnement

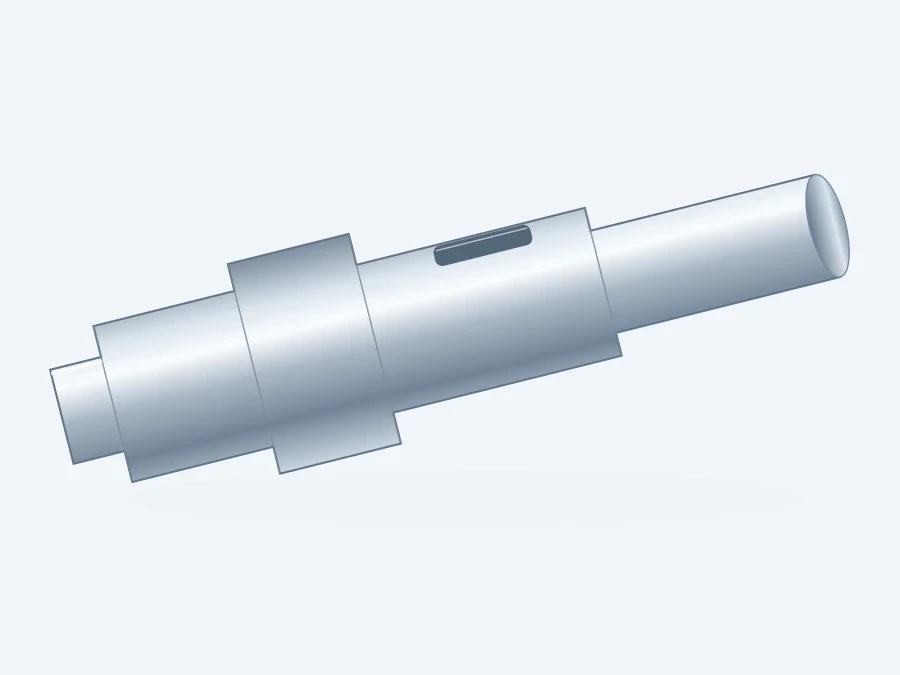
Pour un manchon de localisation amovible, l’alésage contrôle la tige d’ajustement tandis que l’épaulement régule la profondeur d’enfoncement. Nous réalisons ces deux usinages par tour ; distinguer clairement la longueur utile du chanfrein d’entrée évite que l’ajustement ne soit défini uniquement par la longueur totale.

  • Diamètres de localisation
  • Épaulements
  • Caractéristiques transversales
Discuter de ce composant
Châssis nervurés et pièces à multiples faces

Châssis nervurés et pièces à multiples faces

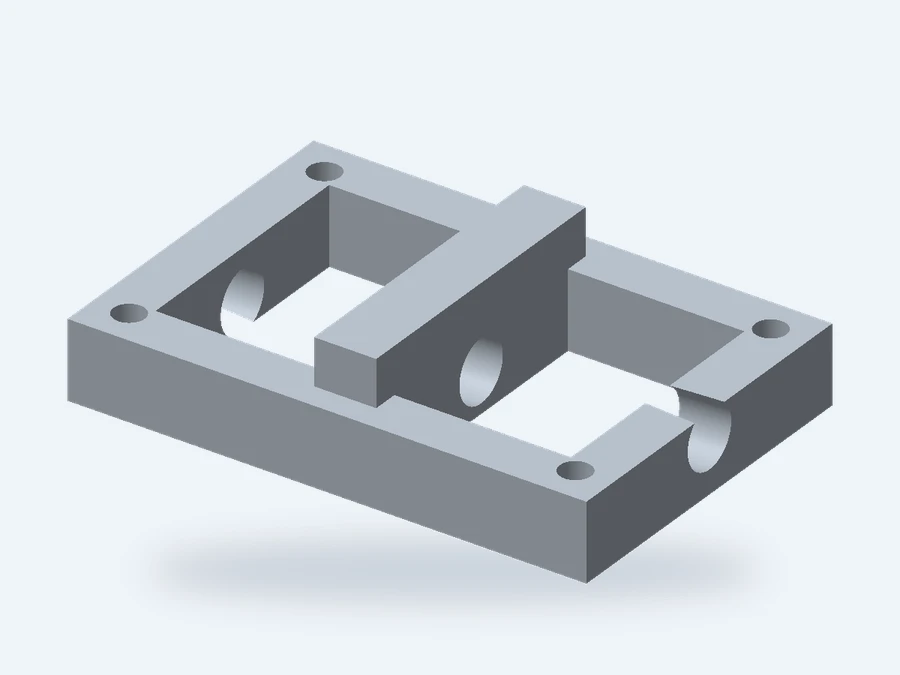
Les châssis légers combinent des nervures minces avec des plots de fixation plus épais. La profondeur des poches, les rayons de raccordement à la base des nervures et l’accès derrière celles-ci influencent la quantité de matière pouvant être enlevée tout en conservant un support suffisant pour les passes finales.

  • Parois nervurées
  • Poches ouvertes
  • Caractéristiques inclinées
Discuter de ce composant
Blocs de montage et de contrôle

Blocs de montage et de contrôle

Nous usinons des plaques de montage, des éléments de localisation et des détails de support remplaçables. Des pièces d’usure séparées sont utiles là où des chargements répétés endommageraient autrement la plaque principale ; leurs faces d’appui et leur schéma de fixation doivent permettre à une pièce de rechange de retrouver précisément sa position initiale.

  • Contacts de positionnement
  • Supports de pièce usinée
  • Éléments remplaçables
Discuter de ce composant
Bloc à orifices et composants de banc d’essai

Bloc à orifices et pièces pour bancs d’essai

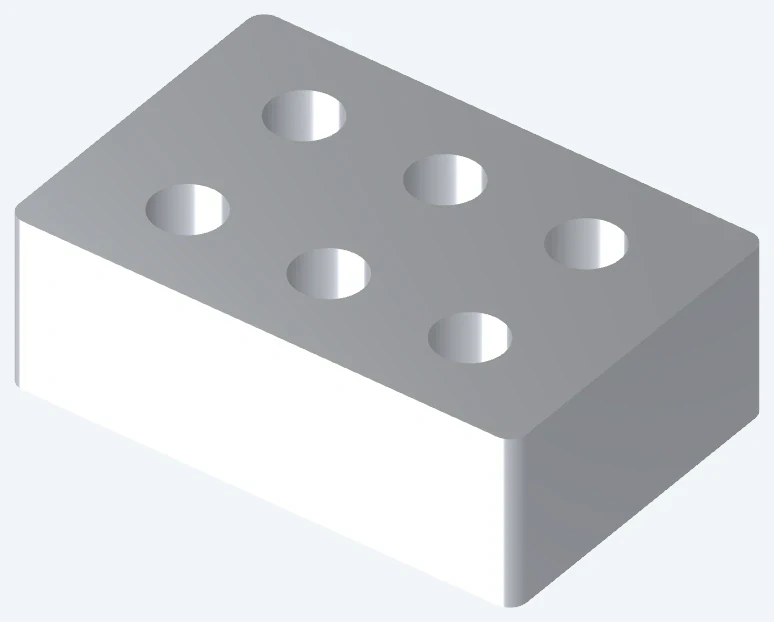
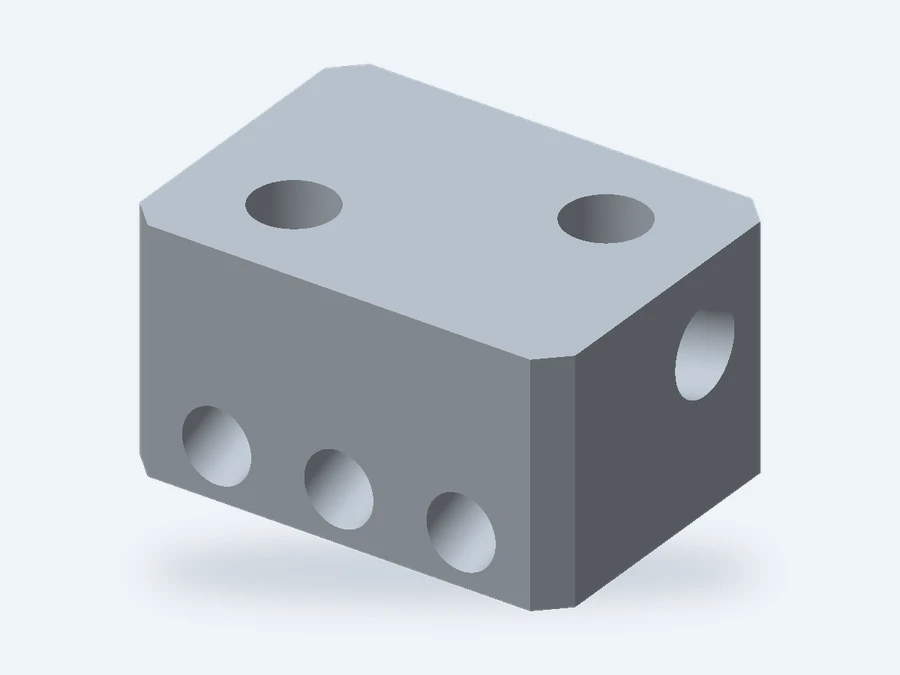
Les blocs d’essai percés transversalement nécessitent un accès pour éliminer les bavures là où les passages se rejoignent. La profondeur des bouchons et la sortie de la mèche doivent également laisser ouvert le trajet d’écoulement prévu ; l’entrée du port à elle seule ne définit pas la connexion interne.

  • Passages intersectants
  • Interfaces des bouchons
  • Faces d’étanchéité
Discuter de ce composant

Emballage des équipements avioniques, outillages au sol et installation sur aéronef

La même forme usinée peut servir à un assemblage de vérification d’ajustement, à un dispositif de fixation au sol réutilisable ou à une installation sur aéronef. Chaque usage modifie les contrôles qui rendent la pièce fonctionnelle ainsi que l’approbation requise pour son achat.

Géométrie du logement avec interfaces de fixation et de couvercle

Vérification de l’ensemble complet des équipements avioniques

Un prototype de boîtier est particulièrement utile lorsqu’il peut être assemblé avec la carte réelle, les connecteurs et les éléments de fixation. Nous usinons les caractéristiques de montage et d’enveloppe demandées afin que votre équipe puisse vérifier conjointement ces interfaces.

Prévoyez un espace libre non seulement pour la découpe du connecteur, mais aussi pour le connecteur apparié et son chemin d’extraction. Un couvercle fermé peut également gêner les sorties de câbles, les têtes des éléments de fixation ou une carte montée au-dessus du fond de la cavité.

Emballage des équipements

La hauteur de soulèvement de la carte, les axes centraux des connecteurs et la face inférieure du couvercle déterminent l’enveloppe disponible pour les composants.

Accès pour la maintenance

Un couvercle amovible nécessite un jeu suffisant pour l’outil sélectionné ainsi qu’un espace permettant de le retirer sans perturber les équipements adjacents.

Support doté de faces de fixation distinctes et de motifs de perçage

Outils réutilisables de support au sol et de contrôle

Pour un boîtier ou un panneau mince, les supports doivent agir sur les zones de contact prévues avant le serrage des pinces. Le serrage d’une face non supportée peut modifier la forme à assembler ou à mesurer.

Un dispositif de fixation comportant un jeu sous la pièce à usiner permet le chargement et le déchargement sans faire glisser les surfaces finies sur les points de repérage. L’accès pour les palpeurs, les éléments de fixation et les connecteurs doit également être intégré à la disposition de l’outillage.

Support avant serrage

Placez les points de retenue à proximité des supports ; utiliser la pince pour ramener une pièce déformée en position modifie les conditions de contrôle.

Jeux pour palpeurs et outils

Assurez une approche dégagée vers chaque caractéristique à contrôler ainsi qu’un chemin de retrait après l’opération.

Blocs de montage et de contrôle

Approvisionnement de pièces destinées à l’installation sur aéronef

Les travaux d’installation exigent une chaîne d’approvisionnement qualifiée ainsi qu’un dessin usinable. Nous vérifions le site de fabrication requis, les prestataires agréés et les clauses qualité client avant d’accepter ce périmètre.

VETCNC collabore avec des usines situées en Chine et un réseau de partenaires. Si la commande restreint le pays de fabrication ou désigne des sources approuvées, cette exigence doit être définie lors de la décision initiale d’approvisionnement, avant le transfert des fichiers techniques.

Autorité en matière de conception

Toute déviation par rapport au plan exige l’acceptation de l’autorité désignée. Une suggestion de faisabilité manufacturière émanant d’un fournisseur n’autorise pas une modification de la conception.

Périmètre de fabrication

L’approbation d’un prestataire doit couvrir l’opération requise à la source réelle ; un traitement portant un nom similaire ne constitue pas une approbation équivalente.

Fabrication de prototypes, échantillons d’inspection et commandes répétées

Les fabrications de prototypes, d’acceptation et répétées doivent répondre à des questions différentes. Nous établissons nos devis en fonction de l’état requis de la pièce et des documents associés à la phase que vous achetez.

Prototypes de développement

Utilisez le prototype pour vérifier l’accès à l’assemblage, l’alignement et les jeux. Si son matériau ou sa finition diffèrent de ceux de la pièce finale, les résultats du contrôle d’ajustement ne permettent pas de valider la résistance, l’usure ou la tenue à la corrosion de la pièce définitive.

Échantillons d’inspection et d’acceptation

Pour une fabrication d’acceptation, utilisez le matériau et le procédé de fabrication prévus, et identifiez les caractéristiques à soumettre. Un essai d’assemblage réussi à lui seul ne fournit pas la preuve caractéristique par caractéristique exigée dans un dossier « première pièce ».

Commandes répétées de composants

Les commandes répétées doivent préserver l’interchangeabilité des interfaces, et non seulement la forme extérieure nominale. Un changement de connecteur, d’insert ou de finition peut affecter un ajustement établi, même si la majeure partie du modèle reste inchangée.

Références matériaux pour les pièces d’équipements aérospatiaux

La résistance, la masse et la réponse thermique conduisent à des choix de matériaux différents pour un boîtier, un support et une interface d’outillage. Les références ci-dessous indiquent l’état de stock sous-jacent à chaque valeur ; la spécification matériau publiée régit la commande.

Références matériaux pour les pièces d’équipements aérospatiaux
Référence matériauValeurs des paramètresContexte pièce / matière brute
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; résistance à la traction ≥260 MPaCarters, supports et bases de dispositifs de maintien
Ti-6Al-4V · barre ASTM B348 recuiteLimite d’élasticité ≥828 MPa ; résistance à la traction ≥895 MPaDiamètre / épaisseur
Alliage 625 · recuitMasse volumique 8.44 g/cm³ ; conductivité 9.8 W/(m·K)Interfaces exposées à la chaleur ; conductivité à 21°C
PEEK · TECAPEEK naturelModule d’élasticité 4.2 GPa ; coefficient de dilatation 50 µm/(m·K)Entretoises, guides et contacts d’outillage

Sources : extrusions minimales Hydro Alloy 6061 ; barres minimales TIMET TIMETAL 6-4 (longitudinales, 20°C) ; alliage Special Metals 625 (conductivité après recuit de 2,100°F/1 h) ; données typiques Ensinger TECAPEEK naturel (module à 1 mm/min ; dilatation longitudinale, 23–60°C).

Fraisage, tournage et usinage multi-faces

L'accès aux caractéristiques constitue une vérification utile des coûts avant la libération d'une conception. Des poches profondes, des nervures rapprochées et des perçages sur plusieurs faces peuvent nécessiter des outils ou des montages différents, même pour des pièces de petite taille.

Interfaces qui contrôlent l’ajustement d’assemblage

Appliquez des tolérances plus serrées uniquement aux surfaces assurant le positionnement, l’étanchéité ou le contact dans l’assemblage. Une tolérance identiquement stricte sur toutes les surfaces extérieures augmente inutilement la charge de travail sans améliorer nécessairement l’ajustement.

Châssis nervurés et pièces à multiples faces

Faces de positionnement et positions des trous

Un motif de boulonnage à jeu autorise un léger déplacement dans les trous. Lorsque la position d’installation doit être répétable, la conception requiert des éléments de positionnement définis ainsi que des tolérances de position liées aux repères de montage.

Parois minces et nervures

Un couvercle mince peut paraître plat lorsqu’il est serré dans un étau, mais se déformer après relâchement. L’acceptation en état libre ou sous contrainte doit correspondre à sa fonction ; les appuis spécifiés doivent être utilisés lorsque la contrainte est requise.

Filetages et faces fonctionnelles

La longueur d’engagement complet du filet est inférieure à la profondeur totale du perçage. La longueur d’insertion, le jeu requis au fond d’un trou borgne et la portée de la vis associée doivent laisser suffisamment d’espace sous la partie active du filet, sans percer la paroi adjacente.

Cotes après traitement

Un alésage de positionnement revêtu peut présenter un diamètre inférieur à sa dimension usinée. Les exigences finales de dimensionnement doivent distinguer clairement les ajustements masqués des surfaces revêtues, et préciser l’état dans lequel la pièce associée doit s’insérer.

Finition sans perte d’ajustement ni de contact électrique

Le traitement de surface doit convenir aussi bien à la surface fonctionnelle qu’à l’extérieur exposé. Nous regroupons systématiquement la portée du traitement et l’état final du dessin dans notre devis.

Spécification du procédé

L’anodisation, les couches de conversion et les placages spécifiés répondent à des exigences différentes. La sélection dépend de la spécification du procédé et de la source agréée ; une simple description d’apparence telle que « finition noire » est insuffisante pour une surface fonctionnelle.

Masquage et recouvrement

L’aluminium anodisé possède une couche superficielle électriquement isolante. Les zones de collage ou de mise à la masse peuvent nécessiter un traitement alternatif spécifié ou une limite de masquage, maintenues séparées de la surface extérieure esthétique.

Texture sur les zones d’étanchéité et de contact

Une valeur de rugosité seule ne décrit pas une rayure profonde traversant une zone d’étanchéité. Les défauts locaux et la direction des marques d’outil nécessitent leurs propres critères d’acceptation lorsqu’ils croisent le chemin d’étanchéité ou de contact.

Caractéristiques de positionnement et mesures du premier article

Nous vérifions les interfaces permettant de positionner le boîtier, la bride ou le dispositif de fixation. Les références numériques ci-dessous s’appliquent lorsque le dessin spécifie l’ajustement ou la série de filetages désignés.

Un rapport dimensionnel enregistre les caractéristiques sélectionnées sur les pièces inspectées. Un dossier FAI 9102 de l’IAQG vérifie les exigences produit convenues via son processus et sa documentation définis ; il ne constitue pas un substitut à une approbation fournisseur ni à une décision d’aptitude au vol.

Caractéristiques de positionnement et mesures du premier article
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Alésage de la douille de positionnementH7, nominal >6–10 mm
0 à +0.015 mm
Longueur utile de l’alésage après l’état de surface spécifié
Filetages métriques de fixationPas gros : M6 × 1.0 ; M8 × 1.25 mmLa classe de filetage et la longueur utile d’engagement restent des indications distinctes
Motif de fixation de la brideTolérance de position (mm) ; références de référenceAxes des trous positionnés par rapport aux faces de fixation de l’équipement
Couvercle mince ou cadre nervuréPlanéité / profil (mm)Inspecter dans l’état libre ou contraint défini par le dessin
Référence dimensionnelleTempérature de référence standard 20°CEnregistrer la température de la pièce ou la correction appliquée

Les valeurs d’ajustement correspondent aux écarts de taille par rapport à la valeur nominale. Les mesures du premier article et les enregistrements de processus restent liés à la configuration de pièce acceptée. Références : ELESA+GANTER, tableaux DIN ISO 286 ; Bossard, filetages métriques ISO ; NIST, température de référence standard.

Qualification des fournisseurs

Aucune certification AS9100, aucun statut de fournisseur approuvé par le client ni aucune approbation d’aptitude au vol n’est revendiquée ici. Les approbations requises doivent correspondre au site de fabrication proposé et à sa portée. IAQG OASIS fournit des informations sur la certification et l’enregistrement des fournisseurs aéronautiques.

Identification du composant et protection de surface

Les équipes réceptionnaires doivent identifier la variante correcte sans risquer d’endommager ses surfaces fonctionnelles. L’emballage et les étiquettes doivent faciliter cette vérification avant que la pièce n’atteigne l’assemblage.

Disposition d’emballage avec composants séparés et champs d’identification pour le numéro de pièce, la révision, le lot, la quantité et l’identifiant d’enregistrement

Protection des surfaces fonctionnelles

Les nervures minces, les éléments de positionnement saillants et les alésages finis doivent être séparés afin qu’aucune pièce adjacente ne puisse les heurter. La protection doit également permettre de retirer la pièce sans tirer sur une caractéristique délicate.

Mise en relation des pièces et des enregistrements

Des boîtiers similaires présentant des motifs de connecteurs différents peuvent avoir une apparence identique dans un bac. Des références de pièce distinctes et des étiquettes visibles sur l’emballage permettent de différencier les variantes avant qu’un assembleur n’ouvre la protection.

Gestion des versions révisées

Lorsque des pièces anciennes et révisées circulent simultanément, la référence de révision du plan figurant sur l’emballage empêche l’équipe réceptrice de les considérer comme interchangeables. La disposition retenue pour les stocks antérieurs relève de la procédure de diffusion du changement.

Questions relatives à l’usinage aéronautique

Pouvez-vous établir un devis pour un boîtier avant que tous les détails non critiques ne soient définitivement arrêtés ?

Oui. Un devis préliminaire peut s’appuyer sur une version de conception clairement identifiée et lister ses points en suspens. Il convient de distinguer les détails d’apparence encore non résolus des cotes qui définissent les dimensions brutes, l’épaisseur des parois ou les interfaces d’assemblage ; ces éléments peuvent modifier le procédé d’usinage et le prix.

Les variantes d’un boîtier peuvent-elles partager une même pièce brute ou un usinage commun ?

Elles peuvent partager les premières opérations lorsque la géométrie extérieure, la matière brute et les poches principales sont identiques. Une ouverture destinée au connecteur, supprimant une surface de serrage, peut modifier ce parcours. Les quantités par variante doivent être indiquées séparément afin de distinguer, dans le devis, les opérations partagées des opérations spécifiques à chaque variante.

Un exemplaire physique peut-il remplacer le plan pour une pièce de rechange destinée à des équipements au sol ?

Un exemplaire peut clarifier la forme et l’assemblage, mais l’usure, les revêtements et les réparations antérieures peuvent masquer les dimensions ou le matériau d’origine. Le remplacement nécessite toutefois une définition autorisée des ajustements fonctionnels, du matériau et des exigences d’acceptation. La simple reproduction des mesures de l’exemplaire risque de reproduire son usure.

Une pièce révisée nécessite-t-elle systématiquement un nouveau dossier FAI complet ?

Toute modification n’a pas la même portée. La révision 9102 applicable et les exigences du client déterminent l’évaluation des caractéristiques affectées ainsi que la nécessité d’un FAI complet ou partiel. L’évaluation du changement doit être finalisée avant de s’appuyer sur une soumission antérieure pour la version révisée.

Pouvez-vous remplacer l’alliage spécifié par une nuance plus facile à approvisionner ?

Uniquement via la voie d’approbation autorisée par la conception ou les achats. Des désignations d’alliages similaires ou des résistances nominales comparables ne garantissent pas l’équivalence en matière de corrosion, de fatigue ou d’état du matériau. Nous conservons l’alliage spécifié dans le devis, sauf si une alternative est expressément acceptée.

Pouvons-nous acheter des pièces avant notre opération de finition approuvée ?

Cette livraison intermédiaire peut faire l’objet d’un devis. Elle doit préciser les dimensions avant finition, les surfaces protégées ainsi que l’entité chargée de vérifier le composant final après traitement. Une pièce acceptée avant l’opération extérieure et un composant fini relèvent de périmètres de livraison distincts.

Un autre partenaire de fabrication peut-il être utilisé pour cette commande ?

Un arrangement avec un partenaire ou une présentation directe peut être envisagé le cas échéant. Convenez du fabricant réel et des responsabilités avant la mise en production ; tout changement de source reste soumis aux exigences de qualification du projet et à l’approbation du client.

Comment les informations techniques sensibles doivent-elles être partagées ?

Commencez par une description non sensible. Convenez préalablement de la confidentialité, de l’autorisation du destinataire et d’une méthode de transfert adaptée avant d’échanger des informations techniques restreintes. Ne téléversez pas de données restreintes via le formulaire général de demande.

ASSISTANCE PROJET

Discutez de votre composant aérospatial

Commencez par décrire la fonction du composant et les exigences applicables au fournisseur pour la commande envisagée. Utilisez une description non sensible jusqu’à l’accord sur le canal de transfert.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo