Aller au contenu
VETCNCFABRICATION CNC
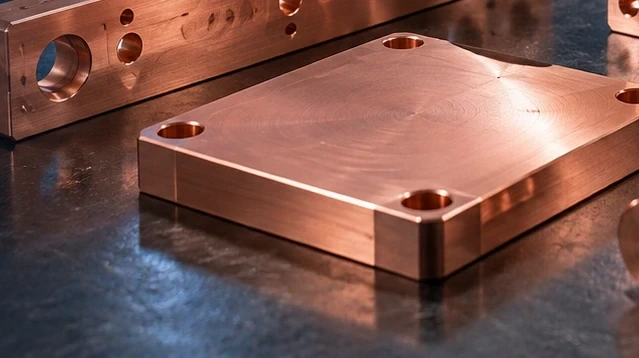
Composants en cuivre dans un atelier CNC

Usinage CNC pour le secteur de la défense

Nous usinons des boîtiers, des supports, des arbres et des outillages de support destinés à des projets liés à la défense. Le site de fabrication proposé et les exigences du programme sont examinés pour chaque commande ; commencez par une description non sensible du composant.

  • Composants mécaniques
  • Développement et productions répétées
  • Outils d’assemblage et de test

Composants mécaniques et outillages de support

Nous fournissons des composants mécaniques destinés aux boîtiers d’équipements, aux instruments de mesure et aux outillages de support. Les questions ci-dessous portent sur les interfaces d’assemblage utilisables, le remplacement en service et les documents requis pour recevoir le composant correct.

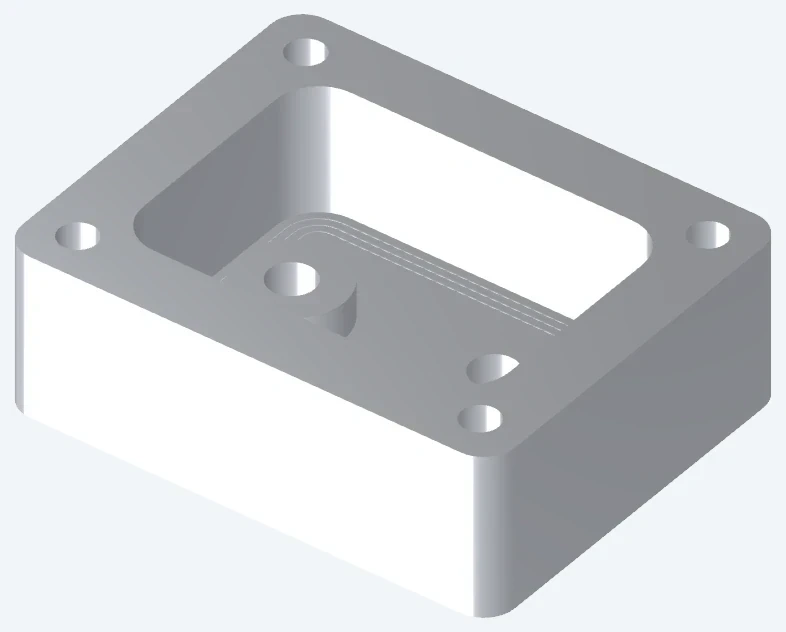
Boîtier avec portée de couvercle et trous de fixation

Boîtiers et plaques de couvercle

Nous usinons des corps et des couvercles comportant les supports de cartes, les ouvertures pour connecteurs et les caractéristiques de fermeture nécessaires à l’assemblage. Un couvercle encastré nécessite un dégagement à ses coins ainsi que la dimension périphérique spécifiée ; toute interférence au niveau des coins peut empêcher son positionnement plat.

  • Logements d’enceinte
  • Interfaces de couvercle
  • Ouvertures pour connecteurs
Discuter de ce composant
Supports pour capteurs et ensembles d’instruments

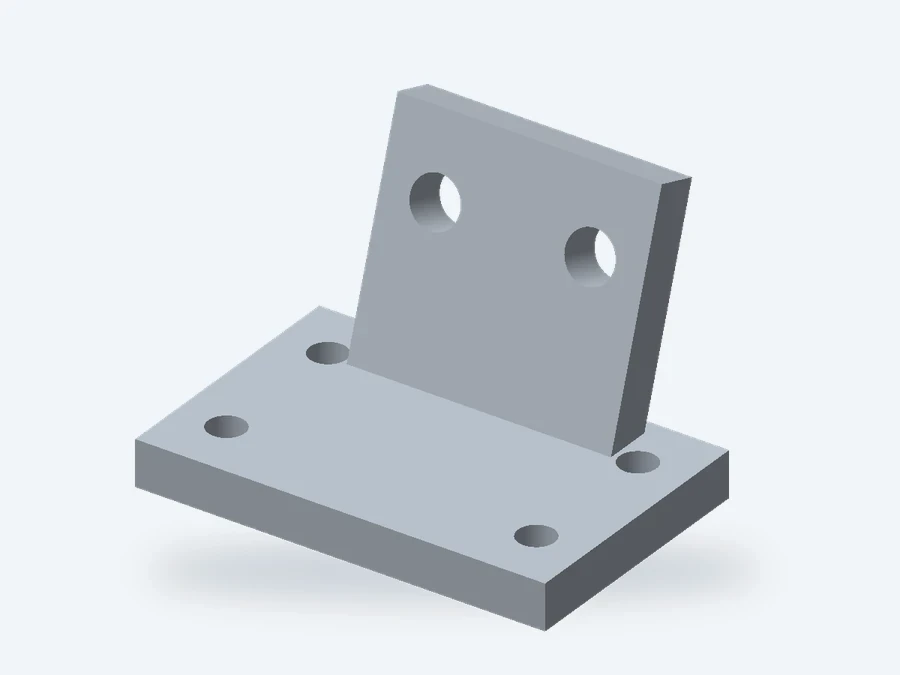
Supports de capteurs et d’assemblage

Les fentes de réglage permettent à un capteur de se déplacer pendant la mise en place, tandis que des éléments de localisation dédiés définissent sa position répétable. La conception du support doit clairement distinguer ces deux fonctions, afin que le serrage d’une fixation à jeu ne soit pas le seul moyen de positionner l’instrument.

  • Faces de fixation
  • Motifs de localisation
  • Fentes de réglage
Discuter de ce composant
Arbres, manchons et pièces de positionnement

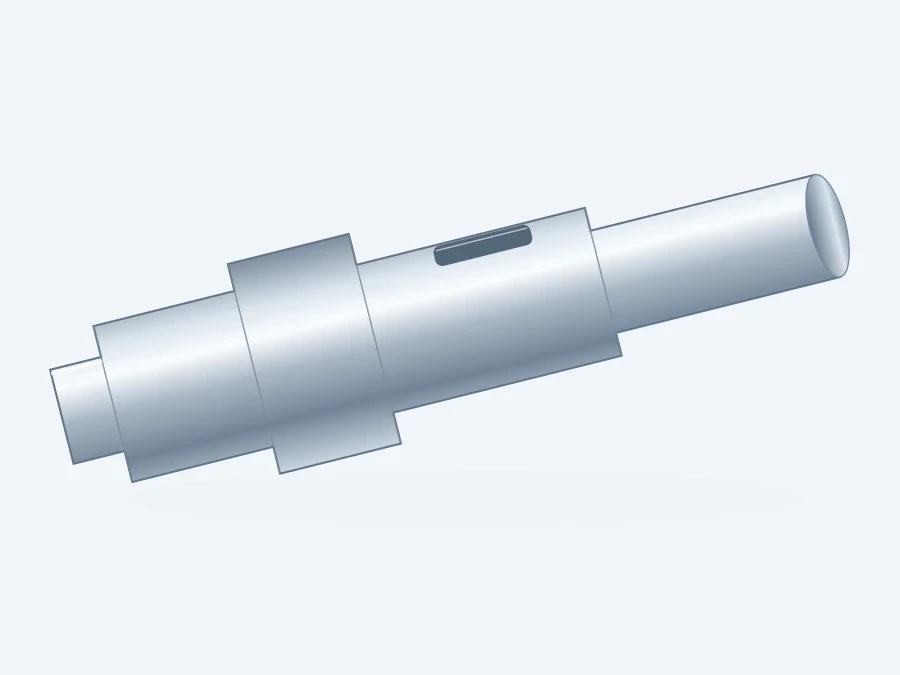
Arbres, manchons et goupilles de localisation

Une goupille de localisation doit présenter un diamètre fonctionnel et une longueur compatibles avec l’alésage receveur. Une entrée conique facilite l’insertion, tandis que l’épaulement ou la caractéristique de retenue détermine la position d’arrêt de la goupille ; ces caractéristiques ne doivent pas être laissées à une simple note générale d’arrondi d’arête.

  • Diamètres appariés
  • Épaulements axiaux
  • Dispositifs de retenue
Discuter de ce composant
Plaque de contact en cuivre avec interfaces percées

Contacts en cuivre et pièces thermiques

Nous usinons des plaques en cuivre comportant les zones de contact et la géométrie de fixation définies par l’assemblage. Des zones de contact surélevées peuvent maintenir la surface de contact à l’écart des structures avoisinantes ; leur hauteur et leur planéité sont critiques lorsque le serrage doit rapprocher deux surfaces.

  • Surfaces de contact
  • Trous de fixation
  • État de surface défini
Discuter de ce composant
Guides et entretoises polymères

Guides et entretoises polymères

Une entretoise polymère doit maintenir la séparation requise une fois la fixation serrée. La nuance choisie, la surface d’appui et la charge de compression influencent ce résultat ; aussi la géométrie d’une entretoise métallique ne doit-elle pas être transférée telle quelle à une matière plastique sans vérifier sa capacité à remplir la fonction prévue.

  • Surfaces de guidage
  • Alésages de positionnement
  • Caractéristiques de jeu
Discuter de ce composant
Blocs de montage et de contrôle

Montages d’assemblage et outillages d’essai

Nous usinons des plaques de montage, des éléments de positionnement et des pièces d’usure remplaçables. Un élément de positionnement amovible nécessite à la fois un siège reproductible et une vis de fixation ; dans le cas contraire, le remplacement de l’élément usé peut déplacer le repère de la pièce à usiner.

  • Contacts de positionnement
  • Accès pour le serrage
  • Éléments remplaçables
Discuter de ce composant

Équipements réparables, interfaces de contact et outillages

Achetez le composant en fonction de la fonction qu’il doit assurer : intégrer un module remplaçable, fermer une interface de contact ou positionner une pièce à usiner. Ces fonctions déterminent les détails qui méritent la plus grande attention.

Boîtier avec portée de couvercle et trous de fixation

Modules pouvant être installés et retirés

Un module de remplacement doit pouvoir passer par l’ouverture disponible et atteindre sa position finale avant que les fixations ne soient serrées. Nous usinons la géométrie du boîtier et des points de fixation selon les interfaces définies ; l’enveloppe totale d’installation comprend également les bouchons, les câbles et l’accès aux outils.

Un connecteur monté sur panneau peut présenter un corps arrière plus volumineux que son ouverture frontale. Vérifier sa direction d’extraction évite une conception de boîtier qui accepte le connecteur lors du montage initial, mais l’emprisonne une fois les autres modules installés.

Anti-rotation des connecteurs

Lorsqu’un connecteur utilise une surface plane ou une clavette pour résister à la rotation, son orientation doit être prise en compte dans la découpe du panneau. Un simple trou circulaire de jeu peut laisser au connecteur une liberté de rotation lorsque son accouplement est serré.

Dégagement pour démontage

Prévoyez suffisamment d’espace pour le corps du connecteur, la longueur de la fixation et l’accès requis de l’outil le long du trajet réel de retrait.

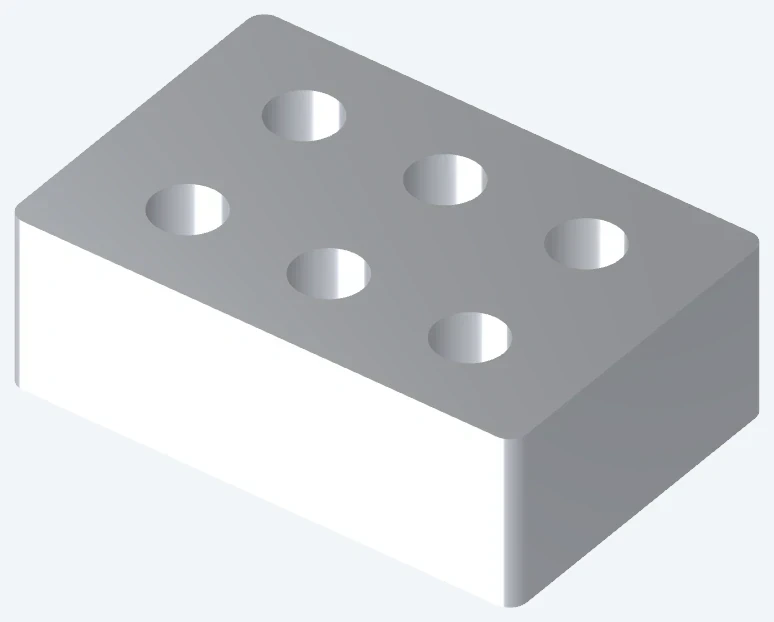
Plaque de contact en cuivre avec interfaces percées

Zones de contact et interfaces thermiques

La zone de contact et ses plots de fixation doivent entrer en contact avec le composant complémentaire dans l’ordre prévu. Un plot de fixation saillant peut empêcher la fermeture complète de la face de contact, même si chacune des deux faces respecte individuellement la tolérance de planéité.

Pour une pastille thermique ou une couche isolante, l’épaisseur installée modifie la hauteur de la pile. La définition de l’assemblage doit tenir compte de l’état comprimé utilisé pour le montage ; l’épaisseur d’une feuille non comprimée à elle seule ne détermine pas l’écart de fonctionnement.

Maintenez les surfaces de contact distinctes

Identifier la surface de travail séparément de la zone de dégagement environnante afin que les exigences relatives à l’état de surface et au revêtement s’appliquent uniquement là où un contact est requis.

Distinguer l’ajustement des essais de performance

Les vérifications géométriques établissent les dimensions et la position de l’interface. La résistance électrique ou les performances thermiques nécessitent leurs propres conditions d’assemblage et leur propre essai d’acceptation.

Blocs de montage et de contrôle

Des dispositifs de maintien permettant le retrait de l’ensemble fini

Un dispositif de maintien peut positionner correctement des composants non fixés, mais les coincer une fois qu’ils sont assemblés. La direction de chargement, l’accès pour le serrage et le trajet d’extraction de l’ensemble doivent être vérifiés conjointement lors de la conception de l’outillage.

Pour les outillages modulaires, une platine commune équipée de montages localisateurs à clavette ou espacés de façon distincte permet d’éviter l’installation d’un composant incorrect. La fonction anti-erreur doit faire partie intégrante de la géométrie libérée, et non pas être uniquement indiquée par une étiquette.

Support sans marquage

Positionner le support là où la pièce usinée peut supporter la charge de serrage ; une face mince finie peut nécessiter un détail de contact différent de celui d’un bossage de fixation robuste.

Fixations à éléments remplaçables

Lorsqu’un élément de localisation est conçu pour être remplacé sur place, sa vis de fixation doit être accessible même lorsque la platine est toujours installée. Préserver cette accessibilité évite de devoir démonter et repositionner l’ensemble du dispositif de maintien pour remplacer un seul élément usé.

Développement, lots pilotes et commandes répétées

Nous fournissons un devis en précisant l’état requis pour la pièce destinée à l’assemblage prévu. Chaque étape — essai d’assemblage, échantillon d’acceptation et mise en production répétée — doit aboutir à un résultat clairement défini.

Composants de développement

Les pièces prototypes permettent à votre équipe de résoudre les interférences, le routage des câbles et l’accès aux opérations de maintenance avant de valider la configuration finale. Un matériau de substitution peut convenir pour une vérification d’encombrement, mais ne permet pas d’évaluer les performances finales sous charge ou dans des conditions environnementales spécifiques.

Lots pilotes et lots de qualification

Utiliser un lot pilote pour tester la séquence d’assemblage proposée avec les finitions, les inserts et les composants associés prévus. Séparer strictement l’évaluation fonctionnelle de l’acceptation dimensionnelle afin qu’un assemblage réussi sur banc ne soit pas confondu avec une qualification du programme.

Approvisionnement répété

Les pièces de rechange interchangeables doivent présenter les mêmes interfaces acceptées que la pièce d’origine. Un changement de fournisseur ou de procédé peut modifier ces interfaces, même si la référence de la pièce reste inchangée ; l’approbation de la source et toute nouvelle validation requise restent incluses dans le processus de libération.

Paramètres matériaux pour les boîtiers et les interfaces mécaniques

Nous distinguons les interfaces en acier porteurs, les détails métalliques conducteurs et les supports polymères selon leur nuance et leur état spécifiés. Les valeurs de résistance, de dureté et de conductivité répondent à des questions de sélection différentes.

Paramètres matériaux pour les boîtiers et les interfaces mécaniques
Référence matériauValeurs des paramètresContexte pièce / matière brute
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; résistance à la traction ≥260 MPaCarters, supports et bases de dispositifs de maintien
42CrMo4 +QT · Ovako 327A270–320 HB ; résistance à la traction 900–1,100 MPaBarres rondes, 40 < diamètre < 100 mm
Laiton C36000Conductivité thermique ≈116 W/(m·K) ; 26% IACSAdaptateurs filetés et détails de contact
PEEK · TECAPEEK naturelModule d’élasticité 4.2 GPa ; coefficient de dilatation 50 µm/(m·K)Entretoises, guides et contacts d’outillage

Sources : extrusions minimales Hydro 6061 ; acier 42CrMo4 327A +QT d’Ovako, barre ronde avec 40 < diamètre < 100 mm ; valeurs physiques typiques de l’alliage cuivre C36000 de la Copper Development Association à 20°C ; données typiques d’Ensinger TECAPEEK naturel (module à 1 mm/min ; dilatation longitudinale, 23–60°C).

Fraisage et tournage pour composants et outillages

Une définition utile de l’usinage distingue les surfaces d’assemblage de celles qui ne servent qu’à assurer un jeu. Cette distinction permet de concentrer le parcours d’usinage sur les caractéristiques influençant l’assemblage.

Caractéristiques déterminant l’ajustement et le remplacement

Nous usinons les ajustements et la géométrie d’interface spécifiés. Ces détails distinguent une pièce dont les cotes sont correctes en isolation d’une pièce qui s’ajuste effectivement à l’équipement prévu.

Boîtier avec portée de couvercle et trous de fixation

Sièges de roulement et diamètres de positionnement

Un siège de roulement exige sa dimension, sa relation avec l’épaulement voisin et son état de surface à l’état fini. Un diamètre seul ne contrôle pas l’alignement du roulement par rapport à l’arbre adjacent ou à l’alésage du boîtier.

Interfaces d’étanchéité et bords internes

Un joint torique peut être endommagé par un tranchant non spécifié à l’entrée avant d’atteindre sa gorge. La géométrie de la gorge, les chanfreins d’entrée et le contrôle des bavures doivent donc être traités conjointement ; un essai d’étanchéité, lorsqu’il est requis, nécessite également la condition d’essai en configuration assemblée.

Filetages et accès à l’assemblage

Les trous borgnes taraudés nécessitent un espace suffisant sous le filet utile pour accueillir la pointe de la vis. La longueur d’engagement du filet, la profondeur de le lamage et l’accès de l’outil doivent être compatibles avec la fixation choisie afin que l’assemblage ne bloque pas la vis avant la fermeture complète de l’ensemble.

Caractéristiques désignées par le client

Une position critique de trou exige une relation définie avec un repère et un résultat traçable. Serrer toutes les cotes générales ne remplace pas le contrôle de l’alignement ou du jeu spécifiques qui assurent le fonctionnement de la pièce.

Traitement, masquage et ajustement final

Une pièce finie doit toujours s’ajuster correctement à sa pièce complémentaire. Nous intégrons le traitement spécifié dans l’état de livraison, plutôt que de considérer le traitement comme une simple finition esthétique.

Traitement thermique et état final

Le traitement thermique peut modifier les dimensions. Un arbre devant présenter un ajustement durci en finition finale peut nécessiter une réserve d’usinage suivie d’une opération de finition ; le procédé requis dépend à la fois de l’état du matériau et de la géométrie acceptée.

Revêtement et zones masquées

Un revêtement appliqué sur les deux faces d’un alésage ajusté modifie son diamètre effectif disponible. Le masquage ou la réserve d’usinage doivent être adaptés à la dimension finale ; les zones de contact conductrices peuvent également nécessiter un système de surface différent de celui appliqué à l’extérieur revêtu.

Nettoyage et acceptation de la surface

Une cavité borgne peut retenir des résidus d’usinage même lorsque l’extérieur est propre. Prévoir dès la phase de conception un chemin accessible pour le nettoyage et l’inspection ; changer le matériau ou ajouter un traitement ne permet pas d’éliminer les copeaux piégés.

Inspection du boîtier et des interfaces

Nous vérifions les interfaces entre boîtier et équipement dans leur état fini. Les valeurs standard ci-dessous ne s’appliquent que lorsque ces ajustements ou ces filetages métriques sont explicitement spécifiés.

Un certificat de conformité atteste la conformité à la commande ; il ne constitue pas une liste des résultats de mesures. Lorsque l’inspection réceptionnaire exige des valeurs réelles pour certaines caractéristiques sélectionnées, ces résultats doivent figurer dans le rapport dimensionnel demandé.

Inspection du boîtier et des interfaces
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Pilote de centrage du boîtierH7, nominal >10–18 mm
0 à +0.018 mm
Inspecter le pilote après finition ou après masquage approuvé
Filetages métriques de fixationPas gros : M6 × 1.0 ; M8 × 1.25 mmVérifier la série, la classe et la longueur utile du filetage sélectionnés
Alignement de la face de montagePosition / perpendicularité (mm)Utiliser la face d’appui de l’équipement et les repères de localisation
Surfaces ajustées revêtuesÉpaisseur du revêtement (µm) ; dimension finale (mm)Vérifier les limites du masquage et l’ajustement livré
Zones de contact conductricesRésistance de contact (mΩ), si spécifiéeUtiliser la finition définie et l’état d’essai assemblé

Les dimensions, les finitions et les limites électriques restent liées au dessin approuvé et à sa méthode d’essai spécifiée. Références : ELESA+GANTER, tableaux DIN ISO 286 ; Bossard, filetages métriques ISO.

Admissibilité du site de fabrication et du programme

Les certifications requises, les approbations clients et les restrictions applicables aux sous-traitants sont vérifiées par rapport au site proposé et à la portée de la commande. Cette page ne constitue pas une affirmation d’approbation du programme, d’autorisation de sécurité, d’autorisation d’exportation ou d’éligibilité à un marché contrôlé.

Protection, identification et libérations livraison

Les pièces doivent parvenir prêtes à être identifiées et à subir les contrôles réceptionnels convenus, leurs interfaces fonctionnelles étant protégées pendant la manutention.

Disposition d’emballage avec composants séparés et champs d’identification pour le numéro de pièce, la révision, le lot, la quantité et l’identifiant d’enregistrement

Protection des interfaces fonctionnelles

Les zones de contact saillantes et les broches en saillie ne doivent pas supporter le poids des pièces adjacentes dans l’emballage. Des points d’appui séparés protègent ces caractéristiques et permettent leur retrait sans saisir la surface de contact.

Maintien de l’identifiabilité des lots

Des entretoises, des douilles ou des supports gauche/droite visuellement similaires nécessitent une identification distincte sur l’emballage. Le destinataire doit pouvoir séparer les variantes avant de les déballer sur un banc d’assemblage.

Gestion des versions modifiées

Une version révisée de remplacement ne peut coexister avec des stocks antérieurs que conformément aux règles de configuration acceptées par le client. Assurez-vous que la nouvelle version reste clairement identifiable afin qu’elle ne soit pas émise par les stocks comme substitut non réglementé.

Questions relatives à l’usinage CNC pour la défense

Puis-je téléverser un dessin soumis à restriction dans le formulaire de demande ?

Non. Commencez par une description non sensible. Avant de partager des données techniques soumises au contrôle des exportations, classifiées, restreintes ou autrement sensibles, vérifiez le destinataire autorisé, la méthode de transfert, le lieu de fabrication et les restrictions applicables au projet. VETCNC ne doit recevoir que les informations qu’il est autorisé à traiter et pour lesquelles il est techniquement équipé.

Un échantillon usé peut-il servir à commander une pièce de remplacement ?

Un échantillon peut aider à identifier la forme, mais il peut présenter des signes d’usure, des réparations ou un revêtement inconnu. La pièce de remplacement nécessite une définition autorisée de ses interfaces et de son matériau d’origine. Pour un arbre ou une douille, reproduire le diamètre usé risque de reproduire le défaut que la pièce de remplacement est censée corriger.

Un autre site d’usinage ou un autre sous-traitant peut-il être utilisé après établissement du devis ?

Toute modification proposée doit faire l’objet d’un examen au regard des restrictions applicables à l’origine de la commande et des approbations clients. Convenez préalablement du fabricant, des opérations externes et des responsabilités en matière d’enregistrement avant la mise en œuvre des travaux concernés. La présentation d’un partenaire n’entraîne pas automatiquement le transfert d’une approbation existante.

Quelle est l’origine des différences entre deux devis portant sur le même composant ?

Comparez l’état livré et les éléments justificatifs, et non seulement le numéro de pièce. Un prix peut inclure le traitement final, les inserts et les résultats des mesures des caractéristiques, tandis qu’un autre couvre uniquement la pièce brute usinée. Le site de fabrication, les prestataires externes agréés et la portée du dossier matière doivent également correspondre aux exigences d’achat.

Un arbre et un manchon doivent-ils être appariés ou interchangeables ?

Les pièces interchangeables doivent respecter des limites permettant à tout arbre accepté de fonctionner avec n’importe quel manchon accepté. L’appariement sélectif crée des ensembles identifiés et restreint le remplacement ultérieur. Choisissez la stratégie de service prévue avant d’approuver une fourniture appariée ; un ajustement satisfaisant dans une paire ne garantit pas l’interchangeabilité par lot.

Pouvons-nous confier le revêtement final à notre prestataire agréé ?

Nous pouvons examiner la livraison avant cette opération. Précisez l’état au moment de la remise, la réserve de matière restante et les surfaces acceptées avant le revêtement. La portée de la fourniture doit clairement distinguer nos contrôles effectués à la livraison des contrôles finaux requis après votre traitement.

Pouvons-nous remplacer un repère de montage sans acheter une nouvelle platine ?

Un repère de montage défini séparément peut être envisagé comme pièce de remplacement autonome. Vérifiez d’abord l’état de la portée existante sur la platine et des dispositifs de retenue : toute usure à cet endroit peut empêcher un nouveau repère correctement usiné de restaurer la position initiale. Le dessin du repère doit conserver l’interface avec cette platine, et non seulement la forme de contact présentée à la pièce.

Où placer une marque de série ou d’identification obligatoire ?

Indiquez sur la définition du composant la zone autorisée pour le marquage ainsi que la méthode autorisée. Précisez explicitement les restrictions applicables aux faces de contact, aux parois minces et aux éléments d’étanchéité. La portée proposée pour le marquage et sa vérification sont examinées conjointement avec la commande d’usinage, plutôt que d’être supposée uniquement à partir de la nécessité d’un numéro de série.

ASSISTANCE PROJET

Discutez d’un composant lié à la défense

Commencez par une description non sensible du composant et du champ d’approvisionnement proposé. L’échange de données techniques intervient après confirmation du destinataire autorisé et du canal de transfert.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo