Boîtiers à cavités
Définissez le jeu interne, les points de fixation et les faces qui resteront visibles après assemblage. Indiquez sur le dessin tous les orifices destinés aux connecteurs.
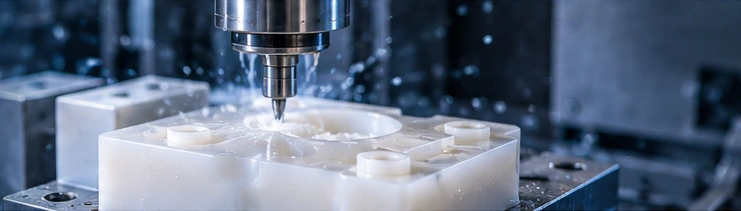
Boîtiers, couvercles, panneaux et composants usinés sur mesure en ABS, destinés aux prototypes et aux commandes de production. VETCNC propose le fraisage et le tournage ABS, avec définition précise de la nuance de matériau, de l’aspect et des exigences d’assemblage pour la pièce.
Définissez le jeu interne, les points de fixation et les faces qui resteront visibles après assemblage. Indiquez sur le dessin tous les orifices destinés aux connecteurs.
Identifiez la relation entre le couvercle et le corps, l’ouverture pour câble ainsi que les éléments de positionnement. Discutez ensemble du corps et du couvercle plutôt que de demander un devis séparé pour deux formes non liées.
Séparez clairement les faces esthétiques des emplacements des boutons, afficheurs et connecteurs. Utilisez un dessin technique pour définir précisément les ouvertures ; une simple photographie ne permet pas d’en déterminer les positions exactes.
Décrivez les composants, les éléments de fixation et les charges en service joints. Signalez les parois minces, les faces supportées ainsi que toute exigence d’ajustement dans un ensemble existant.
Fournissez la pièce à supporter ou son dessin d’interface. Convenez des zones de contact, de l’accès pour le montage et de l’état d’inspection avant la fabrication du dispositif de maintien.
Indiquez les diamètres d’ajustement, les épaulements et l’état dans lequel l’ajustement est mesuré. L’ABS ne constitue pas automatiquement un substitut à un plastique à roulement spécifié.
Formes de pièces à titre illustratif uniquement, pas de produits en stock ; échantillons confirmés ABS ou études de cas clients. Chaque demande est examinée au regard de son plan.
L’ABS est un thermoplastique utilisé pour les boîtiers, les couvercles et les prototypes résistants aux chocs. Les stocks destinés à l’usinage sont proposés séparément des grades à usage général ; ainsi, le simple terme « ABS » ne constitue pas une spécification d’achat complète.[1]
Commencez par la nuance du fabricant requise ou par la spécification matérielle convenue. Ensuite, identifiez la forme brute, la couleur et les documents nécessaires accompagnant la commande. Une résine de moulage préalablement approuvée ou un échantillon imprimé constituent un contexte utile, mais ne garantissent pas la disponibilité d’une tôle ou d’une barre équivalente.
Demandez des stocks destinés aux composants usinés lorsque le plan exige un contrôle dimensionnel précis. Confirmez avant toute commande le grade, l’état du matériau et les dimensions utilisables.[3]
L'exposition en extérieur, le comportement électrique, les performances au feu ou les exigences réglementaires relatives aux contacts doivent figurer dans la spécification. Une étiquette générale ABS ne constitue pas une preuve qu’une exigence particulière est satisfaite.
Précisez si l’apparence est définie par une teinte désignée, un échantillon physique conservé ou un revêtement ultérieur. Exigez une approbation préalable avant toute modification de la nuance de matière première, de la couleur ou du procédé de traitement de surface.
Le devis identifie la nuance ABS, la couleur de stock, les quantités de pièces et le périmètre de fabrication convenu. Les exigences spécifiques à l’application restent liées à la spécification matérielle approuvée.
| Propriété | ABS non chargé TECARAN ABS gris | Conditions d’essai |
|---|---|---|
| Masse volumique (g/cm³) | 1.04 | — |
| Résistance à la traction (MPa) | 32 | 50 mm/min |
| Module de traction (MPa) | 1,700 | 1 mm/min |
| Résistance au choc entaillé (kJ/m²) | 34 | Essai Charpy, max. 7.5 J |
| Dureté (échelle Shore D) | 75 | Shore D |
| Absorption d’eau (%) | 0.07 / 0.20 | 24 h / 96 h à 23°C |
Propriétés typiques du TECARAN ABS gris ; d’autres formulations ABS utilisent leurs propres données de nuance.
Un dessin peut regrouper des logements, des faces planes, des ouvertures pour connecteurs et des éléments usinés par perçage. Examinez conjointement l’accès des outils, le support et les faces de positionnement ; une seule caractéristique peut modifier la configuration d’usinage pour le reste de la pièce.
Services de fraisage CNCLes collerettes, entretoises et diamètres étagés nécessitent un examen différent de celui d’un boîtier ouvert. Identifiez l’alésage, les épaulements et toute caractéristique hors-axe requérant une deuxième opération.
Services de tournage CNCLa chaleur, les contraintes résiduelles libérées dans le stock et la force de serrage peuvent affecter la forme finale d’une pièce en plastique. Examinez soigneusement le stock adapté, le contrôle des copeaux et le support de la pièce en fonction du plan.[2]
Indiquez l’épaisseur finale de la paroi, la profondeur du logement et toute zone destinée à fléchir. Une paroi étroite avec une portée non supportée longue nécessite un examen différent de celui d’une nervure courte. Convenez des zones autorisées de support et de serrage, et non seulement des dimensions extérieures.
Identifiez la vis, la profondeur d’engagement et la fréquence à laquelle la pièce sera ouverte. Discutez l’utilisation d’inserts ou d’une autre méthode d’assemblage, le cas échéant. Ne supposez pas qu’un diamètre de trou seul définit les performances de l’assemblage.
Fournissez le couvercle d’assemblage, les surfaces de référence et la géométrie autorisée des coins. Un outil de coupe cylindrique laisse un rayon dans un coin interne usiné ; ne proposez un dégagement ou une caractéristique alternative que si le concepteur autorise expressément une modification.
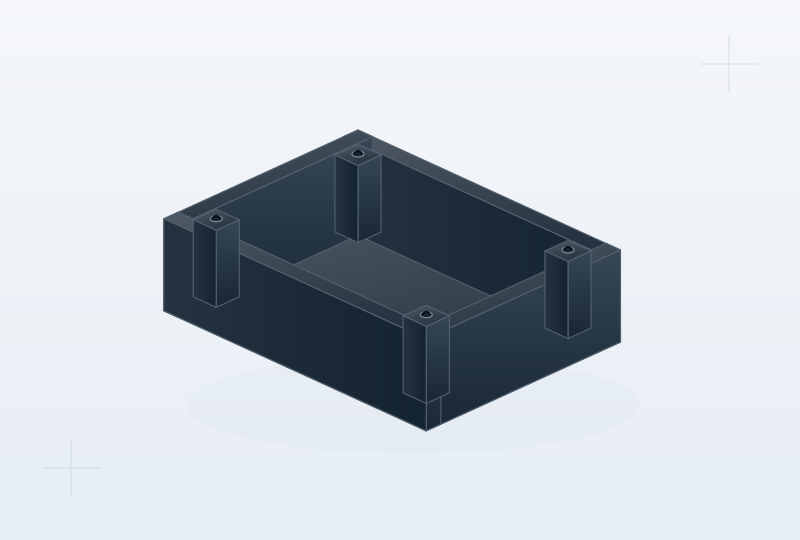
Précisez quelles faces sont normalement visibles et lesquelles restent cachées après assemblage. Convenez, pour chaque face, si sa qualité est définie par une surface usinée, une surface conservée en état brut ou un échantillon de référence. Les noms de couleurs seuls ne définissent ni le brillant, ni la texture, ni les marques acceptables.
Examinez l’échantillon visuel dans les conditions d’observation convenues. Liez cet échantillon de référence à la révision du plan et indiquez clairement les surfaces qu’il couvre.
Lorsqu’un revêtement est demandé, précisez la couleur, le brillant, les éléments justificatifs de compatibilité et les surfaces à masquer. Indiquez si les dimensions finales sont vérifiées avant ou après l’application du revêtement, ainsi que la personne autorisée à approuver l’échantillon fini.
Ne considérez pas la peinture comme un moyen automatique de satisfaire une exigence liée à une utilisation en extérieur, à une résistance chimique ou à une performance au feu. L’ensemble composé du matériau et de la finition doit faire l’objet d’un examen approfondi.
Fournissez le dessin d’assemblage, la spécification de l’adhésif ou du procédé d’assemblage, les zones de contact et les exigences d’aspect. Convenez séparément du procédé d’assemblage et de l’état d’acceptation, indépendamment de l’usinage des composants individuels.
Toute exposition à un agent collant, nettoyant ou solvant doit être évaluée pour la nuance de ABS retenue. La mise en place finale, l’aspect et les performances de l’assemblage exigent des contrôles appropriés sur échantillon.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Trous et éléments de positionnement | Diamètres ; positions ; références (datums) ; pièce associée | Support défini ; exigences relatives à l’échantillon/lot | Méthode de mesure spécifiée |
| Couvercles plats et parois souples | Surfaces fonctionnelles ; limites de forme ; flexion prévue | État libre, état supporté ou état installé | Contrôles de forme dans l’état spécifié |
| Filetages et inserts | Spécification du filetage/insert ; exigences d’assemblage | Après insertion ou assemblage spécifié | Contrôles des filetages et de l’assemblage |
| Couleur et dimensions finales | Échantillon de référence ; zones/limites de finition ; dimensions finales | Après finition spécifiée | Enregistrements dimensionnels distincts et approbation cosmétique de l’échantillon |
Les cotes des pièces en plastique peuvent varier avec la température. Pour un ajustement sensible, définissez les conditions de mesure et d’utilisation plutôt que de reprendre une tolérance issue d’un composant métallique.[2]
Une collerette ou un guide nécessite plus qu’une simple forme extérieure correcte. Spécifiez la charge, le mouvement, la lubrification et le matériau de la pièce associée avant de comparer ABS à POM ou au nylon.
Examinez l’usinage du POMIndiquez si la transparence constitue une exigence fonctionnelle, et non pas uniquement un choix esthétique. Examinez la fenêtre séparément par rapport à un corps opaque, y compris les critères d’acceptation optique et de surface.
Examinez l’usinage de l’acryliquePrécisez l’environnement réel et la nuance requise. Le remplacement par un autre polymère constitue une décision de conception nécessitant une approbation formelle, et non une substitution silencieuse lors de la préparation du devis.
Comparer les plastiques techniquesVérifiez la concordance entre le modèle, le plan et la révision. Confirmez la disponibilité de la nuance, les quantités requises ainsi que toute modification proposée avant l’achat du matériau.
Identifiez les questions relatives au montage et à l’apparence auxquelles un échantillon doit répondre. L’approbation d’un prototype couvre uniquement les contrôles et la configuration convenus.
Enregistrez la nuance approuvée, la couleur, la révision et le parcours de finition. Convenez conjointement de la procédure d’examen des substitutions ou des modifications de procédé.
Spécifiez l’emballage destiné aux faces visibles et aux parois délicates, l’identification du lot ainsi que les rapports d’inspection à joindre à la commande.
La disponibilité des stocks, la quantité de matière à enlever, le nombre de mises en position, les caractéristiques délicates, les opérations d’aspect et les contrôles peuvent tous modifier le devis. Demandez des quantités distinctes pour les échantillons et les commandes répétées ; un prévisionnel ne constitue pas une commande libérée.
Oui. Des stocks d’ABS adaptés peuvent être fraisés, percés ou tournés pour obtenir des formes sur mesure. Le grade spécifique, l’état du stock et la géométrie doivent toutefois faire l’objet d’un examen préalable. Un nom de résine ou une spécification de filament pour impression 3D ne permet pas d’identifier le matériau disponible sous forme de stock usinable.[1]
Laissez la finalité de l’échantillon guider la discussion. Une pièce usinée à partir de stock et une pièce imprimée présentent des historiques de fabrication différents. Précisez si vous devez vérifier une interface, une surface finie ou un comportement sous charge ; ne supposez pas qu’une méthode ou l’autre valide le comportement du produit final injecté.
Un prototype usiné en ABS peut aider à évaluer la géométrie, mais la forme du matériau et le procédé de fabrication diffèrent de ceux du moulage par injection. Le comportement au moulage et les exigences relatives à la pièce finale nécessitent une validation distincte.
Il n’existe pas d’épaisseur de paroi unique que nous puissions valider sans le plan. La portée non supportée, la profondeur des poches, l’accès aux angles, les charges de fixation et la méthode de maintien de la pièce sont tous des facteurs déterminants. Indiquez clairement l’épaisseur de paroi finale ainsi que toute zone flexible afin que la conception et le procédé puissent être examinés conjointement.
Les tolérances doivent être confirmées sur la base du plan réel, de la nuance exacte de ABS et de l’état final de la pièce. Identifiez les cotes critiques pour l’assemblage ainsi que la méthode de mesure prévue.
Précisez si vous avez besoin de conserver la texture d’origine de la tôle, d’une finition usinée ou d’un revêtement appliqué séparément. Usiner une nouvelle surface ne reproduit pas la texture d’origine de la tôle. Pour toute demande de peinture ou de revêtement, convenez au préalable de la compatibilité, du masquage requis, des dimensions finales et d’une référence visuelle avant la production.
Ne validez pas ce matériau uniquement sur la base du nom ABS. Les nuances standard et les nuances spécialement modifiées diffèrent. Fournissez les informations relatives à l’exposition aux rayons solaires, aux températures, aux charges et aux produits chimiques de nettoyage ; la compatibilité doit être vérifiée en fonction de la nuance exacte et de l’application concernée.[1]
Précisez la nuance requise de ABS, les exigences fonctionnelles ainsi que les documents justificatifs associés. La provenance du matériau, la portée de l’usinage et toute certification ou approbation d’utilisation finale doivent être confirmées ; tout substitut nécessite votre accord écrit.
Ils peuvent être examinés dans le cadre du plan. Spécifiez le type de fixation, la longueur d’engagement, la fréquence de montage, les charges appliquées et, le cas échéant, le type d’insert requis. Confirmez séparément la méthode d’insertion ou de montage, et convenez des cotes applicables après cette opération.
Envoyez le modèle 3D et le plan 2D applicable, y compris sa révision, la nuance ABS requise, la couleur en stock, les quantités d’échantillons et de production, les cotes critiques, les surfaces visibles ainsi que toute finition souhaitée. Joignez également les registres d’inspection et la destination de livraison. Notreguide RFQfournit une liste de contrôle complète.
Utilisez ce cahier des charges optionnel pour recueillir les décisions déjà prises ainsi que les questions encore en suspens. Les informations restent sur la page jusqu’à ce que vous choisissiez de les inclure dans le formulaire de devis.
Vous pouvez également ignorer cette étape et envoyer directement une demande de plan. Aucun choix concernant le matériau, les tolérances ou la finition n’est approuvé automatiquement.
Lisez la liste de contrôle RFQPartagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références matériaux et usinage. Les spécifications propres au projet ainsi que les données actuelles du fournisseur concernant la nuance régissent les exigences relatives au matériau.
Deviser les pièces ABS conformément à la nuance spécifiée, à la révision du dessin et à l’état fini requis.
