Aller au contenu
VETCNCFABRICATION CNC
Illustration d’un arbre à épaulements, d’un moyeu à bride et de douilles représentant des pièces tournées CNC sur mesure

Pièces tournées CNC sur mesure

Axes, douilles, entretoises, goupilles et raccords filetés conçus pour votre assemblage. VETCNC fournit des composants sur mesure en métal et en plastiques techniques, depuis les premiers échantillons jusqu’aux séries répétées, avec des profils tournés, des détails fraisés et la finition finale spécifiée.

  • Métaux et plastiques techniques
  • Profils tournés + détails fraisés
  • Échantillons et lots de réapprovisionnement

Axes, douilles et autres composants tournés sur mesure

Les pièces ci-dessous couvrent les besoins courants en composants circulaires dans les machines, les montages, les instruments et les équipements d’assemblage. Chaque famille peut combiner diamètres, épaulements, alésages et détails de fixation au sein d’un même composant. Il s’agit d’une fourniture sur plan, et non d’un catalogue de dimensions fixes : la pièce suit donc votre assemblage, plutôt que d’obliger l’assemblage à s’adapter à un article standard.

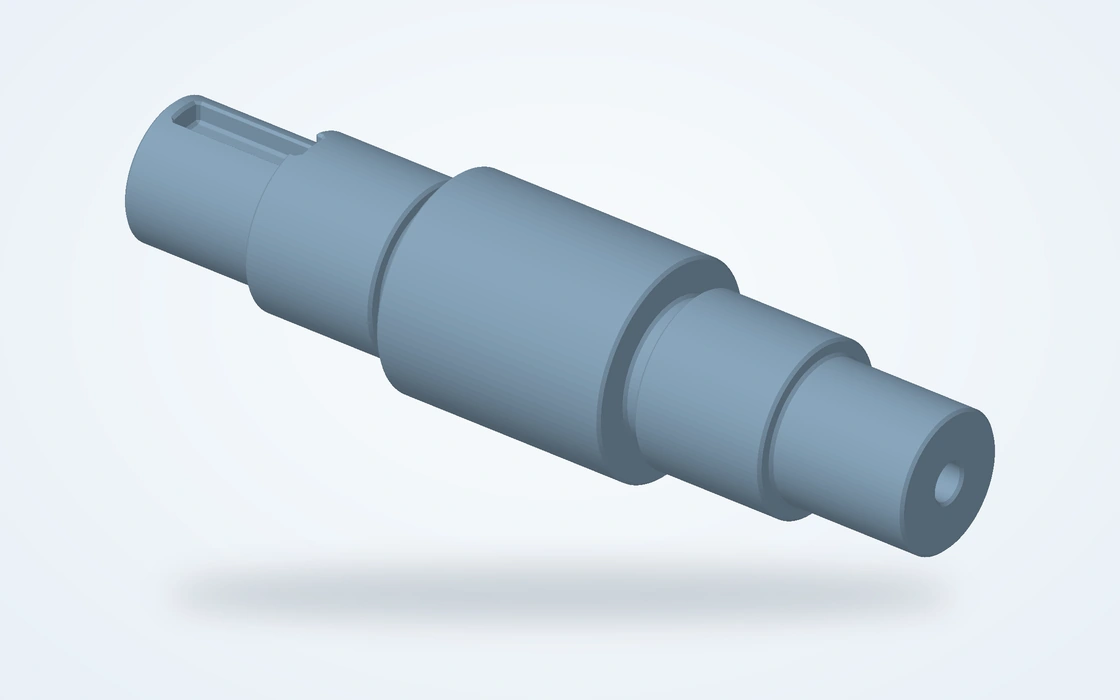
Illustration d’un arbre à épaulements avec différents diamètres, une rainure de clavette et un trou axial en bout

Arbres et arbres à épaulements

Pour supporter des éléments rotatifs ou relier des ensembles mécaniques. Les sections à épaulements permettent le positionnement des roulements, des moyeux et des entretoises, tandis que les filetages, rainures ou cannelures aux extrémités assurent la fixation et la transmission du couple requis.

  • Portées de roulement
  • Épaulements de positionnement
  • Caractéristiques aux extrémités
Discuter de cette pièce
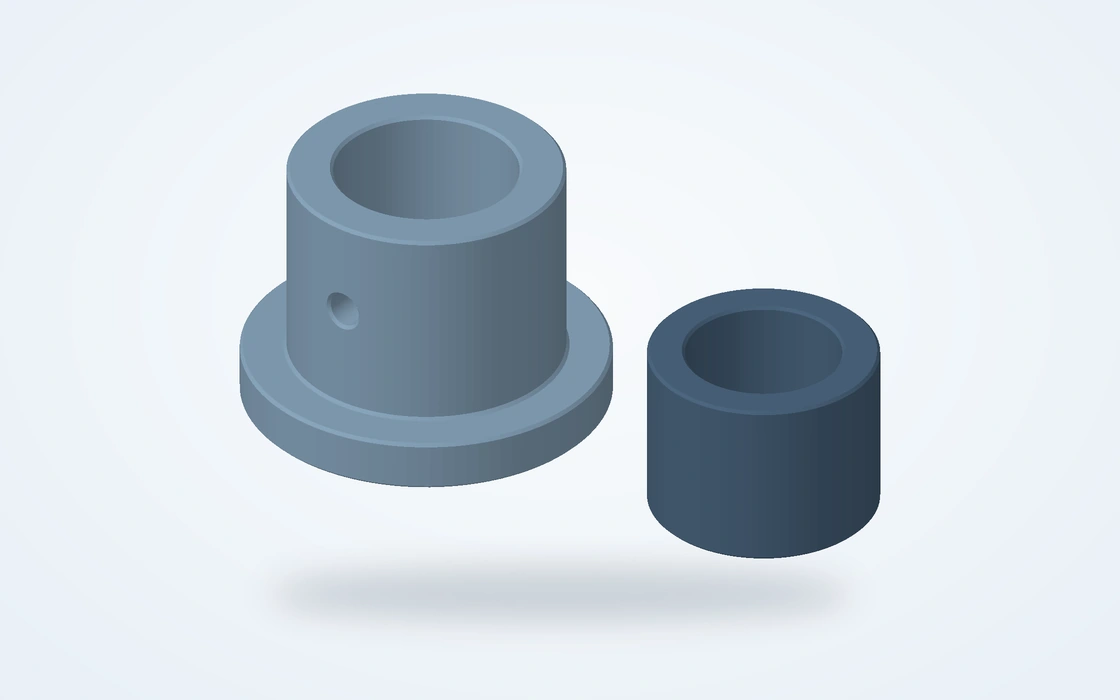
Illustrations d’une douille lisse et d’une douille à bride, toutes deux dotées de perçages traversants

Douilles et manchons à brides

Pour guider un axe, chemiser un logement ou séparer des surfaces en contact. Les versions lisses et à collerette combinent un alésage fonctionnel avec un diamètre extérieur de positionnement ; la collerette peut servir d’arrêt axial ou de surface de montage.

  • Alésages traversants ou à épaulements
  • Profils à collerette
  • Épaisseur de paroi
Discuter de cette pièce
Éléments tournés illustratifs (entretoises et bagues de retenue filetées) avec différents profils

Entretoises et bagues de retenue

Pour définir un jeu d’assemblage, supporter une pile serrée ou retenir un autre composant. La longueur de l’entretoise, la géométrie des faces d’extrémité et l’alésage de dégagement déterminent la façon dont la pièce s’intercale entre ses voisines. Les anneaux de retenue comportent le filetage ou l’épaulement spécifié.

  • Espacement contrôlé
  • Jeu d’alésage
  • Filetages de retenue
Discuter de cette pièce
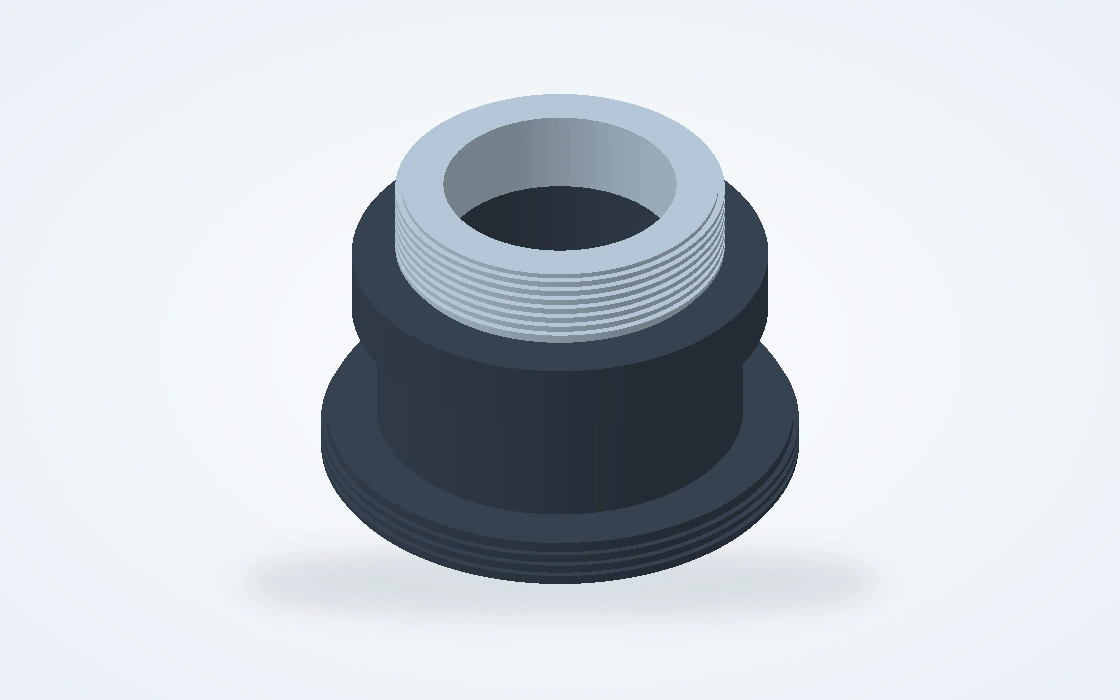
Illustration d’un adaptateur creux à épaulements, avec filetages externes et une bride de positionnement

Adaptateurs et connecteurs filetés

Pour assembler des composants présentant des interfaces de fixation ou de montage différentes. Des filetages internes et externes, des alésages étagés, des diamètres de centrage et des faces d’appui peuvent être combinés avec des surfaces plates pour clé ou des perçages radiaux destinés à l’installation.

  • Filetages internes / externes
  • Diamètres de centrage
  • Faces d’assemblage
Discuter de cette pièce
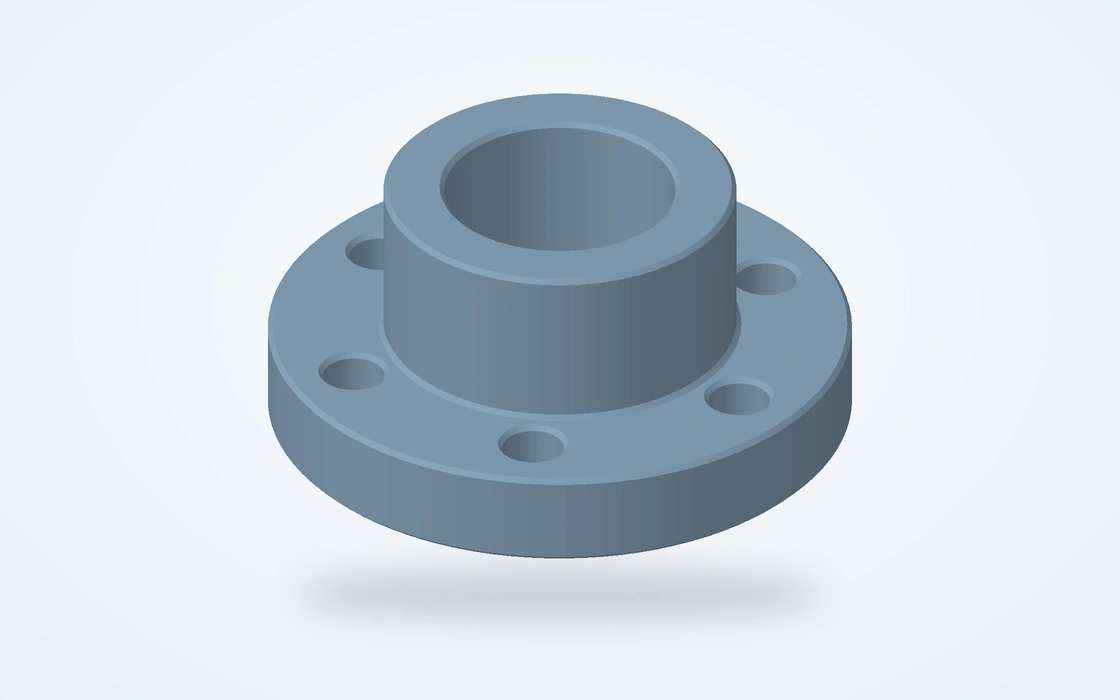
Illustration d’un moyeu à bride montrant un alésage central, un diamètre de centrage et des trous de fixation

Brides et moyeux ronds

Pour monter un composant rond sur une plaque, un arbre ou un boîtier. Un centrage tourné et une face d’appui définissent la position ; le cercle de perçage pour boulons, l’alésage, la rainure de clavette ou les trous taraudés complètent la liaison avec l’équipement associé.

  • Centrages et alésages
  • Cercles de perçage pour boulons
  • Faces de fixation
Discuter de cette pièce
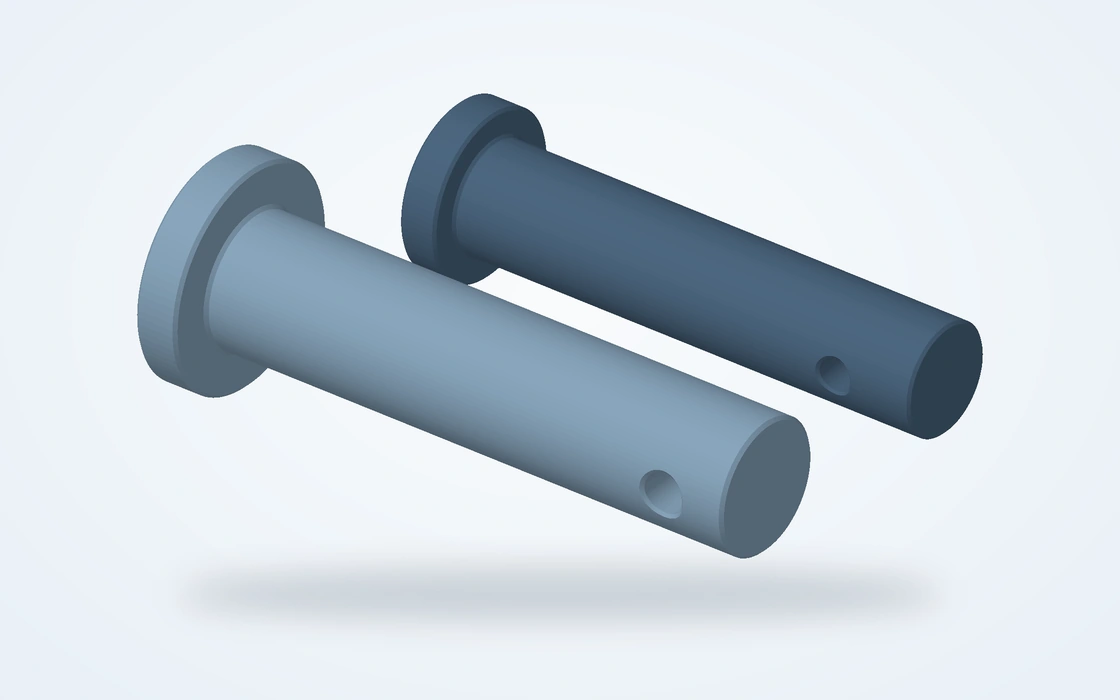
Illustrations de goupilles à deux têtes, avec corps cylindriques et épaulements

Goupilles de centrage et goupilles à épaulement

Pour positionner des outillages amovibles, guider un mouvement ou relier des éléments mécaniques. Le diamètre du corps et la longueur utile déterminent l’ajustement, tandis que la tête, l’épaulement, le perçage transversal ou la fonction de retenue définissent la méthode de montage et de fixation du pion.

  • Diamètres de localisation
  • Profils à tête
  • Dispositifs de retenue
Discuter de cette pièce

Dimensions et ajustements des pièces tournées

Les caractéristiques personnalisées comprennent les épaulements, les conicités, les portées, les brides, les alésages, les gorges, les surfaces planes, les perçages transversaux et les rainures de clavette. Spécifiez les longueurs, les chanfreins, les filetages et les états de surface sur le dessin, en millimètres ou en pouces.

ISO 286-2 · écart supérieur / inférieur · mm
Diamètre nominal (mm)Alésage H7Arbre h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Utilisez le trou H7 ou la classe d’arbre h6 là où cela est spécifié sur le dessin ; les contrôles géométriques sont définis séparément.ISO 286-2

Portées d’arbres, alésages de manchons et interfaces filetées

La précision la plus utile se trouve sur les surfaces qui assurent le positionnement, la rotation, le glissement ou le serrage. Ces trois exemples montrent comment des caractéristiques liées fonctionnent ensemble : ainsi, un diamètre serré n’est pas considéré isolément par rapport à son épaulement, son alésage ou son filet d’assemblage.

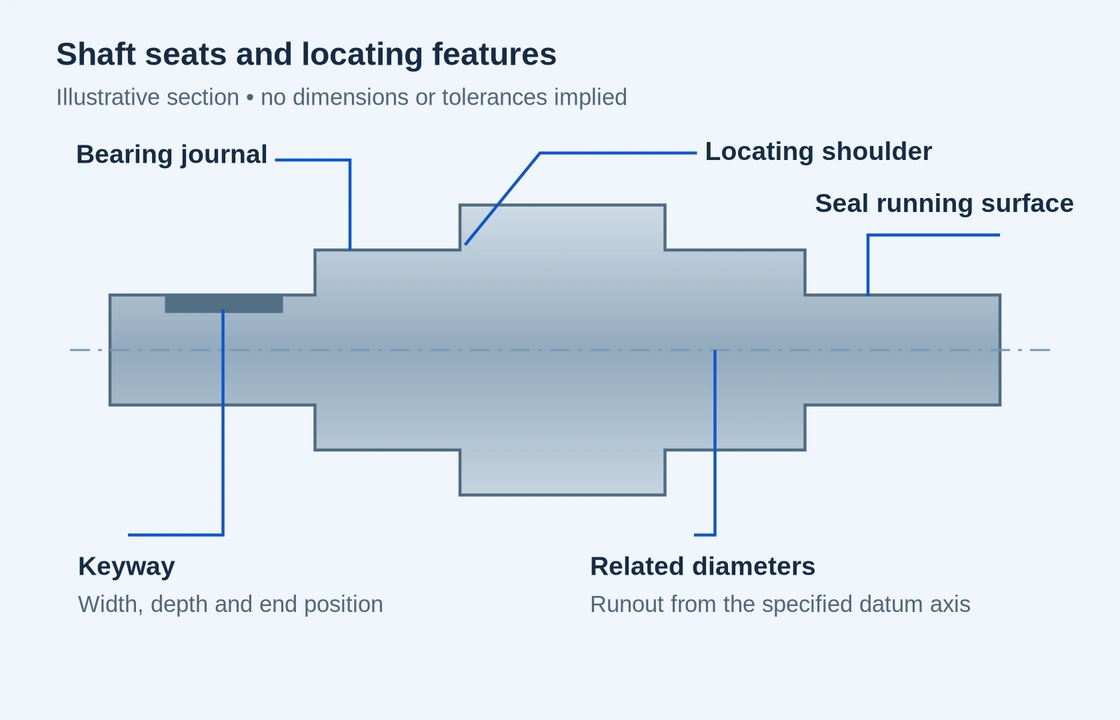
Section illustrée identifiant un tourillon d’arbre, un épaulement de positionnement, une surface de roulement pour joint et les diamètres associés

Sièges de roulement et épaulements de positionnement

Un arbre peut comporter un tourillon de roulement, un épaulement assurant le positionnement axial du roulement, et un second siège destiné à un moyeu ou un accouplement. Leur relation par rapport à l’axe de référence spécifié est aussi importante que chaque diamètre individuel.

La finition de la portée, la battement de l’épaulement et le rayon de raccordement influencent l’interface avec un roulement. Une portée rectifiée peut être appropriée dans des conditions de fonctionnement exigeantes ; l’usinage par tournage seul n’est pas systématiquement l’opération finale adéquate[1]

Face de positionnement

La face de l’épaulement constitue la butée axiale, tandis que son dégagement ou son rayon doit laisser suffisamment d’espace pour le bord de la pièce associée.

Surfaces fonctionnelles

Un siège de roulement, une portée d’étanchéité et une surface extérieure non en contact peuvent nécessiter des exigences différentes en matière d’état de surface sur un même arbre.

Douille à bride et douille lisse montrant les surfaces d’ajustement intérieures et extérieures
Un manchon présente des interfaces distinctes à l’intérieur et à l’extérieur.

Alésages fonctionnels et diamètres extérieurs de positionnement

L’alésage s’assemble avec un arbre ou une goupille ; le diamètre extérieur s’assemble avec un logement. Ces deux ajustements remplissent des fonctions différentes, même lorsqu’ils partagent un même axe. La bride assure un positionnement axial séparé.

Les parois minces peuvent se déformer pendant le serrage ou le montage. Pour un manchon monté par pression, l’alésage en état assemblé et l’alésage à l’état libre soulèvent des questions de conception distinctes. Le logement associé et la méthode de montage contribuent à définir le résultat attendu.

Ajustement glissant ou ajustement de positionnement

Le dessin d’ensemble indique si un mouvement est requis ou si la pièce est destinée à rester fixe.

Entrées d’alésage

Les chanfreins d’entrée et les bords ébavurés facilitent l’insertion de la goupille ou de l’arbre associé, sans accrochage sur des bavures ou des transitions trop vives.

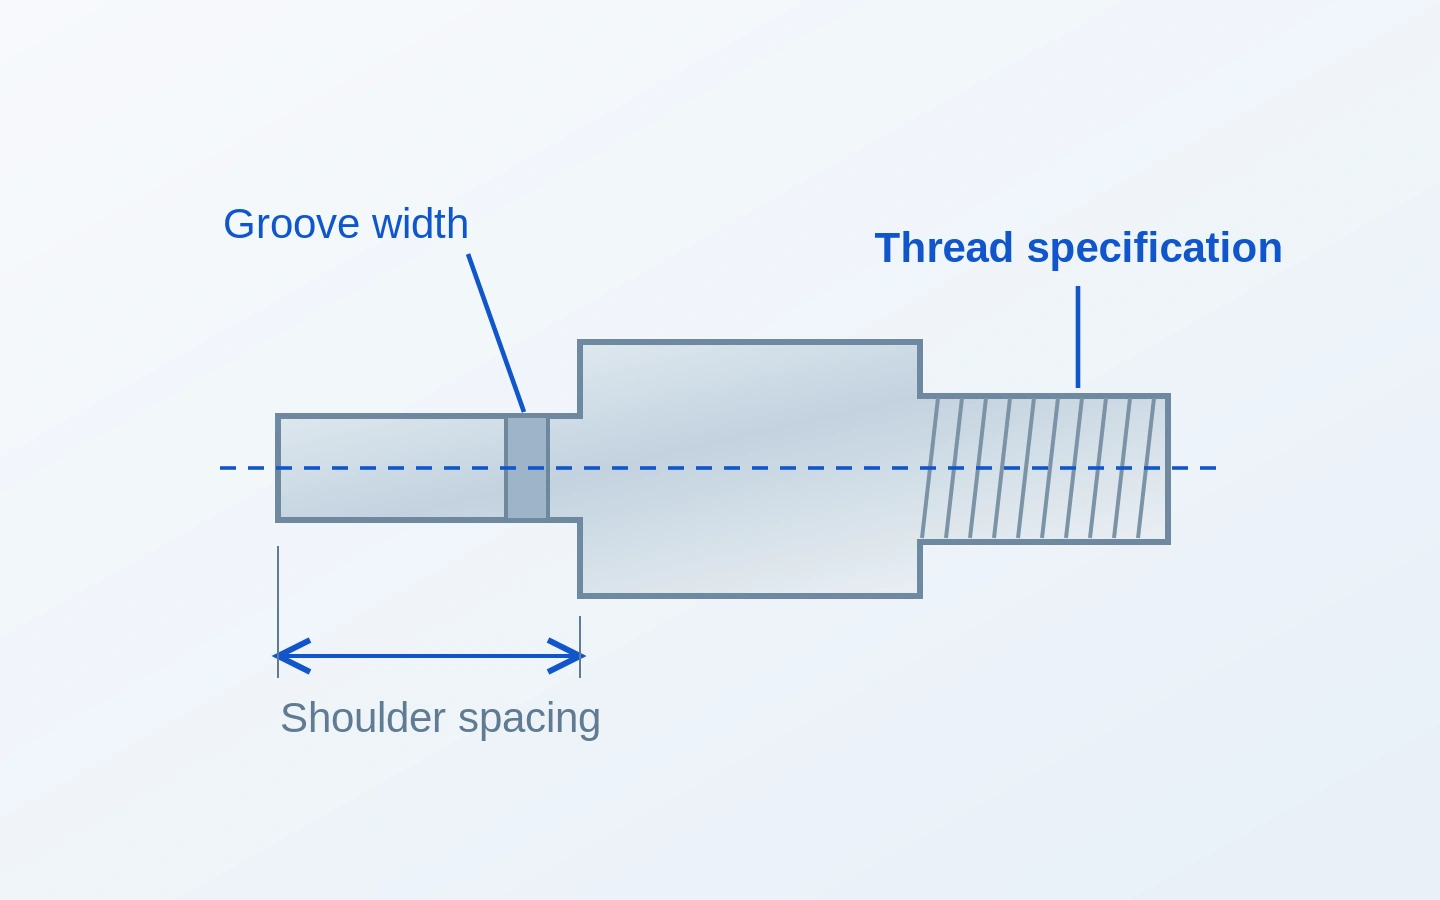
Section d’une pièce tournée montrant la spécification du filetage, la largeur de la gorge et l’entraxe entre épaulements

Engagement du filet, faces d’appui et rainures

Un adaptateur fileté associe une interface à vis à un corps, un épaulement et souvent un alésage. Le diamètre, le pas, la forme du filet et la classe d’ajustement définissent la liaison vissée ; la longueur d’engagement et la face d’appui définissent la manière dont les pièces s’assemblent.Pour les éléments de fixation filetés, notrevis à métaux sur mesurepage couvre les exigences relatives à la tête, à l’entraînement et à la tige.

Les indications métriques et impériales expriment le pas de façon différente. Les rainures pour anneaux élastiques et les dégagements de filet constituent des caractéristiques distinctes, et non des cavités interchangeables. Un échantillon d’assemblage peut aider à illustrer l’interface, mais l’identification du filet nécessite toutefois une spécification définie.[2]

Filetages internes et externes

Les deux extrémités d’un adaptateur peuvent comporter des interfaces différentes, avec des longueurs d’engagement et des exigences d’inspection distinctes.

Faces d’appui et d’étanchéité

Pour une application d’étanchéité, le type de joint et la géométrie du siège sont identifiés séparément du filetage de fixation.

Pièces tournées en métal et en plastique technique

Le choix du matériau suit les contraintes mécaniques, l’environnement, le poids et les surfaces de contact de la pièce. La même forme peut remplir des fonctions très différentes selon qu’elle est réalisée en arbre en acier, en entretoise en aluminium ou en douille de guidage en polymère. Les comparaisons détaillées des alliages figurent sur les pages matériaux associées ; l’accent est ici mis sur le composant fini.

Matériaux pour composants tournés
MatériauGrade / état de référencePropriété de référence
Acier et aciers alliés42CrMo4 +QT, Ovako 327A
Barre ronde, 40 < diamètre < 100 mm
Dureté 270–320 HB
Acier inoxydable304 / EN 1.4301Dilatation thermique 16 × 10⁻⁶/K
20–100°C
Aluminium6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa
Laiton/cuivreC36000 / C11000Conductivité électrique 26 / 101% IACS
20°C, respectivement
Plastiques techniquesPOM-C, TECAFORM AH naturelAbsorption d’eau 0.05 / 0.10%
24 / 96 h, 23°C

Références : Ovako42CrMo4; OutokumpuGamme principale; HydroAlliage 6061; Copper Development AssociationC36000etC11000; EnsingerTECAFORM AH naturel. Les valeurs de dilatation, de conductivité et de polymère sont typiques ; les ajustements selon le dessin et l’état final de livraison restent distincts.

Plats, perçages transversaux et rainures de clavette sur pièces tournées

Une forme de base circulaire ne signifie pas nécessairement un composant destiné uniquement au tournage. Des opérations d’usinage supplémentaires peuvent compléter les caractéristiques d’installation et d’entraînement sur la même pièce commandée, avec leurs positions liées à la géométrie tournée.[3]

Plats de serrage et profils d’extrémité

Les plats offrent une surface de contact aux outils d’assemblage. Leur largeur et leur orientation peuvent être définies par rapport à un filetage, un épaulement ou une autre caractéristique, plutôt que d’être laissées comme une seconde opération arbitraire.

Trous transversaux et motifs de boulonnage

Les trous radiaux peuvent assurer la rétention ou permettre l’accès, tandis que les trous de bride fixent la pièce sur une face de montage. Les débouchés des trous et leurs intersections font l’objet d’un traitement spécifique lors de l’ébavurage.

Clavettes et rainures fraisées

Les clavettes et les rainures assurent la liaison entre le composant et un arbre ou un moyeu associé. La largeur, la profondeur et la position influencent toutes l’ajustement ; la forme de l’extrémité de la rainure doit également tenir compte de l’espace disponible dans l’ensemble.

Finition de surface et état final de livraison

La finition fait partie de la spécification du composant, et non seulement de son apparence. Une surface extérieure visible, un alésage de précision et une zone de contact glissant peuvent nécessiter des traitements différents sur une seule pièce. L’usinage et la finition sont planifiés en fonction des surfaces devant conserver leur fonctionnalité.

Usiné et ébavuré

Le composant conserve la surface usinée spécifiée. Les chanfreins d’arêtes, les entrées d’alésages, les intersections de trous et les débuts de filetage sont traités afin d’éliminer les bavures indésirables tout en préservant la géométrie définie. L’ébavurage ne signifie pas supprimer un tranchant conçu intentionnellement.

Trempé et fini par usinage

Pour les pièces nécessitant une trempe, la séquence tient compte de l’état du matériau après traitement. Des portées critiques peuvent exiger un usinage final ou une rectification après trempe ; l’état final défini sur le dessin indique précisément où ce travail doit être réalisé.

Anodisé, plaqué ou passivé

Le traitement dépend du matériau et de l’application. L’anodisation ou un revêtement déposé peuvent modifier les dimensions d’assemblage ; ainsi, les jeux d’alésage, les ajustements de filetage et les zones masquées doivent figurer dans le périmètre des opérations de finition. La passivation de l’acier inoxydable est un procédé différent, et non un dépôt électrolytique modifiant les cotes.[4]

Inspection des composants tournés finis

Vérifiez les diamètres finis, les alésages, les longueurs, les filetages et la géométrie liée aux références par rapport au dessin.

Précisez l’état de livraison ainsi que tout enregistrement dimensionnel, matériel ou relatif au traitement requis.

Vérifiez la première pièce avant la production en série ; appliquez le plan d’échantillonnage convenu pour la série.

Liste de contrôle d’inspection des pièces tournées
CaractéristiqueExigence du dessinMéthode d’inspection
Diamètres et alésagesLimites de dimensions ; emplacements des mesuresMesure extérieure / intérieure ; jauges spécifiées
Faces et longueursLongueur ; espacement des épaulements ; épaisseur de brideMesure de longueur / hauteur à partir de la référence
Battement et formeAxe de référence ; limites de forme distinctesMesure indicatrice / de forme basée sur la référence
Filetages et rainuresClasse de filetage ; largeur, profondeur et position de la rainureJauges de filetage ; mesure séparée de la rainure
Surface et identificationRugosité ; bords ; révision du dessinMesure de surface ; vérifications visuelles / documentaires

La couverture et les enregistrements d’inspection suivent le dessin et la portée de la commande.

Échantillons, séries répétées et livraison protégée

Une première commande peut servir à des essais d’assemblage ; une commande répétée peut exiger la même pièce fournie selon une révision contrôlée. Dans les deux cas, cela dépend d’un composant clairement identifié, et non simplement d’une pièce présentant une apparence similaire.

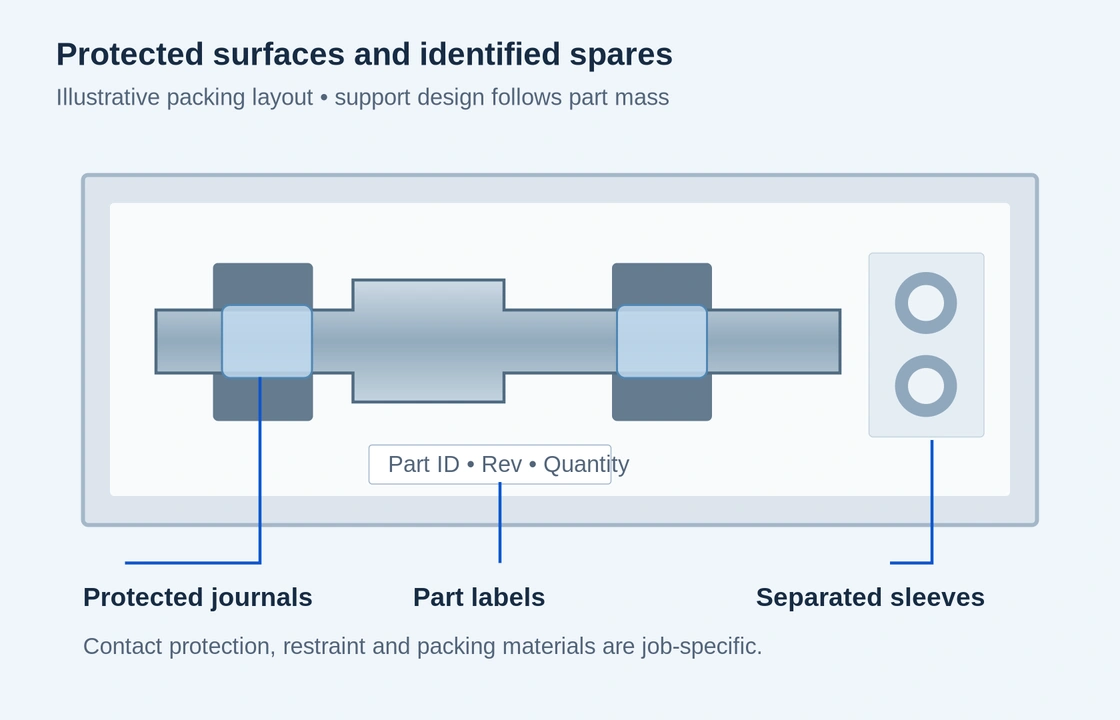
Disposition illustrative de conditionnement avec portées d'arbre protégées, manchons séparés et identification des pièces

Protection des portées, des filetages et des faces usinées

Les portées d’arbre et les alésages de précision ne doivent pas devenir des points de contact entre pièces libres dans le même carton. Des séparateurs, des manchons ou un emballage individuel permettent de maintenir les surfaces fonctionnelles à l’écart ; des capuchons de protection peuvent recouvrir les filetages exposés lorsque cela est approprié. Une protection de transport compatible avec le matériau contribue à préserver l’état de livraison sans créer un problème de nettoyage supplémentaire lors de l’assemblage.

  1. Échantillons de première pièce

    Une quantité initiale permet de vérifier la pièce et son interaction avec l’ensemble d’assemblage avant la prochaine mise en production.

  2. Séries de production

    La quantité, l’état fini et la couverture d’inspection sont définies pour la série commandée, y compris toute modification du dessin intervenant après l’échantillon.

  3. Commandes répétées

    Le numéro de pièce, la révision et la finition approuvée identifient la demande répétée. Les modifications de matériau ou de géométrie sont traitées séparément des éléments inchangés.

  4. Conditionnement et identification

    Les surfaces fonctionnelles et les filetages sont protégés pendant le transport. Les étiquettes relient les pièces emballées à la commande et au numéro de pièce correspondants.

Quels facteurs influencent le prix d’une pièce tournée

Les devis sont particulièrement utiles lorsqu’ils décrivent exactement le même composant fini. Quatre facteurs modifient couramment l’effort de fabrication et le coût unitaire.

Matière première et géométrie

Le diamètre initial, la quantité de matière à enlever, les sections longues non supportées et les parois minces influencent le temps d'usinage et la fixation de la pièce.

Précision fonctionnelle

Des sièges étroits, des tolérances de battement, des finitions très fines et des mesures supplémentaires affectent le procédé. Les surfaces non fonctionnelles ne nécessitent pas les mêmes exigences.

Opérations supplémentaires

Des plats, des perçages transversaux, une trempe, une rectification ou des revêtements ajoutent des opérations au-delà du profil de base usiné par tournage.

Taille du lot et quantité livrée

Le travail de préparation est réparti sur la quantité produite simultanément. Des livraisons séparées peuvent avoir un coût unitaire différent de celui d’un lot combiné.

Questions concernant la commande de pièces tournées CNC

Puis-je commencer avec une seule pièce ou un petit lot d’échantillons ?

Oui. Un échantillon ou une demande de faible volume constitue un point de départ valide. Indiquez séparément la quantité initiale et, si elle est connue, la quantité probable de réapprovisionnement, afin que l’outillage et la préparation puissent être évalués pour les deux phases.

Pouvez-vous travailler à partir d’une pièce existante lorsque je ne dispose pas d’un dessin complet ?

Une pièce existante, des photographies ou un croquis peuvent servir de point de départ à la discussion. Une surface usée ne reflète pas de façon fiable sa dimension, son matériau ou son traitement d’origine ; ainsi, la fabrication de remplacement exige une définition convenue de la géométrie fonctionnelle avant la production.

Plusieurs références peuvent-elles être incluses dans une seule demande ?

Oui. Arbres, douilles, entretoises et composants apparentés peuvent être soumis ensemble. Une simple liste des références et des quantités permet d’identifier chaque article ; la même version du dessin doit rester associée à chaque ligne.

Est-il possible de fabriquer des pièces en système métrique et en pouces ?

Oui. Conservez le dessin dans son système d’unités d’origine. Les filetages conservent leur norme et leur classe d’ajustement spécifiées, plutôt que d’être remplacés par une taille métrique ou en pouces approximativement équivalente. La simple conversion d’unités ne garantit pas l’interchangeabilité.

Puis-je fournir moi-même le matériau ou une ébauche partiellement usinée ?

L’approvisionnement client en matière première ou en ébauches peut faire l’objet d’un échange spécifique pour une commande donnée. L’identification du matériau, son état initial et la réserve d’usinage restante déterminent si le brut proposé est adapté et quelles opérations sont incluses.

Des composants associés peuvent-ils être fournis sous forme de jeux appariés ?

Les exigences relatives aux jeux appariés peuvent être incluses dans la demande. Les dimensions d’ajustement, les repères d’appariement et le contrôle d’assemblage doivent être définis, car fournir deux composants séparés diffère de l’acceptation de leur ajustement en tant que paire.

Pouvons-nous aborder la question de la confidentialité avant l’envoi de fichiers protégés ?

Oui. La première demande peut décrire le composant sans inclure de géométrie confidentielle. Discutez des exigences en matière de confidentialité et des modalités d’accord de non-divulgation (NDA) avant de partager des dessins ou modèles soumis à un contrôle d’accès.

Quels facteurs déterminent le délai de livraison, et une demande urgente peut-elle être examinée ?

La disponibilité des matériaux, la géométrie, la quantité, les finitions et la portée des contrôles influencent tous le planning. Une demande urgente peut être examinée en fonction de ces opérations. L’engagement de livraison figure dans le devis, et non dans une promesse générale de délai applicable à chaque pièce tournée.

ASSISTANCE PROJET

Discutez de vos pièces tournées sur mesure

Indiquez-nous quel composant vous nécessitez et quelle fonction il remplit dans votre ensemble. Un dessin est utile, mais une brève description suffit pour entamer la discussion.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo