Ga naar inhoud
VETCNCCNC-PRODUCTIE
Illustratieve trapas, geflanste naaf en busjes die aangepaste CNC-gedraaide onderdelen vertegenwoordigen

Op maat gemaakte CNC-gedraaide onderdelen

Assen, busjes, afstandhouders, pennen en schroefdraadadaptoren voor uw assemblage. VETCNC levert op maat gemaakte metalen en technische kunststofonderdelen, van eerste monsters tot herhaalde series, met gedraaide profielen, gefreesde details en de gespecificeerde eindafwerking.

  • Metaal en technische kunststoffen
  • Gedraaide profielen + gefreesde details
  • Monsterleveringen en herhaalpartijen

Assen, busjes en andere op maat gemaakte gedraaide onderdelen

De onderdelen hieronder voldoen aan veelvoorkomende eisen voor ronde componenten in machines, opspaninrichtingen, instrumenten en uitrusting. Elke onderdelenfamilie kan diameters, schouders, boringen en bevestigingsdetails in één enkel onderdeel combineren. Dit is een op tekening gebaseerde levering, geen catalogus met vaste afmetingen: het onderdeel volgt dus uw assemblage, in plaats van dat uw assemblage zich moet aanpassen aan een standaardartikel.

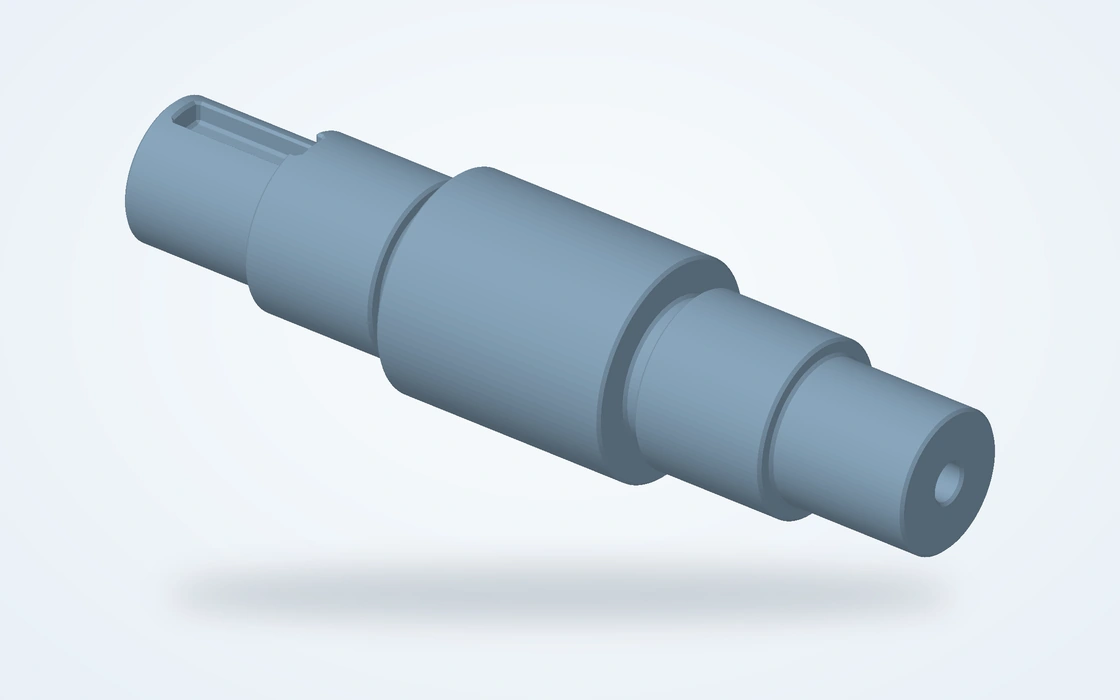
Illustratie van een trapas met verschillende diameters, een sleuf en een axiale eindboor

Assen en trapvormige assen

Voor het ondersteunen van roterende elementen of het verbinden van mechanische assemblages. Trapvormige secties positioneren lagers, naven en afstandhouders, terwijl schroefdraad aan de uiteinden, groeven of freesgleuven de vereiste vergrendelings- en aandrijffuncties bieden.

  • Lagerzittingen
  • Locatieschouders
  • Uiteindekenmerken
Bespreek dit onderdeel
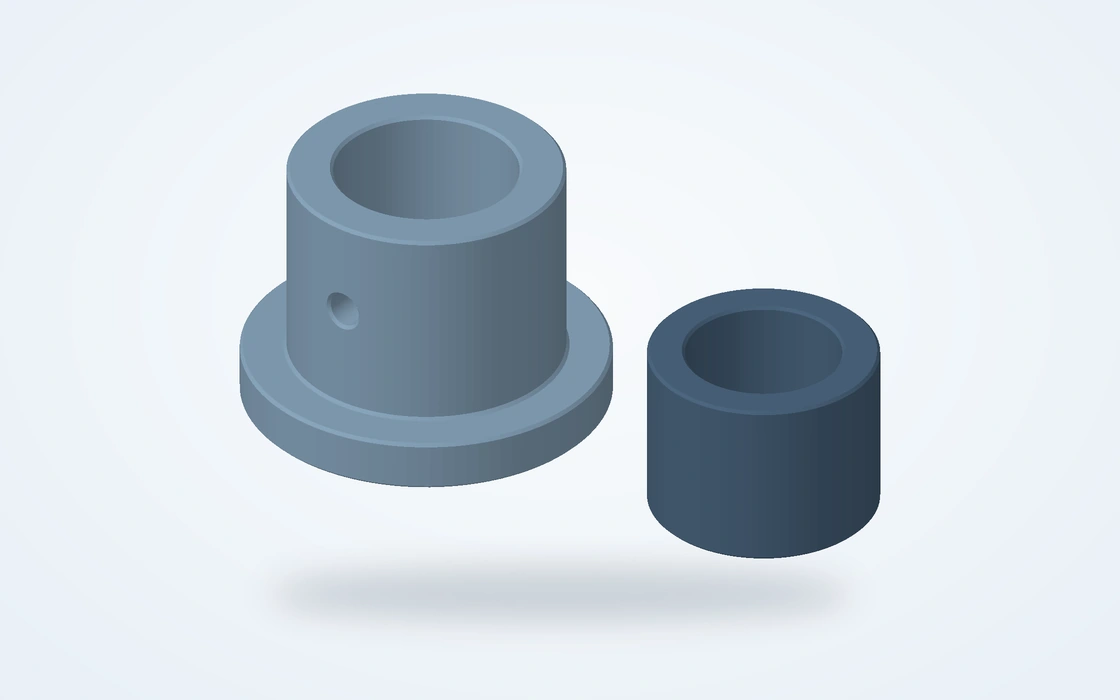
Illustraties van een gladde bus en een geflanste bus met doorgaande boringen

Bussen en geflanste bussen

Voor het geleiden van een as, het bekleden van een behuizing of het scheiden van tegenoverliggende oppervlakken. Eenvoudige en geflanste versies combineren een werkende boring met een buitenste positioneringsdiameter; de flens kan dienen als axiale stop of als montagevlak.

  • Doorgaande of trapvormige boringen
  • Geflanste profielen
  • Wanddikte
Bespreek dit onderdeel
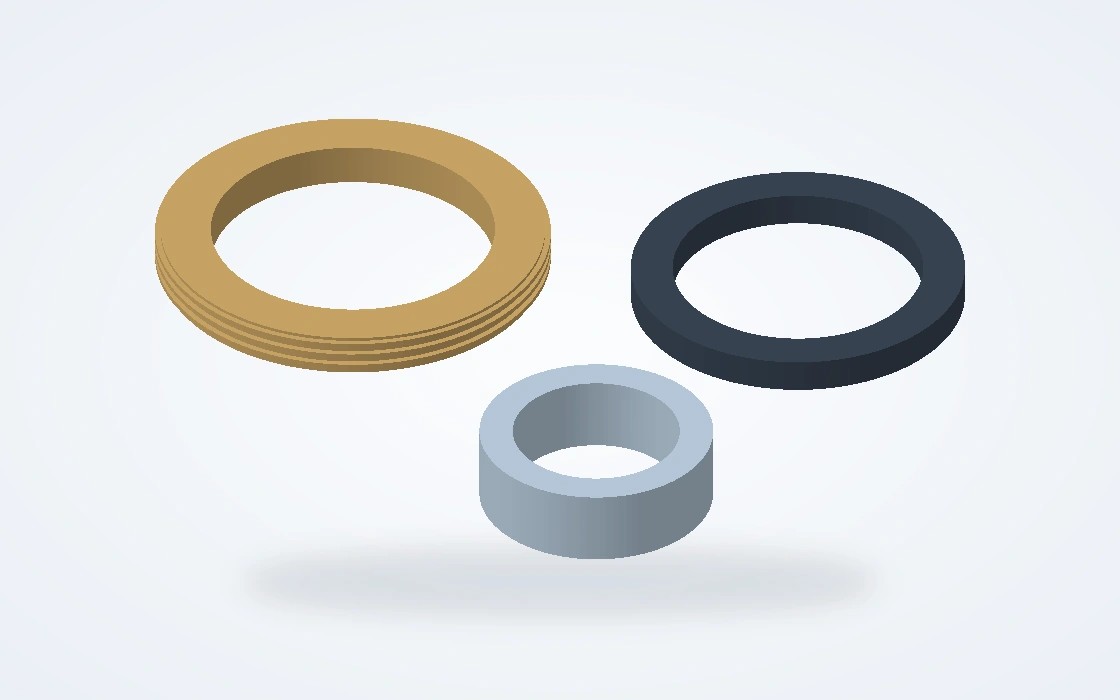
Illustratieve gedraaide afstandhouders en schroefdraadafsluitringen met verschillende profielen

Afstandhouders en afsluitringen

Voor het instellen van een assemblageklem, het ondersteunen van een gestapelde, geklemde constructie of het vasthouden van een ander onderdeel. De lengte van de afstandhouder, de geometrie van de uiteindes en de vrijspeling in de boring bepalen hoe het onderdeel tussen zijn buren wordt geplaatst. Borgveren voegen de gespecificeerde schroefdraad of schouder toe.

  • Gereguleerde afstand
  • Boringsspel
  • Vastzettingschroefdraad
Bespreek dit onderdeel
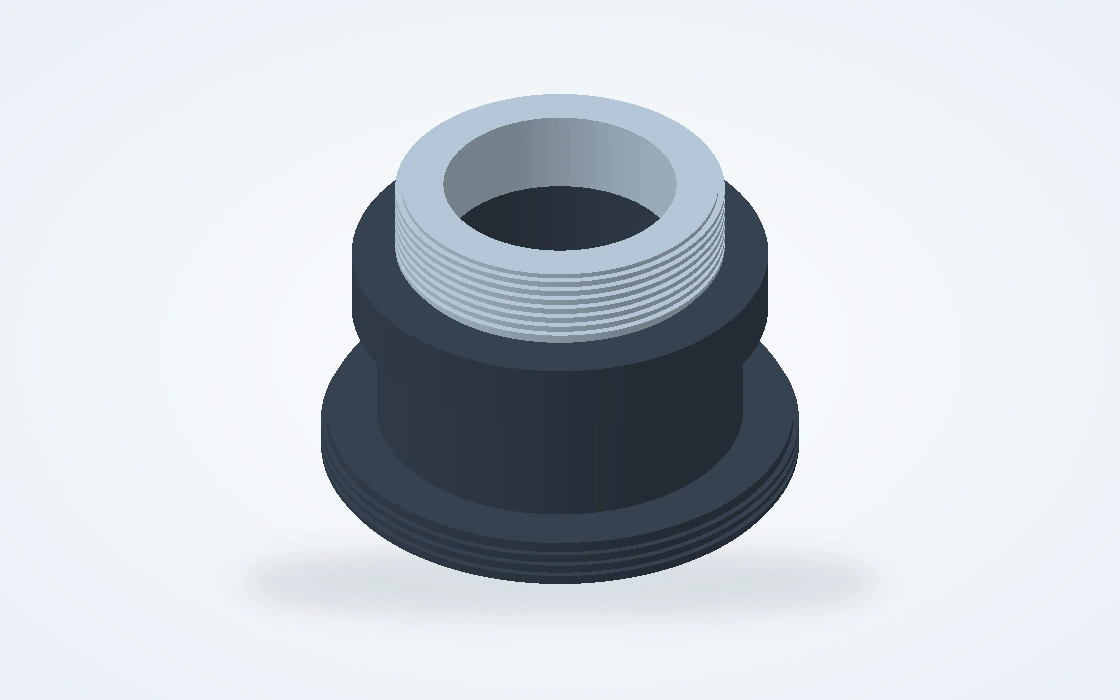
Illustratie van een holle trapadapter met externe schroefdraad en een positioneringsflens

Schroefdraadadaptoren en -connectoren

Voor het verbinden van componenten met verschillende montage- of bevestigingsinterfaces. Externe en interne schroefdraad, trapvormige boringen, centreerdoorsneden en aanslagvlakken kunnen worden gecombineerd met sleutelvlakken of radiale gaten voor montage.

  • Interne / externe schroefdraad
  • Centreerpassingen
  • Montagevlakken
Bespreek dit onderdeel
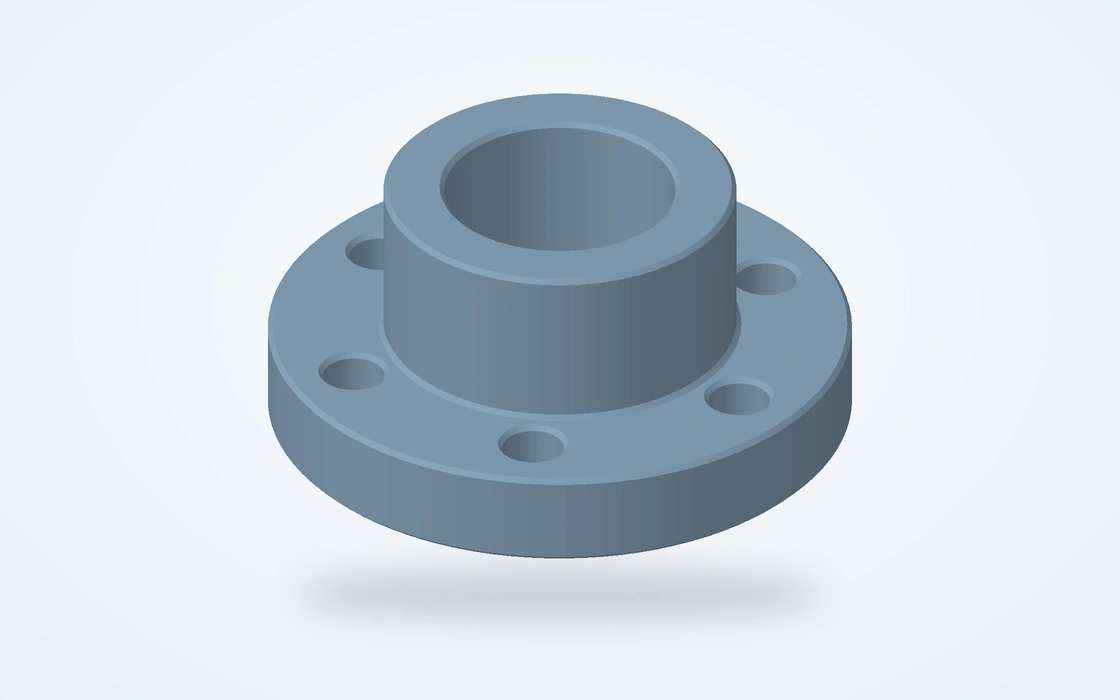
Illustratie van een geflanste naaf met centrale boring, pilotdiameter en montagegaten

Flensen en ronde naven

Voor het monteren van een rond onderdeel op een plaat, as of behuizing. Een gedraaide centreerdoorsnede en vlak bepalen de positie; het boutpatroon, de boring, de sleuf of de instelboutfuncties voltooien de verbinding met het tegenoverliggende apparaat.

  • Centreerpassingen en boringen
  • Boutcirkels
  • Montagevlakken
Bespreek dit onderdeel
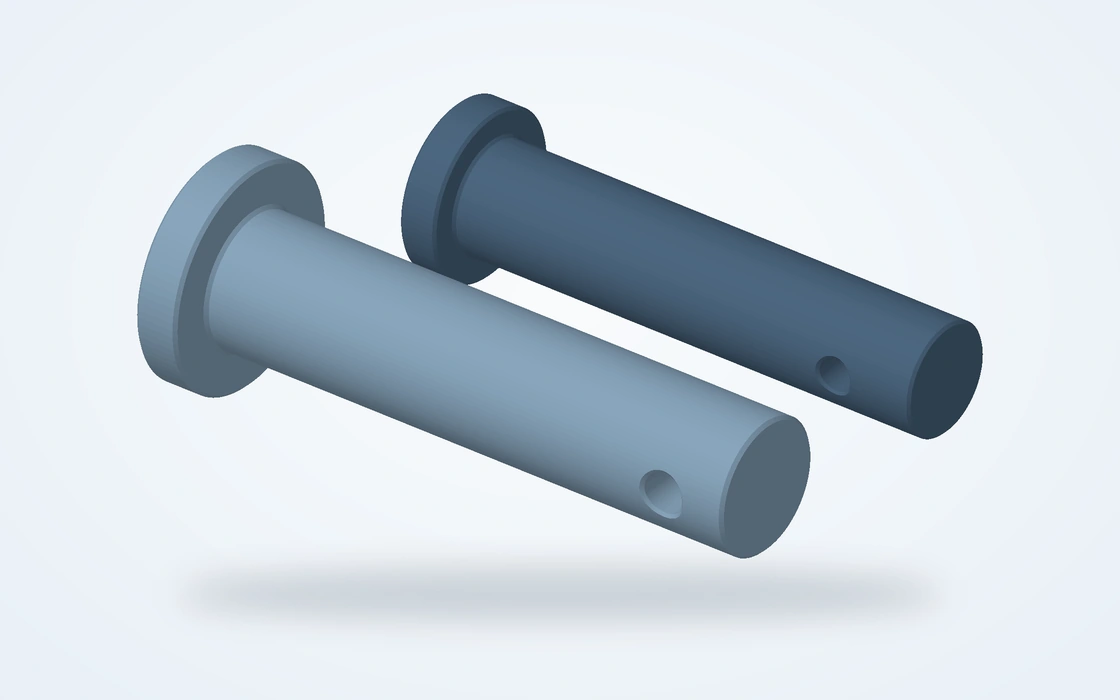
Illustraties van pinnen met twee koppen, cilindrische lichamen en schouderprofielen

Positionerings- en schouderpennen

Voor het positioneren van uitneembare gereedschappen, het geleiden van beweging of het verbinden van mechanische koppelingen. De lichaamsdoorsnede en werkende lengte bepalen de pasvorm, terwijl de kop, schouder, dwarsgat of vastzetfunctie bepaalt hoe de pen wordt geïnstalleerd en vastgehouden.

  • Positioneringsdiameters
  • Geprofileerde koppen
  • Vastzetfuncties
Bespreek dit onderdeel

Afmetingen en pasvormen van gedraaide onderdelen

Aangepaste functies omvatten trappen, conische delen, schouders, flensen, boringen, groeven, vlakken, dwarsgaten en sleuven. Geef lengtes, afschuiningen, schroefdraad en afwerking aan op de technische tekening, in millimeters of inches.

ISO 286-2 · boven- / onderafwijking · mm
Nominale diameter (mm)H7 gath6 as
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Gebruik de H7 gatklasse of h6 asklasse waar deze op de tekening is gespecificeerd; geometrische controles zijn afzonderlijk gedefinieerd.ISO 286-2

Asopnames, busboringen en schroefdraadverbindingen

De meest nuttige nauwkeurigheid ligt bij de oppervlakken die positioneren, roteren, glijden of vastmaken. Deze drie voorbeelden laten zien hoe gerelateerde kenmerken samenwerken, zodat een strakke diameter niet los wordt beschouwd van de bijbehorende schouder, boring of passende schroefdraad.

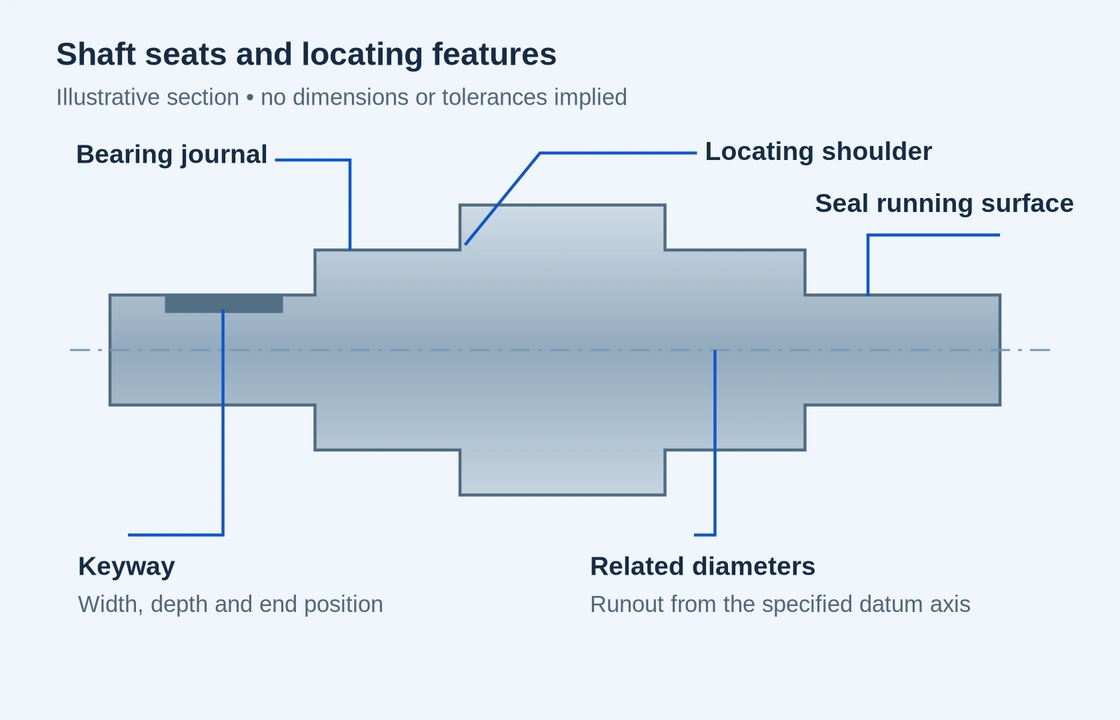
Doorsnede-illustratie waarin een asjournal, positioneringschouder, oppervlak voor afdichting en bijbehorende diameters worden aangegeven

Lagerzittingen en positionerende schouders

Een as kan een lagerzitting, een schouder die het lager axiaal positioneert en een tweede zitting voor een naaf of koppeling omvatten. Hun relatie ten opzichte van de gespecificeerde referentieas is even belangrijk als elke afzonderlijke diameter.

De zitafwerking, de rondloopafwijking van de schouder en de overgangsradius beïnvloeden de interface met een lager. Een geslepen zit kan geschikt zijn voor veeleisende bedrijfsomstandigheden; draaien alleen is niet automatisch de juiste eindbewerking.[1]

Positionerend vlak

Het schoudervlak vormt de axiale stop, terwijl de ontlasting of afrondingsstraal voldoende ruimte moet laten voor de passende rand.

Werkoppervlakken

Een lagerzitting, een afdichtingsbaan en een niet-contacteerend buitenvlak kunnen op dezelfde as verschillende eisen aan de oppervlakteafwerking stellen.

Geflanste bus en gladde bus met binnen- en buitenoppositievlakken
Een huls heeft afzonderlijke binnen- en buiteninterfaces.

Werkboringen en buitenste positionerende diameters

De boring werkt samen met een as of pen; de buitendiameter werkt samen met een behuizing. Deze twee passingen vervullen verschillende doeleinden, zelfs wanneer ze dezelfde as delen. De flens biedt een afzonderlijke axiale positionering.

Dunne wanden kunnen van vorm veranderen tijdens het opspannen of de montage. Voor een perspasvaste huls zijn de gemonteerde boring en de boring in onbelaste toestand twee afzonderlijke constructievragen. De passende behuizing en de montageprocedure helpen het gewenste resultaat te definiëren.

Glijdende of positionerende passing

De montage-tekening geeft aan of beweging vereist is of het onderdeel vast moet blijven zitten.

Invoer van boringen

Invoerhellingen en schone randen vergemakkelijken het inschuiven van de passende pen of as zonder vast te lopen op bramen of scherpe overgangen.

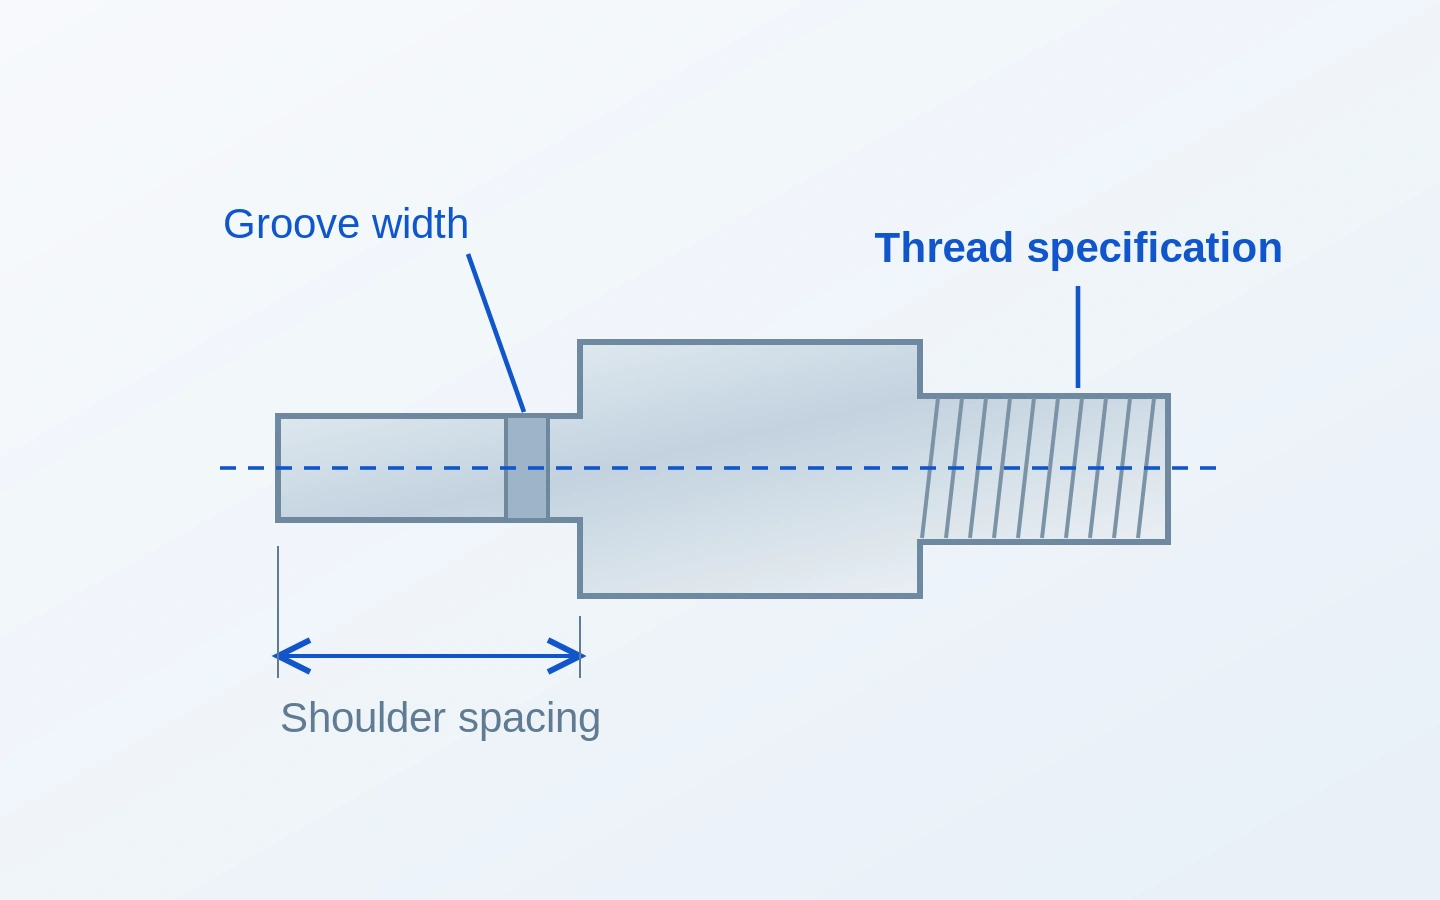
Doorsnede van een gedraaid onderdeel met specificatie van schroefdraad, groefbreedte en afstand tussen schouders

Schroefdraadgreep, aansluitvlakken en groeven

Een schroefdraadadapter combineert een schroefinterface met een behuizing, een schouder en vaak een boring. Diameter, steek, schroefdraadvorm en pasklasse bepalen de schroefverbinding; de inschroeflengte en het aanslagvlak bepalen hoe deze wordt samengevoegd.Voor schroefverbindingen geldt onzeop maat gemaakte machineschroevenpagina behandelt eisen aan kop, aandrijving en schacht.

Metrische en inch-aanduidingen geven de steek op verschillende manieren weer. Groeven voor veerringen en schroefdraadontlastingen zijn afzonderlijke kenmerken, geen onderling uitwisselbare inkepingen. Een passend proefstuk kan de interface verduidelijken, maar identificatie van de schroefdraad vereist nog steeds een gedefinieerde specificatie.[2]

Inwendige en uitwendige schroefdraden

De twee uiteinden van een adapter kunnen verschillende interfaces gebruiken, met afzonderlijke ingrijplengtes en inspectievereisten.

Aanslag- en afdichtingsvlakken

Voor een afdichtingstoepassing worden het afdichttype en de zitgeometrie afzonderlijk van de bevestigingsdraad geïdentificeerd.

Gedraaide onderdelen van metaal en technisch kunststof

De keuze van materiaal is gebaseerd op de belasting, omgeving, massa en contactoppervlakken van het onderdeel. Dezelfde vorm kan zeer verschillende functies vervullen wanneer deze wordt vervaardigd als een stalen as, een aluminium afstandsstuk of een kunststof geleidebus. Gedetailleerde legeringsvergelijkingen staan op de gekoppelde materiaalpagina’s; hier ligt de nadruk op het afgewerkte onderdeel.

Materialen voor gedraaide componenten
MateriaalReferentiekwaliteit / conditieReferentie-eigenschap
Staal en gelegeerd staal42CrMo4 +QT, Ovako 327A
Ronde stang, 40 < diameter < 100 mm
Hardheid 270–320 HB
Roestvaststaal304 / EN 1.4301Thermische uitzettingscoëfficiënt 16 × 10⁻⁶/K
20–100°C
Aluminium6061-T6/T6511-extrusieVloeigrens ≥240 MPa
Messing/koperC36000 / C11000Elektrische geleidbaarheid 26 / 101% IACS
20°C, respectievelijk
Technische kunststoffenPOM-C, TECAFORM AH naturalWateropname 0.05 / 0.10%
24 / 96 h, 23°C

Referenties: Ovako42CrMo4; OutokumpuKernassortiment; HydroLegering 6061; Copper Development AssociationC36000enC11000; EnsingerTECAFORM AH natural. Uitzettings-, geleidbaarheids- en polymeerwaarden zijn typisch; toleranties volgens tekening en eindleveringsconditie blijven afzonderlijk.

Vlakken, dwarsgaten en spiebanen op gedraaide onderdelen

Een ronde basisvorm hoeft niet te betekenen dat het onderdeel uitsluitend gedraaid wordt. Aanvullende bewerking kan montage- en aandrijfkenmerken op hetzelfde bestelde onderdeel voltooien, waarbij hun positie gerelateerd is aan de gedraaide geometrie.[3]

Sleutelvlakken en eindprofielen

Vlakken bieden montagegereedschap een contactoppervlak. Hun breedte en oriëntatie kunnen gerelateerd zijn aan een schroefdraad, schouder of ander kenmerk, in plaats van willekeurig als een tweede bewerking te worden uitgevoerd.

Dwarsgaten en boutpatronen

Radiale gaten kunnen worden gebruikt voor bevestiging of toegang, terwijl flensgaten het onderdeel vastzetten op een montagevlak. De uitgangen van de gaten en hun snijpunten worden zorgvuldig ontbramd.

Spiebanen en gefreesde groeven

Spieën en groeven verbinden het onderdeel met een passende as of naaf. Breedte, diepte en positie beïnvloeden allemaal de pasvorm; de vorm van het uiteinde van de groef moet ook voldoende ruimte binnen de assemblage bieden.

Oppervlakteafwerking en eindleveringsconditie

De afwerking maakt deel uit van de onderdelenspecificatie, niet alleen van het uiterlijk. Een zichtbaar buitenoppervlak, een precisieboorgat en een glijdend contact kunnen op één onderdeel verschillende behandelingen vereisen. Bewerking en afwerking worden gepland rond de oppervlakken die functioneel moeten blijven.

Gebewerkt en ontbramd

Het onderdeel behoudt de gespecificeerde bewerkte oppervlakken. Randafgerondingen, booringangsvlakken, snijpunten van gaten en beginpunten van schroefdraden worden afgewerkt om ongewenste bramen te verwijderen, terwijl de gedefinieerde geometrie behouden blijft. Ontbramen betekent niet het verwijderen van een ontworpen scherpe rand.

Gehard en eindbewerkt

Voor onderdelen die gehard moeten worden, wordt de volgorde zo gekozen dat rekening wordt gehouden met de materiaaltoestand na de warmtebehandeling. Kritieke aanslagvlakken kunnen na het harden een nagebewerking of slijpen vereisen; de definitieve tekeningsconditie geeft aan waar deze bewerking moet plaatsvinden.

Geanodiseerd, gegalvaniseerd of gepassiveerd

De behandeling volgt op het materiaal en de toepassing. Anodiseren of een aangebrachte coating kan de passende afmetingen wijzigen, dus moeten speling voor boringen, pasmaat van schroefdraden en afgedekte gebieden deel uitmaken van het eindbewerkingsbereik. Passiveren van roestvast staal is een ander proces, geen platerende laag die afmetingen vergroot.[4]

Inspectie van afgewerkte gedraaide onderdelen

Controleer de afgewerkte diameters, boringen, lengtes, schroefdraad en de met de referentiepunt (datum) gerelateerde geometrie ten opzichte van de tekening.

Geef de leveringsvoorwaarde aan en eventuele vereiste dimensionele, materiaal- of behandelingdossiers.

Controleer het eerste onderdeel voordat u de productie herhaalt; gebruik het overeengekomen steekproefplan voor de partij.

Inspectielijst voor gedraaide onderdelen
FunctieTekeningseisInspectiemethode
Diameters en boringenAfmetingsgrenzen; meetlocatiesBuitenzijde / binnenzijde-meting; gespecificeerde meetgereedschappen
Vlakken en lengtesLengte; schouderafstand; flensdikteLengte / hoogtemeting vanaf het referentiepunt (datum)
Rondloop en vormReferentie-as; afzonderlijke vormgrenzenOp het referentiepunt (datum) gebaseerde indicator- / vormmeting
Schroefdraad en groevenSchroefdraadklasse; groefbreedte, -diepte en -positieSchroefdraadmeetgereedschappen; afzonderlijke groefmeting
Oppervlakte en identiteitRuwhheid; randen; tekeningsrevisieOppervlaktemeting; visuele / documentcontroles

De omvang en de dossiers van de inspectie volgen de tekening en de bestelomvang.

Steekproeven, herhaalde partijen en beschermd verpakken

Een eerste bestelling kan bedoeld zijn voor assemblageproeven; een herbestelling kan hetzelfde onderdeel vereisen conform een gecontroleerde revisie. Beide situaties zijn afhankelijk van een duidelijk geïdentificeerd onderdeel, niet slechts een visueel vergelijkbaar stuk.

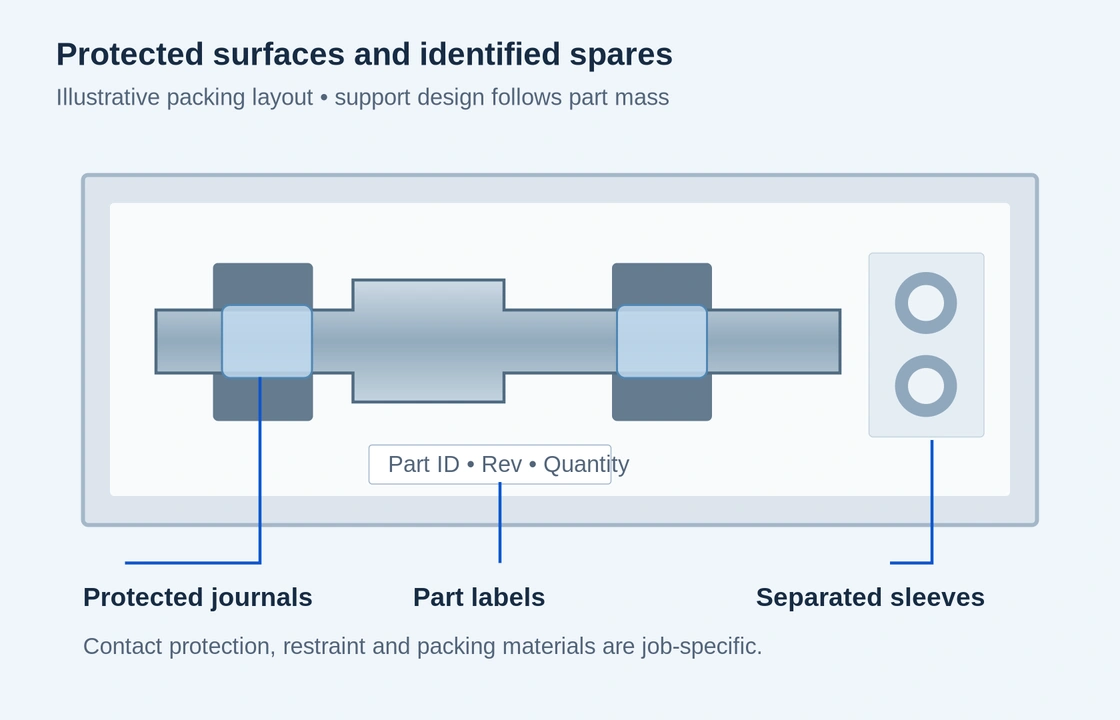
Illustratieve verpakkingsopstelling met beschermd astap, gescheiden hulzen en onderdeelidentificatie

Bescherming van asjournalen, schroefdraad en afgewerkte vlakken

Asjournalen en precisieboringen mogen niet als contactpunten dienen voor losse onderdelen in dezelfde doos. Tussenschotten, hulzen of individuele verpakking kunnen werkvlakken gescheiden houden; beschermkappen kunnen blootliggende schroefdraad bedekken indien geschikt. Transportbescherming die compatibel is met het materiaal helpt de leveringsvoorwaarde te behouden zonder extra reinigingswerkzaamheden bij de assemblage te veroorzaken.

  1. Steekproeven van het eerste onderdeel

    Een initiële hoeveelheid ondersteunt controles van het onderdeel en de interactie ervan met de bijbehorende assemblage voordat de volgende productiefreigave plaatsvindt.

  2. Productiepartijen

    Voor de bestelde partij zijn de hoeveelheid, de afgewerkte toestand en de omvang van de inspectie gedefinieerd, inclusief eventuele wijzigingen in de tekening na de steekproef.

  3. Herbestellingen

    Onderdeelnummer, revisie en goedgekeurde afwerking identificeren de herbestelvereiste. Wijzigingen in materiaal of geometrie worden gescheiden van ongewijzigde onderdelen.

  4. Verpakking en identificatie

    Werkvlakken en schroefdraad zijn tijdens transport beschermd. Etiketten koppelen de verpakte onderdelen aan de bijbehorende bestelling en het onderdeelnummer.

Wat beïnvloedt de prijs van een gedraaid onderdeel

Offertes zijn het meest nuttig wanneer zij hetzelfde afgewerkte onderdeel beschrijven. Vier factoren veranderen vaak de productiewerkzaamheden en de stukprijs.

Grondstof en geometrie

De beginmiddellijn, het verwijderde materiaal, lange niet-ondersteunde secties en dunne wanden beïnvloeden de bewerkingstijd en de werkstukopspanning.

Functionele precisie

Strakke pasvlakken, rondloop, fijne oppervlakten en extra metingen beïnvloeden het proces. Niet-functionele oppervlakken hoeven niet aan dezelfde eisen te voldoen.

Aanvullende bewerkingen

Vlakken, dwarsgaten, harden, slijpen of coatings voegen werk toe buiten het basisgedraaide profiel.

Partij- en vrijgavemaat

De instelwerkzaamheden worden verdeeld over de gezamenlijk geproduceerde hoeveelheid. Afzonderlijke releases kunnen een andere stukprijs hebben dan één gecombineerde batch.

Vragen over het bestellen van CNC-gedraaide onderdelen

Kan ik beginnen met één onderdeel of een kleine monsterbatch?

Ja. Een monster of een kleinvolumebestelling is een geldig uitgangspunt. Offreer de initiële hoeveelheid en, indien bekend, de waarschijnlijke herhaalhoeveelheid afzonderlijk, zodat gereedschappen en instellingen voor beide fasen kunnen worden meegenomen.

Kunt u werken vanaf een bestaand onderdeel als ik geen volledige tekening heb?

Een bestaand onderdeel, foto’s of een schets kunnen het gesprek in gang zetten. Een versleten oppervlak geeft niet betrouwbaar de oorspronkelijke afmeting, het materiaal of de behandeling weer, dus bij vervangingsproductie moet de functionele geometrie eerst worden overeengekomen voordat de productie begint.

Kunnen meerdere onderdeelnummers in één aanvraag worden opgenomen?

Ja. Assen, hulzen, afstandsstukken en gerelateerde componenten kunnen gezamenlijk worden ingediend. Een eenvoudige lijst met onderdeelnummers en hoeveelheden zorgt ervoor dat elk item identificeerbaar blijft; dezelfde tekeningsversie moet bij elke regel behouden blijven.

Zijn zowel metrische als inch-onderdelen mogelijk?

Ja. Houd de tekening in het bedoelde maatsysteem. Schroefdraad behoudt zijn gespecificeerde norm en pasklasse, in plaats van te worden vervangen door een ruwweg vergelijkbare metrische of inch-afmeting. Alleen een eenheidsomzetting garandeert geen onderlinge uitwisselbaarheid.

Kan ik het materiaal of een gedeeltelijk bewerkte ruwstaal leveren?

Klantgeleverde grondstof of ruwstukken kunnen voor een specifieke bestelling worden besproken. De materiaalidentiteit, de beginconditie en de resterende bewerkingsvoorraad bepalen of het voorgestelde ruwstuk geschikt is en welke bewerkingen worden uitgevoerd.

Kunnen gerelateerde onderdelen als afgestemde sets worden geleverd?

Eisen voor afgestemde sets kunnen worden opgenomen in het aanvraagformulier. De passende afmetingen, koppelingstekens en assemblagecontrole moeten worden gedefinieerd, omdat het leveren van twee afzonderlijke onderdelen verschilt van het accepteren van hun pasvorm als paar.

Kunnen we de vertrouwelijkheid bespreken voordat eigendomsrechtelijke bestanden worden verzonden?

Ja. De eerste aanvraag kan het onderdeel beschrijven zonder vertrouwelijke geometrie te omvatten. Bespreek de eisen rond vertrouwelijkheid en de regelingen voor een NDA voordat beheerde tekeningen of modellen worden gedeeld.

Wat bepaalt de levertijd, en kan een urgente vraag worden beoordeeld?

Beschikbaarheid van materiaal, geometrie, hoeveelheid, nabewerking en inspectieomvang beïnvloeden allemaal de planning. Een urgente vraag kan worden beoordeeld op basis van deze bewerkingen. De levertijd wordt vastgelegd in de offerte, niet als algemene levertijdgarantie voor elk gedraaid onderdeel.

PROJECTONDERSTEUNING

Bespreek uw op maat gemaakte gedraaide onderdelen

Vertel ons welk onderdeel u nodig hebt en wat het doet in uw assemblage. Een tekening is nuttig, maar een korte beschrijving is voldoende om het gesprek te starten.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB