Ga naar inhoud
VETCNCCNC-PRODUCTIE
Behuizingen, beugels en opspaninrichtingen

CNC-bewerking voor halfgeleiders

Wij bewerken behuizingen voor apparatuur, opspaninrichtingen, blokken met kanalen en thermische platen voor fabrikanten van halfgeleiderapparatuur. Ons werkgebied omvat het mechanische onderdeel; de contactvlakken van het onderdeel en het daaropvolgende reinigingsproces bepalen de leveromstandigheden.

  • Apparatuuronderdelen
  • Ontwikkeling en herhaalde productie
  • Hulpmiddelen voor het hanteren en inspecteren

Behuizingen, opspaninrichtingen en interfaces die wij bewerken

Een vervangende positioneerpen, een aangepaste behuizing en een blok met kanalen vereisen verschillende bewerkingsbewerkingen. Dit zijn de onderdeelfamilies die wij leveren, en de details die meestal bepalen hoe het onderdeel in de apparatuur past.

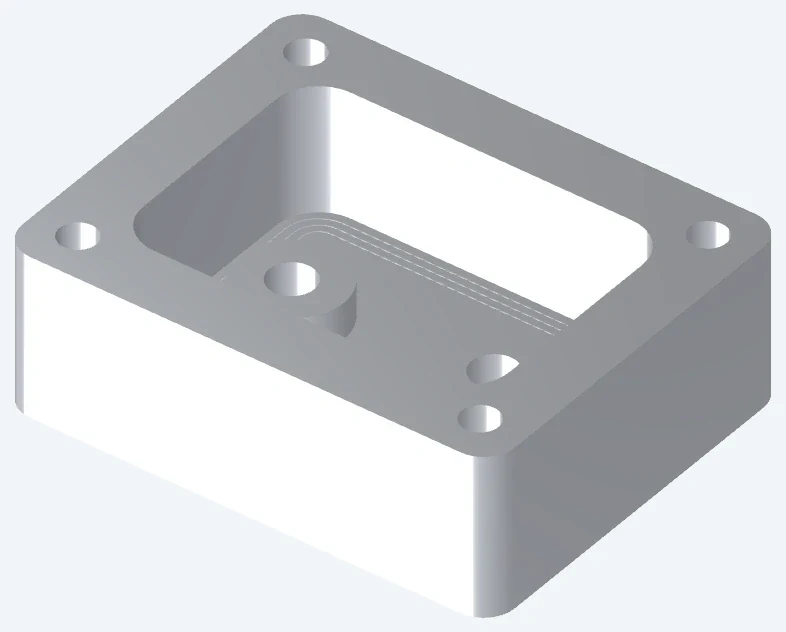
Gefreesde behuizing gebruikt om montage en interne oppervlakken te bespreken

Apparatuurbehuisingen en dekkaderconstructies

Wij bewerken de dekselzitting, montagekenmerken en aansluitopeningen voor de behuizing. Door de openingen te refereren aan de geïnstalleerde module wordt voorkomen dat de deksel wel op de behuizing past, maar de aansluitingen blokkeert.

  • Behuizingsnissen
  • Zitvlakken voor deksels
  • Montage-referentievlakken
Bespreek dit onderdeel
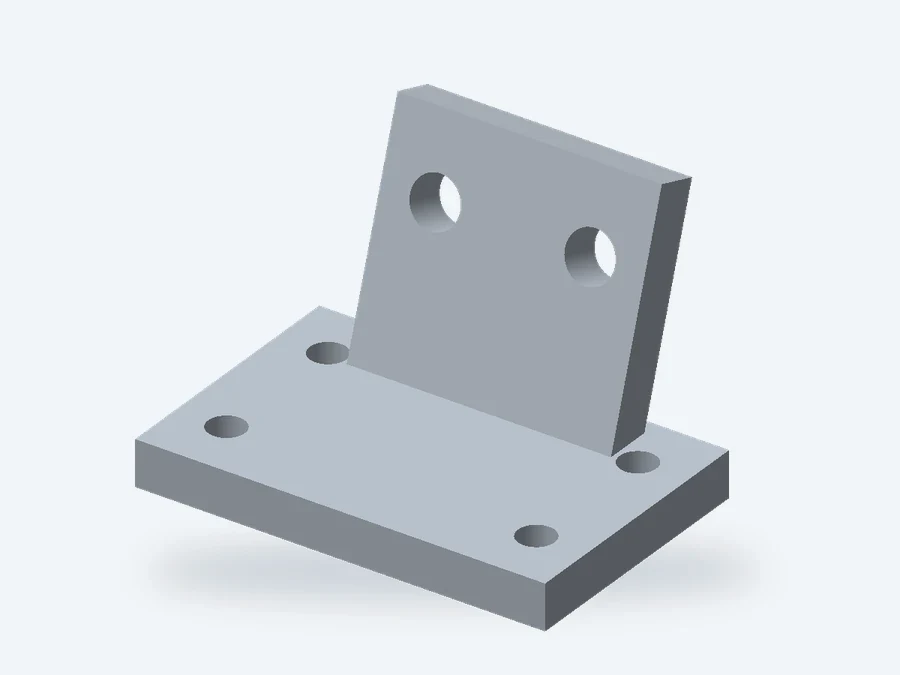
Sensor- en uitlijnbeugels

Sensor- en uitlijnbeugels

Uitsparingen maken een eerste afstelling van de sensor mogelijk; een afzonderlijk positioneringskenmerk kan de goedgekeurde positie herstellen na verwijdering. Wij bewerken beide kenmerken in klantspecifieke beugels, zodat het montageontwerp onderscheid kan maken tussen afstelling en herhaalbare positionering.

  • Positioneringsvlakken
  • Gatpatronen
  • Verstelbare sleuven
Bespreek dit onderdeel
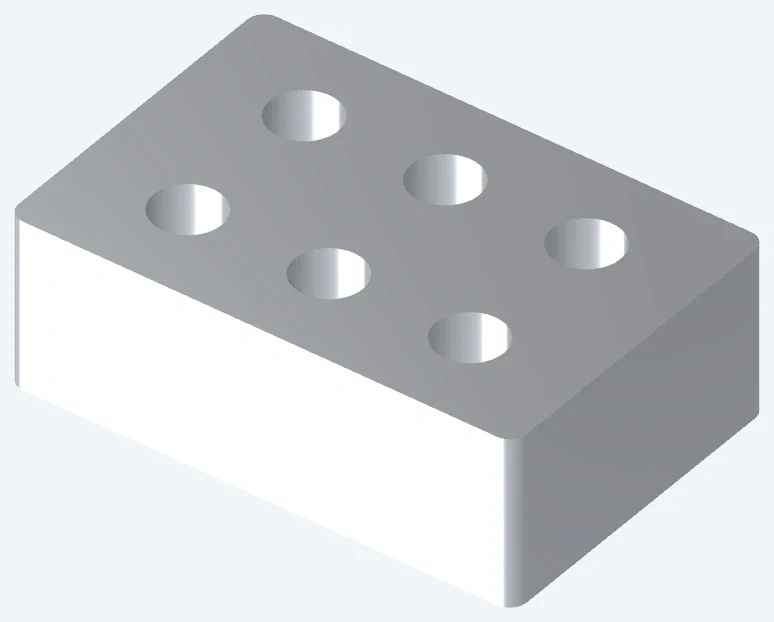
Opspaninrichting met een gatenpatroon

Opspanblokken en positioneringsplaten

Een opspaninrichting met vervangbare contactplaten of positioneringsbussen kan de basis behouden wanneer de functionele details slijten. Wij leveren de bewerkte basis en de vervangende details volgens hun afzonderlijke tekeningen.

  • Contactvlakken
  • Locatiegaten
  • Vervangbare details
Bespreek dit onderdeel
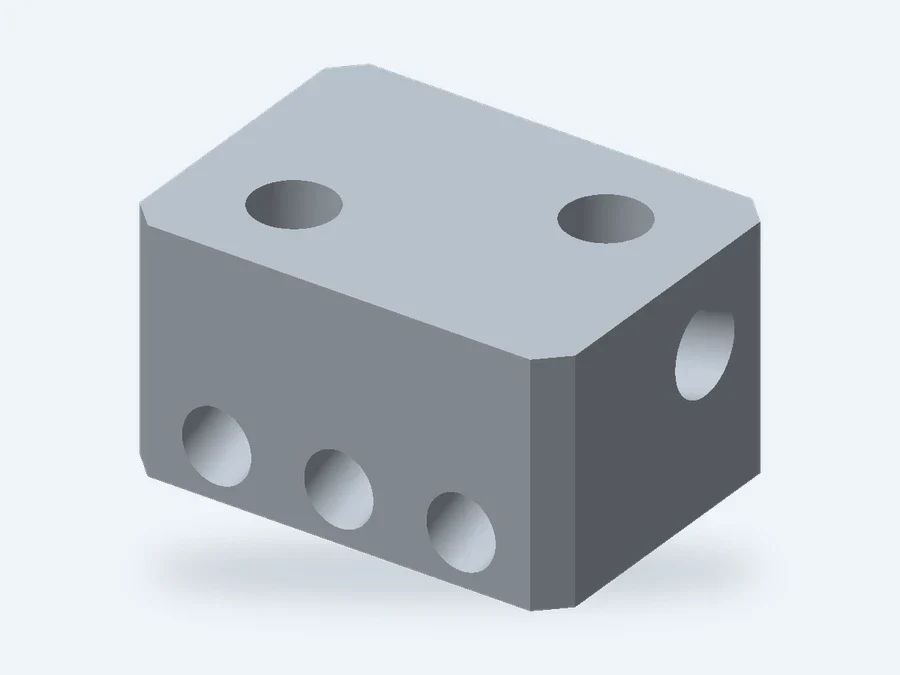
Blokken met kanalen en interfacebehuizingen

Blokken met kanalen en interfacebehuizingen

Kruisboringen laten snijpunten en gereedschapstoegangsopeningen in een blok achter. Hun positie bepaalt of de randen toegankelijk zijn voor ontbraming en welke openingen vóór gebruik van het onderdeel een goedgekeurde afsluiting nodig hebben.

  • Kruisende doorgangen
  • Afdichtingsinterfaces
  • Interne randen
Bespreek dit onderdeel
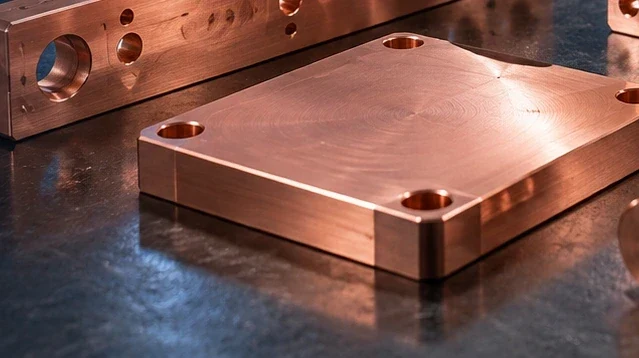
Thermische interfaceplaten

Thermische interfaceplaten

Verschillende onderdeelhoogtes kunnen getrapte contactplaten vereisen in plaats van één vlakke plaat. Wij bewerken deze niveaus en montagekenmerken; het interface-materiaal vult de resterende contactafstanden in het geassembleerde thermische pad op.

  • Contactvlakken
  • Bevestigingsgaten
  • Uiteindelijke oppervlaktoestand
Bespreek dit onderdeel
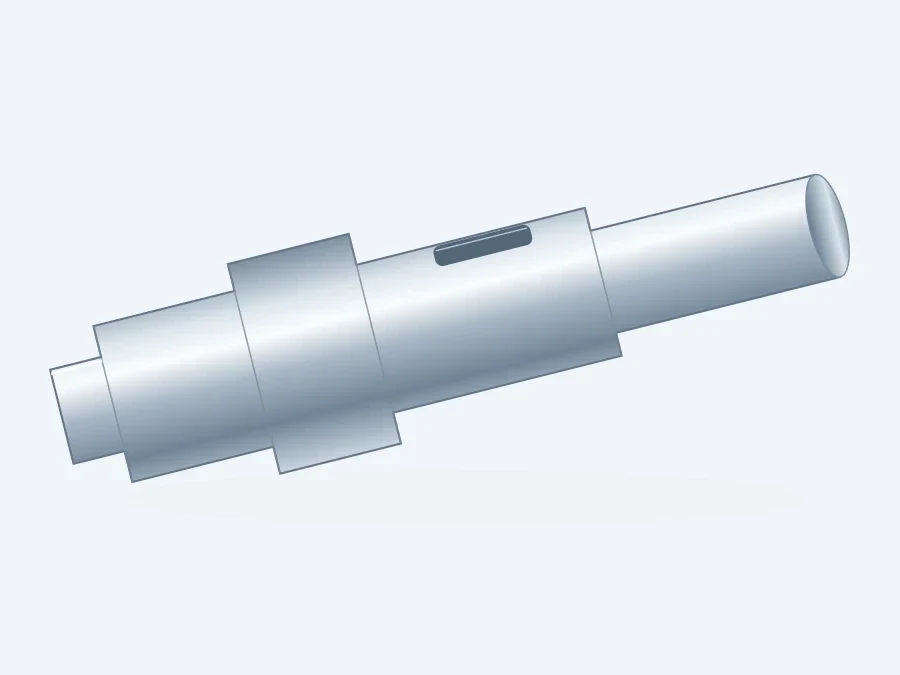
Positioneerassen, -bussen en -afstandsbussen

Positioneerassen, -bussen en -afstandsbussen

Een verwijderbare bus vereist een positioneerdiameter, een aanslagvlak en een demontagemogelijkheid. Het opnemen van een toegankelijke schouder of een goedgekeurde demontagevoorziening voorkomt dat de omliggende opspaninrichting moet worden gedemonteerd om één versleten detail te vervangen.

  • Afwisselende diameters
  • Axiale schouders
  • Dwarskenmerken
Bespreek dit onderdeel

Uitrustingswijzigingen die van invloed zijn op het onderdeelontwerp

Modulewijzigingen, herhaald laden en blootstelling aan vacuüm geven verschillende problemen. De onderstaande opties tonen waar een wijziging van het bewerkte onderdeel herwerk in de gemonteerde tool kan voorkomen.

Gefreesde behuizing gebruikt om montage en interne oppervlakken te bespreken

Modules vervangen zonder het frame opnieuw te bewerken

Een vervangende sensor of actuator kan dezelfde functie uitvoeren met een andere montagepatroon. Een afzonderlijke adapterplaat kan de montageverwijzingen aan de uitrustingszijde behouden terwijl deze de nieuwe voetprint draagt, mits de extra verbinding aanvaardbaar is voor stijfheid en uitlijning.

De twee interfaces van de adapter moeten een gedefinieerde onderlinge relatie hebben. Positioneringsfuncties bepalen de positie van de module; doorgangsgaten met speling voor bevestigingsschroeven zorgen ervoor dat de schroeven de module kunnen aanspannen zonder ongelijkwaardige gatpatronen dwingend op elkaar te laten aansluiten.

Verwijderingsrichting

Controleer of de geïnstalleerde module de uitrusting kan verlaten met de aangrenzende serviceleidingen nog op hun plaats. Een toegankelijke bevestigingsschroef is onvoldoende als de behuizing de trekrichting blokkeert.

Uitlijning na vervanging

Behoud de uitrustingsreferentie op een behouden vlak of positioneringspunt wanneer de module wordt gewijzigd. Het enkel hergebruiken van de buitenafmetingen van de oude beugel behoudt niet de uitlijning van de gemonteerde sensor.

Opspaninrichting met een gatenpatroon

Herhaalbaar laden met onderhoudbare positioneringspunten

Twee strak passende ronde pennen kunnen klemmen als de afstand tussen de gaten varieert. Een combinatie van een ronde en een ruitvormige pen is een bewezen methode om twee gaten te positioneren waarbij de overbepaling wordt opgeheven.

Vervangbare contactdetails zijn nuttig wanneer slijtage optreedt op een klein positioneeroppervlak in plaats van over de gehele opspaninrichting. De vervangingstekening behoudt het zittingsvlak ongewijzigd, terwijl de werkgeometrie die kan veranderen apart wordt gespecificeerd.

Contactplaatjes voor kwetsbare oppervlakken

Een afzonderlijk polymeer plaatje kan het contact verplaatsen vanaf een scherpe metalen rand. Voor gevoelige werkstukken moet de gekozen polymeergraad ook voldoen aan de elektrische, slijtage- en vervuilingseisen van dat contact.

Toegang voor het vervangen van een positioneringspunt

Plaats de borgschroeven en toegang voor verwijdering op een bereikbaar vlak. Een vervangbare inzet heeft weinig onderhoudswaarde als de bevestigingsmiddelen ervan zijn ingeklemd onder de gemonteerde assemblage.

Blokken met kanalen en interfacebehuizingen

Aansluitingen en montagepunten die aan vacuüm worden blootgesteld

Een blinde schroefverbinding kan gas achter de schroef insluiten en dit langzaam vrijgeven tijdens het evacueren. Een doorgaande ontluchtingsboring of een geschikte geventileerde bevestiger kan dat ingesloten volume ontluchten, mits het apparatuurontwerp dit toelaat.

Ontgassingsfuncties moeten het opgesloten volume verbinden met de geëvacueerde ruimte, zonder een ongewenst pad door de vacuümgrens te vormen. De apparatuurontwerper keurt dat pad goed; het is geen automatische wijziging van een geleverde tekening.

Toegankelijke kruispunten van doorgangen

Een inspectieopening of een aangepaste boorrichting kan een anderszins ontoegankelijk snijpunt toegankelijk maken voor ontbramen. Als een opening deel wordt van een afgedichte grens, veranderen ook de eisen voor sluiting en test.

Afdichtvlakken gescheiden houden van cosmetische vlakken

Een kras over een afdichtspoor heeft andere gevolgen dan een markering op een buitenzijde. Markeer het afdichtspoor zodat de oppervlakte-eis en bescherming lokaal blijven beperkt tot het gebied dat de afdichting vormt.

Wat elke productierun moet aantonen

Gebruik de eerste onderdelen om montageproblemen op te lossen voordat u zich vastlegt op een herhaalde productiebatch. Een pascontrole, een procesbeoordeling en een goedgekeurd productonderdeel hebben verschillende acceptatiedoelen.

Ontwikkeling en pascontroles

Controleer de vrije ruimte van modules, toegang tot connectoren en de volgorde van montage. Een montagepositie kan in dit stadium nog worden gecorrigeerd, voordat de eindbewerking en reinheidsevaluaties worden uitgevoerd.

Steekproeven voor apparatuurbeoordeling

Gebruik bij de beoordeling van slijtage, reiniging of procesblootstelling het bedoelde contactmateriaal en de definitieve oppervlaktebehandeling. Een succesvolle geometriecontrole alleen beantwoordt deze vragen niet.

Vrijgegeven seriecomponenten

Neem de goedgekeurde componentdefinitie mee naar latere bestellingen, inclusief vervangbare details en behandelingsgrenzen. Houd een gewijzigde onderdelerevisie duidelijk gescheiden van reserveonderdelen voor apparatuur die al in gebruik is.

Materiaalparameters voor thermische en positioneringsinterfaces

Onderdelen voor warmteoverdracht profiteren van geleidingsvermogen, terwijl positioneringsonderdelen ook voorspelbare thermische expansie nodig hebben. Oppervlaktereinheid en vacuümgeschiktheid zijn afzonderlijk gespecificeerd van deze bulkmateriaaleigenschappen.

Materiaalparameters voor thermische en positioneringsinterfaces
MateriaalverwijzingParameterwaardenOnderdeel-/grondstofcontext
6061-T6/T6511-extrusieThermische geleidbaarheid 167 W/(m·K)Montageplaten en externe behuizingen; 25°C
C11000-koperThermische geleidbaarheid ≈391 W/(m·K); 101% IACSThermische vlakken en elektrische contacten
316L/EN 1.4404Elastische modulus 200 GPa; uitzettingscoëfficiënt 16 µm/(m·K)Op corrosie blootgestelde montagepunten en bussen
PEEK · TECAPEEK natuurlijkThermische geleidbaarheid 0.27 W/(m·K); uitzettingscoëfficiënt 50 µm/(m·K)Isolerende afstandhouders en vervangbare geleiders

Typische referentiematerialen: Hydro Alloy 6061; Copper Development Association C11000 bij 20°C; Outokumpu Supra 316L (elasticiteitsmodulus bij 20°C; uitzettingscoëfficiënt 20–100°C); Ensinger TECAPEEK natural (uitzettingscoëfficiënt, longitudinaal, 23–60°C).

Bewerkingskeuzes die onnodige bewerkingen vermijden

Wij combineren frezen en draaien rond de functionele oppervlakken van het onderdeel. Lokale eisen zijn nuttiger dan dezelfde strenge tolerantie op elke buitenzijde toe te passen.

Interfaces die een assemblagecontrole kunnen laten mislukken

De onderstaande controles richten zich op onderdelen die individueel passen, maar na assemblage, behandeling of installatie falen. Elke eis moet op het oppervlak worden geplaatst dat de functie uitvoert.

Gefreesde behuizing gebruikt om montage en interne oppervlakken te bespreken

Positioneringsvlakken en gatpatronen

Een gatpatroon dat wordt gemeten vanaf een onbewerkte materiaalrand kan wel voldoen aan de inspectie, maar toch mislukken bij montage op de apparatuur. Gebruik het steunvlak en de daadwerkelijke positioneringskenmerken als relevante tekeningsreferenties.

Afdichtingsgroeven na behandeling

Een coating verandert de beschikbare ruimte voor een afdichting en de bijbehorende pasdelen. Beheers de afmetingen van de groef in de vereiste eindtoestand, of behoud de goedgekeurde afgedekte groef in plaats van deze standaard te coaten.

Bruikbaar schroefdraad bij kruisboringen

Een getapt aansluitpunt kan voldoen aan de boordiepte, maar bruikbaar schroefdraad verliezen bij een kruisende doorgang. Houd de vereiste inschroeflengte duidelijk gescheiden van de volledige boordiepte en de positie van de kruising.

Thermische contactstappen

Een warmteoverdrachtsplaat vereist de juiste contacthoogte bij elk apparaat, evenals een geschikt oppervlak. Als één contactvlak eerst contact maakt, kan een ander apparaat zelfs bij correcte totale dikte van de plaat van de plaat worden gescheiden.

Bewerk de functionele oppervlakken, niet alleen de buitenzijde

Wij bieden een prijs op voor de gespecificeerde eindtoestand van het onderdeel. Door afdichtings-, positionerings- en cosmetische vlakken te scheiden, blijft de nabewerking gericht op de gebieden die dit vereisen.

Randen bij werkstuk- en doorgangcontacten

Gebruik een gedefinieerde randafschuining waar een onderdeel contact maakt met een werkstuk of wordt gehanteerd. Bij een afdichtings- of positioneringsrand kan excessieve afronding nuttige geometrie verwijderen; deze randen vereisen een eigen behandeling.

Coatingdekking en maskering

Een technische tekening kan beschermde buitenoppervlakken vereisen, terwijl contact- of passende gebieden onbehandeld blijven. Geef de grens aan in plaats van een algemene afwerkingsaantekening over beide gebieden toe te passen.

Afmetingen na het eindproces

Een rapport dat vóór de coating wordt opgesteld, kan geen post-coating pasvorm vaststellen. Koppel de controle van de betrokken boring, groef of zitvlak expliciet aan de eindfase, zodat het ontvangende team dezelfde toestand meet.

Interface-, reinheids- en lektestparameters

Wij houden mechanische pasvorm, verontreiniging en acceptatie van de afgedichte begrenzing strikt gescheiden. De referentie voor positioneringspasvorm geldt uitsluitend daar waar H7 op de tekening is aangegeven.

Voor de reinheidsacceptatie beantwoorden een zichtbare-schoon-controle, een deeltjesresultaat en een chemisch-residuresultaat verschillende vragen. De toepasselijke methode en limiet moeten paarsgewijs worden gedefinieerd; een rapport zonder deze koppeling kan geen conformiteit aantonen.

Interface-, reinheids- en lektestparameters
Functie / controleParameter of referentieAcceptatie-eis
Vervangbare positioneringsbusH7-boring, nominaal >6–10 mm
0 tot +0.015 mm
Controleer de werkende boring, het aanslagvlak en de positie van de positioneerpen
Hoogtes van thermische contacttrappen20°C standaard dimensionale referentieRegistreer elke contacthoogte en de bijbehorende meetomstandigheden
Afdichtingsgroef en -vlakGroefbreedte / -diepte (mm); Ra (µm)Gebruik de gespecificeerde afmetingen in de eindtoestand met coating of maskering
OppervlaktereinheidDeeltjesgrootte (µm); telling/cm² of residu (µg/cm²)Identificeer de geteste oppervlakken, de bemonsteringsmethode en de acceptatielimiet
Lektest van de afgedichte grensLeksnelheid (Pa·m³/s); testdruk (Pa)Registreer het testgas, het drukverschil en de overeengekomen limiet

De 20°C-referentie stelt geen bedrijfstemperatuur of uitbaktemperatuur vast. Schoonheids- en lekgrenzen zijn afkomstig uit de apparatuurspecificatie. Referenties: ELESA+GANTER, DIN ISO 286-tabellen; NIST, standaard referentietemperatuur.

Reikwijdte van reiniging en kwalificatie van leveranciers

Wij kunnen offertes uitbrengen voor bewerkte onderdelen bestemd voor navolgende reiniging. Definitieve reiniging of gespecialiseerde verpakking vereisen een overeengekomen proces, een verantwoordelijke locatie en vrijgaveverslagen. Cleanroomclassificatie, wafercontact of proceskwalificatie, en klantgoedgekeurde leveringsroutes vereisen een specifieke projectbeoordeling; deze worden niet vastgesteld door dimensionele inspectie.

Levering aan montage of aan de definitieve reiniging

Ons leveringsbereik kan eindigen bij het bewerkte onderdeel of bij een afzonderlijk overeengekomen nabewerkingsfase. Door het afleverpunt te kiezen, wordt onnodig herhaald reinigen, hanteren en opnieuw verpakken van hetzelfde onderdeel voorkomen.

Verpakkingslay-out met gescheiden onderdelen en identificatievelden voor onderdeelnummer, revisie, partij, hoeveelheid en record-ID

Bescherm afdichtings- en contactvlakken

Plaats onderdelen gescheiden zodat een flensrand het afdichtingsvlak van het volgende onderdeel niet kan beschadigen. Verpakkingscontactpunten moeten de beschermde functionele oppervlakken vermijden.

Houd revisies van apparatuur identificeerbaar

Label visueel vergelijkbare varianten met onderdeelnummer en revisie, inclusief de overeengekomen lotreferentie. Dit helpt ontvangstpersoneel om vervangingsonderdelen voor oudere apparatuur gescheiden te houden van een gewijzigde productie.

Vermijd het dubbel toepassen van een gecontroleerde reinigingsroute

Wanneer uw goedgekeurde leverancier de definitieve reiniging uitvoert, bestel dan de voorafgaande bewerkingsconditie en een geschikt overdrachtsverpakking. De definitieve reiniging en het bijbehorende vrijgaveverslag blijven bij die gedefinieerde fase.

Veelgestelde vragen over bewerking van halfgeleiderapparatuur

Kunt u een OEM-apparatuuronderdeel vervangen op basis van een gebruikt exemplaar?

Een steekproef kan de geometrie onthullen, maar slijtage en eerdere reparaties kunnen de oorspronkelijke afmetingen hebben gewijzigd. Voor de fabricage van een vervangingsonderdeel is een geaccepteerde productieomschrijving vereist; de oorspronkelijke constructietekening of metingsgegevens van het passende tegenonderdeel helpen bij het bepalen van ontbrekende pasvormen.

Is zwart PEEK automatisch ESD-veilig?

Nee. Kleur bepaalt niet het elektrisch gedrag. Elektrisch gemodificeerde kwaliteiten hebben specifieke eigenschappen, en een kwaliteit die is geselecteerd voor ESD-beheersing moet bovendien voldoen aan eventuele afzonderlijke eisen ten aanzien van werkstukcontact of verontreiniging.

Kan een kunststof locator worden geïnspecteerd bij kamertemperatuur als deze op hoge temperatuur werkt?

Ja, mits de acceptatieafmetingen op de tekening zijn gedefinieerd voor die inspectieomstandigheid. Het ontwerp moet nog steeds rekening houden met de bedrijfsomstandigheid; een dimensioneel resultaat bij kamertemperatuur alleen stelt de warme speling niet vast.

Kan een gepolijst afdichtingsvlak uitsluitend op basis van uiterlijk worden geaccepteerd?

Nee. Een glanzend uiterlijk garandeert geen vlakheid, oppervlaktestructuur of vrijheid van een kras die dwars door het afdichtingspad loopt. Dit zijn afzonderlijke oppervlakte- of dimensionele controles; de vereiste prestatie van de afdichting kan bovendien een gespecificeerde montageproef vereisen.

Kan een aluminium apparatuuronderdeel worden gewijzigd naar roestvast staal?

Een materiaalwijziging beïnvloedt massa, thermische uitzetting en warmtestroom evenals sterkte. Deze verschillen zijn van belang bij een bewegende steun of een montage die tijdens gebruik van temperatuur verandert. Houd bij de vergelijking rekening met de vereiste uitlijning en belastingsomstandigheden; dezelfde afmetingen maken de materialen niet onderling uitwisselbaar.

Hoe moet een component worden geleverd voor onze heliumlektest?

Geef aan of de test betrekking heeft op het onafgewerkte component of op een gemonteerde verbinding, inclusief welke aansluitingen zijn afgesloten en welke afdichtingen of fittingen zijn geïnstalleerd. De testfixture en aansluitingen kunnen het resultaat beïnvloeden, dus het leveringsomvang moet overeenkomen met de configuratie die wordt geaccepteerd.

Is de O-ring-maat voldoende om een bewerkte afdichtingsgroef te definiëren?

Nee. De groefgeometrie hangt ook af van de wijze waarop de afdichting wordt samengeperst, de speling tegen het tegenoverliggende oppervlak en de afdichtingsopstelling. Een groef die uitsluitend is gekopieerd op basis van de afmetingen van de onbelaste O-ring kan leiden tot een verkeerde compressie of vulling. Gebruik de goedgekeurde groeftekening voor de geselecteerde afdichting en verbinding.

Moet een proefmontage plaatsvinden vóór de definitieve reiniging?

Een pasproef vóór de gecontroleerde definitieve reinigingsfase kan interferentie blootleggen zonder de afgewerkte verpakking opnieuw te hoeven openen. Indien het acceptatieplan montage na reiniging vereist, behoren de daarbij gebruikte gereedschappen, de hantering en eventuele herhaalde reiniging tot die goedgekeurde route. Houd de pasproef en de definitieve oplevering binnen hetzelfde vrijgaveplan.

PROJECTONDERSTEUNING

Bespreek uw component voor halfgeleiderapparatuur

Vertel ons wat het onderdeel in uw apparatuur doet en in welk stadium van het project u zich bevindt. We kunnen het onderdeel, de productievereisten en de gewenste leveringsconditie voor uw volgende bewerking bespreken.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB