Lagerbehuizingen
Een lagerboring en de bijbehorende montagevoeten moeten uitgelijnd zijn. Geef de passing van de boring, de ashoogte, de posities van de montagegaten en de vlakken op die worden gebruikt om de behuizing te positioneren.
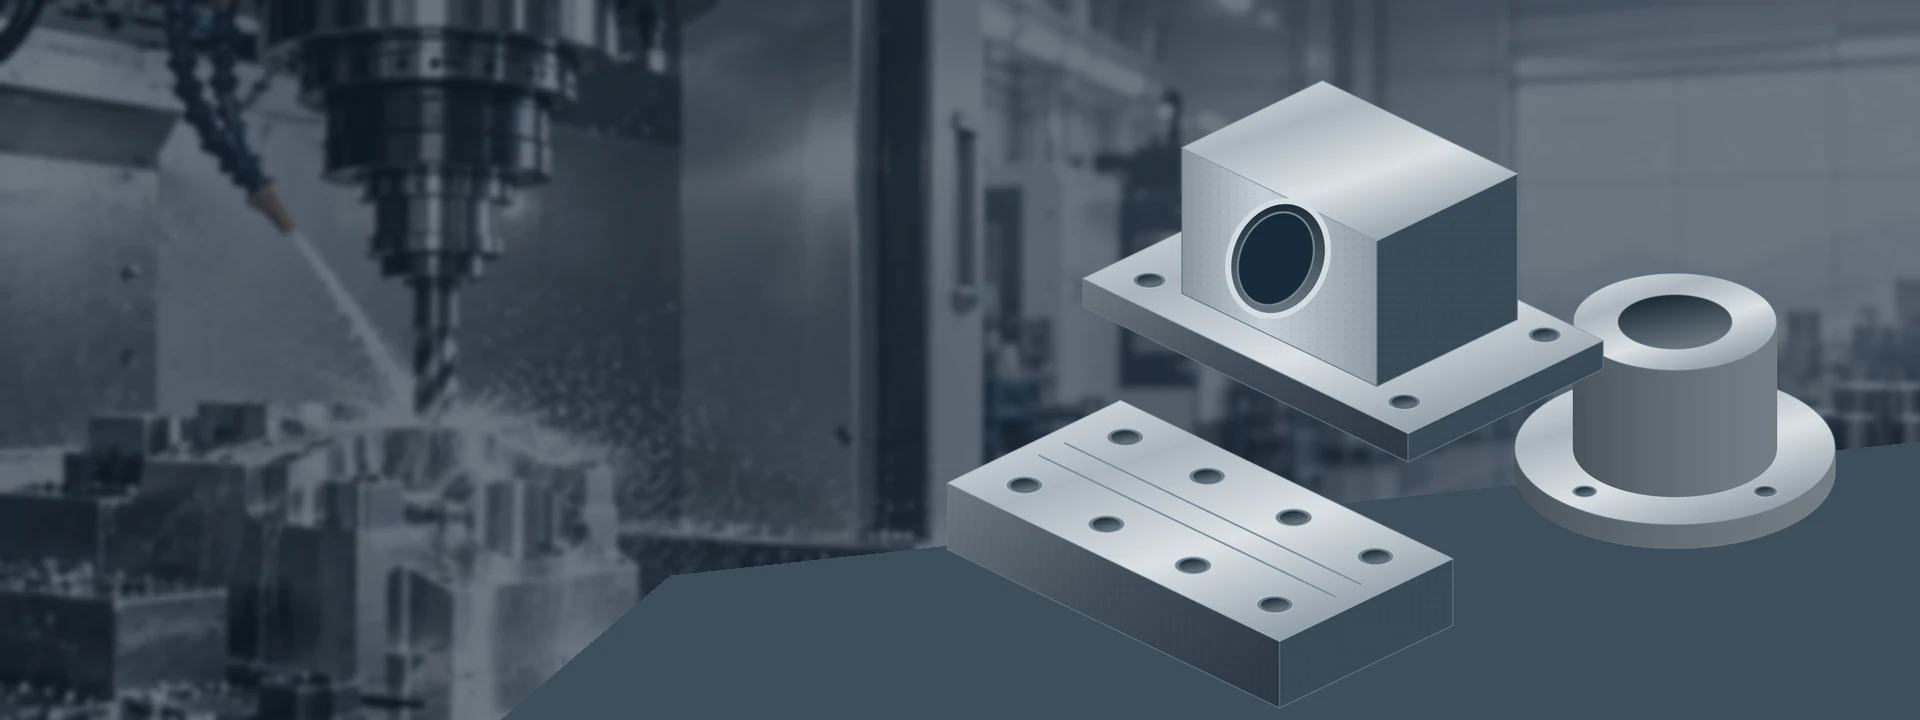
Een lagerboring en de bijbehorende montagevoeten moeten uitgelijnd zijn. Geef de passing van de boring, de ashoogte, de posities van de montagegaten en de vlakken op die worden gebruikt om de behuizing te positioneren.
Geef de binnendiameter, buitendiameter, schouder en flenstdikte samen op. Geef het oppervlak aan dat wordt gebruikt om de huls te positioneren en eventuele bewerkingsvoorraad voor een latere afwerkingsstap.
Vlakke steunvlakken en herhaalde gatposities bepalen de functionele geometrie. Geef aan welke vlakken in gegoten toestand mogen blijven en welke volledig bewerkt moeten worden.
Een deksel kan zowel een positioneringsdiameter als een vlak contactvlak nodig hebben. Markeer het aansluitgebied, het boutpatroon en de vereiste relatie tussen de boor en het vlak.
Toon het glijdende vlak, de bevestigingskenmerken en het onderdeel waartegen het beweegt. Geef op de tekening alle vereiste hardheid, oppervlakteafwerking en smeringsvoorwaarden aan.
De boring, de positioneringsdiameter en de boutcirkel kunnen verschillende bewerkingsmethoden vereisen. Geef de pasvorm en eventuele gespecificeerde rondloopafwijkingseisen ten opzichte van het referentievlak aan.
Illustratieve onderdeelvormen, geen voorradige producten of klantprojecten. Stuur uw tekening om de daadwerkelijke kwaliteit, het ruwstuk en het bewerkingsomvang te bespreken.
Stuur de giettekening, de eindtekening, foto’s en beschikbare inspectierapporten. Vermeld ook de hoeveelheid die klaarstaat om te worden verzonden en het geschatte gewicht per halffabricaat. Wij kunnen het bewerkingsomvang beoordelen voordat u de partij verplaatst.
Een eenvoudigere huls, nabehuizing of blok kan worden vervaardigd uit continu gegoten materiaal in plaats van een specifiek gevormd gietstuk. Geef de afmetingen en kwaliteit van het uitgangsmateriaal op, en houd ruimte vrij voor oppervlakteafwerking. De conventies voor uitgangsmateriaalafmetingen zijn afhankelijk van de leverancier.[2]
Stuur het eindmodel, de verwachte partijen en eventuele informatie over gieterij of mal die u al hebt. De inkoop van halffabricaten is een afzonderlijk werkgebied dat moet worden bevestigd, inclusief leverancier, eigendom van gereedschappen, inkomende controles en verantwoordelijkheid voor niet-conforme gietstukken.
Grijs ijzer en sferoïdaal gietijzer behoren tot de familie van gietijzer, maar zijn niet onderling uitwisselbaar. Grijs ijzer bevat plaatvormige grafiet; sferoïdaal gietijzer bevat knopvormig grafiet. De kwaliteit en matrixstructuur beïnvloeden zowel de eigenschappen van het afgewerkte onderdeel als het bewerkingsgedrag.[1]
Gebruik de volledige benaming op uw technische tekening, inclusief de toepasselijke specificatie en leveringsvoorwaarde. Een aanvraag voor ‘gietijzer’ alleen laat belangrijke keuzes open. Elke alternatieve materiaalsoort dient overeengekomen te worden vóór de aankoop van het ruwstuk.
Grijsgietijzer met lamellair grafiet wordt gebruikt waar eigenschappen zoals trillingsdemping en bewerkbaarheid nuttig zijn. Een referentie zoals ASTM A48 Klasse 40 geeft meer aan dan alleen het woord ‘grijs’; het ruwstuk vereist nog steeds de overeengekomen dossiers en afmetingsvoorraad.[3]
Sferoïdaal gietijzerkwaliteiten definiëren verschillende eigenschapseisen. Bijvoorbeeld 65-45-12 is een aanduiding die wordt gebruikt onder ASTM A536. Geef de exact vereiste kwaliteit, hardheid of warmtebehandelingsconditie op, in plaats van deze te vervangen op basis van uiterlijk.[4]
Compactgrafietgietijzer, austempered ductile iron (ADI) en hooghardheidskwaliteiten vereisen een afzonderlijke bewerkingsbeoordeling. Geef de exacte materiaalsoort en de toestand bij ontvangst op, zodat gereedschapskeuze, volgorde van afwerking en verificatie kunnen worden gecontroleerd.[5]
Geef de gietijzerkwaliteit en de toepasselijke norm op. Onderlinge vervangingen tussen normen vereisen goedkeuring.
| Eigenschap | 65-45-12 taai ijzer Dura-Bar 65-45-12 | Toestand |
|---|---|---|
| Minimale treksterkte (ksi) | 65 | Langsmonster, halve straal |
| Minimale vloeigrens (ksi) | 45 | Langsmonster, halve straal |
| Minimale rek (%) | 12 / 9 | Diameter ≥ 2in / < 2in |
De waarden gelden voor het gegoten staafmateriaal; de minimale rek bedraagt 12% voor diameters van 2 inches of meer en 9% onder 2 inches.
Een nominale gietomvang is slechts een uitgangspunt. Controleer de beschikbare materiaaldikte op elk bewerkte vlak en rond elke boring, inclusief het effect van gietvariaties. Voor gegoten staafmateriaal gebruikt u de afwerktoeslag van de leverancier in plaats van te veronderstellen dat de aangegeven afmeting de eindafmeting is.[2]
Kies ondersteunings- en klemmingpunten die het werkelijke gietstuk stabiel vasthouden, terwijl de eerste bewerkingsgebieden toegankelijk blijven. Een ruw oppervlak dat wordt gebruikt voor initiële positionering kan later worden verwijderd of vervangen door een bewerkt referentievlak.
Bij een lagerhuis moeten de aslijn van de boring en de montagegaten mogelijk in relatie staan tot de afgewerkte poten. Geef deze referentievlakken en toleranties op de technische tekening aan. Controleer de uiteindelijke relaties na alle bewerkingen die deze kunnen beïnvloeden.
Frezen bepaalt de vlakken en posities die nodig zijn voor montage. Bij een gietstuk dient te worden aangegeven waar een volledig opgeruimd oppervlak vereist is en waar een ruw gegoten oppervlak mag blijven. Dit voorkomt het verwijderen van materiaal dat niet bijdraagt aan de passing van het onderdeel.
CNC-freesservicesDraaien is geschikt voor hulsen, nabehuizingen en cirkelvormige positioneringskenmerken. Geef de oppervlakken aan die in lijn met het gespecificeerde referentievlak moeten lopen, samen met de positie van de schouders en de grenzen van de boring. Houd rekening met eventuele latere bewerkingen die de pasvorm beïnvloeden.
CNC-draaiservicesEen gegoten opening kan nog steeds aanzienlijke nabewerking vereisen voordat deze een gecontroleerde boring wordt. Boren, cirkelvormig frezen of een afzonderlijke afwerkingsbewerking kunnen worden beoordeeld op basis van afmeting, geometrie, toegankelijkheid en oppervlakte-eisen.
Verken bewerkte onderdelen
Bij een behuizing kan een bewerkte boring er visueel goed uitzien, terwijl de middenhoogte onjuist is. Een deksel kan voldoen aan de dikte-eis, maar toch niet aan de vlakheidseis voldoen. Geef de functionele afmetingen en geometrische eisen expliciet aan, zodat het inspectieplan aansluit bij de montage.
Indien bewerking een holte of een andere onverwachte afwijking blootlegt, dient overeenstemming te worden bereikt over hoe het betrokken onderdeel wordt geïdentificeerd, gedocumenteerd en in bewaring wordt genomen voor besluitvorming. Definieer het beslispad vóór productie; herstel, impregnering of vervanging door ander materiaal vereist afzonderlijke goedkeuring.
| Functie | Specificatie | Acceptatievoorwaarde | Verificatie |
|---|---|---|---|
| Inkomend ruwstuk | Materiaalidentificatie; bewerkingsvoorraad; beschadigde gebieden; rapporten | Gespecificeerde bewerkingsvoorraad | Inkomende controles; afhandeling van onvoldoende voorraad |
| Boringen en positioneringsdiameters | Afmetingsgrenzen; vorm; referentievlakken; oppervlaktekwaliteit | Toepasselijke tekening en algemene toleranties | Dimensionele en oppervlaktecontroles |
| Montagevlakken en gatpatronen | Vlakheid/oriëntatie; middenhoogte; gatpositie | Definitieve referentievlakken; gedefinieerde opspanning | Met referentievlakken gemeten afmetingen |
| Gietstaat | Defectcriteria; materiaal-/NDT-vereisten | Gespecificeerde methode, dekking en acceptatie | Materiaal-/NDT-rapporten gescheiden van afmetingsgegevens |
| Behandeling en eindstaat | Hardheid; warmtebehandelingsrapporten; maskeringen; eindoppervlakken | Vereiste rapporten en verantwoordelijke leverancier geïdentificeerd | Afzonderlijke testrapporten, uiterlijk en afmetingen |
Geef de boring, positioneringsdiameter, glijvlak en elk ander oppervlak aan dat beschermd moet worden. Specificeer toegestane randafwerkingen zodat ontbraming geen zitting of hoek wijzigt die functioneel van belang is.
Geef gecoate gebieden en maskeringsgrenzen aan op de tekening. Houd dimensionele vereisten gekoppeld aan hun eindstaat, inclusief of een inspectie plaatsvindt vóór of na de coating.
Overeenstemmen over tijdelijke bescherming die kan worden verwijderd zonder het volgende proces te schaden. Bescherm bewerkte vlakken tegen contactschade en houd de onderdeelidentiteit gekoppeld aan de batchrapporten via de verpakking.
Controleer de bron van het gietstuk of de staaf, de afmetingen, de kwaliteit en de tekeningsrevisie voordat de bewerkingsroute wordt geprijsd.
Gebruik een overeengekomen eerste stuk of monsterbatch om nabewerking, overdracht van referentievlakken, passingen en vereiste rapporten te beoordelen.
Houd de goedgekeurde revisie, materiaalroute en verwerkingsvolgorde bij de bestelling. Bevestig wijzigingen voordat de opdracht wordt herhaald.
Koppel onderdeelmarkering, verpakkingslabels en overeengekomen rapporten aan de vrijgegeven batch. Houd latere eindbewerkings- en verzenddata duidelijk.
Een near-net-gietstuk kan de materiaalafname verminderen, maar voegt een gieterij- en gereedschapsbouwscope toe. Gietstaaf kan bij sommige vormen een specifiek patroon vermijden, maar vereist meer bewerking. Vergelijk de kosten van het halffabricaat, de voorbereiding van de spanmiddelen, de bewerking, de inspectie, de behandeling en de batchomvang gezamenlijk.
Vergelijk de CNC-offertescopeVETCNC werkt samen met fabrieken en partnerbedrijven in China. Bevestig de leverancier van het halffabricaat, de omvang van de bewerking en de communicatieverantwoordelijkheden voordat u bestelt.
Maak kennis met VETCNCJa. Grijs en sferoïdaal ijzer kunnen worden gefreesd, gedraaid en bewerkt met geschikte gereedschappen voor gatbewerking. De exacte kwaliteit, structuur en hardheid beïnvloeden de bewerkingsroute.[1]Stuur uw halffabricaatgegevens en eindtekening om het werk samen met VETCNC te beoordelen.
Door de klant geleverde gietstukken vormen een mogelijkheid om de uitvoering te beoordelen. Stuur eerst foto’s van het halffabricaat, afmetingen, gewicht, kwaliteitsgegevens en de eindtekening. Kom overeen welke acceptatiecontroles bij binnenkomst van toepassing zijn en hoe niet-conforme halffabricaten zullen worden aangepakt, voordat u deze verzendt.
Geef aan of u alleen bewerking nodig hebt of ook hulp bij het regelen van het halffabricaat. Elke overeenkomst met een gieterij of leverancier van staafmateriaal moet afzonderlijk worden bevestigd, inclusief patroon, verantwoordelijkheid van de leverancier, materiaalgegevens en de acceptatie van het halffabricaat.
Grijs ijzer bevat lamellaire grafiet; sferoïdaal ijzer bevat grafietknobbels. Dit structurele verschil beïnvloedt het mechanisch gedrag, en de matrix en kwaliteit beïnvloeden de bewerkbaarheid.[1]Geef de vereiste kwaliteit op in plaats van de twee benamingen als onderling uitwisselbaar te beschouwen.
Voor geschikte vormen is gegoten staafmateriaal een alternatief uitgangspunt voor beoordeling. Het moet nog steeds de juiste kwaliteit hebben en voldoende materiaal bevatten voor alle bewerkte vlakken. Vergelijk de afmetingsconventie van de leverancier, de afwerktoeslag en de beschikbare vorm met de eindtekening.[2]
Begin met de grenzen van de tekening en eventuele toepasselijke algemene toleranties. Markeer pasvormen van boringen, referentieverbindingen, vlakheid en oppervlakteafwerking. Een toezegging vereist het werkelijke materiaal, de afmeting van het onderdeel, de variatie van het halffabricaat en het meetplan — niet één algemene tolerantie voor elk onderdeel.
Er is geen enkele, universele bewerkingsvoorraad voor elke halffabricaat. Dit hangt af van het gietproces, de vorm, de variatie en de oppervlakken die moeten worden schoongemaakt. Lever de ruwtekening en de eindtekening samen in. Voor continu-gegoten staal moet u de door de leverancier gepubliceerde afmetings- en bewerkingsregels bevestigen.[2]
Er mag geen algemene behandelingsvolgorde worden verondersteld. Geef eventuele gespecificeerde behandelingen, de uiteindelijke hardheid en de vereisten voor dimensionale stabiliteit op. De materiaalleverancier en het bewerkingssteam kunnen dan beoordelen waar de behandeling in de bewerkingsvolgorde hoort en welk nabewerkingswerk daarna volgt.
Spreek een proces af om het betrokken onderdeel te identificeren, de locatie te documenteren en het onderdeel in bewaring te nemen voor beoordeling. De acceptatie hangt af van de gespecificeerde foutcriteria en de functie. Beslissingen over reparatie, impregnering of gebruik zoals-is moeten worden goedgekeurd; ze zijn geen automatische bewerkingsvoorrades.
Verstuur het eindmodel en de revisie van de tekening, details van het ruwe gietstuk of het halffabricaat, de kwaliteit en conditie, steekproef- en partijhoeveelheden, kritieke afmetingen, behandelingseisen en inspectievereisten. Voeg, indien beschikbaar, het gewicht van het halffabricaat en foto’s toe. In de offerte moet duidelijk onderscheid worden gemaakt tussen levering van het halffabricaat en de bewerking.
Voor een offerte voor een behuizing is meer nodig dan alleen de einddiameter van het boorgat. Voeg de giettekening, de toestand van de ruwstaal en de oppervlakken waarmee het onderdeel tijdens bewerking en inspectie wordt georiënteerd toe.
Gebruik dit overzicht om de details te verzamelen en voeg vervolgens uw bestanden toe in het offerteaanvraagformulier. U kunt deze ook downloaden voor uw eigen projectmap.
Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.
Referenties voor gietijzerkwaliteiten, terminologie en bewerkingsoverwegingen.
