Ga naar inhoud
VETCNCCNC-PRODUCTIE
Koperonderdelen in een CNC-werkplaats

CNC-bewerking voor defensie

Wij bewerken behuizingen, beugels, assen en ondersteunende gereedschappen voor defensiegerelateerde projecten. De voorgestelde productielocatie en programma-eisen worden voor elke bestelling beoordeeld; begin met een niet-gevoelige beschrijving van het onderdeel.

  • Mechanische onderdelen
  • Ontwikkeling en herhaalde productie
  • Montage- en testgereedschap

Mechanische onderdelen en ondersteunend gereedschap

Wij leveren mechanische onderdelen voor apparatuurbehuisingen, meetinstrumentatie en ondersteunend gereedschap. De onderstaande vragen richten zich op bruikbare montageinterfaces, vervanging tijdens onderhoud en de documentatie die nodig is om het juiste onderdeel te ontvangen.

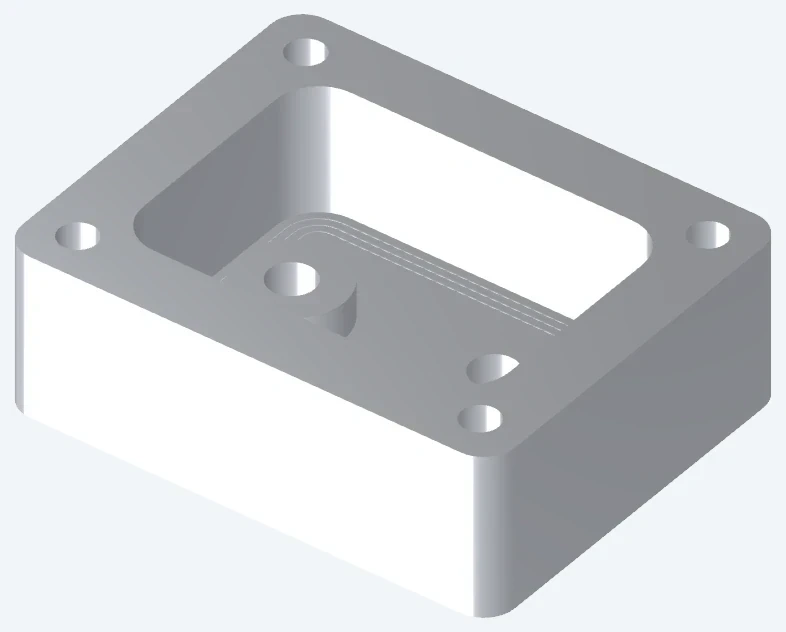
Behuizing met een dekselzitting en montagegaten

Behuizingen en dekschijven

Wij bewerken behuizingen en dekschijven met de nodige ondersteuning voor printplaten, aansluitopening en sluitfuncties voor de montage. Een verzonken dekschijf vereist vrij spel aan de hoeken evenals de gespecificeerde omtrekmaat; interferentie aan de hoeken kan verhinderen dat de dekschijf vlak op zijn plaats komt te zitten.

  • Behuizingsnissen
  • Dekselinterfaces
  • Aansluitopening
Bespreek dit onderdeel
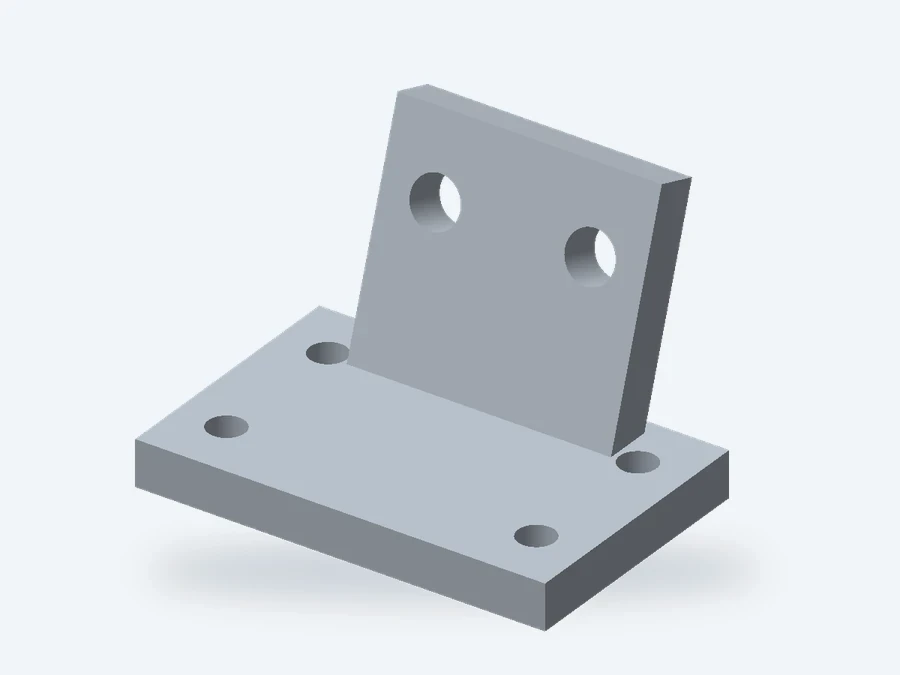
Montagebeugels voor sensoren en instrumentensamenstellingen

Sensor- en montagebeugels

Instelsleuven maken het mogelijk om een sensor tijdens de opstartinstelling te verplaatsen, terwijl specifieke positioneringskenmerken de herhaalbare positie vastleggen. Het beugelontwerp dient deze functies duidelijk te onderscheiden, zodat het aandraaien van een spelinggevende bevestiging niet de enige manier is om het instrument te positioneren.

  • Montagevlakken
  • Positioneringspatronen
  • Verstelbare sleuven
Bespreek dit onderdeel
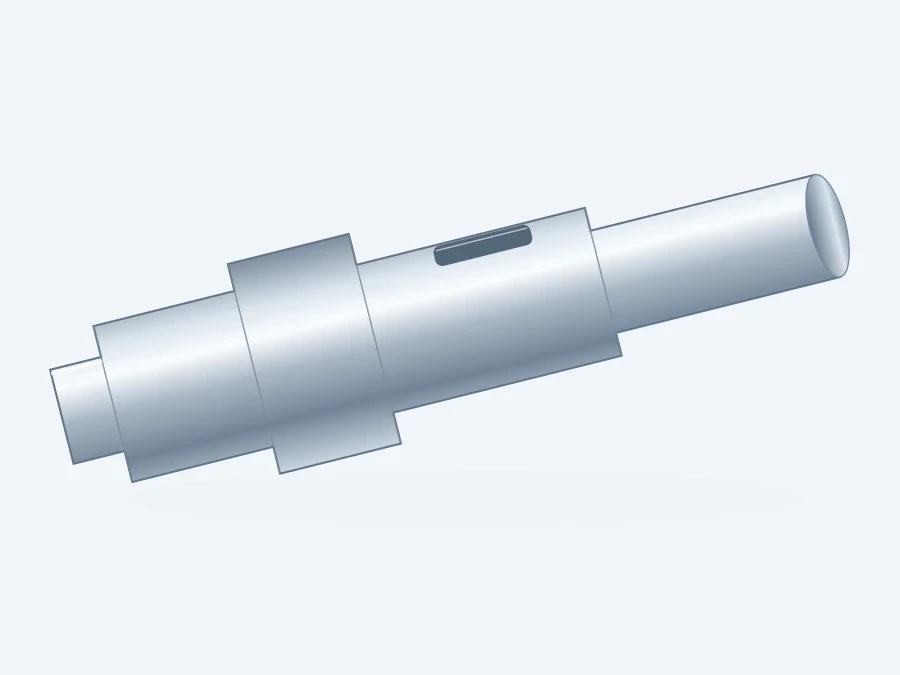
Assen, bussen en positioneringsonderdelen

Assen, hulzen en positioneringspennen

Een positioneringspen vereist een werkende diameter en lengte die overeenkomen met de ontvangende boring. Een inloopvorm vergemakkelijkt de inbrenging, terwijl de schouder of retentiekenmerk bepaalt waar de pen stopt; deze kenmerken mogen niet worden overgelaten aan een algemene afrondingsaantekening.

  • Afwisselende diameters
  • Axiale schouders
  • Vastzetfuncties
Bespreek dit onderdeel
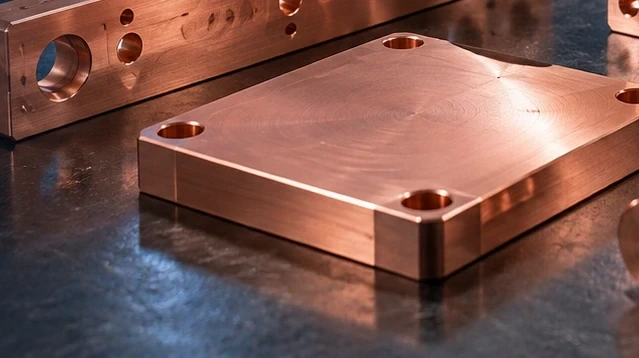
Koperen contactplaat met geboorde aansluitingen

Koperen contacten en thermische onderdelen

Wij bewerken koperplaten met de door de montage gedefinieerde contactvlakken en bevestigingsgeometrie. Verhoogde contactvlakken kunnen het contactgebied vrij houden van naburige structuren; hun hoogte en vlakheid zijn van belang wanneer de bevestiging twee oppervlakken tegen elkaar moet drukken.

  • Contactvlakken
  • Bevestigingsgaten
  • Gespecificeerde oppervlaktoestand
Bespreek dit onderdeel
Polymergeleiders en afstandhouders

Polymergeleiders en afstandhouders

Een polymeerafstandsstuk moet de vereiste afstand handhaven nadat de bevestiging is aangedaan. De gekozen kwaliteit, het ondersteunende oppervlak en de drukbelasting beïnvloeden dat resultaat; daarom mag de geometrie van een metalen afstandsstuk niet zonder controle worden overgenomen voor kunststof.

  • Gidsvlakken
  • Locatieboringen
  • Spelingselementen
Bespreek dit onderdeel
Montage- en inspectie-inrichtingen

Montagefixtures en testgereedschap

Wij bewerken fixtureplaten, positioneringsdetails en vervangbare slijtstukken. Een verwisselbare positioneerder vereist zowel een herhaalbare zit als een bevestigingsschroef; anders kan het vervangen van het versleten onderdeel de referentiepositie van het werkstuk verplaatsen.

  • Positioneringscontacten
  • Toegang voor klemmen
  • Vervangbare details
Bespreek dit onderdeel

Onderhoudsgevoelige apparatuur, contactinterfaces en gereedschap

Koop het onderdeel op basis van de taak die het moet uitvoeren: het monteren van een vervangbare module, het sluiten van een contactinterface of het positioneren van een werkstuk. Deze toepassingen bepalen welke details de meeste aandacht verdienen.

Behuizing met een dekselzitting en montagegaten

Modules die kunnen worden gemonteerd en verwijderd

Een vervangmodule moet door de beschikbare opening passen en zijn geïnstalleerde positie bereiken voordat de bevestigingsschroeven worden aangedaan. Wij bewerken de behuizing- en montagegeometrie conform de gedefinieerde interfaces; het volledige installatievolume omvat ook stekkers, kabels en toegang voor gereedschap.

Een aan een paneel bevestigde connector kan een achterzijde hebben die groter is dan de opening aan de voorkant. Het controleren van de uittrekrichting voorkomt een behuizingontwerp dat de connector tijdens de initiële montage wel accepteert, maar vasthoudt nadat andere modules zijn geïnstalleerd.

Rotatiebeveiliging voor connectors

Wanneer een connector een vlak of sleutel gebruikt om rotatie te weerstaan, moet de oriëntatie in de paneeluitsnede worden opgenomen. Een ronde spelingboorgat alleen kan de connector vrij laten draaien wanneer de koppeling wordt aangedaan.

Verwijderingsruimte

Reserveer ruimte voor het connectorlichaam, de lengte van de bevestigingselementen en de benodigde gereedschapstoegang langs het werkelijke verwijderingspad.

Koperen contactplaat met geboorde aansluitingen

Contactvlakken en thermische interfaces

Het contactvlak en de bijbehorende montagepads moeten de tegenoverliggende component in de bedoelde volgorde ontmoeten. Een verhoogd montagepad kan het sluiten van het contactvlak zelfs verhinderen, ook al voldoen beide vlakken individueel aan de vlakheidstolerantie.

Voor een thermisch pad of isolatielaag verandert de geïnstalleerde dikte de stapelhoogte. De montageomschrijving moet gebaseerd zijn op de samengeperste toestand die wordt gebruikt voor de pasvorm; een onsamengeperste bladdikte alleen bepaalt niet de werkende spleet.

Houd contactvlakken duidelijk gescheiden

Identificeer het werkende oppervlak afzonderlijk van het omliggende vrijloopgebied, zodat de eisen voor oppervlakteafwerking en coating alleen van toepassing zijn waar contact nodig is.

Scheid passpasvorm van prestatietests

Geometriekontroles bepalen de afmeting en positie van de interface. Voor elektrische weerstand of thermische prestaties zijn eigen montagevoorwaarden en acceptatietests vereist.

Montage- en inspectie-inrichtingen

Montagehulpmiddelen die de afgewerkte assemblage vrijgeven

Een montagehulpmiddel kan losse onderdelen correct positioneren, maar ze tegelijkertijd vastklemmen zodra ze zijn verbonden. De belastingsrichting, de toegang voor de klemmen en het uittrekkingspad van de gemonteerde onderdelen moeten gezamenlijk worden gecontroleerd tijdens het ontwerp van de gereedschappen.

Bij variabele gereedschappen kan een gemeenschappelijke basis met genutte of duidelijk gespecificeerde locatiebevestigingen voorkomen dat het verkeerde detail wordt geïnstalleerd. De foutvoorkomende functie moet onderdeel zijn van de vrijgegeven geometrie, en niet alleen een label.

Ondersteuning zonder merktekens

Plaats de ondersteuning op een plek waar het werkstuk de klemkracht kan opnemen; een afgewerkte dunne vlak kan een andere contactoplossing vereisen dan een robuuste montageverhoging.

Vervangbare onderdelen voor bevestiging

Wanneer een positioneringselement ter plaatse vervangen moet kunnen worden, moet de bevestigingsschroef toegankelijk zijn terwijl de basis nog geïnstalleerd is. Het vrijhouden van deze toegang voorkomt dat het gehele montagehulpmiddel verwijderd en opnieuw geplaatst moet worden om slechts één versleten onderdeel te vervangen.

Ontwikkeling, proefbouw en herhaalde bestellingen

Wij bieden een prijs op basis van de benodigde componenttoestand voor de beoogde productie. Een proefassemblage, een acceptatiemonster en een herhaalde vrijgave moeten elk een duidelijk resultaat opleveren om vast te leggen.

Ontwikkelingscomponenten

Prototype-onderdelen stellen uw team in staat interferenties, kabelaanleg en service-toegang op te lossen voordat u zich bindt aan de definitieve configuratie. Een alternatief materiaal kan geschikt zijn voor een omvangscontrole, maar kan de belaste of milieu-gerelateerde prestaties van het definitieve onderdeel niet vaststellen.

Proefbouw en kwalificatiebouw

Gebruik een proefbouw om de voorgestelde assemblagevolgorde te testen met de beoogde afwerking, inzetstukken en aansluitende onderdelen. Houd functionele evaluatie gescheiden van dimensionele acceptatie, zodat een succesvolle bankassemblage niet per ongeluk wordt aangemerkt als programma-kwalificatie.

Herhaalde levering

Uitwisselbare reserveonderdelen moeten dezelfde geaccepteerde interfaces hebben als het oorspronkelijke onderdeel. Een leveranciers- of proceswijziging kan deze interfaces wijzigen, zelfs wanneer het onderdeelnummer ongewijzigd blijft; goedkeuring van de bron en eventuele vereiste hervalidatie blijven onderdeel van de vrijgave.

Materiaalparameters voor behuizingen en mechanische interfaces

We onderscheiden dragende staalinterfaces, geleidende metalen details en polymeerondersteuningen op basis van hun gespecificeerde kwaliteit en toestand. Sterkte-, hardheids- en geleidingswaarden beantwoorden verschillende selectievragen.

Materiaalparameters voor behuizingen en mechanische interfaces
MateriaalverwijzingParameterwaardenOnderdeel-/grondstofcontext
6061-T6/T6511-extrusieVloeigrens ≥240 MPa; treksterkte ≥260 MPaBehuizingen, steunen en fixturebases
42CrMo4 +QT · Ovako 327A270–320 HB; treksterkte 900–1,100 MPaRonde staf, 40 < diameter < 100 mm
C36000-messingThermische geleidbaarheid ≈116 W/(m·K); 26% IACSGewinde adapters en contactdetails
PEEK · TECAPEEK natuurlijkElastische modulus 4.2 GPa; uitzettingscoëfficiënt 50 µm/(m·K)Afstandhouders, geleiders en gereedschapscontacten

Bronnen: Hydro 6061-extrusieminima; Ovako 42CrMo4 327A +QT, 40 < diameter < 100 mm ronde staaf; fysieke waarden van C36000 volgens de Copper Development Association bij 20°C; typische gegevens van Ensinger TECAPEEK natuurlijk (elasticiteitsmodulus bij 1 mm/min; lineaire uitzettingscoëfficiënt, 23–60°C).

Freesbewerking en draaibewerking voor onderdelen en gereedschap

Een nuttige bewerkingsdefinitie onderscheidt de oppervlakken die met elkaar in contact komen van de oppervlakken die uitsluitend speling bieden. Dat onderscheid helpt om de bewerkingsroute te richten op de kenmerken die van invloed zijn op de montage.

Kenmerken die de pasvorm en vervanging bepalen

Wij bewerken de gespecificeerde pasvormen en interfacegeometrie. Deze details onderscheiden een onderdeel dat los van elkaar correct is gemeten van een onderdeel dat daadwerkelijk past op de bedoelde apparatuur.

Behuizing met een dekselzitting en montagegaten

Lagerzittingen en positioneringsdiameters

Een lagerzitting vereist haar afmeting, de relatie tot de schouder en de oppervlaktoestand in de afgewerkte toestand. Een diameter alleen regelt niet de uitlijning van een lager ten opzichte van de aansluitende as of behuizingsboor.

Afdichtingsinterfaces en interne randen

Een O-ring kan beschadigd raken door een niet-gespecificeerde scherpe instaprand voordat deze zijn groef bereikt. De geometrie van de groef, instapafschuiningen en ontbraming behoren daarom bij elkaar; een lektest, indien vereist, vereist ook de geassembleerde testomstandigheden.

Schroefdraadverbindingen en montage-toegang

Blind geschroefde gaten hebben ruimte nodig voor de schroeftip onder de bruikbare schroefdraad. De schroefdraadgreep, de diepte van de verzonken boring en de toegang voor het gereedschap moeten afgestemd zijn op de gekozen bevestigingsmiddelen, zodat de schroef tijdens de montage niet al vastloopt voordat de verbinding volledig is gesloten.

Door de klant aangewezen kenmerken

Een kritieke gatpositie vereist een gedefinieerde referentiepuntrelatie en een rapporteerbaar resultaat. Het aanhalen van elke algemene afmeting vervangt niet de controle op de specifieke uitlijning of speling die de functionaliteit van het onderdeel waarborgt.

Behandeling, maskering en definitieve pasvorm

Een afgewerkt onderdeel moet nog steeds passen op zijn tegenonderdeel. Wij voegen de gespecificeerde behandeling toe aan de leverbepaling in plaats van de afwerking als een cosmetische aanvulling te beschouwen.

Warmtebehandeling en definitieve toestand

Warmtebehandeling kan de afmetingen veranderen. Een as met een definitief geharde pasvorm kan bewerkingsvoorraad en een daaropvolgende nabewerking vereisen; de benodigde bewerkingsroute hangt af van zowel de materiaaltoestand als de geaccepteerde geometrie.

Coating en gemaskeerde kenmerken

Coating aan beide zijden van een gepaste boring verandert de beschikbare diameter. Maskering of bewerkingsvoorraad moet afgestemd zijn op de definitieve afmeting; contactvlakken kunnen ook een ander oppervlaktesysteem vereisen dan het gecoate buitenoppervlak.

Reiniging en oppervlakteacceptatie

Een blinde holte kan zelfs wanneer het buitenoppervlak schoon is, verspaningsresten vasthouden. Een toegankelijk reinigings- en inspectiepad is nuttig in het ontwerpstadium; het wijzigen van het materiaal of het aanbrengen van een afwerking verwijdert geen ingeklemde spaanders.

Behuizings- en interface-inspectie

Wij controleren de vrijgegeven behuizing en apparatuurinterfaces in hun afgewerkte toestand. De onderstaande standaardwaarden zijn alleen van toepassing waar deze pasvormen of metrische schroefdraden zijn gespecificeerd.

Een conformiteitscertificaat bevestigt de conformiteit met de bestelling; het is geen lijst van gemeten resultaten. Waar bij de ontvangstinspectie daadwerkelijke waarden vereist zijn voor geselecteerde kenmerken, moeten deze resultaten worden opgenomen in het gevraagde dimensionele rapport.

Behuizings- en interface-inspectie
Functie / controleParameter of referentieAcceptatie-eis
Centreerpiloot voor behuizingH7, nominale waarde >10–18 mm
0 tot +0.018 mm
Controleer de centreerpiloot na afwerking of na goedgekeurde maskering
Metrische bevestigingsschroefdradenGrove spoed: M6 × 1.0; M8 × 1.25 mmControleer de gekozen reeks, klasse en bruikbare schroefdraadlengte
Uitlijning van de montagevlakkenPositie / loodrechtheid (mm)Gebruik het apparatuurzitvlak en de locatie-referentiepunten
Gecoate gepaste oppervlakkenCoatingdikte (µm); definitieve afmeting (mm)Controleer de maskergrenzen en de geleverde pasvorm
Geleidende contactvlakkenContactweerstand (mΩ), indien gespecificeerdGebruik de gedefinieerde afwerking en de geassembleerde testomstandigheden

Afmeting, afwerking en elektrische grenswaarden blijven gebonden aan de vrijgegeven tekening en de daarin gespecificeerde testmethode. Referenties: ELESA+GANTER, DIN ISO 286-tabellen; Bossard, metrische ISO-schroefdraden.

Geschiktheid van productielocatie en programma

Vereiste certificaten, klantgoedkeuringen en beperkingen voor verwerkers worden gecontroleerd tegen de voorgestelde locatie en het orderbereik. Deze pagina doet geen uitspraak over programma-goedkeuring, veiligheidsmachtiging, exportautorisatie of geschiktheid voor een gecontroleerd contract.

Bescherming, identificatie en leveringsvrijgaven

Onderdelen moeten klaar aankomen voor identificatie en de overeengekomen ontvangstcontroles, waarbij hun werkende interfaces tijdens het hanteren zijn beschermd.

Verpakkingslay-out met gescheiden onderdelen en identificatievelden voor onderdeelnummer, revisie, partij, hoeveelheid en record-ID

Bescherming van werkende interfaces

Verhoogde contactvlakken en uitstekende pennen mogen niet het gewicht dragen van aangrenzende onderdelen in de verpakking. Afzonderlijke steunpunten beschermen deze kenmerken en maken verwijdering mogelijk zonder het contactoppervlak vast te grijpen.

Lotidentificatie behouden

Visueel vergelijkbare afstandsstukken, hulzen of linker/rechter-beugels vereisen een duidelijk onderscheidbare verpakkingsspecifieke identificatie. De ontvanger moet varianten kunnen scheiden vóór het uitpakken op een montagebank.

Beheer van gewijzigde productieversies

Een herziene vervanging kan alleen samen met eerdere voorraden bestaan volgens de door de klant geaccepteerde configuratieregels. Houd de nieuwe revisie duidelijk identificeerbaar, zodat de magazijnafdeling deze niet als onbeperkte vervanging mag uitgeven.

Vragen over CNC-verspaning voor defensie

Kan ik een beperkte tekening uploaden naar het aanvraagformulier?

Nee. Begin met een niet-gevoelige beschrijving. Voordat u export-gecontroleerde, geclassificeerde, beperkte of anderszins gevoelige technische gegevens deelt, bevestig dan de toegestane ontvanger, de overdrachtsmethode, de productielocatie en de van toepassing zijnde projectbeperkingen. VETCNC mag alleen informatie ontvangen waarvoor het gemachtigd is en die het technisch in staat is te verwerken.

Kan een versleten monster worden gebruikt om een vervangend onderdeel te bestellen?

Een exemplaar kan helpen bij het identificeren van de vorm, maar kan versleten zijn, gerepareerd zijn of een onbekende coating hebben. Voor de vervanging is een geautoriseerde definitie vereist van de oorspronkelijke interfaces en het materiaal. Bij een as of bus leidt het kopiëren van de versleten diameter tot het reproduceren van de fout die de vervanging juist moet corrigeren.

Kan na offerteaanvraag een andere bewerkingslocatie of verwerker worden ingezet?

Een voorgestelde wijziging moet worden beoordeeld op basis van de bronbeperkingen van de order en de klantgoedkeuringen. Kom overeen over de fabrikant, externe bewerkingen en de verantwoordelijkheden voor documentatie voordat het betrokken werk wordt vrijgegeven. Een partnersintroductie brengt een bestaande goedkeuring niet automatisch over.

Wat maakt twee offertes voor hetzelfde onderdeel verschillend?

Vergelijk de geleverde staat en het bewijsmateriaal, niet alleen het onderdeelnummer. De ene prijs kan de eindbehandeling, inzetstukken en gemeten kenmerkresultaten omvatten, terwijl de andere alleen het bewerkte ruwstuk dekt. Ook de productielocatie, goedgekeurde externe leveranciers en de reikwijdte van het materiaaldossier moeten voldoen aan de aankopeisen.

Moeten een as en een bus worden gekoppeld of zijn ze uitwisselbaar?

Uitwisselbare onderdelen moeten aan grenswaarden voldoen die toelaten dat elke geaccepteerde as met elke geaccepteerde bus functioneert. Selectieve koppeling leidt tot geïdentificeerde sets en beperkt latere vervanging. Kies de bedoelde servicestrategie alvorens gekoppelde levering goed te keuren; een bevredigende pasvorm in één koppeling garandeert geen uitwisselbaarheid per partij.

Kunnen we de eindcoating via onze goedgekeurde processor regelen?

Wij kunnen de levering voorafgaand aan die bewerking beoordelen. Geef de staat bij oplevering, de resterende bewerkingsvoorraad en de oppervlakken die voor coating geaccepteerd zijn. Het leveringsbereik moet onze geleverde controles duidelijk onderscheiden van de definitieve controles die na uw bewerking vereist zijn.

Kunnen we een positioneerder vervangen zonder een nieuwe basis te kopen?

Een afzonderlijk gedefinieerde positioneerder kan op zichzelf worden overwogen voor vervanging. Controleer eerst de bestaande zitting in de basis en de bevestigingskenmerken: slijtage daarop kan voorkomen dat een juist bewerkte nieuwe positioneerder de positie herstelt. De tekening van de positioneerder moet de interface met die basis behouden, niet alleen de contactvorm die naar het werkstuk gericht is.

Waar moet een vereiste serienummer- of identificatiemarkering worden aangebracht?

Geef het toegestane markeringgebied en de markeringmethode aan op de onderdeeldefinitie. Houd beperkingen op contactvlakken, dunne wanden en afdichtingskenmerken expliciet. Het voorgestelde markering- en controlebereik wordt beoordeeld samen met de bewerkingsopdracht, in plaats van te worden verondersteld op basis van de noodzaak van een serienummer.

PROJECTONDERSTEUNING

Bespreken van een defensiegerelateerd onderdeel

Begin met een niet-gevoelige beschrijving van het onderdeel en het voorgestelde leveringsbereik. De uitwisseling van technische gegevens vindt plaats nadat de toegestane ontvanger en de overdrachtsroute zijn bevestigd.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB