Ga naar inhoud
VETCNCCNC-PRODUCTIE
Illustratieve CNC-freestafbeelding met een spindel die een metalen onderdeel bewerkt binnen een bewerkingscentrum

CNC-freesservices

Op maat gemaakte behuizingen, beugels, montageplaten en gefreesde blokken in metaal en technische kunststoffen. CNC frezen voor uitsparingen, vlakke vlakken, gatpatronen en meerzijdige kenmerken — van het eerste prototype tot herhaalde productie.

  • Op maat gemaakte onderdelen van metaal en kunststof
  • Prototypen en productiebatchen
  • Bewerking, afwerking en inspectie

CNC frezen voor behuizingen, beugels en montageplaten

VETCNC levert op maat gemaakte CNC-gefreesde onderdelen aan fabrikanten van apparatuur, productteams en inkopers die componenten volgens tekening laten vervaardigen. Frezen is een praktische keuze wanneer een onderdeel vlakke of gevormde oppervlakken combineert met uitsparingen, sleuven, montagekenmerken of gaten op meerdere zijden.

Illustratie van een instrumentbehuizing met uitsparing met een afzonderlijk bewerkt deksel

Behuizingen en deksels

Behuizingen voor instrumenten, sensoren en elektronische assemblages. Het onderdeel kan een interne holte, een dekselinterface en montagekenmerken integreren, met aparte aandacht voor wanddikte, hoekvrijloop en de oppervlakken die de positie van de apparatuur binnenin bepalen.

  • Interne uitsparingen
  • Dekselinterfaces
  • Bevestigingsgaten
Bespreek dit onderdeel
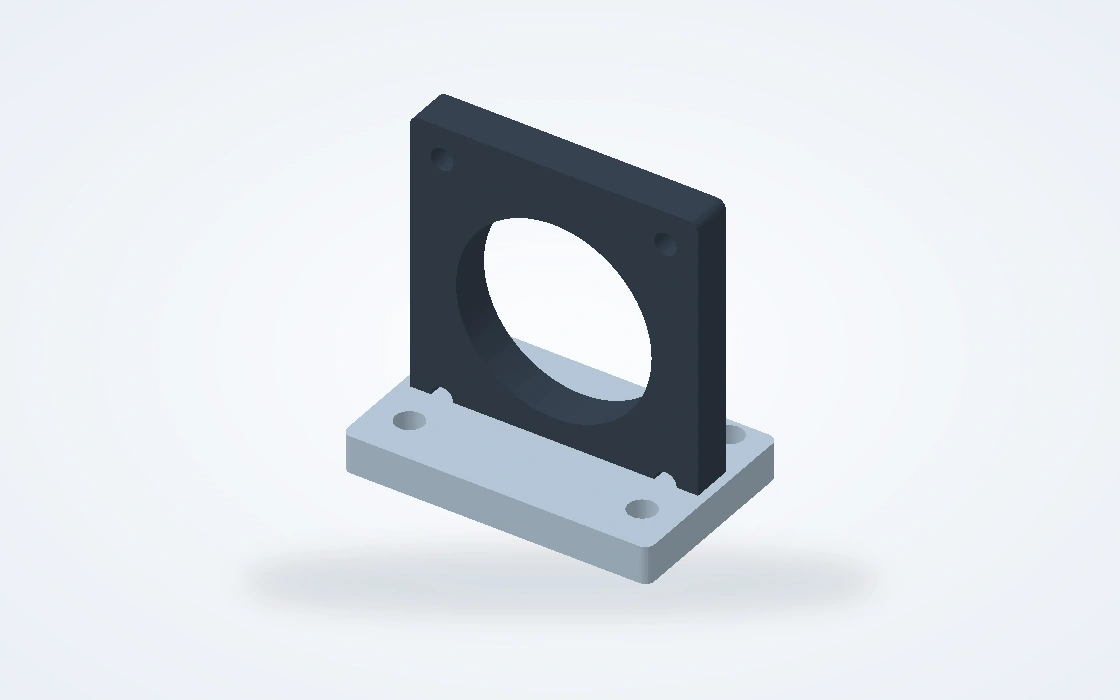
Illustratie van een haakse apparatuurbeugel met een centrale opening en bevestigingsgaten

Apparatuurbeugels en -montages

Stevige montages voor camera’s, actuatoren en andere apparatuur. Gefreesde vlakken bepalen de geïnstalleerde positie, terwijl bevestigingsgaten, -sleuven en positioneringskenmerken de beugel verbinden met de omliggende assemblage. De cruciale relatie ligt tussen deze interfaces, niet alleen de buitenvorm.

  • Montagevlakken
  • Positioneringskenmerken
  • Bevestigingspatronen
Bespreek dit onderdeel
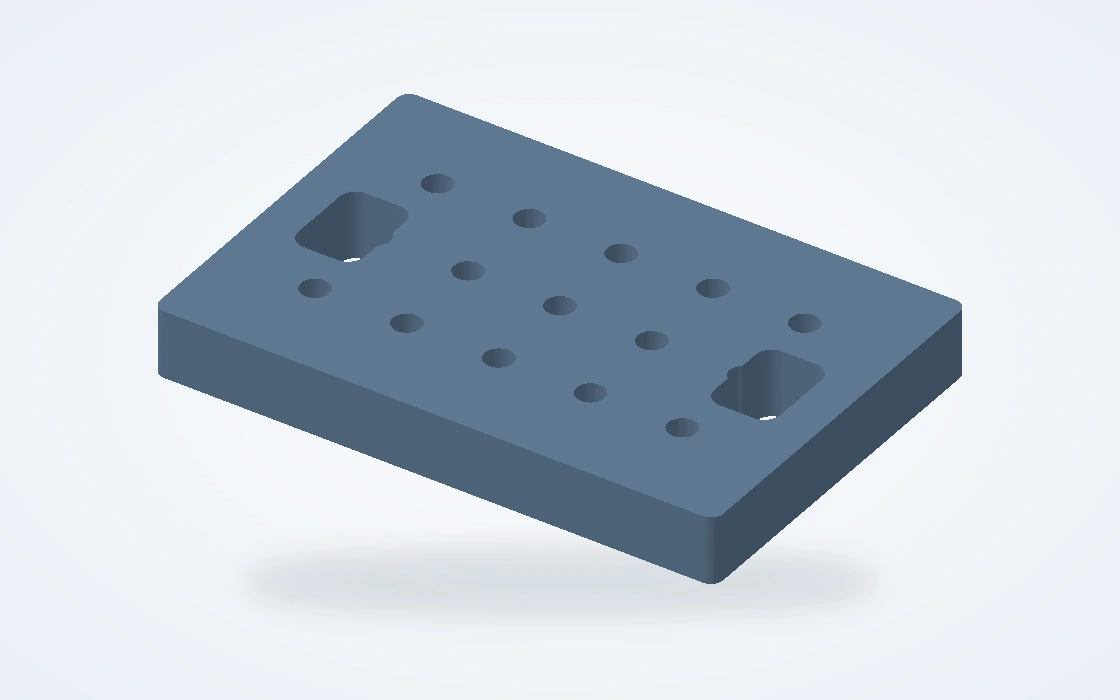
Illustratie van een rechthoekige opspanplaat met een gatpatroon en twee verzonken bevestigingsgroeven

Montage- en spanplaten

Basisplaten, adapterplaten en spanelementen met herhaalde gatpatronen, uitsparingen en vrijloopkenmerken. Deze onderdelen brengen vaak meerdere items in een gedeelde positie, waardoor de positie van de gaten, de steunvlakken en de relatie tussen tegenoverliggende vlakken centraal staan in het bewerkingsplan.

  • Gatpatronen
  • Locatieboringen
  • Vlakverhoudingen
Bespreek dit onderdeel
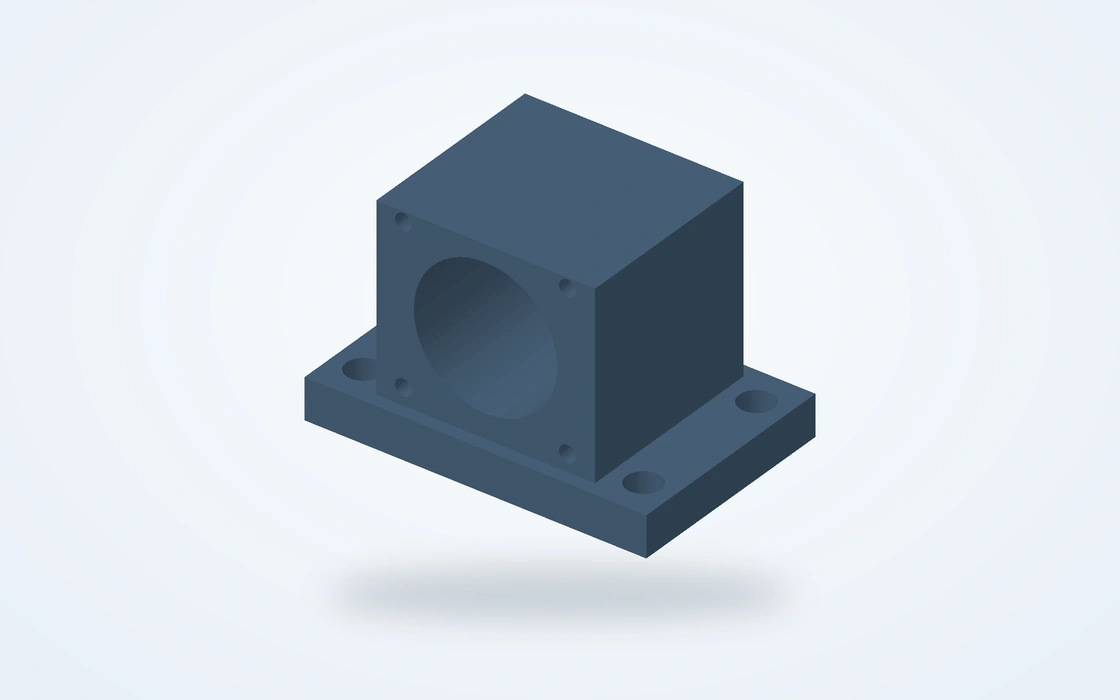
Illustratie van een lagersteun met een centrale boring, bewerkte basis en verzonken bevestigingsgaten

Lagerondersteuningen en -behuizingen

Ondersteuningsblokken en behuizingen die een lager, as of bewegende constructie positioneren. De boring, de montagebasis en het eindvlak werken samen om de uitlijning vast te leggen. Frezen vormt de romp en de aansluitvlakken; de keuze van de bewerkingsroute voor de boring is gebaseerd op de vereiste pasvorm en oppervlakvereisten.

  • Lagerboringen
  • Gefreesde bases
  • Eindvlakken
Bespreek dit onderdeel
Illustratie van een bewerkt rechthoekig blok met een open open uitsparing en hoekbevestigingsgaten

Uitgeholde blokken en inzetstukken

Op maat gemaakte inzetstukken, verzonken blokken en gereedschapscomponenten met interne uithollingen, trapvormige niveaus en positioneringsvlakken. De bewerkingsroute houdt rekening met de toegang van de frezen en het resterende materiaal rond elke uitholling, zodat functionele kenmerken kunnen worden afgewerkt zonder dat elk oppervlak identiek wordt behandeld.

  • Trapvormige uithollingen
  • Positioneringsvlakken
  • Op maat gemaakte profielen
Bespreek dit onderdeel
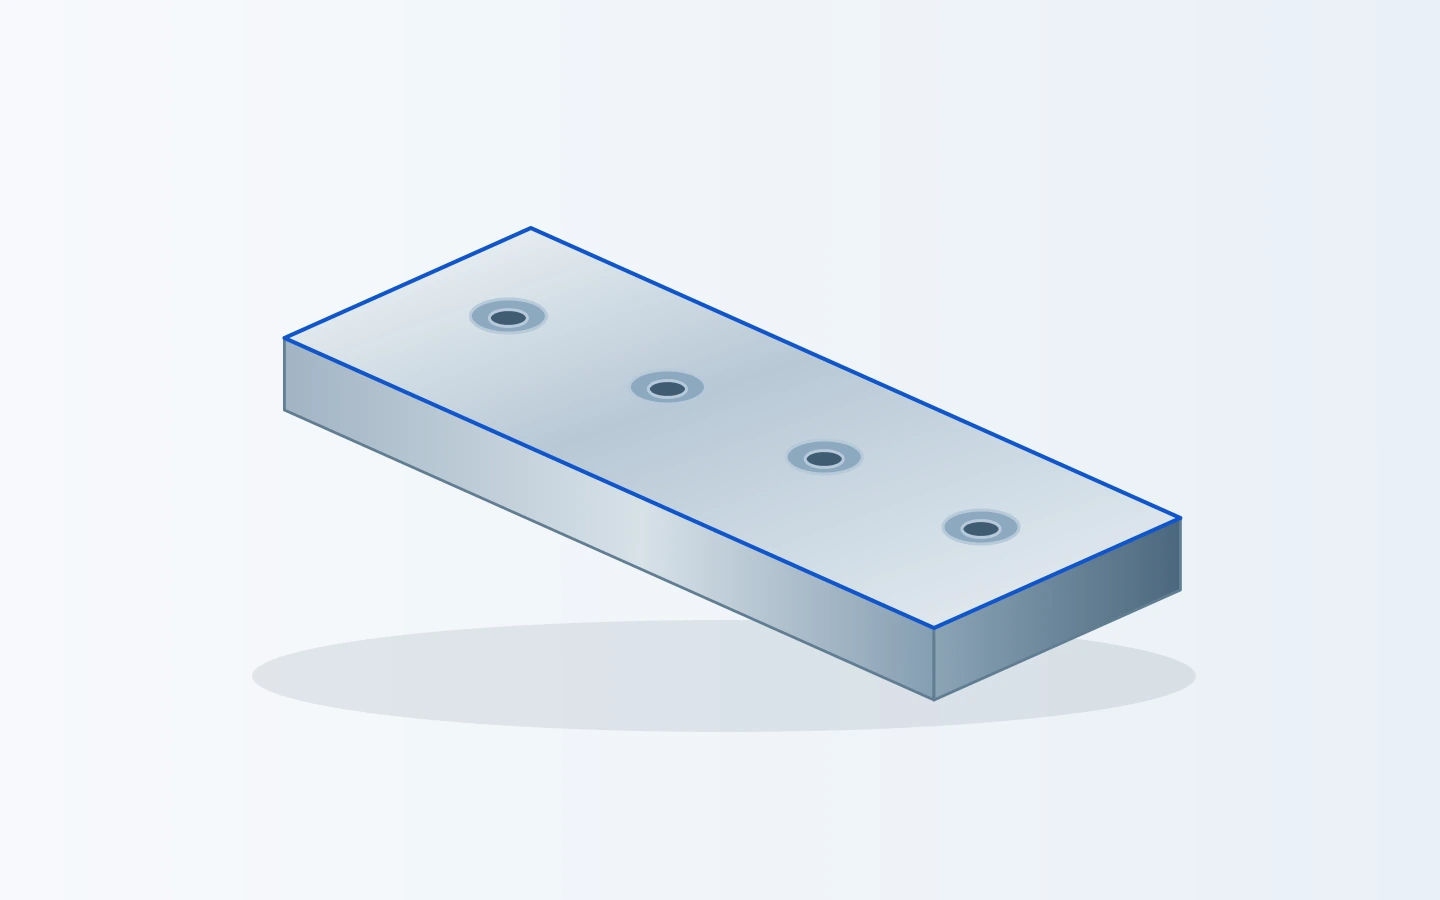
Illustratie van een vlakke, bewerkte geleidingsplaat met verzonken bevestigingsgaten

Geleidingsblokken en slijtageplaten

Vervangbare mechanische geleidingen, ondersteuningsplaten en contactdelen. Hun werkvlakken en bevestigingskenmerken moeten passen bij de bijbehorende constructie. De materiaaltoestand en eventuele gespecificeerde warmtebehandeling worden gepland in combinatie met de definitieve afmetingen van de contact- en montagevlakken.

  • Werkvlakken
  • Verzonken bevestigingen
  • Vervangbare onderdelen
Bespreek dit onderdeel

Vlakke vlakken, veelzijdige kenmerken en gevormde oppervlakken

De bewerkingsroute volgt de geometrie van het onderdeel. Een eenvoudige plaat mag niet onnodig complex worden vervaardigd, terwijl een schuin geplaatste interface of een gevormd oppervlak de juiste toegang, opspanning en snijstrategie vereist.Voor grotere platen en behuizingen behandelt onzeCNC-bewerking van grote onderdelenpagina de aanvullende vragen rond spanmiddelen en toegankelijkheid.

3-assig frezen voor toegankelijke kenmerken

Een praktische bewerkingsroute voor vlakken, open uitsparingen, groeven en gatpatronen die vanuit een vaste richting bereikbaar zijn. Onderdelen met functionaliteiten aan tegenoverliggende zijden kunnen opnieuw worden gepositioneerd met behulp van een geplande positioneringsstrategie. Hierdoor blijft de route gericht op de werkelijke geometrie in plaats van op een machinetype.

Vlakken · uitsparingen · groeven

Meerzijdig frezen voor onderling gerelateerde aansluitvlakken

Functionaliteiten aan meerdere zijden vereisen een consistente referentie tussen bewerkingen. Geïndexeerde of meerassige bewerking kan de toegang tot schuin geplaatste vlakken verbeteren en herpositionering verminderen wanneer de geometrie dit toelaat. Het belangrijkste doel is het behoud van de relatie tussen montage-, positionerings- en aansluitfunctionaliteiten.

Zijdelingse gaten · schuin geplaatste vlakken · referentievlakken

Contourfrezen voor gevormde oppervlakken

Driedimensionale profielen vereisen een afwerkpad dat is afgestemd op de frees, de vorm van het oppervlak en de toegangsrichting. Sommige contouren kunnen worden vervaardigd met 3-assige bewerking; andere profiteren van een meerassige route. Specifieke 5-assige eisen behoren in het procesplan voor het betreffende onderdeel te worden opgenomen.

Profielen · overgangsrondingen · gevormde vlakken

Uitsparingen, gatpatronen en functionaliteiten met dunne wanden

De details binnen een gefreesd onderdeel zijn vaak belangrijker dan de algemene omtrek. Onze bewerkingsbeoordeling richt zich op de functionaliteiten die van invloed zijn op assemblage, gereedschapstoegang en dimensionele stabiliteit; eventuele voorgestelde ontwerpwijzigingen worden besproken voordat de productie begint.

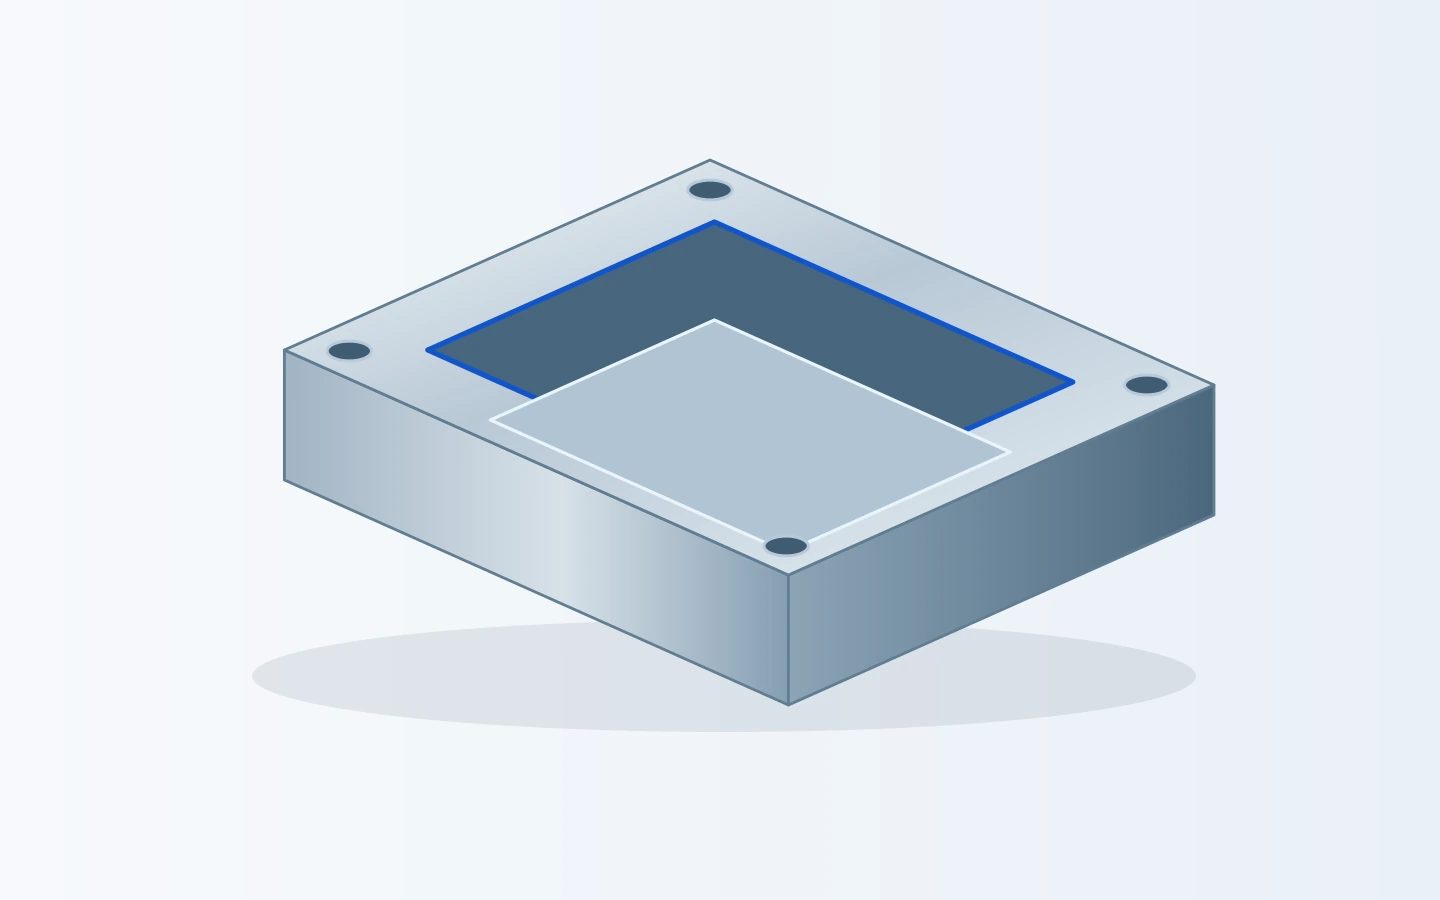
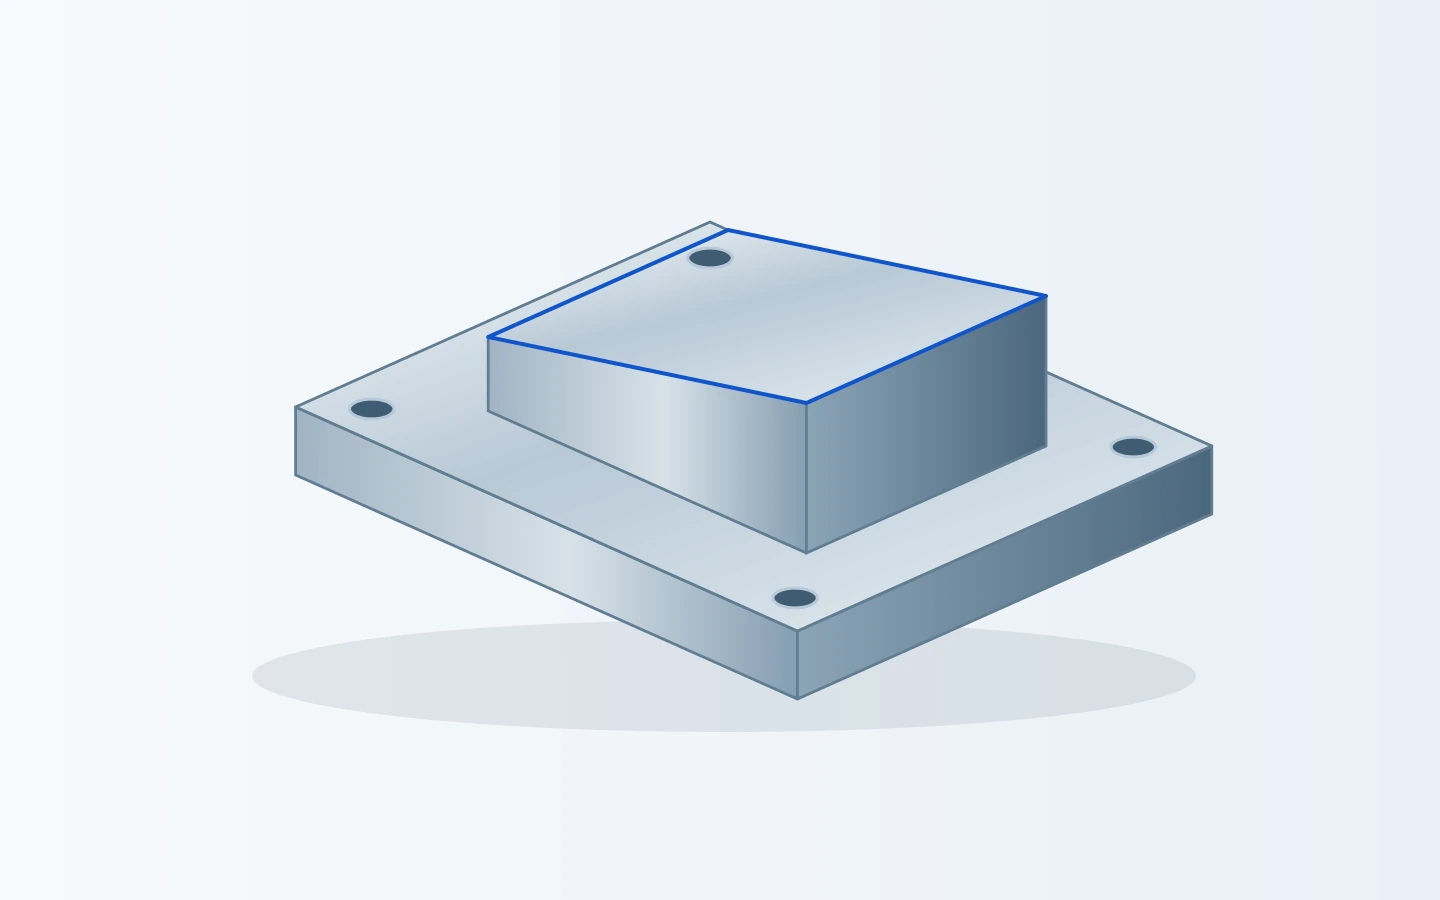
Illustratie van een gefreesd trapvormig blok met een bovenste positioneringsvlak, zijwanden en een onderste bevestigingsplaat
Een vereenvoudigd trapvormig onderdeel laat zien hoe positioneringsvlakken, schouders en bevestigingsfunctionaliteiten op één onderdeel voorkomen.

Diepte van uitsparingen en interne hoeken

Roterende freesgereedschappen laten een interne hoekstraal achter. Diepere uitsparingen beperken de reikwijdte van het gereedschap en de spaanafvoer, terwijl een kleinere hoekstraal een slanker gereedschap kan vereisen. De praktische keuze weegt de vrijspeling voor het passende onderdeel af tegen de toegankelijkheid voor de bewerking.De handleiding voorhoe CNC frezen werktlegt uit hoe keuze van de frees en gereedschapsbanen deze kenmerken vormgeven.

Gaten, schroefdraad en positioneringsboringen

Een passend gat, een geschroefd gat en een positioneringsboring vervullen verschillende functies. Hun afmeting, diepte, instapconditie en positie worden dienovereenkomstig behandeld. Wanneer een boring een pasvorm bepaalt, verdienen de afwerk- en meetmethode meer aandacht dan een eenvoudige vermelding van de boordiameter.

Dunne wanden en brede, vlakke secties

Dunne wanden en licht ondersteunde gebieden kunnen buigen onder snij- of klemkrachten. De bewerkingsvolgorde en de ondersteuningsstrategie helpen deze verplaatsing te beheersen. Afmetingen die van belang zijn voor het vrijgegeven onderdeel worden afzonderlijk beoordeeld van de toestand ervan tijdens het inklemmen.

Randen en aansluitende oppervlakken

Een randbreuk vereenvoudigt het hanteren en monteren, maar een afdichtende rand, een scherpe functionele vorm of een nauw passende schouder vereisen mogelijk een andere behandeling. Ontbramen wordt daarom beoordeeld in samenhang met de functie van het aangrenzende oppervlak.

Metalen en technische kunststoffen voor CNC-frezen

De materiaalselectie begint met de belasting, omgevingsomstandigheden, het gewicht en de contactvoorwaarden van het onderdeel. Het freesgedrag is eveneens van belang: twee materialen die geschikt zijn voor dezelfde toepassing, kunnen tijdens de bewerking verschillen in stijfheid, haalbare detailnauwkeurigheid, oppervlakteverschijning en totale kosten.

Metalen voor structurele en functionele onderdelen

Metalen voor CNC-freesonderdelen
MateriaalReferentiekwaliteit / conditieReferentie-eigenschap
Aluminium6061-T6/T6511-extrusieVloeigrens ≥240 MPa
Roestvaststaal304 / EN 1.4301 quatro plaatTreksterkte 520–720 MPa
20°C, EN 10088-2
Gelegeerd staal42CrMo4 +QT, Ovako 327A
Ronde stang, 40 < diameter < 100 mm
Hardheid 270–320 HB
Messing/koperC36000 / C11000Thermische geleidbaarheid ≈116 / ≈391 W/(m·K)
20°C, respectievelijk

Referenties: HydroLegering 6061; OutokumpuKernassortiment; Ovako42CrMo4; Copper Development AssociationC36000enC11000. Geleidbaarheidswaarden zijn typisch; sterkte en hardheid gelden voor de genoemde grondvorm en toestand.

Kunststoffen voor geleidingselementen, isolatie en lichtgewicht onderdelen

Kunststoffen voor CNC-freesonderdelen
MateriaalReferentievoorraadkwaliteitReferentie-eigenschap
POM / acetaalPOM-C, TECAFORM AH naturalTrekmodulus 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 natuurlijkWateropname 0.30 / 0.60%
24 / 96 h, 23°C
PEEKOngevulde TECAPEEK natuurlijkTrekmodulus 4,200 MPa
1 mm/min

Typische waarden van EnsingerTECAFORM AH natural,TECAMID 6 natuurlijkenTECAPEEK natuurlijkproductgegevens. Modulus: ISO 527-2; wateropname: ISO 62. Vergelijk stijfheid en vochtreactie voor de daadwerkelijke kwaliteit en gebruiksomstandigheden.

Materiaalkwaliteit, leveromstandigheden en eventuele goedgekeurde alternatieven worden vermeld in de offerte.

Oppervlakteafwerkingen voor uiterlijk, pasvorm en bescherming

Een zichtbare afdekking, een lagerpositie en een vlak voor boutmontage vereisen niet dezelfde oppervlaktebehandeling. Het afwerkingsbereik onderscheidt esthetische oppervlakken van functionele interfaces, waardoor eisen aan uiterlijk en montage duidelijk blijven.

Zoals bewerkt en ontbramd

Geschikt waar het bewerkte oppervlak voldoet aan de functionele eis en zichtbare freessporen toelaatbaar zijn. De randen worden behandeld conform de tekening, met een gedefinieerde behandeling voor kenmerken die scherp moeten blijven of een specifiek profiel moeten behouden.

Stralen met kogelkorrels

Een mat oppervlak kan bij geschikte metalen onderdelen bijdragen aan een uniformere uitstraling. Uiterlijkgebieden zijn gescheiden van afdichtingsvlakken, schroefdraad en nauwpassende oppervlakken, zodat de cosmetische behandeling geen onbedoelde functionele wijziging wordt.

Anodiseren en gespecificeerde behandelingen

Voor geschikte aluminiumonderdelen kan anodiseren worden besproken in het kader van de afwerking. Laagdikte, maskering en uiteindelijke pasmaten worden gezamenlijk beoordeeld. Andere beschermende of oppervlaktebehandelingen worden afzonderlijk in de offerte vermeld, in plaats van als standaardonderdeel te worden verondersteld.

Inspectie van boringen, montagevlakken en gatposities

Illustratieve close-up van een bewerkte component die wordt gecontroleerd met een meetinstrument

Kwaliteit van een gefreesd onderdeel begint bij de kenmerken die de assemblage beheersen. Een onderdeel kan weliswaar de juiste externe afmetingen hebben, maar toch niet passen omdat een positioneringsboring, montagevlak of bevestigingspatroon niet overeenkomt met de rest van het onderdeel.

VETCNC werkt volgens de goedgekeurde tekening en het voor de bestelling gedefinieerde inspectiebereik. In het procesplan wordt onderscheid gemaakt tussen afmetingsmetingen en geometrische relaties zoals vlakheid, loodrechtheid en positie van kenmerken.

Afmetingseisen worden kenmerk per kenmerk beoordeeld, rekening houdend met materiaal, geometrie en productieroute. Kritieke boringen of referentievlakken kunnen vervolgens de nodige aandacht krijgen bij afwerking en meting voor het gemonteerde onderdeel.

Inspectie van gefreesde onderdelen
FunctieControleerMeetmethode
LocatieboringenDiameter, diepte, referentieverhoudingenBoringmeters of coördinatenmeetapparatuur
MontagevlakkenVlakheid, dikte, oriëntatieGedefinieerde referentievlakken; vorm- en oriëntatiemeting
Gaten en schroefdraadPositie, diepte, schroefdraadspecificatiePositiecontroles; geschikte schroefdraadmeters
Uitsparingen en profielenDiepte, afmeting, wanden, speling bij samenmontageAfmetings- en profielmeting
OppervlakteafwerkingFunctionele en cosmetische oppervlakkenGespecificeerde ruwheidsmeting; visuele acceptatie

Materiaaldossiers, afmetingsrapporten en documentatie van behandelingen kunnen worden opgenomen in het overeengekomen leveringsbereik. In de offerte staat welke documenten samen met de onderdelen worden geleverd.

ISO 2768-1:1989 · lineaire afmetingen · mm
Nominale afmeting (mm)Fijn (f)Midden (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Voor metalen onderdelen waarop ISO 2768-1 op de tekening is aangegeven. Afzonderlijk getolereerde afmetingen en geometrische toleranties hebben voorrang. Afmetingen onder 0.5 mm, afschuiningen en randafrundingen worden volgens afzonderlijke limieten toegepast.ISO 2768-1

Prototype-onderdelen, kleine series en herhaalproductie

De geometrie kan ongewijzigd blijven terwijl het doel van een bestelling verandert. Wij onderscheiden wat nodig is voor een eerste technische bouw van de controles die van belang zijn wanneer een onderdeel wordt ingekocht als herhaalaankoop.

Prototypes en ontwikkelingsseries

Een eerste onderdeel kan een assemblageproef, een pasproef of een functionele beoordeling ondersteunen. De prioriteit ligt op het produceren van de belangrijke interfaces en het identificeren van eventuele ontwerpgebreken voordat wordt overgegaan op een grotere serieproductie. Het beoogde productiemateriaal en de afwerking kunnen vanaf het begin worden meegenomen.

Productie in kleine series

Bij een serie wordt meer aandacht besteed aan de werkstukopspanning, efficiënte bewerkingsvolgorde en inspectie van meerdere onderdelen. Verschillende onderdeelnummers of revisies blijven duidelijk herkenbaar, waardoor ontvangst, montage en beoordeling van de geleverde componenten eenvoudiger zijn.

Herhalende bestellingen en tekeningsrevisies

Bij herhaalde levering wordt gebruikgemaakt van een duidelijk onderdeelnummer, revisie en overeengekomen leveromvang. Wanneer een ontwerp wijzigt, worden de gewijzigde kenmerken en eventuele gevolgen voor materiaal, afwerking of inspectie beoordeeld, zodat een nieuwe serie niet verward wordt met de eerdere versie.

Wat beïnvloedt de kosten van CNC-frezen?

De prijs van een gefreesd onderdeel wordt bepaald door de volledige fabricageprocedure, niet alleen door het gewicht of de externe afmetingen. Een nuttige offerte maakt de relatie tussen onderdeelontwerp, hoeveelheid en geleverde staat duidelijk.

Materiaal en materiaalafname

De kwaliteit, de afmetingen van het grondmateriaal en de hoeveelheid verwijderd materiaal beïnvloeden zowel de aankoopprijs van het grondmateriaal als de freesduur. Een klein eindonderdeel kan nog steeds een aanzienlijk groot ruwmateriaal vereisen.

Toegankelijkheid en insteltijd

Meerdere bewerkingsoriëntaties, speciale opspanmiddelen of moeilijk toegankelijke kenmerken vergroten de voorbereidings- en hanteringsinspanning. Het aantal onderdelen bepaalt hoe deze instelinzet zich over de bestelling verspreidt.

Kritieke afmetingen en inspectie

Het aantal nauwkeurig gecontroleerde kenmerken, de toegankelijkheid voor meting en de rapportagevereisten beïnvloeden het proces. Functioneel noodzakelijke precisie wordt onderscheiden van afmetingen met meer speelruimte.

Afwerking en leveromvang

Oppervlaktebehandeling, maskering, markering, beschermende verpakking en de vereiste documenten dragen bij aan de geleverde kostprijs. Zij worden samen met de bewerking in overweging genomen, niet als onduidelijke latere toevoeging.

Van een freesaanvraag tot beveiligde levering

  1. Onderdeelbespreking

    Het doel van het onderdeel, de gewenste hoeveelheid en de belangrijke interfaces vormen het uitgangspunt. Technische vragen worden open besproken voordat de fabricageprocedure wordt vastgelegd.

  2. Offerte en omvang

    Materiaal, bewerking, afwerking, inspectie en levering worden samengevat in een gedefinieerde offerte; overeengekomen wijzigingen worden gescheiden gehouden van het oorspronkelijke ontwerp.

  3. Bewerking en controle

    Het onderdeel volgt zijn procesplan via frezen, eventuele aanvullende bewerkingen en de gespecificeerde controles. De kenmerken worden beoordeeld in de toestand die vereist is voor acceptatie.

  4. Identificatie en verpakking

    De afgewerkte onderdelen worden geïdentificeerd en verpakt om bewerkte vlakken, randen en passende oppervlakken te beschermen. De overeengekomen documentatie gaat samen met de betreffende onderdelen of partij.

Vragen over het bestellen van CNC-gefreesde onderdelen

Kan ik een enkel prototype aanvragen in plaats van een productiepartij?

Ja. Aanvragen voor één enkel onderdeel of kleine partijen zijn even welkom als herhaalde productieopdrachten. De kostenstructuur verschilt, omdat programmeerwerk, instellingen en eventuele specifieke gereedschappen over minder stuks worden verdeeld. Een prototype-omvang en een latere partij kunnen afzonderlijk worden bekeken, zodat u de productiemogelijkheden kunt vergelijken zonder zich alvast te binden aan de grotere bestelling.

Kan één onderdeel zowel draai- als freesbewerkingen bevatten?

Ja. Een onderdeel kan cilindrische kenmerken combineren met gefreesde vlakken, uitsparingen, sleufjes of gaten. De geschikte bewerkingsroute kan bestaan uit afzonderlijke draai- en freesbewerkingen of uit een gecombineerd proces. Belangrijk is het behoud van de onderlinge relatie tussen de kenmerken, niet het forceren van het volledige onderdeel naar één enkele dienstcategorie.

Kunt u door de klant geleverd materiaal of een gedeeltelijk bewerkt ruwdeel bewerken?

Materiaal dat door de klant wordt geleverd en voorbereide ruwdelen kunnen worden overwogen. De identiteit van het materiaal, de huidige toestand en de resterende materiaaldikte rond de afgewerkte kenmerken bepalen of er een haalbare bewerkingsroute bestaat. Bij een gedeeltelijk bewerkt onderdeel kunnen bestaande oppervlakken nuttige referentievlakken zijn, maar hun toestand beïnvloedt ook hoe de nieuwe bewerking wordt gepositioneerd.

Kunt u helpen bij het vervangen van een onderdeel wanneer alleen een monster beschikbaar is?

Een monster kan een eerste bespreking ondersteunen over vorm, aansluitingen en beoogd gebruik. Slijtage of beschadiging kunnen de oorspronkelijke afmetingen hebben gewijzigd, dus voor een vervangingsspecificatie is mogelijk ook informatie nodig over het aansluitende onderdeel. Materiaal en warmtebehandeling kunnen niet betrouwbaar worden vastgesteld op basis van uiterlijk alleen; deze details worden opgenomen in de scope van de vervanging.

Kan het offertevoorstel een vergelijking bevatten van twee materialen of twee bestelhoeveelheden?

Ja. Alternatieve kwaliteiten of hoeveelheden kunnen als afzonderlijke opties worden meegenomen, waarbij de geleverde toestand duidelijk blijft. Dit is bijzonder nuttig bij het vergelijken van een eerste technische bouw met een latere partij. Een materiaalwijziging moet bovendien blijven voldoen aan de mechanische, milieu- en montage-eisen van het onderdeel.

Kunnen vertrouwelijke tekeningen worden besproken onder een NDA?

Een NDA kan worden besproken voordat vertrouwelijke technische bestanden worden gedeeld. De overeenkomst en het geautoriseerde verspreidingsbereik moeten eerst van kracht zijn. Het eerste contact kan plaatsvinden aan de hand van een algemene beschrijving van het onderdeel, zonder eigendomsrechtelijke afmetingen, assemblagedetails of andere gevoelige informatie bloot te leggen.

Wat gebeurt er als een kenmerk moeilijk of duur is om te bewerken?

De kenmerk en haar effect op de productieroute worden uitgelegd voordat de productie begint. Waar nodig kan een alternatieve hoek, vrijloop, toegangsrichting of bewerking worden voorgesteld. Een voorgestelde wijziging is geen automatisch herontwerp: de oorspronkelijke eis blijft van kracht totdat een alternatief is beoordeeld en goedgekeurd.

Kan een bestaande offerte worden bijgewerkt nadat de tekening is gewijzigd?

Ja. Het bijgewerkte bestand wordt behandeld als een nieuwe technische referentie, en de wijzigingen worden gecontroleerd op hun effect op het productie- en leveringsbereik. De offerte en bestelling moeten duidelijk aangeven welke revisie is geaccepteerd, inclusief of eerder gefabriceerde onderdelen, lopende werkzaamheden of reeds geleverde items hierdoor worden beïnvloed.

PROJECTONDERSTEUNING

Bespreek uw CNC freesproject

Hebt u een behuizing, steun, plaat of een ander aangepast onderdeel in gedachten? Begin met een korte beschrijving van het onderdeel en wat het moet doen. Een volledig technisch pakket is niet vereist voor het eerste gesprek.

TECHNISCHE DOWNLOAD

Ontwerp en fabricabiliteit van CNC-onderdelen

PDF · 28 pagina's · 188 KB · V1.0

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB