Trapassen
Geef de lagerzittingen, schouders, sleutelgroeven en het referentievlak voor de rondloopafwijking aan. Vermeld de uiteindelijke materiaaltoestand en eventuele lokale hardheidsvereisten.
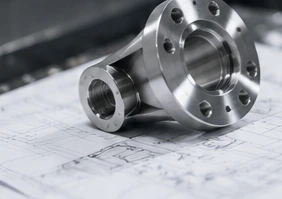
Geef de lagerzittingen, schouders, sleutelgroeven en het referentievlak voor de rondloopafwijking aan. Vermeld de uiteindelijke materiaaltoestand en eventuele lokale hardheidsvereisten.
Definieer de pasvorm van de boring en de buitendiameter gezamenlijk. Markeer smeringsvoorzieningen, randafwerkingen en oppervlakken die onbewerkt moeten blijven.
Geef het aansluitvlak, het boutpatroon, de positioneringsdiameter en de boring aan. Specificeer of de acceptatiecriteria van toepassing zijn na verharden en coating.
Plaats montagegaten ten opzichte van functionele referentievlaken en identificeer de vlakken die contact maken met de assemblage. Vermeld eventuele lassen of coating na bewerking.
Geef positioneringsgaten, schroefgaten en contactvlakken aan. Bespreek vlakheid, evenwijdigheid en eventuele nabewerking na warmtebehandeling.
Geef de lay-out van de interne doorgangen evenals de buitenzijde vorm op. Geef braamgevoelige overgangen aan en de controles die voor elke doorgang nodig zijn.
1020 is een laagkoolstofstaal dat wordt gebruikt voor algemene technische onderdelen en gelaste constructies. Het is de moeite waard om te bespreken wanneer het onderdeel niet de eigenschappen vereist van een hoogsterk gelegeerd staal.[1]
1045 is een koolstofstaal dat wordt gebruikt voor assen, pennen en andere mechanische onderdelen. Het kan worden overwogen voor geschikte oppervlakteverharding via vlam- of inductieharding, waarbij het gewenste resultaat op de tekening moet zijn aangegeven.[2]
4140 is een chroom-molybdeen gelegeerd staal dat wordt gebruikt voor hoogsterkte-onderdelen. Vooraf geharde en getemperde staven zijn verkrijgbaar op de markt, maar de daadwerkelijke leveringsconditie moet voor elke bestelling worden bevestigd.[3]
Een uithardende staalsoort kan worden bekeken wanneer een onderdeel een harde slijtvaste oppervlakte en een taaiere kern nodig heeft. Bodycote vermeldt 8620H als voorbeeld voor atmosferische carburatie; de gespecificeerde staalsoort en het proces moeten geschikt zijn voor de toepassing.[4]
Onze service voor matrijscomponenten omvat individuele onderdelen die volgens vrijgegeven constructietekeningen worden vervaardigd. Voor een component van gereedschapsstaal onderscheidt het bewerkingsplan vooraf geharde grondstof van grondstof die na bewerking moet worden gehard, waarbij de aankomsttoestand, de uiteindelijke hardheid en de resterende materiaaldikte voor nabewerking worden aangegeven.
Warmtebehandeling, EDM, slijpen en polijsten zijn afzonderlijke bewerkingen binnen het offertegebied indien vereist, inclusief eventuele werkzaamheden uitgevoerd door partners. Werkoppervlakken, positioneringspassingen en de vereiste warmtebehandeling en inspectierapportages blijven gekoppeld aan de constructietekening van het onderdeel.
Bewerking van matrijscomponenten| Eigenschap | 42CrMo4, +QT Ovako 327A ronde staaf | Toestand |
|---|---|---|
| Minimale onderste vloeigrens (MPa) | 650 | 40 < diameter < 100 mm; Rel |
| Treksterkte (MPa) | 900–1,100 | 40 < diameter < 100 mm |
| Brinell-hardheid (HB) | 270–320 | 40 < diameter < 100 mm |
Ovako42CrMo4materiaalgegevensblad, variant 327A: geharde en getemperde (+QT) ronde staaf, 40 < diameter < 100 mm.
Gebruik draaien voor cilindrische kenmerken, schouders, boringen en schroefdraad. Geef eventuele spiebanen, dwarsgaten of vlakken aan die een extra bewerking vereisen. Specificeer de rondloopafwijking ten opzichte van het werkelijke assemblagedatum, niet alleen ten opzichte van de centraallijn van de grondstof.
Bekijk de bewerkingsdienstGebruik frezen voor vlakken, uitsparingen, positioneringsgaten en montagepatronen. De beoordeling moet opspanning, toegankelijkheid, vlakheid van het vrijgegeven onderdeel en de volgorde van warmtebehandeling (voor of na de eindbewerking) omvatten.
Bekijk de bewerkingsdienstSommige onderdelen vereisen zowel draaien als frezen, of toegang tot kenmerken op meerdere zijden. De geometrie en de gereedschapstoegankelijkheid bepalen het opspanningsplan.
Bekijk de bewerkingsdienstSlijpen, honen, gespecialiseerde warmtebehandeling of andere secundaire bewerkingen worden indien nodig afzonderlijk beoordeeld. Het opnemen ervan en de verantwoordelijkheid voor de fabricage moeten in de offerte worden bevestigd.
De bestelling kan onderdelen omvatten die zijn bewerkt uit een overeengekomen, leverstaat- of voorgehard materiaal, zonder aanvullende verharding. Noteer die toestand expliciet, inclusief eventuele hardheidsverificatie die door de bestelling wordt vereist.
Uitharden gevolgd door temperen wordt gebruikt om een gewenste combinatie van hardheid en mechanische eigenschappen te bereiken in geschikte staalsoorten. Geef de eindconditie op en laat de keuze van het proces over aan een gekwalificeerde beoordeling.[5]
Carburisatie voegt koolstof toe aan het oppervlak vóór het harden. Een gedefinieerde case-diepte en hardheidsvereiste is nuttiger dan eenvoudigweg een ‘gehard onderdeel’ aanvragen; geef de te beschermen gebieden op en eventuele toegestane afwerkingstolerantie.[4]
Nitridatie verandert de oppervlaktelaag, en de reactie daarop is afhankelijk van de staalsamenstelling. Lokale inductieharding is een alternatieve methode. Geef de gewenste oppervlakte-eigenschappen op en vraag om beoordeling van het geschikte proces.[7]
Geen warmtebehandelingsmethode geselecteerd.
Spreek de staalsoort af, de voorraadtoestand en de eisen aan de uiteindelijke eigenschappen.
Bepaal de benodigde voorbewerkingsmarge en eventuele spanningsverlagingsstap vóór de eindbewerking.
Doe verslag van het toepassingsgebied van de behandeling, de verantwoordelijke leverancier en de acceptatiecontroles.
Controleer de gespecificeerde afmetingen en eigenschappen in de overeengekomen productiefase.
Geef de oppervlakken aan die recht moeten blijven wanneer het onderdeel los is van de opspaninrichting. Bespreek de ondersteuning, de volgorde van de bewerkingsstappen en eventuele nabehandeling na de warmtebehandeling voordat nauwe toleranties worden toegepast.
Geef de bruikbare schroefdraaddiepte, de geometrie van de sleutelgroef, interne snijpunten en randvereisten aan. Een gerenderd model alleen communiceert mogelijk niet de beoogde pasvorm of de aanvaardbaarheid van ontbraming.
Markeer de afmetingen die na de warmtebehandeling worden afgewerkt. Geef de vlakken aan die moeten worden afgedekt of beschermd, en stem elke voorbewerkingsmarge af voordat de ruw bewerkte onderdelen worden gestart.
Laat ons weten of het onderdeel zal worden gelast, in een behuizing wordt geperst of met andere materialen wordt gemonteerd. Vermeld ook de bedrijfsbelasting en de werkomgeving voor een doordachte materiaalbeoordeling.
Geen onderwerpen voor beoordeling geselecteerd.
| Functie | Specificatie | Acceptatievoorwaarde | Verificatie |
|---|---|---|---|
| Passingen van assen en boringen | Grenzen van afmetingen/passingen; referentievlakken (datums); eindoppervlaktoestand | Gespecificeerd productiestadium ten opzichte van slijpen/plateren | Gedefinieerde afmetings- en pasmaatmeting |
| Rechtheid, vlakheid en rondloop | Referentievlakken (datums); ondersteuning; gecontroleerde kenmerken | Gereed verklaard onderdeel in de gespecificeerde opspanning | Geometriecontroles buiten de bewerkingsklemmen |
| Hardheid en behandelde laagdikte | Schaal/bereik; locaties; behandelde zones; definitie van de uithardingsdiepte | Gespecificeerde bemonsteringsmethode en testmethode | Afzonderlijke registratie van hardheid en uithardingsdiepte |
| Schroefdraad en gecoate oppervlakken | Schroefdraadnorm/klasse; coating; afscherming; eindafmetingen | Gespecificeerde toegestane afwijking vóór coating en eindtoestand | Controle van schroefdraad en afmetingen na coating |
Wij bevestigen de haalbare toleranties voor de werkelijke staalsoort, geometrie en volgorde van warmtebehandeling. Er bestaat geen universele tolerantie of hardheidsbelofte voor elk staalonderdeel. Plaats de kritieke grenswaarden en de eindacceptatievoorwaarden op de tekening.
Definieer gereedschapsmarkeringen, randafwerking en eventuele lokale ruwheidsvereisten. Kom overeen over de reiniging en tijdelijke bescherming die geschikt is voor opslag en transport van het onderdeel.
Vertel ons over de reinheid van de assemblage en de oppervlakken die olievrij moeten blijven.
Geef de vereiste uitstraling, het procesvoorschrift en eventuele verzegelings- of conserveringsstappen op. Houd de dimensionele acceptatie gescheiden van de visuele afwerking.
Noem de te beschermen vlakken en de vereiste behandelingsregistraties.
Geef het gespecificeerde bekledingssysteem en eventuele diktevereisten op. Identificeer schroefdraadverbindingen en passingen die moeten worden beschermd of gecontroleerd na behandeling, evenals eventuele vereiste procescontrole- of ontlastingsregistraties.
Keur geen wijziging van een coating goed uitsluitend op basis van een kleur- of afwerkingsnaam.
Markeer esthetische vlakken, maskeringszones, kleur en acceptatiecriteria. Laat positioneringskenmerken en assemblage-interfaces duidelijk herkenbaar in de afwerkingsinstructies.
Spreek af welke oppervlakken worden gecoat en wanneer de definitieve afmetingen worden gecontroleerd.
De beschikbaarheid van afwerkingsprocessen, de verantwoordelijkheid voor het proces en de acceptatievereisten moeten voor uw bestelling worden bevestigd. Neem de gebruiksomgeving, het toepasselijke procesvoorschrift en de vereiste registraties op.
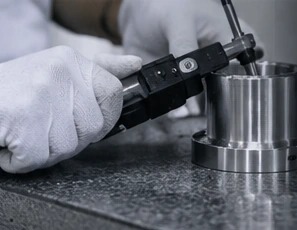
Specificeer het vereiste materiaalcertificaat en hoe de smelt- of partijidentificatie aan uw bestelling is gekoppeld. Een goedgekeurd equivalent vereist een schriftelijke overeenkomst; een vergelijkbare kwaliteitsaanduiding is niet voldoende.
Definieer hardheidscontroles, behandelde zones en eventuele controle van de uithardingsdiepte vóór productie. Zorg dat de behandelingsregistraties identificeerbaar zijn aan de tekeningsrevisie en de geleverde partij.
Een akkoord bereiken over welke afmetingen worden gerapporteerd, hoe het onderdeel wordt ondersteund en welk steekproefplan wordt toegepast. Dimensionele resultaten dienen gescheiden te worden van materiaalgegevens en behandellingsrapporten.
Voorzien in bescherming van bewerkte vlakken, scheiding van onderdelen en eventuele conserveringsbeperkingen. Geef de verwachte staat bij aankomst aan en hoe een afwijking moet worden gerapporteerd.
Definieer wat het prototype dient te bewijzen. Noteer eventuele tijdelijke verschillen in materiaal, oppervlakteafwerking of hardheid, zodat een passingsmonster niet per ongeluk wordt aangemerkt als goedkeuring voor productie.
Koppel de goedkeuring van monsters aan de tekeningsrevisie, de materiaalsoort, de definitieve toestand en de vastgelegde eisen. Los eventuele afwerkingstoleranties of openstaande inspectievragen op voordat de partij wordt vrijgegeven.
Verwijs naar de goedgekeurde bestanden en documenteer wijzigingen in materiaalsoort, hardheid, coating of verpakking. Elke vrijgave bevestigt de aantallen, de vereiste documentatie en de overeengekomen levervoorwaarden.
Een offerte moet het daadwerkelijke materiaal en de begin-toestand identificeren. Vergelijk de afmetingen van het uitgangsmateriaal, de hoeveelheid verwijderd materiaal, de opspanningen en de kenmerken aan de hand van dezelfde tekening, niet alleen op basis van het gewicht van het afgewerkte onderdeel.
Maak behandeling, slijpen, coating en rapportage zichtbaar in de offerte waar deze van toepassing zijn. Bevestig welke bewerkingen zijn inbegrepen en welke een aparte partner of extra beoordeling vereisen.
Scheid monster- en productieprijzen indien nuttig. Vergelijk dezelfde afwerking, documentatie, verpakking en leveringsvoorwaarden; een lager bedrag betekent niet automatisch dezelfde omvang als een vereiste bewerking ontbreekt.
Begin met de vereisten van de tekening: belasting, slijtvlakken, gebruiksomstandigheden, eventuele lassen en de uiteindelijke materiaaltoestand. 1020, 1045 en 4140 zijn verschillende specificaties, niet onderling uitwisselbare kwaliteiten. Stuur de goedgekeurde specificatie of vraag alternatieven aan om te laten beoordelen voordat u een keuze maakt.
Ja. Stuur de exacte kwaliteit, de productnorm, de vorm van de grondstof (bijv. staaf, plaat) en de vereiste toestand. Beschikbaarheid en uitvoerbaarheid moeten voor de bestelling worden gecontroleerd; de kwaliteitsvoorbeelden op deze pagina vormen geen volledige voorraadlijst.
Nee. De graadnaam alleen definieert niet de uiteindelijke geleverde hardheid of mechanische eigenschappen. Geef de vereiste toestand, de toepasselijke materiaalnorm en eventuele testvereisten op. Bevestig deze details in de offerte.[3]
De volgorde hangt af van de uitgangstoestand, de geometrie, de vereiste eigenschappen en de eindafmetingen. Een plan kan ruwbewerking, overeengekomen behandeling en vervolgens nabewerking omvatten. Geef kritieke pasvormen en oppervlakken aan, zodat de volgorde en eventuele toeslagen kunnen worden beoordeeld.[5] [6]
Nee. Carburatie is een oppervlakteverrijkingsproces gevolgd door verharding, terwijl afgieten en temperen een andere doelstelling en procesroute heeft. Geef de vereiste eisen voor oppervlakte, kern en eind-eigenschappen op, in plaats van ‘verhard’ als volledige specificatie te gebruiken.[4] [5]
Stuur de kritieke afmetingen, referentievlakken en de eindtoestand. Haalbare tolerantielimieten hangen af van afmeting, kwaliteit, geometrie en de volgorde van warmtebehandeling, en moeten voor uw tekening in de offerte worden bevestigd.
Geef de hardheidsschaal en -bereik, de testlocatie, de te behandelen oppervlakken en eventuele toegestane onbehandelde zones aan. Voor de oppervlaktehardingsdiepte dient de vereiste diepte en de acceptatiemethode te worden gedefinieerd. Overleg met de verantwoordelijke specialist over eventuele teststukken, doorsnijdingen of bemonstering.
Geef uw eisen voor de afwerking, vereiste documentatie, maskering, conservering en eindafmetingen op in het aanvraagformulier. Wij beoordelen de regeling en bevestigen het toepassingsgebied van het proces, in plaats van te veronderstellen dat een afwerknaam de volledige eis beschrijft.
Verstrek het CAD-model en de bijbehorende 2D-tekening, de materiaalsoort en conditie, de gewenste hoeveelheid, de thermische behandeling en afwerkingseisen, kritieke toleranties en de gewenste leverdatum. Vermeld tegelijkertijd eventuele monstergoedkeuringen, materiaaldocumentatie en inspectievereisten.
U kunt een offerte aanvragen voor een monster, een proefbatch of herhaalproductie. Geef de hoeveelheden en eventuele vrijgavefasen op. De minimale haalbare hoeveelheid, kosten en planning worden pas vastgesteld nadat de materiaal- en productievereisten zijn beoordeeld.
Wij kunnen bespreken hoe samenwerking met een geschikte partner kan worden geregeld of een directe introductie verzorgen. De productieregeling, verantwoordelijkheden en commerciële voorwaarden moeten duidelijk zijn voordat een order wordt geplaatst.
Het aanvraagformulier accepteert PDF-, DWG-, DXF-, STEP-, IGES-, SLDPRT- en ZIP-bestanden tot 20 MB. Ga vooraf akkoord over vertrouwelijkheid en een geschikte overdrachtsmethode voordat u gevoelige of beperkt toegankelijke bestanden deelt.
Ga akkoord over de vertrouwelijkheid en de overdrachtmethode voordat u gevoelige of beperkte bestanden deelt.
Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.
Materiaal- en procesreferenties. De goedgekeurde tekening, de actuele specificatie en de overeengekomen order bepalen de geleverde onderdelen.
