Koperen stroomrails en aansluitplaten
De positie van de gaten, de speling voor bouten en de contactvlakken moeten overeenkomen met de assemblage. Geef alle vlakken aan die vrij moeten blijven van coatings of hanteringsmarkeringen.
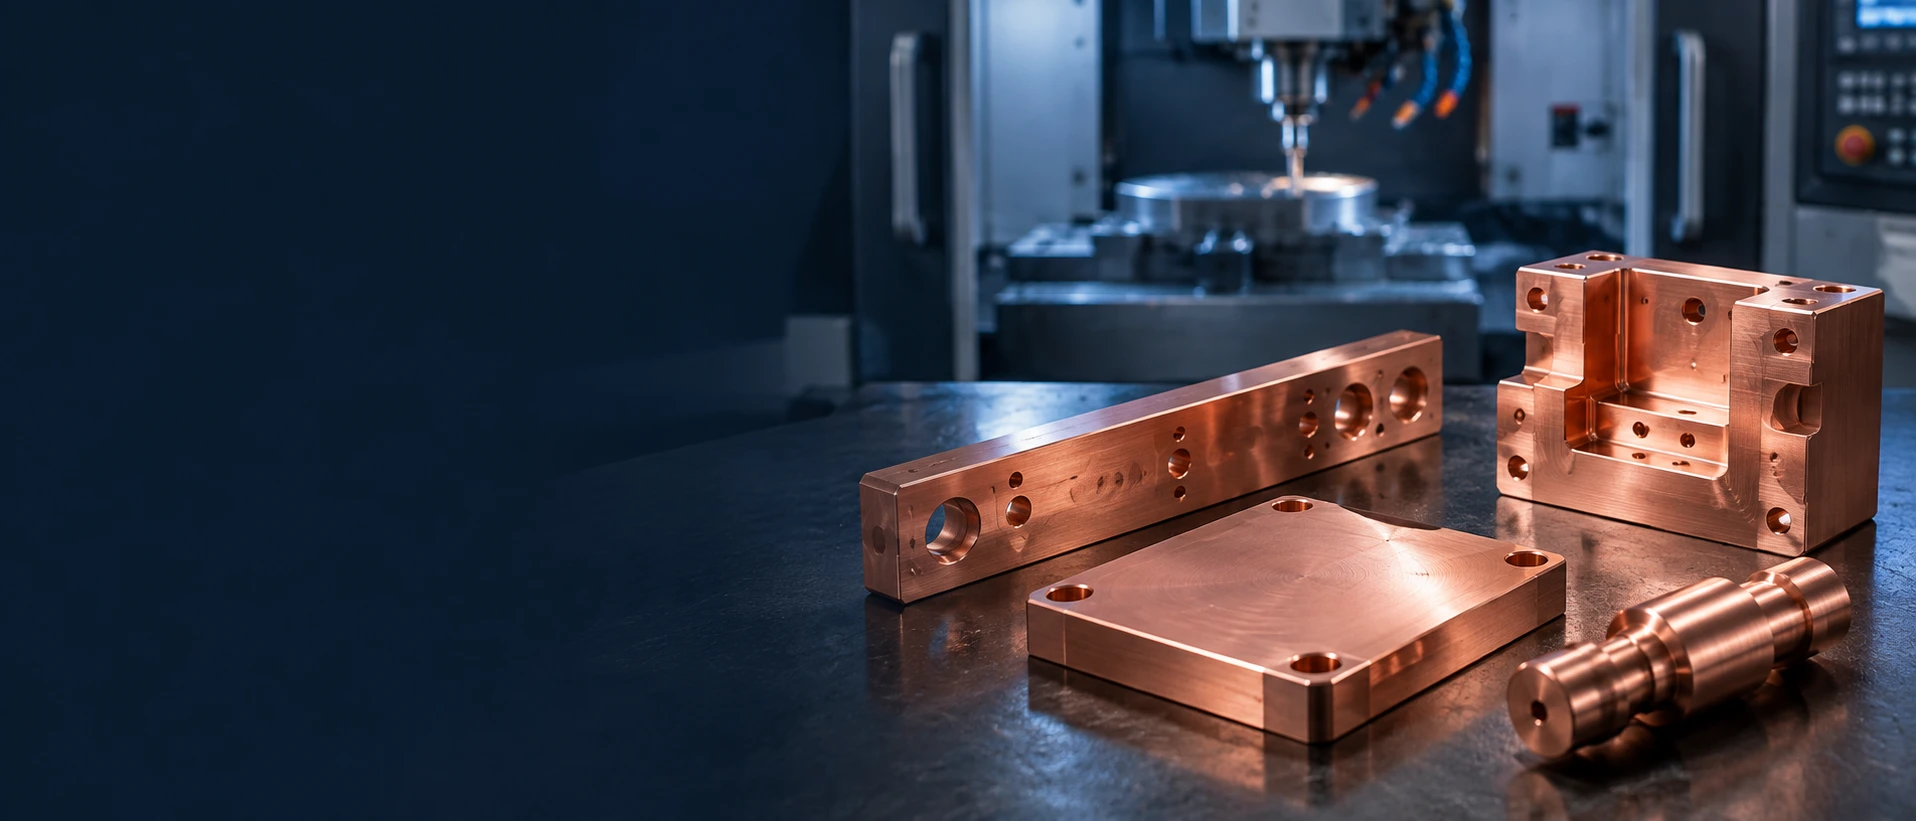
De positie van de gaten, de speling voor bouten en de contactvlakken moeten overeenkomen met de assemblage. Geef alle vlakken aan die vrij moeten blijven van coatings of hanteringsmarkeringen.
Geef de thermische interface, het bevestigingspatroon en de vlakheidseis aan. Specificeer het eindoppervlak in plaats van te vragen om een uniform gepolijst onderdeel.
Stuur het model met de diepte van de uithollingen, de schroefdraadpoorten en de bevestigingskenmerken. Voor ontwerpen die vloeistof vervoeren, wordt de afdichting en de lekdetectietests apart overeengekomen.
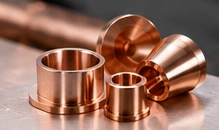
Geef de contactdiameter, de locatie van de schouders en het tegenonderdeel aan. Neem de uiteindelijke gegalvaniseerde afmetingen op wanneer het onderdeel in een connector of een opspaninrichting past.
Een koper met hoge geleidbaarheid, gebruikt voor elektrische onderdelen. Geef de gespecificeerde voorradenvorm en toestand op; de kwaliteitsaanduiding alleen bepaalt het eindonderdeel niet.[1]
Een zuurstofvrije kwaliteit met hoge geleidbaarheid. Gebruik de exacte aanduiding en de productnorm op de tekening in plaats van ‘OFHC’ als volledige materiaalspecificatie te beschouwen.[2]
Een zuurstofvrije elektronische kwaliteit met strengere zuiverheidseisen dan algemene zuurstofvrije koper. Geef de volledige materiaalspecificatie en de benodigde documentatie om deze te bevestigen.[3]
Tellurium is toegevoegd om de bewerkbaarheid te verbeteren terwijl de hoge elektrische geleidbaarheid behouden blijft. Het is een gelegeerd koper, geen gelijkwaardige vervanging voor C10100 of C10200.[4]
Geef de koperkwaliteit, de materiaalnorm en de editie, de temperatuurtoestand (temper) en de vorm waarin het materiaal wordt geleverd op. Vereiste materiaalcertificaten moeten de geleverde partij identificeren.
| Eigenschap | C11000 ETP-koper UNS C11000 | Toestand |
|---|---|---|
| Dichtheid (g/cm³) | ≈8.91 | 20°C |
| Elektrische geleidbaarheid (% IACS) | 101 | 20°C |
| Thermische geleidbaarheid (W/(m·K)) | ≈391 | 20°C |
De fysische waarden gelden bij 20°C; selecteer de toestand afzonderlijk om aan sterkte- en vormgevingsvereisten te voldoen.
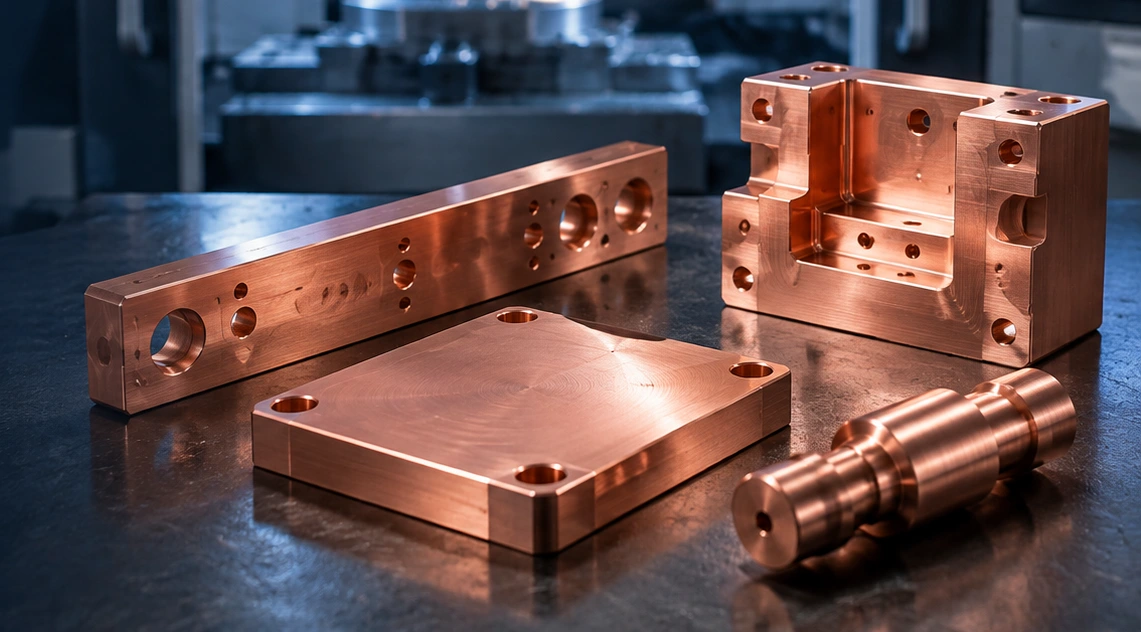
Voor platen en blokken dient u aan te geven welke vlakken de assemblage positioneren en welke uitsparingen een gecontroleerde oppervlakteafwerking vereisen. Wij beoordelen toegang voor gereedschappen, wandondersteuning en de onderlinge relatie tussen functieelementen voordat wij een bewerkingsplan bevestigen.
Voor pennen, contacten en cilindrische onderdelen dient u passingstoleranties, schouderposities en de specificatie van de schroefdraad op te nemen. Herhaalde diameters of coaxiale functieelementen moeten een duidelijk gedefinieerd referentiesysteem delen.
Geef de gatdiepte, positie en instapdetails aan. Indien geboorde doorgangen binnen in een blok met elkaar verbonden zijn, dient overeengekomen te worden hoe het interne snijpunt wordt ontbramd, gereinigd en gecontroleerd.
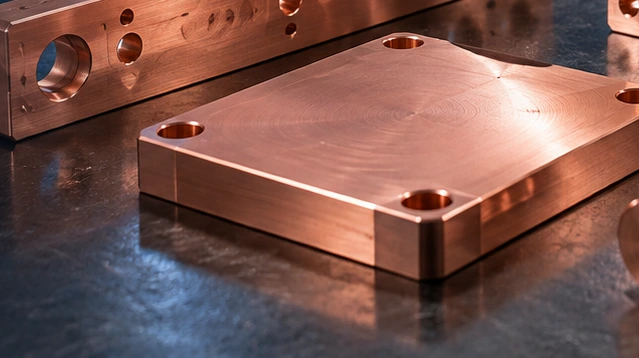
Markeer het aansluitgebied, de bevestigingsoplossing, de coating en eventuele acceptatiecriteria voor contactweerstand. De geleidbaarheidswaarde van het materiaal alleen is niet voldoende om de weerstand of stroomcapaciteit van een gemonteerde verbinding te definiëren.
Geef het montagevlak, de vlakheid, de ruwheid en het interface-materiaal dat door uw ontwerp wordt gebruikt aan. Geef expliciet aan waar metingen vereist zijn, in plaats van een decoratieve polijst op elk oppervlak toe te passen.
Neem het geplande solderings-, hardsoldeer- of verzegelingsproces op in uw aanvraag. Kom overeen welke oppervlakken onbedekt moeten blijven en wanneer de eindinspectie plaatsvindt.
Er is geen assemblagevereiste geselecteerd.
Systeemwaarderingen, verbindingsprestaties en toepassingskwalificatie vereisen validatie op basis van het specifieke ontwerp. In de offerte voor bewerking moet worden aangegeven welke onderdeelkenmerken moeten worden gecontroleerd.
Voor een onderdeel dat zonder plating wordt geleverd, dient de acceptatie van gereedschapsmarkeringen, het verwijderen van bramen en de manier waarop blootgestelde vlakken tijdens de behandeling moeten worden beschermd, te worden gedefinieerd.
Overeenstemming over reiniging en verpakking vóór verzending.
Geef het tinplateproces, de dikte, de dekking en eventuele onderlagen op. Markeer afgedekte gebieden en identificeer de aansluit- of contactvereisten waaraan de coating moet voldoen.
Geef de afmetingen na afwerking op, niet alleen de afmetingen op de ongeplateerde tekening.
Geef aan of de tekening een elektrolytisch of electroless nikkelproces vereist. Voeg de specificatie, de dikte en de vereiste inspectiedocumentatie toe.
Vervang geen nikkelproces door een ander zonder voorafgaande goedkeuring.
Geef de coating-specificatie, eventuele onderlagen, dikte en dekking op. Neem opslag-, behandelings- en eventuele gedefinieerde acceptatiecriteria voor contactprestaties op.
Geef het platingproces, de dikte en de vereiste uitstraling op. Beschikbaarheid van de afwerking en verantwoordelijkheid hiervoor worden bevestigd bij de offerte.
| Functie | Specificatie | Acceptatievoorwaarde | Verificatie |
|---|---|---|---|
| Materiaalgeleidbaarheid | Kwaliteit; conditie; geleidbaarheidsgrens en eenheden | Gespecificeerde testtemperatuur en bemonstering | Gemeten geleidbaarheid; testmethode-documentatie |
| Contactdiameters en -gaten | Maatgrenzen; referentievlakken (datums); tegenonderdeel | Voor/na coating; afgedekte kenmerken | Maat- en pasmatenmetingen |
| Vlakke thermische of montagevlakken | Vlakheid; dikte; referentievlakken (datums); meetgebied | Gedefinieerde ondersteuning; inspectiefase na afwerking | Controle van vlakgeometrie en dikte |
| Oppervlakteafwerking | Ruwheidsparameter/eenheden; locaties; toegestane merken | Functionele, cosmetische en algemene gebieden zijn aangegeven | Controle van ruwheid en afzonderlijke uiterlijkseisen |
| Schroefdraad en afgedichte kenmerken | Schroefdraadnorm/klasse; afdichtmethode; details van de tegenpartij | Gespecificeerde dimensionele en functionele acceptatiecriteria | Afzonderlijke controle van schroefdraad, druk en lekkage |
Er is geen universele tolerantiebelofte voor elk koperonderdeel. Geometrie, toestand van het uitgangsmateriaal, coating en meetmethode worden beoordeeld voordat de bestelling wordt geaccepteerd.
Identificeer koelribben, smalle wanden en lange niet-ondersteunde secties in het model. Waar het ontwerp dit toelaat, bespreek dan een alternatieve werkstukopspanning of bewerkingsvolgorde in plaats van het eindonderdeel zonder goedkeuring aan te passen.
‘Ontbramen’ mag de behandeling van een afdichtrand of contactvlak niet aan interpretatie overlaten. Geef randbreuken aan, gebieden waar afronding niet is toegestaan en interne snijpunten die aandacht vereisen.
Het model definieert de geometrie; de tekening bevat afmetingen, referentievlakken en acceptatie-eisen. Lever overeenkomstige bestanden en identificeer eventuele conflicten voordat het materiaal wordt besteld.
Galvanisatie, reiniging of assemblage kunnen extra acceptatiestappen met zich meebrengen. Identificeer de definitieve afmetingen en oppervlakken die na deze bewerkingen moeten worden gecontroleerd.
Geen onderwerpen voor beoordeling geselecteerd.
Vraag het vereiste certificaat aan met de materiaalaanduiding, toestand en partijidentificatie. Geef aan of geleidbaarheid of andere specifieke testresultaten moeten worden opgenomen; een algemeen certificaat vormt geen vervanging voor dergelijke resultaten.
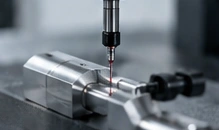
Geef rapporteerbare afmetingen en kenmerken op, evenals de meetmethode en de overeengekomen steekproefomvang. Dikte van de coating, reinheid of elektrische controles moeten afzonderlijk worden vermeld indien het project dit vereist.
Markeer vlakken die vrij moeten blijven van deuken, krassen of vingerafdrukken. Overeenkomen over scheiding, verpakking, identificatie en opslagvoorwaarden die geschikt zijn voor het afgewerkte onderdeel, voordat het wordt verpakt.
De gespecificeerde kwaliteit, toestand, afmeting van het uitgangsmateriaal en de vereiste documentatie bepalen de materiaalofferte. Een goedgekeurd alternatief moet expliciet worden besproken; het wordt niet automatisch ingewisseld om de kosten te verlagen.
Kleine onderdelen, diepe openingen, contactvlakken en meerdere opspanningen vergroten de werklast in het procesplan. Geef bij de offerte de coatingdikte, het afschermen en de inspectie samen met het bewerkte onderdeel op.
Scheid de eerste monsterhoeveelheid van latere batches. Hierdoor worden de vereisten voor instellen, goedkeuring, afwerking en levering duidelijk, in plaats van een prototypeprijs te beschouwen als de herbestelprijs.
Stuur overeenkomstige bestanden, de koperspecificatie, hoeveelheden en de vereiste eindtoestand. Identificeer openstaande vragen voordat er wordt goedgekeurd.
Kom overeen over materiaal, bewerking, afwerking, inspectie en wie elke bewerking uitvoert. Bepaal of een monster eerst moet worden goedgekeurd.
Werk volgens de goedgekeurde revisie en de overeengekomen controlepunten. Wijzigingen in de vereisten of de productieafspraken moeten worden bevestigd.
Gebruik de overeengekomen merk- en verpakkingsmethode. Bij een herhaalde bestelling controleert u de revisie, de hoeveelheid en eventuele gewijzigde toepassingsvereisten.
Begin met de legering die op uw tekening staat. Op deze pagina worden C11000, C10200, C10100 en C14500 als besprekingsmogelijkheden behandeld. De vorm waarin het materiaal op voorraad is, de toestand, de materiaaldocumentatie en de bewerkbaarheid moeten voor de specifieke bestelling worden bevestigd. Andere legeringen kunnen worden beoordeeld op basis van uw volledige specificatie.
C11000 is elektrolytisch taai koper. C10200 is zuurstofvrij koper en C10100 is zuurstofvrij elektronisch koper. Deze benamingen beschrijven verschillende materiaalspecificaties, geen uitwisselbare marketinglabels. Geef bij het aanvragen van een offerte altijd de exacte legering en de relevante productnorm op.[1] [2] [3]
C14500 is het bespreken waard wanneer uw ontwerp toelaat om een bewerkbaarheidsgerichte koperlegering te gebruiken. De toevoeging van tellurium verbetert het snijgedrag terwijl het hoge geleidingsvermogen behouden blijft. Het mag geen gespecificeerde zuivere of zuurstofvrije legering vervangen zonder eerst de toepassing te controleren en goedkeuring te verkrijgen.[4]
Stuur de tekening, het materiaaltype en de aantallen. Voor een stroomrail dient u het contactgebied en de aansluitingsdetails aan te geven. Voor een warmteverspreider dient u de thermische interface en de eisen ten aanzien van vlakheid en oppervlakteafwerking te markeren. De uitvoerbaarheid en de acceptatiecriteria worden bevestigd tijdens de offerteopstelling.
Nee. Een bewerkingsopdracht dient het onderdeel en eventuele vereiste tests expliciet te specificeren. Het assemblageontwerp, de contactinterface en de bedrijfsomstandigheden moeten afzonderlijk worden gevalideerd. Wij wijzen geen stroomdraagvermogenswaarde toe op basis van het koperlegeringstype of de vorm van een voorbeeldafbeelding.
Geef dit expliciet aan op de tekening. Wanneer een gecoate diameter, contactvlak of schroefdraad functioneel is, vermeldt u dan de coating-specificatie, de dikte en de eindafmetingen. Geef ook de af te dekken oppervlakken en het inspectiestadium aan.
Ja. Specificeer de vereiste documenten of tests, inclusief de methode, eenheden, omstandigheden en, indien van toepassing, de bemonstering. In de offerte wordt bevestigd welke documenten en tests zijn inbegrepen.
Ja, begin de bespreking met afzonderlijke aantallen voor monsters en productiepartijen. Kom overeen over de goedgekeurde revisie, het materiaal, de oppervlaktebehandeling en de stap voor goedkeuring van het monster. Latere partijen dienen te voldoen aan de overeengekomen documenten, in plaats van op de ongedocumenteerde veronderstelling dat er niets is gewijzigd.
Verstrek, indien beschikbaar, een overeenkomend 3D CAD-model en een bemaatte tekening, plus het legeringstype, de toestand, de hoeveelheid, de afwerking en de inspectievereisten. Het aanvraagformulier accepteert STEP, IGES, PDF, DWG, DXF, SLDPRT of een ZIP-pakket tot 20 MB.
Dat hangt af van het project. Indien extra bewerking, afwerking of inspectie nodig is, bespreken wij de regeling en de verantwoordelijkheden. U kunt ook verzoeken om een directe introductie, in plaats van dat VETCNC de volledige order coördineert.
Ga akkoord over de vertrouwelijkheid en de overdrachtmethode voordat u gevoelige of beperkte bestanden deelt.
Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.
Referenties voor koperlegeringen en materiaalaanduidingen. Gebruik de actuele productspecificatie, het materiaalcertificaat en de goedgekeurde tekening voor inkoop.
