Ga naar inhoud
VETCNCCNC-PRODUCTIE
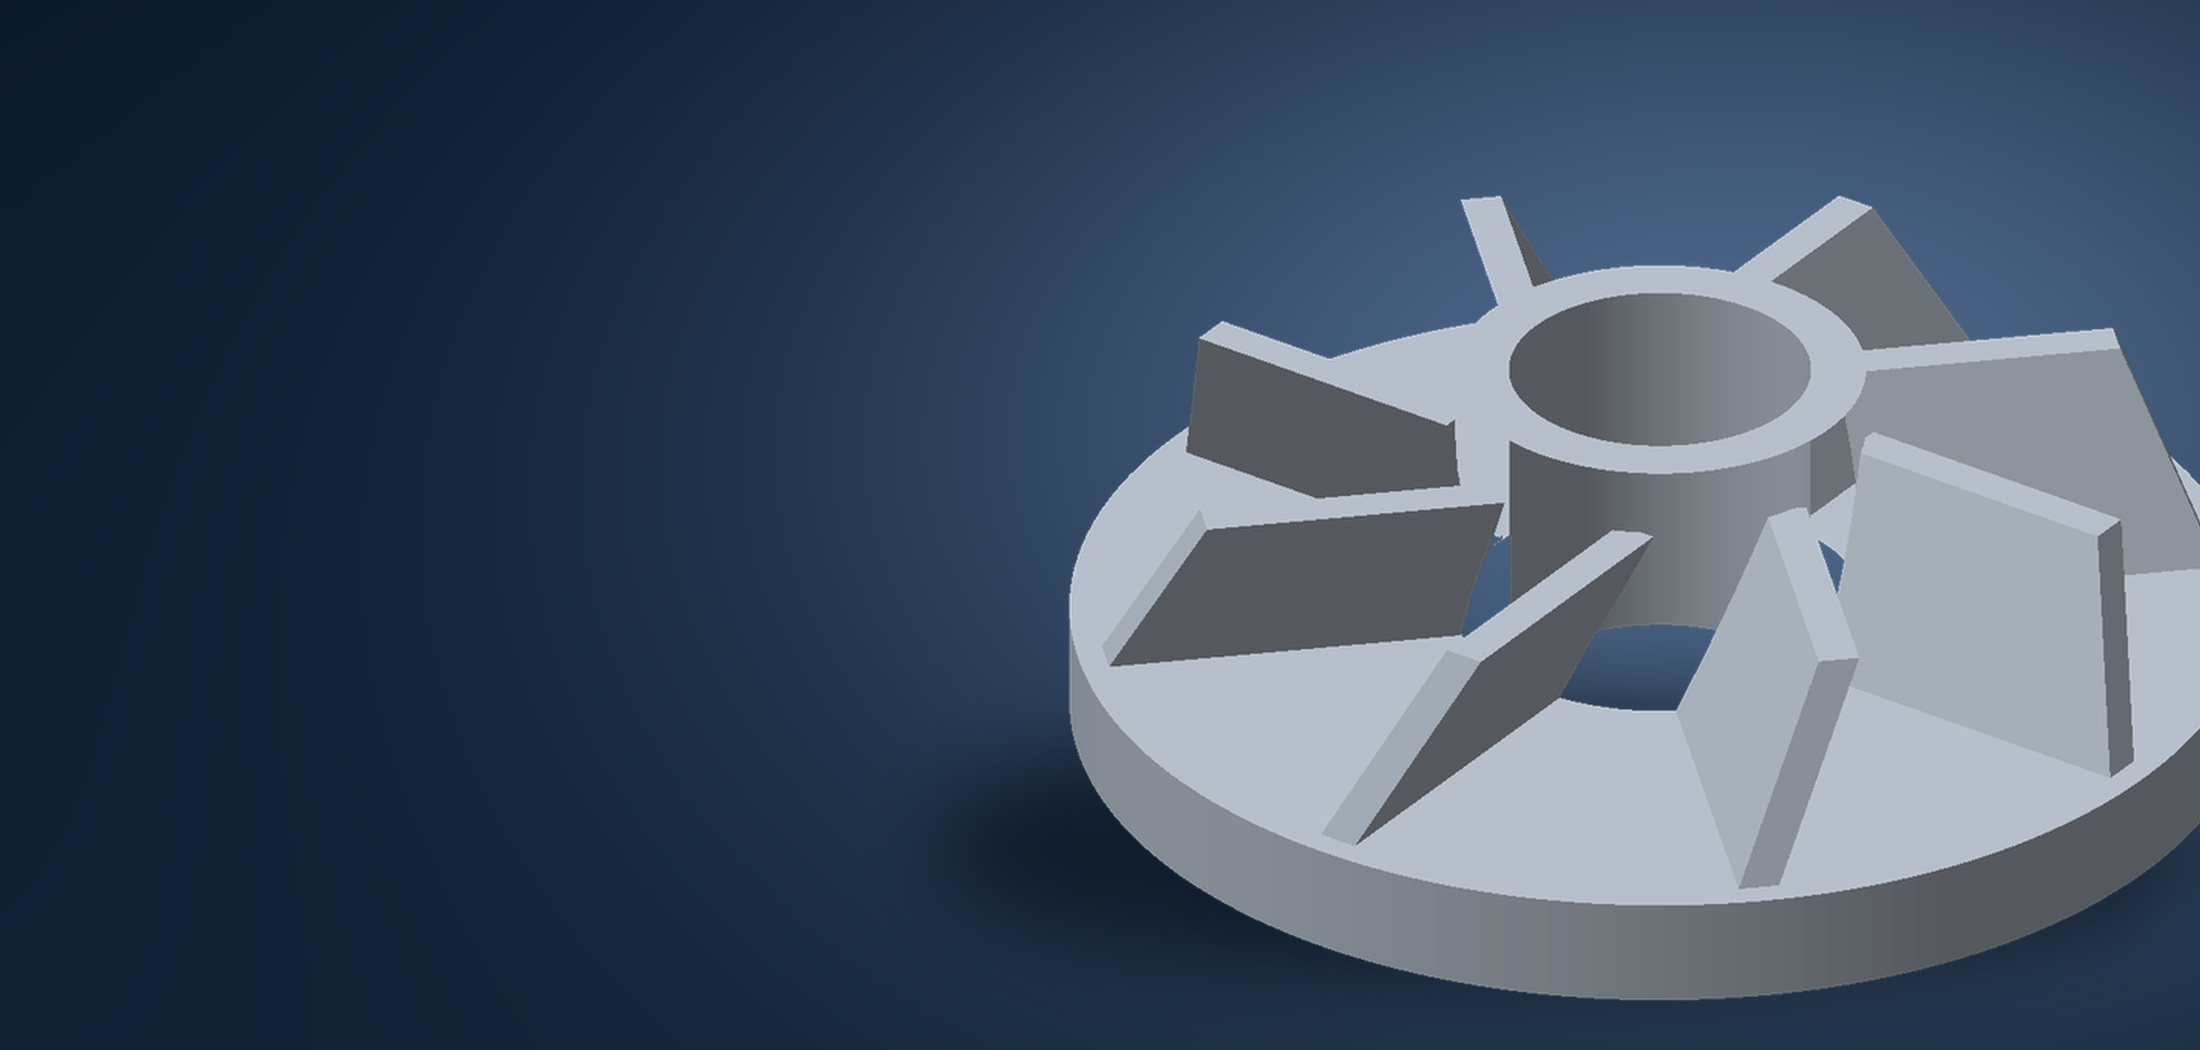
Illustratieve meerassige onderdeelgeometrie

5-assige CNC-bewerkingsdienstenvoor complexe onderdelen met meerdere vlakken

Vergelijk bewerkingsroutes
3+2- en gelijktijdige bewerkingGeselecteerd op basis van de werkelijke geometrie
Tekening & inspectieKritieke kenmerken worden van tevoren overeengekomen
Prototypen & herhaalde seriesGeef de gewenste aantallen op voor de offerte
Weet wie uw onderdelen maaktOnze fabrieken of een overeengekomen partnerroute

Onderdelen geschikt voor 5-assige bewerking

Deel uw model, kritieke kenmerken en bestelaantal. Wij beoordelen of conventionele freesbewerking, geïndexeerd 3+2-frezen of gelijktijdige 5-as bewerking het meest geschikt is voor het onderdeel.

Kenmerken op meerdere vlakkenSchuine gaten en vlakkenGevormde geometrieGedefinieerde referentievlakrelaties
Vergelijk 3-as-, 3+2- en 5-asbewerking
Meer dan één aanpak
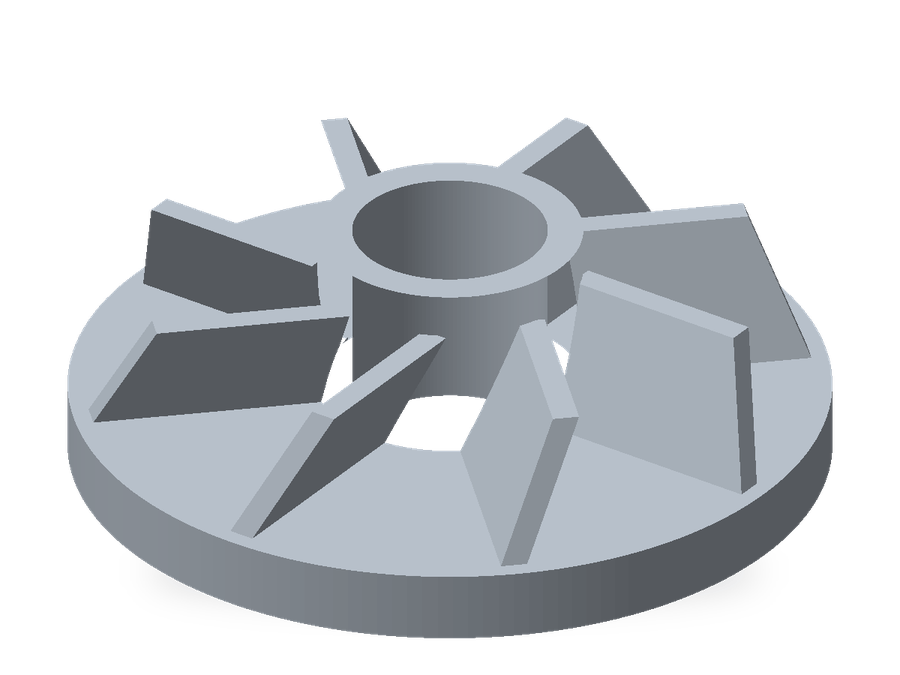
Illustratief CAD-model met verhoogde, gebogen schoepen en een open centrale boring
01Gereedschapstoegang02Oppervlakterichting03Werkstukopspanning

Vergelijking van 3-assige, 3+2- en gelijktijdige 5-assige bewerking

01 / BEWERKINGSROUTE

3-assige freesbewerking

Een vaste benaderingsrichting

Lineaire beweging bewerkt kenmerken vanuit een vaste gereedschapsoriëntatie. Toegankelijke uitsparingen, vlakken en profielen hebben mogelijk geen meerassige route nodig.[1]

Begin hier bij: open kenmerken die bereikbaar zijn met eenvoudige opspanning.
02 / BEWERKINGSROUTE

3+2 positioneel frezen

Eerst indexeren, dan bewerken.

De roterende assen stellen een hoek in en blijven tijdens de bewerkingsoperatie vaststaan. De machine kan vervolgens naar een andere oriëntatie indexeren voor de volgende reeks kenmerken.[2]

Bespreek bij: schuine gaten, zijdelingse kenmerken en onderdelen met meerdere vlakken.
03 / BEWERKINGSROUTE

Simultaan 5-assig frezen

Oriëntatiewijzigingen tijdens de bewerking

Gecoördineerde lineaire en roterende beweging maakt het mogelijk om de gereedschapsoriëntatie te wijzigen tijdens het bewerken van een contour. Dit verschilt van eenvoudig indexeren tussen vlakken.[1]

Bespreek bij: complexe contouren, wisselende toegankelijkheid en gevormde geometrie.
Aanvullende opspanningen en nabewerking

Opgeklemde vlakken, ontoegankelijke gebieden of latere nabewerkingsstappen vereisen mogelijk nog een extra bewerking. In de offerte dient het overeengekomen verspanings- en nabewerkingsbereik te worden beschreven.

Welke kenmerken van uw onderdeel vereisen nadere beoordeling?

Geef in het aanvraagformulier een uitgangspunt aan. Dit is geen geautomatiseerde maakbaarheidsbeoordeling.

Voorbeelden van meervlaks- en gevormde CNC-onderdelen

6 voorbeeldonderdelen getoond.

Meervlaks-behuizingen

Uitsparingen, zijdelingse openingen en montageinterfaces op verschillende vlakken.

Bespreken: Vlakrelaties · toegankelijkheid · afdichtings- of aansluitfuncties

Schuin geplaatste beugels en montageonderdelen

Hellend geplaatste montagevlakken en gatpatronen die een overeengekomen referentie vereisen.

Bespreken: Hoekdefinitie · gatposities · referentievlakken

Blokken met aansluitingen en meerdere zijden

Blokken met functies die vanuit meerdere richtingen worden bewerkt.

Bespreken: Aansluitingsgeometrie · snijpunten · braamacceptatie

Gevormde inzetstukken

Verdiepte of gevormde oppervlakken in combinatie met positioneringsfuncties.

Bespreken: Profieldefinitie · oppervlaktestructuur · nabewerkingstoeslag

Lamellen en vormgegeven onderdelen

Vleugels en gebeeldhouwde vormen hebben gebogen profielen en wisselende oppervlakshoeken die toegang vanuit meerdere gerechtdoosrichtingen kunnen vereisen.

Bespreken: Gereedschapsvrijloop · oppervlaktecontinuïteit · inspectietoegankelijkheid

Frames met ribben

Open frames met ribben, zijdelingse functies en gelokaliseerde montagegebieden.

Bespreken: Ondersteuningsstrategie · vervorming · eindposities van kenmerken

Ontwerpoverwegingen voor 5-assige CNC-bewerking

01

Vrije ruimte voor gereedschap en houder

Toon de volledige geometrie rond elk kenmerk. Een bereikbare snijkant betekent niet automatisch dat ook de houder, spindel en spanmiddelen voldoende ruimte hebben.[3]

02

Spanvlakken en materiaaltoegift voor opspanning

Bespreek spanvlakken, extra materiaal voor opspanning of spanflappen vroegtijdig. Bescherm functionele oppervlakken en geef aan welke gebieden een latere opspanning vereisen.

03

Diepe uitsparingen en kleine radiuswaarden

Bereik, gereedschapslengte en hoekgrootte zijn onderling afhankelijk. Een grotere gereedschapsuitsteek kan trillingen moeilijker beheersbaar maken; markeer diepe details voor beoordeling.[4]

04

Dunne wanden en open constructies

Identificeer wanden die tijdens het spannen of bewerken kunnen bewegen. Bespreek ondersteuning en de bewerkingsvolgorde in plaats van te vertrouwen op een algemene minimale wanddikte.[5]

05

Gesloten kenmerken en ontoegankelijke oppervlakken

Vijf assen elimineren fysieke toegangsbeperkingen niet. Gesloten kanalen, ingesloten functies of sommige ondercuts vereisen mogelijk een ander proces of een overeengekomen ontwerpverandering.[3]

06

Functionele oppervlakken en toegang voor inspectie

Markeer de functionele contouren, afdichtingsvlakken en contactgebieden. Maak duidelijk wat mag worden gepolijst of gecoat, en hoe de eindoppervlakken zullen worden gecontroleerd.

Voorgestelde wijzigingen moeten zichtbaar zijn en goedgekeurd worden. Houd duidelijk wie verantwoordelijk is voor het ontwerp, de revisiebeheersing en de fabricage.

Metalen en kunststoffen voor 5-assige bewerking

11 materialen weergegeven.

Materiaalkwaliteiten en referentie-eigenschappen
Materiaal / referentiekwaliteitReferentie-eigenschap
Aluminium
6061-T6/T6511-extrusie
Vloeigrens ≥240 MPa
Roestvaststaal
304 / EN 1.4301
Thermische uitzettingscoëfficiënt 16 × 10⁻⁶/K
20–100°C
Staal
42CrMo4 +QT, Ovako 327A
Ronde stang, 40 < diameter < 100 mm
Hardheid 270–320 HB
Titanium
Ti-6Al-4V, gegloeide staaf
Doorsnede <76.2 mm
Vloeigrens ≥828 MPa
20°C, longitudinaal
Messing
C36000 vrijverspaanbaar messing
Thermische geleidbaarheid ≈116 W/(m·K)
20°C
Koper
C11000 ETP-koper
Elektrische geleidbaarheid 101% IACS
20°C
Inconel-legeringen
INCONEL 625, gegloeide staaf / balk / plaat
Productafmetingen ≤4 in
Nominale treksterkte 827–1,034 MPa
Kamertemperatuur
PEEK
Ongevulde TECAPEEK natuurlijk
Trekmodulus 4200 MPa
1 mm/min
POM / acetaal
POM-C, TECAFORM AH natural
Wateropname 0.05 / 0.10%
24 / 96 h, 23°C
Nylon
PA6, TECAMID 6 natuurlijk
Wateropname 0.30 / 0.60%
24 / 96 h, 23°C
Acryl / PMMA
Doorzichtig gegoten PLEXIGLAS GS 0F00
Lichtdoorlatendheid ≈92%
D65, DIN 5036-3

Referentiegegevens voor genoemde kwaliteiten: Hydro Legering 6061; Outokumpu Kernassortiment; Ovako 42CrMo4; TIMET TIMETAL 6-4; Copper Development Association C36000 en C11000; Special Metals INCONEL-legering 625; Ensinger-productgegevens voor de genoemde kwaliteiten; Röhm PLEXIGLAS GS / XT. Polymeerwaarden zijn typisch. De treksterkte van INCONEL is een nominale vergelijkingswaarde. De verwijzingen vergelijken gepubliceerde materiaalgegevens; bewerkingsgrenzen en eventuele vervangende kwaliteiten bevestigen wij aan de hand van uw tekening.

Hebt u een andere kwaliteit nodig? Geef dan de exacte specificatie en vereiste documentatie op. Vervangingen vereisen uw goedkeuring.
Referenties, toleranties en oppervlakteprofielen

ISO 2768-1:1989 · lineaire afmetingen · mm
Nominale afmeting (mm)Fijn (f)Middelmatig (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Voor metalen onderdelen waarop ISO 2768-1 op de tekening is aangegeven. Afzonderlijk getolereerde afmetingen en geometrische toleranties hebben voorrang. Afmetingen onder 0.5 mm, afschuiningen en randafrundingen worden volgens afzonderlijke limieten toegepast. ISO 2768-1

Afwerkvereisten voor kritieke oppervlakken

Voorkeur voor aanvraag: Niet gespecificeerd

Een afwerkingsproces is geen vervanging voor een oppervlaktespecificatie. Geef de gebieden aan die een bepaalde ruwheid of eindafmeting vereisen.[4]

Inspectieplanning voor complexe CNC-onderdelen

Illustratieve afbeelding van dimensionele inspectie
01 / DEFINIËREN

Referentie- en modeluitlijning

Bij inspectie worden positie- en profielresultaten gerelateerd aan de referenties op de technische tekening en aan de juiste modelversie. Lokale afmetingen, relaties tussen verschillende vlakken en oppervlaktestructuur blijven afzonderlijke controles.

02 / PLAN

Toegankelijkheid en dekking van het oppervlak

De gekozen methode moet de gecontroleerde kenmerken bereiken en het gespecificeerde oppervlak of de gespecificeerde locaties volledig bedekken. Functionele kalibers, coördinatenmetingen en andere methoden voldoen aan verschillende eisen.

03 / VERIFICEREN

Stel de goedkeuringsvereisten voor het eerste onderdeel vast

Wanneer goedkeuring van het eerste onderdeel vereist is, dient te worden vastgelegd wat er moet worden goedgekeurd en welke stappen voorafgaan aan de productie van de resterende hoeveelheid.

04 / DOCUMENTEREN

Specificeer materiaal, afwerking en inspectiedocumentatie

Spreek af: materiaaldocumentatie, inspectieresultaten, afwerkdocumentatie en onderdeelidentificatie als onderdeel van het leveringsbereik.

Industriële toepassingen voor meerassige CNC-onderdelen

Lucht- en ruimtevaart

Structurele onderdelen, montageonderdelen en contourgeometrie. Specificeer de onderdeelspecifieke traceerbaarheids- en kwalificatievereisten.

Toepassingsvereisten

Medische apparatuur

Behuizingen voor apparatuur en precisie-interfaces. Geef de vereisten voor materiaal, reinheid en documentatie aan.

Toepassingsvereisten

Automotive

Behuizingen voor ontwikkeling, spanmiddelen en complexe montage-onderdelen. Identificeer de functionele interfaces en goedkeuringsbehoeften.

Toepassingsvereisten

Defensie

Deel de projectspecifieke kwalificatie- en informatiebehandelingsvereisten voordat gevoelige bestanden worden uitgewisseld.

Toepassingsvereisten

Halfgeleiders

Constructiekaders, behuizingen en precisie-interfaces. Bespreek de definitieve geometrie, oppervlaktestaat en reinheid.

Toepassingsvereisten

Toepassingsvoorbeelden geven geen sectorale goedkeuring of certificering aan. Gespecialiseerde eisen worden beoordeeld voordat een project wordt geaccepteerd.

Kosten van 5-assige bewerking en bestelhoeveelheden

PROTOTYPE

Prototypes voor het controleren van pasvorm en functie

Begin met de functionele vragen die het monster moet beantwoorden. Identificeer eventuele verschillen tussen prototype en productiemateriaal, afwerking of acceptatiecriteria.

PROEFPRODUCTIE

Proefproductie vóór serieproductie

Gebruik een initiële batch om het productiebereik, het inspectieplan en de goedkeuringspunten te bevestigen voordat de bestelling wordt uitgebreid.

HERHAALBESTELLINGEN

Herhalingsbestellingen op basis van goedgekeurde tekeningen

Verwijs naar de goedgekeurde tekening, specificatie en eventuele overeengekomen bewaarde spanmiddelen. Bevestig wijzigingen opnieuw in plaats van te veronderstellen dat de vorige offerte nog steeds van toepassing is.

Vergelijk de bewerkingsroutes

De voorbereiding wordt gefactureerd per opdracht of partij; het laden, verspanen en herhaald hanteren wordt per onderdeel in rekening gebracht. Een herbruikbare bewerkingsroute kan de voorbereidingskosten spreiden over een herhaalde partij, terwijl een eenvoudig eenmalig onderdeel mogelijk beter geschikt is voor eenvoudig frezen. Wij vergelijken complete bewerkingsroutes voor dezelfde tekening en hoeveelheid.

01

Programmering en gereedschapsbaanverificatie

Vijfassige programmering omvat gereedschapsoriëntatie, controle op de vrije ruimte voor gereedschapshouder en opspaninrichting, en verificatie van de eerste productie. Deze voorbereiding behoort tot de opdrachtkosten voordat de werkzaamheden die per onderdeel worden herhaald, worden vergeleken.

02

Machineopspanningen en specifieke spanmiddelen

Geïndexeerde toegang of toegang via meerdere assen kan het aantal heropspanningen verminderen bij geschikte meervlakkige geometrie. Minder opspanningen kunnen tijd besparen bij het hanteren en bij werk aan opspaninrichtingen, maar een opgespannen vlak of een geblokkeerd kenmerk vereist mogelijk nog steeds een extra bewerking. Wij wegen deze besparingen af tegen de benodigde programmering en verificatie.

03

Oppervlaktegeometrie en secundaire afwerking

Scheid de functionele oppervlakte-eisen van cosmetische verwachtingen. Geef aan waar secundaire processen vereist zijn.

04

Inspectierapporten, verpakking en levering

Neem inspectiedekking, documentatie, verpakking, bestemming en de gewenste leverdatum op in de bespreking.

Van CAD-beoordeling naar een 5-assige bewerkingsopdracht

01

Stuur het CAD-model en de bijbehorende tekening

Stuur het CAD-model, de bijbehorende tekening, materiaalsoort, hoeveelheid en doeldatum. Geef kritieke oppervlakken en vertrouwelijkheidsvereisten aan.

02

Beoordeel gereedschapstoegang, werkstukopspanning en inspectie

Bespreek toegang, werkstukopspanning, specificatie, inspectie en of onze fabrieken of een overeengekomen partner het werk moeten uitvoeren.

03

Goedkeur de offerte en de eisen voor het eerste onderdeel

Bevestig de offerte, de productieverantwoordelijkheden en eventuele goedkeuring van het eerste onderdeel of monster vóór de overeengekomen productiefase.

04

Inspecteer en identificeer de afgewerkte onderdelen

Voltooi de overeengekomen acceptatietests, documentatie en verpakking. Houd de bestelling, revisie en geleverde onderdelen traceerbaar ten opzichte van elkaar.

Vragen over 5-as bewerking, toleranties en kosten

Wat is het verschil tussen 3+2 en simultaan 5-assig frezen?

Bij 3+2-bewerking positioneren de roterende assen het onderdeel of het gereedschap en blijven ze tijdens elke snijbewerking vaststaan. Bij gelijktijdige vijfassige bewerking kan de oriëntatie tijdens het snijden veranderen. De tekening en de toegangsvereisten bepalen welke aanpak geschikt is.[2]

Heeft mijn onderdeel daadwerkelijk vijfassige bewerking nodig?

Niet noodzakelijkerwijs. Sommige onderdelen met meerdere vlakken kunnen worden vervaardigd met conventioneel frezen en extra opspanningen. Deel de volledige geometrie en kritieke vereisten met ons; vraag om de redenering achter de voorgestelde bewerkingsroute in plaats van alleen op basis van het aantal assen te kiezen.

Kan vijfassige bewerking alle oppervlakken in één opspanning afronden?

Niet altijd. Opgeklemde vlakken, ontoegankelijke kenmerken en afwerkstappen kunnen een extra bewerking vereisen. Vraag ons om te bevestigen hoe het volledige onderdeel zal worden bewerkt.

Welke toleranties kan VETCNC bereiken?

Wij bevestigen haalbare toleranties voor de specifieke geometrie, het materiaal, de referentiestructuur en de inspectiemethode. Geef kritieke afmetingen, posities en oppervlakteprofielen aan op uw tekening. Deze pagina publiceert geen universele tolerantie of gegarandeerde bewerkingsomvang.

Kunt u diepe holtes of ondersnijdingen verwerken?

Ze hebben een geometriebeoordeling nodig. Gereedschap, gereedschapshouder, spanmiddel en machinevrijloop zijn allemaal van belang; het toevoegen van roterende beweging maakt niet elk ingesloten of belemmerd kenmerk toegankelijk. Waar nodig kunnen we een ander proces of een goedgekeurde ontwerpwijziging bespreken.[3]

Kunt u inspectie- of materiaaldocumentatie leveren?

Laat ons weten welke documenten u vereist voordat u bestelt. Overeenstemming over de meetdekking, rapportformaat, materiaaldocumentatie en eventuele afwerkingsrapporten vindt plaats tijdens het opstellen van de offerte. Ga er niet vanuit dat een bepaalde certificering of een specifiek rapport standaard wordt meegeleverd.

Zullen mijn onderdelen in een VETCNC-fabriek of door een partner worden vervaardigd?

Indien de werkzaamheden passen binnen onze eigen fabrieken, kunnen we directe productie bespreken. Indien een andere specialist beter geschikt is, kunnen we een overeengekomen samenwerking met een partner regelen of u direct met die partner in contact brengen. Het doel is duidelijkheid te bieden over wie het onderdeel vervaardigt en wie daarvoor verantwoordelijk is.

Kan de voorbereiding van een vijfassige opdracht worden hergebruikt voor een herhaalde partij?

Een gevalideerd programma en een herbruikbare opspaninrichting kunnen de voorbereidingskosten voor herhalende opdrachten verlagen, mits de revisie van de tekening, het grondmateriaal, de gereedschappen en de machineconfiguratie compatibel blijven. Een gewijzigd kenmerk of een andere opspanningsopstelling kan opnieuw interferentiecontroles en verificatie van het eerste onderdeel vereisen. Wij onderscheiden herbruikbare assets van de voorbereiding die nodig is voor de nieuwe revisie.

PROJECTONDERSTEUNING

Bespreek uw 5-assige bewerkingsproject

Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.

TECHNISCHE DOWNLOAD

CNC-onderdeelontwerp en maakbaarheid

PDF · 28 pagina's · 188 KB · V1.0

Technische referenties en reikwijdte van begeleiding

Referenties voor geïndexeerde en simultane verspaning, vrije ruimte voor het gereedschap, gereedschapsuitsteek en ondersteuning van dunne wanden.

  1. Autodesk — overzicht van 5-as bewerking
  2. Autodesk — 3+2 positioneel frezen
  3. Autodesk — botsingsvoorkoming en gereedschapsaslimieten
  4. Sandvik Coromant — profielfrezen en gereedschapsuitsteek
  5. Sandvik Coromant — schouderfrezen en dunne wanden
VETCNCCNC-PRODUCTIE

Offerte aanvragen

Tekening uploaden

*Verplichte velden

Onderdeelillustratie

Paginavoorbeeld

Deze pagina is niet opgenomen in de lokale voorbeeldweergave. Ga verder met het verkennen van 5-as CNC-bewerkingsdiensten of vraag een offerte aan op basis van een tekening.

Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB