Ga naar inhoud
VETCNCCNC-PRODUCTIE
Afgebeelde bewerkte behuizing en opspanonderdelen tegen een blauwe industriële achtergrond

CNC-bewerking voor lucht- en ruimtevaart

Wij bewerken behuizingen, beugels, assen en gereedschap voor lucht- en ruimtevaartontwikkeling en grondondersteunende apparatuur. Werk voor installatie in vliegtuigen vereist een beoordeling van het beoogde gebruik en de leveranciersvereisten voordat het wordt geaccepteerd.

  • Ontwikkelingscomponenten
  • Grondondersteunende apparatuur
  • Montage- en inspectiegereedschap

Behuizingen, beugels en gereedschaponderdelen

Wij leveren individuele onderdelen en gereedschapsdetails voor de bouw van lucht- en ruimtevaartapparatuur. Vergelijk de onderstaande onderdeelfamilies op basis van de interfaces die u moet behouden: behuizingsafsluiting, geïnstalleerde uitlijning, roterende passingen of werkstukpositiebepaling.

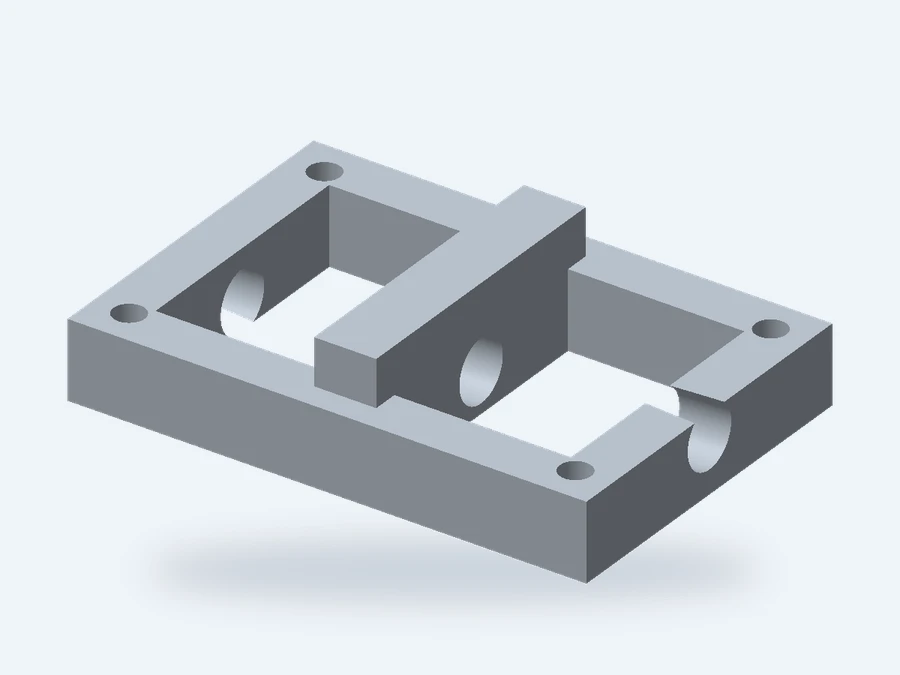
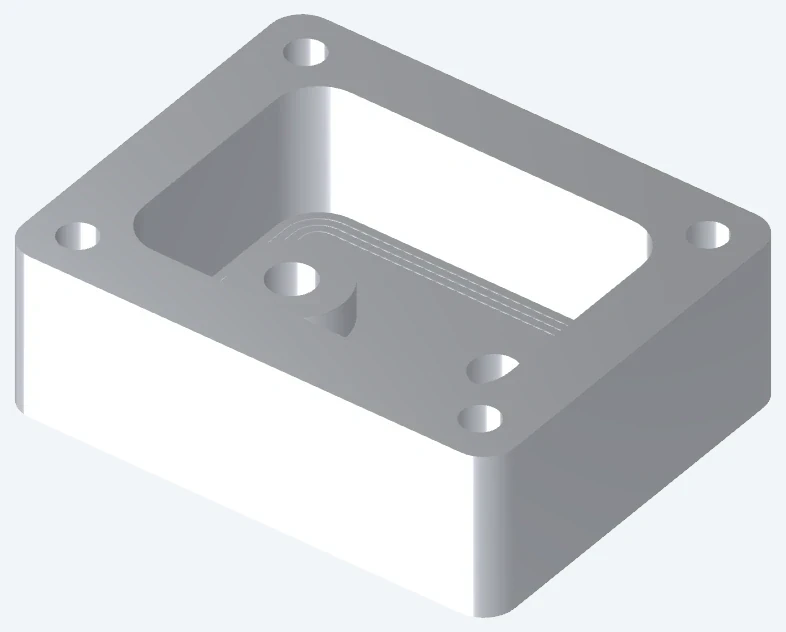
Behuizingsgeometrie met montage- en dekselinterfaces

Avionica-behuizingen

Wij bewerken behuizingslichamen met printplaatsteunen en verzonken of vlakke dekselaanslagen. Een verzonken passing kan het deksel positioneren; een vlak aanslagvlak laat de positionering over aan afzonderlijke kenmerken. De sluitvlakken moeten elkaar raken voordat andere interne geometrieën het deksel tegenhouden.

  • Behuizingsnissen
  • Dekselaanslagen
  • Connectoropeningen
Bespreek dit onderdeel
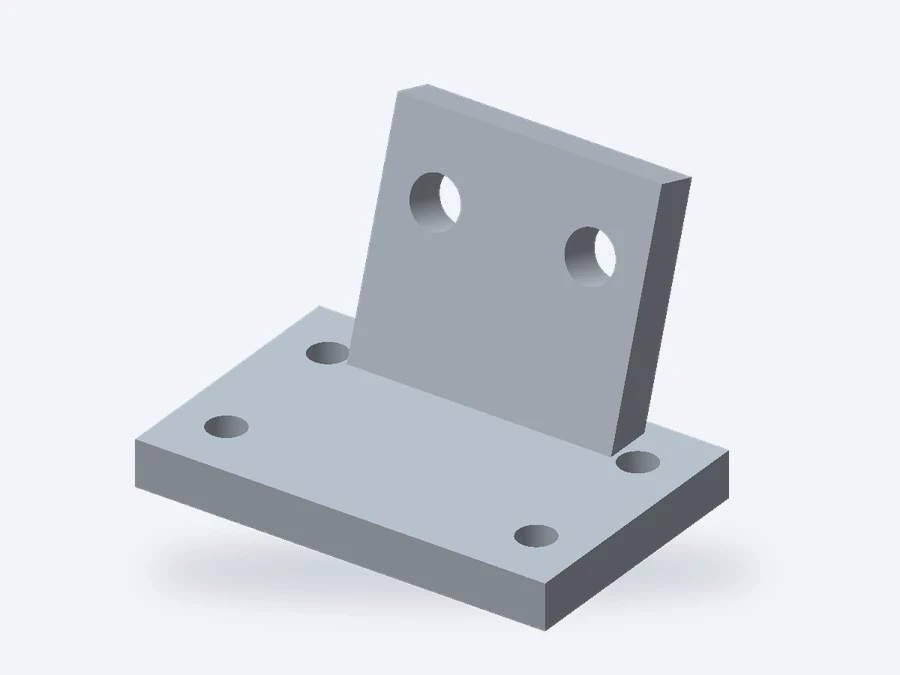
Beugel met duidelijke montagevlakken en gatpatronen

Montagebeugels en steunen

Een beugel kan aan zijn buitenafmetingen voldoen, maar toch een instrument kantelen of verschuiven. De hoek van het montagevlak en de positie van de gaten moeten daarom verwijzen naar de apparatuurinterface, vooral wanneer de beugel twee vlakken onder verschillende hoeken verbindt.

  • Montagevlakken
  • Boutpatronen
  • Steunribben
Bespreek dit onderdeel
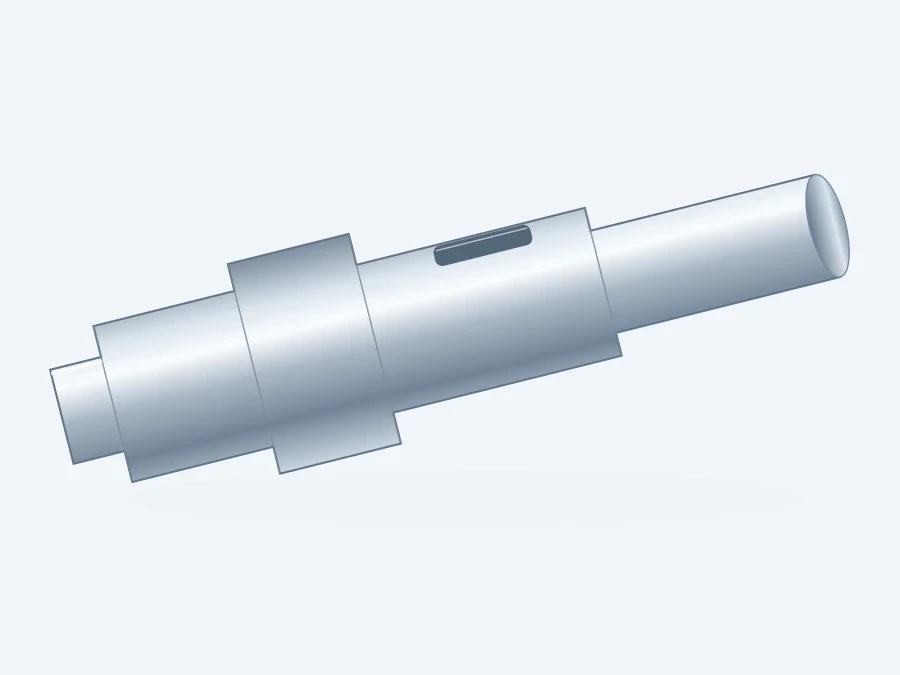
Assen, bussen en positioneringsonderdelen

Assen, bussen en positioneringsonderdelen

Voor een verwisselbare geleidebus bepaalt de boring de paspen, terwijl de schouder de invoegdiepte bepaalt. Wij draaien beide kenmerken; door de werkende lengte afzonderlijk te identificeren van een inloopfase wordt de pasvorm niet uitsluitend bepaald door de totale lengte.

  • Positioneringsdiameters
  • Schouders
  • Dwarskenmerken
Bespreek dit onderdeel
Geribde frames en onderdelen met meerdere vlakken

Geribde frames en onderdelen met meerdere vlakken

Lichtgewicht frames combineren dunne ribben met dikker uitgevoerde montageplekken. Zakdiepte, wortelradius en toegang achter de ribben beïnvloeden hoeveel materiaal kan worden verwijderd terwijl steun voor de eindbewerkingen behouden blijft.

  • Geribde wanden
  • Open zakken
  • Gehoekte kenmerken
Bespreek dit onderdeel
Montage- en inspectie-opspaninrichtingen

Montage- en inspectie-opspaninrichtingen

Wij bewerken opspanplaten, positioneer-elementen en vervangbare steundetails. Afzonderlijke slijtdelen zijn nuttig waar herhaaldelijke belasting anders het hoofdopspanning zou beschadigen; hun aanslagvlakken en bevestigingspatroon moeten ervoor zorgen dat een vervanging exact op de bedoelde positie terugkeert.

  • Positioneringscontacten
  • Werkstuksteunen
  • Vervangbare details
Bespreek dit onderdeel
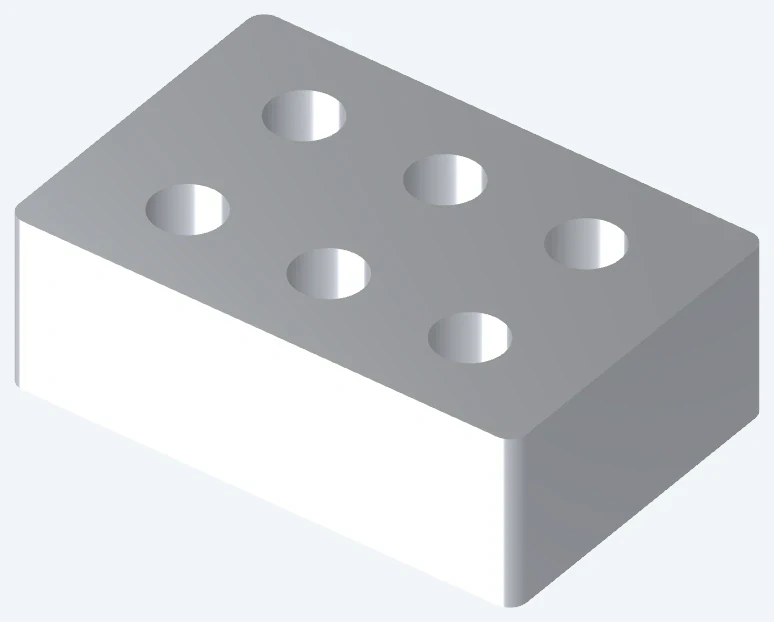
Blokken met poorten en componenten voor testopstellingen

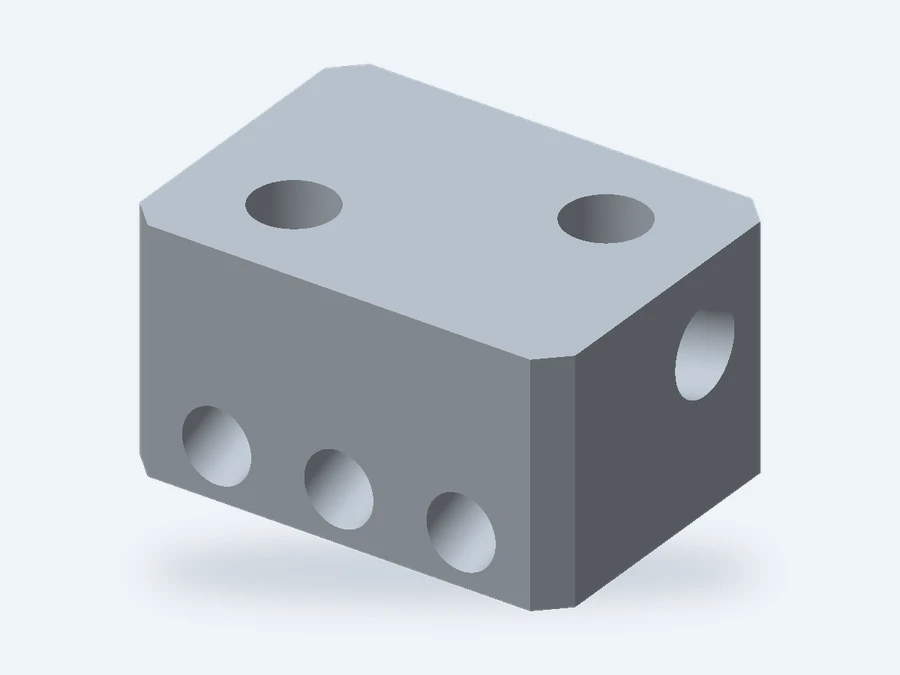
Geboorde blokken en onderdelen voor testopstellingen

Kruisgeboorde testblokken vereisen toegang om bramen te verwijderen op de plaatsen waar doorgangen samenkomen. De inbouwdiepte van de plug en de doorbraak van de boring moeten ook het beoogde stromingspad vrijlaten; alleen de poortingang definieert niet de interne verbinding.

  • Kruisende doorgangen
  • Plug-interfaces
  • Afdichtvlakken
Bespreek dit onderdeel

Avionica-verpakking, grondgereedschap en installatie op vliegtuigen

Dezelfde gefreesde vorm kan dienen als passingscontrole-assemblage, als herbruikbaar grondgereedschap of als vliegtuiginstallatie. Elk gebruik verandert de controles die het onderdeel bruikbaar maken en de goedkeuring die nodig is om het te kopen.

Behuizingsgeometrie met montage- en dekselinterfaces

Controle van de volledige avionica-assemblage

Een behuizingsprototype is het meest nuttig wanneer het kan worden gemonteerd met de werkelijke printplaat, connectoren en bevestigingsmiddelen. Wij bewerken de gevraagde montage- en behuizingseigenschappen zodanig dat uw team deze interfaces gezamenlijk kan controleren.

Reserveer ruimte voor de gekoppelde connector én voor het verwijderingspad ervan, niet alleen voor de connectoruitsparing. Een gesloten deksel kan ook interfereren met kabeluitgangen, koppen van bevestigingsmiddelen of een printplaat die boven de bodem van de uitsparing is gemonteerd.

Apparatuurverpakking

De afstand van de printplaat tot de behuizing (afstandshoogte), de middenlijnen van de connectoren en de onderzijde van het deksel bepalen het beschikbare componentenvolume.

Toegang voor onderhoud

Een verwijderbaar deksel vereist speelruimte voor de geselecteerde gereedschap én voldoende ruimte om deze te verwijderen zonder aangrenzende apparatuur te verstoren.

Beugel met duidelijke montagevlakken en gatpatronen

Herbruikbaar grondondersteunend en inspectiegereedschap

Voor een dunne behuizing of paneel moeten de ondersteuningen aangrijpen op de beoogde contactgebieden voordat de klemmen worden aangedaan. Het opspannen van een onondersteund vlak kan de vorm veranderen die wordt geassembleerd of gemeten.

Een opspaninrichting met vrije ruimte onder het werkstuk maakt laden en lossen mogelijk zonder de afgewerkte oppervlakken over de positioneringselementen te slepen. Toegang voor meetsondes, bevestigingsmiddelen en connectoren moet eveneens worden opgenomen in de opspanningslay-out.

Ondersteuning vóór het aanhalen van de klemmen

Plaats de vergrendeling dicht bij de ondersteuningen; het gebruik van de klem om een vervormd werkstuk op zijn plaats te trekken wijzigt de inspectieconditie.

Speelruimte voor meetsondes en gereedschap

Zorg voor een onbelemmerde toegang tot elke gecontroleerde functie en voor een terugtrekkingspad na de bewerking.

Montage- en inspectie-opspaninrichtingen

Inkoop van onderdelen die bedoeld zijn voor installatie op vliegtuigen

Voor installatiewerkzaamheden is zowel een gekwalificeerde leveringsroute als een maakbare tekening vereist. Wij controleren de vereiste productielocatie, goedgekeurde bewerkingsbedrijven en kwaliteitsclausules van de klant voordat wij deze scope accepteren.

VETCNC werkt samen met fabrieken in China en een netwerk van partners. Indien de bestelling beperkingen oplegt ten aanzien van het land van fabricage of goedgekeurde leveranciers noemt, dient deze eis reeds tijdens de initiële inkoopbeslissing te worden vastgelegd, voordat technische bestanden worden overgedragen.

Ontwerpverantwoordelijkheid

Afwijkingen ten opzichte van de tekening vereisen de goedkeuring van de aangewezen verantwoordelijke. Een suggestie van de leverancier met betrekking tot maakbaarheid geeft geen toestemming voor een wijziging van het ontwerp.

Fabricageomvang

Een goedkeuring van de procesleverancier moet de vereiste bewerking bij de daadwerkelijke leverancier omvatten; een vergelijkbaar genoemde behandeling is geen gelijkwaardige goedkeuring.

Prototypebouw, inspectiemonsters en herhalingsbestellingen

Prototype-, acceptatie- en herhalingsbouw moeten verschillende vragen beantwoorden. Wij bieden een prijsopgave voor de vereiste onderdeeltoestand en de bijbehorende documentatie die hoort bij de fase waarin u aankoopt.

Ontwikkelingsprototypes

Gebruik het prototype om toegang tot montage, uitlijning en spelingen te controleren. Indien het materiaal of de afwerking afwijken van het definitieve onderdeel, kunnen de resultaten van de pasproef niet worden gebruikt om de sterkte, slijtage- of corrosieweerstand van het definitieve onderdeel vast te stellen.

Inspectie- en acceptatiemonsters

Voor een acceptatiebouw dient het bedoelde materiaal en de geplande bewerkingsroute te worden gebruikt, en moeten de kenmerken die moeten worden ingediend, worden aangegeven. Een succesvolle montageproef op zich levert geen karakteristiek-per-karakteristiek bewijs op zoals dat wordt gevraagd in een First Article Inspection-pakket.

Herhalen van componentbestellingen

Herhalingsbestellingen dienen uitwisselbare interfaces te behouden, niet alleen de nominale buitenafmetingen. Een gewijzigde connector, inzetstuk of afwerking kan een bestaande pasvorm beïnvloeden, zelfs wanneer het grootste deel van het model ongewijzigd blijft.

Materiaalreferenties voor onderdelen van luchtvaartapparatuur

Sterkte, massa en thermische respons leiden tot verschillende materiaalkeuzes voor een behuizing, een montagebeugel en een gereedschapscontactoppervlak. De onderstaande referenties geven de materiaaltoestand aan die ten grondslag ligt aan elke waarde; de vrijgegeven materiaalspecificatie beheerst de bestelling.

Materiaalreferenties voor onderdelen van luchtvaartapparatuur
MateriaalverwijzingParameterwaardenOnderdeel-/grondstofcontext
6061-T6/T6511-extrusieVloeigrens ≥240 MPa; treksterkte ≥260 MPaBehuizingen, steunen en opspanbasissen
Ti-6Al-4V · gegloeid ASTM B348-staafVloeigrens ≥828 MPa; treksterkte ≥895 MPaDiameter / dikte <76.2 mm; 20°C
Legering 625 · gegloeidDichtheid 8.44 g/cm³; geleidingsvermogen 9.8 W/(m·K)Oppervlakken die aan warmte worden blootgesteld; geleidingsvermogen bij 21°C
PEEK · TECAPEEK natuurlijkElastische modulus 4.2 GPa; uitzettingscoëfficiënt 50 µm/(m·K)Afstandhouders, geleiders en gereedschapscontacten

Bronnen: Hydro Alloy 6061 extrusieminima; TIMET TIMETAL 6-4 staafminima (longitudinaal, 20°C); Special Metals Alloy 625 (geleidingsvermogen na 2,100°F/1 h-gloeien); Ensinger TECAPEEK natural typische gegevens (elasticiteitsmodulus bij 1 mm/min; uitzettingscoëfficiënt longitudinaal, 23–60°C).

Frezen, draaien en meervlaksbewerking

Toegang tot functies is een nuttige kostencontrole voordat een ontwerp wordt vrijgegeven. Diepe uitsparingen, dicht bij elkaar geplaatste ribben en gaten op meerdere vlakken kunnen zelfs bij een klein onderdeel verschillende gereedschappen of opspanningen vereisen.

Interfaces die de montagepasvorm bepalen

Richt strengere toleranties specifiek op de vlakken die positioneren, afdichten of contact maken met de assemblage. Een even strenge tolerantie op elk extern vlak levert extra werk op zonder noodzakelijkerwijs de pasvorm te verbeteren.

Geribde frames en onderdelen met meerdere vlakken

Positioneringsvlakken en gatposities

Een spelinggevend boutpatroon laat beweging toe binnen de gaten. Waar de installatiepositie herhaald moet worden, vereist het ontwerp gedefinieerde positioneringskenmerken en positiecontroles die zijn gebonden aan de montage-referentievlakken.

Dunne wanden en ribben

Een dun deksel kan vlak lijken tijdens het opspannen, maar na loslaten vervormen. Acceptatie in vrije toestand of onder beperking moet overeenkomen met de functionele eis; wanneer beperking vereist is, moeten de gespecificeerde steunpunten worden gebruikt.

Schroefdraad en functionele vlakken

De volledige schroefdraadinbrenging is korter dan de totale geboorde diepte. De inschroeflengte van de insert, de speling in een blinde boring en de reikwijdte van de tegenbout moeten voldoende ruimte laten onder de werkzame schroefdraad, zonder door te breken in de aangrenzende wand.

Afmetingen na behandeling

Een gecoat positioneringsgat kan kleiner zijn dan zijn bewerkte afmeting. De eisen voor de eindafmeting moeten onderscheid maken tussen gemaskeerde pasvlakken en gecoate oppervlakken, en moeten aangeven onder welke conditie het tegenstuk moet worden ingebracht.

Afwerking zonder verlies van pasvorm of elektrisch contact

De oppervlaktebehandeling moet geschikt zijn voor zowel het functionele oppervlak als het blootgestelde buitenoppervlak. Wij houden het toepassingsgebied van de behandeling en de toestand van de afgewerkte tekening gezamenlijk in de offerte vast.

Procespecificatie

Anodiseren, conversiecoating en gespecificeerde galvanische bekleding voldoen aan verschillende eisen. De procespecificatie en de goedgekeurde leverancier bepalen de keuze; een visuele omschrijving zoals ‘zwarte afwerking’ is ontoereikend voor een functioneel oppervlak.

Maskering en bedekking

Geanodiseerd aluminium heeft een elektrisch isolerende oppervlaktelaag. Voor verbindings- of aardingsvlakken is mogelijk een gespecificeerde alternatieve behandeling of een afbakening door maskering vereist, gescheiden van het cosmetische buitenoppervlak.

Structuur op afdichtings- en contactvlakken

Een ruwheidswaarde alleen beschrijft geen diepe kras over een afdichtingsvlak. Lokale gebreken en de richting van gereedschapsmarkeringen vereisen een eigen acceptatie-eisen wanneer zij de afdichtings- of contactbaan kruisen.

Locatiekenmerken en eerste-artikelmetingen

Wij controleren de interfaces die het behuizing-, steun- of spanmiddelonderdeel positioneren. De onderstaande numerieke verwijzingen zijn van toepassing wanneer de tekening de genoemde pasvorm of schroefdraadreeks specificeert.

Een dimensioneel rapport registreert de geselecteerde kenmerken van geïnspecteerde onderdelen. Een IAQG 9102 FAI-pakket verifieert de overeengekomen productvereisten via het gedefinieerde proces en de bijbehorende documentatie; het vervangt geen leveranciersgoedkeuring of luchtwaardigheidsbeslissing.

Locatiekenmerken en eerste-artikelmetingen
Functie / controleParameter of referentieAcceptatie-eis
Boring van geleidebusH7, nominaal >6–10 mm
0 tot +0.015 mm
Werkboringlengte na de gespecificeerde afwerking
Metrische bevestigingsschroefdradenGrove spoed: M6 × 1.0; M8 × 1.25 mmSchroefdraadklasse en bruikbare ingreplengte blijven afzonderlijke specificaties
Montagepatroon voor steunPositietolerantie (mm); referentiepuntenBoringassen gepositioneerd ten opzichte van de montagevlakken van de apparatuur
Dunne deksel of geribde framesVlakheid / profiel (mm)Inspectie in de vrije of gefixeerde toestand zoals aangegeven op de tekening
Dimensionele referentie20°C standaardreferentietemperatuurRegistreer de onderdeeltemperatuur of de toegepaste correctie

Paswaarden zijn afwijkingen van de nominale afmeting. Eerste-artikel- en procesregistraties blijven gekoppeld aan de goedgekeurde onderdeelconfiguratie. Referenties: ELESA+GANTER, DIN ISO 286-tabellen; Bossard, metrische ISO-schroefdraden; NIST, standaardreferentietemperatuur.

Leverancierskwalificatie

Er wordt hier geen AS9100-certificering, klantgoedgekeurde leveranciersstatus of luchtwaardigheidsgoedkeuring geclaimd. Vereiste goedkeuringen moeten overeenkomen met de voorgestelde productielocatie en het toepassingsgebied. IAQG OASIS biedt informatie over certificering en registratie van luchtvaartleveranciers.

Onderdeelidentiteit en oppervlaktebescherming

Ontvangstteams moeten de juiste variant identificeren zonder de functionele oppervlakken te riskeren. Verpakking en etikettering moeten deze controle ondersteunen voordat het onderdeel de assemblage bereikt.

Verpakkingslay-out met gescheiden onderdelen en identificatievelden voor onderdeelnummer, revisie, partij, hoeveelheid en record-ID

Bescherming van functionele oppervlakken

Dunne ribben, uitstekende positioneer-elementen en afgewerkte boringen moeten zodanig worden gescheiden dat aangrenzende onderdelen deze niet kunnen raken. De bescherming moet ook een manier bieden om het onderdeel te verwijderen zonder aan een gevoelig kenmerk te trekken.

Koppeling van onderdelen en registraties

Soortgelijke behuizingen met verschillende aansluitpatronen kunnen in een bakje op elkaar lijken. Afzonderlijke onderdeelverwijzingen en zichtbare verpakkingsetiketten onderscheiden de varianten voordat een monteur de bescherming opent.

Beheren van herziene productieopdrachten

Wanneer oude en herziene onderdelen tegelijkertijd in omloop zijn, voorkomt de tekeningherziening op de verpakking dat het ontvangende team ze als onderling uitwisselbaar beschouwt. De geaccepteerde afhandeling van oudere voorraad valt onder de vrijgave van de wijziging.

Vragen over lucht- en ruimtevaartbewerking

Kunt u een offerte voor een behuizing verstrekken voordat alle niet-kritieke details definitief zijn?

Ja. Een voorlopige offerte kan gebruikmaken van een duidelijk geïdentificeerde ontwerpversie en een lijst van openstaande punten bevatten. Scheid onopgeloste uiterlijke details van afmetingen die de afmetingen van het uitgangsmateriaal, wanddikte of assemblage-interfaces bepalen; deze items kunnen de bewerkingsroute en de prijs wijzigen.

Kunnen varianten van een behuizing een gemeenschappelijke grondvorm of gemeenschappelijke bewerking delen?

Ze kunnen vroege bewerkingen delen wanneer de buitengeometrie, de grondvorm en de belangrijkste uitsparingen overeenkomen. Een aansluitopening die een klemoppervlak verwijdert, kan die route wijzigen. Identificeer de aantallen per variant afzonderlijk, zodat gedeelde bewerkingen en variant-specifieke bewerkingen in de offerte kunnen worden onderscheiden.

Kan een monsteronderdeel de tekening vervangen voor een reserveonderdeel voor grondapparatuur?

Een monsteronderdeel kan de vorm en assemblage verduidelijken, maar slijtage, coatings en eerdere reparaties kunnen de oorspronkelijke afmetingen of het materiaal verbergen. Voor een vervanging is nog steeds een geautoriseerde definitie vereist van de functionele passingen, het materiaal en de acceptatie-eisen. Alleen op basis van de gemeten afmetingen van het monsteronderdeel reproduceren we mogelijk diens slijtage.

Heeft een herzien onderdeel altijd een volledig nieuw FAI-pakket nodig?

Niet elke wijziging heeft dezelfde reikwijdte. De toepasselijke 9102-herziening en klanteisen bepalen de beoordeling van de getroffen kenmerken en eventuele volledige of gedeeltelijke FAI. De wijzigingsbeoordeling moet zijn afgerond voordat wordt vertrouwd op een eerder ingediend pakket voor de herziene productieopdracht.

Kunt u de gespecificeerde legering vervangen door een makkelijker verkrijgbare kwaliteit?

Alleen via de geautoriseerde ontwerp- of inkoopgoedkeuringsroute. Soortgelijke legeringsnamen of nominale sterkte garanderen geen gelijkwaardigheid wat betreft corrosiebestendigheid, vermoeiingsgedrag of materiaaltoestand. Wij behouden de gespecificeerde kwaliteit in de offerte, tenzij een alternatief uitdrukkelijk is goedgekeurd.

Kunnen wij onderdelen kopen voordat onze goedgekeurde eindbewerking is uitgevoerd?

Die overdracht kan worden geoffreerd. Daarbij moeten de afmetingen vóór de eindbewerking, de te beschermen oppervlakken en de partij die de eindcomponent na de behandeling verifieert, duidelijk worden aangegeven. Een onderdeel dat wordt geaccepteerd vóór de externe bewerking en een afgewerkte component vallen onder een verschillende leveringsomvang.

Kan een andere productiepartner voor de bestelling worden ingeschakeld?

Een samenwerkingsovereenkomst of directe introductie kan, indien van toepassing, worden besproken. Kom overeen welke partij daadwerkelijk gaat produceren en welke verantwoordelijkheden daarbij gelden, voordat het project wordt vrijgegeven; een wijziging van de productiebron blijft ondergeschikt aan de kwalificatievereisten van het project en aan de vereiste klantgoedkeuring.

Hoe moet gevoelige technische informatie worden gedeeld?

Begin met een niet-gevoelige beschrijving. Kom overeen over de vertrouwelijkheid, de bevoegdheid van de ontvanger en een geschikte overdrachtsmethode voordat beperkte technische informatie wordt uitgewisseld. Upload geen beperkte gegevens via het algemene aanvraagformulier.

PROJECTONDERSTEUNING

Bespreek uw lucht- en ruimtevaartcomponent

Begin met het doel van het onderdeel en de leveranciersvereisten voor de voorgestelde bestelling. Gebruik een niet-gevoelige beschrijving totdat de overdrachtsroute is afgesproken.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB