Ir para o conteúdo
VETCNCCNC MANUFACTURING
Housing usinado e componentes de fixação ilustrados sobre fundo industrial azul

Usinagem Aeroespacial CNC

Usinamos carcaças, suportes, eixos e ferramental para desenvolvimento aeroespacial e equipamentos de apoio em terra. Trabalhos destinados à instalação em aeronaves exigem análise do uso pretendido e dos requisitos do fornecedor antes da aceitação.

  • Componentes de desenvolvimento
  • Equipamentos de apoio em terra
  • Ferramental para montagem e inspeção

Carcaças, suportes e componentes de ferramental

Fornecemos invólucros, suportes, peças de localização e detalhes de ferramental para equipamentos aeroespaciais. As famílias de componentes listadas abaixo abrangem fechamento de invólucros, alinhamento de equipamentos, ajustes rotativos e localização em dispositivos.

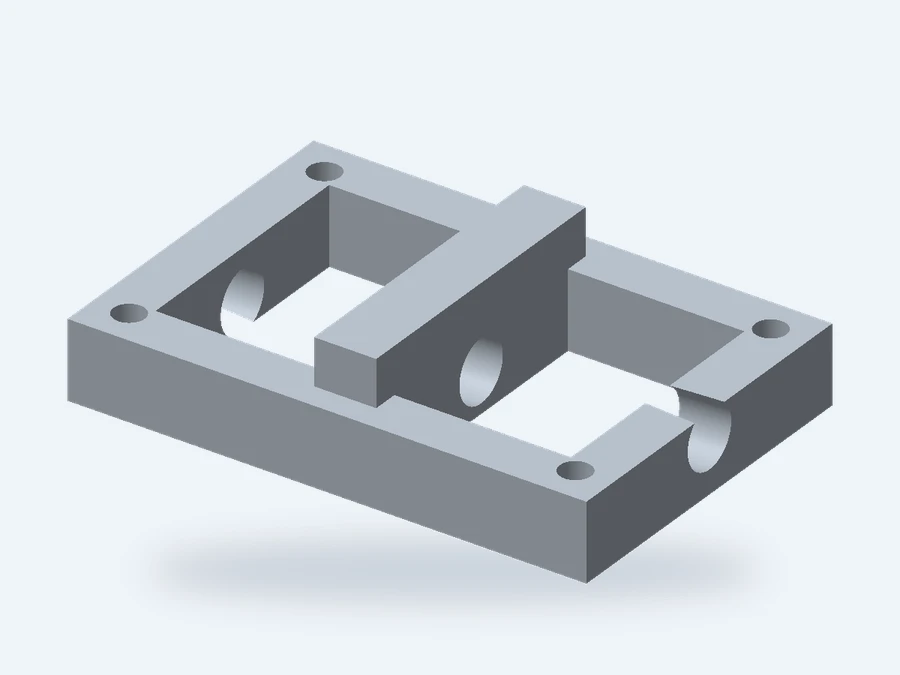
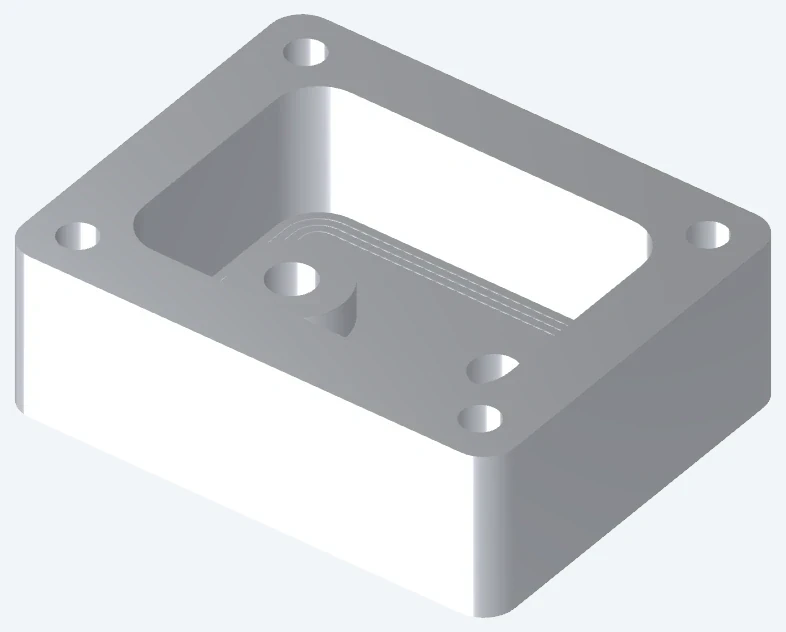
Geometria do housing com interfaces de montagem e tampa

Carcaças para aviônicos

Usinamos corpos de carcaça com suportes para placas e assentos para tampas rebaixados ou planos. Um registro rebaixado pode posicionar a tampa; uma superfície plana transfere essa função para características separadas. As superfícies de fechamento devem entrar em contato antes que qualquer outra geometria interna impeça o fechamento da tampa.

  • Recessos para invólucros
  • Assentos para tampas
  • Aberturas para conectores
Discutir este componente
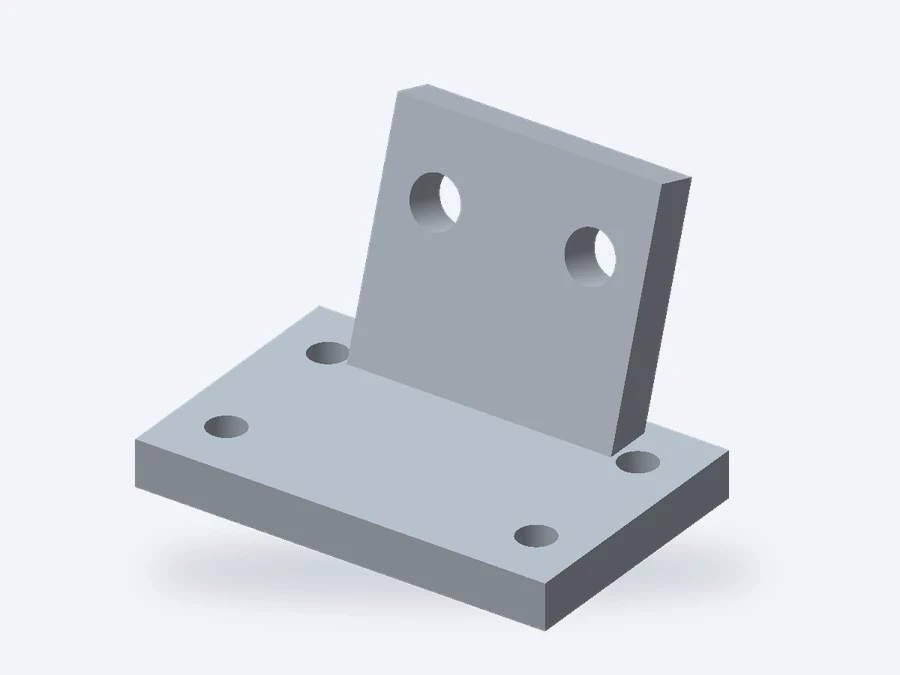
Suporte com faces de montagem distintas e padrões de furos

Suportes e braçadeiras de fixação

Uma braçadeira pode atender às suas dimensões externas, mas ainda assim deixar um instrumento inclinado ou deslocado. O ângulo da face de fixação e as posições dos furos devem, portanto, referenciar a interface do equipamento — especialmente quando a braçadeira une duas faces com ângulos distintos.

  • Faces de montagem
  • Padrões de furação
  • Ribs de reforço
Discutir este componente
Eixos, buchas e peças de localização

Eixos, buchas e peças de localização

Para uma bucha de localização removível, o furo controla o pino acoplado, enquanto o ombro controla a profundidade de inserção. Usinamos ambos os recursos; identificar o comprimento útil separadamente de um chanfro de entrada evita que o ajuste seja definido exclusivamente pelo comprimento total.

  • Diâmetros de localização
  • Ombros
  • Recursos transversais
Discutir este componente
Estruturas nervuradas e peças multifaciais

Estruturas nervuradas e peças multifaciais

Estruturas leves combinam nervuras finas com bases de fixação mais espessas. A profundidade dos bolsos, os raios de concordância na raiz e o acesso atrás das nervuras afetam a quantidade de material que pode ser removida, mantendo-se ao mesmo tempo o suporte necessário para os cortes finais.

  • Paredes nervuradas
  • Bolsos abertos
  • Recursos angulados
Discutir este componente
Fixações para montagem e inspeção

Fixações para montagem e inspeção

Usinamos placas de fixação, localizadores e detalhes de suporte substituíveis. Peças de desgaste separadas são úteis onde cargas repetidas danificariam, de outro modo, a fixação principal; suas faces de assentamento e padrão de fixação devem permitir que uma peça de reposição retorne à posição pretendida.

  • Contatos de localização
  • Suportes para peças usinadas
  • Detalhes substituíveis
Discutir este componente
Blocos com orifícios e componentes de bancada de testes

Blocos com orifícios e peças para bancadas de ensaio

Blocos de teste com furos cruzados exigem acesso para remoção de rebarbas nos pontos onde as passagens se encontram. A profundidade dos tampões e a saída da broca também devem manter o caminho de fluxo pretendido aberto; a entrada do orifício isoladamente não define a conexão interna.

  • Passagens intersecionadas
  • Interfaces de tampão
  • Superfícies de vedação
Discutir este componente

Embalagem de aviônicos, ferramental de chão e instalação em aeronaves

A mesma forma usinada pode servir para uma montagem de verificação de ajuste, um dispositivo de fixação de chão reutilizável ou uma instalação em aeronave. Cada uso altera os critérios de verificação que tornam a peça útil e a aprovação necessária para sua aquisição.

Geometria do housing com interfaces de montagem e tampa

Verificação da montagem completa de aviônicos

Um protótipo de carcaça é mais útil quando pode ser montado com a placa real, conectores e fixadores. Usinamos as características de fixação e de invólucro solicitadas para que sua equipe possa verificar essas interfaces em conjunto.

Reserve espaço para o conector acoplado e para seu caminho de remoção, não apenas para o recorte do conector. Uma tampa fechada também pode interferir nas saídas de cabos, nas cabeças dos fixadores ou em uma placa montada acima do fundo do recesso.

Embalagem de equipamentos

A altura de afastamento da placa, os eixos centrais dos conectores e o lado inferior da tampa determinam o envelope de componentes disponível.

Acesso para manutenção

Uma tampa removível exige folga para a ferramenta selecionada e espaço suficiente para sua retirada sem perturbar equipamentos adjacentes.

Suporte com faces de montagem distintas e padrões de furos

Ferramental de apoio e inspeção de chão reutilizável

Para uma carcaça ou painel fino, os suportes devem atuar nas áreas de contato previstas antes do aperto dos grampos. Grampear uma face não suportada pode alterar a forma sendo montada ou medida.

Um dispositivo com folga sob a peça permite carga e descarga sem arrastar as superfícies acabadas sobre os localizadores. O acesso para sondas, fixadores e conectores também deve constar no layout do ferramental.

Suporte antes do grampeamento

Posicione os dispositivos de contenção próximos aos suportes; usar o grampo para puxar uma peça deformada até sua posição correta altera a condição de inspeção.

Folga para sondas e ferramentas

Forneça uma abordagem desobstruída para cada característica verificada e um caminho de retirada após a operação.

Fixações para montagem e inspeção

Aquisição de peças destinadas à instalação em aeronaves

O trabalho de instalação exige uma cadeia de fornecimento qualificada, além de um desenho usinável. Verificamos o local de fabricação exigido, os processadores aprovados e as cláusulas de qualidade do cliente antes de aceitar esse escopo.

VETCNC trabalha com fábricas na China e uma rede de parceiros. Se o pedido restringir o país de fabricação ou nomear fontes aprovadas, esse requisito deve ser definido na decisão inicial de sourcing, antes da transferência dos arquivos técnicos.

Autoridade de projeto

Desvios nos desenhos exigem a aceitação da autoridade designada. Uma sugestão de viabilidade de fabricação por parte do fornecedor não autoriza alteração no projeto.

Escopo de fabricação

A aprovação de um processador deve abranger a operação exigida na fonte real; um tratamento com denominação semelhante não constitui aprovação equivalente.

Construções de protótipos, amostras de inspeção e pedidos repetidos

Construções de protótipo, aceitação e repetição devem responder a perguntas distintas. Emitimos orçamento com base na condição e nos registros exigidos para a etapa que você está adquirindo.

Protótipos de desenvolvimento

Utilize o protótipo para verificar o acesso à montagem, o alinhamento e as folgas. Se seu material ou acabamento diferirem do componente final, os resultados do ensaio de encaixe não podem comprovar a resistência, o desgaste ou o desempenho à corrosão do componente final.

Amostras de inspeção e aceitação

Para uma construção de aceitação, utilize o material e a rota de processamento previstos e identifique as características a serem submetidas. Um ensaio bem-sucedido de montagem isoladamente não fornece evidência característica por característica exigida em um pacote de primeira peça.

Pedidos repetidos de componentes

Pedidos repetidos devem preservar interfaces intercambiáveis, não apenas a forma externa nominal. Uma mudança no conector, no inserto ou no acabamento pode afetar um encaixe estabelecido, mesmo quando a maior parte do modelo permanece inalterada.

Referências de materiais para peças de equipamentos aeroespaciais

Resistência, massa e resposta térmica levam a escolhas distintas de materiais para carcaças, suportes e contatos de ferramental. As referências abaixo indicam a condição de estoque subjacente a cada valor; a especificação de material liberada controla o pedido.

Referências de materiais para peças de equipamentos aeroespaciais
Referência de materialValores dos parâmetrosContexto da peça / matéria-prima
Extrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa; resistência à tração ≥260 MPaCarcaças, suportes e bases de fixação
Ti-6Al-4V · barra recozida ASTM B348Limite de escoamento ≥828 MPa; limite de tração ≥895 MPaDiâmetro / espessura <76.2 mm; 20°C
Liga 625 · recozidaDensidade 8.44 g/cm³; condutividade 9.8 W/(m·K)Interfaces expostas ao calor; condutividade a 21°C
PEEK · TECAPEEK naturalMódulo 4.2 GPa; expansão 50 µm/(m·K)Espaçadores, guias e contatos de ferramental

Fontes: Extrusão mínima Hydro Alloy 6061; barra mínima TIMET TIMETAL 6-4 (longitudinal, 20°C); Special Metals Alloy 625 (condutividade após recozimento a 2,100°F/1 h); dados típicos Ensinger TECAPEEK natural (módulo a 1 mm/min; expansão longitudinal, 23–60°C).

Fresamento, torneamento e usinagem multifacial

O acesso às características é uma verificação útil de custo antes da liberação de um projeto. Bolsos profundos, nervuras com espaçamento reduzido e furos em várias faces podem exigir ferramentas ou configurações diferentes, mesmo quando a peça for pequena.

Interfaces que controlam o encaixe de montagem

Concentre controles mais rigorosos nas superfícies que posicionam, vedam ou entram em contato com a montagem. Uma tolerância igualmente rigorosa em todas as superfícies externas acrescenta trabalho sem necessariamente melhorar o encaixe.

Estruturas nervuradas e peças multifaciais

Faces de posicionamento e posições de furos

Um padrão de furos para parafusos com folga permite movimento dentro desses furos. Quando a posição de instalação deve ser repetida, o projeto precisa de características definidas de posicionamento e controles de posição vinculados aos datums de montagem.

Paredes finas e nervuras

Uma tampa fina pode parecer plana enquanto estiver presa na máquina, mas se deformar após a liberação. A aceitação em estado livre ou sob restrição deve corresponder à sua função, utilizando os suportes especificados sempre que a restrição for exigida.

Roscas e faces funcionais

O engajamento total da rosca é mais curto que a profundidade total do furo perfurado. O comprimento da inserção, a folga no furo cego e o alcance do parafuso acoplado devem deixar espaço abaixo da rosca funcional, sem perfurar a parede adjacente.

Dimensões após tratamento

Um furo de posicionamento revestido pode ter diâmetro menor que seu tamanho usinado. Os requisitos finais de dimensão devem distinguir ajustes mascarados de superfícies revestidas e identificar a condição em que o componente acoplado deve ser inserido.

Acabamento sem perda de encaixe ou contato elétrico

O tratamento superficial deve ser adequado tanto à superfície funcional quanto à parte externa exposta. Mantemos o escopo do tratamento e a condição final do desenho juntos na cotação.

Especificação do processo

Anodização, revestimento de conversão e galvanoplastia especificada atendem a requisitos distintos. A especificação do processo e a fonte aprovada regem a seleção; uma descrição de aparência, como 'acabamento preto', é insuficiente para uma superfície funcional.

Mascaramento e cobertura

O alumínio anodizado possui uma camada superficial eletricamente isolante. As áreas destinadas à ligação ou à aterramento podem exigir um tratamento alternativo especificado ou uma fronteira de máscara, mantida separada da superfície exterior estética.

Textura nas áreas de vedação e de contato

Um valor de rugosidade isolado não descreve um risco profundo que atravesse uma área de vedação. Defeitos locais e a direção das marcas de ferramenta exigem critérios próprios de aceitação sempre que cruzarem a trajetória de vedação ou de contato.

Características de localização e medições do primeiro artigo

Verificamos as interfaces que posicionam a carcaça, o suporte ou o dispositivo de fixação. As referências numéricas abaixo aplicam-se quando o desenho especifica o ajuste ou a série de roscas nomeados.

Um relatório dimensional registra as características selecionadas nas peças inspecionadas. Um pacote FAI da IAQG 9102 verifica os requisitos acordados do produto por meio de seu processo e documentação definidos; ele não substitui a aprovação do fornecedor nem uma decisão de aeronavegabilidade.

Características de localização e medições do primeiro artigo
Característica / verificaçãoParâmetro ou referênciaDetalhe de aceitação
Furo do mancal de localizaçãoH7, nominal >6–10 mm
0 a +0.015 mm
Comprimento útil do furo após o acabamento especificado
Roscas métricas de fixaçãoPasso grosso: M6 × 1.0; M8 × 1.25 mmA classe de rosca e o engajamento útil permanecem como indicações separadas
Padrão de montagem do suporteTolerância de posição (mm); referências de datumEixos dos furos localizados a partir das faces de montagem do equipamento
Tampa fina ou estrutura com nervurasPlaneza / perfil (mm)Inspeção no estado livre ou restrito conforme indicado no desenho
Referência dimensional20°C temperatura padrão de referênciaRegistrar a temperatura da peça ou a correção aplicada

Os valores de ajuste correspondem às desvios dimensionais em relação à dimensão nominal. Os registros do primeiro artigo e do processo permanecem vinculados à configuração aprovada da peça. Referências: ELESA+GANTER, tabelas DIN ISO 286; Bossard, Roscas Métricas ISO; NIST, Temperatura Padrão de Referência.

Qualificação de fornecedor

Nenhuma certificação AS9100, status de fornecedor aprovado pelo cliente ou aprovação de aeronavegabilidade é reivindicada aqui. As aprovações exigidas devem corresponder ao local e ao escopo de fabricação propostos. O IAQG OASIS fornece informações sobre certificação e registro de fornecedores aeroespaciais.

Identidade do componente e proteção superficial

As equipes de recebimento precisam identificar a variante correta sem comprometer suas superfícies funcionais. A embalagem e as etiquetas devem apoiar essa verificação antes que a peça chegue à montagem.

Layout de embalagem com componentes separados e campos de identificação para número da peça, revisão, lote, quantidade e ID do registro

Proteção de superfícies funcionais

Nervuras finas, localizadores salientes e furos acabados exigem separação para evitar que peças adjacentes os atinjam. A proteção também deve permitir a remoção da peça sem puxar em um recurso delicado.

Vinculação entre peças e registros

Housings semelhantes com padrões diferentes de conectores podem parecer idênticos em uma bandeja. Referências de peça distintas e rótulos visíveis na embalagem distinguem as variantes antes que o montador abra a proteção.

Gerenciamento de versões revisadas da peça

Quando peças antigas e revisadas circulam simultaneamente, a revisão do desenho indicada na embalagem impede que a equipe de recebimento as trate como intercambiáveis. A destinação aceita para o estoque anterior é definida pela liberação da alteração.

Dúvidas sobre usinagem aeroespacial

É possível emitir uma cotação para um housing antes de todos os detalhes não críticos estarem definitivos?

Sim. Uma cotação preliminar pode utilizar uma versão de projeto claramente identificada e listar seus itens pendentes. Separe os detalhes de aparência ainda não resolvidos das dimensões que controlam o tamanho do material bruto, a espessura das paredes ou as interfaces de montagem; esses itens podem alterar o roteiro de fabricação e o preço.

Variantes de housing podem compartilhar um mesmo blank ou usinagem comum?

Elas podem compartilhar operações iniciais quando a geometria externa, o material bruto e os bolsões principais forem idênticos. Uma abertura para conector que remova uma superfície de fixação pode alterar esse roteiro. Identifique separadamente as quantidades de cada variante, para que o trabalho compartilhado e o trabalho específico de cada variante possam ser distinguidos na cotação.

Uma peça amostra pode substituir o desenho técnico para uma peça de reposição de equipamento terrestre?

Uma amostra pode esclarecer forma e montagem, mas desgaste, revestimentos e reparos anteriores podem ocultar as dimensões ou o material originais. Uma peça de reposição ainda exige uma definição autorizada dos ajustes funcionais, do material e dos requisitos de aceitação. Copiar apenas as medidas da amostra pode reproduzir seu desgaste.

Uma peça revisada sempre exige um novo pacote completo de FAI?

Nem toda alteração possui o mesmo escopo. A revisão 9102 aplicável e os requisitos do cliente regem a avaliação das características afetadas e a necessidade de um FAI total ou parcial. A avaliação da alteração deve ser concluída antes de se basear em uma submissão anterior para a nova versão da peça.

É possível substituir a liga especificada por uma liga mais fácil de obter?

Apenas mediante aprovação autorizada pelo projeto ou pela área de compras. Nomes similares de ligas ou resistência nominal não comprovam equivalência quanto à corrosão, fadiga ou estado do material. Mantemos a liga especificada na cotação, salvo se uma alternativa for expressamente aceita.

Podemos adquirir as peças antes de nossa operação de acabamento aprovada?

Essa transferência pode ser cotada. Deve identificar as dimensões pré-acabamento, as superfícies protegidas e quem verifica o componente final após o tratamento. Uma peça aceita antes da operação externa e um componente acabado constituem escopos de entrega distintos.

Pode ser utilizado outro parceiro de fabricação para o pedido?

Um acordo com parceiro ou uma introdução direta pode ser discutido quando apropriado. Acordar o fabricante real e as responsabilidades antes da liberação; qualquer alteração na origem continua sujeita aos requisitos de qualificação do projeto e à aprovação do cliente.

Como informações técnicas sensíveis devem ser compartilhadas?

Comece com uma descrição não sensível. Acordar confidencialidade, autorização do destinatário e um método apropriado de transferência antes de trocar informações técnicas restritas. Não envie dados restritos por meio do formulário geral de consulta.

SUPORTE PARA PROJETOS

Discuta seu componente aeroespacial

Comece com a finalidade do componente e com os requisitos do fornecedor para o pedido proposto. Utilize uma descrição não sensível até que a rota de transferência seja acordada.

VETCNCCNC MANUFACTURING
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB