Barras coletoras e placas terminais de cobre
As posições dos furos, folgas para parafusos e áreas de contato devem corresponder ao conjunto. Indique quaisquer faces que devem permanecer livres de revestimentos ou marcas de manuseio.
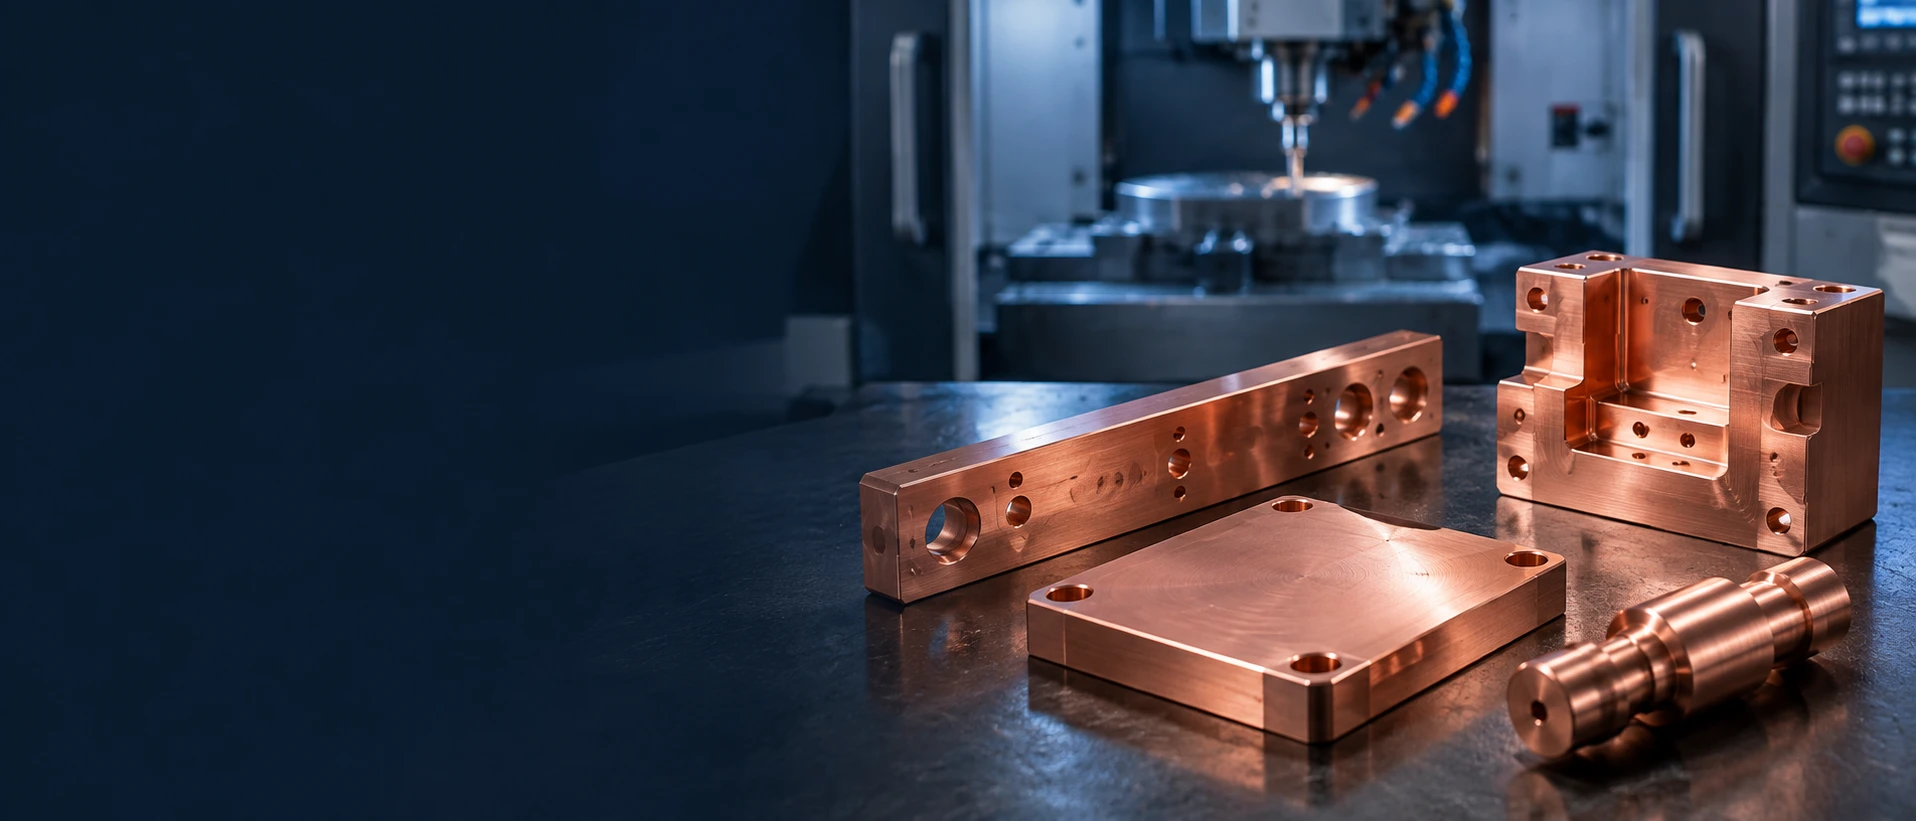
As posições dos furos, folgas para parafusos e áreas de contato devem corresponder ao conjunto. Indique quaisquer faces que devem permanecer livres de revestimentos ou marcas de manuseio.
Identifique a interface térmica, o padrão de fixação e o requisito de planicidade. Especifique a superfície acabada, em vez de solicitar uma peça uniformemente polida.
Envie o modelo com profundidades de cavidades, furos roscados e recursos de fixação. Para projetos que transportam fluidos, acorde separadamente os requisitos de vedação e ensaio de vazamento.
Indique o diâmetro de contato, as localizações dos ombros e a peça acoplada. Inclua as dimensões finais após o revestimento quando o componente for encaixado em um conector ou dispositivo de fixação.
C11000 ETP especifica pelo menos 99.9 wt% de cobre, incluindo prata. É uma opção de alta condutividade quando o desenho não exige química livre de oxigênio.[1]
C10200 OF especifica pelo menos 99.95 wt% de cobre, incluindo prata, com oxigênio limitado a 10 ppm (0.001 wt%) no máximo.[2]
C10100 OFE especifica pelo menos 99.99 wt% de cobre, excluindo prata, com oxigênio limitado a 5 ppm (0.0005 wt%) no máximo.[3]
Telúrio é adicionado para melhorar a usinabilidade, mantendo alta condutividade elétrica. Trata-se de um cobre ligado, não de substituição direta para C10100 ou C10200.[4]
Especifique a classe de cobre, a norma e a edição do material, o estado de têmpera e a forma de estoque. Os certificados de material exigidos devem identificar o lote fornecido.
| Propriedade | Cobre ETP C11000 UNS C11000 | Condição |
|---|---|---|
| Densidade (g/cm³) | ≈8.91 | 20°C |
| Condutividade elétrica (% IACS) | 101 | 20°C |
| Condutividade térmica (W/(m·K)) | ≈391 | 20°C |
Os valores físicos referem-se a 20°C; selecione o estado de têmpera separadamente conforme os requisitos de resistência e conformação.
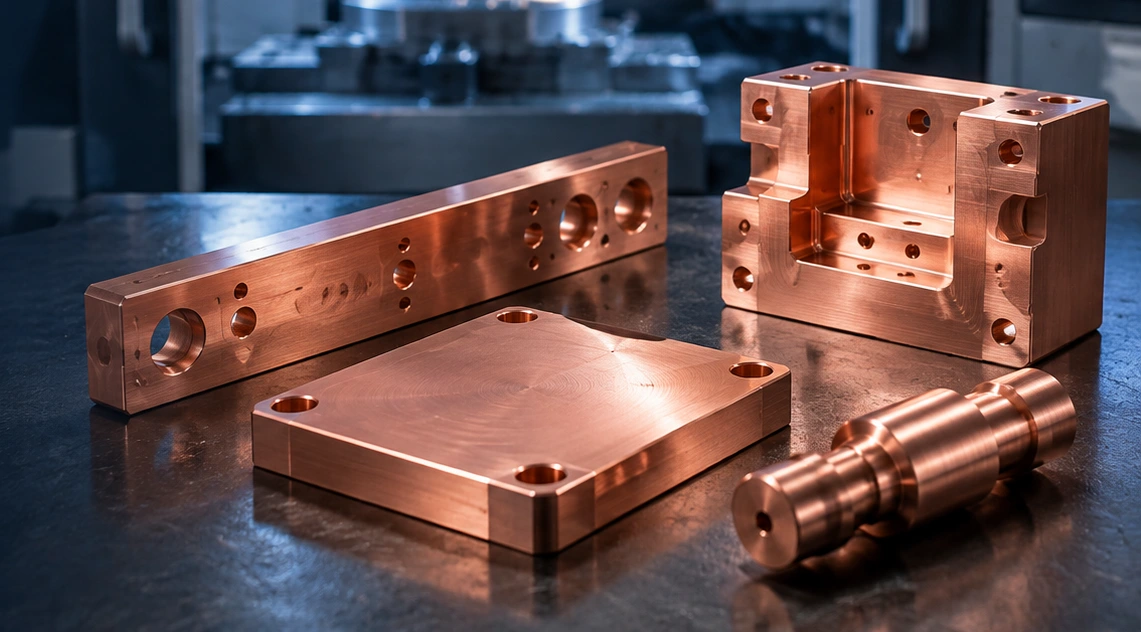
O acesso da ferramenta, o suporte das paredes e as relações entre faces de localização e cavidades afetam o plano de fresagem. Acabamentos superficiais controlados exigem indicações explícitas no desenho.
Para pinos, contatos e peças cilíndricas, inclua as tolerâncias de ajuste, as posições dos ombros e a especificação da rosca. Diâmetros repetidos ou elementos coaxiais devem compartilhar um sistema de referência claramente definido.
Indique a profundidade, a posição e os detalhes de entrada dos furos. Quando passagens perfuradas se conectam no interior de um bloco, acorde como a interseção interna será desburrada, limpa e verificada.
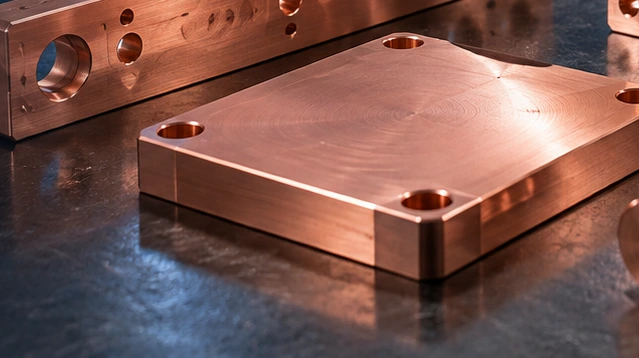
Indique a área de acoplamento, o arranjo de fixação, o revestimento e quaisquer critérios de aceitação de resistência de contato. O valor de condutividade do material, por si só, não define a resistência ou a classificação de corrente de uma junta montada.
Identifique a face de montagem, a planicidade, a rugosidade e o material da interface utilizado em seu projeto. Indique onde as medições são necessárias, em vez de aplicar um polimento decorativo em todas as superfícies.
Durante o aquecimento em atmosfera contendo hidrogênio ou redutora, o hidrogênio pode reagir com o óxido de cobre no cobre ETP e formar vapor d’água, causando fragilização. C10100 e C10200 são utilizados onde a rota de junção exige resistência a esse mecanismo. Selecione a classe com base na atmosfera real e no procedimento de junção qualificado, definindo conjuntamente as faces de junção, exclusões de revestimento e estágio final de inspeção.
Nenhum requisito de montagem selecionado.
As classificações do sistema, o desempenho das juntas e a qualificação para aplicação exigem validação específica ao projeto. A cotação de usinagem deve identificar as características da peça a serem verificadas.
Para uma peça entregue sem revestimento metálico, defina a aceitação de marcas de ferramenta, a remoção de rebarbas e como as faces expostas devem ser protegidas durante o manuseio.
Acordar limpeza e embalagem antes do embarque.
Especifique o processo de revestimento em estanho, a espessura, a cobertura e qualquer camada intermediária. Indique as áreas mascaradas e identifique os requisitos de união ou contato que o revestimento deve atender.
Cotar as dimensões acabadas, não apenas o desenho sem revestimento.
Indique se o desenho exige um processo de niquelação eletrolítica ou química (electroless). Inclua a especificação, a espessura e os registros de inspeção exigidos.
Não substitua um processo de niquelação por outro sem aprovação prévia.
Forneça a especificação do revestimento, qualquer camada intermediária, a espessura e a cobertura. Inclua instruções de armazenamento, manuseio e quaisquer critérios definidos de aceitação de desempenho em contato.
Especifique o processo de revestimento, a espessura e a aparência exigida. A disponibilidade do acabamento e a responsabilidade correspondente são confirmadas na cotação.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Condutividade do material | Grau; condição; limite de condutividade e unidades | Temperatura de ensaio especificada e amostragem | Condutividade medida; registro do método de ensaio |
| Diâmetros e furos de contato | Limites dimensionais; referências (datums); peça conjugada | Antes/depois do revestimento; características mascaradas | Medições de tamanho e ajuste |
| Superfícies térmicas ou de montagem planas | Planicidade; espessura; referências (datums); área de medição | Suporte definido; estágio de inspeção final | Verificações de geometria e espessura das faces |
| Acabamento superficial | Parâmetro/Unidades de rugosidade; locais; marcas permitidas | Áreas funcionais, cosméticas e gerais identificadas | Verificações separadas de rugosidade e aparência |
| Roscas e recursos vedados | Padrão/classe de rosca; método de vedação; detalhes de acoplamento | Aceitação dimensional e funcional especificada | Verificações separadas de roscas, pressão e vazamentos |
Não há uma única promessa de tolerância aplicável a todas as peças em cobre. A geometria, o estado da matéria-prima, o revestimento e o método de medição são analisados antes da aceitação do pedido.
Identifique aletas, paredes estreitas e seções longas sem suporte no modelo. Quando o projeto permitir, discuta uma área alternativa de fixação ou sequência de usinagem, em vez de alterar a peça acabada sem aprovação.
A instrução “remover rebarbas” não deve deixar em aberto a interpretação do tratamento de uma aresta de vedação ou face de contato. Indique chanfros, áreas onde a arredondagem não é permitida e interseções internas que exigem atenção.
O modelo define a geometria; o desenho contém as dimensões, referências (datums) e requisitos de aceitação. Forneça arquivos compatíveis e identifique qualquer conflito antes do pedido do material.
Galvanoplastia, limpeza ou união podem introduzir etapas adicionais de aceitação. Identifique as dimensões e superfícies finais que devem ser verificadas após essas operações.
Nenhum tópico de revisão selecionado.
Solicitar o certificado exigido com a designação do material, sua condição e identificação do lote. Indicar se resultados de ensaios específicos — como condutividade elétrica — devem ser incluídos; um certificado genérico não substitui esses resultados.
Listar as dimensões e características passíveis de relatório, o método de medição e o tamanho da amostra acordado. A espessura de revestimento, a limpeza ou ensaios elétricos devem ser listados separadamente quando exigidos pelo projeto.
Marcar as faces que devem permanecer livres de amassamentos, arranhões ou impressões digitais. Acordar previamente as condições de separação, envolvimento, identificação e armazenamento adequadas ao componente acabado antes da embalagem.
O grau especificado, o estado de têmpera, as dimensões do material bruto e as evidências exigidas definem a cotação do material. Qualquer alternativa aprovada deve ser discutida expressamente; ela não é automaticamente substituída para reduzir custos.
Recursos pequenos, passagens profundas, superfícies de contato e múltiplas montagens acrescentam trabalho ao plano do processo. Solicite espessura do revestimento, proteção (masking) e inspeção juntamente com o componente usinado.
Separe a quantidade da primeira amostra dos lotes posteriores. Isso torna visíveis os requisitos de preparação, aprovação, acabamento e entrega, em vez de tratar o preço de um protótipo como o preço de um pedido repetido.
Envie arquivos compatíveis, a especificação do cobre, as quantidades e a condição final exigida. Identifique dúvidas pendentes antes da aprovação.
Acordar material, usinagem, acabamento, inspeção e quem executará cada operação. Definir se uma amostra precisa ser aprovada previamente.
Trabalhar conforme a revisão aprovada e os pontos de verificação acordados. Alterações nos requisitos ou na organização da produção exigem confirmação.
Utilize a marcação e embalagem acordadas. Para um pedido repetido, verifique a revisão, a quantidade e quaisquer alterações nos requisitos de aplicação.
Utilize a classe UNS e a especificação de produto aplicável, bem como a descrição comercial. Um pedido marcado apenas como “OFHC” não resolve se exige a composição C10200 OF ou C10100 OFE. Inclua a forma de estoque e o tratamento térmico para que o registro do material possa ser vinculado ao requisito liberado.
A norma CDA especifica mínimos de condutividade recozida de 100% IACS para C11000 e C10200 e 101% IACS para C10100. A tabela de propriedades do C11000 nesta página apresenta um valor físico publicado, e não esse requisito mínimo. Compare a mesma condição de material e a mesma base de dados; a simples indicação "OFE" não garante um ganho significativo de condutividade.[1] [2] [3]
Apenas como alternativa de material aprovada. A melhor usinabilidade não estabelece equivalência quanto à composição química do C10100 ou C10200 nem aos requisitos específicos de união. Avalie uma opção em C14500 separadamente da classe original, mantendo dimensões finais, acabamento e requisitos de aceitação consistentes.[4]
Não. O % IACS expressa a condutividade elétrica volumétrica relativa ao cobre de referência; não é uma classificação de corrente (em ampères) para uma barra coletora ou contato acabados. A corrente de montagem e a aceitação quanto à elevação de temperatura são independentes do requisito de condutividade do material e devem seguir a especificação da aplicação.
Para uma camada depositada uniforme de espessura t, o diâmetro externo aumenta aproximadamente em 2t e o diâmetro interno (furo) diminui aproximadamente em 2t. Trata-se de uma folga geométrica para a camada declarada. Defina a espessura real do revestimento, as áreas mascaradas e os limites de tamanho final, de modo que o ajuste entregue seja verificado após o acabamento especificado.
Verifique quais características e amostragem o certificado abrange. O mínimo especificado para uma classe é distinto do resultado medido para o material fornecido. Se forem exigidos resultados de condutividade, identifique o método, as unidades, a temperatura e o escopo da amostra; a cotação confirma os ensaios e registros incluídos.
A classe pode permanecer inalterada mesmo com mudança na condição do material. Isso não torna as temperas intercambiáveis: resistência mecânica e requisitos de conformação ainda dependem da condição especificada. Trate qualquer alteração de tempera como uma proposta distinta e não utilize dados de condutividade recozida como evidência das propriedades mecânicas de outra tempera.
O número C10100 define a composição química do material. A aceitação sob vácuo aplica-se ao componente ou junta acabados, com sua limpeza especificada, integridade da junta e quaisquer ensaios exigidos. Os registros de material e dimensões estabelecem apenas as características que relatam; a qualificação para aplicação exige seus próprios requisitos de aceitação.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Os dados de ligas da CDA abrangem a composição química do cobre e os requisitos de condutividade em estado recozido. A publicação CDA Copper and Copper Alloys abrange cobres contendo oxigênio durante uniões aquecidas. Os dados da Wieland Concast C14500 abrangem a usinabilidade e condutividade da liga.
