01 / OPERAÇÃO
Torneamento de Diâmetro Externo e Faceamento
Diâmetros retos e escalonados, faces de extremidade, cones e perfis. Identifique as superfícies funcionais e quaisquer transições que devem corresponder a uma peça acoplada.
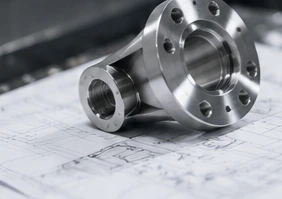
Um assento de rolamento, uma superfície de vedação ou uma conexão roscada podem exigir verificações de aceitação diferentes, mesmo em um mesmo componente.
Revise os requisitos do desenho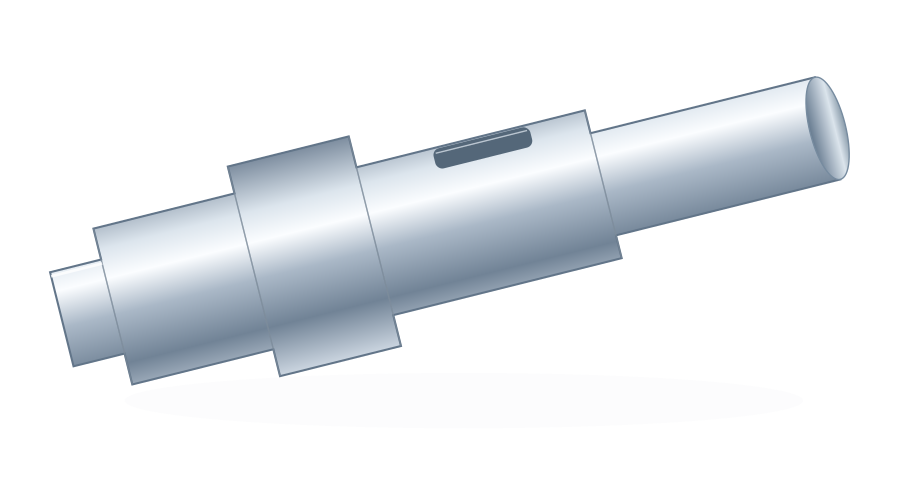
O desenho nos permite confirmar as ferramentas, os dispositivos de fixação e quaisquer operações secundárias antes de aceitarmos o pedido.
Diâmetros retos e escalonados, faces de extremidade, cones e perfis. Identifique as superfícies funcionais e quaisquer transições que devem corresponder a uma peça acoplada.
Forneça o diâmetro do furo, sua profundidade e se o furo é cego ou passante. O alcance da ferramenta e a saída de cavacos são críticos para características internas mais profundas.[2]
Especifique o tipo de rosca, o passo, a classe de ajuste e o comprimento útil. Para ranhuras, indique a largura, a profundidade, os raios e a função que desempenham.Oguia de operações de torneamentoconecta torneamento, faceamento, ranhuramento e corte de separação às características finais da peça.
Planos, canais de chaveta e furos transversais podem exigir ferramentas acionadas ou uma operação de fresagem separada. O processo depende dos equipamentos disponíveis, do acesso à peça e do desenho.[3]
Peças longas e esbeltas, furos profundos, detalhes pequenos ou ligas especiais exigem uma análise específica para cada peça.Torneamento do tipo suíçoe retificação não são considerados parte integrante de todos os trabalhos.
Múltiplos diâmetros e ombros para funções de acionamento, localização ou apoio.
Discutir:Assentos para rolamentos · espaçamento entre ombros · eixo de referência
Peças cilíndricas ocas com relação definida entre o furo interno e a superfície externa.
Discutir:Ajuste do furo · espessura da parede · estado superficial
Interfaces circulares com faces, furos e recursos opcionais de fixação. Padrões de furos podem exigir uma etapa adicional de fresagem.
Discutir:Posição da face · alinhamento do furo · padrão de furos para parafusos
Conectores e adaptadores roscados personalizados fabricados conforme especificação definida de acoplamento.
Discutir:Forma da rosca · classe de ajuste · comprimento útil da rosca
Peças de posicionamento e união com diâmetros, comprimentos e detalhes nas extremidades controlados.
Discutir:Ajuste do diâmetro · retilineidade · geometria das extremidades
Componentes cilíndricos para espaçamento e localização projetados com base nas dimensões da sua montagem.
Discutir:Distância entre faces · folga do furo · tratamento das bordas
| Material / classe de referência | Propriedade de referência |
|---|---|
| Alumínio Extrusão 6061-T6 / T6511 | Limite de escoamento ≥240 MPa |
| Aço inoxidável 304 / EN 1.4301 | Dilatação térmica 16 × 10⁻⁶/K 20–100°C |
| Aço 42CrMo4 +QT, Ovako 327A Barra redonda, 40 < diâmetro < 100 mm | Dureza 270–320 HB |
| Titânio Ti-6Al-4V, barra recozida Seção <76.2 mm | Limite de escoamento ≥828 MPa 20°C, longitudinal |
| Latão Latão de usinagem fácil C36000 | Chumbo 2.5–3.0 wt% |
| Cobre Cobre ETP C11000 | Condutividade elétrica 101% IACS 20°C |
| Ligas Inconel INCONEL 625, haste / barra / chapa em estado recozido Dimensões do produto ≤4 in | Dureza nominal 145–220 HB |
| PEEK TECAPEEK natural sem carga | Módulo de tração 4200 MPa 1 mm/min |
| POM / acetal POM-C, TECAFORM AH natural | Absorção de água 0.05 / 0.10% 24 / 96 h, 23°C |
| Náilon PA6, TECAMID 6 natural | Absorção de água 0.30 / 0.60% 24 / 96 h, 23°C |
| Acrílico / PMMA PLEXIGLAS GS 0F00 fundido transparente | Transmitância luminosa ≈92% D65, DIN 5036-3 |
Dados de referência das classes indicadas: HydroLiga 6061; OutokumpuFaixa principal; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000eC11000; Special MetalsLiga INCONEL 625; dados de produto Ensinger para as classes listadas; RöhmPLEXIGLAS GS / XT. Os valores dos polímeros são típicos. A dureza INCONEL é dado comparativo nominal. Essas referências de material não definem os limites de usinagem VETCNC nem substitutos aprovados.
Precisa de um grau diferente? Inclua a especificação exata e a documentação exigida. Substituições exigem sua aprovação.
| Diâmetro nominal (mm) | Furo H7 | Eixo h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Utilize o furo H7 ou a classe de eixo h6 conforme especificado no desenho; os controles geométricos são definidos separadamente.ISO 286-2
Discuta o comprimento suportado, a fixação e se elementos de centragem são permitidos. Seções esbeltas podem ser sensíveis às forças de corte e à vibração; seus critérios de aceitação devem ser claros.[4]
Indique o comprimento útil do furo e a geometria interna. O aumento do balanço da ferramenta pode dificultar o controle de vibração, deformação e evacuação de cavacos.[2]
Defina as dimensões importantes em estado livre e as superfícies de fixação permitidas. Revise como a peça será fixada, usinada e inspecionada sem alterar o projeto funcional.[4]
Indique o comprimento útil da rosca, o engate com a peça correspondente e quaisquer rebaixos ou saídas de rosca permitidos na extremidade. Não confie apenas em uma rosca renderizada em CAD para transmitir a especificação.
Mostre a largura, profundidade e detalhes dos cantos da ranhura, bem como a especificação de vedação ou retenção. Solicite uma análise do acesso necessário à ferramenta e do método de inspeção.
Indique relações angulares com outras características. Esses detalhes podem exigir uma fixação adicional ou ferramentas rotativas (live tooling); confirme o processo em vez de presumir que todas as características serão obtidas por torneamento.[3]
As alterações de projeto são propostas para sua análise — não são edições automáticas na peça. Mantenha as revisões do desenho e as aprovações alinhadas antes da produção.
Preferência de consulta:Não especificado
Um processo de acabamento não substitui uma especificação superficial. Identifique as áreas que exigem uma rugosidade específica ou uma dimensão final.[4]
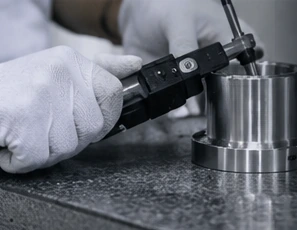
Identificar as dimensões críticas, os referenciais e quaisquer registros de material ou acabamento. Concordar com o escopo da inspeção e o formato do relatório como parte do pedido.
As medições de diâmetro estabelecem o tamanho do eixo ou furo. As verificações de batimento (runout) avaliam a variação da superfície enquanto a peça gira em torno do eixo de referência especificado; um diâmetro correto isoladamente não garante essa relação. Os calibradores de rosca verificam o sistema de rosca e a classe de ajuste especificados, enquanto a medição de rugosidade avalia o parâmetro superficial declarado e as condições de medição. Concordamos com os locais, o método e os resultados relatados para cada característica exigida.
Para lotes repetidos, confirmar a revisão aprovada do desenho, os requisitos de amostra, a frequência de inspeção e a forma como as peças ou lotes devem ser identificados.
Quando um processo realizado por um parceiro for necessário, acorde quem executará o trabalho, quem o verificará e quem lidará com dúvidas sobre conformidade antes da emissão do pedido.
Comece com as questões de projeto que a amostra precisa responder: ajuste, montagem, estado superficial ou ensaio funcional.
Indique a quantidade de amostras e a decisão de aceitação que ela suporta.Confirmar a revisão liberada, a quantidade, o acabamento, a inspeção e a embalagem antes da produção do primeiro lote.
Discuta qualquer aprovação da primeira peça e seu impacto no cronograma.Compartilhar a frequência esperada dos pedidos e quaisquer alterações nas quantidades ou requisitos entre lotes.
Concorde sobre o controle de revisões e o escopo dos pedidos repetidos, em vez de presumir que permanecem inalterados.Geometria, estado da matéria-prima, ferramentas e operações secundárias afetam o custo de torneamento. As quantidades iniciais e repetidas influenciam como o custo de preparação é distribuído ao longo do lote.
Grau exato, condição fornecida, requisitos de origem e material removido da forma inicial.
Geometria da peça, fixação da peça, acesso da ferramenta e operações secundárias, como furação cruzada, fresagem ou retificação.
Revestimentos, máscaras, registros exigidos e escopo de inspeção.
Preparação distribuída entre as peças do lote, escopo de pedidos repetidos, disponibilidade do material e destino de entrega solicitado.
A quantidade mínima de pedido, o prazo de entrega e os arranjos de transporte são confirmados para cada projeto.
Buchas, luvas e componentes de interface. Confirme os requisitos de rastreabilidade e qualificação.
Requisitos de aplicaçãoComponentes de instrumentos e montagem. Especifique os requisitos de material, limpeza e documentação.
Requisitos de aplicaçãoEixos, pinos, espaçadores e adaptadores. Identifique ajustes críticos e requisitos para lotes repetidos.
Requisitos de aplicaçãoCompartilhe os requisitos de qualificação e tratamento de informações antes de trocar desenhos restritos.
Requisitos de aplicaçãoInterfaces de precisão e componentes de equipamentos. Discuta os requisitos de superfície e limpeza.
Requisitos de aplicaçãoExemplos de aplicações não estabelecem aprovação ou certificação setorial. Requisitos especializados são analisados antes da aceitação de um projeto.
Envie o modelo CAD, o desenho correspondente, o material, a quantidade e a data-alvo de entrega.
Discuta ajustes, ferramental, matéria-prima, acabamentos, inspeção e qualquer processo terceirizado.
Confirme por escrito o preço, a revisão do desenho, os requisitos de aceitação e os arranjos de entrega.
Prossiga conforme o plano acordado de produção, inspeção, registros e embalagem.
AÇO INOXIDÁVEL 416
Verificações de furos pequenos e inspeção microscópica a partir de dois ângulos revelaram rebarbas que poderiam passar despercebidas com a verificação do furo principal com calibradores.
Leia sobre o projeto do tubo-colimadorNo torneamento, a peça gira e esse processo é comumente usado para perfis redondos, faces e diâmetros. No fresamento, fresas rotativas criam características como cavidades, superfícies planas e padrões de furos. Uma peça pode exigir ambos os processos.[1][3]
Sim — comece com sua própria especificação de peça. Os exemplos nesta página ilustram famílias de peças, não itens em estoque. Envie seu modelo e o desenho correspondente para que possamos analisar a forma, o material, a quantidade e os requisitos de aceitação.
Esses precisam de uma análise com base em desenho. Forneça o diâmetro externo, comprimento total, material, ajustes críticos e controles geométricos. A cotação confirma os requisitos aceitos; um envelope genérico de máquina ou tolerância não é utilizado como promessa para cada peça.
Inclua esses recursos na solicitação, com todas as suas dimensões completas e requisitos de aceitação. Formas de rosca, comprimento útil, profundidade do furo, acesso à ranhura e arranjo de fixação da peça exigem análise prévia antes da confirmação do escopo.
Essas características podem ser produzidas com ferramentas acionadas (live tooling) ou com uma fixação adicional para fresamento. Indique suas localizações e relações angulares no desenho. A cotação deve identificar a rota de processo proposta, sem presumir que todas as características serão concluídas em uma única fixação.[3]
O torneamento do tipo suíço e a retificação podem ser analisados como requisitos separados. Envie as dimensões da peça, seções esbeltas e requisitos de superfície para que possamos discutir a rota adequada e qualquer envolvimento especializado.
Inclua a quantidade real de que precisa e o que as primeiras peças devem demonstrar. As quantidades mínimas, custos de preparação e quaisquer etapas de aprovação de amostras são acordados para o projeto, em vez de serem divulgados como uma regra única aplicável a todos os componentes.
O desenho, estado do material, quantidade, ferramental, operações secundárias, acabamento, inspeção e requisitos de entrega definem o escopo. Compartilhe a data de entrega solicitada; o cronograma viável e quaisquer dependências são confirmados na cotação.
Nossa primeira etapa é analisar a adequação às nossas fábricas. Para trabalhos fora dessa adequação, podemos discutir a coordenação de parceiros adequados ou realizar uma apresentação. Acorde quem fará a fabricação, as responsabilidades de inspeção e a relação comercial antes de emitir o pedido.
Um modelo STEP ou IGES mais um desenho em PDF correspondente constituem um ponto de partida útil. Inclua unidades, número da peça e revisão. O formulário de solicitação aceita um único arquivo ou um ZIP de até 20 MB. Acordar confidencialidade e um método de transferência apropriado antes de compartilhar informações sensíveis ou restritas.
Ainda não está pronto para compartilhar arquivos confidenciais? Comece com uma descrição não sensível do projeto e indique quaisquer requisitos de confidencialidade.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências para processos de torneamento e qualidade de componentes.
