01 / OPERATION
Außendrehen & Stirnplandrehen
Gerade und gestufte Durchmesser, Stirnflächen, Kegel und Profilformen. Geben Sie die funktionalen Oberflächen sowie Übergänge an, die mit einem Gegenbauteil exakt zusammenpassen müssen.
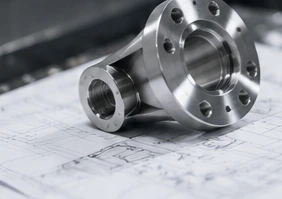
Ein Lagersitz, eine Dichtfläche oder eine Gewindeverbindung können jeweils eine unterschiedliche Freigabeprüfung erfordern – selbst an derselben Komponente.
Prüfung der Zeichnungsanforderungen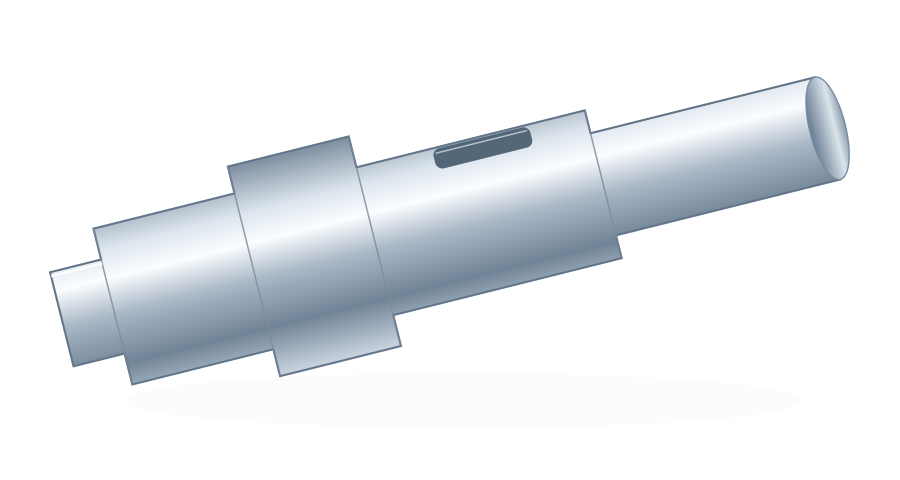
Die Zeichnung ermöglicht es uns, die Werkzeuge, die Aufspannung sowie alle sekundären Bearbeitungsschritte zu prüfen, bevor wir den Auftrag annehmen.
Gerade und gestufte Durchmesser, Stirnflächen, Kegel und Profilformen. Geben Sie die funktionalen Oberflächen sowie Übergänge an, die mit einem Gegenbauteil exakt zusammenpassen müssen.
Geben Sie den Bohrungsdurchmesser und die Tiefe an und teilen Sie mit, ob es sich um eine Sackloch- oder Durchgangsbohrung handelt. Die Werkzeugreichweite und die Späneabfuhr sind bei tieferen inneren Merkmalen entscheidend.[2]
Geben Sie Form, Steigung, Toleranzklasse und nutzbare Länge des Gewindes an. Bei Nuten geben Sie Breite, Tiefe, Radien sowie deren Funktion an. Der Drehvorgänge-Leitfaden verbindet Drehen, Plandrehen, Einstechen und Abstechen mit den fertigen Merkmalen.
Flächen, Keilnuten und Querbohrungen erfordern möglicherweise angetriebene Werkzeuge oder eine separate Fräsoperation. Der Fertigungsprozess hängt von der verfügbaren Maschinenausstattung, dem Zugang und der Zeichnung ab.[3]
Lange, schlanke Teile, tiefe Bohrungen, kleine Merkmale oder spezielle Legierungen erfordern eine teilespezifische Prüfung. Langdrehen und Schleifen werden nicht automatisch für jeden Auftrag vorausgesetzt.
Mehrere Durchmesser und Absätze für Antriebs-, Positionier- oder Stützfunktionen.
Diskutieren: Lagersitze · Schulterabstände · Bezugsachse
Hohle zylindrische Teile mit einer definierten Beziehung zwischen Bohrung und Außenfläche.
Diskutieren: Bohrungspassung · Wandstärke · Oberflächenzustand
Runde Schnittstellen mit Stirnflächen, Bohrungen und optionalen Befestigungselementen. Lochmuster können einen Fräsprozess erfordern.
Diskutieren: Lage der Stirnfläche · Bohrungsausrichtung · Schraubenlochbild
Kundenspezifische gewindige Verbindungsstücke und Adapter, hergestellt nach einer definierten Paarungsspezifikation.
Diskutieren: Gewindeform · Toleranzklasse · nutzbare Gewindelänge
Positionier- und Verbindungsteile mit kontrollierten Durchmessern, Längen und Endgeometrien.
Diskutieren: Durchmesserpassung · Geradheit · Endgeometrie
Runde Abstandshalter- und Positionierkomponenten, die auf die Abmessungen Ihrer Baugruppe abgestimmt sind.
Diskutieren: Flächenabstand · Bohrungsspiel · Kantenbearbeitung
| Material / Referenzgüte | Referenzeigenschaft |
|---|---|
| Aluminium 6061-T6 / T6511 Strangpressprofil | Streckgrenze ≥240 MPa |
| Edelstahl 304 / EN 1.4301 | Wärmeausdehnung 16 × 10⁻⁶/K 20–100°C |
| Stahl 42CrMo4 +QT, Ovako 327A Rundstab, 40 < Durchmesser < 100 mm | Härte 270–320 HB |
| Titan Ti-6Al-4V, geglühter Stab Querschnittsabmessung <76.2 mm | Streckgrenze ≥828 MPa 20°C, längs |
| Messing C36000 Automatenmessing | Blei 2.5–3.0 Gew.-% |
| Kupfer C11000 ETP-Kupfer | Elektrische Leitfähigkeit 101% IACS 20°C |
| Inconel-Legierungen INCONEL 625, geglühter Stab / Stange / Platte Produktabmessungen ≤4 in | Nominelle Härte 145–220 HB |
| PEEK Ungefülltes TECAPEEK natur | Zugmodul 4200 MPa 1 mm/min |
| POM / Acetal POM-C, TECAFORM AH natur | Wasseraufnahme 0.05 / 0.10% 24 / 96 h, 23°C |
| Nylon PA6, TECAMID 6 natur | Wasseraufnahme 0.30 / 0.60% 24 / 96 h, 23°C |
| Acryl / PMMA Klares, gegossenes PLEXIGLAS GS 0F00 | Lichtdurchlässigkeit ≈92% D65, DIN 5036-3 |
Referenzdaten für benannte Sorten: Hydro Legierung 6061; Outokumpu Kernsortiment; Ovako 42CrMo4; TIMET TIMETAL 6-4; Copper Development Association C36000 und C11000; Special Metals INCONEL-Legierung 625; Ensinger-Produktdaten für die aufgeführten Sorten; Röhm PLEXIGLAS GS / XT. Polymerwerte sind typisch. Die Härteangaben für INCONEL sind nominale Vergleichswerte. Diese Werkstoffangaben definieren weder die VETCNC-Bearbeitungsgrenzen noch zugelassene Ersatzwerkstoffe.
Benötigen Sie eine andere Werkstoffklasse? Geben Sie bitte die exakte Spezifikation und die erforderlichen Unterlagen an. Ersatzwerkstoffe bedürfen Ihrer ausdrücklichen Genehmigung.
| Nenndurchmesser (mm) | H7-Bohrung | h6-Welle |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Verwenden Sie die H7-Bohrung oder die h6-Welle, falls dies in der Zeichnung angegeben ist; geometrische Toleranzen werden separat festgelegt. ISO 286-2
Besprechen Sie die abgestützte Länge, die Werkstückaufspannung sowie die Zulässigkeit von Zentrierelementen. Schlanke Abschnitte können empfindlich gegenüber Schnittkräften und Schwingungen sein; ihre Akzeptanzkriterien müssen klar definiert sein.[4]
Zeigen Sie die wirksame Bohrungslänge und die innere Geometrie an. Eine zunehmende Werkzeugauskragung erschwert die Kontrolle von Schwingungen, Verformungen und Spanabfuhr.[2]
Geben Sie die wichtigen Maße im freien Zustand und zulässigen Spannflächen an. Prüfen Sie, wie das Teil aufgespannt, bearbeitet und geprüft wird, ohne das funktionale Design zu verändern.[4]
Geben Sie die nutzbare Gewindelänge, die erforderliche Eingriffstiefe beim Zusammenbau sowie eventuell zulässige Freistiche oder Gewindeausläufe am Gewindeende an. Verlassen Sie sich nicht ausschließlich auf ein gerendertes CAD-Gewinde, um die Spezifikation zu vermitteln.
Zeigen Sie die Nutbreite, -tiefe, Eckdetails sowie die Spezifikation für Dichtung oder Sicherung an. Fordern Sie eine Überprüfung des erforderlichen Werkzeugzugangs und der Prüfmethode an.
Markieren Sie die Winkelbeziehungen zu anderen Merkmalen. Diese Details erfordern möglicherweise eine zusätzliche Aufspannung oder angetriebene Werkzeuge; klären Sie den Fertigungsprozess ab, anstatt vorauszusetzen, dass jedes Merkmal gedreht wird.[3]
Konstruktionsänderungen sind Vorschläge zu Ihrer Prüfung – keine automatischen Änderungen am Bauteil. Halten Sie Zeichnungsrevisionen und Freigaben vor der Fertigung synchron.
Anfragepräferenz: Nicht spezifiziert
Ein Oberflächenbearbeitungsverfahren ist kein Ersatz für eine Oberflächenspezifikation. Geben Sie die Bereiche an, die eine bestimmte Rauheit oder Endmaße erfordern.[4]
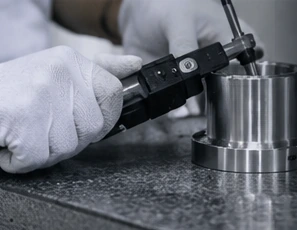
Kritische Abmessungen, Bezugselemente sowie Material- oder Oberflächenfinish-Dokumentationen identifizieren. Umfang und Berichtsformat der Prüfung im Rahmen der Bestellung vereinbaren.
Durchmessermessungen ermitteln die Wellen- oder Bohrungsgröße. Rundlaufprüfungen ermitteln die Oberflächenabweichung während der Rotation des Teils um die angegebene Bezugsachse; ein korrekter Durchmesser allein stellt diese Beziehung nicht sicher. Gewindelehren prüfen das vorgeschriebene Gewindesystem und die Passungsklasse, während die Rauheitsmessung den angegebenen Oberflächenparameter und die Messbedingungen überprüft. Wir vereinbaren die Messstellen, das Messverfahren und die zu berichtenden Ergebnisse für jede geforderte Eigenschaft.
Bei Wiederholungschargen den genehmigten Zeichnungsstand, Musteranforderungen, Prüffrequenz sowie die Kennzeichnung von Teilen oder Chargen bestätigen.
Wenn ein Partnerprozess erforderlich ist, vor Auftragserteilung vereinbaren, wer die Arbeiten ausführt, wer diese prüft und wer Fragen zur Konformität bearbeitet.
Programmierung und Aufspannung werden nur bei wenigen Teilen gemeinsam genutzt, sodass die Vorbereitungskosten die Kosten pro Drehzyklus übersteigen können.
Ein Musterpreis darf nicht als Einzelpreis für eine Serienfertigungslauf behandelt werden.Je mehr Teile die Aufspannkosten gemeinsam tragen, desto geringer fällt deren Anteil pro Stück aus. Material, Zerspanungszeit und sekundäre Bearbeitungsschritte belasten jedoch weiterhin jedes einzelne Teil.
Die Einsparung hängt von der Geometrie des Teils und vom Arbeitsaufwand pro Stück ab.Bei unverändertem Teil und unverändertem Fertigungsprozess kann möglicherweise ein bestehendes Programm sowie die bisherige Aufspannmethode wiederverwendet werden, wodurch sich der Vorbereitungsaufwand im Vergleich zu einem neuen Teil reduziert.
Änderungen an Zeichnung, Werkstoff oder Oberflächenfinish können eine neue Vorbereitung erforderlich machen.Geometrie, Ausgangszustand des Rohmaterials, Werkzeuge und sekundäre Bearbeitungsschritte beeinflussen die Drehkosten. Die Losgrößen für Erst- und Wiederholungsproduktion bestimmen, wie sich die Rüstkosten auf das gesamte Los verteilen.
Exakte Werkstoffgüte, Lieferzustand, Beschaffungsanforderungen und die aus der Ausgangsform entfernte Materialmenge.
Teilgeometrie, Spannmittel, Werkzeugzugänglichkeit und sekundäre Bearbeitungsschritte wie Querbohren, Fräsen oder Schleifen.
Beschichtungen, Maskierung, erforderliche Dokumentation und Umfang der Prüfung.
Rüstaufwand, der auf ein Fertigungslos verteilt wird, Umfang von Wiederholungsbestellungen, Werkstoffverfügbarkeit und gewünschter Lieferort.
Mindestbestellmenge, Lieferzeit und Versandvereinbarungen werden für jedes Projekt bestätigt.
Buchsen, Hülsen und Schnittstellenkomponenten. Bestätigen Sie Rückverfolgbarkeits- und Qualifizierungsanforderungen.
AnwendungsanforderungenInstrumenten- und Montagekomponenten. Geben Sie Werkstoff, Sauberkeitsanforderungen und Dokumentationsbedarf an.
AnwendungsanforderungenWellen, Stifte, Abstandshalter und Adapter. Identifizieren Sie kritische Passungen und Anforderungen an Wiederholungsläufe.
AnwendungsanforderungenTeilen Sie die Anforderungen an die Qualifizierung und den Umgang mit Informationen mit, bevor Zeichnungen mit Weitergabebeschränkungen ausgetauscht werden.
AnwendungsanforderungenPräzisionsschnittstellen und Gerätekomponenten. Besprechen Sie Oberflächen- und Sauberheitsanforderungen.
AnwendungsanforderungenAnwendungsbeispiele begründen keine Branchenzulassung oder Zertifizierung. Spezielle Anforderungen werden vor Auftragsannahme geprüft.
Senden Sie das CAD-Modell zusammen mit der zugehörigen Zeichnung, dem Werkstoff, der Menge und dem geplanten Liefertermin.
Besprechen Sie Passgenauigkeit, Werkzeuge, Rohmaterial, Oberflächenfinish, Prüfung und etwaige Partner-Prozessschritte.
Bestätigen Sie schriftlich Preis, Änderungsstand, Akzeptanzanforderungen und Liefervereinbarungen.
Setzen Sie den vereinbarten Produktions-, Prüf-, Dokumentations- und Verpackungsplan um.
416 EDELSTAHL
Kleinstlochprüfungen sowie die Mikroskopinspektion unter zwei Winkeln enthüllten Grate, die bei der Hauptbohrungs-Messung mit Lehren andernfalls verborgen geblieben wären.
Lesen Sie mehr zum Kollimatorrohr-ProjektBei der Drehbearbeitung rotiert das Werkstück; das Verfahren wird üblicherweise für runde Profile, Stirnflächen und Durchmesser eingesetzt. Bei der Fräsbearbeitung werden rotierende Fräswerkzeuge verwendet, um Merkmale wie Taschen, ebene Flächen und Bohrbilder zu erzeugen. Ein Bauteil kann beide Verfahren erfordern.[1][3]
Ja – beginnen Sie mit Ihrer eigenen Teilespezifikation. Die Beispiele auf dieser Seite veranschaulichen Teilfamilien, keine lagernden Artikel. Senden Sie uns Ihr Modell und die dazugehörige Zeichnung, damit wir Form, Werkstoff, Menge und Akzeptanzanforderungen prüfen können.
Diese erfordern eine zeichnungsbasierte Prüfung. Geben Sie Außendurchmesser, Gesamtlänge, Werkstoff, kritische Passungen und geometrische Toleranzen an. Das Angebot bestätigt die akzeptierten Anforderungen; ein generischer Maschinenarbeitsraum oder eine allgemeine Toleranz wird nicht als Verpflichtung für jedes Teil herangezogen.
Fügen Sie diese Merkmale bei der Anfrage zusammen mit allen erforderlichen Abmessungen und Akzeptanzanforderungen hinzu. Gewindeform, nutzbare Länge, Bohrtiefe, Nutzugänglichkeit sowie die Spannvorrichtung müssen vor Festlegung des Leistungsumfangs geprüft werden.
Diese Merkmale können entweder mit angetriebenen Werkzeugen oder einer zusätzlichen Fräsaufspannung hergestellt werden. Markieren Sie deren Positionen sowie ihre Winkelbeziehungen in der Zeichnung. Das Angebot muss die vorgeschlagene Fertigungsroute angeben und darf nicht davon ausgehen, dass alle Merkmale in einer einzigen Aufspannung fertiggestellt werden.[3]
Langdrehen und Schleifen können als separate Anforderungen geprüft werden. Senden Sie uns die Bauteilabmessungen, schlanken Abschnitte und Oberflächenanforderungen, damit wir den geeigneten Fertigungsweg sowie ggf. erforderliche Spezialisten besprechen können.
Geben Sie bitte die tatsächlich benötigte Menge sowie die Anforderungen an die ersten gefertigten Teile an. Mindestmengen, Rüstkosten und etwaige Freigabestufen für Muster werden projektbezogen vereinbart und nicht pauschal für alle Komponenten festgelegt.
Zeichnung, Werkstoffzustand, Menge, Werkzeuge, Nachbearbeitungsschritte, Oberflächenfinish, Prüfanforderungen und Lieferbedingungen definieren den Leistungsumfang. Geben Sie bitte Ihren gewünschten Liefertermin an; der realisierbare Zeitplan sowie mögliche Abhängigkeiten werden im Angebot bestätigt.
Unser erster Schritt ist zu prüfen, ob unsere eigenen Werke für den Auftrag geeignet sind. Für Aufträge außerhalb dieses Rahmens können wir die Koordination geeigneter Partner oder eine Vermittlung besprechen. Vereinbaren Sie vor Auftragserteilung die beteiligten Fertigungsstellen, die Verantwortlichkeiten für die Prüfung sowie die geschäftlichen Beziehungen.
Ein STEP- oder IGES-Modell zusammen mit einer passenden PDF-Zeichnung ist ein nützlicher Ausgangspunkt. Geben Sie Maßeinheiten, Teilenummer und Änderungsstand an. Das Anfrageformular akzeptiert eine einzelne Datei oder eine ZIP-Datei bis zu 20 MB. Vereinbaren Sie vor dem Austausch vertraulicher oder in der Weitergabe eingeschränkter Informationen Vertraulichkeit und eine geeignete Übertragungsmethode.
Noch nicht bereit, vertrauliche Dateien zu teilen? Beginnen Sie mit einer nicht vertraulichen Projektbeschreibung und nennen Sie ggf. Ihre Vertraulichkeitsanforderungen.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Referenzen für Drehprozesse und Komponentenqualität.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
