Stufenwellen
Geben Sie die Positionierdurchmesser, Absätze und Bezugsachse an. Zeigen Sie alle Querbohrungen oder Flächen an und kennzeichnen Sie die Oberflächen, die mit einer anderen Komponente in Kontakt treten.
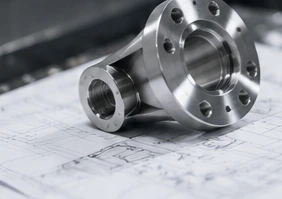
Geben Sie die Positionierdurchmesser, Absätze und Bezugsachse an. Zeigen Sie alle Querbohrungen oder Flächen an und kennzeichnen Sie die Oberflächen, die mit einer anderen Komponente in Kontakt treten.
Definieren Sie Bohrung, Außendurchmesser und Anforderungen an die Stirnfläche gemeinsam. Geben Sie das Gegenmaterial sowie eventuelle Einschränkungen hinsichtlich Reibung, Reinigung oder Oberflächenbehandlung an.
Kennzeichnen Sie den Positionierdurchmesser, das Schraubenmuster und die Dichtfläche. Für fluidkontaktierte Teile geben Sie Umgebungsbedingungen während des Betriebs sowie erforderliche Abnahmetests an.
Markieren Sie die Flächen und Bohrungen, die die Halterung in der Baugruppe positionieren. Teilen Sie lastkritische Merkmale, Kantenanforderungen sowie Bereiche mit, in denen eine Konstruktionsänderung zulässig ist.
Zeigen Sie das Lochmuster sowie die Anforderungen an Ebenheit und Parallelität an. Geben Sie den Prüf-Auflagenzustand an und kennzeichnen Sie die Oberflächen, die frei von Handhabungsspuren bleiben müssen.
Geben Sie kreuzende Bohrungen, Gewindedetails und Anforderungen an innere Kanten an. Besprechen Sie vor Freigabe der Zeichnung den Zugang für die Bearbeitung, Reinigung und Inspektion.
Werkstoffklasse 2 ist technisch reines Titan und wird in Industrieanlagen eingesetzt, bei denen Korrosionsbeständigkeit und Umformbarkeit entscheidend sind. Es handelt sich um eine andere Werkstoffspezifikation als Ti-6Al-4V.[1]
Werkstoffklasse 5 ist die Legierung Ti-6Al-4V. Sie wird häufig für mechanische Komponenten verwendet, bei denen Festigkeit und Gewicht entscheidend sind; ihre Eigenschaften hängen vom Materialzustand und der Verarbeitungsgeschichte ab.[2]
Werkstoffklasse 23 ist die Variante mit extra niedrigem Gehalt an interstitiellen Elementen (ELI) von Ti-6Al-4V, mit strengeren Grenzwerten für bestimmte Elemente. Sie ist als ELI gesondert anzugeben und zu dokumentieren und darf nicht automatisch als Ersatz für Werkstoffklasse 5 betrachtet werden.[2]
Geben Sie die Titan-Güte, den maßgeblichen Standard und dessen Ausgabe an. Die Materialverfügbarkeit wird während der Angebotserstellung bestätigt; jede Alternative bedarf Ihrer ausdrücklichen Zustimmung.
| Eigenschaft | Ti-6Al-4V, geglüht TIMETAL 6-4-Stab | Zustand |
|---|---|---|
| Mindestzugfestigkeit (MPa) | 895 | Geglüht; Querschnitt |
| Mindeststreckgrenze (MPa) | 828 | 0.2% Offset; 20°C |
| Mindestdehnung (%) | 10 | Längsprobe |
TIMETTIMETAL 6-4, Tabelle 3: veröffentlichte Mindestwerte für geglühte ASTM B348-Stäbe oder -Profile unter 3.00 in (76.2 mm), längs geprüft bei 20°C.
Teilen Sie das CAD Modell zusammen mit der bemaßten Zeichnung mit. Die Prüfung umfasst den Zugang zu Taschen, innere Ecken, Wandstützung sowie die Reihenfolge, in der Flächen und Bohrungen fertiggestellt werden. Bei Mehrflächenbearbeitung kann mehr als eine Aufspannung erforderlich sein.
Dienstleistung für die Bearbeitung anzeigenIdentifizieren Sie die Bezugsachse, die Schulterpositionen, die Gewindeanforderungen und die zusammenzufügenden Komponenten. Lange oder dünne Abschnitte erfordern einen Spann- und Prüfplan, der das fertige Teil widerspiegelt – nicht nur die Art und Weise, wie der Rohling eingespannt wird.
Dienstleistung für die Bearbeitung anzeigenVergleichen Sie vor der Festlegung eines Maschinentyps praktikable Aufspannmöglichkeiten für geneigte Bohrungen und konturierte Flächen. Der vorgeschlagene Bearbeitungsweg muss erläutern, wie die geforderten Merkmale erreicht und geprüft werden.
Dienstleistung für die Bearbeitung anzeigenTitanlegierungen leiten Wärme im Vergleich zu vielen gängigen Bearbeitungsmetallen schlecht, daher ist an der Schneidstelle besondere Aufmerksamkeit auf Wärmeentwicklung und Werkzeugverschleiß zu richten. Die Werkzeugwahl und die Schnittbedingungen müssen auf die jeweilige Werkstoffklasse und das Bauteil abgestimmt werden.[3]
Geben Sie beide miteinander verbundenen Werkstoffe, die Gewindeklasse sowie an, ob die Montage wiederholt geöffnet wird. Listen Sie zulässige Schmierstoffe, Beschichtungen oder Einsätze auf, damit diese gemeinsam mit dem Konstruktionsverantwortlichen geprüft werden können.
Beschreiben Sie die Kontaktfläche, das Gegenstück, die Belastung und die Bewegung. Ein glattes Erscheinungsbild definiert nicht automatisch eine akzeptable Reibungs- oder Verschleißbedingung; geben Sie die erforderliche Oberflächenbehandlung sowie die Annahmekriterien an.
Markieren Sie die Dichtfläche, die geforderte Oberflächenbeschaffenheit und die inneren Kanten. Geben Sie das Einsatzmedium sowie alle Reinigungs-, Dichtheitsprüf- oder Rückstandsfreimachungsanforderungen an, die im Angebotsumfang enthalten sein müssen.
Trennen Sie kosmetische Oberflächen von funktionalen Kontaktflächen. Geben Sie eine Oberflächengüte-Spezifikation oder eine genehmigte Referenzprobe an und kennzeichnen Sie alle Bereiche, die nicht gestrahlt, eingefärbt oder markiert werden dürfen.
Keine Montageanforderung ausgewählt.
Zeigen Sie die kleinsten Wandabschnitte sowie die Flächen an, die während der Bearbeitung gehalten werden können. Geben Sie an, ob Ebenheit oder Lage frei gestützt oder unter einer spezifizierten Montagebedingung gemessen wird.
Im Rahmen einer Zeichnungsprüfung sollten Werkzeugzugang, innere Radien und hinter anderen Flächen verborgene Merkmale geklärt werden. Kennzeichnen Sie, welche Radien verändert werden dürfen und welche funktional festgelegt sind; treffen Sie diese Entscheidungen nicht aufgrund unaufgezeichneter Annahmen.
Geben Sie die volle Gewindetiefe separat von der Bohrtiefe an. Kennzeichnen Sie Schnittpunkte mit Querbohrungen sowie Kanten, an denen ein Grat unzulässig ist. Geben Sie die Prüfmethode an, wenn ein Merkmal nicht direkt inspiziert werden kann.
Berücksichtigen Sie die Anforderungen an die Ausgangsrichtung des Werkstoffs, falls das Konstruktionsdesign dies vorsieht. Alle Spannungsabbau-, Wärmebehandlungs-, Füge- oder Spezialoberflächenbearbeitungsverfahren müssen Teil einer vereinbarten Fertigungsroute sein; die endgültige Abnahme erfolgt nach Abschluss der jeweiligen Bearbeitungsschritte.
Keine Überprüfungsthemen ausgewählt.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Durchmesser und Passungen | Größenbegrenzungen; Passung; Bezugsflächen (Datums); endgültiger Oberflächenzustand | Spezifizierter Messzeitpunkt; Zuschnitt für nachfolgende Prozesse | Endgültige Prüfung von Größe und Passung |
| Ebenheit, Lage und Laufgenauigkeit | Bezugsflächen (Datums) und gesteuerte Merkmale | Freier Zustand oder definierte Auflage | Geometrie mit montagekritischer Bedeutung (gemeldet) |
| Gewinde und innenliegende Merkmale | Gewindestandard/Klasse; volle Gewindetiefe; Überschneidungen; Kanten | Spezifizierter Zeitpunkt relativ zur Endbearbeitung | Prüfmittel oder spezifizierte Verifizierungsmethode |
| Oberflächentextur und behandelte Bereiche | Rauheitskennwert/Einheit; Positionen; Abdeckung (Maskierung); Prozessspezifikation | Spezifizierte behandelte und abgedeckte Bereiche | Getrennte Aufzeichnungen zu Rauheit, Erscheinungsbild und Oberflächenbehandlung |
Für jedes Titan-Teil gilt keine einheitliche Toleranzaussage. Die erreichbaren Grenzwerte hängen von Größe, Geometrie, Legierungsgrad, Zustand und Bearbeitungsverfahren ab. Markieren Sie die kritischen Merkmale in der Zeichnung und lassen Sie diese in Ihrem Angebot bestätigen.
Geben Sie zulässige Werkzeugmarkierungen, Kantenumbrüche und Sauberkeitsanforderungen an. Kennzeichnen Sie alle Flächen, für die eine gemessene Rauheit oder eine zusätzliche Nachbearbeitung erforderlich ist – verlassen Sie sich nicht allein auf die Vorgabe „glatt“ als vollständige Anweisung.
Definieren Sie kritische Kanten und den Verpackungsschutz.
Für eine festgelegte gestrahlte Optik vereinbaren Sie das Strahlmittel, die zu bearbeitenden Oberflächenbereiche, die Abdeckung (Maskierung) sowie ein Referenzmuster. Gewinde, Passbohrungen und Dichtflächen müssen ausdrücklich in den Prozess einbezogen oder von ihm ausgeschlossen werden.
Die optische Erscheinung ist gesondert von den Maßen zu vereinbaren.
Titanfarbanodisierung und eine funktionale Anti-Klemm-Behandlung sind nicht identisch. Tiodize unterscheidet seinen farbgebenden Typ-III-Prozess von seinem anti-klemmenden Typ-II-Prozess.[4]
Geben Sie die konkrete Spezifikation an; allein die Farbe ist kein Nachweis für die Verschleißfestigkeit.
Für Reibung, Verschleiß oder andere funktionale Anforderungen senden Sie bitte die genehmigte Verfahrensspezifikation und die Akzeptanzkriterien. Wir prüfen vor der Angebotserstellung den Fachverfahrensweg, das Maskieren, die Inspektion sowie die Produktionsverantwortung.
Fachspezifische Behandlungen unterliegen einer Prüfung des Leistungsumfangs und durch den Lieferanten.
Geben Sie die erforderliche Materialdokumentation an und klären Sie, ob diese vor dem Zuschnitt des Materials geprüft werden muss. Verknüpfen Sie die Werkstoffgüte, die Erzeugnisform und den Lieferzustand mit dem tatsächlich gelieferten Material – nicht mit einem allgemeinen Datenblatt.
Geben Sie die erforderliche Rückverfolgbarkeit auf Wärme-, Chargen- oder Einzelteil-Ebene an. Vereinbaren Sie, wie die Materialidentität während der Bearbeitung, der Oberflächenfinishierung und der Verpackung gewahrt bleibt.
Identifizieren Sie die zu dokumentierenden Abmessungen sowie den Stichprobenumfang und den Messaufbau. Ein Abmessungsbericht, ein Materialzertifikat und eine Oberflächenbehandlungs-Aufzeichnung beantworten unterschiedliche Fragen und müssen daher separat festgelegt werden.
Legen Sie die Trennung der Teile, den Schutz der Kanten sowie sämtliche Einschränkungen bezüglich Rückständen oder Kennzeichnungen fest. Vereinbaren Sie, wie bei Ankunft einer Abweichung dokumentiert wird und welche Chargeninformationen diese begleiten sollen.
Klären Sie, ob die Probe für die Passgenauigkeit, die Montage oder die Funktionsprüfung vorgesehen ist. Falls die Werkstoffeigenschaften für die Prüfung entscheidend sind, vereinbaren Sie stattdessen die repräsentative Legierung und den Zustand – ändern Sie diese nicht lediglich, um eine schnellere Probe zu erhalten.
Dokumentieren Sie Änderungen an der Zeichnung, die Freigabe der Oberflächenbeschaffenheit sowie die Ergebnisse der Prüfung, bevor eine Charge freigegeben wird. Mit der Freigabe wird zudem der vereinbarte Preis, die Lieferbedingungen und die erforderlichen Unterlagen bestätigt. Akzeptierte Abweichungen sind getrennt von der nächsten kontrollierten Zeichnung zu führen.
Geben Sie bei jeder Freigabe Teilenummer, Zeichnungsstand, Menge und erforderliche Unterlagen an. Informieren Sie uns über Änderungen am Gegenstück, der Anwendung oder der Spezifikation – auch dann, wenn die Geometrie des Teils unverändert bleibt.
Ein Angebot sollte die Werkstoffanforderung von der Bearbeitungsleistung klar unterscheiden. Rohmaße, Zertifizierung, Überschussmaterial sowie eventuell zugelassene Alternativen beeinflussen die Auftragsplanung.
Tiefe Taschen, kleine Merkmale, mehrere Spannungen und zusätzliche Nachbearbeitungsschritte können den Umfang verändern. Fordern Sie gesonderte Optionen an, bei denen eine zulässige Konstruktionsanpassung die Bearbeitung vereinfachen könnte, ohne funktionale Anforderungen zu verändern.
Listen Sie Musterstückzahlen, Produktionsmengen, Berichte und Freigabetermine gemeinsam auf. Vergleichen Sie Angebote hinsichtlich desselben Legierungsgrades, Oberflächenfinish, Prüfungsumfangs und Lieferverantwortung – nicht allein anhand eines Einzelpreises.
Verwenden Sie die Legierung gemäß Ihrer genehmigten Zeichnung zusammen mit dem Materialstandard und dem angelieferten Zustand. Die Legierung 2 ist kommerziell reines Titan; die Legierungen 5 und 23 gehören der Familie Ti-6Al-4V an. Es handelt sich um nicht austauschbare Spezifikationen.[1] [2]
Die Sorte 23 ist die Variante mit extra niedrigem Gehalt an Zwischengitteratomen von Ti-6Al-4V, mit strengeren Grenzwerten für bestimmte Elemente. Geben Sie bei Bedarf ELI und den anzuwendenden Produktnorm an. Fordern Sie die zugehörige Materialdokumentation an, statt sich ausschließlich auf einen Handelsnamen zu verlassen.[2]
Ja. Senden Sie die vollständige Bezeichnung, die erforderliche Ausgabe, die gewünschte Halbzeugform, den Lieferzustand sowie die Anforderungen an die Dokumentation. Für die konkrete Bestellung müssen Machbarkeit und Lieferbarkeit gesondert geprüft werden. Eine ähnlich benannte Legierung darf nicht ohne Ihre ausdrückliche Zustimmung substituiert werden.
Titanlegierungen stellen besondere Anforderungen an die Schneidwerkzeuge, da sich die Wärme in der Nähe der Schneidkante konzentriert und der Werkzeugverschleiß problematisch sein kann. Die Legierungssorte, die Geometrie der Merkmale und die geforderte Oberflächenqualität sind bei der Planung des Zerspanungsprozesses gemeinsam zu berücksichtigen.[3]
Geben Sie die kritischen Grenzwerte, Bezugsflächen (Datums), Oberflächenzustände und Messanforderungen an. Die erreichbaren Toleranzen hängen vom Durchmesser, der Wandstärke und dem gewählten Fertigungsverfahren ab und müssen für Ihre Zeichnung im Angebot bestätigt werden.
Verwenden Sie Farbe nicht als Nachweis für Anti-Seize-Leistung. Tiodize unterscheidet seinen farbgebenden Typ-III-Prozess von seiner funktionalen Typ-II-Behandlung. Geben Sie den erforderlichen Prozess und die geforderte Leistung an; ersetzen Sie keine dekorative Oberfläche durch eine funktionale.[4]
Senden Sie die Qualifikations-, zugelassene-Quelle-, Rückverfolgbarkeits- und Dokumentationsanforderungen vor der Bestellung. Eine Werkstoffgüte oder Zeichnung allein stellt keine Anwendungs-Zulassung sicher. Wir prüfen den erforderlichen Umfang, anstatt zu unterstellen, dass jedes Titanbauteil für einen regulierten Einsatz geeignet ist.
Geben Sie das Gegenstück-Material, die Gewinde- oder Passungsangabe, die Oberflächenbeschaffenheit und die Montagebedingungen an. Nennen Sie zulässige Schmierstoffe, Beschichtungen oder Einsätze sowie etwaige Einschränkungen bezüglich von Rückständen. Die Anordnung der Kontaktflächen muss vom Konstrukteur freigegeben werden.
Ja. Listen Sie die Mengen und Freigabestufen getrennt auf, zusammen mit allen Anforderungen an Musterfreigaben oder Validierungen. Die praktikable Menge, der Preis und der Terminplan werden nach Prüfung der Zeichnung, des Werkstoffs und des Fertigungsumfangs bestätigt.
Listen Sie in Ihrer Anfrage die Werkstoffzertifikate, die Wärme- oder Chargen-Rückverfolgbarkeit, die dimensionsbezogenen Prüfberichte und die Oberflächenbearbeitungsprotokolle auf. Geben Sie an, ob Dokumente vor Beginn der Bearbeitung freigegeben werden müssen. Im Angebot ist zu bestätigen, welche Unterlagen enthalten sind und ob zusätzliche Prüfungen erforderlich sind.
Wir können einen geeigneten Partner besprechen, die Arbeiten koordinieren oder Sie direkt an diesen vermitteln. Verantwortlichkeiten, kommerzielle Konditionen und Kommunikationswege sollten vor Freigabe der Bestellung vereinbart werden.
Vereinbaren Sie vor dem Austausch sensibler oder eingeschränkter Informationen Vertraulichkeit und eine geeignete Methode zum Dateitransfer. Das Anfrageformular akzeptiert STEP, IGES, PDF-, DWG-, DXF-, SLDPRT- und ZIP-Dateien mit einer maximalen Größe von 20 MB.
Stimmen Sie vor dem Teilen sensibler oder eingeschränkter Dateien die Vertraulichkeitsvereinbarung und die Übertragungsmethode ab.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Material- und Bearbeitungsreferenzen. Verwenden Sie die aktuell maßgebliche Spezifikation sowie materialbezogene Aufzeichnungen zum konkreten Auftrag zusammen mit der genehmigten Zeichnung.