Zum Inhalt springen
VETCNCCNC FERTIGUNG
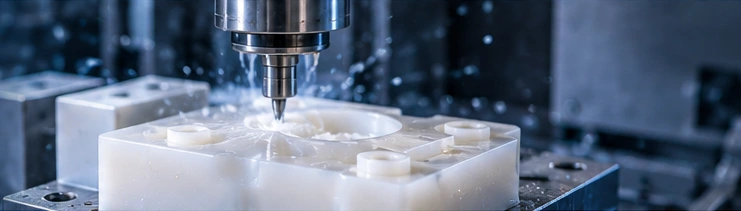
CNC-Spindel über einer weißen technischen Kunststoffkomponente — KI-generierte Illustration

Kunststoff-CNC-Bearbeitung
für kundenspezifische Teile

Kunststoffwerkstoffe vergleichen

Vergleich von CNC-Frästechniken für Kunststoffe

Beige technische Kunststoff-Darstellung — KI-generierte Illustration

PEEK für anspruchsvolle thermische und chemische Belastung

PEEK eignet sich möglicherweise für Teile, die unter thermischer Belastung mechanische Leistung erbringen müssen. Die Eignung hängt von der Sorte, den Füllstoffen und der chemischen Beanspruchung ab; allein der Werkstoffname legt keine zulässige Einsatztemperatur fest.[1]

Folgende Angaben sollten Sie in Ihre Anfrage aufnehmen
Werkstoffsorte und Hersteller; ungefüllt oder verstärkt; Temperatur, Dauer und aufgebrachte Last.
PEEK-CNC-Bearbeitung
Weiße technische Kunststoff-Darstellung — KI-generierte Illustration

POM / Acetal für Gleit- und Positionierteile

POM kombiniert eine geringe Feuchtigkeitsaufnahme mit nützlichen Gleiteigenschaften. Geben Sie POM-C oder POM-H an, statt alle Acetal-Rohstoffe als identisch zu behandeln. Eine Zeichnung, die eine bestimmte Marke oder Sorte nennt, erfordert, dass diese Anforderung in das Angebot übernommen wird.[2]

Folgende Angaben sollten Sie in Ihre Anfrage aufnehmen
POM-C oder POM-H; Farbe; Gegenlaufpartner, Last, Geschwindigkeit und Schmiermittel.
POM CNC-Bearbeitung
Natürlichfarbige technische Kunststoff-Darstellung — KI-generierte Illustration

Nylon für Rollen, Führungselemente und Verschleißteile

Nylon eignet sich für anspruchsvolle mechanische Komponenten, nimmt jedoch Feuchtigkeit auf. Die daraus resultierende Maßänderung hängt von der Sorte und der Umgebung ab; daher ist der erforderliche Zustand bei der Prüfung sowie im Einsatzbetrieb anzugeben.[3]

Folgende Angaben sollten Sie in Ihre Anfrage aufnehmen
PA6, PA66 oder spezifizierte Sorte; gegossener oder extrudierter Rohstoff; Feuchtigkeitszustand bei Abnahme.
Nylon CNC-Bearbeitung
Durchsichtige Kunststoff-Darstellung — KI-generierte Illustration

Acryl für durchsichtige Abdeckungen und sichtbare Merkmale

Acryl kommt infrage, wenn durch das Bauteil hindurch klar gesehen werden muss. Geben Sie die Sichtflächen und das Kanten-Aussehen separat von den Maßtoleranzen an; eine bearbeitete Oberfläche ist nicht automatisch eine optisch hochwertige Oberfläche.[4]

Folgende Angaben sollten Sie in Ihre Anfrage aufnehmen
Guss- oder extrudiertes PMMA; durchsichtig oder farbig; Sichtflächen, Kratzer und Kantenfinish-Begrenzungen.
Acryl CNC-Bearbeitung

Kunststoffgehäuse, Buchsen, Führungselemente und durchsichtige Teile

6 Bauteilbeispiele

Gehäuse und Sensormontagen

Geben Sie Taschentiefen, Wandstärken und die Flächen an, die die Montage positionieren. Kennzeichnen Sie Bohrungen, die Gewindeeinsätze benötigen, sowie Flächen, auf denen Spannmarkierungen unzulässig sind.

Buchsen, Hülsen und Abstandshalter

Geben Sie die zugehörige Welle oder Bohrung, die Betriebslast und ggf. Schmierung an. Legen Sie den geforderten Prüfzustand fest, damit die Passung eine verbindliche Bedeutung erhält.

Führungsblöcke und Verschleißplatten

Führungsbloecke und Verschleissplatten benötigen eine definierte Gleitfläche sowie Montagebezugsebenen. Der Gegenwerkstoff, die Last, die Bewegung und die Austauschkriterien leiten die Werkstoffauswahl.

Rollen, Zahnräder und Bewegungskomponenten

Für ein Zahnrad geben Sie die Zahngeometrie und die Akzeptanzmethode an; für eine Rolle kennzeichnen Sie die Lauffläche, die Bohrung und die Lageranordnung. Die Herstellbarkeit ist geometrieabhängig.

Isolierplatten und Montagevorrichtungen

Nennen Sie die elektrischen oder Handhabungsanforderungen sowie die genau spezifizierte, zugelassene Werkstoffsorte. Geben Sie die Positioniermerkmale an und kennzeichnen Sie alle Bereiche, die eine saubere, unmarkierte Oberfläche erfordern.

Durchsichtige Abdeckungen und Inspektionsgehäuse

Identifizieren Sie den Sichtbereich, die Kantenbearbeitung, die Befestigungselemente und die Reinigungsmethode. Geben Sie an, ob das Erscheinungsbild anhand einer genehmigten Musterprobe oder schriftlicher Kriterien bewertet wird.

Welcher Kunststoff eignet sich für die Einsatzbedingungen Ihres Bauteils?

Referenzeigenschaften technischer Kunststoffe
Werkstoff / Rohmaterial-QualitätReferenzeigenschaftPrüfbedingungEinsatzgebiet
POM-C
TECAFORM AH natur
Zugmodul 2,800 MPaISO 527-2, 1 mm/minSteifigkeit von Führungselementen und Abstandshaltern
PA6
TECAMID 6 natur
Wasseraufnahme 0.30 / 0.60%ISO 62, 24 / 96 h bei 23°CFeuchtigkeitszulage für Passmaße
Ungefülltes PEEK
TECAPEEK natur
Zugmodul 4,200 MPaISO 527-2, 1 mm/minVergleichen Sie die Steifigkeit mit ungefülltem POM-C
Klare Guss-PMMA
PLEXIGLAS GS 0F00
Lichtdurchlässigkeit ≈92%D65, DIN 5036-3Klare Sichtbereiche
Ungefülltes PEEK
TECAPEEK natur
Volumenwiderstand 10¹⁵ Ω·cm23°C, 12% RH; SilberelektrodeAuswahl nach elektrischer Isolierqualität

Typische Eigenschaften benannter Sorten gemäß EnsingerTECAFORM AH natur,TECAMID 6 naturundTECAPEEK naturProduktdaten sowie RöhmPLEXIGLAS GS / XT. Verschleißlebensdauer, Einsatztemperatur und Anwendungsfreigabe des Fertigteils ergeben sich aus Prüfungen auf Bauteilebene.

Fräsen und Drehen von Kunststoffteilen nach Ihrer Zeichnung

Veranschaulichende Fräseinrichtung für ein Kunststoffbauteil — KI-generierte Illustration

Fräsen von Taschen, Flächen und Bohrbildern

Taschentiefe, dünne Wände und Positioniermerkmale bestimmen den Werkzeugzugang und die Werkstückabstützung. Spannflächen sowie Merkmale, die eine separate Aufspannung zur Fertigbearbeitung erfordern, beeinflussen ebenfalls den Fräsplan.

CNC-Fräsdienstleistungen

Drehen von Bohrungen, Absätzen und Passdurchmessern

Für Buchsen und Abstandshalter definieren Sie bitte die Flächen, die die Montage steuern. Geben Sie die nutzbare Bohrtiefe, Fasen an Kanten, Gewindeform sowie zulässige Spuren durch die Spannmittel an. Bei dünnen Wänden sollten Bohrung und Außendurchmesser gemeinsam geprüft werden.

CNC-Drehdienstleistungen

Bearbeitung schräger und mehrflächiger Merkmale

Die Mehrachsen-Bearbeitung kann den Zugriff auf Merkmale an verschiedenen Flächen ermöglichen. Die Werkstückaufspannung und der Prüfzugang müssen dennoch zur Geometrie passen.

5-achsige CNC-Bearbeitung

Details, die vor der Bearbeitung eines Kunststoffteils geklärt werden müssen

Dünne Wände benötigen nutzbare Stützung

Markieren Sie dünne Abschnitte, tiefe Taschen und lange, nicht gestützte Merkmale. Geben Sie an, wo Stütz- oder Spannmarkierungen zulässig sind und welche Oberflächen unverändert bleiben müssen. Besprechen Sie alle vorgeschlagenen Änderungen an Wandstärken, Eckenradien oder Rohmaterialabmessungen, bevor die Zeichnung freigegeben wird.

Gewinde und Einsätze benötigen einen Montageplan

Geben Sie Form, nutzbare Tiefe des Gewindes sowie die Häufigkeit der Montage der Verbindung an. Wo Einsätze erforderlich sind, fügen Sie die Einbauzeichnung oder Teilenummer des Einsatzes, die Halteanforderungen sowie die Angabe hinzu, ob die Montage im Auftrag enthalten ist.

Die Umgebungsbedingungen gehören in die Spezifikation

Berücksichtigen Sie Luftfeuchtigkeit, Kontaktflüssigkeiten, Reinigungsmittel und Betriebstemperatur. Nylon ist besonders hinsichtlich feuchtebedingter Größenänderungen zu prüfen; beim Fräsen von Acryl können Spannungen entstehen, die möglicherweise eine vereinbarte Entlastungsmaßnahme erfordern.[3] [5]

Geben Sie den Kunststoff, die Füllstoffe und die Farbe an.

Die Werkstoffspezifikation umfasst Polymer, Sorte, Lieferantenbeschränkungen, Verstärkung und Farbe. Änderungen des Compounds oder der Rohmaterialquelle bedürfen einer dokumentierten Freigabe – auch wenn die Werkstoffnamen ähnlich sind.

Besprechen Sie eine Anforderung an ein Kunststoffteil.

Toleranzen für Kunststoffteile und Messbedingungen

Kunststoffabmessungen und Prüfbedingungen
MerkmalZeichnungsanforderungenAbnahmebedingungen
Bohrungen, Wellen und GleitpassungenPassende Abmessungen; Passung; Bezugsflächen; BetriebsbedingungenMessbedingung/Messverfahren; Montageproben, falls angegeben
Ebenheit und parallele FlächenBezugsflächen; Wandstärke; zulässige StützungDefinierte Stützung; vor oder nach der Montage
Bohrungsposition und GewindeBezugsflächen; Bohrbild; Gewindeform; nutzbare TiefeGeeignete Prüfmittel/Messungen; Zugang zu inneren Merkmalen
Konditionierte oder spannungsarm geglühte TeileKonditionierung; Stabilisierung; SpannungsarmglühenVorgegebene Konditionierungs-, Feinbearbeitungs- und Messreihenfolge
Sichtbare und kosmetische OberflächenBetrachtungsflächen; zulässige Markierungen; ErscheinungskriterienFreigegebene Muster/Kriterien; Prüflichtung; Schutzverpackung

Vereinbaren Sie eine Toleranz für das tatsächliche Teil

Wir bestätigen die Toleranz für Ihr konkretes Bauteil, statt eine Zahl für alle Teile zu veröffentlichen. Halten Sie kritische Abmessungen von allgemeinen Abmessungen klar getrennt und geben Sie den Zustand an, unter dem sie erfüllt werden müssen. Wir prüfen das Material, den Zugang zu den Merkmalen sowie die Inspektionsmethode, bevor wir die Anforderung akzeptieren.

Geben Sie die Oberflächenbeschaffenheit jeder funktionalen Fläche an

Klares, acrylartiges bearbeitetes Gehäuse — KI-generierte Illustration

Im Bearbeitungszustand

Funktionsoberflächen mit vereinbarten Werkzeugmarkierungen und Kantenanforderungen. Geben Sie an, welche Flächen für Passung, Gleiten oder Dichten relevant sind.

Entgratet / kantenbearbeitet

Geben Sie die Kantenausrundungen und alle Kanten ohne Ausrundung an. Für innenliegende Durchgänge gelten eigene Akzeptanzkriterien für Grate und lose Partikel.

Politur von Acryl

Geben Sie die Sichtflächen und die Endmaße an. Vereinbaren Sie das Polierverfahren sowie ggf. eine Spannungsrelaxationsbehandlung für den gewählten Werkstoff.

Zeichnungsgemäßes Oberflächenfinish / Kennzeichnung

Geben Sie die Spezifikation für das Oberflächenfinish oder Kennzeichnung, deren Lage sowie den erforderlichen Nachweis an. Die Verträglichkeit wird für den exakten Polymerwerkstoff geprüft.

Acryl-Spannungsabbau und Polieren sind getrennte Prozessentscheidungen. Die ACRYLITE-Richtlinien beschreiben das Glühen zur Spannungsrelaxation; die tatsächliche Reihenfolge muss auf das ausgewählte Material und die Geometrie abgestimmt sein.[5]

Was vor der Annahme der Teile zu prüfen ist

Illustration einer bearbeiteten Polymer-Halterung

Identifizieren Sie das Material – nicht nur die Farbe

Fordern Sie die genauen Unterlagen an, die für Ihre Bestellung erforderlich sind: Lieferanten- und Qualitätsidentifikation, Lager- oder Chargenreferenzen sowie alle erforderlichen Erklärungen. Legen Sie fest, wie die Materialidentifikation während der Bearbeitung, Verpackung und Auslieferung gewährleistet werden soll.

Stimmen Sie den Prüfbericht mit der Zeichnungsrevision ab

Geben Sie die zu dokumentierenden Abmessungen, die verwendete Revision und die vereinbarten Messbedingungen an. Ein Werkstoffzeugnis und ein Maßprotokoll beantworten unterschiedliche Fragen; die Eignung der Konstruktion für den Einsatz bleibt beim Konstrukteur.

Genehmigen Sie Aussehen und Sauberkeit separat

Für klare Flächen, saubere Baugruppen oder kratzempfindliche Teile definieren Sie Handhabung und Abnahme vor der Fertigung. Informieren Sie uns über zulässige Rückstände, Schutzverpackung, Kennzeichnung und darüber, ob vor Freigabe der gesamten Charge eine Musterfreigabe erforderlich ist.

Was beeinflusst die Kosten eines gefrästen Kunststoffteils?

Lagerbestand und angegebene Qualität

Fordern Sie an, dass die genaue Zusammensetzung, die Lagerform und die Beschaffungsannahmen in dem Angebot erscheinen. Eine Sonderfarbe oder eine Einschränkung hinsichtlich zugelassener Lieferanten darf nicht erst nach Auftragserteilung auftreten.

Geometrie und endgültige Abnahme

Tiefe Taschen, dünne Querschnitte, kritische Passungen und Ansprüche an die Oberflächenqualität beeinflussen jeweils den erforderlichen Arbeitsaufwand. Heben Sie stattdessen die tatsächlich kritischen Merkmale hervor, anstatt die engsten Toleranzen auf jede Oberfläche anzuwenden.

Muster und Serienmengen

Fordern Sie Preise für die Mengen an, die Sie tatsächlich bestellen werden. Halten Sie die Kosten für Musterfreigabe, Vorbereitungsarbeiten und wiederkehrende Teile separat, damit ein Prototyp-Preis nicht fälschlicherweise mit einem Preis für Serienfertigung verwechselt wird.

Von der ersten Zeichnung bis zur Serienfertigung

Prüfen Sie die Zeichnung

Bestätigen Sie den Polymerwerkstoff, die kritischen Merkmale, die Einsatzbedingungen sowie die geforderten Dokumentationen. Unterscheiden Sie zwingend erforderliche Angaben von möglichen Konstruktionsanpassungen.

Vereinbaren Sie den Fertigungsweg und das Angebot

Prüfen Sie die Materialbeschaffung, die Bearbeitung, ggf. nachfolgende Oberflächenbehandlungen, die Prüfung sowie die Anforderungen an Muster. Fassen Sie Preis, Leistungsumfang und Lieferzeit schriftlich im Angebot zusammen.

Genehmigen Sie das Muster bei Erfordernis

Bewerten Sie die ersten Teile anhand der vereinbarten Zeichnung und der Montagekriterien. Dokumentieren Sie Änderungen unter einer neuen Revision, bevor weitere Mengen freigegeben werden.

Freigabe und Wiederholung der Charge

Halten Sie die genehmigte Werkstoffsorte, die Revision, den Prüfzustand und die Verpackungsanweisungen stets mit der Bestellung verknüpft. Prüfen Sie alle Änderungen vor einer Wiederholungsfertigung.

Fragen zum Bestellen von CNC-bearbeiteten Kunststoffteilen

Welche Kunststoffe kann ich mit VETCNC besprechen?

Diese Seite behandelt PEEK, POM/Acetal, Nylon, Acryl, ABS und PTFE. Senden Sie uns die genaue Werkstoffgüte, die Ausgangsform (z. B. Stab, Platte), die Farbe sowie alle erforderlichen Nachweise, damit Verfügbarkeit und Bearbeitungsumfang für Ihr Bauteil bestätigt werden können.

Wie wähle ich zwischen POM und Nylon?

POM weist eine geringe Feuchtigkeitsaufnahme und nützliche Gleiteigenschaften auf. Nylon bietet ein anderes Gleichgewicht aus Zähigkeit und Feuchtigkeitsverhalten. Geben Sie uns Last, Bewegung, Gegenlauffläche und Umgebungsbedingungen an; die Auswahl ist anhand der konkreten Werkstoffdaten und Ihres Konstruktionsentwurfs zu überprüfen.[2] [3]

Können Sie PEEK-Teile für erhöhte Temperaturen bearbeiten?

PEEK ist ein Hochleistungspolymer, das dort eingesetzt wird, wo thermische und mechanische Anforderungen gemeinsam auftreten. Geben Sie die genaue Sorte, die kontinuierliche und maximale Temperatur sowie die Einwirkdauer und Belastung an. Die Eignung und Bearbeitbarkeit werden anhand dieser Spezifikation bewertet – nicht auf Grundlage einer allgemeinen Temperaturangabe.[1]

Ist ein bearbeitetes Acrylteil vollständig durchsichtig?

Nicht zwangsläufig auf jeder Fläche. Geben Sie an, durch welche Flächen hindurch betrachtet wird, welche Markierungen akzeptabel sind und ob eine Polierung erforderlich ist. Vereinbaren Sie Aussehen und Maße separat, ggf. unter Bezugnahme auf ein Referenzmuster.[4] [5]

Welche Toleranzen können Sie bei Kunststoffteilen einhalten?

Senden Sie die Zeichnung mit den kritischen Abmessungen und Bezugsflächen (Datums) gekennzeichnet. Wir prüfen vor der Annahme von Toleranzen den Polymerwerkstoff, die Geometrie, den Zustand des Rohmaterials, den Zugang zu den Merkmalen sowie die Messmethode. Eine pauschale Toleranzangabe auf dieser Seite würde nicht zuverlässig alle Teile beschreiben.

Soll Nylon trocken oder nach Konditionierung gemessen werden?

Dies muss für die jeweilige Anwendung vereinbart werden. Nylon nimmt Feuchtigkeit auf, wodurch sich Abmessungen und mechanische Eigenschaften ändern können. Geben Sie den vorgesehenen Feuchtigkeitsgehalt oder den Konditionierungszustand sowie die Akzeptanzmethode in die Spezifikation an.[3]

Kann ich ein Metallteil durch ein Kunststoffteil mit derselben Geometrie ersetzen?

Behandeln Sie einen Werkstoffwechsel nicht lediglich als Austausch des Ausgangsmaterials. Prüfen Sie gemeinsam mit der zeichnungsverantwortlichen Stelle die Montagebelastung, Temperatur, Spielmaße, Befestigungsart und Akzeptanzkriterien. Eine vorgeschlagene Kunststoffvariante ist vor ihrem Einsatz als Ersatz für das ursprüngliche Design zu bewerten.

Können Sie Gewindeeinsätze oder Kennzeichnungen anbringen?

Geben Sie bitte die Spezifikation oder Teilenummer des Einsatzelements, die Installationsanforderungen, die Haltekraftprüfungen sowie den Kennzeichnungsort an. Wir prüfen dann die gewünschte Leistung und bestätigen, was im Angebot enthalten ist. Gehen Sie nicht davon aus, dass jeder Einsatz oder jedes Verfahren für jeden Kunststoff geeignet ist.

Stellen Sie Materialzertifikate oder Anwendungsdeklarationen zur Verfügung?

Teilen Sie uns genau mit, welche Unterlagen erforderlich sind und welche Einschränkungen bezüglich der Materialquelle bestehen. Erforderliche Dokumente sowie der Umfang der Verifizierung müssen vor der Beschaffung vereinbart werden. Die Konformität eines fertigen Bauteils beruht auf den vereinbarten Dokumenten und Beschränkungen der Materialquelle, die vor der Beschaffung festgelegt werden.

Benötige ich vor der Bestellung einer Serienfertigung einen Prototyp?

Ein Muster ist besonders hilfreich, wenn Montagepassung, Optik oder Handhabung bestätigt werden müssen. Geben Sie bitte die Freigabekriterien an und ob die Serienfertigung auf eine schriftliche Freigabe warten muss. Menge, Zeitpunkt und Freigabe der Seriencharge werden gemeinsam mit dem Angebot vereinbart.

Was sollte ich für ein Angebot zur Kunststoffbearbeitung zusenden?

Senden Sie das passende 3D-Modell und die bemaßte Zeichnung, die Werkstoffqualität, die gewünschte Menge sowie das erforderliche Lieferdatum. Geben Sie zudem die Einsatzumgebung, kritische Abmessungen und Prüfanforderungen an. Nutzen Sie die Anfrage-Schaltfläche, um direkt mit uns Kontakt aufzunehmen.

Werden meine Zeichnungen an ein anderes Werk weitergeleitet?

Besprechen Sie vor dem Versand beschränkter Dateien Vertraulichkeit und den zulässigen Umfang der Weitergabe. Falls das Projekt einen Partner erfordert, vereinbaren Sie zunächst die Regelung und Verantwortlichkeiten mit VETCNC; eine direkte Vorstellung ist ebenfalls eine Möglichkeit zum Gespräch.
PROJEKTUNTERSTÜTZUNG

Kunststoffbauteil besprechen

Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.

Materialreferenzen und Spezifikationshinweise
  1. Ensinger — TECAPEEK natural (unfilled PEEK)

    Werkstoffspezifische thermische, mechanische und chemische Aspekte.

  2. Ensinger — POM / Acetal

    POM-C und POM-H; Gleiteigenschaften und Feuchtigkeitsaufnahme.

  3. Ensinger — PA / Polyamid

    Nylon-Familien und feuchtigkeitsbedingte Änderungen von Abmessungen und Eigenschaften.

  4. ACRYLITE — gegossene Standardqualität

    Hintergrundinformationen zu Acryl / PMMA; bestätigen Sie den tatsächlichen Werkstoffgrad und die optischen Anforderungen.

  5. ACRYLITE — spannungsfreigeglühte Acrylplatte

    Spannungsabbau nach der Fertigung; die Behandlung muss zum jeweiligen Werkstoff und Bauteil passen.

Herstellerangaben zu Polymer-Eigenschaften und Bearbeitung. Produktbezogene Daten sowie die freigegebene Kundenspezifikation sind maßgeblich für die Auftragsabwicklung.

VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration eines Kunststoffteils

Schwarzes Kunststoffgehäuse mit einer Tasche und Befestigungslöchern — KI-generierte Illustration
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB