Zum Inhalt springen
VETCNCCNC FERTIGUNG
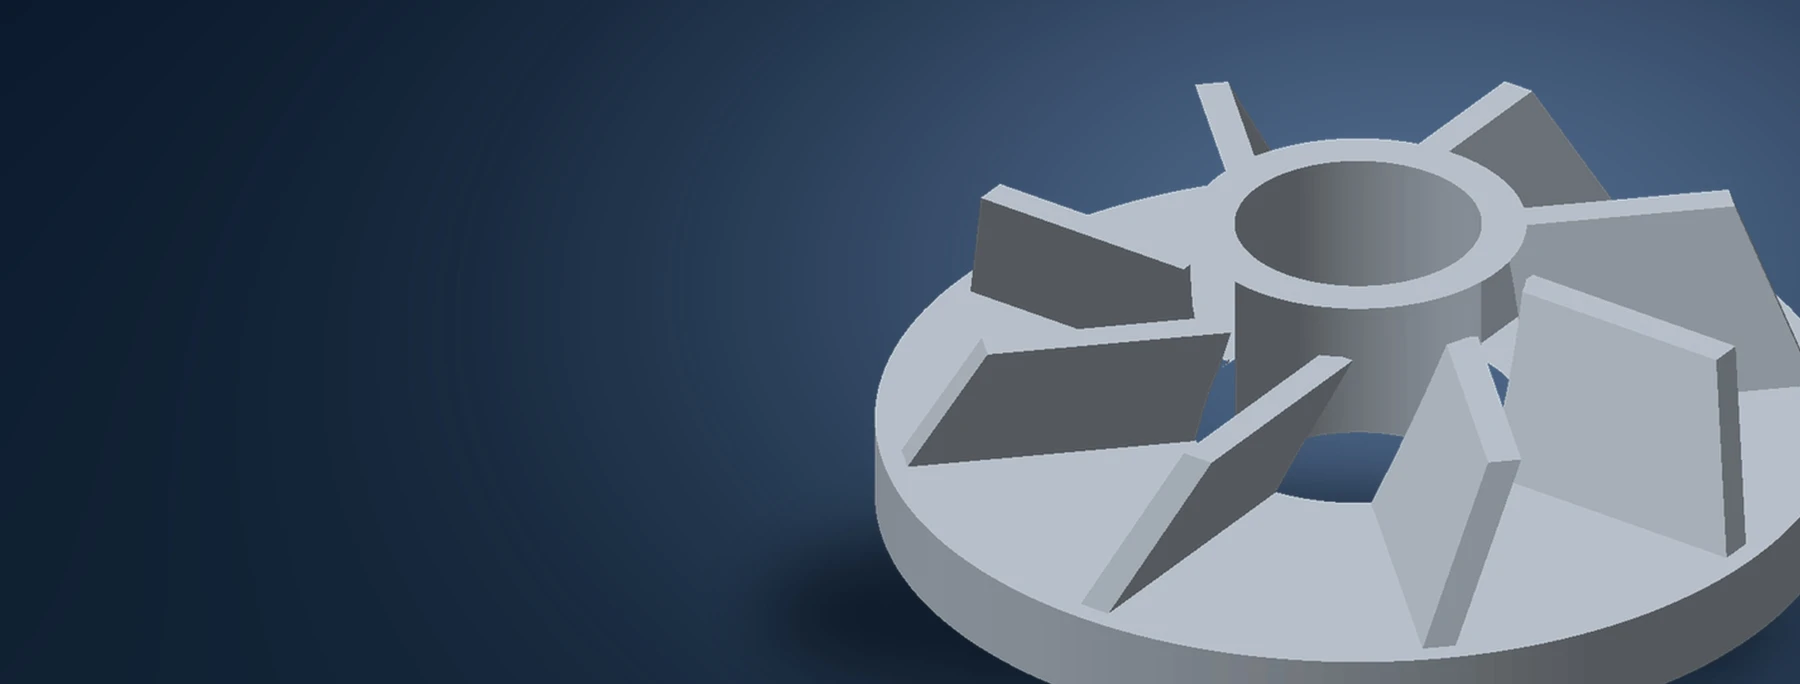
CAD-Darstellung einer komplexen Aluminiumkomponente mit zentralem Bohrung und radialen Rippen

Aluminium-CNC-Bearbeitung

Wir liefern kundenspezifische Aluminiumgehäuse, Halterungen, Platten und gedrehte Komponenten für Prototypen und Serienfertigung – mit Fräsen, Drehen und Nachbearbeitung entsprechend der gewählten Legierung, den Montagepassungen und der gewünschten Oberflächenbeschaffenheit.

  • 6061 · 6082 · 7075 · 2024
  • Fräsen und Drehen
  • Anfragen für Prototypen und Serienfertigung

Aluminiumgehäuse, -halterungen, -platten und gedrehte Teile

Wir bearbeiten Taschen, Montageflächen, Bohrungen und Gewinde in Aluminiumkomponenten. Die nachfolgenden Bauteilfamilien werden gemäß der Geometrie und den Montageanforderungen des Projekts hergestellt.

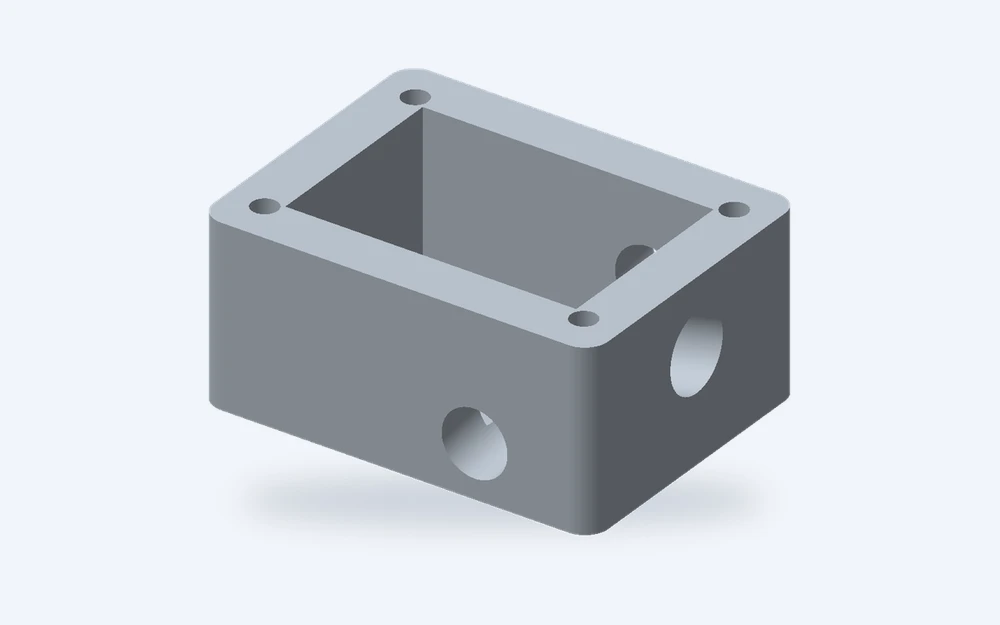
Darstellung eines Aluminiumgehäuses mit offener Tasche, Befestigungsrand und seitlichen Öffnungen

Gehäuse und Abdeckungen

Gehäuse für Sensoren, Steuerungen und Instrumentenbaugruppen. Gefräste Taschen schaffen Raum für Komponenten, während Randflächen, Befestigungsbohrungen und Anschlussöffnungen die Schnittstellen für Deckel und interne Hardware bereitstellen.

  • Innentaschen
  • Deckelschnittstellen
  • Seitliche Öffnungen
Besprechen Sie dieses Teil
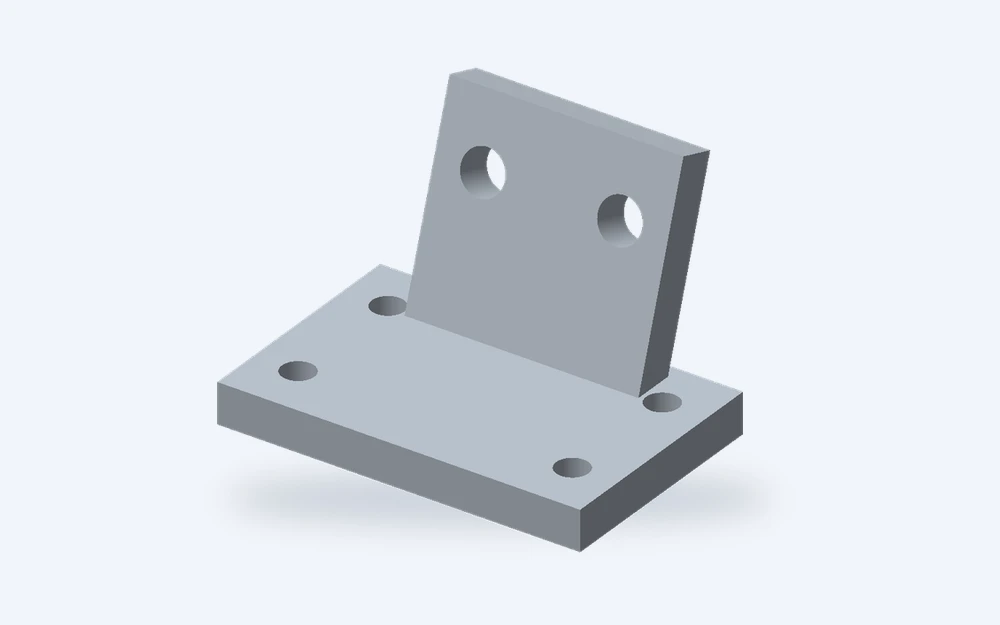
Darstellung einer rechtwinkligen Aluminiumhalterung mit Bohrungen auf zwei Befestigungsflächen

Halterungen und Montageblöcke

Leichte Träger für Motoren, Stellglieder und Maschinenzubehör. Ebene Flächen, Montageschlitze und Gewindebohrungen passen exakt zu den Verbindungspunkten der umgebenden Baugruppe.

  • Montageflächen
  • Nuten und Bohrungen
  • Gewindeverbindungen
Besprechen Sie dieses Teil
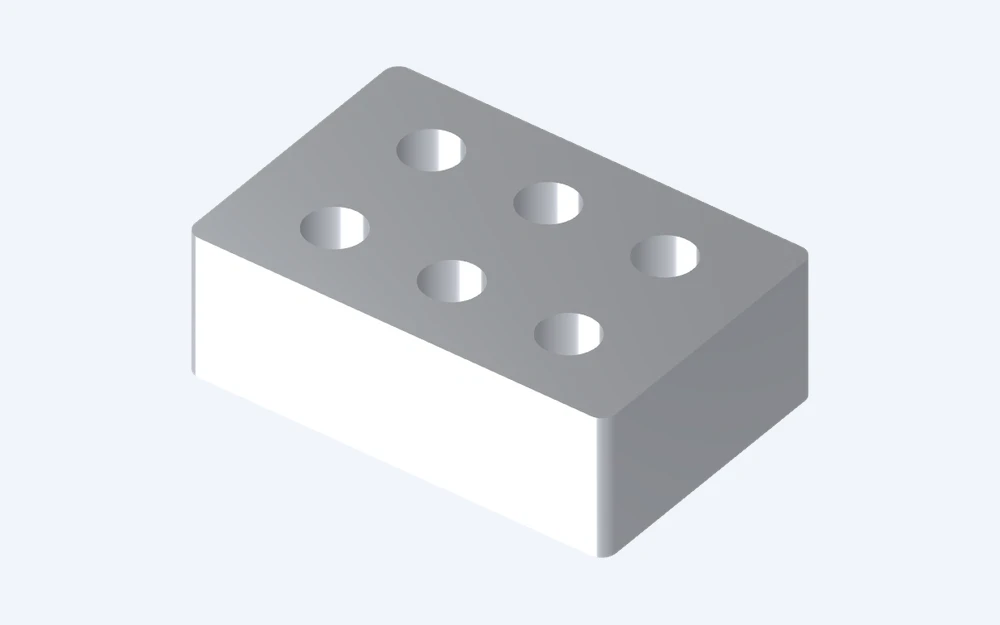
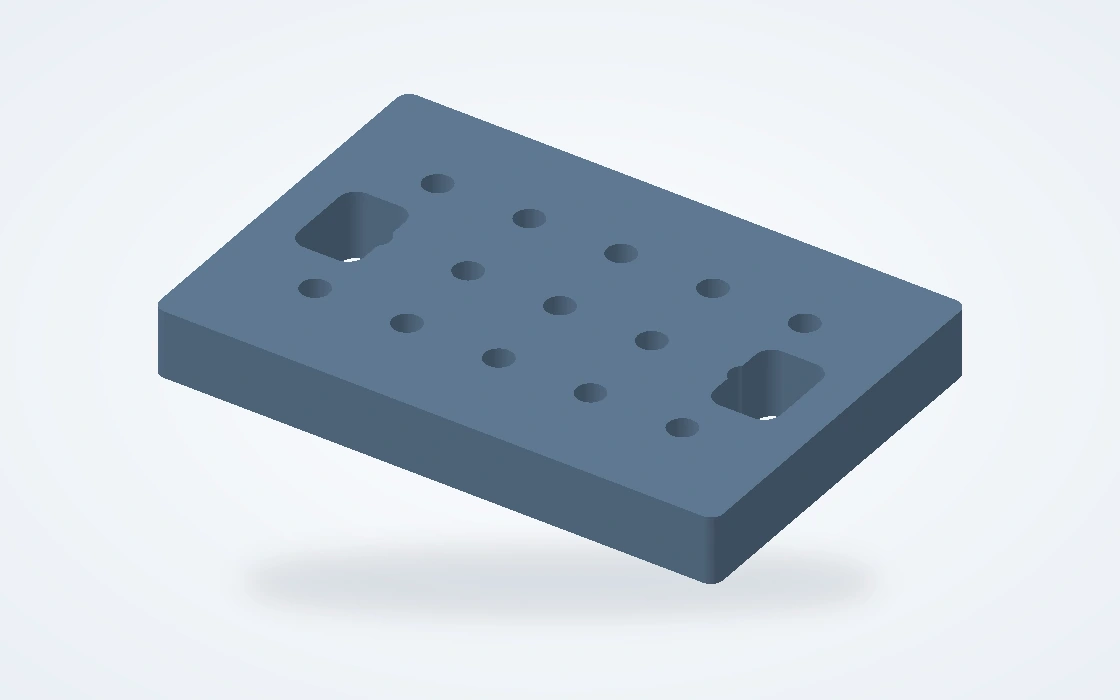
Darstellung einer rechteckigen Aluminium-Fixierplatte mit einem Muster aus Bohrlöchern

Spann- und Montageplatten

Grundplatten und Positionierplatten für Prüfstände, Spannvorrichtungen und automatisierte Anlagen. Entscheidend sind hier das Lochmuster, die Bezugsflächen (Datums) und Freistellungen; Materialzustand und Bearbeitungsreihenfolge werden gezielt auf die erforderliche Ebenheit abgestimmt.

  • Bohrmuster
  • Positionierungsdatumsflächen
  • Gefräste Flächen
Besprechen Sie dieses Teil
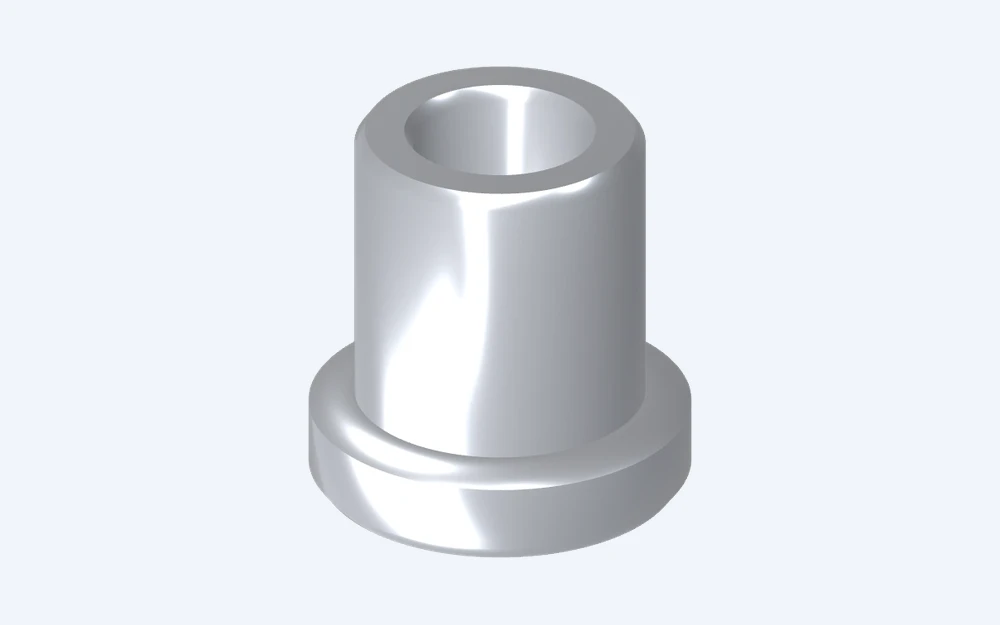
Darstellung einer geflanschten Aluminiumhülse mit Angabe von Bohrungsdurchmesser, Außendurchmesser und Absatz

Buchsen, Hülsen und Abstandshalter

Gedrehte Komponenten zur Abstandshaltung, Ausrichtung und Montage. Bohrungen, Außendurchmesser und Absätze können mit Rillen oder Querbohrungen kombiniert werden. Das Material und die Oberflächenbeschaffenheit hängen davon ab, ob es sich bei dem Teil um einen statischen Abstandhalter handelt oder ob es wiederholt mit einem Gegenstück in Kontakt kommt.

  • Bohrungen und Absätze
  • Konzentrische Durchmesser
  • Rillen
Besprechen Sie dieses Teil
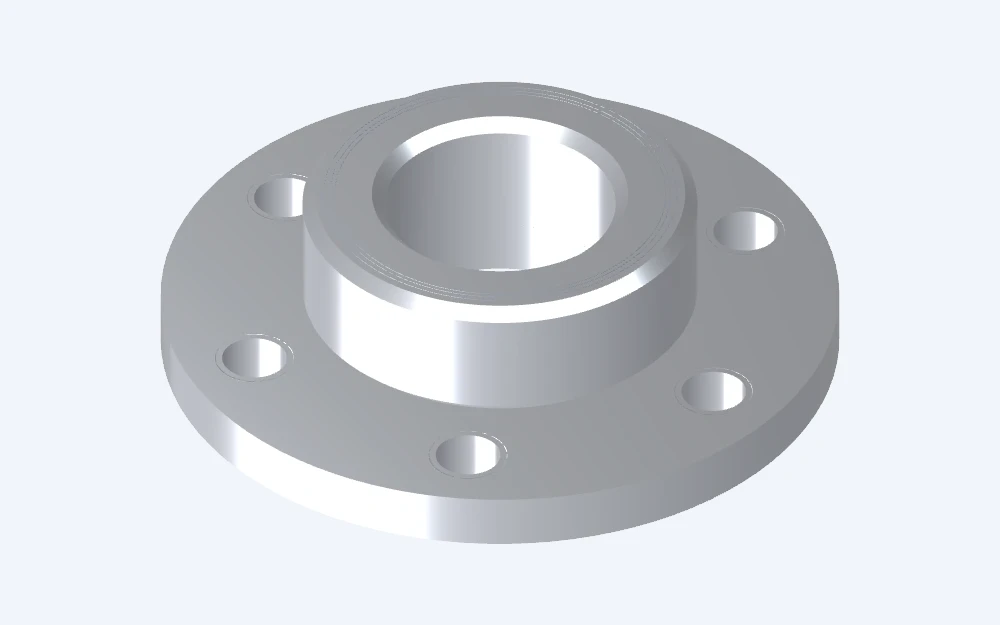
Illustration einer Aluminium-Flanschnabe mit zentralem Bohrung und Lochkreis für Schraubenverbindungen

Flansche, Naben und Adapter

Runde Schnittstellen zur Verbindung von Wellen, Rohren oder Gerätemodulen. Die Drehbearbeitung erzeugt die zentrale Bohrung und die Positionierdurchmesser; die Fräsarbeit ergänzt Bolzenkreise, Flachstellen oder Freistellungen, die zur Verbindung beider Seiten der Baugruppe erforderlich sind.

  • Positionierdurchmesser
  • Schraubenkreise
  • Gefräste Flachstellen
Besprechen Sie dieses Teil
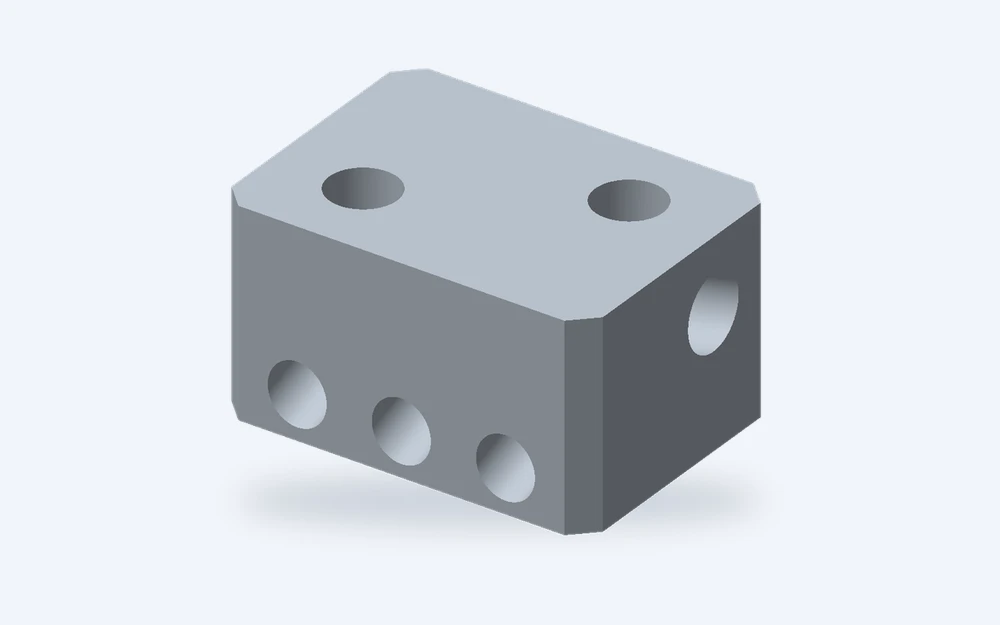
Illustration eines Aluminium- Anschlussblocks mit sich kreuzenden Bohrungen auf mehreren Flächen

Anschlussblöcke und Verteilerblöcke

Bearbeitete Blöcke mit gebohrten Durchgängen, Gewindeanschlüssen und Montageflächen. Der Zugang für Entgraten und Reinigen ist ebenso wichtig wie die Lage der Anschlüsse. Die Dichtgeometrie sowie eventuelle anwendungsspezifische Prüfungen gehören zum Lieferumfang der fertigen Komponente.

  • Gebohrte Durchgänge
  • Gewindeanschlüsse
  • Montageflächen
Besprechen Sie dieses Teil

6061, 6082, 7075 und 2024 Aluminium für CNC-Bearbeitung

Die Legierung ist ein Ausgangspunkt, keine vollständige Werkstoffspezifikation. Auch Temperaturzustand und Ausgangsform des Halbzeugs beeinflussen Festigkeit, Eigenspannungen und das Endteil. Diese vier Legierungsfamilien erfüllen unterschiedliche Anforderungen; die Auswahl sollte sich am Lastfall, Umgebungsbedingungen und gewünschter Oberflächenbeschaffenheit des Bauteils orientieren – nicht nach der vereinfachten Regel „je fester, desto besser“.

6061 Aluminium-Eigenschaften
Eigenschaft6061-T4 / T4511
Hydro 6061 Strangpressprofile
6061-T6 / T6511
Hydro 6061 Strangpressprofile
Zustand
Mindestzugfestigkeit (MPa)180260Spezifizierter Strangpresszustand
Mindeststreckgrenze (MPa)1102400.2%-Versatz
Wärmeleitfähigkeit (W/(m·K))15516725°C, typisch

Die Festigkeitswerte sind die veröffentlichten Mindestwerte für diese Strangpress-Zustände; die Wärmeleitfähigkeit ist typisch.

Auswahl von Aluminiumlegierungen und Wärmebehandlungszuständen
Legierung / ZustandTypische BauteileAuswahlkriteriumOberflächenfinish / Zustand
6061-T6 / T651Gehäuse; Halterungen; Adapter; VorrichtungenBearbeitbarkeit, Korrosionsbeständigkeit und FertigungsflexibilitätT651: spannungsarm geglättet durch Strecken
6082-T6 / T651Strukturhalterungen; Maschinenkomponenten; PlattenSpezifizierte strukturelle Anforderungen und Ausgangsform (Rohteilform)Mechanische Anforderungen und Oberflächenfinish mit 6061 vergleichen
7075-T6 / T651Kompakte, hochfeste mechanische KomponentenHöhere Festigkeit, wo die 6000-Serie nicht ausreichend istSpannungskorrosion abhängig vom Temperzustand; schützende Oberfläche
2024-T3 / T351Zeichnungsspezifizierte, hochfeste KomponentenKupferhaltige Legierung; gute ZerspanbarkeitPassende Ausgangsform/Temperzustand; Korrosionsschutz

Das eloxierte Erscheinungsbild hängt von der Legierung, dem Ausgangszustand des Materials und der Vorbehandlung ab; eine höhere Festigkeit bedeutet nicht zwangsläufig eine proportional höhere Steifigkeit.

Der Vergleich beschreibt die Werkstoffauswahl, nicht die Zusage, dass jede Legierung, jeder Temperzustand und jede Rohlinggröße auf Lager gehalten wird. Das Angebot benennt den gelieferten Werkstoff.

6061 versus 7075

Vergleichen Sie zunächst die tatsächliche Lastanforderung. 7075 kann eine höhere Festigkeit bieten, löst jedoch nicht automatisch Verformungen bei einer dünnen Platte oder einer langen Halterung. Geometrie, freie Spannweite und Konstruktion der Verbindung bleiben entscheidend. Ein Gehäuse, dessen Gestaltung primär ästhetischen Anforderungen folgt, und ein hochbelastetes Glied erfordern unterschiedliche Werkstoffentscheidungen.

Legierung und Temperzustand gehören zusammen

T6 beschreibt einen lösungsgeglühten und künstlich gealterten Zustand; T651 fügt eine Spannungsarmglühung durch Strecken hinzu. Diese Bezeichnungen sind keine austauschbaren Bestelldetails. Bei einer stark ausgefrästen Platte können der Eigenspannungszustand des Rohlings und die Fräsfolge ebenso wichtig sein wie die Legierungsbezeichnung.

Platten, Stäbe und nahezu fertige Rohlinge für Aluminiumteile

Die Ausgangsform beeinflusst sowohl die Zerspanungszeit als auch die dimensionsbezogene Stabilität. Eine Platte eignet sich oft gut für ein ausgefrästes Gehäuse; ein Rundstab oder ein Rohr kann dagegen besser als Ausgangsmaterial für eine Hülse geeignet sein. Die Wahl eines Halbfertigprodukts, dessen Geometrie der Endform bereits nahekommt, reduziert unnötigen Materialabtrag, ohne die Funktion des Bauteils zu beeinträchtigen.[5]

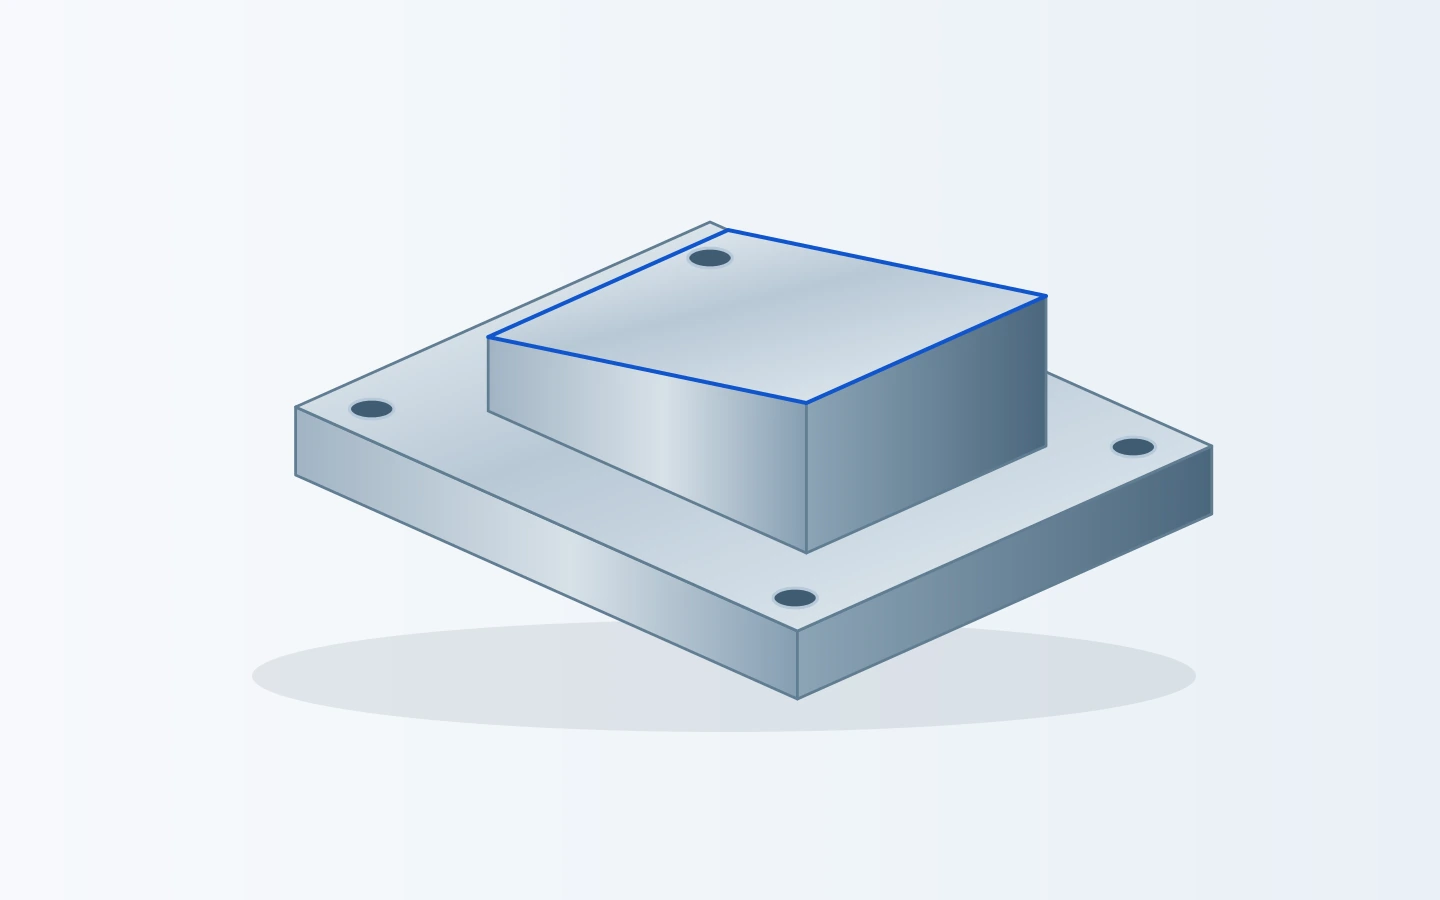
Illustration einer gestuften Aluminiumplatte mit erhabenem Bund und Befestigungsbohrungen in den Ecken
Ein erhabener Bund und eine Montageplatte kombinieren unterschiedliche Frästiefen in einem einzigen Rohling.

Platten und Blöcke für gefräste Komponenten

Flächen, Aussparungen, Nuten und Lochmuster werden um die Lageflächen herum gefräst. Wo erhebliche Materialmengen entfernt werden, berücksichtigt der Bearbeitungsplan den Zustand des Rohlings und die verbleibenden Wandabschnitte – anstatt den Rohling als spannungsfrei zu behandeln.

Rundstäbe und Rohre für gedrehte Komponenten

Die Drehbearbeitung eignet sich für Absätze, Bohrungen und konzentrische Durchmesser. Flachstellen, Anschlüsse und Schraubenmuster können anschließend durch Fräsen ergänzt werden. Der Einsatz eines Rohrs als Ausgangsmaterial ist nur dann sinnvoll, wenn dessen Wanddicke, Zustand und verfügbare Abmessungen zum fertigen Teil passen.

Strangpressprofile und andere vorgefertigte Rohlinge

Die Sekundär-Bearbeitung kann Stirnflächen, Bohrungen und lokale Taschen zu einem geeigneten vorhandenen Profil hinzufügen. Ein Near-Net-Blank kann die Zerspanungszeit bei Wiederholungsbestellungen reduzieren, während Prototypmengen möglicherweise einfacher aus verfügbarem Lagermaterial gefertigt werden können.

Dünne Wände, Gewinde und Fügeelemente aus Aluminium

Abstützung der Wandbereiche, Gewindeeingriffstiefe, Werkzeugzugänglichkeit und Nachbearbeitung beeinflussen alle dünnwandigen Bereiche sowie weiche Kontaktflächen bei Aluminiumteilen.

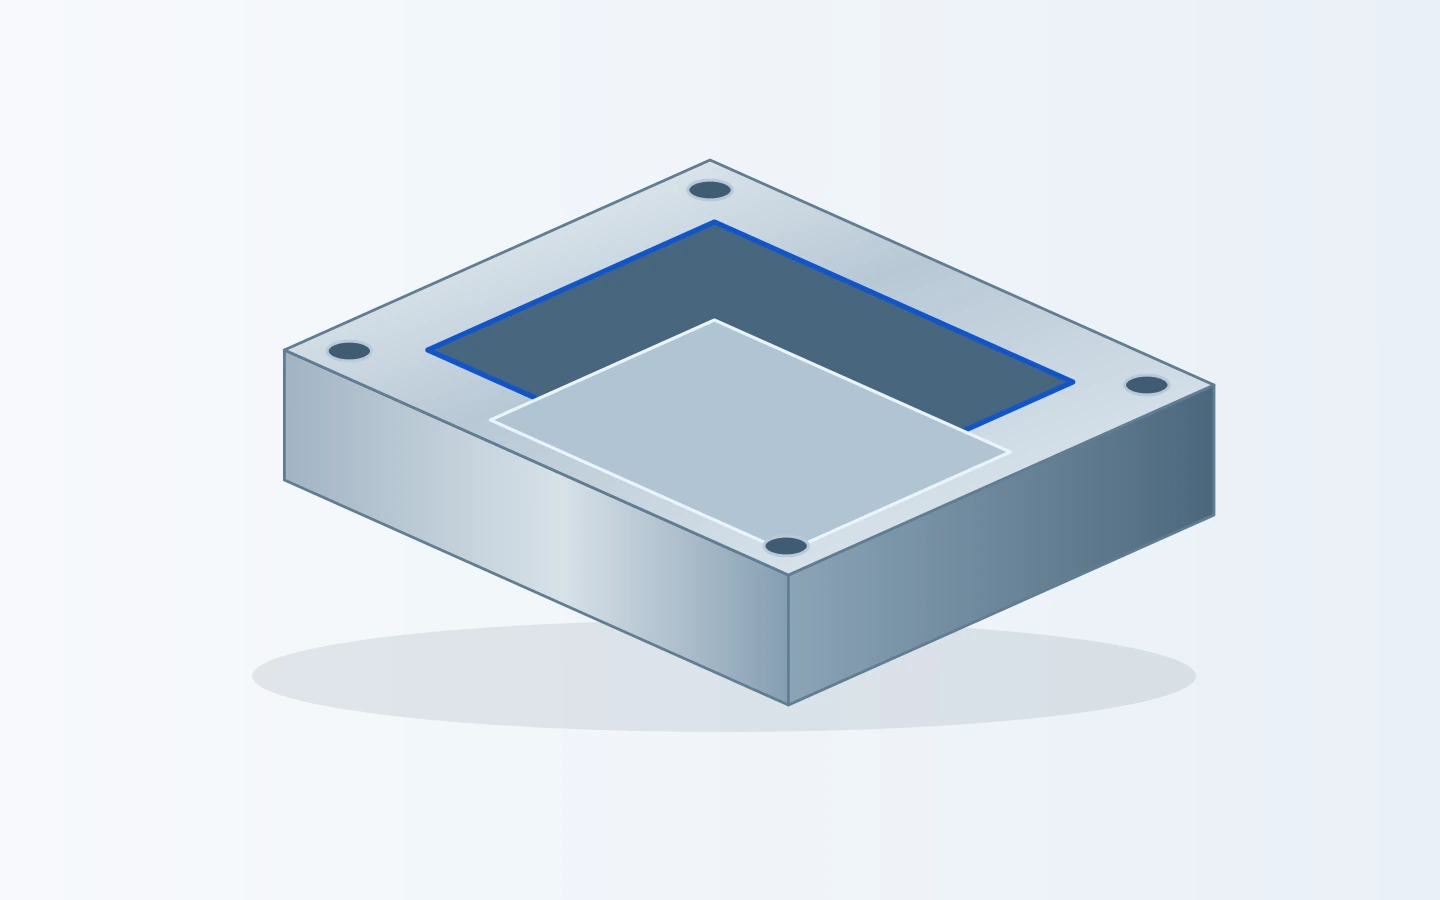
Illustration einer ausgehöhlten Komponente mit einer tiefen zentralen Aussparung und einem umgebenden Befestigungsrand
Wandhöhe, Randbreite und Zugang zu Taschen beeinflussen die Aufspannunterstützung während der Bearbeitung.

Dünne Wände und Ebenheit.

Eine nicht gestützte Wand kann sich während des Schneidens oder beim Einspannen verformen. Eine ausgewogene Materialabtragung, eine gestützte Werkstückaufspannung sowie eine geeignete Reihenfolge von Vor- und Feinbearbeitung helfen, Verzug zu kontrollieren. Die Ebenheit wird unter der vereinbarten Aufspannbedingung bewertet, nicht pauschal davon ausgehend, dass das Teil flach in einem Schraubstock gehalten wird.

Taschen und innere Eckradien

Ein rotierender Fräser hinterlässt einen Radius in einer inneren Ecke. Tiefe, schmale Taschen können längere Werkzeuge und eine sorgfältigere Spanabfuhr erfordern. Ein größerer zulässiger Eckradius oder ein besserer Werkzeugzugang können die Bearbeitungsschwierigkeit reduzieren, ohne das äußere Baumaß zu verändern.

Gewinde und wiederholte Montage

Gewindetiefe, Wandstärke und Schraubeneingriff werden gemeinsam berücksichtigt. Für häufige Montagevorgänge oder höhere lokale Belastungen kann ein spezifizierter Gewindeeinsatz geeigneter sein als wiederholtes Anziehen direkt in das Aluminium selbst. Typ und Einbauposition des Einsatzelements sind Teil der Komponentendetailzeichnung.

Grate, Dichtkanten und Oberflächenmarkierungen

An Schnittpunkten von Bohrungen und am Eingang von Gewinden können kleine Gratreste verbleiben. Das Entgraten entfernt unerwünschte Kanten, schützt dabei jedoch Dichtflächen und Passmerkmale. Auch der Werkzeugzustand und die Späneabfuhr tragen dazu bei, dass Späne keine sichtbare Oberfläche beschädigen.[6]

Oberflächenqualitäten für gefräste Aluminiumteile

Die richtige Oberflächenbeschaffenheit hängt von der jeweiligen Funktion der Fläche ab: z. B. zur Lagebestimmung eines anderen Teils, zur Sichtbarkeit, zum Verschleißwiderstand oder zur elektrischen Kontaktierung. Ein einzelnes Bauteil kann daher mehrere unterschiedliche Oberflächenzustände erfordern.[7] [8]

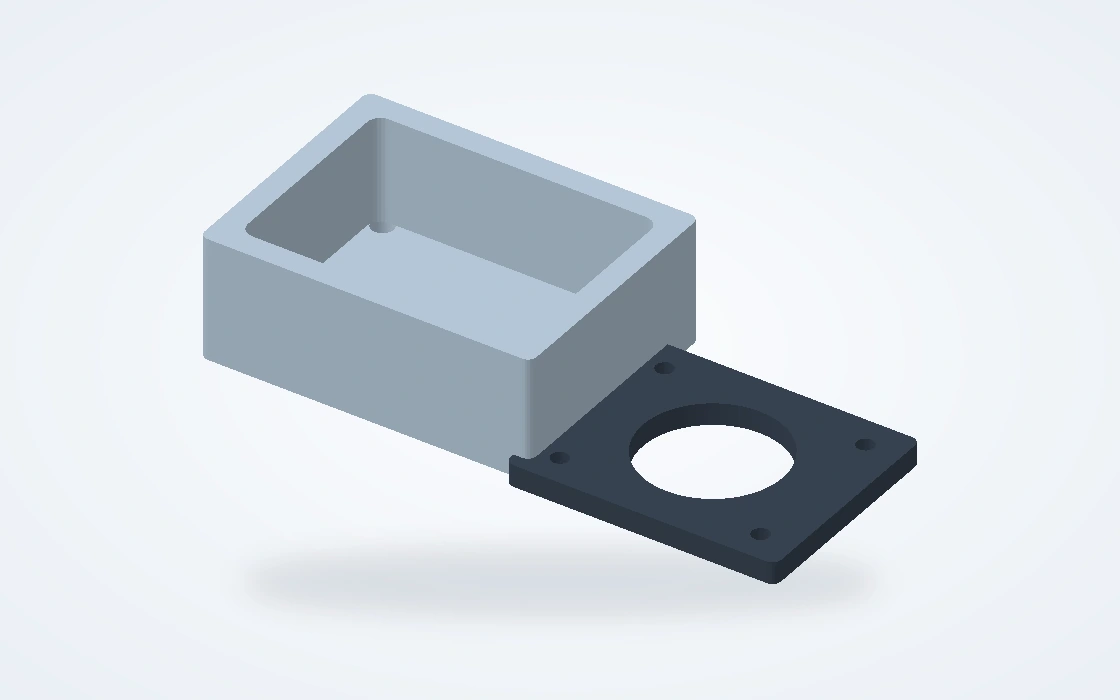
Illustration eines Gehäuses und eines separaten Deckels mit sichtbaren Außenflächen und Fügekanten
Außenflächen, Abdeckungsanschlüsse und Gewindeelemente können unterschiedliche Anforderungen an die Oberflächenbeschaffenheit haben.

Bearbeitete und gestrahlte Oberflächen

Eine roh bearbeitete Oberfläche behält ihr Schnittmuster bei. Das Strahlen erzeugt eine diffusere Textur; es handelt sich um eine optische Behandlung und nicht um einen Ersatz für die geometrische Prüfung oder eine Schutzschicht.

Funktionale bearbeitete Flächen

Montage- und Positionierflächen können roh bearbeitet bleiben, wenn die Montage eine definierte Kontaktfläche erfordert. Die Oberflächenrauheit wird nur dort spezifiziert, wo sie die Funktion des Teils beeinflusst.

Mattierte Außenflächen

Das Strahlen kann die Sichtbarkeit von Bearbeitungsspuren verringern, entfernt jedoch keine tiefen Kratzer oder korrigiert keine Formabweichung. Optisch wirksame Flächen und ausgenommene Flächen werden im Oberflächenfinishplan getrennt behandelt.

Klare, farbige und harteloxierte Oberflächen

Die Eloxierung wandelt die Aluminiumoberfläche in eine Oxidschicht um. Die konventionelle Eloxierung dient ästhetischen und Schutzzwecken; Harteloxierung wird gewählt, wenn Abrieb- oder Verschleißfestigkeit im Vordergrund steht.

Optik und Farbe

Die Legierung, Oberflächenstruktur, Vorbehandlung und Beschichtung beeinflussen den endgültigen Farbton. Für sichtbare, miteinander verbundene Teile ist eine Probe aus dem vorgesehenen Material aussagekräftiger als eine Bildschirmfarbe. Eine klare Oberfläche bedeutet nicht, dass alle Legierungen identisch aussehen.

Verschleißorientierte Oberflächen

Harteloxierung verändert sowohl das Oberflächenverhalten als auch die Maße. Ihre Oberfläche kann dunkler sein als eine dekorative Eloxierschicht. Die Beschichtungsstärke und die Versiegelung werden anhand des vorgesehenen Einsatzes ausgewählt und nicht pauschal als universelle Standardwerte behandelt.

Bohrungen, Gewinde und elektrische Kontaktflächen

Eine Beschichtung kann einen Außendurchmesser vergrößern, eine Bohrung verkleinern oder die Passung eines Gewindes verändern. Der Fertigungsprozess beginnt daher stets vom geforderten Zustand des montierten Bauteils her.

Passung nach der Oberflächenbehandlung

Kritische Bohrungen und Positionierdurchmesser werden auf den endgültigen beschichteten Zustand hin geplant. Die Bearbeitungszugabe berücksichtigt das gewählte Verfahren; ein einziger Wert für den Beschichtungszuwachs wird nicht pauschal auf alle Legierungen und Eloxierverfahren angewendet.

Abgedeckte und leitfähige Bereiche

Maskierung hält bestimmte Bereiche frei von Anodisierung, einschließlich einiger Pass- oder elektrischer Kontaktflächen. Umwandlungsbeschichtungen bilden eine weitere Beschichtungsfamilie für geeigneten Korrosionsschutz sowie für lackbasierte oder elektrische Kontaktanforderungen. Das erforderliche elektrische Verhalten muss Teil dieser Spezifikation sein.

Materialidentität und Prüfung fertiger Aluminiumteile

Illustration einer Montageplatte mit Positionierbohrungen und einem wiederholten Lochmuster
Bohrungsgröße, Lochposition und Montagefläche beantworten unterschiedliche Prüffragen.

Ein verwendbares Prüfprotokoll verknüpft das ausgelieferte Bauteil mit seinem Material, der Zeichnungsrevision und dem endgültigen Oberflächenzustand. Die Prüfung orientiert sich an den Merkmalen, die die Montage beeinflussen, statt dieselbe Messliste auf jedes Teil anzuwenden.

Materialunterlagen identifizieren die Legierung, die Wärmebehandlungszustand und das gelieferte Ausgangsmaterial. Wo Chargenrückverfolgbarkeit oder ein Materialzertifikat erforderlich ist, gehört diese Unterlage zu den vereinbarten Auslieferungsdokumenten. Ein Materialdatenblatt beschreibt eine Legierung; es ist kein Zertifikat für das tatsächlich verwendete Ausgangsmaterial.

Der Prüfplan unterscheidet zudem zwischen Bearbeitungsstadium und fertigem Zustand. Die endgültige Passung wird an der Bohrung nach dem Anodisieren beurteilt, da die Schicht die Wandstärke erhöht. Oberflächensamples, dimensionsbezogene Messwerte und Beschichtungsunterlagen liefern jeweils einen anderen Typ von Nachweis.

Aluminium-Abmessungen und Prüfung
MerkmalSpezifikationZulassungsbedingungVerifizierung
Passende Bohrungen und DurchmesserGrößenbegrenzungen und PassungSpezifizierter Auslieferungszustand; vor/nach OberflächenbehandlungBohrung, Durchmesser oder Funktionslehre
Montageflächen und LochmusterEbenheit; Lage; Konstruktionsbezugspunkte (Zeichnungsdatums)Definierte AuflageMessung bezogen auf funktionale Bezugsflächen
Gewinde und EinsätzeGewindeabnahme; nutzbare Eingriffstiefe; EinsatzpositionSpezifizierter eingebauter ZustandGewindeprüflehren; Prüfung von Merkmalen und eingebauter Position
Sichtbare Oberflächen und TeileidentitätOptisches Erscheinungsbild; Änderungsstand; WerkstoffidentitätSpezifizierte Anforderung an das optische ErscheinungsbildSichtprüfung auf Beschädigungen; auftragsbezogene Aufzeichnungen

In dem Angebot sind die vereinbarten Toleranzen und der Umfang der Prüfung für das spezifizierte Aluminiumteil angegeben.

Von Aluminium-Prototypen bis zur Serienfertigung

Ein Prototyp kann die Montagepassung bereits vor einer größeren Bestellung validieren. Für die Wiederholungsproduktion sind das freigegebene Material, die genehmigte Zeichnungsversion und das vereinbarte Oberflächenfinish erforderlich.

  1. Prototyp oder erste Charge

    Die erforderliche Geometrie für Passung, Handhabung und Montagebewertung wird maschinell bearbeitet. Merkmale, die sich noch in der Entwicklung befinden, werden klar von den bereits für die Anwendung festgelegten Abmessungen getrennt.

  2. Oberflächenfinish und Musterprüfung

    Überprüfen Sie die sichtbaren Oberflächen sowie die Maße, die nach dem Finish miteinander in Kontakt treten. Die Freigabe des Musters dokumentiert das vereinbarte Ergebnis für die nächste Charge.

  3. Definition einer Wiederholungsbestellung

    Die genehmigte Zeichnung, der Werkstoffzustand, das Finish und der Prüfungsumfang gehen gemeinsam in die Serienfertigung ein. Eine Konstruktionsänderung wird als neuer Änderungsstand gekennzeichnet und nicht mit der vorherigen Charge vermischt.

  4. Schutz und Kennzeichnung

    Die Verpackung trennt sichtbare kosmetische Oberflächen und schützt Gewinde, Bohrungen und dünne Kanten. Etiketten verknüpfen die Sendung mit der Teilenummer, dem Änderungsstand und der Bestellmenge.

Was beeinflusst die Kosten für die CNC-Bearbeitung von Aluminium?

Ein aussagekräftiger Preisvergleich beruht auf derselben Legierung, gleicher Menge, identischer Oberflächenbearbeitung und gleichem Umfang der Prüfung. Der Lagerpreis ist nur ein Teil des Gesamtpreises; die entfernte Materialmenge sowie die zur Fertigstellung des Bauteils erforderlichen Bearbeitungsschritte können genauso viel Gewicht haben.

Rohform und Materialabtrag

Eine tiefe Tasche, die aus einem massiven Block gefräst wird, erfordert mehr Zerspanungsarbeit und erzeugt mehr Ausschuss als ein nahezu fertiger Rohling. Die Dicke des Ausgangsmaterials und die verfügbare Rohlinggröße beeinflussen diesen Unterschied.

Werkzeugzugang und Aufspannung

Schmale Taschen, schlanke Werkzeuge sowie Merkmale an mehreren Flächen wirken sich auf die Zerspanungszeit und die Werkstückaufspannung aus. Kleinste geometrische Änderungen können den Zugang vereinfachen, sofern das Konstruktionsdesign dies zulässt.

Passungen und Nachbearbeitung

Ausgewählte engtolerante Merkmale, Maskierung, Oberflächenmuster und zusätzliche Prüfungen stellen jeweils eigenständige Bearbeitungsschritte dar. Eine kosmetisch anspruchsvolle Außenfläche und eine innenliegende Positionierbohrung erfordern unterschiedliche Arbeitsschritte.

Menge und Wiederholgenauigkeit

Programmierung und Einrichtung werden innerhalb einer Losgröße gemeinsam genutzt. Bei Wiederholungsbestellungen kann die bereits genehmigte Fertigungsdefinition wiederverwendet werden; hingegen können Konstruktionsänderungen oder eine neue Werkstoffzustandsangabe die erforderliche Arbeit verändern.

Fragen zur Bestellung von Aluminium-CNC-Teilen

Kann ich mit einem Prototyp oder einer kleinen Serie beginnen?

Anfragen zu Prototypen und Kleinstserien sind willkommen. Die praktikable Bestellabwicklung hängt vom Lagerbestand, der Geometrie und allen eventuell erforderlichen Nachbearbeitungseinrichtungen ab. Ein Versuchsteil kann gesondert zum erwarteten Wiederholungslos kalkuliert werden, sodass Entwicklungskosten und spätere Serienkosten klar getrennt erscheinen.

Kann ich vor der Auswahl der Aluminiumlegierung ein Angebot anfordern?

Ja. Eine Zeichnung oder Beschreibung der Komponente, ihrer Belastung, Umgebungsbedingungen und optischen Anforderungen genügt, um die Diskussion zu beginnen. Mögliche Werkstoffe können in dem Angebot verglichen werden. Die ausgewählte Legierung wird vor Freigabe der Bestellung festgelegt; sie wird während der Fertigung weder stumm gewählt noch ausgetauscht.

Können Sie vom Kunden bereitgestelltes Ausgangsmaterial oder Strangpressprofile bearbeiten?

Vom Kunden bereitgestelltes Material kann für Sekundärbearbeitung berücksichtigt werden. Seine Identifizierung, Zustandsbeschreibung und verfügbare Bearbeitungszugabe bestimmen den Ausgangspunkt. Dies ist insbesondere bei einem vorhandenen Profil oder einem gekauften Rohling relevant, der lediglich Flächen, Bohrungen oder andere lokale Merkmale benötigt.

Können Sie anhand eines vorhandenen Teils oder eines Musters arbeiten?

Ein Muster oder Fotografien können die Anfrage insbesondere bei Ersatzteilen unterstützen. Sie geben jedoch keine Auskunft über den Werkstoffzustand, verdeckte Merkmale oder ursprüngliche Toleranzen. Vor der Fertigung müssen Abmessungen und Akzeptanzanforderungen durch eine dokumentierte Referenz festgelegt sein, damit beide Seiten auf derselben Definition basieren.

Liefern Sie rohe Aluminiumplatten und -stäbe?

Diese Seite behandelt maßgefertigte bearbeitete Komponenten und nicht den Einzelverkauf von Rohmaterial. Platten, Stäbe, Rohre und andere Rohlinge werden als Ausgangsmaterialien für das fertige Teil betrachtet. Für eine Anfrage ist daher die Komponentenzeichnung oder die vorgesehene Geometrie nützlicher als eine reine Anfrage nach Lagermaterial.

Gehören Kühlkörper und elektronische Gehäuse zum Leistungsumfang?

Bearbeitete Aluminiumbasen, -gehäuse und -Befestigungskomponenten können als mechanische Teile besprochen werden. Kühlleistung, Dichtheitsklasse und elektrische Konformität gehören zur Gerätekonstruktion. Diese Anforderungen bleiben Teil der Gerätekonstruktion und jeder gesondert vereinbarten Validierung.

Können verschiedene Teilenummern in einer Anfrage zusammengefasst werden?

Ja. Eine Gruppe von Gehäusen, Deckeln, Abstandshaltern oder Halterungen kann gemeinsam geprüft werden. Solange jede Teilenummer, Revision und Menge eindeutig identifizierbar bleibt, ist es möglich, die Preise separat zu berechnen, während gleichzeitig gemeinsame Material- oder Oberflächenanforderungen für die gesamte Baugruppe überprüft werden.

Können wir vor dem Austausch detaillierter Dateien das Thema Vertraulichkeit besprechen?

Ja. Beginnen Sie mit einer kurzen Projektskizze und geben Sie an, dass die technischen Dateien vertraulich sind. Jede erforderliche Geheimhaltungsvereinbarung kann vor dem Austausch detaillierter CAD-Dateien besprochen werden. Für eine Anfrage müssen Sie keine proprietären Zeichnungen auf dieser Seite veröffentlichen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Aluminiumteil mit VETCNC

Eine fertige Zeichnung ist hilfreich, für ein erstes Gespräch jedoch nicht erforderlich. Beschreiben Sie die Funktion des Bauteils und die bereits bekannten Anforderungen; wir können die nächste benötigte Angabe für ein Bearbeitungsangebot ermitteln.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB