Fräshüllen
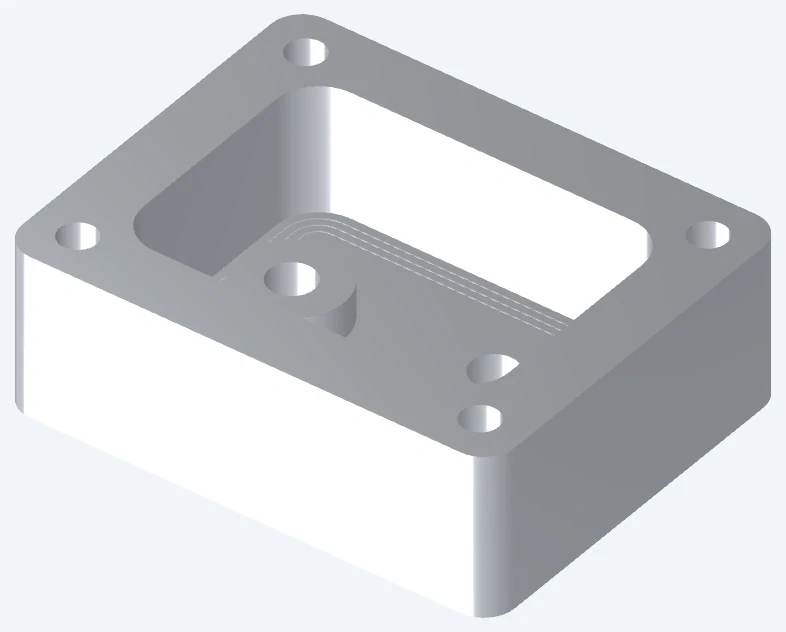
Wir fräsen Aussparungen für Gehäuse, Sitzflächen für Deckel und Öffnungen für Steckverbinder entlang der Lagebezugspunkte und der Fügeflächen.
Wir fräsen Aussparungen für Gehäuse, Sitzflächen für Deckel und Öffnungen für Steckverbinder entlang der Lagebezugspunkte und der Fügeflächen.
Montageflächen, Nuten und Lochmuster verbinden Halterungen mit der Baugruppe. Wir planen die Aufspannungen unter Berücksichtigung dieser positionsbezogenen Beziehungen.
Spannplatten positionieren und halten Werkstücke über Arbeitskontakte, Passstiftnuten und austauschbare Details.
Angeschlossene Blöcke kombinieren sich kreuzende Durchgänge, Montagemerkmale und Dichtflächen. Zugänglichkeit und innere Kantenqualität leiten die Bearbeitungsreihenfolge.
Thermische und elektrische Schnittstellen verwenden das spezifizierte Material, die vorgegebene Kontaktgeometrie und die geforderte Oberflächenbeschaffenheit; Leistungsprüfungen unterliegen separaten Freigabekriterien.
Formangepasste Komponenten erfordern Fräserzugang und Oberflächenanforderungen, die sich an der Geometrie und ihren funktionalen Schnittstellen orientieren.
Mehrfachflächige Teile übertragen Bezugsbeziehungen über mehrere Aufspannungen oder indizierte Bearbeitungspositionen.
Kunststoffteile werden aus der spezifizierten Rohmaterial-Qualität hergestellt; für maßkritische Merkmale werden Halte- und Messbedingungen berücksichtigt.
Keine passenden Beispiele vorhanden. Besprechen Sie Ihr eigenes Teil über die Anfrage-Schaltfläche oder setzen Sie die Filter zurück.
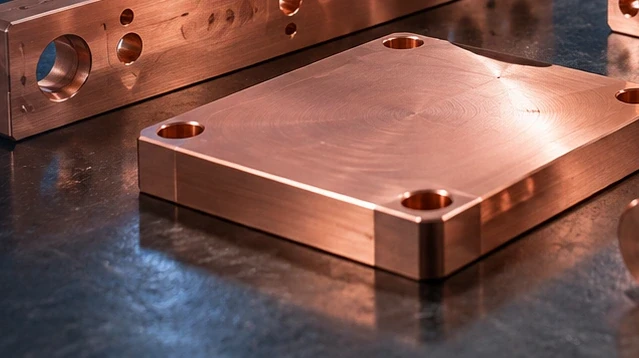
Kupfer-, Messing- und Nickellegierungs-Teile behalten ihre spezifizierte Güteklasse bei. Die Kontaktfunktion, Verschleißanforderungen sowie eventuelle Beschichtungen bestimmen die Endzustandsprüfungen.
Positionierflächen bestimmen, wie das Teil in der Baugruppe sitzt. Wir nutzen ihre Bezugsbeziehungen zur Planung von Spannmitteln und der Bearbeitung.
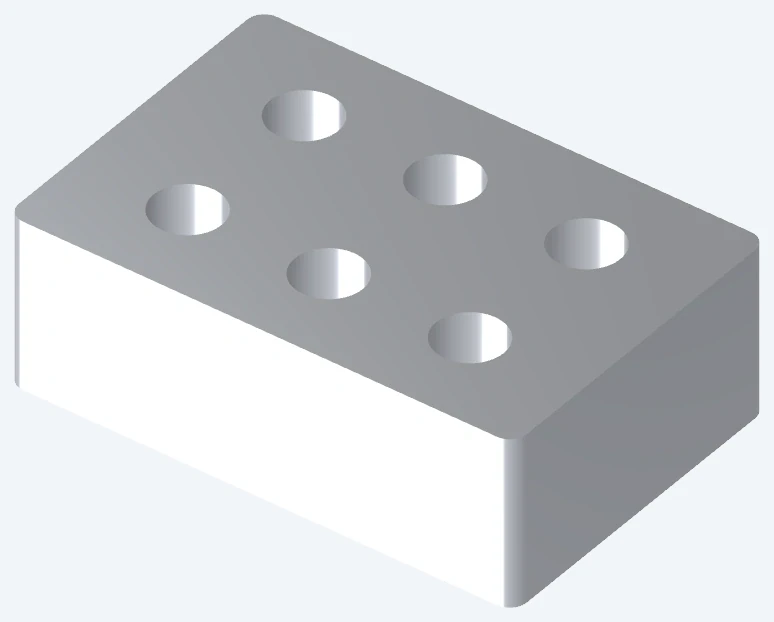
Bohrungen, Passstiften, Gewinde und Durchgangslöcher erfüllen unterschiedliche Passungsfunktionen. Ihre Eintragungen in der Zeichnung definieren Größe, Lage und Prüfanforderungen.
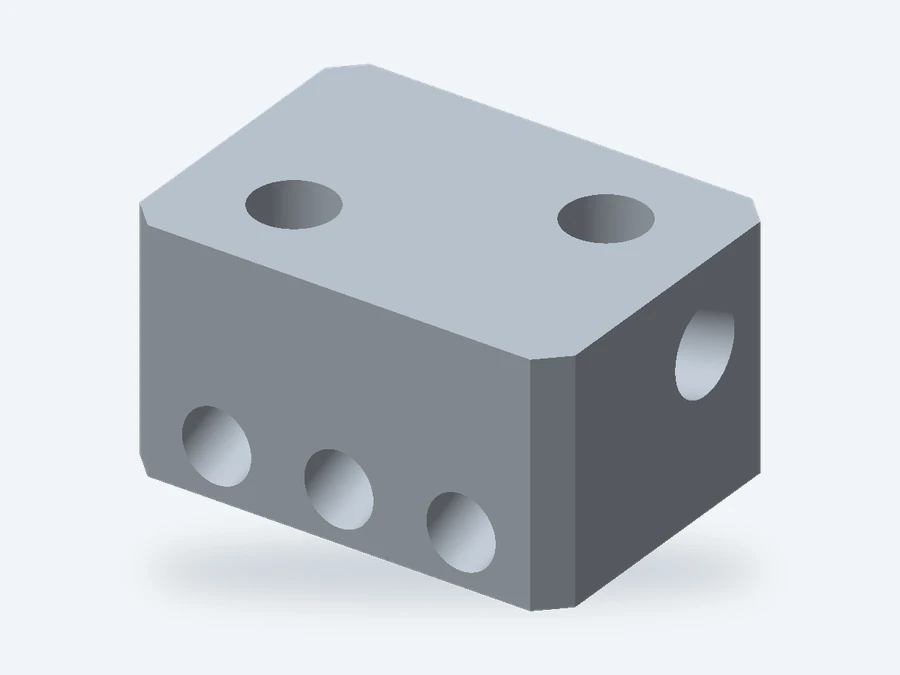
Wir planen die Mehrflächenbearbeitung anhand gemeinsamer Bezugsflächen, damit die Merkmale über verschiedene Aufspannungen hinweg in Beziehung zueinander bleiben.
| Merkmal | Zeichnungsanforderungen | Fertigungsprüfung |
|---|---|---|
| Innenecken | Radius, Passgeometrie, zulässige Entlastung | Fräser-Radius; zugelassene Entlastung oder alternativer ProzessReferenz |
| Tiefe oder schmale Taschen | Tiefe, Öffnungsbreite, Bodendicke | Werkzeugreichweite, Zugänglichkeit, EinrichtungsabstandReferenz |
| Dünne Wände und Rippen | Dicke, kritische Flächen, zulässige Verformung | Stützung, Schnittfolge, PrüfbedingungReferenz |
| Bohrungen und Gewinde | Durchmesser, Tiefe, vollständiges Gewinde, nutzbare Länge | Bohrungstiefe für Gewindebohrer im Vergleich zur nutzbaren Gewindelänge; ZentrierpassungReferenz |
| Hinterschneidungen | Schnittansichten, Zugangsrichtung, Freistellung | Werkzeugfreiraum; zusätzliche EinrichtungReferenz |
| Freiformflächen | Aktuell CAD, Profiltoleranz, Oberflächenfinish | Profilprüfung und OberflächenanforderungenReferenz |
Wir fräsen ebene Flächen, Taschen, Nuten und Bohrbilder unter Berücksichtigung des Werkzeugzugangs und der Werkstückunterstützung entsprechend der Geometrie des Bauteils.
Mehrfachseitige Komponenten erfordern möglicherweise mehrere Aufspannungen oder indizierte Positionen. Der vorgeschlagene Fertigungsprozess stellt sicher, dass zusammenpassende Merkmale stets mit ihrem Bezugs-System verknüpft bleiben.
Geschärfte und konturierte Merkmale können indizierte 3+2-Bearbeitung oder simultane Bearbeitung verwenden. Geometrie und Zugänglichkeit bestimmen den gewählten Weg.[4]
Maschinengereinigte Oberflächen behalten die spezifizierte Rauheit und die zulässigen Werkzeugmarkierungsanforderungen bei. Sichtbare und funktionale Bereiche können unterschiedliche Freigabekriterien aufweisen.
Beschichtungszuschläge und abgedeckte Bereiche schützen Passungen, Positionierflächen und Gewinde im Endzustand.
Der angegebene Wärmebehandlungszustand beeinflusst die Bearbeitungsfolge und die endgültigen Maßkontrollen für Stahlkomponenten.
Anforderungen an das Erscheinungsbild von Kunststoffteilen legen sichtbare Oberflächen, zulässige Werkzeugmarkierungen und ggf. vereinbarte Referenzmuster fest.
Die verfügbaren Nachbearbeitungsoptionen werden für das angegebene Material und die Bestellung geprüft. Vereinbaren Sie den endgültigen Zeichnungszustand, bevor Sie das Angebot akzeptieren.[5]
Wir binden die dimensionsbezogenen Prüfungen an die kritischen Merkmale, Bezugsflächen (Datums) und den endgültigen Zustand der Zeichnung. Das Angebot benennt den vereinbarten Prüfbericht und den Umfang der Stichprobenentnahme.
Die angegebene Wärmebehandlung, Beschichtung oder Einsatzteile bestimmen den Zustand, in dem die Paßmaße akzeptiert werden.
Teilenummer, Änderungsstand (Revision) und Chargenreferenzen verknüpfen die fertigen Teile mit ihren vereinbarten Material-, Prüf- und Lieferaufzeichnungen.
Wir arbeiten auf Grundlage der vereinbarten Zeichnung und des Modell-Änderungsstands für die kalkulierte Menge.
Erstteile und vereinbarte Prüfungen unterstützen Ihre Abnahmepüfung; Änderungen bleiben weiterhin in der Zeichnung dokumentiert.
Die freigegebene Zeichnungsrevision und der Umfang der Inspektion definieren die Produktionscharge.
Wir prüfen überarbeitete Zeichnungen oder Bearbeitungsanforderungen, bevor wir eine Fertigung wiederholen.
Geometrie, Werkstoff, Aufspannungen, Menge, Oberflächenfinish und Prüfung beeinflussen alle das Angebot. Der vereinbarte Umfang legt die durchzuführenden Bearbeitungsschritte und die einzubeziehenden Dokumente fest.
| Enthalten | Erforderliche Angaben |
|---|---|
| 3D-Modell und 2D-Zeichnung | Geometrie, kritische Abmessungen, Bezugselemente, Werkstoff, Oberflächenfinish; maßgebliche Datei |
| Fräsmerkmale | Taschen, Radien, Wände, Bohrungen, Gewinde, Einheiten |
| Teilekennzeichnung | Übereinstimmung der Teilenummern und Änderungsstände über alle Dateien hinweg |
| Auftragsanforderungen | Menge, Musterfreigabe, Dokumentation, Verpackung, Lieferziel, Montage |
Vereinbaren Sie eine sichere Übertragungsmethode für vertrauliche Dateien.
Wählen Sie oben ein gefrästes Teil aus oder fügen Sie eine Zeile für Ihre eigene Zeichnung hinzu. Erweitern Sie jede Zeile, um Anforderungen an Taschen, Bohrungen und Bezugselemente anzugeben.
Diese Liste strukturiert Ihre Anfrage. Sie berechnet keine Preise, bestätigt keine Verfügbarkeit und genehmigt keine Fertigungsspezifikation. Die Einträge verbleiben auf dieser Seite, es sei denn, Sie laden sie herunter oder übermitteln sie an einen konfigurierten Angebot-Endpunkt.
Wir fertigen diese Komponententypen nach Ihrer Zeichnung. Ihre Geometrie und ihre vorgesehene Funktion bestimmen den Werkstoff sowie die Anforderungen an die Bearbeitung und Prüfung für diesen Auftrag.
Definieren Sie das fertige Bauteil, die kritischen Merkmale und die Akzeptanzanforderungen. Die Zeichnungsprüfung kann die Fräsroute festlegen. Kennzeichnen Sie in Ihrer Spezifikation alle Prozesseinschränkungen oder erforderlichen Bearbeitungsschritte.
Senden Sie das vollständige Modell und die Zeichnung, einschließlich der Beziehung zwischen den Flächen. Die Prüfung ermittelt den erforderlichen Zugang und die erforderliche Aufspannung sowie, ob eine indizierte oder simultane Mehrachsen-Fräsbearbeitung geeignet ist. Die Machbarkeit wird für das konkrete Bauteil bestätigt.
Geben Sie die erforderlichen Toleranzen an, insbesondere für Positionierbohrungen, Lochmuster und Fügeflächen. Wir prüfen die Realisierbarkeit hinsichtlich Geometrie, Werkstoff, Fertigungsverfahren und Bedingungen der Endkontrolle.
Bei herkömmlichem Fräsen entsteht an inneren Ecken durch den rotierenden Fräser ein Radius. Geben Sie die Anforderung an die Fügestelle an, um dann eine zulässige Eckentlastung oder ein alternatives Verfahren zu besprechen. Eine Konstruktionsänderung muss ausdrücklich vereinbart werden – sie darf nicht vorausgesetzt werden.
Geben Sie – falls bekannt – die genaue Werkstoffgüte und Lieferform sowie alle erforderlichen Werkstoffnachweise an. Falls die Werkstoffauswahl noch offen ist, beschreiben Sie bitte Umgebungsbedingungen, Belastung und Gegenlaufpartner, damit Alternativen besprochen werden können. Ein Bild in der Galerie identifiziert oder genehmigt keinen Werkstoff.
Nennen Sie das Verfahren, die anzuwendende Spezifikation, die zu behandelnden Flächen sowie eventuelle Abdeckmaßnahmen. Kennzeichnen Sie die Maße, die nach der Oberflächenbehandlung akzeptiert werden müssen, und zeigen Sie die erforderlichen kosmetischen oder funktionellen Oberflächen an. Verfügbarkeit und Verfahrenseignung werden für jeden Werkstoff und jeden Auftrag separat geprüft.
Geben Sie im Anfrageformular sowohl die Muster- als auch die Serienmengen an sowie die erforderlichen Prüfungen vor Freigabe. Auftrag, Preis und Terminplan werden nach der Zeichnungsprüfung vereinbart. Eine Musteranfrage begründet weder eine allgemeingültige Mindestbestellmenge noch eine verbindliche Lieferzeit.
Senden Sie die Zeichnungen gemeinsam mit den Teilebezeichnungen, Mengenangaben und dem gewünschten Lieferumfang in einer einzigen Anfrage ein. Wir prüfen jedes Bauteil einzeln anhand seiner spezifischen Anforderungen.
Listen Sie die erforderlichen Materialunterlagen, Maßberichte, Musterfreigaben, Zeichnungsrevisionen und Chargenkennzeichnungen vor der Angebotserstellung auf. Identifizieren Sie Dichtflächen, Gewinde und sichtbare Oberflächen, die einen Schutzverpackung erfordern. Bestätigen Sie, dass die Unterlagen und die Verpackung im Angebot enthalten sind.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Referenzen zu den oben genannten Begriffen für die Bearbeitung und Spezifikation.