Zum Inhalt springen
VETCNCCNC FERTIGUNG
Kupferkomponenten neben einer CNC-Spindel

CNC-Bearbeitung für die Automobilindustrie

Wir fertigen kundenspezifische Gehäuse, Halterungen, Wellen, Adapter und Spannvorrichtungen für die Fahrzeugentwicklung, Vorserienfertigung und Wiederholungsbestellungen. Unser Komponentenservice umfasst Fräsen, Drehen und dimensionale Prüfung – von Passprobe-Teilen bis hin zu freigegebenen Chargen.

  • Prototyp-Komponenten
  • Pilotserien und Wiederholungsproduktion
  • Montage- und Prüfwerkzeuge

Automobilteile für Entwicklung, Montage und Prüfung

Unsere Automotive-CNC-Bearbeitungsdienstleistungen umfassen kundenspezifische Komponenten für Konstruktionsabteilungen, Zulieferer von Bauteilen und Hersteller von Prüf- und Fertigungseinrichtungen. Die nachfolgenden Bauteilfamilien umfassen Fahrzeughardware sowie die Werkzeuge und Vorrichtungen, mit denen diese hergestellt oder geprüft wird. Ein einzelnes Projekt kann gefräste, gedrehte und nachbearbeitete Teile unter derselben Bauteilreferenz zusammenfassen.

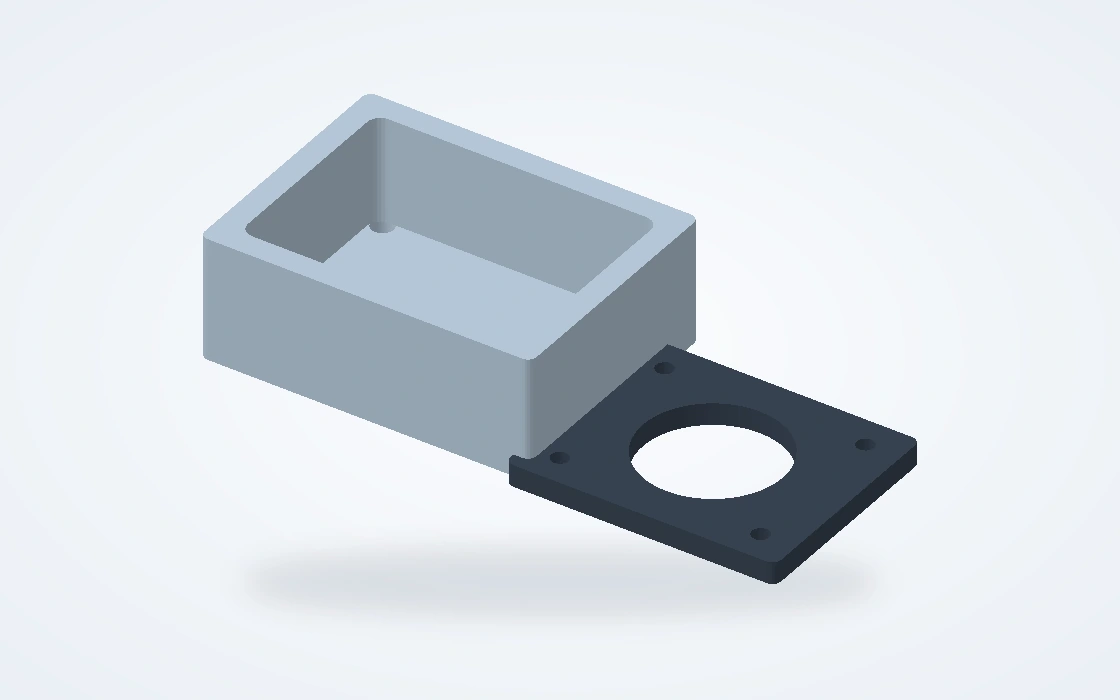
Illustratives bearbeitetes Gehäuse und separater Deckel mit einer Tasche sowie Montageschnittstellen

Gehäuse und Abdeckplatten

Bearbeitete Gehäuse, lagertragende Gehäuse und abnehmbare Abdeckungen für Entwicklungsbaugruppen. Taschen, Montageflächen und Anschlussöffnungen definieren den nutzbaren Raum, während Positioniermerkmale Abdeckung und angrenzende Teile exakt ausrichten.

  • Taschen und Wände
  • Anschlussflächen
  • Anschlussöffnungen
Besprechen Sie diese Komponente
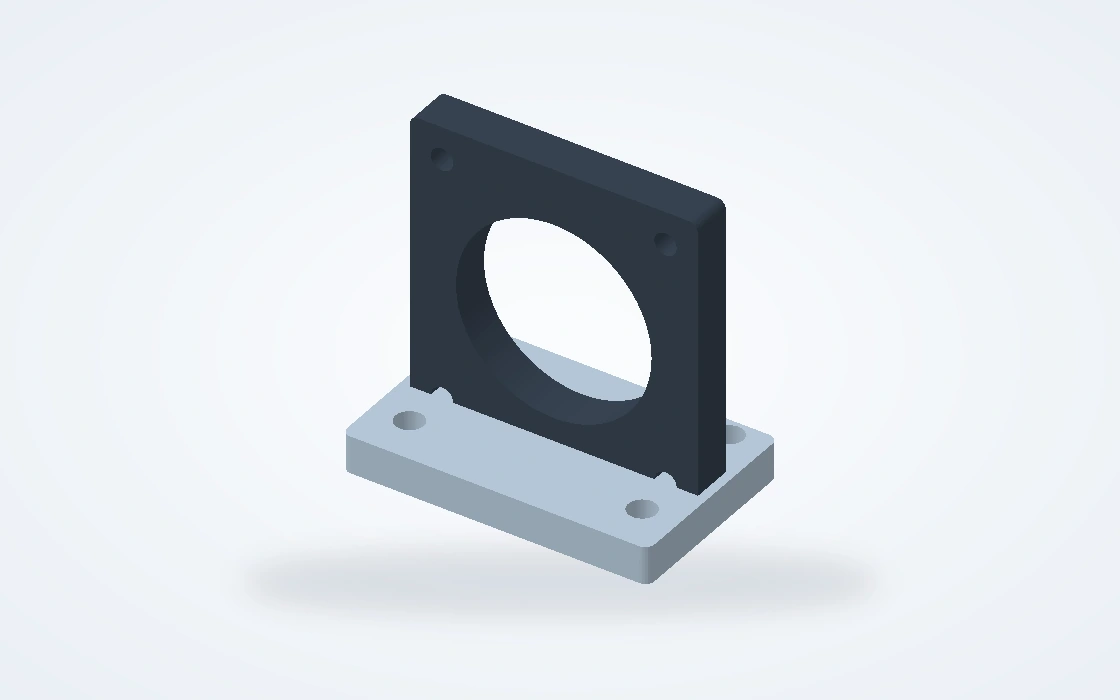
Sensormontagehalterung mit kreisförmiger Öffnung und verschraubter Basis

Sensor- und Montagehalterungen

Halterungen für Sensoren, Zusatzgeräte und Montagehardware. Ebene Basen, schräge Flächen, Langlöcher und Positionierbohrungen definieren die Einbaulage; Zugänge für Steckverbinder, Befestigungselemente und Wartungswerkzeuge sind vorgesehen.

  • Montageschlitze
  • Schräge Flächen
  • Zentrierlöcher
Besprechen Sie diese Komponente
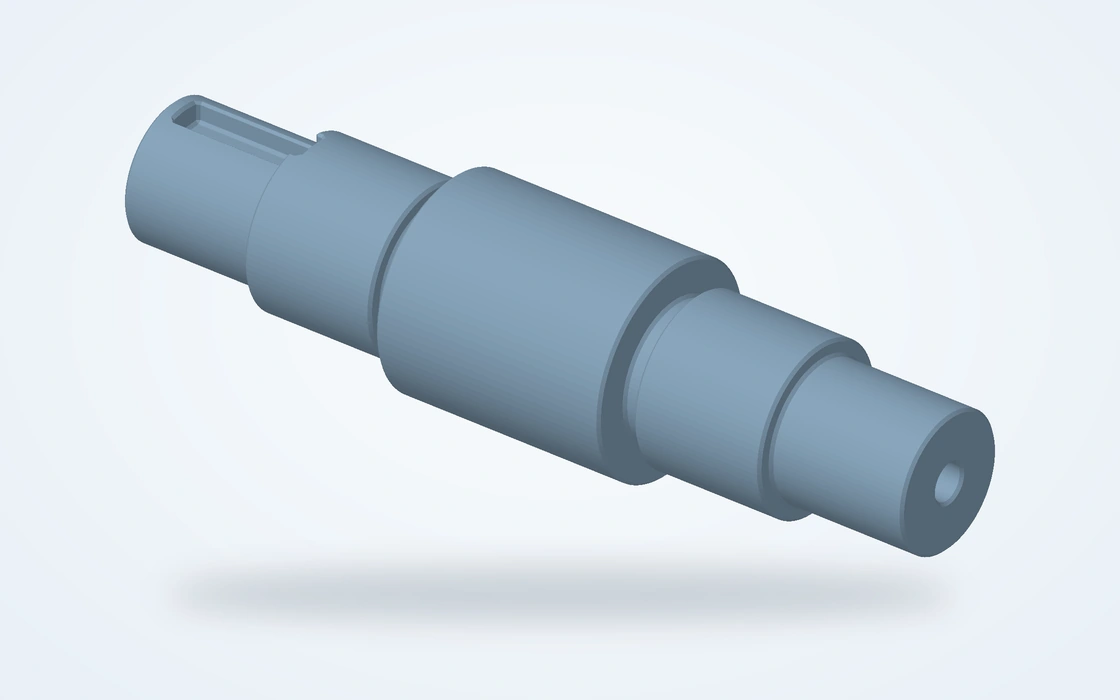
Stufenwelle mit Lagersitzen, Schulterübergängen und einer bearbeiteten Fläche

Wellen, Buchsen und Abstandshalter

Gedrehte Komponenten für Entwicklungsmechanismen, Lageranordnungen und Prüfstände. Stufenförmige Durchmesser, Absätze, Innenbohrungen und Nuten bestimmen, wie das Teil in einer Baugruppe gelagert, gehalten und positioniert wird.

  • Lagerbohrungen
  • Innenbohrungen
  • Axialschultern
Besprechen Sie diese Komponente
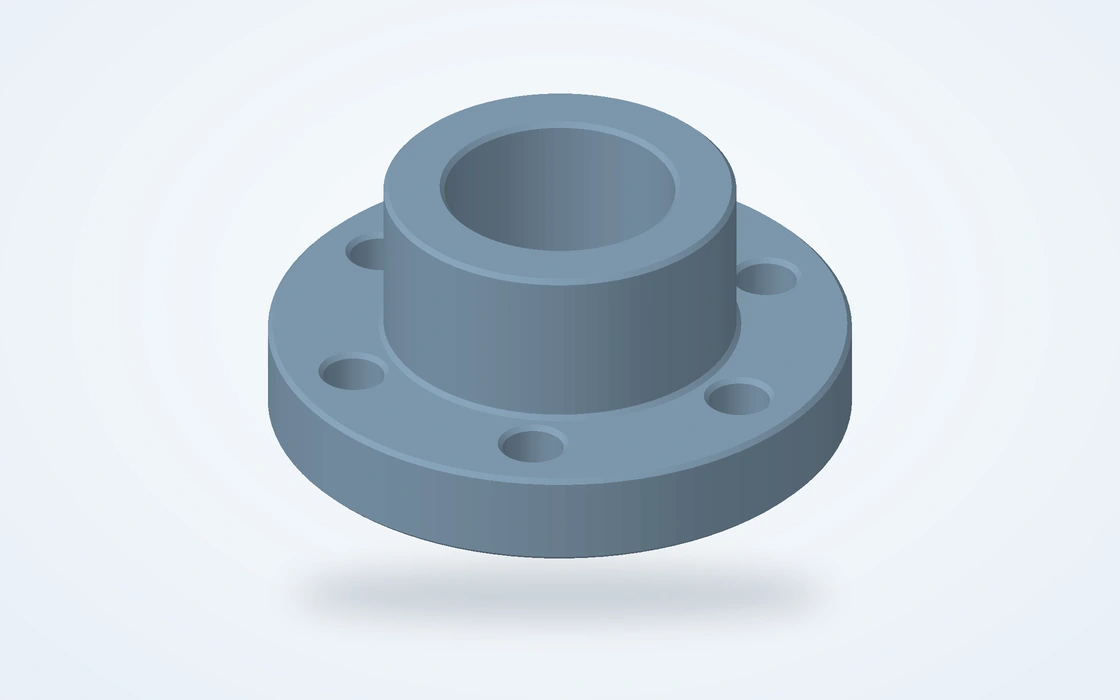
Illustrativer Flanschadapter mit zentraler Bohrung, Zentrierdurchmesser und Lochkreis

Flansche und Prüfadapter

Individuelle Schnittstellen zwischen einem Gehäuse, einer Welle oder einer Prüfeinrichtung. Zentrierdurchmesser und Schraubenmuster verbinden Teile mit unterschiedlichen Schnittstellen; Schlüsselflächen oder Querbohrungen erleichtern Montage und Demontage.

  • Zentrierdurchmesser
  • Schraubenmuster
  • Zugangsmerkmale
Besprechen Sie diese Komponente
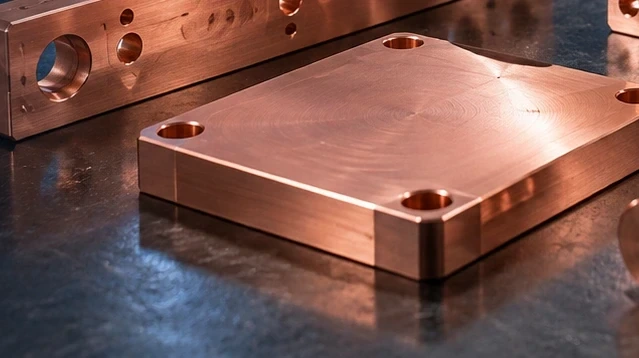
Kupferplatte mit Befestigungslöchern und einer bearbeiteten Kontaktfläche

Kupfer-Schnittstellenplatten

Bearbeitete Kontaktplatten und Wärmeübertragungsschnittstellen für elektrische oder thermische Entwicklungsbaugruppen. Kontaktflächen, Befestigungsbohrungen und die endgültige Oberflächenbeschaffenheit werden gemeinsam mit der Komponentenkonstruktion sowie gegebenenfalls vorgeschriebenen Oberflächenbehandlungen berücksichtigt.

  • Kontaktflächen
  • Befestigungslöcher
  • Flache Schnittstellen
Besprechen Sie diese Komponente
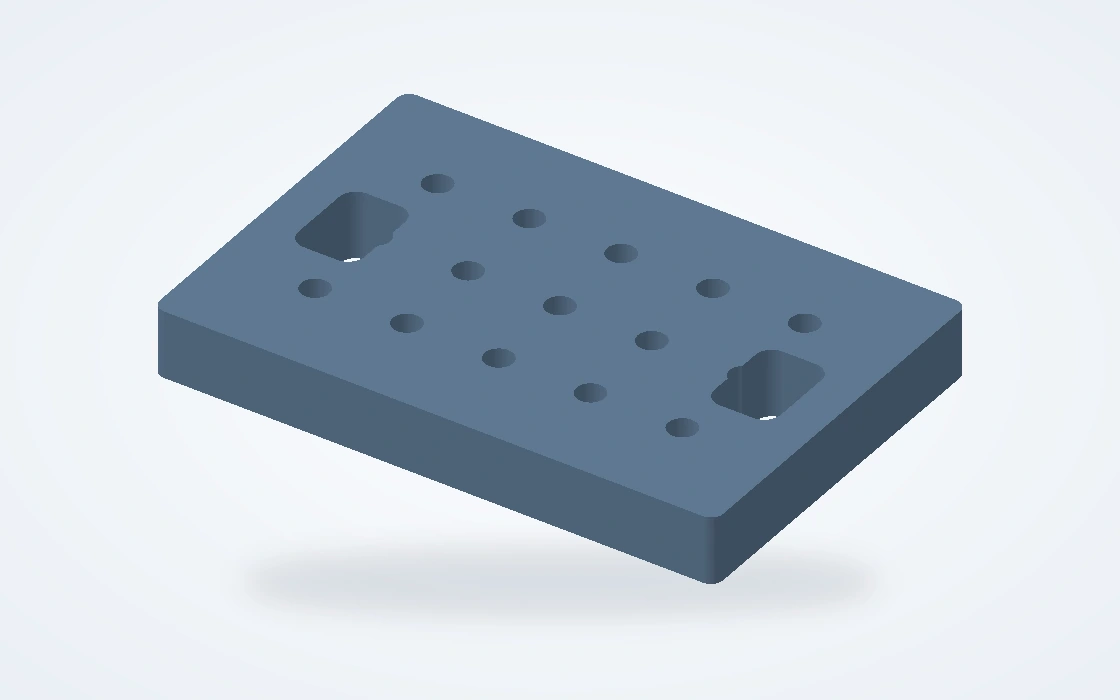
Spannplatte mit Positionierlöchern, Langlöchern und Befestigungsmerkmalen

Montagevorrichtungen und Prüfwerkzeuge

Spannplatten, Positionierblöcke und austauschbare Werkzeugelemente für Fertigungseinrichtungen und Prüfstände. Diese Teile halten, positionieren oder stützen ein Werkstück und können separat von der am Fahrzeug montierten Komponente bestellt werden.

  • Vorrichtungsplatten
  • Positioniermerkmale
  • Austauschbare Werkzeugelemente
Besprechen Sie diese Komponente

Einsatzbereich bearbeiteter Komponenten im Automobilprogramm

Ein Fahrzeuggehäuse, ein Antriebsstrang-Testadapter und eine Montagevorrichtung erfüllen unterschiedliche Funktionen. Ihre Positionierflächen, Befestigungsmerkmale und Zugänglichkeit müssen auf die jeweilige Montage oder den jeweiligen Betrieb abgestimmt sein.

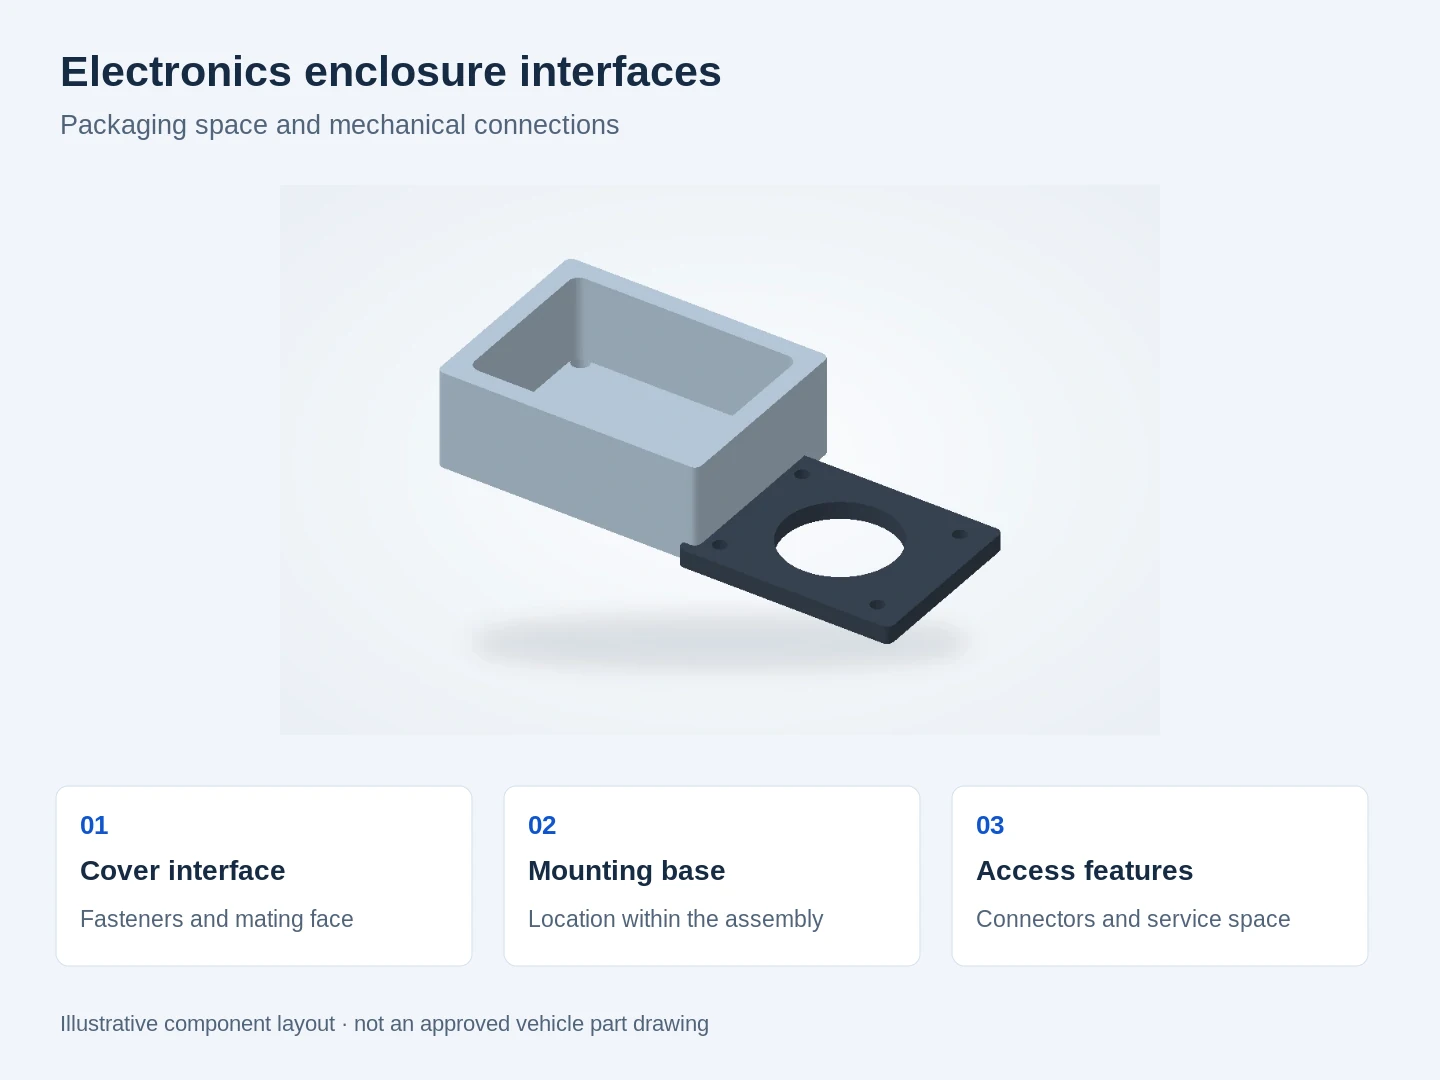
Illustratives Gehäuse-Layout mit getrennten Abdeck-, Befestigungs- und Zugriffschnittstellen

Mechanische Komponenten für Fahrzeug- und E-Mobilitätsentwicklung

Für den Einbauraum elektronischer Komponenten und elektrischer Antriebe müssen die Montagefläche, der innere Raum sowie die Befestigungspunkte zur gleichen Baugruppe passen. Wir fertigen die Gehäuse, Sensorhalterungen und Schnittstellenplatten, die durch dieses Layout definiert sind.

Für ein Gehäuse, das eine rotierende Baugruppe trägt, müssen auch die Lagerbohrungen und Anschlussstellen ausgerichtet bleiben. Die Bearbeitung und Messung sollten diese Merkmale auf dieselben funktionalen Bezugsmerkmale beziehen, anstatt jeden Durchmesser isoliert zu prüfen.[1]

Gehäuse- und Deckel-Schnittstellen

Der Zugang zu Befestigungselementen, der Zustand der Anschlussfläche sowie die Öffnungen für Steckverbinder bestimmen, ob die umgebende Baugruppe installiert und gewartet werden kann.

Thermische und Kontakt-Schnittstellen

Lokale Oberflächenanforderungen unterscheiden Wärmeübertragungs- oder Kontaktbereiche von allgemeinen Außenflächen; die Systemleistung bleibt Teil des Baugruppenkonzepts.

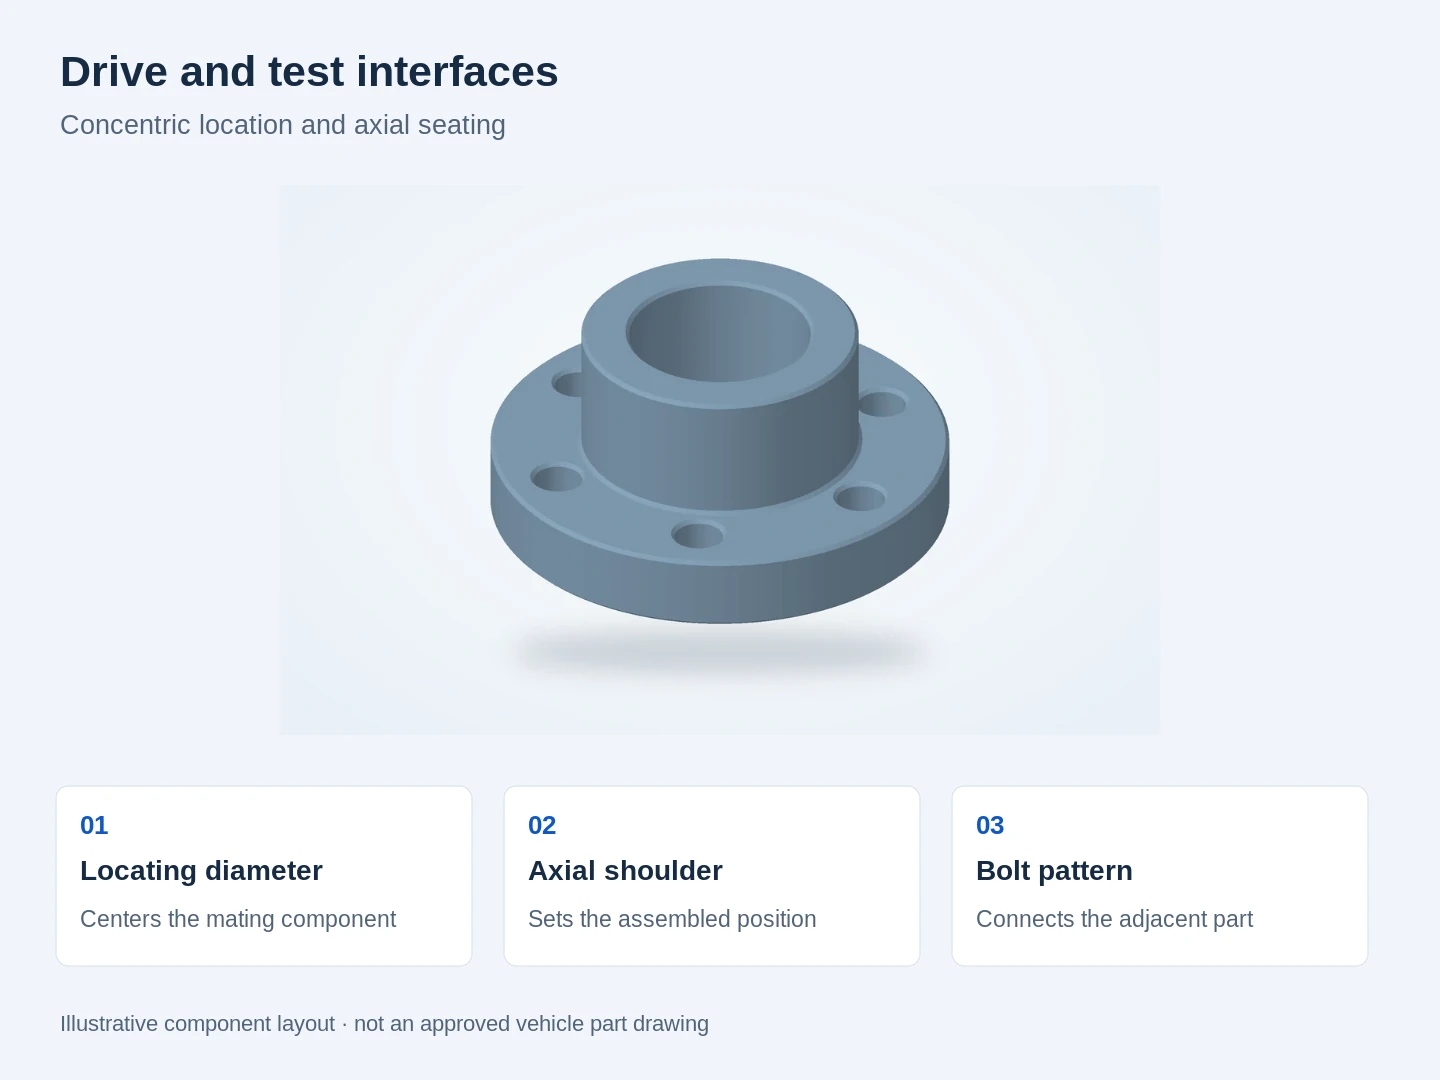
Illustratives Flansch-Layout zur Erläuterung des Zentrierdurchmessers, der axialen Schulter und des Schraubenmusters

Adapter und Positionierteile für Antriebs- und Prüfbaugruppen

Die Zentrierflächen und axialen Sitzflächen einer Welle, Hülse oder eines Flanschadapters bestimmen, wie diese mit einem Gehäuse, einer Lagerung oder einem Prüfstand verbunden werden. Beide müssen mit den jeweiligen Gegenkomponenten kompatibel sein.

Ein Prüfspannteil kann andere Anforderungen an Lebensdauer, Handhabung und Kennzeichnung stellen als ein im Fahrzeug eingebautes Teil. Angebot und Prüfumfang müssen klar angeben, welcher Einsatzfall vorliegt.

Radiale und axiale Positionierung

Lagerlagerstellen, Absätze und Positionierdurchmesser definieren, wie die Baugruppe zentriert wird und wie weit jede angeschlossene Komponente entlang der Achse sitzt.

Zugang und Halterung

Gewinde, Nuten, Flächen und Querbohrungen gewährleisten den vorgeschriebenen Befestigungs- oder Wartungszugang und bleiben gleichzeitig frei von funktionalen Arbeitsflächen.

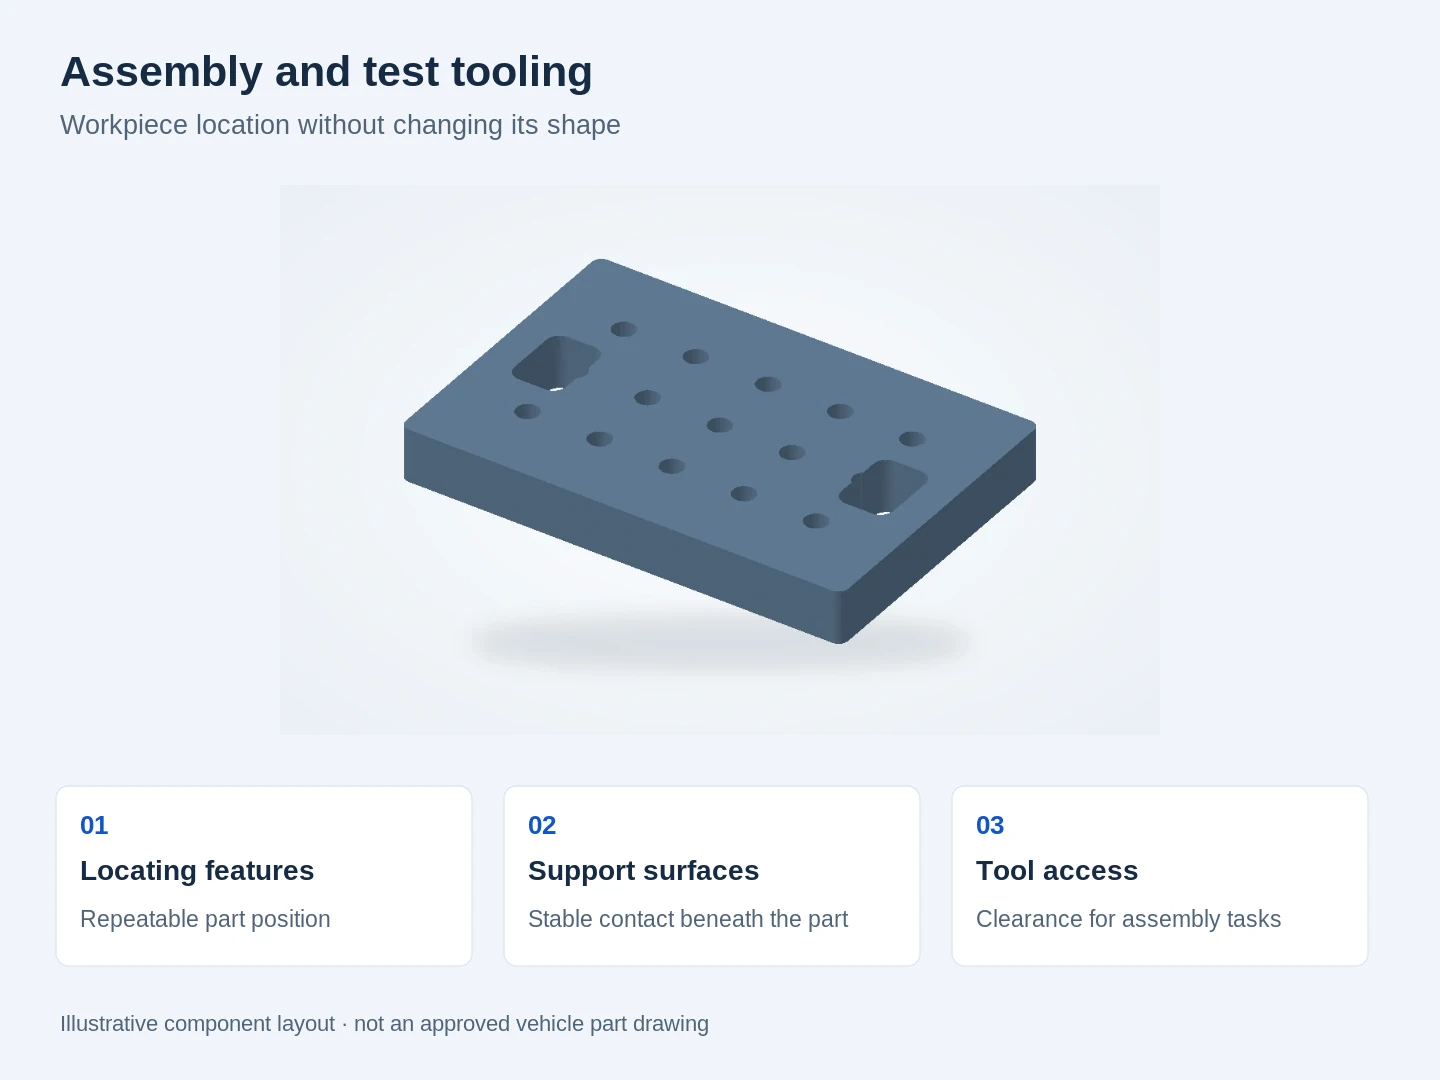
Illustratives Vorrichtungs-Layout mit getrennten Positioniermerkmalen, Stützflächen und Werkzeugzugängen

Maschinell bearbeitete Vorrichtungen für Montagelinien und Prüfstände

Spannplatten, Positionierblöcke, Aufnahmen und Abstandshalter unterstützen wiederholbare Montage- oder Prüfaufgaben. Das Design erfordert ein stabiles Kontaktmuster und ausreichenden Zugang für Befestigungselemente, Messsonden und den Bediener; ein Teil festzuhalten bedeutet nicht dasselbe wie es spannungsfrei zu halten.

Austauschbare Vorrichtungsdetails können unabhängig von der gesamten Vorrichtung gefertigt werden. Dies ist nützlich, wenn eine Positionierfläche verschleißt, sich eine Produktvariante ändert oder eine neue Operation eine andere Unterstützung erfordert, während die bestehende Ausrüstung weiterhin im Einsatz bleibt.

Werkstückkontakt

Stütz- und Spannpositionen werden gemeinsam mit dünnwandigen Bereichen, fertig bearbeiteten Flächen und der Richtung berücksichtigt, in der das Bauteil belastet wird.

Wartbare Werkzeugelemente

Getrennte Teilenummern für Verschleißplatten, Positionierstifte und Abstandshalter erleichtern Austausch und Änderungskontrolle.

Prototypenteile, Vorserienchargen und Wiederholungsbestellungen

Passprobe-Teile dienen der Überprüfung des Einbauraums und der Zugänglichkeit. Vorserienchargen unterstützen die Bewertung der Montage, während Wiederholungsbestellungen einer unveränderten, eindeutig identifizierbaren Teiledefinition folgen.

Entwicklungsprototypen

Einzelstücke und kleine Serien unterstützen Verpackungsprüfungen, Montagezugänglichkeit sowie frühe Konstruktionsbewertungen. Der Werkstoffzustand und die Oberflächenbearbeitung richten sich nach dem Zweck der Probe, sodass ein unbearbeitetes Passprobe-Teil klar von einem Teil für Funktionsprüfungen unterschieden wird.

Vorserien- und Validierungsbausätze

Kleine Chargen vereinen die freigegebene Geometrie, den ausgewählten Werkstoff und den endgültigen Oberflächenzustand. Identifikation und Prüfumfang ermöglichen es dem Konstruktionsteam, jede Montagebeobachtung konkret der getesteten Änderung und Charge zuzuordnen.

Wiederholte Komponentenlieferung

Wiederholungsbestellungen verwenden eine kontrollierte Teiledefinition, einschließlich der akzeptierten Revision, der Oberflächenbearbeitungsroute und der Prüfanforderungen. Die prognostizierte Nachfrage kann die Terminplanung unterstützen, während die freigegebene Bestellung festlegt, was hergestellt und geliefert wird.

Materialparameter für Automobilteile und Spannvorrichtungen

Eine Welle, ein elektrischer Kontakt und eine Positionieraufnahme erfordern unterschiedliche Materialeigenschaften. Diese genannten Werkstoffbezeichnungen unterstützen diese Auswahl bereits vor der Bearbeitung der endgültigen Schnittstellen gemäß Zeichnung.

Materialparameter für Automobilteile und Spannvorrichtungen
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Vorrichtungsgrundplatten
42CrMo4 +QT · Ovako 327A270–320 HB; Zugfestigkeit 900–1,100 MPaRundmaterial, 40 < Durchmesser < 100 mm
C11000 KupferWärmeleitfähigkeit ≈391 W/(m·K); 101% IACSThermische Auflagenflächen und elektrische Kontakte
POM-C · TECAFORM AH naturalElastizitätsmodul 2.8 GPa; Wasseraufnahme 0.05%Positioniersitze und Führungsplatten

Quellen: Hydro Alloy 6061-Strangpressminima; Ovako 42CrMo4 327A +QT, 40 < Durchmesser < 100 mm Rundstab; Copper Development Association C11000, typische physikalische Werte bei 20°C; Ensinger TECAFORM AH naturfarben, typische Daten (Elastizitätsmodul bei 1 mm/min; Wasseraufnahme nach 24 h bei 23°C).

Fräsen und Drehen für Gehäuse, Wellen und Halterungen

Fräsflächen, gedrehte Durchmesser und sekundäre Merkmale benötigen einen gemeinsamen Bezugssatz. Der Fertigungs- und Prüfplan muss diese Beziehungen über alle erforderlichen Bearbeitungsschritte hinweg bewahren.

Lagerbohrungssitze, Dichtflächen und Montage-Bezugsflächen

Für Lagerstellen, Positioniermerkmale und Kontaktflächen sind engere dimensionsbezogene Toleranzen anzuwenden. Außenflächen mit Freiraum-Anforderungen benötigen die Grenzwerte, die ihre Funktion vorgibt.

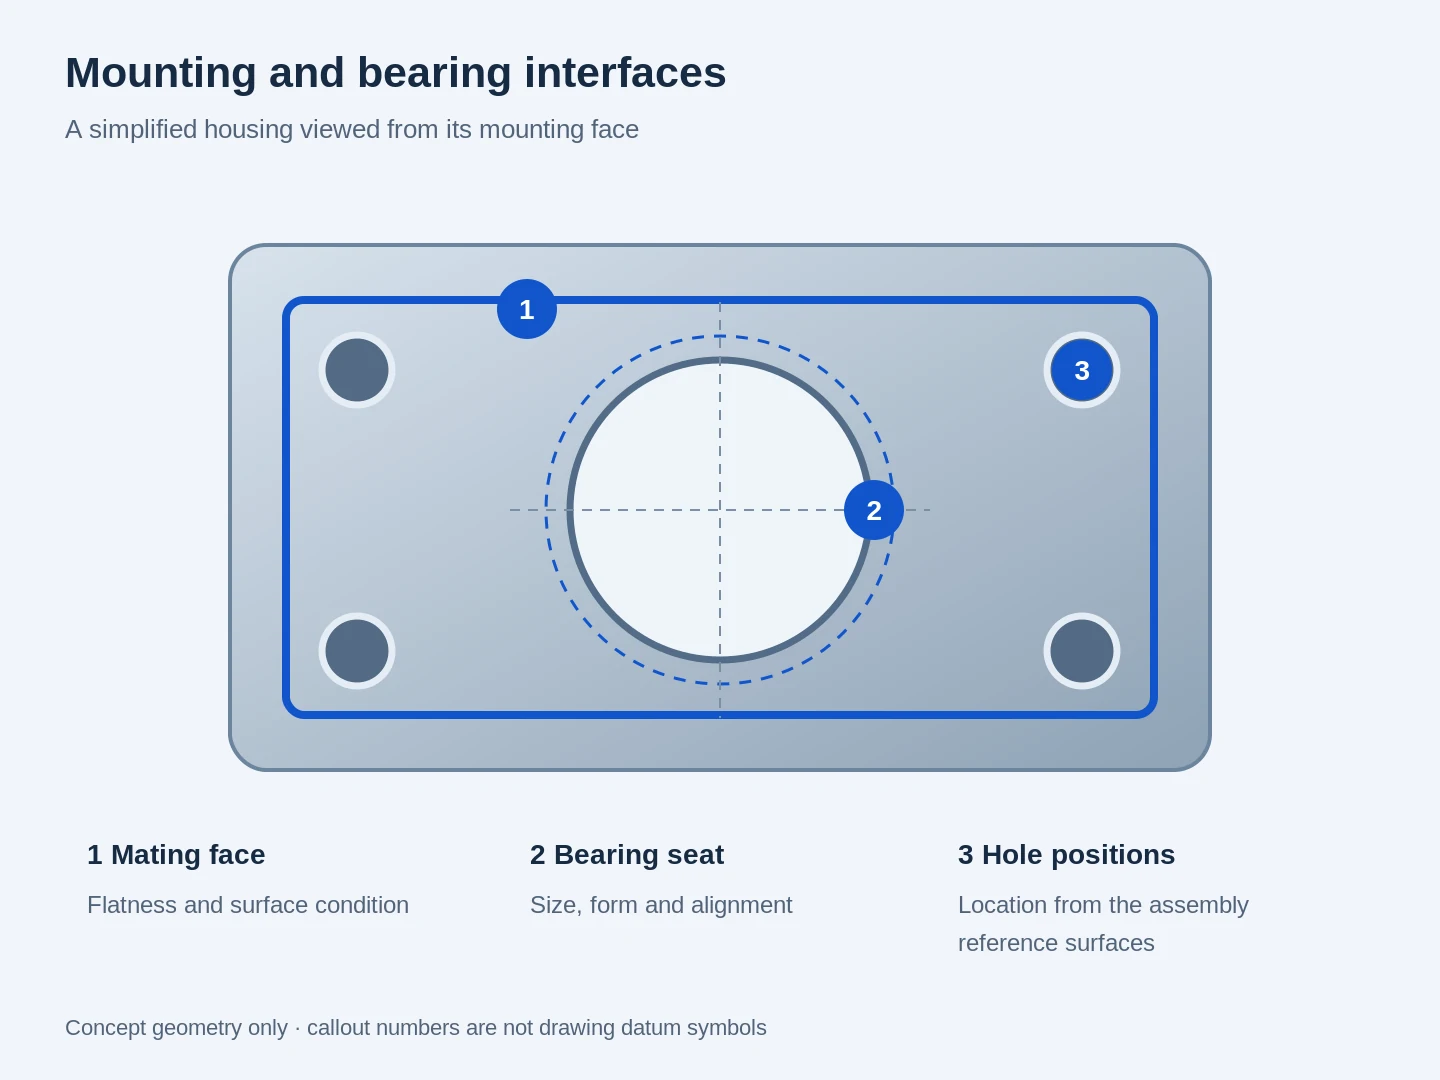
Vereinfachtes Gehäuseschema zur Identifizierung der Anschlussfläche, der Lagerbohrung und der Positionen der Befestigungslöcher

Lagerstellen und axiale Anschlagflächen

Arbeitsdurchmesser, Rundheit, Schulterausrichtung und Oberflächentextur beeinflussen die Lagerunterstützung und -positionierung. Diese Merkmale werden gemeinsam bewertet, anstatt den Durchmesser allein als Nachweis einer geeigneten Passung zu betrachten.[4]

Montageflächen und Positionierbohrungen

Die Referenzflächen, mit denen eine Halterung oder ein Gehäuse positioniert wird, leiten ebenfalls die Bearbeitung und Prüfung. Lage der Bohrungen, Orientierung der Flächen sowie Montagefreiraum müssen dieselbe Fügeanordnung beschreiben.

Dichtflächen und innere Durchgänge

Dichtleisten, Nutprofile und sich kreuzende Durchgänge stellen andere Anforderungen als äußere, rein kosmetische Oberflächen. Entgraten, Werkzeugzugänglichkeit und Oberflächenzustand werden gezielt auf diese Merkmale abgestimmt; Druck- oder Dichtheitsprüfungen stellen eine separate Prüfanforderung dar.

Dünne Wände und fertige Abmessungen

Spannen und Materialabtrag können eine dünne Wand oder eine breite Platte beeinflussen. Die Prüfung im spezifizierten Endzustand hilft dabei, die vorgesehene Geometrie von einer vorübergehenden Halterung oder einer späteren Oberflächenbehandlungszugabe zu trennen.

Oberflächenbearbeitung für Passgenauigkeit, Oberflächenzustand und Schutz

Ein einzelnes Bauteil kann exponierte Flächen, geschützte Bohrungen und unbehandelte Kontaktbereiche kombinieren. Der Oberflächenbearbeitungsplan trennt diese Funktionen, anstatt dem gesamten Teil eine einzige optische Anforderung zuzuweisen.

Bearbeitete und vorbereitete Oberflächen

Entgraten und Kantenbearbeitung dienen der Handhabung, Montage sowie den zugänglichen Übergängen zwischen Flächen. Eine Dichtfläche oder eine Passfläche behält ihre spezifizierte Oberflächentextur bei; sie wird nicht automatisch poliert oder gestrahlt wie die allgemeine Außenfläche.

Eloxiertes Aluminium und maskierte Bereiche

Die Eloxierung verändert die Oberfläche und kann daher die fertigen Abmessungen beeinflussen. Passgenaue Bohrungen, Gewinde und Kontaktflächen erfordern daher möglicherweise eine Maskierung oder eine Maßzugabe; die betroffenen Bereiche sind in der Komponentendefinition anzugeben.[5]

Wärmebehandlung und Endbearbeitung

Bei einem wärmebehandelten Stahlbauteil legt der Fertigungsprozess fest, ob maßgebliche Flächen vor oder nach der Wärmebehandlung fertigbearbeitet werden. Härteanforderungen, verbleibender Bearbeitungszugabe sowie eventuelle nachfolgende Beschichtungen gehören in denselben Plan für den Endzustand.

Prüfung von Welle, Gehäuse und Dichtung

Wir prüfen fertige Sitze separat von der rotierenden Dichtungsbahn. Wenden Sie jede numerische Referenz nur dann an, wenn die Zeichnung diese Passungsart oder Dichtungsspezifikation vorsieht.

Gesamtabmessungen, Form, Gewindepassung und Oberflächenzustand erfordern unterschiedliche Prüfmethoden. Wählen Sie für jedes Merkmal und die jeweils gegebene Zugänglichkeit die geeignete Methode aus; eine dimensionsbezogene Messung ersetzt keine Formprüfung oder Gewindekontrolle.

Prüfung von Welle, Gehäuse und Dichtung
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Wellenzapfenh6, Nennmaß >18–30 mm
−0.013 bis 0 mm
Enddurchmesser nach Wärmebehandlung oder Beschichtung
Gehäuse-LeitbohrungH7, Nennmaß >18–30 mm
0 bis +0.021 mm
Größe und Achse werden bezogen auf die Montage-Bezugselemente geprüft
Radialdichtungs-GegenflächeRa 0.2–0.8 µm
DIN-Bezug in SKF-Tabelle 5
Nur für die ausgewählte radiale Wellendichtung verwenden; Oberflächenausrichtung prüfen
Rotierende Schulter / SitzflächeRundlauf (mm) zur Wellen-BezugsachsePrüfen Sie die Laufbahn und die axiale Anlagefläche
Behandelte VerschleißflächeHärte (HRC oder HB); Einsatztiefe (mm)Verwenden Sie die spezifizierte Behandlung und die festgelegten Endabnahmestellen

SKF gibt unterschiedliche ISO-, DIN- und RMA-Rauheitsbereiche an; die ausgewählte Dichtungsspezifikation bestimmt die Gegenfläche. Quellen: ELESA+GANTER, DIN ISO 286-Tabellen; SKF, Industrielle Wellendichtungen, Tabelle 5 (DIN-Spalte).

Produktfreigabe und besondere Anforderungen

Ein Musterprüfbericht ist keine Freigabe für Serienteile. Kundenseitig vorgeschriebene PPAP-, Fähigkeitsuntersuchungen, Zertifizierungsumfänge und besondere Prüfungen werden vor Auftragsfreigabe als separate Projektanforderungen geprüft. Sicherheitsrelevante Fahrzeugbauteile benötigen zusätzlich die geltenden Konstruktions-, Validierungs- und Kundenfreigaben, die als eigene Projektanforderungen geprüft werden.[6]

Teilekennzeichnung, Verpackung und wiederholte Lieferungen

Funktionsoberflächen müssen während des Transports geschützt werden. Teilenummern, Änderungsstände und vereinbarte Versandunterlagen müssen bei der Annahme einander zugeordnet bleiben.

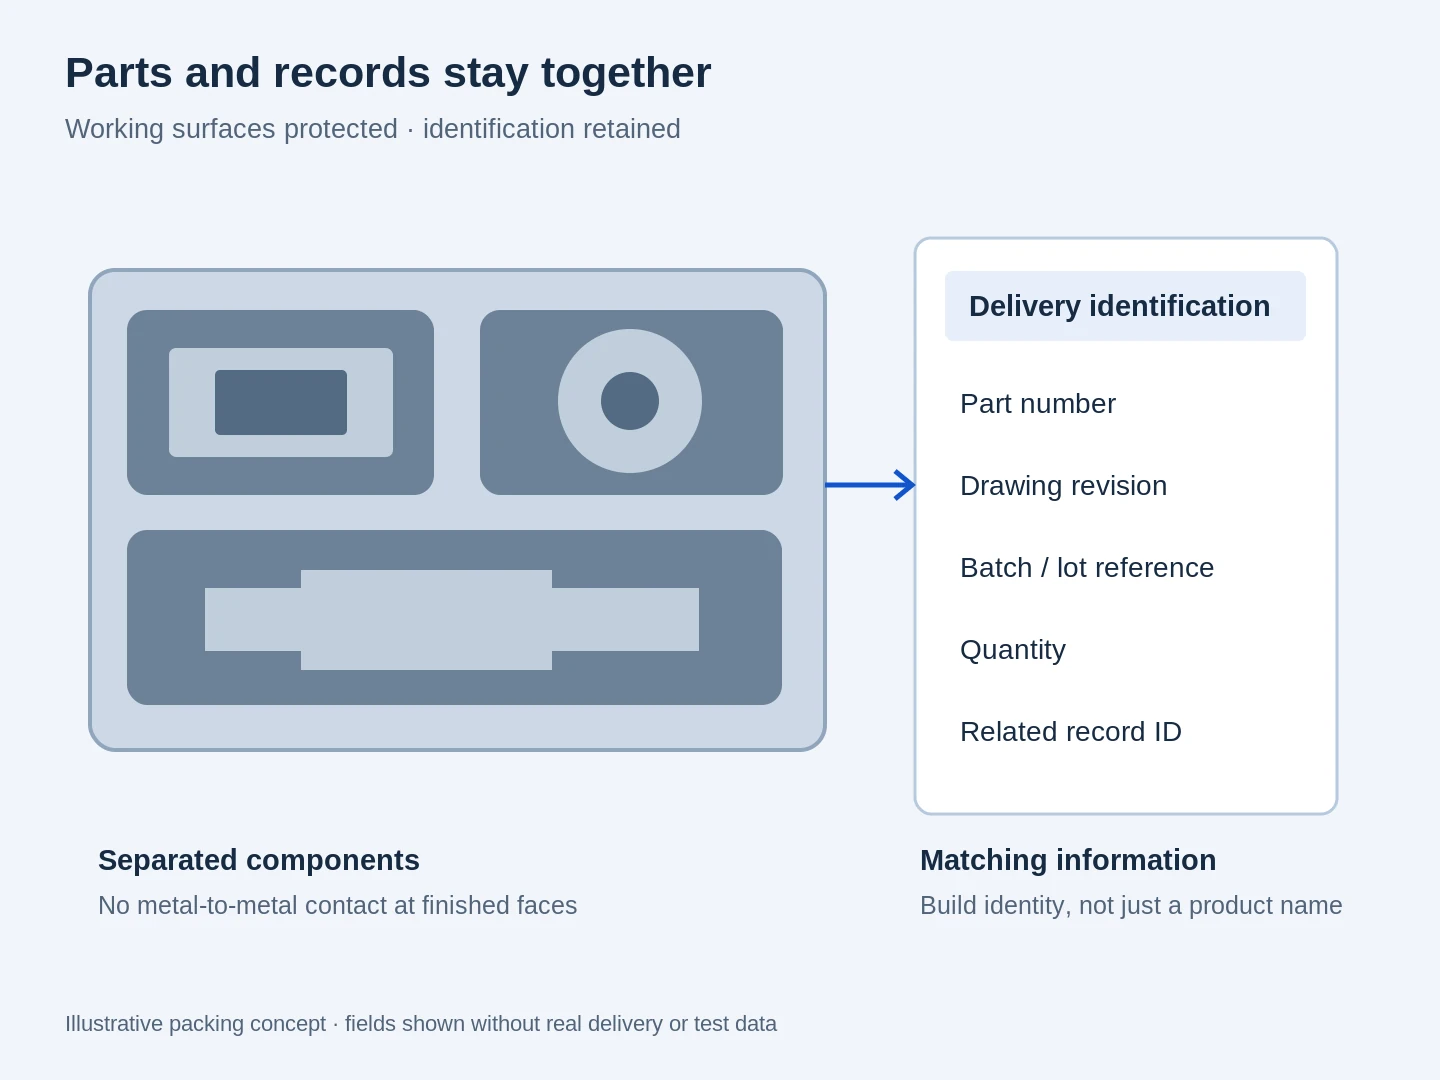
Illustratives Verpackungslayout mit getrennten Komponenten sowie Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Geschützte Arbeitsflächen

Eine getrennte oder gepolsterte Verpackung begrenzt den Kontakt zwischen fertigen metallischen Oberflächen. Gewinde, hervorstehende Merkmale und bearbeitete Schnittstellen werden entsprechend den Handhabungsrisiken der jeweiligen Geometrie geschützt.

Zuordnung von Teilen und Unterlagen

Teilenummern und Änderungskennzeichnungen unterscheiden ähnliche Varianten. Wo Chargenrückverfolgbarkeit erforderlich ist, wird die jeweilige Chargen- oder Losnummer durch Etiketten und beigefügte Unterlagen konsistent geführt.

Geänderte Teile und Wiederholungsbestellungen

Eine überarbeitete Zeichnung gilt als neue Fertigungsdefinition und wird nicht stillschweigend mit der vorherigen Änderungsnummer kombiniert. Geänderte Material-, Oberflächen- oder Freigabeanforderungen werden vor Herstellung der nächsten freigegebenen Charge geklärt.

Automotive CNC-Bearbeitung – FAQs

Welche Genehmigungsinformationen gehören in eine Angebotsanfrage (RFQ) für die Bearbeitung von Automobilkomponenten?

Klären Sie, ob die Bauteile für ein Serienfahrzeug, für Entwicklungs- und Prüfzwecke oder für unterstützende Werkzeuge bestimmt sind. Geben Sie die Qualitätsanforderungen des Kunden an, gegebenenfalls erforderliche Einreichungsstufen und Unterlagen sowie die zuständige Genehmigungsstelle und den Zeitpunkt der Genehmigung. Wir nutzen diesen Umfang, um Lieferung von Musterbauteilen von der Freigabe für die Serienlieferung zu unterscheiden.

Führen Sie Motorenüberholungen durch oder liefern Sie serienmäßige Ersatzteile?

Dieser Service umfasst die Fertigung kundenspezifischer Komponenten, nicht die lokale Motorenüberholung oder Fahrzeugreparatur. Für ein neues Gehäuse, eine Welle, einen Adapter, eine Halterung oder ein Werkzeugdetail können wir das Bauteil als eigenständiges Fertigungsprojekt – und nicht als Katalogersatzteil – besprechen.

Können wir mit einem CAD-Modell und einer unvollständigen Zeichnung beginnen?

Ja. Ein Modell oder eine erste Zeichnung kann den Gesprächsbeginn ermöglichen. Wir identifizieren die fehlenden Fertigungsdetails, bevor die Fertigung freigegeben wird. Toleranzen, Gewinde und erforderlicher Endzustand werden gemeinsam mit Ihrem Team geklärt – nicht anhand des Modells geschätzt.

Können Sie vom Kunden bereitgestellte Gussteile oder halbfertige Rohlinge bearbeiten?

Vom Kunden bereitgestellte Gussteile, Schmiedeteile und halbfertige Rohlinge können für die Sekundärbearbeitung geprüft werden. Ihre vorhandenen Oberflächen, Materialangaben, Bearbeitungszugaben und Zugänglichkeit bestimmen den machbaren Bearbeitungsweg. Die vorgeschlagene Liefervereinbarung wird im Angebot vor dem Versand der Rohlinge geklärt.

Entspricht ein aus Vollmaterial gefertigter Prototyp der endgültigen Gussvariante?

Nicht automatisch. Eine bearbeitete Probe kann wichtige Geometrien für eine Entwicklungs­aufgabe reproduzieren, doch eine Änderung der Werkstoffform oder des Fertigungs­wegs kann das Verhalten beeinflussen. Der vorgesehene Verwendungszweck des Prototyps sowie die Validierungsanforderungen für das endgültige Bauteil bestimmen, welche Erkenntnisse aus dieser Probe gewonnen werden können.

Sind Welle und Gehäuse als Paar mit zugeordneten Teilen oder als austauschbare Einzelteile zu spezifizieren?

Bei austauschbaren Teilen muss jede Zeichnung Größen- und geometrische Grenzwerte enthalten, die die geforderte Passung über alle zulässigen Kombinationen hinweg sicherstellen. Eine erfolgreiche Montage eines einzelnen Testpaares belegt nicht die Austauschbarkeit. Falls das Konstruktionskonzept ein zugeordnetes Paar erfordert, legen Sie dessen Kennzeichnung und Liefer-Einheit fest; bei einer Einzelersatzlieferung definieren Sie die Revision und den Zustand des verbleibenden Gegenstücks.

Können vertrauliche Konstruktionen im Rahmen einer NDA besprochen werden?

Eine NDA kann vor dem Austausch vertraulicher Zeichnungen vereinbart werden. Die bevorzugte Vereinbarung Ihres Unternehmens sowie die zulässige Nutzung der Konstruktionsdateien können über den Kontaktweg vor dem Austausch der technischen Dateien besprochen werden.

Was hat den größten Einfluss auf Kosten und Lieferzeit?

Geometrie, Werkstoffzustand, Menge, Nachbearbeitungsschritte und Umfang der Prüfung sind alle entscheidend. Merkmale mit tiefem Zugang, mehrere Bearbeitungseinrichtungen oder ein spezieller Test können den Fertigungsweg stärker beeinflussen als allein die Außenabmessungen. Das Angebot fasst diese Operationen sowie den gewünschten Fertigstellungstermin zusammen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Automobilbauteil

Teilen Sie uns das Bauteil und den aktuellen Projektstand mit. Ein Gehäuse für einen Vorserienbau, ein Prüfadapter oder eine Montagevorrichtung können alle mit einem direkten Gespräch beginnen.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB