Zum Inhalt springen
VETCNCCNC FERTIGUNG
Gehäuse-, Halterungs- und Spannvorrichtungskomponenten

Halbleiter-CNC-Bearbeitung

Wir fertigen Gehäuse, Positioniervorrichtungen, durchbohrte Blöcke und Wärmeleitplatten für Hersteller von Halbleiteranlagen. Unser Leistungsumfang umfasst die mechanischen Komponenten; die Kontaktflächen des Teils sowie der nachgeschaltete Reinigungsweg bestimmen dessen Auslieferungszustand.

  • Gerätekomponenten
  • Entwicklung und Wiederholungsfertigung
  • Handhabungs- und Prüfwerkzeuge

Gehäuse, Vorrichtungen und Schnittstellen, die wir bearbeiten

Ein Ersatzpositionierer, ein modifiziertes Gehäuse und ein durchbohrter Block erfordern unterschiedliche Bearbeitungsarbeiten. Dies sind die Komponentenfamilien, die wir liefern, sowie die Merkmale, die meist deren Passgenauigkeit in der Anlage bestimmen.

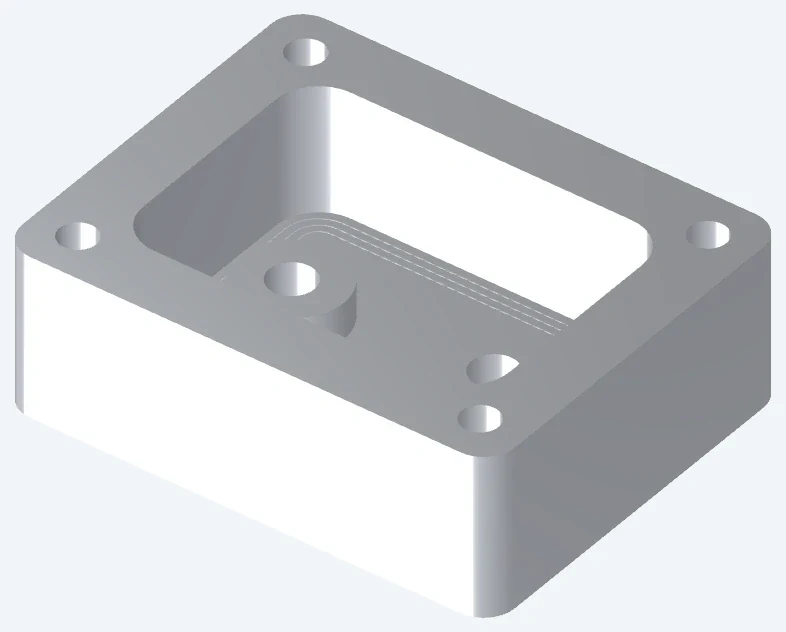
Gefrästes Gehäuse zur Besprechung von Montage- und Innenflächen

Anlagengehäuse und Abdeckrahmen

Wir fräsen die Abdeckauflagefläche, Montagemerkmale und Steckverbinderöffnungen direkt in das Gehäuse ein. Durch Bezugnahme der Öffnungen auf das eingebaute Modul wird vermieden, dass die Abdeckung zwar auf das Gehäuse passt, jedoch dessen Steckverbinder verdeckt.

  • Gehäusetaschen
  • Deckelauflagen
  • Montagebezugsebenen
Besprechen Sie diese Komponente
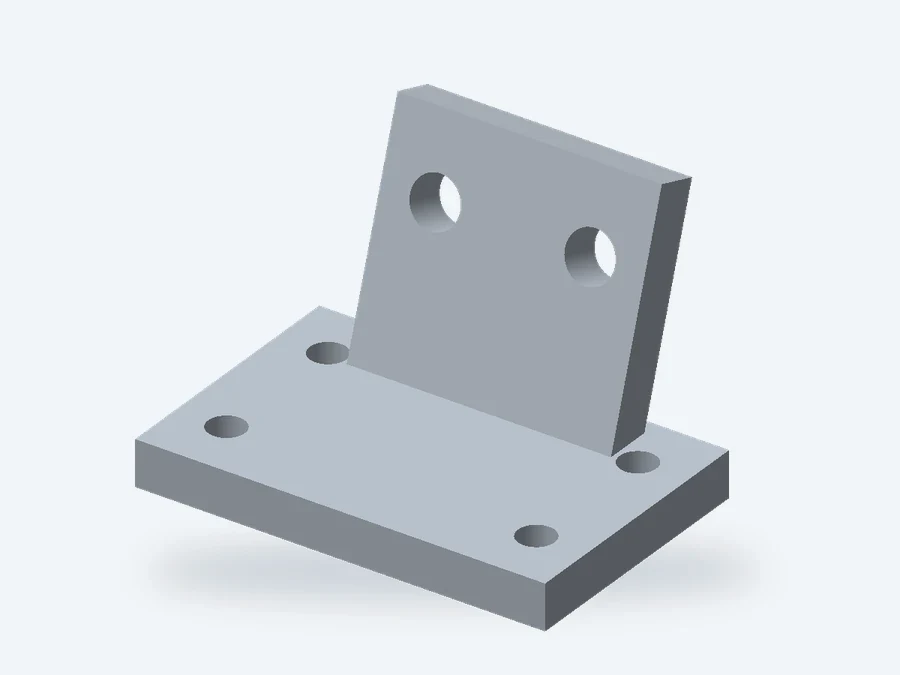
Sensoren- und Ausrichtungsstützen

Sensoren- und Ausrichtungsstützen

Schlitze ermöglichen eine erste Sensorjustierung; ein separates Positioniermerkmal kann die akzeptierte Position nach dem Entfernen wiederherstellen. Wir bearbeiten beide Merkmale in kundenspezifische Halterungen ein, sodass das Montagedesign zwischen Justierung und wiederholbarer Positionierung unterscheiden kann.

  • Positionierflächen
  • Bohrmuster
  • Justierschlitze
Besprechen Sie diese Komponente
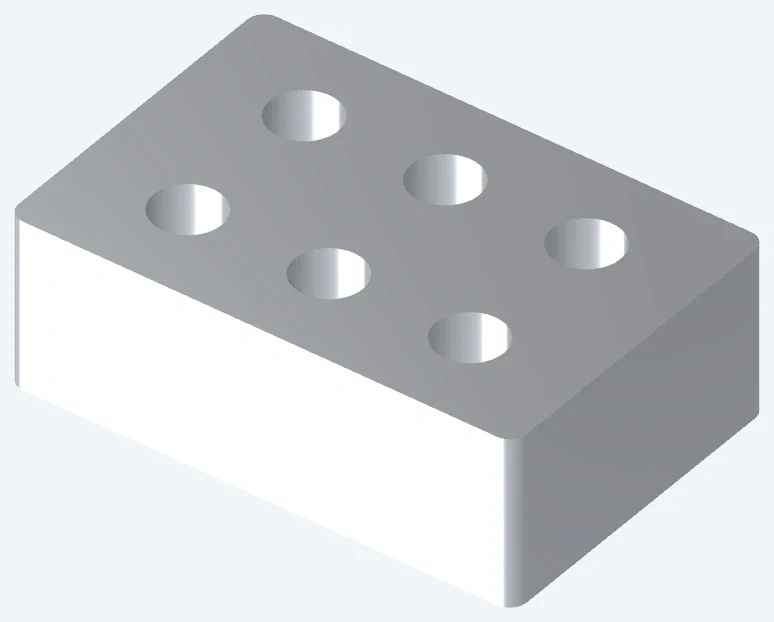
Positionier-Spannvorrichtung mit Lochmuster

Vorrichtungsblöcke und Positionierplatten

Eine Vorrichtung mit austauschbaren Kontaktplatten oder Positionierbuchsen kann ihre Grundplatte behalten, wenn die funktionsrelevanten Bereiche verschleißen. Wir liefern die gefräste Grundplatte sowie die Ersatzkomponenten entsprechend ihren jeweiligen Zeichnungen.

  • Kontaktflächen
  • Positionierbohrungen
  • Austauschbare Details
Besprechen Sie diese Komponente
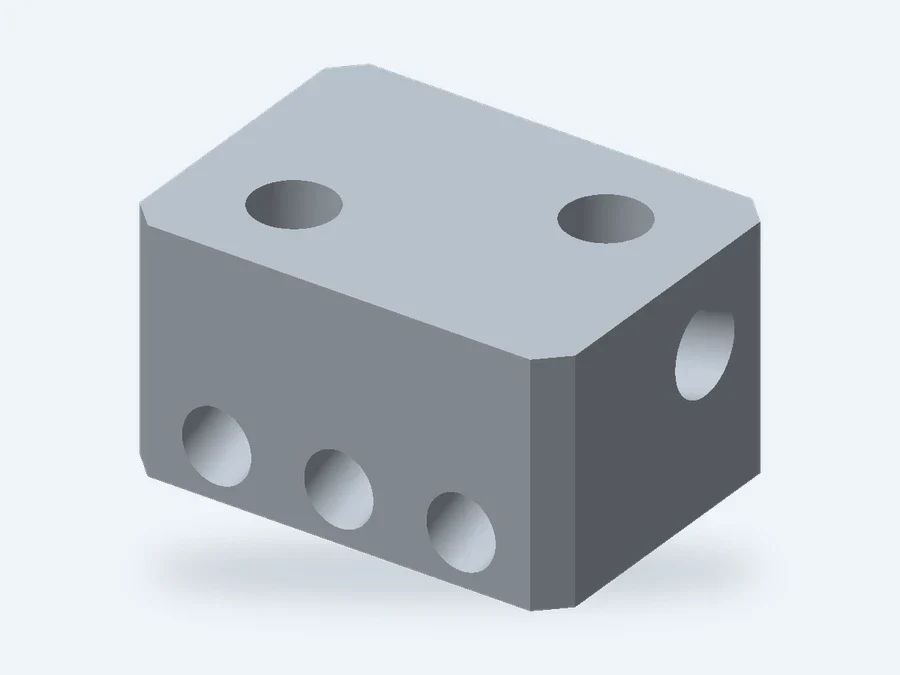
Durchbohrte Blöcke und Schnittstellenkörper

Durchbohrte Blöcke und Schnittstellenkörper

Querbohrungen hinterlassen im Inneren eines Blocks Schnittpunkte und Werkzeugzugangsöffnungen. Ihre Lage bestimmt, ob Kanten für die Entgratung erreichbar sind und welche Öffnungen vor Inbetriebnahme der Komponente mit einer zugelassenen Verschlusslösung versehen werden müssen.

  • Sich kreuzende Durchgänge
  • Dichtschnittstellen
  • Innere Kanten
Besprechen Sie diese Komponente
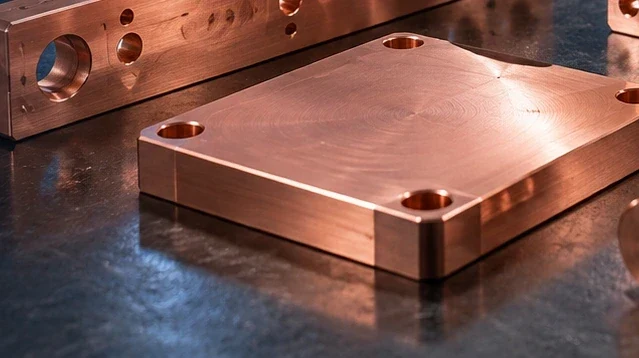
Wärmeübergangsplatten

Wärmeübergangsplatten

Unterschiedliche Komponentenhöhen können gestufte Kontaktplatten statt einer einzigen ebenen Platte erfordern. Wir bearbeiten diese Stufen sowie die Montageelemente; das Interface-Material füllt die verbleibenden Kontaktlücken im montierten thermischen Pfad aus.

  • Kontaktflächen
  • Befestigungslöcher
  • Endgültiger Oberflächenzustand
Besprechen Sie diese Komponente
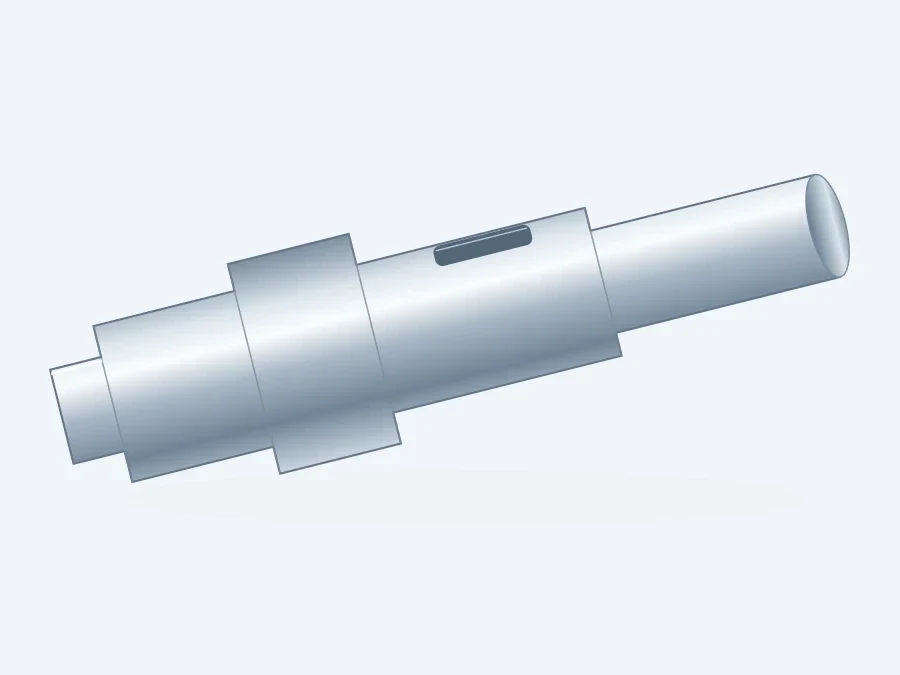
Positionierwellen, -buchsen und -abstandshalter

Positionierwellen, -buchsen und -abstandshalter

Eine austauschbare Buchse benötigt einen Positionierdurchmesser, eine Anschlagfläche und eine Möglichkeit zu ihrer Entfernung. Die Einbindung einer zugänglichen Schulter oder einer zugelassenen Entnahmefunktion vermeidet, dass zur Ersetzung eines verschlissenen Details die gesamte umgebende Vorrichtung demontiert werden muss.

  • Passende Durchmesser
  • Axialschultern
  • Quermerkmale
Besprechen Sie diese Komponente

Anlagenänderungen, die das Teiledesign beeinflussen

Moduländerungen, wiederholtes Beladen und Vakuumexposition führen zu unterschiedlichen Problemen. Die nachfolgenden Optionen zeigen, an welchen Stellen eine Änderung der bearbeiteten Komponente Nacharbeit am montierten Werkzeug verhindern kann.

Gefrästes Gehäuse zur Besprechung von Montage- und Innenflächen

Modulaustausch ohne erneutes Bearbeiten des Rahmens

Ein Ersatzsensor oder -aktuator kann dieselbe Aufgabe mit einer anderen Montagefläche erfüllen. Eine separate Adapterplatte kann die montageseitigen Referenzpunkte der Anlage bewahren, während sie die neue Montagefläche aufnimmt – vorausgesetzt, die zusätzliche Fügestelle ist hinsichtlich Steifigkeit und Ausrichtung akzeptabel.

Die beiden Schnittstellen des Adapters müssen eine definierte geometrische Beziehung zueinander aufweisen. Positioniermerkmale bestimmen die Lage des Moduls; Durchgangsbohrungen für Schrauben ermöglichen das Anziehen ohne Zwang bei nicht übereinstimmenden Lochmustern.

Entfernungsweg

Prüfen Sie, ob das eingebaute Modul die Anlage verlassen kann, ohne benachbarte Serviceleitungen zu entfernen. Ein erreichbarer Befestigungspunkt allein genügt nicht, wenn das Gehäuse die Entnahmerichtung blockiert.

Ausrichtung nach dem Austausch

Behalten Sie die Anlagenreferenz an einer beibehaltenen Fläche oder einem Positioniermerkmal bei, wenn das Modul gewechselt wird. Die ausschließliche Wiederverwendung der Außenabmessungen der alten Halterung sichert nicht die Ausrichtung des montierten Sensors.

Positionier-Spannvorrichtung mit Lochmuster

Wiederholbare Belastung mit wartbaren Positioniermerkmalen

Zwei eng sitzende runde Stifte können klemmen, wenn der Lochabstand variiert. Eine Kombination aus rundem und diamantförmigem Positioniermerkmal ist ein etablierter Ansatz, um zwei Löcher zu positionieren und gleichzeitig die überzählige geometrische Bindung aufzuheben.

Austauschbare Kontaktmerkmale sind nützlich, wenn Verschleiß nur an einer kleinen Positionierfläche und nicht über die gesamte Vorrichtung auftritt. Die Ersatzzeichnung behält die Sitzfläche gemeinsam bei und kennzeichnet gezielt die Arbeitsgeometrie, die sich ändern kann.

Kontaktpolster für empfindliche Oberflächen

Ein separates Polymerpolster kann den Kontakt von einer scharfen Metallkante wegverlagern. Für empfindliche Werkstücke muss die gewählte Polymerqualität zudem den elektrischen, verschleißbedingten und kontaminationsbedingten Anforderungen dieses Kontakts genügen.

Zugang zum Austausch eines Positioniermerkmals

Platzieren Sie Sicherungsschrauben und Entnahmezugang auf einer erreichbaren Fläche. Ein austauschbarer Einsatz besitzt kaum Wartungswert, wenn seine Befestigungsschraube unter der eingebauten Baugruppe eingeschlossen ist.

Durchbohrte Blöcke und Schnittstellenkörper

Anschlüsse und Halterungen für Hochvakuumumgebungen

Eine blinde Gewindeverbindung kann Gas hinter der Schraube einschließen, das sich langsam während des Evakuierungsvorgangs freisetzt. Eine Durchgangsentlüftung oder ein geeigneter entlüfteter Befestiger kann dieses eingeschlossene Volumen entschärfen – sofern es das Gerätedesign zulässt.

Entlüftungsmerkmale müssen das eingeschlossene Volumen mit dem evakuierten Raum verbinden, ohne einen unerwünschten Durchgang durch die Vakuumgrenze zu schaffen. Der Gerätekonstrukteur genehmigt diesen Weg; es handelt sich nicht um eine automatische Änderung an einer bereitgestellten Zeichnung.

Erreichbare Kreuzungspunkte von Durchgängen

Eine Inspektionsöffnung oder eine überarbeitete Bohrrichtung kann einen ansonsten unzugänglichen Schnittpunkt für die Entgratung freilegen. Wird eine Öffnung Teil einer dichten Begrenzung, ändern sich ebenfalls ihre Verschluss- und Prüfanforderungen.

Dichtflächen werden von optisch anspruchsvollen Flächen getrennt gehalten.

Ein Kratzer entlang einer Dichtstrecke ist anders zu bewerten als eine Markierung auf einer Außenfläche. Identifizieren Sie die Dichtstrecke, damit deren Oberflächenanforderung und Schutz ausschließlich auf den Bereich beschränkt bleiben, der die Dichtfunktion übernimmt.

Was jeder Aufbau nachweisen muss

Verwenden Sie die ersten Teile, um Montageprobleme zu lösen, bevor Sie sich auf eine Wiederholungscharge festlegen. Eine Passprobe, eine Prozessbewertung und ein akzeptiertes Serienteil haben unterschiedliche Akzeptanzkriterien.

Entwicklungs- und Passproben

Prüfen Sie den Modulabstand, den Zugang zu Steckverbindern sowie die Reihenfolge der Montage. Eine Montageposition kann in diesem Stadium korrigiert werden, bevor Endbearbeitung und Sauberkeitsbewertung beauftragt werden.

Muster zur Gerätebewertung

Verwenden Sie beim Evaluieren von Verschleiß, Reinigung oder Prozessbelastung das vorgesehene Kontaktmaterial und die endgültige Oberflächenbehandlung. Allein eine erfolgreiche Geometrieprüfung beantwortet diese Fragen nicht.

Freigegebene Wiederholungskomponenten

Übernehmen Sie die akzeptierte Komponentendefinition in spätere Bestellungen, einschließlich austauschbarer Details und Behandlungsgrenzen. Halten Sie eine geänderte Teileversion klar von Ersatzteilen für bereits im Einsatz befindliche Geräte getrennt.

Materialparameter für thermische und Positionier-Schnittstellen

Wärmeübertragungskomponenten profitieren von hoher Wärmeleitfähigkeit, während Positionierkomponenten zudem ein vorhersagbares thermisches Ausdehnungsverhalten benötigen. Oberflächenreinheit und Vakuumtauglichkeit werden separat zu diesen volumetrischen Materialeigenschaften spezifiziert.

Materialparameter für thermische und Positionier-Schnittstellen
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilWärmeleitfähigkeit 167 W/(m·K)Montageplatten und externe Gehäuse; 25°C
C11000 KupferWärmeleitfähigkeit ≈391 W/(m·K); 101% IACSThermische Auflagenflächen und elektrische Kontakte
316L / EN 1.4404Elastizitätsmodul 200 GPa; Ausdehnungskoeffizient 16 µm/(m·K)Korrosionsbeanspruchte Halterungen und Buchsen
PEEK · TECAPEEK naturfarbenWärmeleitfähigkeit 0.27 W/(m·K); Ausdehnungskoeffizient 50 µm/(m·K)Isolierspacer und austauschbare Führungen

Typische Referenzen: Hydro Alloy 6061; Copper Development Association C11000 bei 20°C; Outokumpu Supra 316L (Elastizitätsmodul 20°C; Ausdehnungskoeffizient 20–100°C); Ensinger TECAPEEK naturfarben (längsgerichtete Ausdehnung, 23–60°C).

Bearbeitungsoptionen, die unnötige Operationen vermeiden

Wir kombinieren das Fräsen und Drehen entlang der funktionalen Oberflächen des Bauteils. Lokale Anforderungen sind aussagekräftiger, als dieselbe enge Toleranz auf jede Außenfläche anzuwenden.

Schnittstellen, die eine Montageprüfung scheitern lassen können

Die nachstehenden Prüfungen betreffen Teile, die einzeln passen, aber nach Montage, Behandlung oder Einbau versagen. Jede Anforderung sollte sich auf die Oberfläche beziehen, die die jeweilige Funktion erfüllt.

Gefrästes Gehäuse zur Besprechung von Montage- und Innenflächen

Anlageflächen und Lochmuster

Ein Lochmuster, das von einer ungenutzten Rohlingkante aus gemessen wird, kann die Prüfung bestehen, aber trotzdem nicht zur Gerätemontage passen. Verwenden Sie als maßgebliche Zeichnungsbezüge die Anlagefläche und die tatsächlichen Zentriermerkmale.

Dichtnutten nach der Oberflächenbehandlung

Eine Beschichtung verändert den verfügbaren Raum für eine Dichtung und ihre Gegenflächen. Steuern Sie die Nutmaße im geforderten Endzustand – oder belassen Sie die genehmigte maskierte Nut stattdessen unbeschichtet, anstatt sie standardmäßig zu beschichten.

Funktionstüchtige Gewinde an Querbohrungen

Ein Gewindebohrung kann die vorgeschriebene Bohrtiefe erreichen, aber an einer kreuzenden Durchgangsbohrung funktionsfähiges Gewinde verlieren. Halten Sie die erforderliche Eingriffslänge klar getrennt von der vollen Bohrtiefe und vom Schnittpunkt der Bohrungen.

Wärmeübertragungsstufen

Eine Wärmeübertragungsplatte benötigt sowohl die korrekte Kontakt-Höhe an jedem Bauteil als auch eine geeignete Oberfläche. Wenn nur ein Auflagepad zuerst Kontakt herstellt, kann ein anderes Bauteil selbst bei korrekter Gesamtdicke von der Platte getrennt bleiben.

Bearbeiten Sie die funktionalen Oberflächen – nicht nur die Außenflächen

Wir kalkulieren den angegebenen Endzustand des Bauteils. Die klare Trennung von Dicht-, Zentrier- und optischen Oberflächen ermöglicht es, die Nachbearbeitung gezielt auf die Bereiche zu konzentrieren, die sie tatsächlich benötigen.

Kanten an Werkstück- und Durchgangskontakten

Verwenden Sie eine definierte Kantenabrundung dort, wo ein Teil ein Werkstück berührt oder gehandhabt wird. An einer Dicht- oder Zentrierkante kann eine übermäßige Abrundung nutzbare Geometrie entfernen; solche Kanten benötigen eine eigene Behandlung.

Beschichtungsabdeckung und Maskierung

Eine Zeichnung kann geschützte Außenflächen fordern, während Kontakt- oder Passflächen unbeschichtet bleiben müssen. Geben Sie stattdessen die Grenze explizit an, anstatt eine allgemeine Oberflächenangabe für beide Bereiche zu verwenden.

Maße nach dem endgültigen Prozess

Ein Bericht, der vor der Beschichtung erstellt wird, kann keine Aussage über die Passgenauigkeit nach der Beschichtung treffen. Verknüpfen Sie die Prüfung der betroffenen Bohrung, Nut oder Anlagefläche mit dem fertigen Zustand, damit das empfangende Team denselben Zustand misst.

Schnittstellen-, Sauberkeits- und Dichtheitsprüfparameter

Wir halten mechanische Passung, Kontamination und Annahmekriterien für dichte Begrenzungen strikt getrennt. Die Bezugsfläche für die Lagepassung gilt ausschließlich dort, wo H7 in der Zeichnung ausgewählt ist.

Für die Sauberkeitsfreigabe beantworten eine Sichtprüfung auf Sauberkeit, ein Partikel-Ergebnis und ein chemisches Rückstandsergebnis unterschiedliche Fragen. Die jeweils anzuwendende Methode und die zugehörige Grenze müssen miteinander verknüpft sein; ein Bericht ohne diese Zuordnung kann keine Konformität nachweisen.

Schnittstellen-, Sauberkeits- und Dichtheitsprüfparameter
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Austauschbare LagehülseH7 Bohrung, Nennmaß >6–10 mm
0 bis +0.015 mm
Prüfen Sie Bohrungsdurchmesser, Anschlagfläche und Position des Lokators
Thermische Kontaktstufenhöhen20°C standardmäßiger AbmessungsbezugDokumentieren Sie jede Kontaktstufenhöhe sowie die jeweiligen Messbedingungen
Dichtnut und DichtlandNutbreite / -tiefe (mm); Ra (µm)Verwenden Sie die angegebenen Maße im endgültigen beschichteten oder maskierten Zustand
OberflächensäuberkeitPartikelgröße (µm); Anzahl pro cm² oder Rückstand (µg/cm²)Geben Sie die geprüften Oberflächen, die Probenahmemethode und die Annahmegrenze an
Dichtheitsprüfung an dichten BegrenzungenLeckrate (Pa·m³/s); Prüfdruck (Pa)Dokumentieren Sie Prüfgas, Druckdifferenz und vereinbarte Grenzwerte

Die 20°C-Referenz legt weder die Betriebs- noch die Ausgasungstemperatur fest. Sauberkeits- und Leckgrenzwerte stammen aus der Gerätespezifikation. Referenzen: ELESA+GANTER, DIN ISO 286-Tabellen; NIST, Standard-Referenztemperatur.

Umfang der Reinigung und Qualifikation des Reinigungsdienstleisters

Wir können gefräste und gedrehte Teile für eine nachgeschaltete Reinigung kalkulieren. Die Endreinigung oder eine spezielle Verpackung erfordern einen vereinbarten Prozess, einen verantwortlichen Standort sowie Freigabedokumente. Reinraumklassifizierung, Wafer-Kontakt oder Prozessqualifikation sowie vom Kunden genehmigte Lieferwege erfordern eine projektspezifische Prüfung; diese werden nicht durch die geometrische Prüfung abgedeckt.

Lieferung an die Montage oder an die Endreinigung

Unser Lieferumfang kann am bearbeiteten Komponenten-Zustand enden oder an einer separat vereinbarten Endbearbeitungsstufe. Die Wahl des Übergabepunkts vermeidet unnötiges Reinigen, Handhaben und Neuverpacken desselben Teils.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Schützen Sie Dicht- und Kontaktflächen

Trennen Sie Komponenten so, dass eine Flanschkante die Dichtfläche des nächsten Teils nicht beschädigt. Verpackungskontaktpunkte sollten die geschützten funktionalen Oberflächen meiden.

Halten Sie Geräte-Revisionen identifizierbar

Beschriften Sie optisch ähnliche Varianten anhand der Teilenummer und der Änderungsstufe sowie mit der vereinbarten Losreferenz. Dadurch können Empfangsmitarbeiter Ersatzteile für ältere Geräte von einer überarbeiteten Baureihe trennen.

Vermeiden Sie die doppelte Anwendung einer kontrollierten Reinigungsroute.

Wenn Ihr zugelassener Anbieter die Endreinigung durchführt, bestellen Sie den vorgelagerten Bearbeitungszustand sowie ein geeignetes Transferpaket. Die Endreinigung und ihr Freigabedokument verbleiben bei dieser definierten Stufe.

FAQs zur mechanischen Bearbeitung von Halbleiterausrüstung

Können Sie ein OEM-Ausrüstungsteil anhand einer gebrauchten Probe ersetzen?

Eine Probe kann die Geometrie offenbaren, doch Abnutzung und frühere Reparaturen können die ursprünglichen Abmessungen verändert haben. Vor der Herstellung eines Ersatzteils benötigen wir eine akzeptierte Fertigungsdefinition; die Originalzeichnung oder Messungen am Gegenstück helfen dabei, fehlende Passungen zu klären.

Ist schwarzes PEEK automatisch ESD-sicher?

Nein. Die Farbe definiert nicht das elektrische Verhalten. Elektrisch modifizierte Werkstoffsorten weisen spezifische Eigenschaften auf, und ein für die ESD-Kontrolle ausgewählter Werkstoff muss zudem alle separaten Anforderungen an Werkstückkontakt oder Kontamination erfüllen.

Kann ein Kunststoff-Locator bei Raumtemperatur geprüft werden, wenn er im heißen Zustand funktioniert?

Ja, sofern die Akzeptanzabmessungen in der Zeichnung für diese Prüfbedingung definiert sind. Das Konstruktionsdesign muss dennoch die Betriebsbedingung berücksichtigen; ein rein bei Raumtemperatur ermitteltes Abmessungsergebnis stellt allein noch keine Aussage über den Spielausgleich im heißen Zustand dar.

Kann eine polierte Dichtfläche allein nach ihrem Aussehen freigegeben werden?

Nein. Ein glänzendes Erscheinungsbild garantiert weder Planheit, Oberflächentextur noch die Freiheit von einem Kratzer, der die Dichtstrecke kreuzt. Dies sind separate Oberflächen- oder Maßprüfungen; die erforderliche Dichtleistung kann zudem einen spezifizierten Montage-Test erfordern.

Kann eine Aluminium-Ausrüstungskomponente durch Edelstahl ersetzt werden?

Eine Werkstoffänderung beeinflusst Masse, Wärmedehnung und Wärmeleitung ebenso wie Festigkeit. Diese Unterschiede sind entscheidend bei bewegten Halterungen oder Befestigungselementen, deren Temperatur im Betrieb schwankt. Berücksichtigen Sie bei dem Vergleich die erforderliche Ausrichtung und Lastbedingungen; identische Abmessungen machen die Werkstoffe nicht austauschbar.

Wie ist eine Komponente für unseren Helium-Lecktest bereitzustellen?

Legen Sie fest, ob der Test die nackte Komponente oder eine montierte Verbindung abdeckt – einschließlich der Frage, welche Anschlüsse verschlossen und welche Dichtungen oder Armaturen eingebaut sind. Da die Prüfvorrichtung und die Anschlüsse das Ergebnis beeinflussen können, muss der Lieferumfang mit der Konfiguration übereinstimmen, die für die Freigabe vorgesehen ist.

Reicht die O-Ring-Größe aus, um eine bearbeitete Dichtnut vollständig zu definieren?

Nein. Die Nutgeometrie hängt auch davon ab, wie die Dichtung komprimiert wird, welcher Spielraum zu ihrer Gegenfläche besteht und wie die Dichtanordnung ausgeführt ist. Eine Nut, die ausschließlich anhand der Freimaße des O-Rings übernommen wurde, kann zu einer falschen Kompression oder Füllung führen. Verwenden Sie die genehmigte Nutzeichnung für die ausgewählte Dichtung und Verbindung.

Sollte die Probemontage vor der endgültigen Reinigung erfolgen?

Eine Passprobe vor der kontrollierten Endreinigung kann Interferenzen aufzeigen, ohne dass das fertige Paket erneut geöffnet werden muss. Falls der Freigabeplan die Montage nach der Reinigung vorschreibt, gehören dessen Werkzeuge, Handhabung und ggf. erforderliche Wiederholungsreinigung zu diesem genehmigten Prozessweg. Führen Sie die Passprobe und die endgültige Übergabe im selben Freigabeprogramm durch.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente für Halbleiterausrüstung

Teilen Sie uns mit, welche Funktion das Bauteil in Ihrer Anlage übernimmt und in welchem Projektstadium Sie sich befinden. Wir können gemeinsam die Komponente, ihre Fertigungsanforderungen sowie den erforderlichen Lieferzustand für Ihre nächste Bearbeitungsstufe besprechen.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB