Zum Inhalt springen
VETCNCCNC FERTIGUNG
CNC-Frässzene mit einer Spindel, die eine metallische Komponente innerhalb eines Bearbeitungszentrums zerspant

CNC Fräsdienstleistungen

Individuelle Gehäuse, Halterungen, Montageplatten und zerspante Blöcke aus Metall und technischen Kunststoffen. CNC Fräsen für Taschen, ebene Flächen, Lochmuster und mehrseitige Merkmale – vom ersten Prototyp bis zur Serienfertigung.

  • Individuelle Metall- und Kunststoffteile
  • Prototypen und Serienfertigung
  • Zerspanung, Oberflächenbearbeitung und Prüfung

CNC Fräsen für Gehäuse, Halterungen und Montageplatten

VETCNC liefert kundenspezifische CNC fräste Teile für Gerätehersteller, Produktteams und Einkäufer, die nach Zeichnung gefertigte Komponenten beschaffen. Das Fräsen ist eine praktische Wahl, wenn ein Teil ebene oder konturierte Flächen mit Taschen, Nuten, Montageelementen oder Bohrungen auf mehreren Seiten kombiniert.

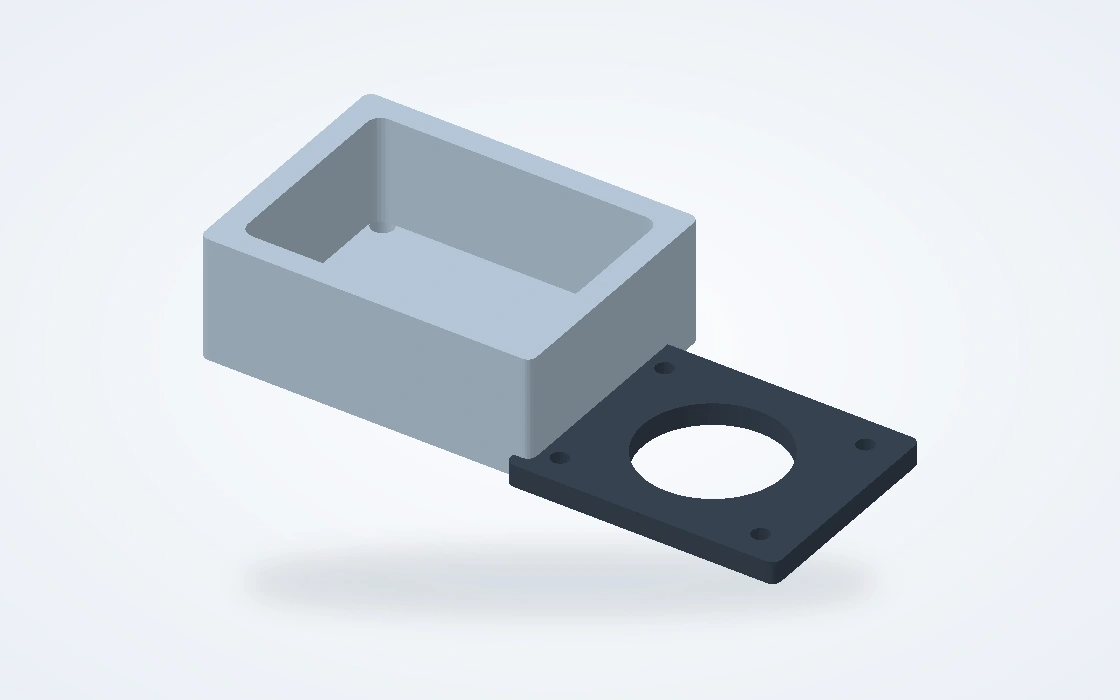
Darstellung eines ausgefrästen Instrumentengehäuses mit separatem, bearbeitetem Deckel

Gehäuse und Abdeckungen

Gehäuse für Instrumente, Sensoren und elektronische Baugruppen. Das Bauteil kann einen Innenraum, eine Abdeckungs-Schnittstelle und Montageelemente vereinen; dabei stehen Wandstärke, Eckenausrundung sowie die Flächen im Fokus, die die Einbauposition der Geräte im Inneren bestimmen.

  • Innentaschen
  • Deckelschnittstellen
  • Befestigungslöcher
Besprechen Sie dieses Teil
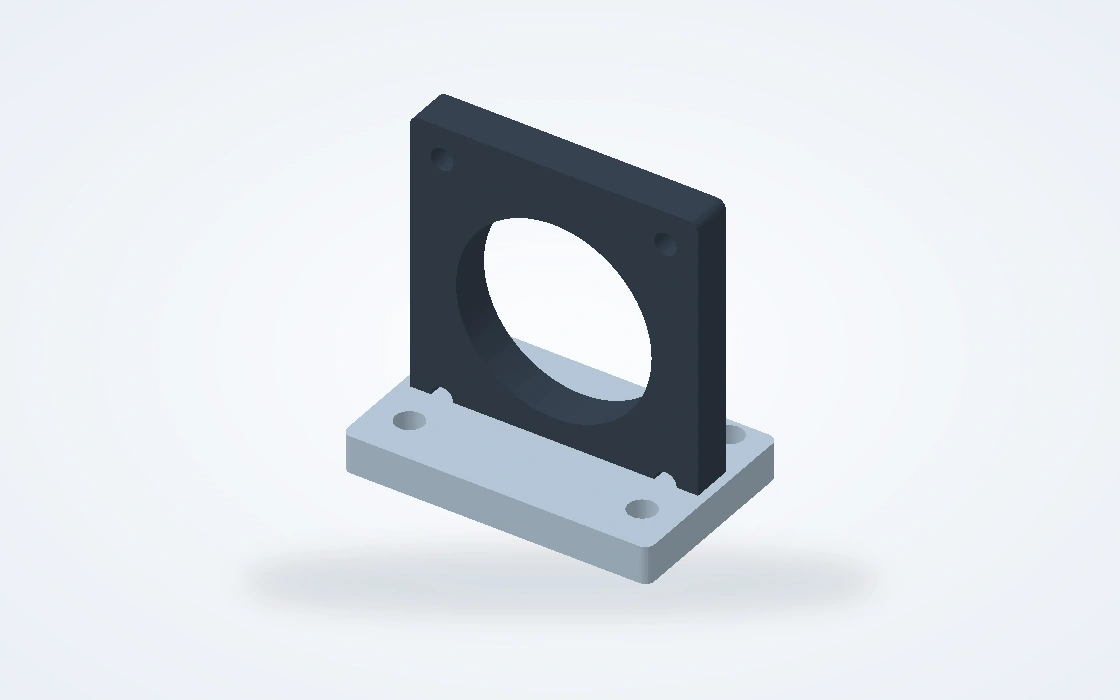
Darstellung einer rechtwinkligen Gerätemontagehalterung mit zentraler Öffnung und Befestigungsbohrungen

Gerätehalterungen und -befestigungen

Stabile Befestigungen für Kameras, Aktuatoren und andere Geräte. Fräste Flächen definieren die Einbaulage, während Befestigungsbohrungen, -nuten und Positioniermerkmale die Halterung mit der umgebenden Baugruppe verbinden. Entscheidend ist das Verhältnis zwischen diesen Schnittstellen – nicht nur die Außenform.

  • Montageflächen
  • Positioniermerkmale
  • Befestigungsmuster
Besprechen Sie dieses Teil
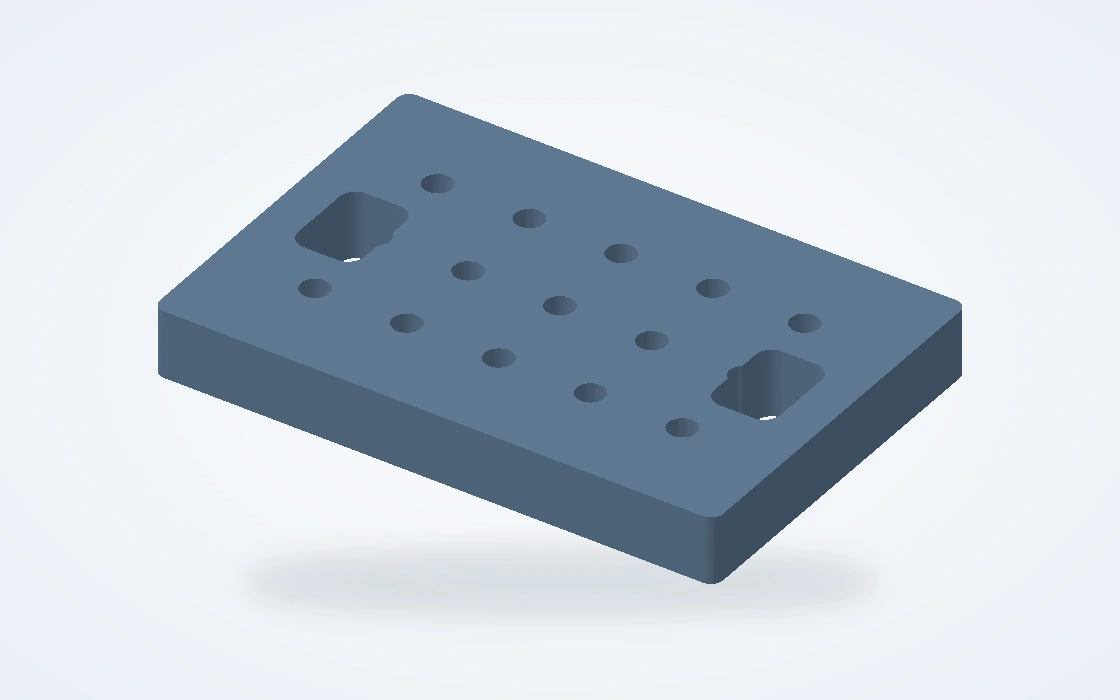
Darstellung einer rechteckigen Spannplatte mit Bohrbild und zwei vertieften Montageschlitzen

Montage- und Spannplatten

Grundplatten, Adapterplatten und Spannelemente mit wiederholten Lochmustern, Aussparungen und Freistellmerkmalen. Solche Teile positionieren oft mehrere Komponenten gemeinsam – daher stehen Lochpositionierung, Auflageflächen sowie das Verhältnis gegenüberliegender Flächen im Mittelpunkt des Fräsplans.

  • Bohrmuster
  • Zentrierbohrungen
  • Flächenverhältnisse
Besprechen Sie dieses Teil
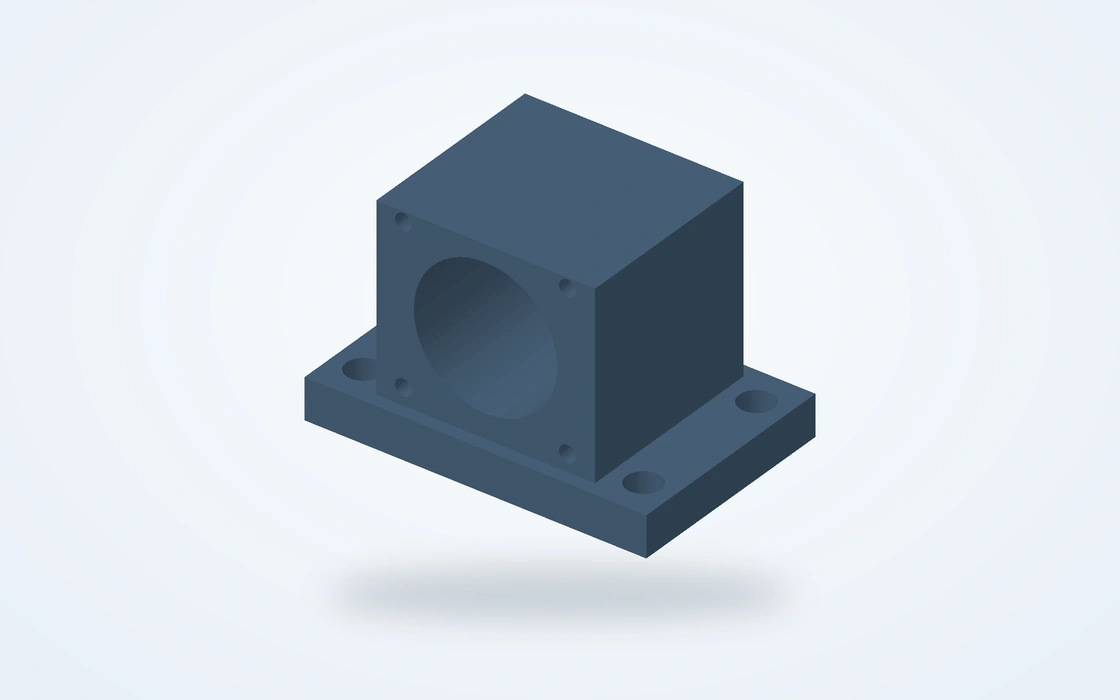
Darstellung einer Lagerhalterung mit zentralem Bohrungsdurchmesser, bearbeiteter Basis und vertieften Befestigungsbohrungen

Lagerhalterungen und Gehäuse

Stützblöcke und Gehäuse zur Positionierung eines Lagers, einer Welle oder einer beweglichen Baugruppe. Bohrung, Montagebasis und Stirnfläche wirken zusammen, um die Ausrichtung einzustellen. Die Fräsverarbeitung erzeugt Körper und Schnittstellen; die Wahl des Bohrungsveredelungsverfahrens richtet sich nach den erforderlichen Passung und Oberflächenanforderungen.

  • Lagerbohrungen
  • Bearbeitete Basen
  • Stirnflächen
Besprechen Sie dieses Teil
Darstellung eines bearbeiteten rechteckigen Blocks mit offener Tasche und Eck-Befestigungsbohrungen

Ausgehöhlte Blöcke und Einsätze

Kundenspezifische Einsätze, vertiefte Blöcke und Werkzeugelemente mit internen Aussparungen, stufigen Ebenen und Positionierflächen. Der Bearbeitungsweg berücksichtigt den Zugang des Fräswerkzeugs sowie das verbleibende Material rund um jeden Hohlraum, sodass funktionale Merkmale fertig bearbeitet werden können, ohne dass jede Fläche identisch behandelt wird.

  • Stufige Aussparungen
  • Positionierflächen
  • Kundenspezifische Konturen
Besprechen Sie dieses Teil
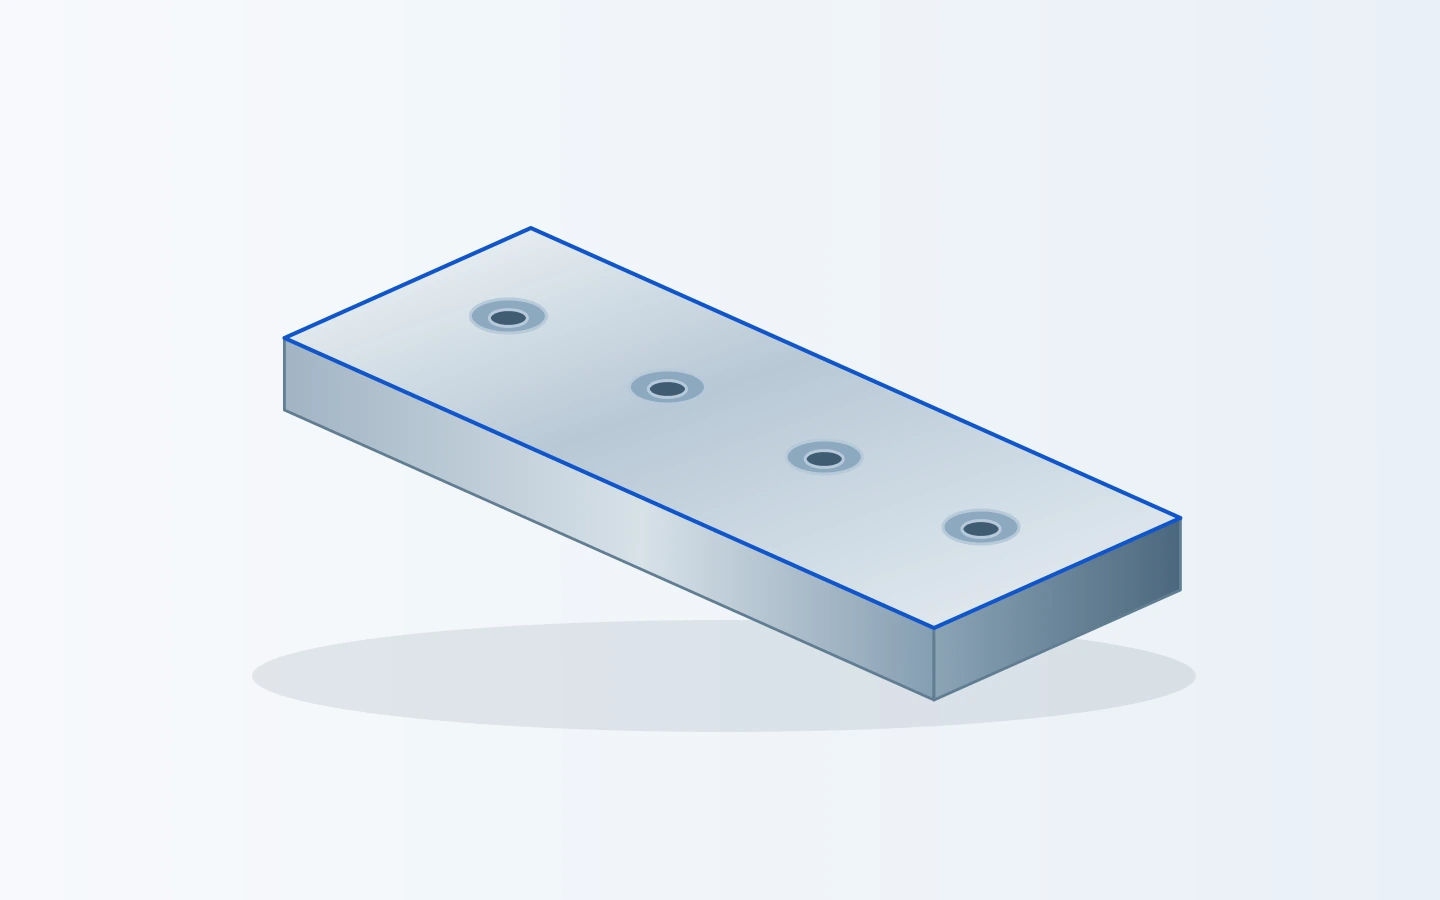
Darstellung einer flachen, bearbeiteten Führungsschiene mit vertieften Befestigungsbohrungen

Führungsblöcke und Verschleißplatten

Austauschbare mechanische Führungen, Stützplatten und Kontaktteile. Ihre Arbeitsflächen und Befestigungselemente müssen auf die jeweilige Gegenbaugruppe abgestimmt sein. Zustand des Werkstoffs und gegebenenfalls vorgeschriebene Wärmebehandlung werden gemeinsam mit den endgültigen Abmessungen der Kontakt- und Montageflächen geplant.

  • Arbeitsflächen
  • Vertiefte Befestigungselemente
  • Austauschteile
Besprechen Sie dieses Teil

Flache Flächen, mehrseitige Merkmale und konturierte Oberflächen

Die Bearbeitungsroute folgt der Geometrie des Werkstücks. Eine einfache Platte sollte nicht unnötig kompliziert hergestellt werden, während eine schräge Schnittstelle oder eine geformte Oberfläche den richtigen Zugang, die geeignete Werkstückaufspannung und die passende Zerspanungsstrategie erfordert.Für größere Platten und Gehäuse gilt unserGroßteil-CNC-FräsbearbeitungSeite behandelt zusätzliche Fragen zu Spannmitteln und Zugänglichkeit.

3-achsige Fräsverarbeitung für zugängliche Merkmale

Ein praktischer Bearbeitungsweg für Flächen, offene Taschen, Nuten und Bohrmuster, die von einer festen Richtung aus erreichbar sind. Teile mit Merkmalen auf gegenüberliegenden Seiten können mithilfe einer geplanten Positionierungsstrategie neu ausgerichtet werden. Dadurch bleibt der Bearbeitungsweg auf die tatsächliche Geometrie fokussiert statt auf eine Maschinenbezeichnung.

Flächen · Taschen · Nuten

Mehrsseitiges Fräsen für zusammengehörige Schnittstellen

Merkmale auf mehreren Seiten erfordern eine konsistente Bezugsgrundlage zwischen den Bearbeitungsschritten. Index- oder Mehrachsenfräsen kann den Zugang zu schrägen Flächen verbessern und die Neupositionierung reduzieren, sofern die Geometrie dies zulässt. Das zentrale Ziel ist die Aufrechterhaltung der Beziehung zwischen Montage-, Positionierungs- und Fügemerkmalen.

Seitenbohrungen · schräge Flächen · Bezugsflächen

Konturfräsen für geformte Oberflächen

Dreidimensionale Profile benötigen einen Fertigbearbeitungsweg, der auf den Fräser, die Oberflächenform und die Zugangsrichtung abgestimmt ist. Einige Konturen können mit 3-Achsen-Fräsen hergestellt werden; andere profitieren von einem Mehrachsen-Bearbeitungsweg. Spezielle 5-Achsen-Anforderungen gehören in den teilspezifischen Prozessplan.

Profile · Übergänge · geformte Flächen

Taschen, Bohrmuster und Merkmale mit dünnen Wänden

Die Details innerhalb eines gefrästen Teils sind oft wichtiger als dessen Gesamtumriss. Unsere Fertigungsprüfung konzentriert sich auf Merkmale, die Montage, Werkzeugzugang und dimensionsbezogene Stabilität beeinflussen; alle vorgeschlagenen Konstruktionsänderungen werden vor der Produktion besprochen.

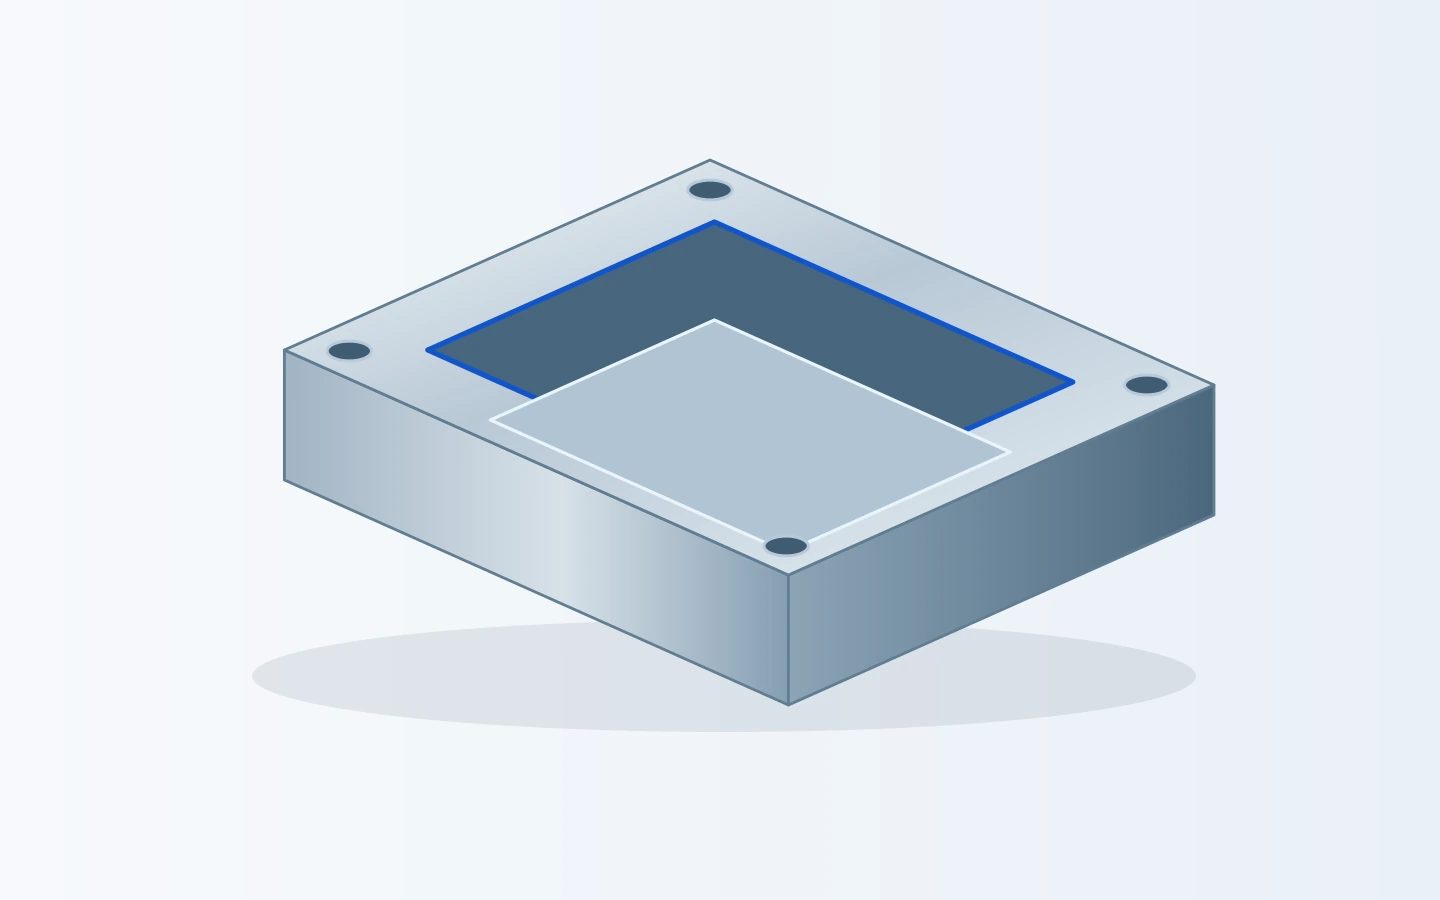
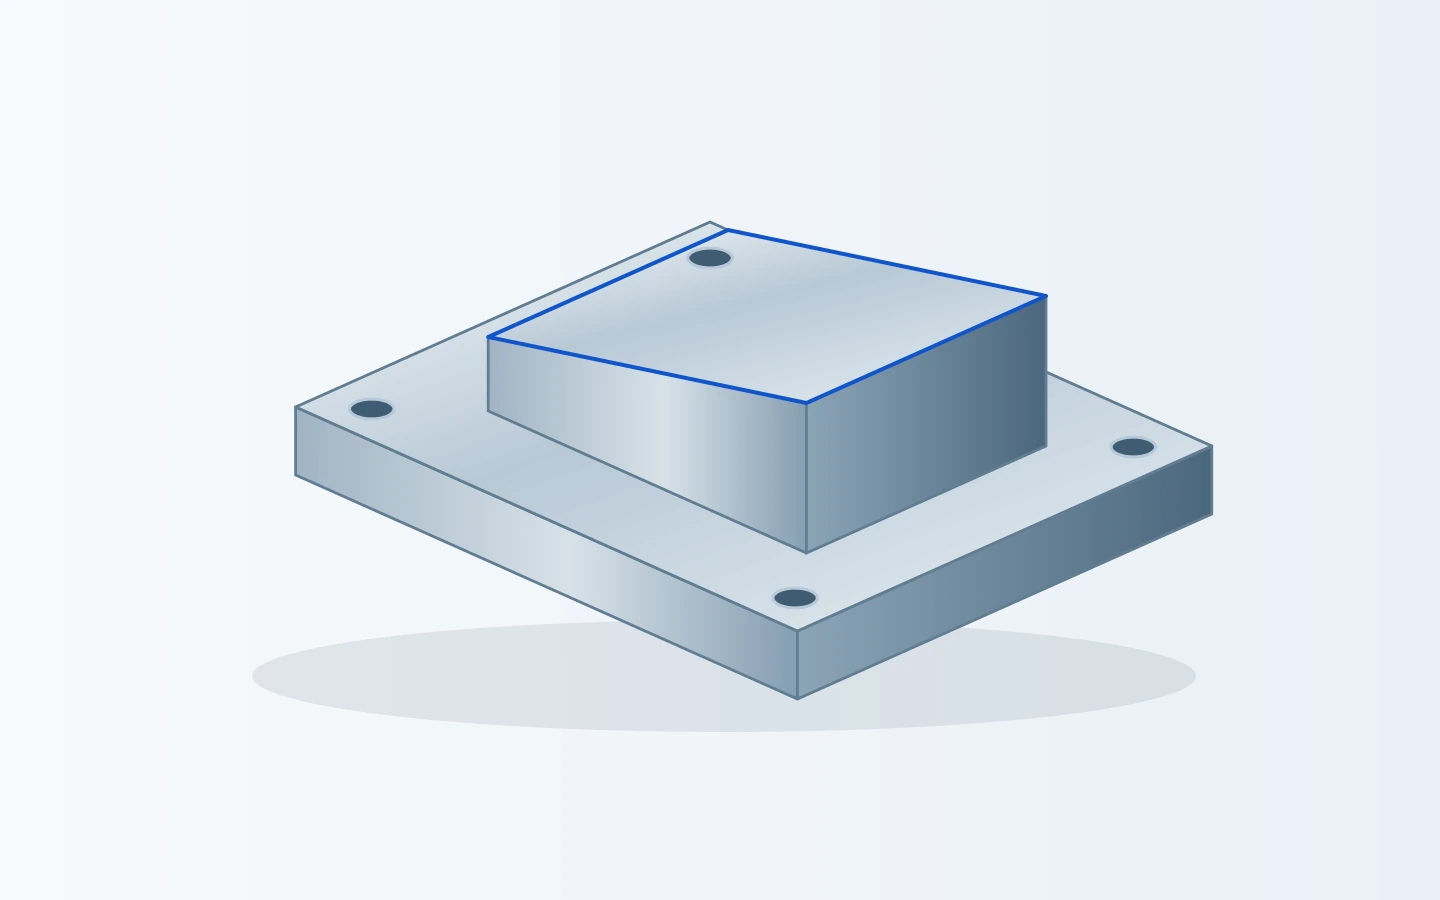
Darstellung eines fräsbearbeiteten gestuften Blocks mit oberer Positionierfläche, Seitenwänden und unterer Montageplatte
Eine vereinfachte gestufte Komponente zeigt, wie Positionierflächen, Absätze und Befestigungsmerkmale ein gemeinsames Teil bilden.

Taschentiefe und innere Ecken

Rotierende Fräswerkzeuge hinterlassen einen Innen-Eckenradius. Tiefer liegende Taschen beschränken die Reichweite des Fräswerkzeugs und die Spanabfuhr, während ein kleinerer Eckradius ein schlankeres Werkzeug erfordern kann. Die praktische Wahl stellt einen Kompromiss zwischen dem Freiraum für das Gegenstück und dem Zugang für die Bearbeitung dar.Der Leitfaden zuwie CNC-Fräsen funktionierterläutert, wie die Wahl des Fräsers und der Werkzeugwege diese Merkmale beeinflussen.

Bohrungen, Gewinde und Positionierbohrungen

Eine Durchgangsbohrung, eine Gewindebohrung und eine Positionierbohrung erfüllen unterschiedliche Funktionen. Ihre Größe, Tiefe, Einlaufbedingung und Lage werden entsprechend behandelt. Wo eine Bohrung eine Passung steuert, verdienen Verfahren zur Feinbearbeitung und Messung mehr Aufmerksamkeit als eine einfache Angabe des Bohrer-Durchmessers.

Dünne Wände und breite, ebene Abschnitte

Dünne Wände und schwach gestützte Bereiche können sich unter Schnitt- oder Spannkräften verformen. Die Bearbeitungsreihenfolge und die Stützstrategie helfen, diese Verformung zu kontrollieren. Maße, die für das freigegebene Bauteil relevant sind, werden separat von dessen Zustand während des Spannens betrachtet.

Kanten und Fügeflächen

Eine Kantenumbruchung erleichtert Handhabung und Montage; eine Dichtkante, eine scharfe funktionale Kontur oder eine formschlüssige Schulter erfordern hingegen möglicherweise eine andere Behandlung. Das Entgraten wird daher stets im Zusammenhang mit der Funktion der angrenzenden Fläche bewertet.

Metall- und technische Kunststoffvarianten für CNC-Frästeile

Die Werkstoffauswahl beginnt mit den Anforderungen an Last, Umgebungsbedingungen, Gewicht und Kontaktverhältnisse des Bauteils. Auch das Fräsverhalten ist entscheidend: Zwei Werkstoffe, die für dieselbe Anwendung geeignet sind, können sich während der Bearbeitung in Steifigkeit, erzielbarer Detailgenauigkeit, Oberflächenoptik und Gesamtkosten unterscheiden.

Metalle für strukturelle und funktionelle Komponenten

Metalle für CNC gefräste Teile
WerkstoffReferenzwerkstoff / ZustandReferenzeigenschaft
Aluminium6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa
Edelstahl304 / EN 1.4301-ViertelplatteZugfestigkeit 520–720 MPa
20°C, EN 10088-2
Legierter Stahl42CrMo4 +QT, Ovako 327A
Rundstab, 40 < Durchmesser < 100 mm
Härte 270–320 HB
Messing/KupferC36000 / C11000Wärmeleitfähigkeit ≈116 / ≈391 W/(m·K)
20°C, jeweils

Quellen: HydroLegierung 6061; OutokumpuKernsortiment; Ovako42CrMo4; Copper Development AssociationC36000undC11000. Die Leitfähigkeitswerte sind typisch; Festigkeit und Härte beziehen sich auf die angegebene Ausgangsform und Lieferzustand.

Kunststoffe für Führungselemente, Isolierung und leichte Bauteile

Kunststoffe für CNC gefräste Teile
WerkstoffReferenz-WerkstoffqualitätReferenzeigenschaft
POM / AcetalPOM-C, TECAFORM AH naturZugmodul 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturWasseraufnahme 0.30 / 0.60%
24 / 96 h, 23°C
PEEKUngefülltes TECAPEEK naturZugmodul 4,200 MPa
1 mm/min

Typische Werte von EnsingerTECAFORM AH natur,TECAMID 6 naturundTECAPEEK naturProduktdaten. Modul: ISO 527-2; Wasseraufnahme: ISO 62. Vergleichen Sie Steifigkeit und Feuchteverhalten für die jeweilige Werkstoffsorte und Einsatzbedingungen.

Die Werkstoffqualität, der Lieferzustand sowie alle genehmigten Alternativen sind in dem Angebot angegeben.

Oberflächenfinish für Optik, Passgenauigkeit und Schutz

Eine sichtbare Abdeckung, eine Lagerposition und eine verschraubte Montagefläche benötigen nicht die gleiche Oberflächenbehandlung. Der Umfang der Nachbearbeitung unterscheidet kosmetische Oberflächen von funktionalen Schnittstellen und stellt damit Anforderungen an Optik und Montage klar.

Rohteilzustand mit Entgraten

Geeignet, wenn die bearbeitete Oberfläche die funktionellen Anforderungen erfüllt und sichtbare Frässpuren akzeptabel sind. Kanten werden gemäß Zeichnung behandelt; für Merkmale, die scharf bleiben oder ein bestimmtes Profil bewahren müssen, ist eine definierte Behandlung vorgesehen.

Strahlvergütetes Erscheinungsbild

Eine matte Oberfläche kann bei geeigneten Metallteilen zu einem einheitlicheren Erscheinungsbild beitragen. Optische Bereiche sind von Dichtflächen, Gewinden und engpassenden Flächen getrennt, sodass die kosmetische Behandlung nicht unbeabsichtigt zu einer funktionalen Änderung wird.

Eloxieren und spezifizierte Oberflächenbehandlungen

Für geeignete Aluminiumteile kann das Eloxieren in die Diskussion zur Nachbearbeitung einbezogen werden. Schichtdicke, Maskierung und Endmaße für die Montage werden gemeinsam berücksichtigt. Andere schützende oder oberflächliche Behandlungen werden einzeln in dem Angebot aufgeführt, statt automatisch als enthalten anzunehmen.

Prüfung von Bohrungen, Montageflächen und Lochpositionen

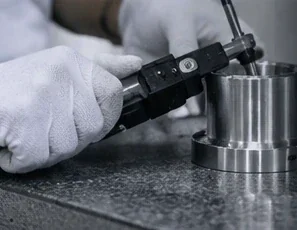
Nahaufnahme einer bearbeiteten Komponente, die mit einem Messinstrument geprüft wird.

Die Qualität eines gefrästen Bauteils beginnt bei den Merkmalen, die die Montage steuern. Ein Teil kann die richtige Außenabmessung aufweisen und trotzdem nicht passen, weil eine Positionierbohrung, eine Montagefläche oder ein Befestigungsmuster in Bezug auf den Rest des Bauteils nicht korrekt positioniert ist.

VETCNC arbeitet nach der vereinbarten Zeichnung und dem für die Bestellung definierten Prüfungsumfang. Der Fertigungsplan unterscheidet zwischen Maßmessungen und geometrischen Beziehungen wie Ebenheit, Rechtwinkligkeit und Merkmalslage.

Die maßlichen Anforderungen werden merkmalsweise überprüft, wobei Material, Geometrie und Fertigungsroute berücksichtigt werden. Kritische Bohrungen oder Referenzflächen erhalten dann die erforderliche Feinbearbeitung und Messaufmerksamkeit für das montierte Bauteil.

Prüfung gefräster Teile
MerkmalPrüfenMessverfahren
ZentrierbohrungenDurchmesser, Tiefe, BezugsbeziehungenBohrlehren oder Koordinatenmessung
MontageflächenEbenheit, Dicke, OrientierungDefinierte Bezugsflächen; Form- und Orientierungsmessung
Bohrungen und GewindeLage, Tiefe, GewindespezifikationLageprüfungen; geeignete Gewindelehren
Taschen und KonturenTiefe, Größe, Wände, Montage-SpielMaßliche und konturbezogene Messung
OberflächengüteFunktionale und optische OberflächenSpezifizierte Rauheitsmessung; visuelle Freigabe

Materialdatensätze, Maßprotokolle und Behandlungsdokumentation können im vereinbarten Lieferumfang enthalten sein. In dem Angebot ist angegeben, welche Unterlagen zusammen mit den Teilen geliefert werden.

ISO 2768-1:1989 · lineare Maße · mm
Nennmaß (mm)Fein (f)Mittel (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Für Metallteile mit ISO 2768-1 gemäß Zeichnung. Einzelne Toleranzen und geometrische Steuergrößen haben Vorrang. Für Maße unter 0.5 mm, Fasen und Kantenradien gelten gesonderte Grenzwerte.ISO 2768-1

Prototypenteile, Kleinserien und Wiederholungsproduktion

Die Geometrie kann unverändert bleiben, während sich der Zweck einer Bestellung ändert. Wir unterscheiden klar zwischen den Anforderungen für einen ersten technischen Aufbau und den Kontrollmaßnahmen, die bei einer Wiederholungsbestellung eines Bauteils relevant sind.

Prototypen- und Entwicklungsbausätze

Ein Erstteil kann eine Montageprobe, eine Passprobe oder eine funktionale Bewertung unterstützen. Der Fokus liegt darauf, die kritischen Schnittstellen herzustellen und mögliche Konstruktionsprobleme frühzeitig zu identifizieren – bevor größere Mengen bestellt werden. Werkstoff und Oberflächenfinish gemäß Serienfertigung können von Beginn an berücksichtigt werden.

Kleinserienfertigung

Bei einer Serienfertigung rückt die Werkstückaufspannung, eine effiziente Bearbeitungsreihenfolge sowie die Prüfung mehrerer Teile stärker in den Fokus. Unterschiedliche Teilenummern oder Änderungsstände bleiben eindeutig identifizierbar, was das Einlagern, Zusammenbauen und Bewerten der gelieferten Komponenten erleichtert.

Wiederholungsbestellungen und Zeichnungsänderungen

Wiederholungsbestellungen verwenden eine eindeutige Teilenummer, Revision und den vereinbarten Lieferumfang. Bei einer Änderung des Designs werden die geänderten Merkmale sowie sämtliche Auswirkungen auf Werkstoff, Oberfläche oder Prüfung überprüft, um sicherzustellen, dass eine neue Charge nicht mit der früheren Version verwechselt wird.

Was beeinflusst die Kosten für CNC-Fräsen?

Der Preis eines gefrästen Teils ergibt sich aus dem gesamten Fertigungsprozess – nicht allein aus seinem Gewicht oder seinen Außenabmessungen. Ein aussagekräftiges Angebot verdeutlicht klar den Zusammenhang zwischen Teilekonstruktion, Bestellmenge und Lieferzustand.

Werkstoff und Materialabtrag

Die Werkstoffsorte, die Rohlinggröße und die Menge des abgetragenen Materials beeinflussen sowohl den Einkaufspreis des Rohlings als auch die Zerspanzeit. Ein kleines fertiges Teil kann nach wie vor einen erheblich größeren Ausgangsrohling erfordern.

Zugänglichkeit und Rüstzeit

Mehrere Bearbeitungsrichtungen, Sonderspannmittel oder schwer zugängliche Merkmale erhöhen den Aufwand für Vorbereitung und Handhabung. Die Stückzahl bestimmt, wie dieser Rüstaufwand auf die gesamte Bestellung verteilt wird.

Kritische Abmessungen und Prüfung

Die Anzahl eng tolerierter Merkmale, der Zugang für Messungen sowie die Anforderungen an Prüfberichte beeinflussen den Fertigungsprozess. Funktional erforderliche Genauigkeit wird von Abmessungen mit größerer Toleranzfreiheit deutlich unterschieden.

Oberflächenfinish und Lieferumfang

Oberflächenbehandlung, Maskierung, Kennzeichnung, Schutzverpackung und die erforderlichen Unterlagen tragen zu den Lieferkosten bei. Sie werden gemeinsam mit der Zerspanung berücksichtigt und nicht als unklare nachträgliche Ergänzung.

Von der Fräs-Anfrage bis zur geschützten Lieferung

  1. Teilebesprechung

    Der Verwendungszweck des Bauteils, die Menge und wichtige Schnittstellen bilden den Ausgangspunkt. Offene technische Fragen werden geklärt, bevor die Fertigungsroute festgelegt wird.

  2. Angebot und Leistungsumfang

    Werkstoff, Zerspanung, Oberflächenfinish, Prüfung und Lieferung werden in einem definierten Angebot zusammengefasst; vereinbarte Änderungen werden vom ursprünglichen Konstruktionsstand separat gehalten.

  3. Zerspanung und Prüfung

    Das Bauteil durchläuft gemäß seinem Prozessplan die Fräsoperationen, ggf. weitere Bearbeitungsschritte sowie die vorgeschriebenen Prüfungen. Merkmale werden unter den für die Abnahme erforderlichen Bedingungen bewertet.

  4. Kennzeichnung und Verpackung

    Fertige Teile werden gekennzeichnet und so verpackt, dass bearbeitete Flächen, Kanten sowie Passflächen geschützt sind. Die vereinbarten Unterlagen werden den zugehörigen Komponenten oder Chargen beigefügt.

Fragen zur Bestellung von CNC gefrästen Teilen

Kann ich stattdessen ein einzelnes Prototyp-Teil und keine Seriencharge anfordern?

Ja. Anfragen für Einzelteile und Kleinserien sind ebenso willkommen wie wiederkehrende Serienfertigungsaufträge. Die Wirtschaftlichkeit unterscheidet sich, da Programmierung, Einrichtung und ggf. spezielle Werkzeuge auf weniger Teile verteilt werden. Ein Prototypumfang und eine spätere Seriencharge können getrennt bewertet werden, sodass Sie die Fertigungsoptionen vergleichen können, ohne sich bereits an eine größere Bestellung zu binden.

Kann eine Komponente sowohl Dreh- als auch Fräsoperationen umfassen?

Ja. Ein Bauteil kann zylindrische Merkmale mit gefrästen Flächen, Taschen, Keilnuten oder Bohrungen kombinieren. Der geeignete Fertigungsweg kann entweder aus separaten Dreh- und Frävorgängen oder aus einem integrierten Prozess bestehen. Entscheidend ist die Erhaltung der geometrischen Beziehung zwischen den einzelnen Merkmalen – nicht die Zwangseinordnung des gesamten Teils in eine einzige Dienstleistungskategorie.

Können Sie vom Kunden bereitgestelltes Ausgangsmaterial oder einen teilweise vorgefertigten Rohling bearbeiten?

Vom Kunden bereitgestelltes Material und vorbereitete Rohlinge können berücksichtigt werden. Die Materialidentität, der aktuelle Zustand sowie die verbleibende Materialmenge um die fertigen Merkmale herum bestimmen, ob ein wirtschaftlicher Bearbeitungsweg möglich ist. Bei einem teilweise bearbeiteten Bauteil können vorhandene Oberflächen als Referenzflächen dienen; ihr Zustand beeinflusst jedoch ebenfalls, wie die neue Bearbeitung positioniert wird.

Können Sie bei Vorlage nur eines Musters bei der Ersatzteilbeschaffung unterstützen?

Eine Musterkomponente kann als Grundlage für eine erste Besprechung von Form, Schnittstellen und vorgesehener Verwendung dienen. Verschleiß oder Beschädigung können die ursprünglichen Abmessungen verändert haben; daher ist für die Spezifikation eines Ersatzteils möglicherweise zusätzlich Information über das zugehörige Gegenstück erforderlich. Werkstoff und Wärmebehandlung lassen sich allein anhand der Oberfläche nicht zuverlässig bestimmen; diese Details werden im Rahmen des Ersatzteilauftrags geklärt.

Kann das Angebot einen Vergleich zwischen zwei Werkstoffen oder zwei Bestellmengen enthalten?

Ja. Alternativwerkstoffe oder -mengen können als separate Optionen berücksichtigt werden, wobei der jeweilige Lieferzustand klar angegeben bleibt. Dies ist insbesondere hilfreich beim Vergleich eines ersten technischen Prototyps mit einer späteren Seriencharge. Bei einem Werkstoffwechsel muss zudem weiterhin die Kompatibilität mit den mechanischen, umgebungsbedingten und montagebedingten Anforderungen des Bauteils gewährleistet sein.

Können vertrauliche Zeichnungen im Rahmen einer Geheimhaltungsvereinbarung (NDA) besprochen werden?

Eine Geheimhaltungsvereinbarung (NDA) kann vor dem Austausch vertraulicher technischer Unterlagen vereinbart werden. Die Vereinbarung sowie der autorisierte Umfang der Offenlegung müssen vorab festgelegt sein. Der erste Kontakt kann allgemein über die Komponente erfolgen, ohne proprietäre Abmessungen, Montagedetails oder sonstige sensible Informationen preiszugeben.

Was geschieht, wenn eine geometrische Merkmalsausführung schwierig oder kostenaufwändig zu bearbeiten wäre?

Die Funktion und ihre Auswirkung auf den Fertigungsprozess werden vor der Produktion erläutert. Gegebenenfalls wird eine alternative Eckgestaltung, Entlastung, Zugangsrichtung oder Bearbeitungsoperation vorgeschlagen. Eine vorgeschlagene Änderung stellt keine automatische Neukonstruktion dar: Die ursprüngliche Anforderung bleibt bis zur Prüfung und Genehmigung einer Alternative unverändert bestehen.

Kann ein bestehendes Angebot nach einer Änderung der Zeichnung aktualisiert werden?

Ja. Die überarbeitete Datei gilt als neue technische Referenz, und die Änderungen werden hinsichtlich ihrer Auswirkungen auf Umfang und Lieferzeit der Fertigung geprüft. Im Angebot und Auftrag muss die akzeptierte Zeichnungsrevision eindeutig gekennzeichnet sein, einschließlich der Angabe, ob frühere Teile, laufende Arbeiten oder bereits ausgelieferte Artikel betroffen sind.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr CNC-Fräsprojekt

Haben Sie ein Gehäuse, eine Halterung, eine Platte oder eine andere kundenspezifische Komponente im Sinn? Beginnen Sie mit einer kurzen Beschreibung des Teils und seiner Funktion. Ein vollständiges technisches Paket ist für das erste Gespräch nicht erforderlich.

TECHNISCHER DOWNLOAD

CNC Teilekonstruktion und Herstellbarkeit

PDF · 28 Seiten · 188 KB · V1.0

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB