Przejdź do treści
VETCNCCNC MANUFACTURING
Ilustracyjna scena frezowania CNC z wrzecieniem tnącym komponent metalowy wewnątrz centrum obróbkowego

CNC Usługi frezowania

Indywidualne obudowy, uchwyty, płyty montażowe oraz frezowane bloki z metali i inżynierskich tworzyw sztucznych. CNC frezowanie wgłębień, płaskich powierzchni, wzorów otworów oraz cech wielostronnych — od pierwszego prototypu po powtarzalną produkcję.

  • Indywidualne części z metali i tworzyw sztucznych
  • Prototypy i serie produkcyjne
  • Obróbka, wykończenie i kontrola jakości

CNC frezowanie obudów, uchwytów i płyt montażowych

VETCNC dostarcza indywidualnych, CNC frezowanych elementów dla producentów urządzeń, zespołów produktowych oraz zakupowych odpowiedzialnych za sourcing komponentów wykonanych według rysunków. Frezowanie jest praktycznym wyborem, gdy element łączy płaskie lub kształtowane powierzchnie z wgłębieniami, rowkami, cechami montażowymi lub otworami na kilku ścianach.

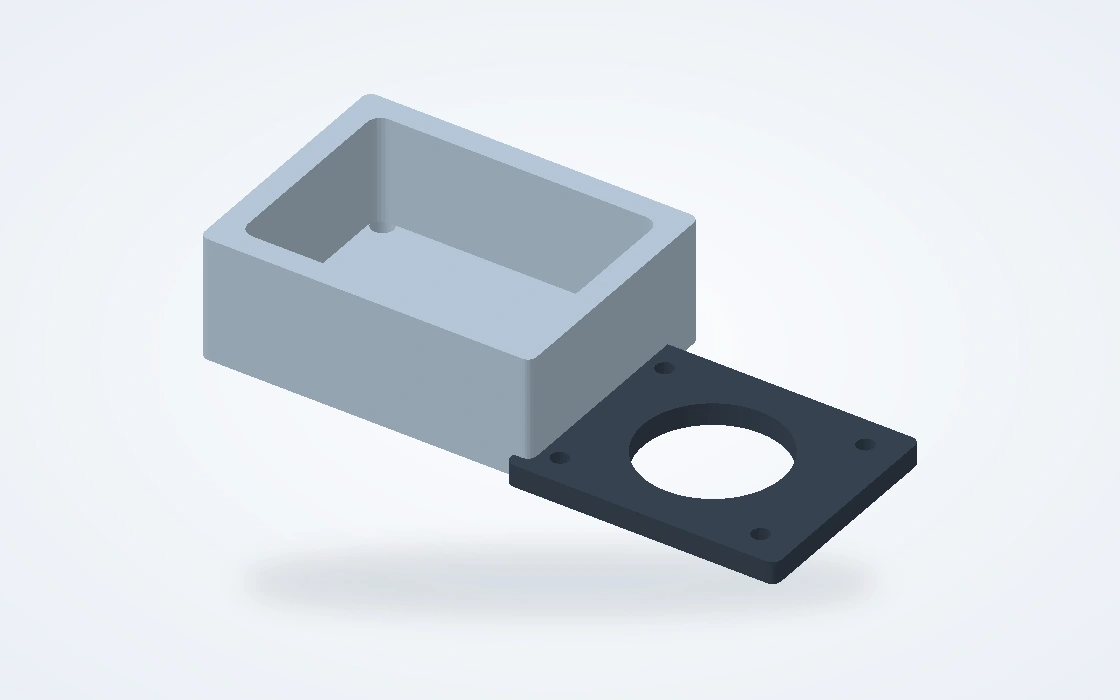
Ilustracja obudowy przyrządu z wyciętym wgłębieniem i oddzielną, frezowaną pokrywą

Obudowy i pokrywy

Obudowy do przyrządów pomiarowych, czujników i zespołów elektronicznych. Element może zawierać wnękę wewnętrzną, powierzchnię styku pokrywy oraz cechy montażowe, przy czym osobne uwagi wymagają grubość ścianek, luz narożny oraz powierzchnie pozycjonujące urządzenie wewnątrz.

  • Wewnętrzne wgłębienia
  • Interfejsy pokryw
  • Otwory montażowe
Omów tę część
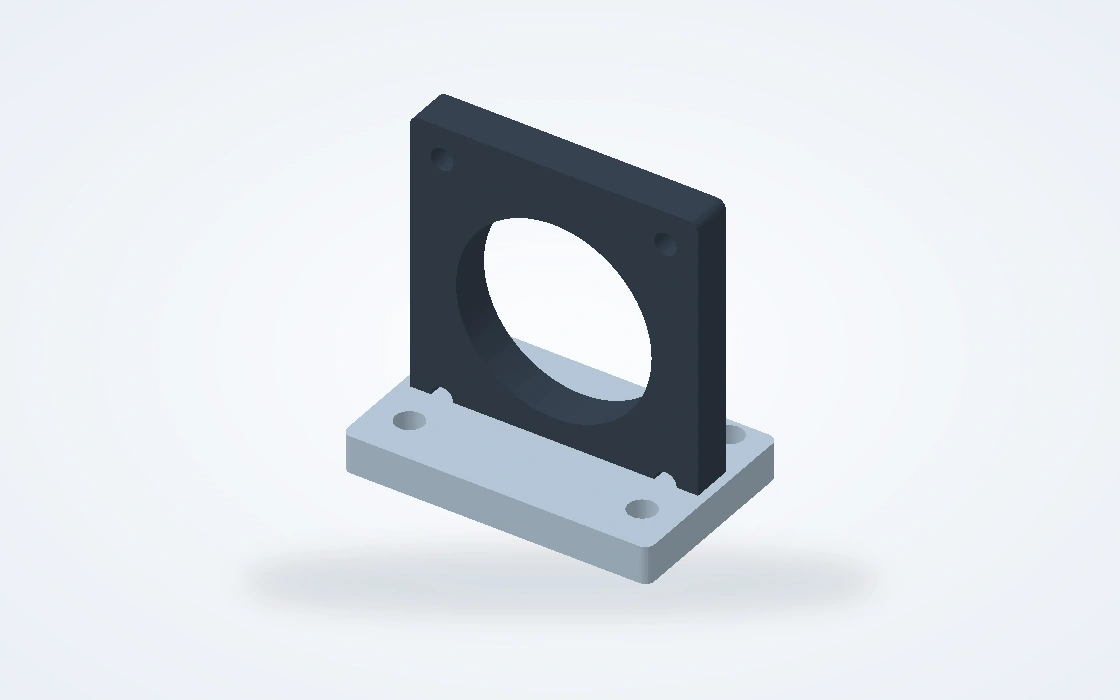
Ilustracja uchwytu sprzętu pod kątem prostym z centralnym otworem i otworami montażowymi

Uchwyty i podstawy montażowe

Sztywne uchwyty do kamer, siłowników i innego sprzętu. Frezowane powierzchnie określają położenie zamontowanego elementu, natomiast otwory montażowe, wpusty i cechy lokalizacyjne łączą uchwyt ze współpracującą zespołem.

  • Powierzchnie montażowe
  • Cechy lokalizacyjne
  • Wzory otworów montażowych
Omów tę część
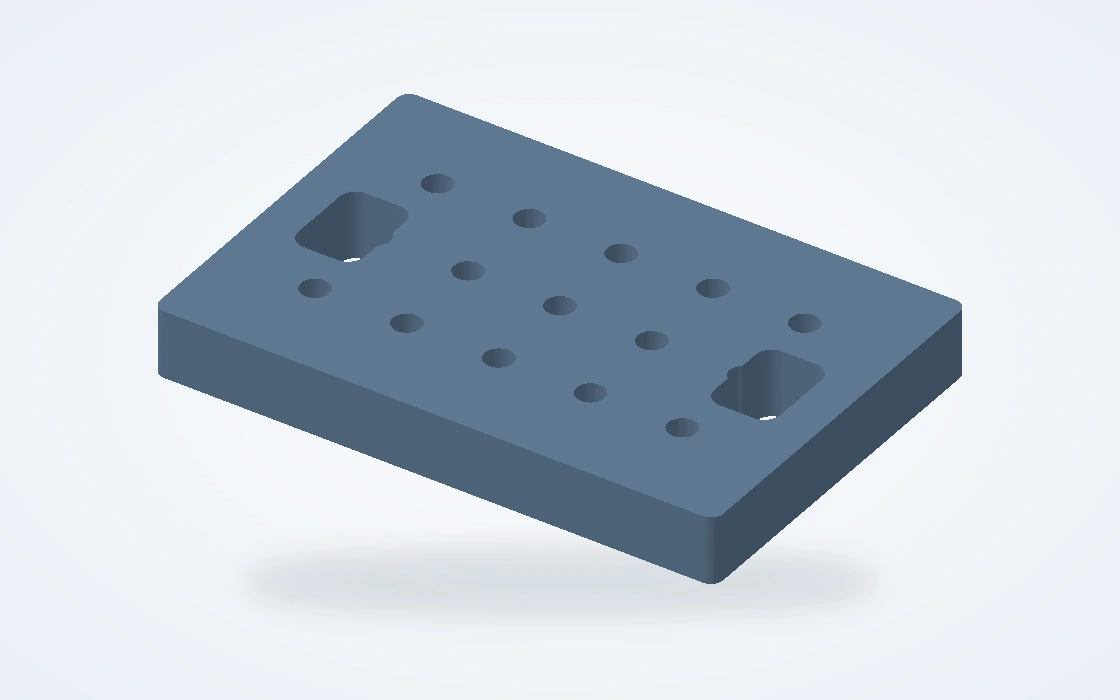
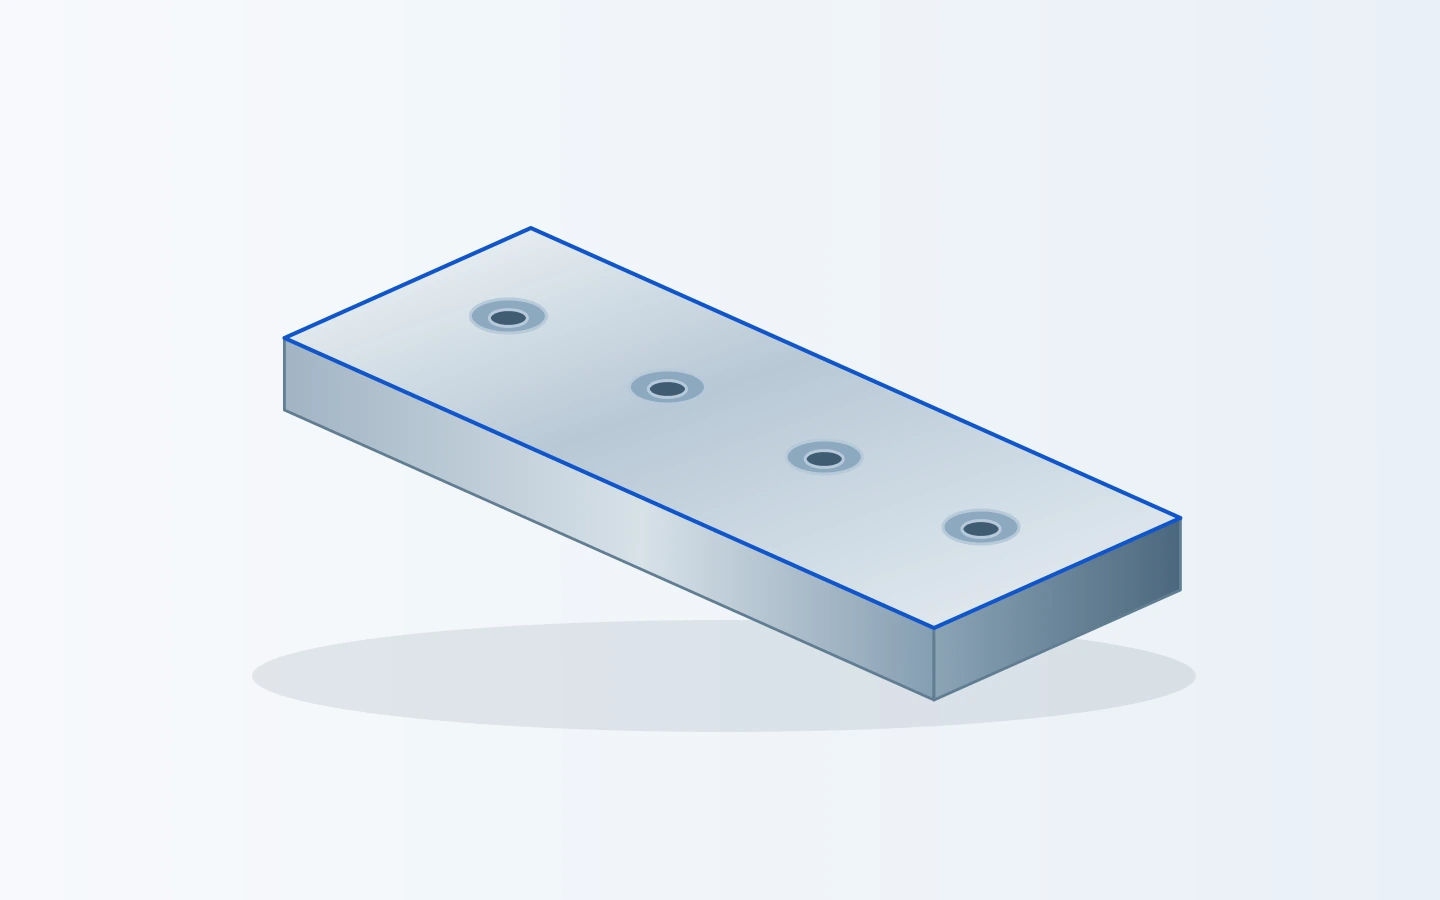
Ilustracja prostokątnej płyty uchwytowej z układem otworów i dwoma wpuszczonymi rowkami montażowymi

Płyty montażowe i uchwytów

Płyty podstawowe, płyty adapterowe oraz elementy uchwytów z powtarzalnymi wzorami otworów, wgłębieniami i cechami luzu montażowego. Te elementy często pozwalają ustawić kilka przedmiotów w jednej wspólnej pozycji, dlatego lokalizacja otworów, powierzchnie osadzania oraz relacja między przeciwległymi ścianami są kluczowe dla planu obróbki.

  • Układy otworów
  • Gniazda lokalizacyjne
  • Wzajemne położenie powierzchni czołowych
Omów tę część
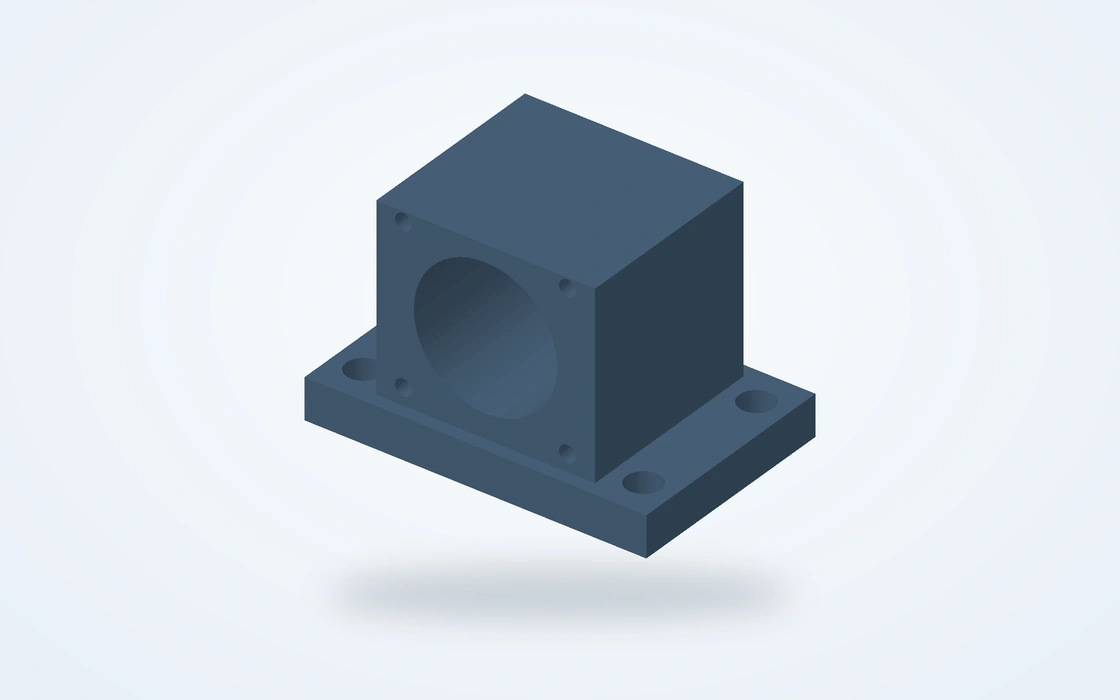
Ilustracja podpory łożyska z centralnym otworem, frezowaną podstawą i wpuszczonymi otworami mocującymi

Podpory i obudowy łożysk

Blokady podporowe i obudowy pozycjonujące łożysko, wał lub ruchomą zespół. Otwór, podstawa montażowa oraz czoło końcowe współpracują ze sobą w celu zapewnienia prawidłowego położenia osi. Frezowanie tworzy korpus i powierzchnie stykowe, a wybór metody wykańczania otworu zależy od wymaganej dopasowalności i jakości powierzchni.

  • Otwory pod łożyska
  • Obrabiane podstawy
  • Powierzchnie czołowe
Omów tę część
Ilustracja frezowanego prostokątnego bloku z otwartym wgłębieniem i otworami mocującymi w narożnikach

Blokady z wgłębieniami i wkładki

Indywidualne wkładki, zagłębione blokady oraz komponenty narzędziowe z wewnętrznymi wgłębieniami, stopniowanymi poziomami i powierzchniami lokalizacyjnymi. Trasa obróbki uwzględnia dostęp frezów oraz ilość materiału pozostałego wokół każdej kawerny, dzięki czemu funkcjonalne cechy mogą zostać wykończone bez jednolitego traktowania wszystkich powierzchni.

  • Stopniowane wgłębienia
  • Powierzchnie lokalizacyjne
  • Indywidualne profile
Omów tę część
Ilustracja płaskiej, frezowanej płyty prowadzącej z wpuszczonymi otworami mocującymi

Bloki prowadzące i płytki zużyciowe

Zamienne elementy prowadzące mechanicznie, płyty podporowe oraz części kontaktowe. Ich powierzchnie robocze i cechy mocujące muszą być dostosowane do zespołu współpracującego. Stan materiału oraz wszelkie określone zabiegi cieplne planuje się równolegle z końcowymi wymiarami powierzchni kontaktowych i montażowych.

  • Powierzchnie robocze
  • Wgłębione elementy mocujące
  • Części zamienne
Omów tę część

Płaskie powierzchnie, wielościenne cechy i powierzchnie kształtowane

Geometria detalu, dostęp narzędzi oraz sposób jego uchwytu decydują o trasie frezowania. Powierzchnie nachylone i kształtowane mogą wymagać innych ustawień niż płyta z łatwo dostępnymi cechami.W przypadku większych płyt i obudów naszefrezowanie dużych elementów CNCobejmuje dodatkowe zagadnienia związane z uchwytem i dostępem.

3-osiowe frezowanie dla łatwo dostępnych cech

Praktyczna trasa dla powierzchni, otwartych kieszeni, wpustów i układów otworów osiągalnych z ustalonego kierunku. Detale z cechami położonymi po przeciwnych stronach mogą zostać ponownie zlokalizowane przy zastosowaniu zaplanowanej strategii lokalizacji.

Powierzchnie czołowe · kieszenie · rowki

Wielostronna frezarka dla powiązanych powierzchni stykowych

Cechy położone na kilku stronach wymagają spójnej bazy odniesienia między operacjami. Frezowanie indeksowane lub wieloosiowe może poprawić dostęp do pochyłych powierzchni i ograniczyć konieczność ponownej lokalizacji tam, gdzie geometria na to pozwala. Głównym celem jest zachowanie zależności między powierzchniami mocowania, lokalizacji oraz powierzchniami styku.

Otwory boczne · pochyłe powierzchnie · powierzchnie odniesienia

Frezowanie konturowe dla kształtowanych powierzchni

Trójwymiarowe profile wymagają ścieżki wykańczającej dopasowanej do frezarki, kształtu powierzchni oraz kierunku dostępu. Niektóre kontury można wykonać za pomocą frezowania 3-osiowego; inne korzystają z trasy wieloosiowej. Specyficzne wymagania 5-osiowe należą do indywidualnego planu procesowego danego detalu.

Profile · zaokrąglenia przejściowe · kształtowane powierzchnie

Kieszenie, wzory otworów oraz cechy cienkościenne

Analizujemy głębokość kieszeni, położenie otworów oraz grubość ścianek pod kątem ich wpływu na montaż, dostęp narzędzi i stabilność wymiarową. Omawiamy wszelkie proponowane zmiany konstrukcyjne przed rozpoczęciem produkcji.

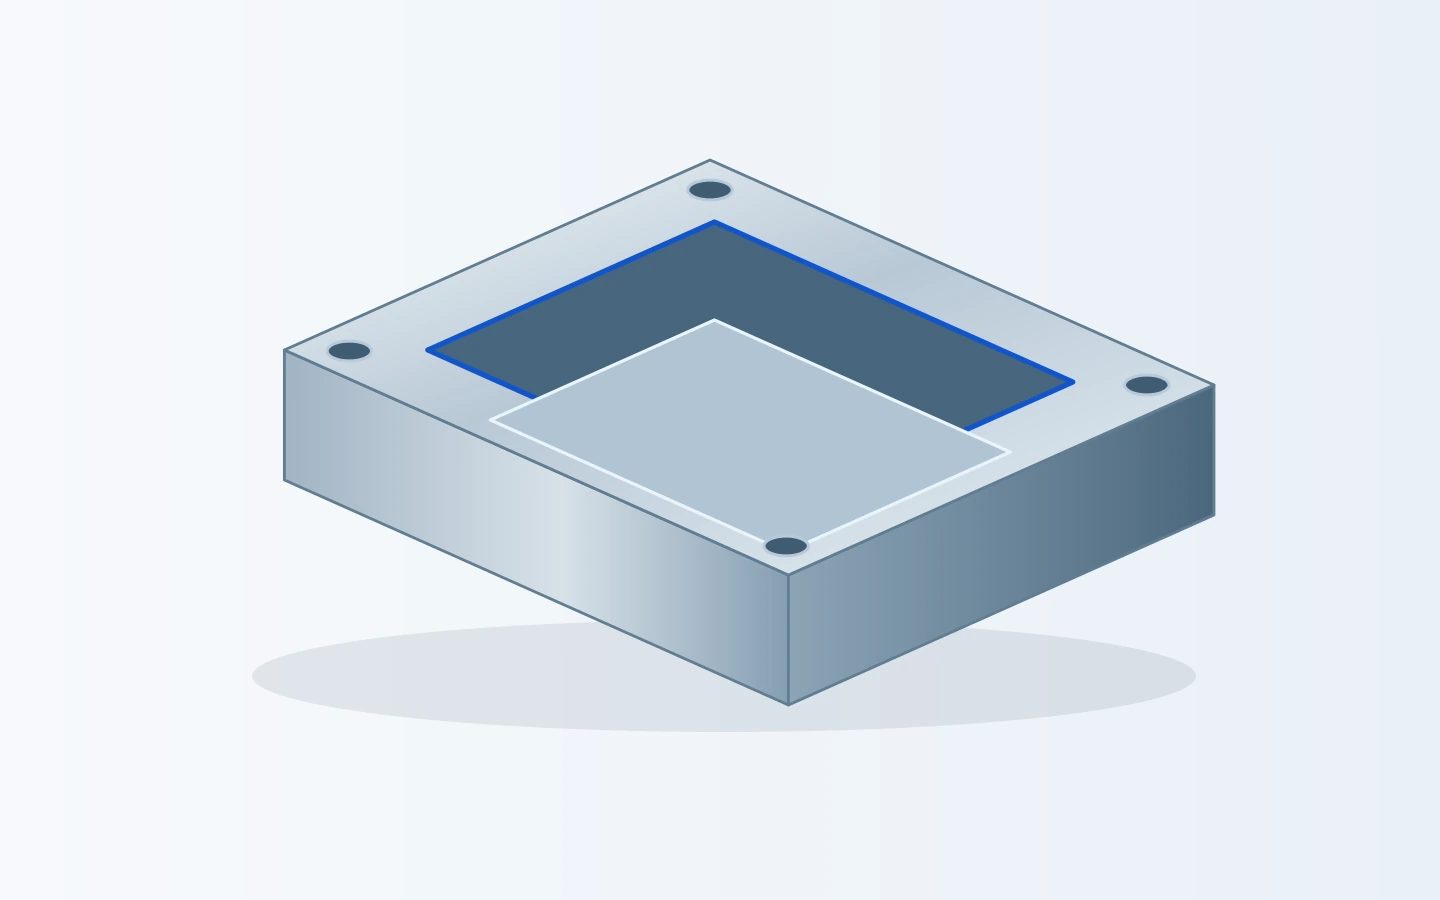
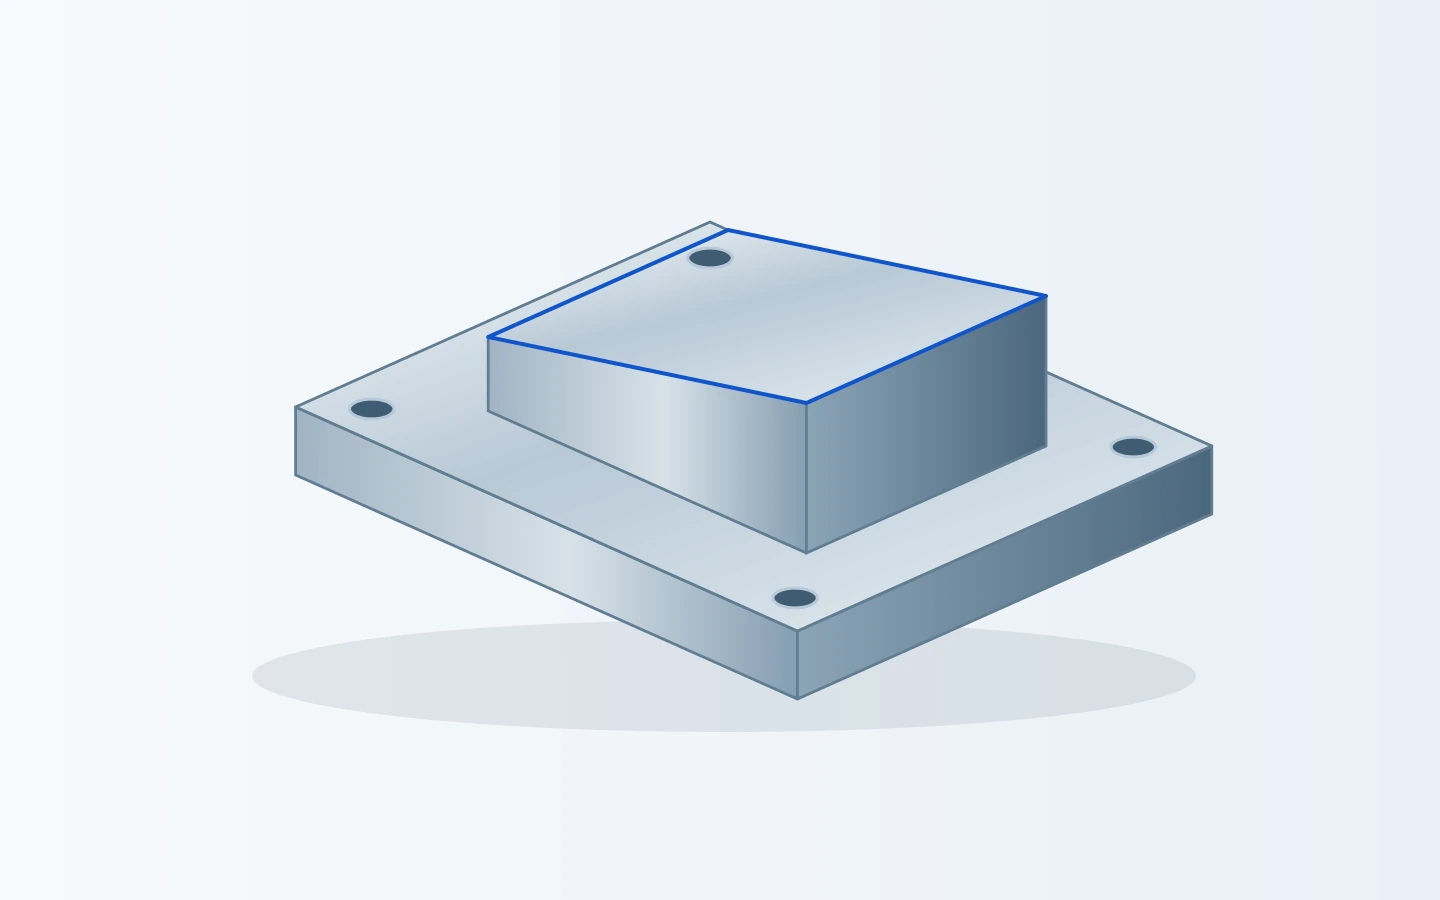
Ilustracja frezowanego stopniowego bloku z górną powierzchnią lokalizacyjną, ścianami bocznymi i dolną płytą montażową
Uproszczony element stopniowy ilustruje, jak powierzchnie lokalizacyjne, barki oraz cechy mocujące współdzielą wspólny detal.

Głębokość kieszeni i wewnętrzne narożniki

Obracające się narzędzia pozostawiają promień zaokrąglenia wewnętrznych naroży. Większa głębokość kieszeni ogranicza zasięg narzędzia i odprowadzanie wiórków, natomiast mniejszy promień zaokrąglenia może wymagać bardziej smukłego narzędzia. Praktyczny wybór uwzględnia zarówno luz dla współpracującego elementu, jak i dostęp do obróbki.Przewodnik pojak działa frezowanie CNCobjaśnia, jak wybór freza i ścieżki narzędzia kształtują te cechy.

Otwory, gwinty oraz otwory lokalizacyjne

Otwór luzujący, otwór gwintowany i otwór lokalizacyjny pełnią różne funkcje. Ich średnica, głębokość, stan wejścia oraz położenie są traktowane odpowiednio. Gdy otwór określa dopasowanie, metoda wykańczania i pomiaru wymaga większej uwagi niż proste podanie średnicy wiertła.

Cienkie ścianki i szerokie, płaskie przekroje

Cienkie ścianki oraz słabo podparte obszary mogą ulegać odkształceniom pod wpływem sił skrawania lub zaciskania. Kolejność operacji frezarskich oraz strategia podparcia pomagają kontrolować te przemieszczenia. Wymiary istotne dla gotowego, zwolnionego elementu są rozpatrywane osobno od jego stanu podczas zaciskania.

Krawędzie i powierzchnie stykowe

Zaokrąglenie krawędzi ułatwia manipulację i montaż, ale krawędź uszczelniająca, ostra funkcjonalna cecha lub ciasno dopasowany bark mogą wymagać innego podejścia. Usuwania wyprasek dokonuje się więc z uwzględnieniem funkcji sąsiedniej powierzchni.

Opcje materiałów metalowych i inżynierskich tworzyw sztucznych do frezowania CNC

Wybór materiału rozpoczyna się od analizy obciążenia, warunków środowiskowych, masy oraz warunków kontaktu elementu. Istotne jest również zachowanie materiału podczas frezowania: dwa materiały nadające się do tej samej aplikacji mogą różnić się sztywnością w trakcie obróbki, osiągalnym stopniem szczegółowości, wykończeniem powierzchni oraz całkowitymi kosztami.

Metale do elementów konstrukcyjnych i funkcjonalnych

Metale do części CNC wykonywanych metodą frezowania
MateriałStop referencyjny / stan dostawyOdniesienie do właściwości
Aluminium6061-T6 / T6511 – wyciskWytrzymałość na rozciąganie ≥240 MPa
Stal nierdzewna304 / EN 1.4301 płyta kwartowaWytrzymałość na rozciąganie 520–720 MPa
20°C, EN 10088-2
Stal stopowa42CrMo4 +QT, Ovako 327A
Pręt okrągły, 40 < średnica < 100 mm
Twardość 270–320 HB
Mosiądz/miedźC36000 / C11000Przewodnictwo cieplne ≈116 / ≈391 W/(m·K)
20°C, odpowiednio

Źródła: HydroStop 6061; OutokumpuPodstawowa oferta; Ovako42CrMo4; Copper Development AssociationC36000iC11000. Wartości przewodnictwa są typowe; wytrzymałość i twardość odnoszą się do podanego stanu surowca i jego warunków.

Tworzywa sztuczne do prowadnic, izolacji i lekkich elementów

Tworzywa sztuczne do części CNC wykonywanych metodą frezowania
MateriałStopień materiału dostarczanego w standardowej formieOdniesienie do właściwości
POM / acetalPOM-C, TECAFORM AH naturalnyModuł rozciągania 2,800 MPa
1 mm/min
Poliamid (nylon)PA6, TECAMID 6 naturalnyWchłanianie wody 0.30 / 0.60%
24 / 96 h, 23°C
PEEKNieuzupełniony TECAPEEK naturalnyModuł rozciągania 4,200 MPa
1 mm/min

Wartości typowe firmy EnsingerTECAFORM AH naturalny,TECAMID 6 naturalnyiTECAPEEK naturalnydanych produktowych. Moduł: ISO 527-2; pochłanianie wody: ISO 62. Porównaj sztywność i odporność na wilgoć dla rzeczywistej klasy materiału oraz warunków eksploatacji.

Stopień materiału, stan dostawy oraz wszelkie zatwierdzone alternatywy są określone w ofercie.

Wykończenia powierzchni w celu zapewnienia wyglądu, dopasowania i ochrony

Widoczna pokrywa, miejsce montażu łożyska oraz powierzchnia do śrubowego mocowania nie wymagają tego samego rodzaju obróbki powierzchniowej. Zakres wykończenia rozróżnia powierzchnie estetyczne od funkcjonalnych interfejsów, co zapewnia jasne oddzielenie wymagań dotyczących wyglądu i montażu.

Po obróbce i usuwaniu zalotów

Stosowne tam, gdzie obrabiana powierzchnia spełnia wymagania funkcjonalne, a widoczne ślady narzędzia są dopuszczalne. Krawędzie są przetwarzane zgodnie z rysunkiem, przy czym określone metody obróbki stosuje się do cech, które muszą zachować ostrość lub konkretny profil.

Wygląd po piaskowaniu

Matowa powierzchnia może pomóc w uzyskaniu bardziej jednolitego wyglądu odpowiednich elementów metalowych. Strefy estetyczne są oddzielone od powierzchni uszczelniających, gwintów oraz powierzchni o ciasnym dopasowaniu, aby obróbka estetyczna nie stała się przypadkową zmianą funkcjonalną.

Anodowanie i określone metody obróbki powierzchniowej

Dla odpowiednich elementów aluminiowych anodowanie może zostać uwzględnione w dyskusji na temat wykończenia. Grubość warstwy, maskowanie oraz końcowe wymiary pasowania są rozpatrywane łącznie. Inne metody ochrony lub obróbki powierzchniowe są wymieniane osobno w ofercie, a nie zakłada się ich automatycznego włączenia.

Kontrola otworów, powierzchni montażowych oraz położenia otworów

Ilustracyjny ujęcie zbliżone frezowanego elementu podczas jego pomiaru przy użyciu przyrządu pomiarowego

Jakość frezowanego elementu zaczyna się od cech decydujących o jego montażu. Element może mieć poprawne zewnętrzne wymiary, ale mimo to nie nadawać się do montażu, jeśli otwór lokalizacyjny, powierzchnia montażowa lub wzór otworów mocujących nie są prawidłowo położone względem reszty elementu.

VETCNC działa zgodnie z zaakceptowanym rysunkiem oraz zakresem kontroli zdefiniowanym dla zamówienia. Plan procesowy rozróżnia pomiary wymiarów od zależności geometrycznych, takich jak płaskość, prostopadłość i położenie cech.

Dla krytycznych otworów i powierzchni odniesienia metody wykańczania oraz pomiaru muszą być dostosowane do materiału, geometrii oraz wymaganego dopasowania.

Kontrola jakości części frezowanych
CechaSprawdźMetoda pomiaru
Gniazda lokalizacyjneŚrednica, głębokość, zależności między powierzchniami odniesieniaPrzyrządy do pomiaru otworów lub pomiar współrzędnościowy
Powierzchnie montażowePłaskość, grubość, orientacjaOkreślone powierzchnie odniesienia; pomiar kształtu i orientacji
Otwory i gwintyPołożenie, głębokość, specyfikacja gwintuKontrola położenia; odpowiednie przymniki gwintowe
Kieszenie i profileGłębokość, wymiary, ścianki, luz montażowyPomiary wymiarowe i profilowe
Wykończenie powierzchniPowierzchnie robocze i estetyczneOkreślony pomiar chropowatości; akceptacja wizualna

Dokumenty materiałowe, raporty wymiarowe oraz dokumentacja stosowanej obróbki powierzchniowej mogą zostać uwzględnione w uzgodnionym zakresie dostawy. W ofercie podano, które dokumenty są dostarczane razem z elementami.

ISO 2768-1:1989 · wymiary liniowe · mm
Wymiary nominalne (mm)Dokładne (f)Średnie (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Dla części metalowych z normą ISO 2768-1 określonymi na rysunku. Wymiary i kontrola geometryczna z osobnymi dopuszczeniami mają pierwszeństwo. Dla wymiarów poniżej 0.5 mm, zaokrągleń i promieni krawędzi stosuje się osobne limity.ISO 2768-1

Części prototypowe, małoseriiowe oraz powtarzalna produkcja

Geometria może pozostać niezmieniona, podczas gdy cel zamówienia ulega zmianie. Oddzielamy wymagania stawiane pierwszej budowie inżynierskiej od kontrolnych kryteriów mających znaczenie, gdy komponent staje się przedmiotem powtarzalnego zakupu.

Budowy prototypowe i rozwojowe

Pierwszy egzemplarz może służyć do prób montażu, sprawdzenia dopasowania lub oceny funkcjonalnej. Priorytetem jest wytworzenie kluczowych powierzchni styku oraz zidentyfikowanie ewentualnych niedoskonałości projektowych jeszcze przed zatwierdzeniem większej partii. Materiał przeznaczony do produkcji i wykończenie mogą zostać określone już na etapie początkowym.

Produkcja małych partii

W przypadku partii zwiększa się uwaga poświęcona uchwytom, efektywnej kolejności operacji oraz kontroli jakości na wielu sztukach. Różne numery części lub ich wersje pozostają łatwo rozróżnialne, co ułatwia odbiór, montaż oraz ocenę dostarczonych komponentów.

Powtarzalne zamówienia i zmiany rysunków

Powtarzalna dostawa opiera się na jednoznacznym numerze części, jej wersji oraz uzgodnionym zakresie dostawy. W przypadku zmiany projektu dokonujemy przeglądu zmodyfikowanych cech oraz wszelkich skutków takiej zmiany dla materiału, wykończenia czy kontroli jakości, aby uniknąć pomylenia nowej partii z wcześniejszą wersją.

Co wpływa na koszt frezowania CNC?

Materiał, ilość usuwanego materiału, liczba ustawień, cechy krytyczne oraz operacje wykańczające wpływają na cenę frezowanego elementu. Ilość sztuk wpływa na rozkład kosztów przygotowania na całe zamówienie.

Materiał i usuwana objętość materiału

Gatunek materiału, rozmiar surowca oraz ilość usuwanego materiału wpływają zarówno na cenę zakupionego surowca, jak i czas frezowania. Mała gotowa część może nadal wymagać dużego surowca początkowego.

Dostęp i czas przygotowania

Kilka orientacji frezowania, niestandardowe uchwyty lub trudno dostępne cechy zwiększają czas przygotowania i manipulacji. Liczba sztuk określa, jak wysiłek związany z przygotowaniem jest rozłożony na całe zamówienie.

Wymiary krytyczne i kontrola jakości

Liczba ścisłe kontrolowanych cech, dostępność do pomiaru oraz wymagania dotyczące raportów wpływają na proces. Dokładność niezbędna z punktu widzenia funkcjonalności jest oddzielana od wymiarów o większej elastyczności tolerancyjnej.

Wykończenie i zakres dostawy

Obróbka powierzchni, maskowanie, oznaczanie oraz opakowanie ochronne i wymagane dokumenty wpływają na koszt dostawy.

Od wyceny do dostawy

  1. Omówienie części

    Cel zastosowania komponentu, jego ilość oraz kluczowe powierzchnie styku stanowią punkt wyjścia. Otwarte pytania techniczne są wyjaśniane jeszcze przed ustaleniem trasy produkcyjnej.

  2. Oferta i zakres usług

    Materiał, obróbka, wykończenie, kontrola i dostawa są zawarte w określonej ofercie, przy czym uzgodnione zmiany są trzymane osobno od oryginalnego projektu.

  3. Obróbka i kontrola

    Część przechodzi przez zaplanowany cykl technologiczny obejmujący frezowanie, ewentualne dodatkowe operacje oraz przewidziane kontrole. Właściwości geometryczne są oceniane w stanie wymaganym do akceptacji.

  4. Identyfikacja i pakowanie

    Gotowe części są identyfikowane i pakowane w sposób zapewniający ochronę obrabianych powierzchni, krawędzi oraz powierzchni styku. Uzgodnione dokumenty towarzyszą odpowiednim elementom lub partiom.

Pytania dotyczące zamówienia części frezowanych CNC

Czy mogę zamówić pojedynczy prototyp zamiast partii produkcyjnej?

Tak. Przyjmujemy zapytania dotyczące pojedynczych elementów i małych partii równie chętnie jak zapytania o powtarzane produkcje. Warunki ekonomiczne różnią się, ponieważ programowanie, przygotowanie maszyny oraz ewentualne specjalistyczne narzędzia są rozliczane na mniejszą liczbę sztuk. Prototyp i późniejsza partia mogą być rozpatrzone oddzielnie, co pozwala porównać opcje produkcyjne bez konieczności zatwierdzania większego zamówienia.

Czy jeden element może obejmować zarówno toczenie, jak i frezowanie?

Tak. Element może łączyć cechy cylindryczne z płaszczyznami frezowanymi, kieszeniami, wpustami lub otworami. Odpowiednia droga technologiczna może obejmować oddzielne operacje toczenia i frezowania lub proces połączony. Kluczowe jest zachowanie wzajemnych relacji między cechami, a nie sztuczne umieszczanie całego elementu w jednej kategorii usług.

Czy możecie wykonać obróbkę materiału dostarczonego przez klienta lub półfabrykatu częściowo ukończonego?

Materiał dostarczony przez klienta oraz przygotowane półfabrykaty mogą zostać rozpatrzone. Identyfikacja materiału, jego obecny stan oraz ilość nadmiaru pozostającego wokół gotowych cech decydują o możliwości zastosowania danej drogi technologicznej. W przypadku częściowo obrabianego elementu istniejące powierzchnie mogą stanowić przydatne punkty odniesienia, jednak ich stan wpływa również na sposób lokalizacji nowej obróbki.

Czy możecie pomóc w zastąpieniu elementu, gdy dostępny jest tylko jego próbek?

Próbek może posłużyć jako podstawa wstępnej dyskusji dotyczącej kształtu, powierzchni styku oraz zamierzonego zastosowania. Zużycie lub uszkodzenie mogą zmienić pierwotne wymiary, dlatego specyfikacja zamiennika może wymagać także informacji o elemencie współpracującym. Materiał i obróbkę cieplną nie można wiarygodnie określić wyłącznie na podstawie wyglądu; te szczegóły są ustalane w ramach zakresu prac związanych ze złożeniem zamiennika.

Czy oferta może porównać dwa różne materiały lub dwie różne wielkości zamówienia?

Tak. Alternatywne gatunki materiałów lub ilości mogą być rozpatrzone jako osobne opcje, przy jednoczesnym wyraźnym określeniu stanu dostawy. Jest to szczególnie przydatne przy porównywaniu pierwszego prototypu inżynierskiego z późniejszą serią produkcyjną. Zmiana materiału musi również nadal spełniać wymagania dotyczące właściwości mechanicznych, warunków eksploatacji oraz montażu elementu.

Czy poufne rysunki można omawiać w oparciu o umowę poufności (NDA)?

Umowę poufności (NDA) można omówić przed udostępnieniem poufnych dokumentów technicznych. Umowa oraz zatwierdzony zakres ujawniania informacji powinny zostać ustalone wcześniej. Pierwszy kontakt może opierać się na ogólnym opisie komponentu, bez ujawniania własnościowych wymiarów, szczegółów montażu ani innych poufnych informacji.

Co dzieje się, gdy dana cecha konstrukcyjna byłaby trudna lub kosztowna w obróbce?

Cechę tę oraz jej wpływ na trasę technologiczną wyjaśniamy przed rozpoczęciem produkcji. W odpowiednich przypadkach możemy zaproponować alternatywny kształt narożnika, rowek luzujący, kierunek dostępu lub operację. Proponowana zmiana nie oznacza automatycznego przeprojektowania: pierwotne wymaganie pozostaje w mocy do momentu, w którym alternatywna propozycja zostanie przeanalizowana i zatwierdzona.

Czy istniejącą ofertę cenową można zaktualizować po zmianie rysunku?

Tak. Zmodyfikowany plik traktowany jest jako nowy odniesienie techniczne, a wprowadzone zmiany są weryfikowane pod kątem ich wpływu na zakres produkcji i termin dostawy. Oferta cenowa oraz zamówienie powinny jednoznacznie identyfikować zaakceptowaną wersję rysunku, w tym informować, czy zmiana dotyczy wcześniejszych części, aktualnie wykonywanych prac lub już dostarczonych elementów.

WSPARCIE PROJEKTOWE

Omów swój projekt frezowania CNC

Czy masz na myśli obudowę, wspornik, płytę lub inny niestandardowy komponent? Zacznij od krótkiego opisu elementu oraz jego funkcji. Pełny pakiet techniczny nie jest wymagany w pierwszej rozmowie.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB