Przejdź do treści
VETCNCCNC MANUFACTURING
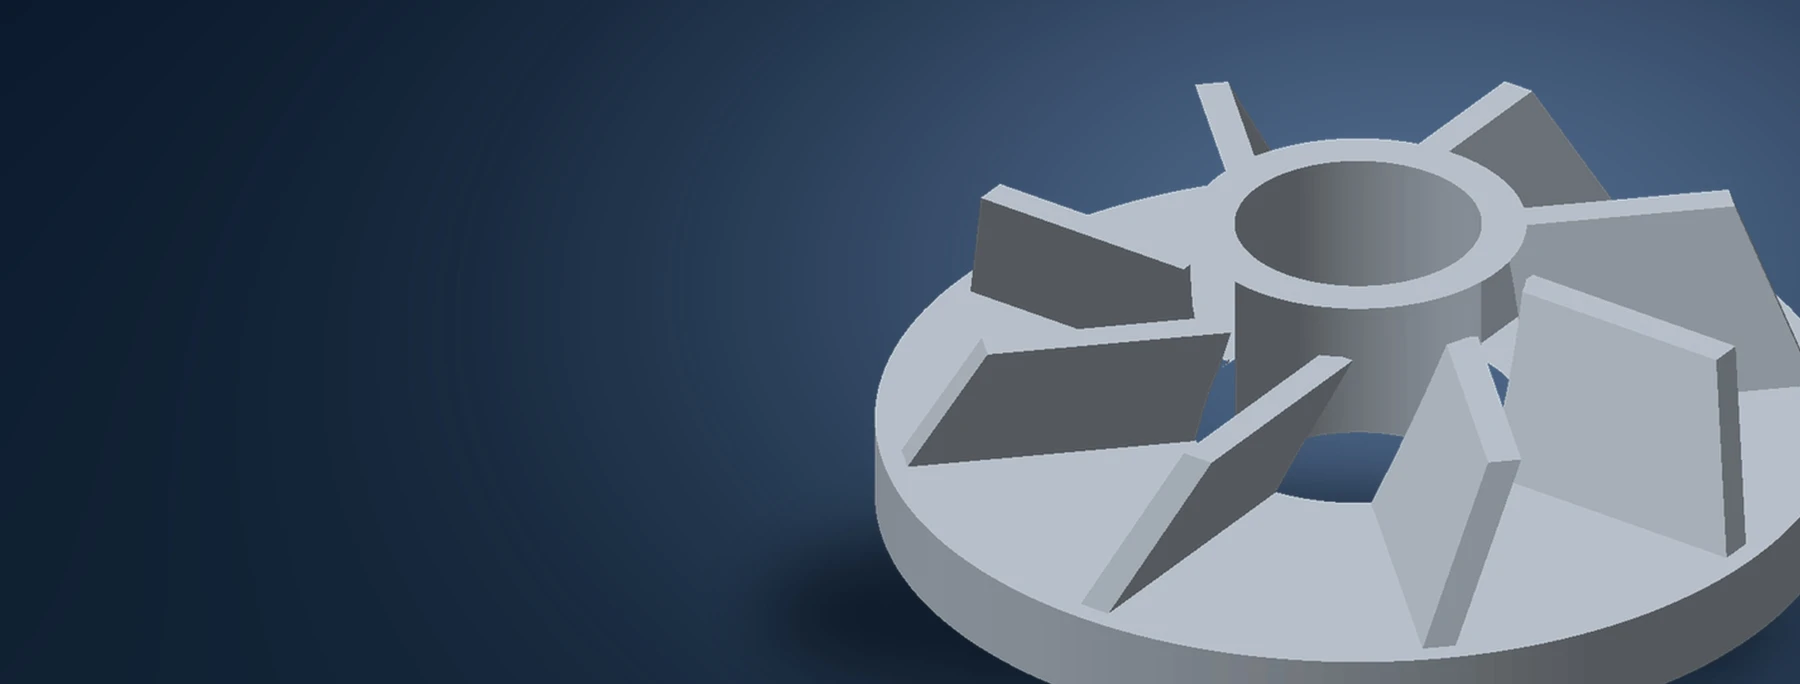
Ilustracja w stylu CAD złożonego detalu aluminiowego z centralnym otworem i żebrami promieniowymi

Obróbka aluminium CNC

Dostarczamy niestandardowe obudowy, uchwyty, płyty i komponenty toczone z aluminium do prototypów i produkcji masowej, z frezowaniem, toczeniem i wykończeniem dopasowanym do wybranego stopu, pasowań montażowych oraz końcowego stanu powierzchni.

  • 6061 · 6082 · 7075 · 2024
  • Frezowanie i toczenie
  • Zapytania dotyczące prototypów i produkcji

Obudowy, wsporniki, płyty i części toczone z aluminium

Wykonujemy obróbkę kieszeni, powierzchni montażowych, otworów wewnętrznych i gwintów w komponentach aluminiowych. Rodziny części wymienione poniżej są wykonywane zgodnie z geometrią projektu oraz wymaganiami montażowymi.

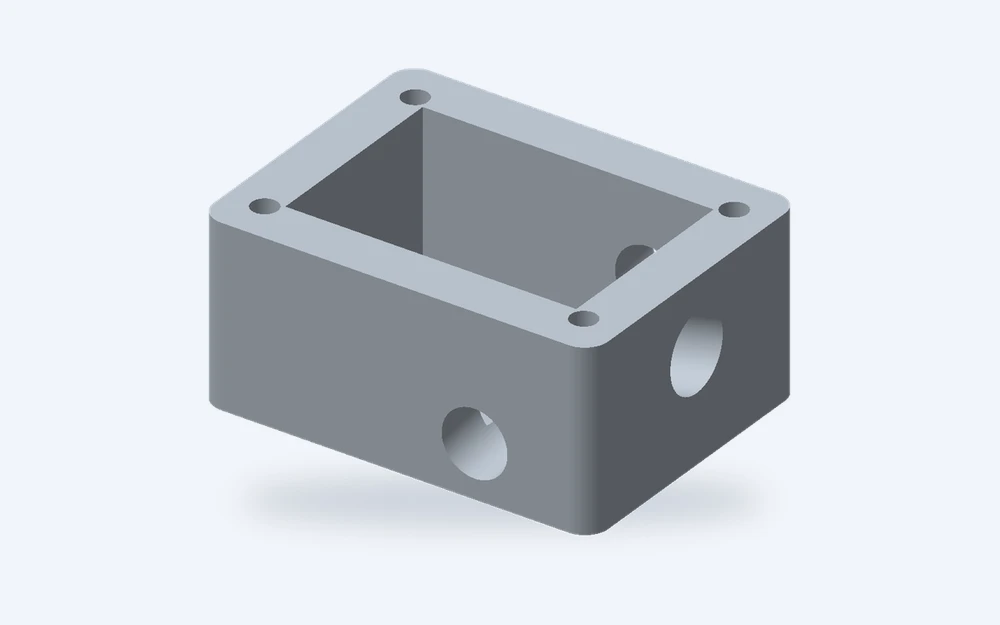
Ilustracja obudowy aluminiowej z otwartą kieszenią, pierścieniem montażowym i otworami bocznymi

Obudowy i pokrywy

Obudowy dla czujników, układów sterowania i zespołów pomiarowych. Obrabiane kieszenie zapewniają miejsce na komponenty, natomiast powierzchnie obrzeża, otwory pod elementy mocujące i otwory pod złącza tworzą interfejsy między pokrywą a wewnętrznymi elementami sprzętowymi.

  • Wewnętrzne wgłębienia
  • Interfejsy pokryw
  • Otwory boczne
Omów tę część
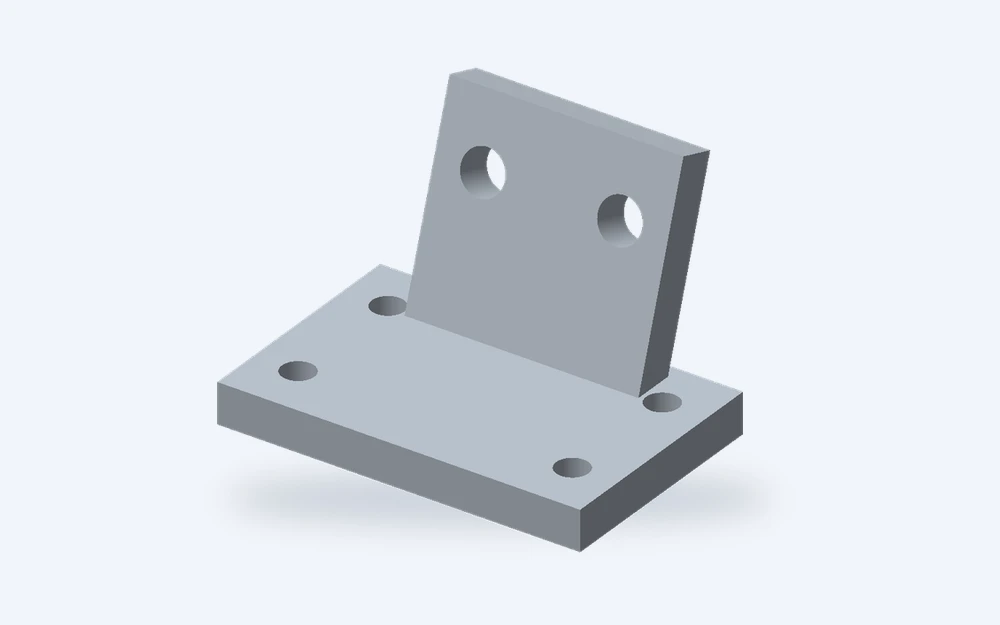
Ilustracja aluminiowego uchwytu kątowego z otworami na dwóch powierzchniach montażowych

Wsporniki i bloki montażowe

Lekkie elementy wsporcze do silników, siłowników i akcesoriów maszynowych. Płaskie powierzchnie, wycięcia montażowe i otwory gwintowane dopasowane są do punktów połączenia w otaczającej konstrukcji.

  • Powierzchnie montażowe
  • Wycięcia i otwory
  • Połączenia gwintowane
Omów tę część
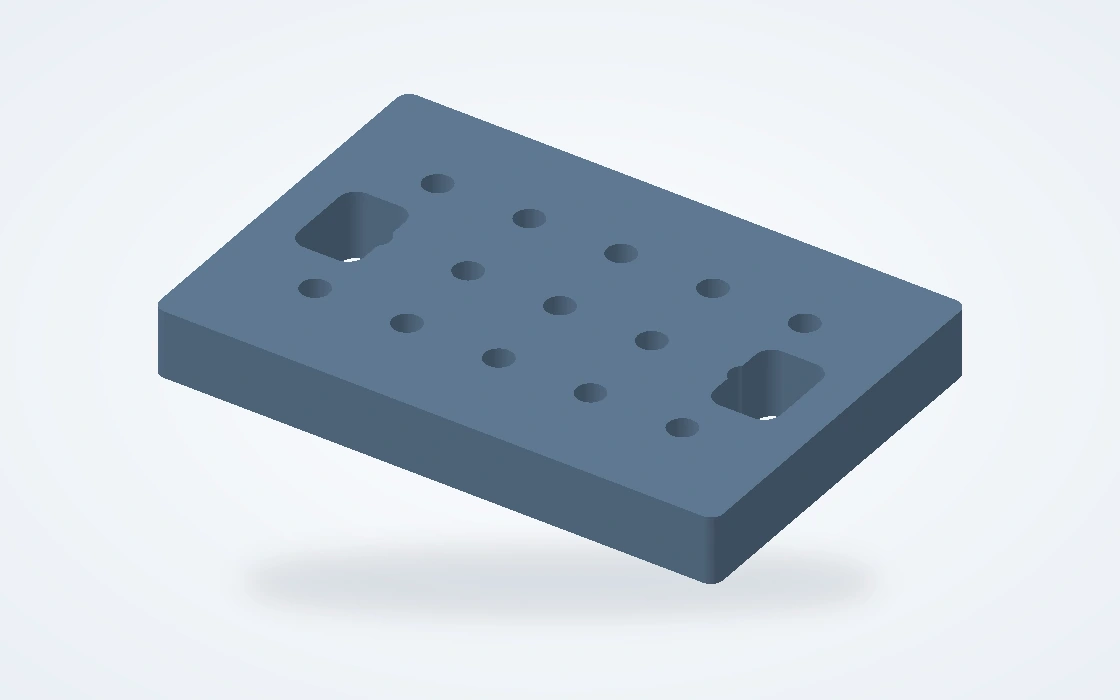
Ilustracja prostokątnej płyty mocującej aluminiowej z układem otworów wierconych

Płyty uchwytowe i montażowe

Płyty podstawowe i lokalizacyjne do stanowisk badawczych, uchwytów i wyposażenia zautomatyzowanego. Kluczowe cechy to wzór otworów, powierzchnie bazowe oraz cechy zapewniające luz, przy czym stan materiału i kolejność operacji obróbkowych dobierane są z uwzględnieniem wymaganej płaskości.

  • Układy otworów
  • Powierzchnie bazowe
  • Powierzchnie obrabiane
Omów tę część
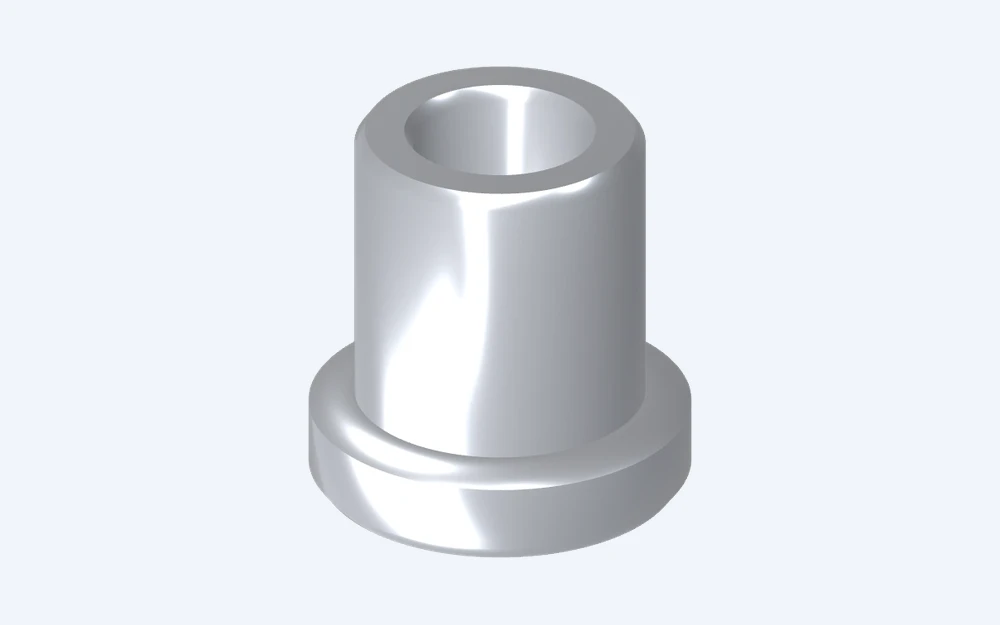
Ilustracja aluminiowej tulei z kołnierzem pokazująca jej otwór wewnętrzny, średnicę zewnętrzną i stopkę

Wkładki, tuleje i dystansy

Elementy toczone służące do dystansowania, wyrównywania i montażu. Wiercone otwory, średnice zewnętrzne oraz powierzchnie czołowe mogą być połączone z rowkami lub otworami poprzecznymi. Materiał i wykończenie zależą od tego, czy element jest nieruchomym dystansownikiem, czy też wielokrotnie styka się z pasującym elementem.

  • Otwory wewnętrzne i stopnie
  • Koncentryczne średnice
  • Rowki
Omów tę część
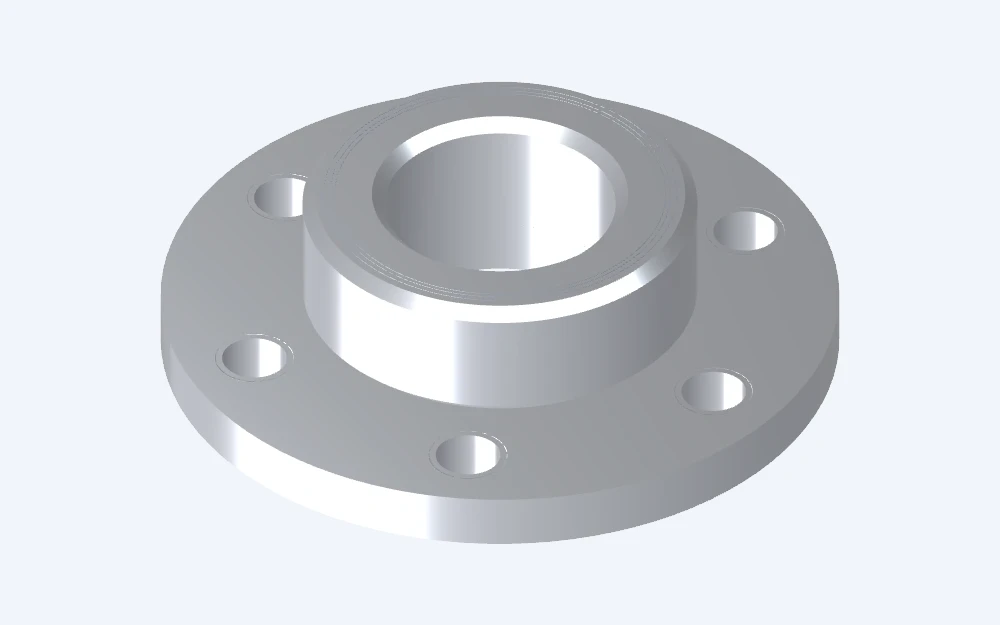
Ilustracja aluminiowego kołnierza z otworem centralnym i otworami pod śruby w okręgu

Koła dociskowe, tarcze mocujące i przetworniki

Okragłe interfejsy łączące wały, rury lub moduły urządzeń. Tokarka tworzy centralny otwór i średnice lokalizacyjne; frezarka dodaje okręgi montażowe pod śruby, płaszczyzny lub cechy zapewniające luz potrzebny do połączenia obu stron zespołu.

  • Średnice lokalizacyjne
  • Okręgi śrubowe
  • Płaszczyzny frezowane
Omów tę część
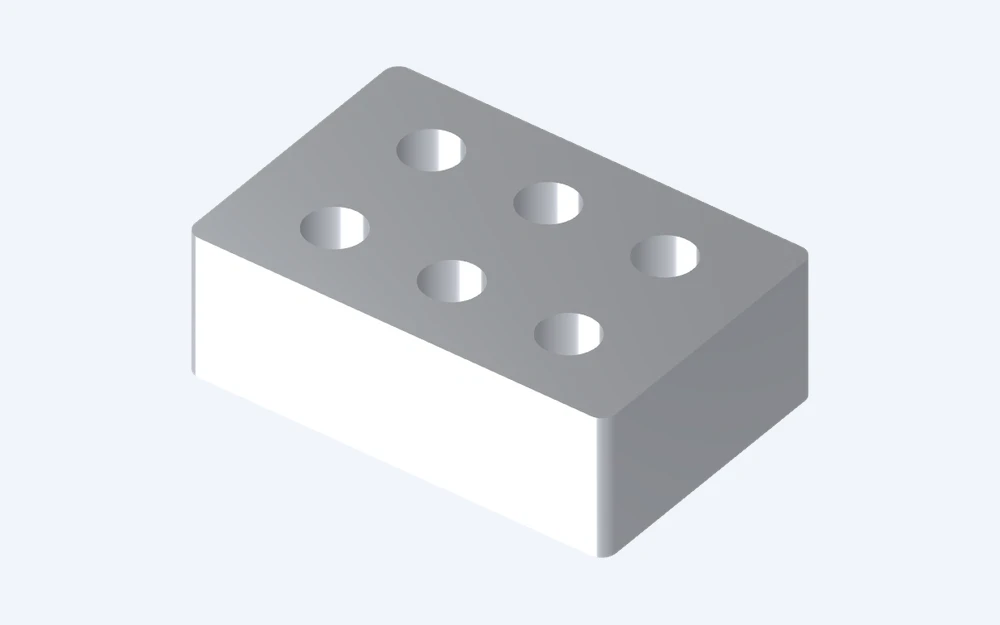
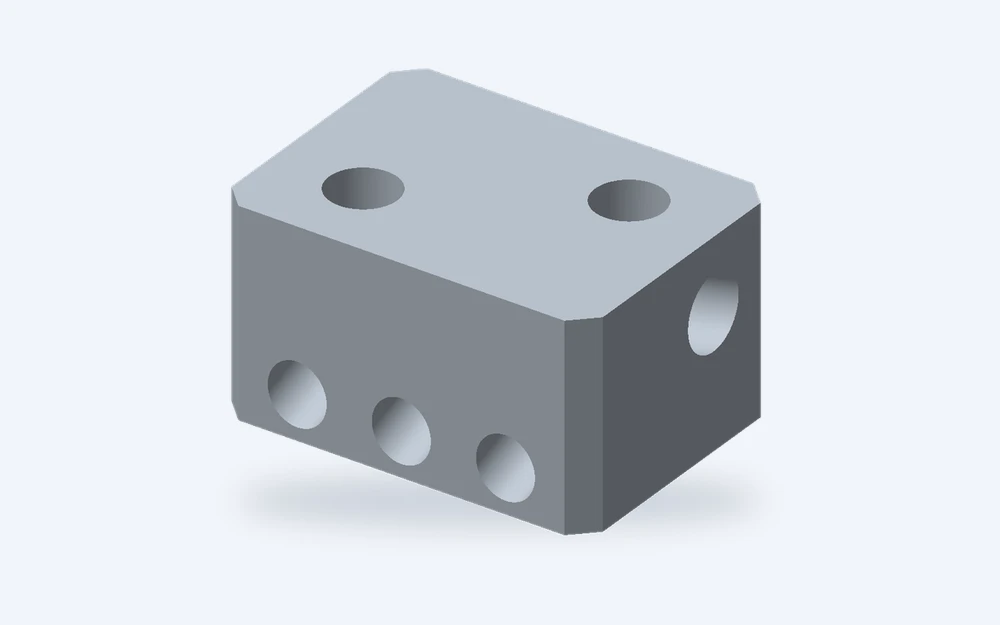
Ilustracja aluminiowego bloku z otworami z portami, z przecinającymi się otworami na wielu ścianach

Blokady z kanałami i kolektory

Obrabiane bloki z wiertnymi kanałami, gwintowanymi otworami i powierzchniami montażowymi. Dostęp do usuwania ostrzy (deburring) i czyszczenia ma takie samo znaczenie jak położenie kanałów. Geometria uszczelnienia oraz wszelkie testy specyficzne dla danej aplikacji powinny zostać uwzględnione w zakresie dostawy gotowego elementu.

  • Wiertne kanały
  • Gwintowane otwory
  • Powierzchnie montażowe
Omów tę część

6061, 6082, 7075 i 2024 aluminium do obróbki CNC

Stop jest punktem wyjścia, a nie pełną specyfikacją materiału. Stan wytrzymałosciowy (temper) oraz forma surowca również wpływają na wytrzymałość, naprężenia resztkowe i końcową jakość elementu. Te cztery rodziny stopów spełniają różne wymagania; wybór powinien opierać się na obciążeniu, środowisku eksploatacyjnym i wymaganym wykończeniu elementu, a nie na uproszczonej zasadzie „im wyższa wytrzymałość, tym lepiej”.

Właściwości aluminium 6061
Właściwość6061-T4 / T4511
Profilowane wyroby z aluminium Hydro 6061
6061-T6 / T6511
Profilowane wyroby z aluminium Hydro 6061
Stan
Minimalna wytrzymałość na rozciąganie (MPa)180260Określony stan wygniatania profili wytłaczanych
Minimalna wytrzymałość na rozciąganie (MPa)1102400.2% przesunięcie
Przewodnictwo cieplne (W/(m·K))15516725°C, typowe

Wartości wytrzymałościowe to podane wartości minimalne dla tych stanów wygniatania profili wytłaczanych; przewodnictwo cieplne jest typowe.

Wybór gatunku i stanu wytrzymałościowego aluminium
Stop / stan wygniataniaTypowe elementyCzynnik decydujący o wyborzeObróbka powierzchni / stan
6061-T6 / T651Obudowy; wsporniki; adaptery; uchwytyObrabialność, odporność na korozję oraz elastyczność obróbkiT651: rozluźnienie naprężeń metodą rozciągania
6082-T6 / T651Wsporniki konstrukcyjne; elementy maszyn; płytyOkreślone wymagania konstrukcyjne i forma dostawyPorównaj wymagania mechaniczne i wykończenie z 6061
7075-T6 / T651Kompaktowe, wysokowytrzymałosciowe elementy mechaniczneWyższa wytrzymałość tam, gdzie stopy serii 6000 są niewystarczająceNaprężeniowa korozja zależna od stanu wygniatania; obróbka ochronna
2024-T3 / T351Elementy o wysokiej wytrzymałości określone w rysunkuStop zawierający miedź; dobre właściwości obrabialnościDopasowanie formy dostawy / stanu wygniatania; ochrona przed korozją

Wygląd anodowania zależy od stopu, stanu materiału i przygotowania powierzchni; wyższa wytrzymałość nie oznacza proporcjonalnie wyższej sztywności.

Porównanie dotyczy doboru materiału, a nie gwarancji, że każdy stop, stan wygniatania i rozmiar blachy jest dostępny w magazynie. W ofercie wskazany jest dostarczany materiał.

6061 w porównaniu z 7075

Najpierw porównaj rzeczywiste wymagania obciążenia. 7075 zapewnia wyższą wytrzymałość, ale nie rozwiązuje automatycznie ugięcia cienkiej płyty lub długiego wspornika. Geometria, długość niewspartego przęsła oraz projekt połączeń pozostają istotne. Obudowa zaprojektowana pod kątem wyglądu i element łączący pod wysokim obciążeniem to różne decyzje materiałowe.

Stop i stan wytrzymałosciowy są powiązane ze sobą

T6 opisuje stan po hartowaniu w roztworze i sztucznym starzeniu; T651 dodatkowo obejmuje relaksację naprężeń przez rozciąganie. Te oznaczenia nie są wzajemnie zastępcze w szczegółach zamówienia. Dla płyty intensywnie frezowanej warunki naprężeń resztkowych w surowcu oraz kolejność obróbki mogą być tak samo istotne jak nazwa stopu.

Płyty, pręty i bliskie końcowej geometrii półfabrykaty do części aluminiowych

Początkowa forma wpływa zarówno na czas obróbki, jak i na stabilność wymiarową. Płyta jest często odpowiednim materiałem wyjściowym do obudowy z wnękami; pręt lub rura mogą być lepszym wyborem początkowym dla tulei. Wybór materiału wyjściowego zbliżonego do końcowej geometrii pozwala zmniejszyć nadmierną obróbkę materiału bez wpływu na funkcjonalność elementu.[5]

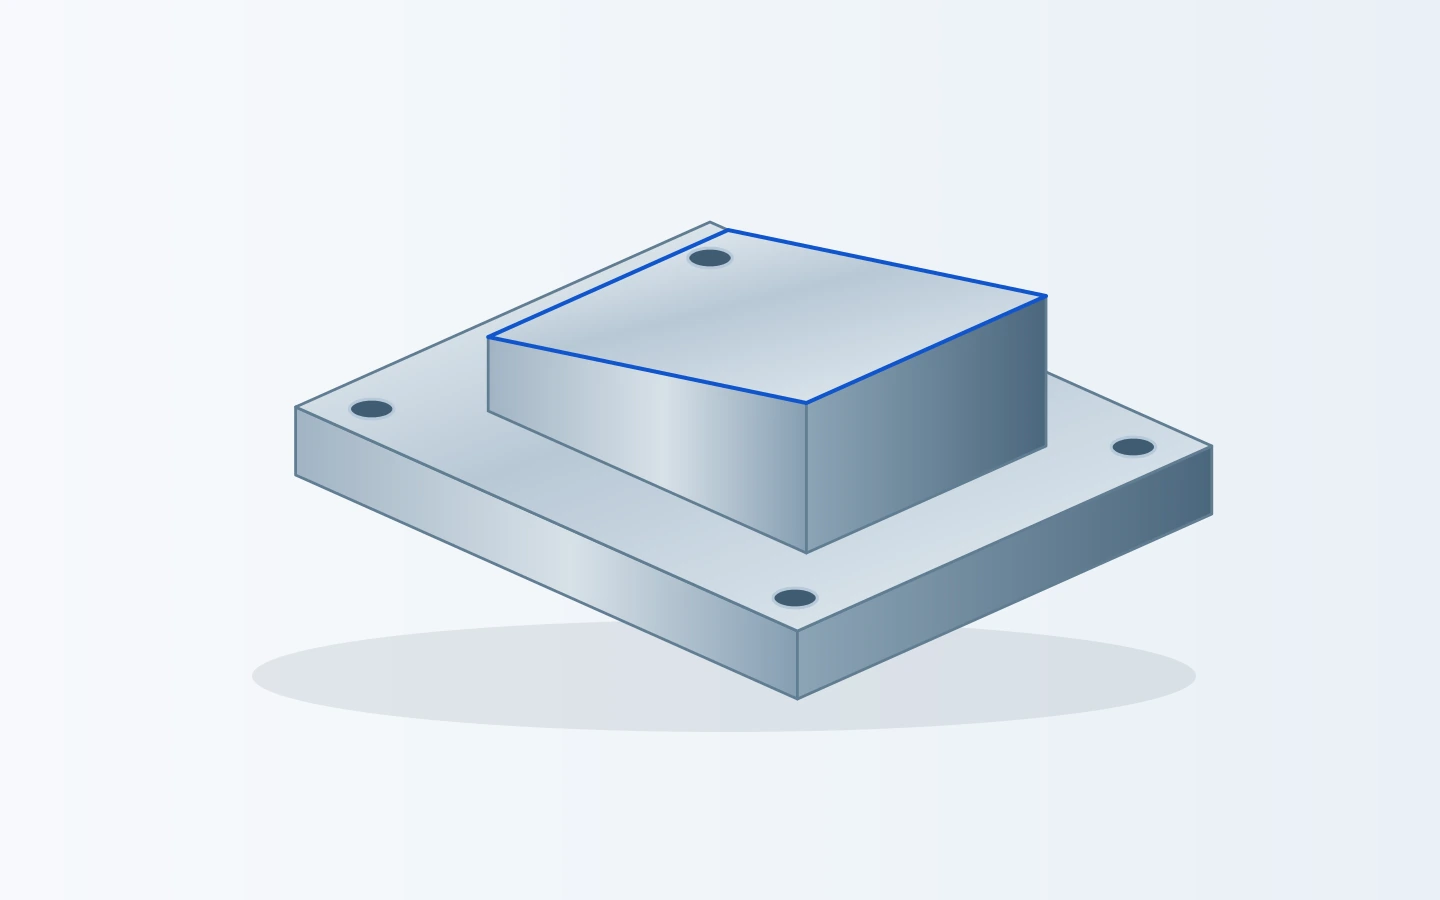
Ilustracja stopniowanej płyty aluminiowej z wypukłą tarczą i otworami montażowymi w narożnikach
Wysunięty wałek i płyta montażowa łączą różne głębokości obróbki w jednym półfabrykacie.

Płyty i brygady do elementów frezowanych

Powierzchnie czołowe, kieszenie, rowki i wzory otworów są frezowane względem powierzchni bazujących. Tam, gdzie usuwana jest znaczna ilość materiału, plan obróbki uwzględnia stan surowca oraz pozostałe przekroje ścianek zamiast traktować półfabrykat jako pozbawiony naprężeń.

Pręty i rury do elementów toczeniowych

Toczenie nadaje się do wykonania stopni, otworów wewnętrznych i współśrodkowych średnic. Płaszczyzny, otwory i wzory otworów pod śruby można następnie dodać frezowaniem. Rozpoczęcie od rury ma sens tylko wtedy, gdy jej grubość ścianki, stan oraz dostępne wymiary odpowiadają gotowemu elementowi.

Profilowane i inne wstępnie ukształtowane półfabrykaty

Obróbka wtórna może dodać powierzchnie czołowe, otwory i lokalne kieszenie do odpowiedniego istniejącego profilu. Bliski końcowej geometrii półfabrykat może skrócić czas cięcia przy powtarzanych zamówieniach, podczas gdy dla prototypów prostsze może być frezowanie z dostępnych półfabrykatów.

Cienkie ścianki, gwinty i cechy współpracy w aluminium

Wsparcie ścianek, zgrubienie gwintu, dostęp narzędzi oraz wykańczanie wpływają na cienkie przekroje i miękkie powierzchnie styku w elementach aluminiowych.

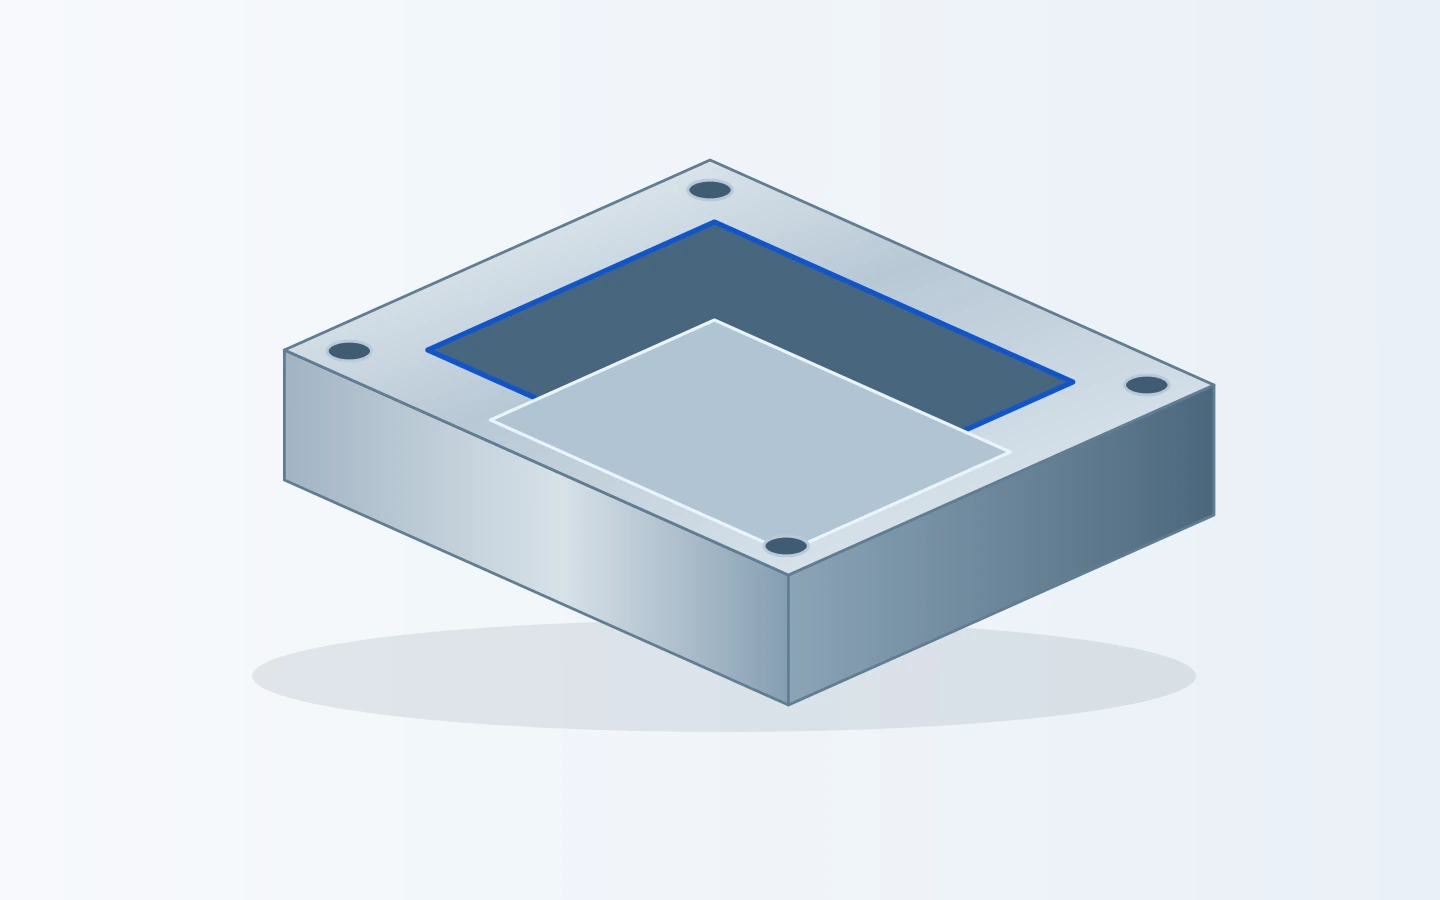
Ilustracja komponentu z kieszenią pokazująca głęboką centralną wnękę i otaczający ją pierścień montażowy
Wysokość ścianki, szerokość brzegu oraz dostęp do kieszeni wpływają na stabilność podczas obróbki.

Cienkie ścianki i płaskość

Niezamocowana ścianka może ulec odkształceniu podczas cięcia lub zaciskania. Zrównoważone usuwanie materiału, odpowiednie zamocowanie przedmiotu obrabianego oraz właściwa kolejność operacji – od obróbki wstępnej do wykończeniowej – pomagają ograniczyć odkształcenia. Szczelność płaskości ocenia się w uzgodnionym stanie zamocowania, a nie zakłada się jej na podstawie faktu, że detal jest trzymany płasko w imadle.

Kieszonki i narożniki wewnętrzne

Obracający się frez pozostawia promień zaokrąglenia w narożniku wewnętrznym. Głębokie i wąskie kieszonki mogą wymagać dłuższych narzędzi oraz szczególnie starannego usuwania wiórów. Zwiększenie dopuszczalnego promienia zaokrąglenia narożnika lub zapewnienie lepszego dostępu narzędzia może zmniejszyć trudność obróbki bez zmiany zewnętrznego zarysu detalu.

Gwinty i wielokrotne montowanie

Głębokość gwintu, grubość ścianki oraz długość zaczepienia śruby są rozpatrywane łącznie. W przypadku częstych montażów lub wyższego obciążenia lokalnego bardziej odpowiednim rozwiązaniem może być zastosowanie specyficznego wkładu gwintowego niż wielokrotne dokręcanie śruby bezpośrednio w aluminium. Typ wkładu oraz jego położenie po montażu stanowią część szczegółów konstrukcyjnych komponentu.

Wykwity, krawędzie uszczelniające oraz ślady na powierzchni

Małe zalany mogą pozostawać w miejscach przecięcia otworów oraz przy wejściach gwintów. Dezawizacja usuwa niepożądane krawędzie, zachowując jednocześnie powierzchnie uszczelniające i cechy pasowania. Stan narzędzia oraz odprowadzanie wiórków również pomagają zapobiec zadrapaniom na widocznych powierzchniach.[6]

Powłoki powierzchniowe dla detali aluminiowych po obróbce mechanicznej

Odpowiednie wykończenie zależy od funkcji danej powierzchni: lokalizacji innego elementu, pozostania widocznej, odporności na zużycie lub zapewnienia kontaktu elektrycznego. Jeden element może więc wymagać więcej niż jednego rodzaju wykończenia powierzchni.[7] [8]

Ilustracja obudowy i osobnego pokrywy pokazująca widoczne powierzchnie zewnętrzne oraz krawędzie styku
Zewnętrzne powierzchnie, powierzchnie styku osłon oraz cechy z gwintem mogą mieć różne wymagania dotyczące powłoki.

Powierzchnie po obróbce i powierzchnie piaskowane

Powierzchnia po obróbce zachowuje ślad narzędzia tnącego. Piaskowanie nadaje bardziej rozmytą teksturę; jest to zabieg estetyczny, a nie zamiennik kontroli wymiarowej ani ochronnej powłoki powierzchniowej.

Funkcjonalne powierzchnie obrabiane

Powierzchnie montażowe i pozycjonujące mogą pozostać obrabiane, jeśli w zespole wymagana jest dobrze zdefiniowana powierzchnia styku. Chropowatość powierzchni jest określana wyłącznie tam, gdzie wpływa na funkcjonowanie elementu.

Matowe powierzchnie zewnętrzne

Piaskowanie może zmniejszyć widoczność śladów obróbki, ale nie usuwa głębokiego zadrapania ani nie koryguje błędu kształtu. Powierzchnie estetyczne oraz powierzchnie wyłączone z obróbki są oddzielone w planie wykańczania.

Powierzchnie anodowane: przezroczyste, barwione i twardoanodowane

Anodowanie przekształca powierzchnię aluminium w warstwę tlenku. Standardowe anodowanie spełnia wymagania estetyczne i ochronne; twardoanodowanie stosuje się w przypadkach, gdy kluczowe są odporność na ścieranie lub zużycie.

Wygląd i kolor

Stop, tekstura, przygotowanie powierzchni oraz powłoka wpływają na końcowy odcień. Dla elementów widocznych, które mają współpracować ze sobą, próbkę wykonaną z zamierzonego materiału warto bardziej niż kolor wyświetlany na ekranie. Przezroczysta powłoka nie oznacza, że wszystkie stopy będą wyglądały identycznie.

Powierzchnie skupiające się na odporności na zużycie

Twardoanodowanie zmienia zarówno zachowanie powierzchni, jak i jej wymiary. Jej wykończenie może być ciemniejsze niż powłoka anodowa dekoracyjna. Grubość powłoki i jej uszczelnienie dobiera się indywidualnie w oparciu o zamierzone zastosowanie, a nie traktuje się ich jako uniwersalnych wartości domyślnych.

Wewnątrzności, gwinty oraz obszary kontaktu elektrycznego

Powłoka może zmienić średnicę zewnętrzną, zmniejszyć średnicę otworu lub zakłócić dopasowanie gwintu. Trasa wykańczania zaczyna się więc od wymaganego stanu gotowego elementu w zespole.

Dopasowanie po wykańczaniu

Kluczowe otwory walcowane i średnice lokalizacyjne projektowane są z uwzględnieniem końcowego stanu po naniesieniu powłoki. Dopuszczalny nadmiar obróbkowy uwzględnia wybraną metodę powlekania; pojedyncza wartość przyrostu grubości powłoki nie jest stosowana uniwersalnie dla każdego stopu i każdej metody anodowania.

Obszary zabezpieczone przed powlekaniem oraz obszary przewodzące

Zabezpieczenie (maskowanie) zapobiega naniesieniu warstwy anodowej na określone obszary, w tym na niektóre powierzchnie montażowe lub kontaktowe elektrycznie. Powłoki konwersyjne to inna grupa wykończeń zapewniających odpowiednią ochronę, spełniających wymagania dotyczące malowania lub kontaktu elektrycznego. Wymagane zachowanie elektryczne musi być częścią tej specyfikacji.

Identyfikacja materiału oraz kontrola gotowych elementów aluminiowych

Ilustracja płyty montażowej z otworami lokalizacyjnymi i powtarzalnym układem otworów
Średnica otworu, położenie otworu oraz powierzchnia mocująca odpowiadają na różne pytania kontrolne.

Użyteczny protokół kontroli łączy dostarczony element z jego materiałem, numerem rewizji rysunku oraz końcowym stanem powierzchni. Kontrola organizowana jest wokół cech wpływających na montaż, a nie poprzez stosowanie identycznego zestawu pomiarów do każdego elementu.

Dokumenty materiałowe zawierają identyfikację stopu, temperatu oraz dostarczonego półproduktu. Tam, gdzie wymagana jest śledzalność partii lub certyfikat materiału, taki dokument stanowi część uzgodnionych dokumentów dostawy. Arkusz danych materiałowych opisuje stop; nie stanowi on certyfikatu dla rzeczywistego półproduktu użytego w produkcji.

Plan kontroli rozróżnia również etap obróbki od etapu gotowego wyrobu. Ostateczne dopasowanie ocenia się na otworze po anodowaniu, ponieważ powłoka zwiększa grubość ścianki. Próbki wyglądowe, pomiary wymiarowe oraz dokumentacja powłoki dostarczają różnych rodzajów dowodów.

Wymiary i kontrola jakości aluminium
CechaSpecyfikacjaWarunek akceptacjiWeryfikacja
Pasujące otwory walcowane i średniceGranice wymiarowe i dopasowanieUzgodniony stan dostawy: przed/po wykończeniuOtwór walcowany, średnica lub suwmiarka funkcjonalna
Powierzchnie montażowe i wzory otworówPłaskość; położenia; bazy konstrukcyjne z rysunkuZdefiniowane podparciePomiary odniesione do baz funkcjonalnych
Gwinty i wkładki gwintoweAkceptacja gwintów; użyteczna długość współpracy; położenie wkładkiUzgodniony stan zamontowanego elementuSuwmiarki gwintowe; kontrola cech oraz położenia zamontowanego elementu
Widoczne powierzchnie oraz identyfikacja elementuWygląd; rewizja; identyfikacja materiałuUzgodnione wymagania dotyczące wygląduWizualna kontrola uszkodzeń; dokumenty powiązane z zamówieniem

Oferta określa uzgodnione dopuszczalne odchylenia oraz zakres kontroli dla określonego elementu aluminiowego.

Od prototypów aluminiowych do powtarzalnej produkcji

Prototyp może potwierdzić dopasowanie montażowe przed realizacją większego zamówienia. Powtórna produkcja wymaga zatwierdzonego materiału, wersji rysunku i wykończenia.

  1. Prototyp lub pierwsza partia

    Obróbka wymaganej geometrii w celu oceny dopasowania, obsługi i montażu. Elementy nadal w trakcie rozwoju są wyraźnie oddzielone od wymiarów już ustalonych dla danej aplikacji.

  2. Ostateczna obróbka i przegląd wzorca

    Przegląd powierzchni pozostających widocznych oraz wymiarów stykających się po obróbce końcowej. Zatwierdzenie wzorca dokumentuje uzgodniony wynik dla kolejnej partii.

  3. Definicja zamówienia powtarzanego

    Zatwierdzony rysunek, stan materiału, obróbka końcowa oraz zakres kontroli przechodzą razem do produkcji powtarzanej. Zmiana projektu jest identyfikowana jako nowa rewizja, a nie łączy się z poprzednią partią.

  4. Ochrona i identyfikacja

    Opakowanie oddziela narażone powierzchnie estetyczne oraz chroni gwinty, otwory i cienkie krawędzie. Etykiety łączą przesyłkę z numerem części, rewizją i ilością zamówienia.

Co wpływa na koszt obróbki aluminiowej CNC?

Sensowne porównanie cen opiera się na tym samym stopie aluminium, ilości, obróbce końcowej oraz zakresie kontroli. Cena surowca to tylko jedna część całkowitych kosztów; ilość usuniętego materiału oraz operacje potrzebne do ukończenia części mogą być równie istotne.

Forma surowca i usuwanie materiału

Głęboka kieszeń frezowana z pełnego bloku wymaga więcej pracy cięciowej i generuje więcej odpadów niż półfabrykat bliski gotowej formie. Grubość surowca oraz dostępny rozmiar półfabrykatu wpływają na tę różnicę.

Dostęp narzędzi i przygotowanie maszyny

Wąskie kieszenie, smukłe narzędzia oraz cechy umieszczone na kilku powierzchniach wpływają na czas cięcia i sposób zamocowania przedmiotu. Niewielkie zmiany geometrii mogą uprościć dostęp tam, gdzie projekt na to pozwala.

Dopasowanie i obróbka końcowa

Wybrane cechy o ścisłych tolerancjach, maskowanie, próbki obróbki końcowej oraz dodatkowa kontrola stanowią osobne operacje. Zewnętrzna powierzchnia estetyczna oraz wewnętrzny otwór lokalizacyjny wymagają różnej obróbki.

Ilość i powtarzalność

Programowanie i przygotowanie maszyny są wspólne dla całej partii. Zamówienia powtarzane mogą wykorzystać wcześniej zatwierdzoną definicję procesu produkcyjnego, podczas gdy zmiany projektu lub nowy stan materiału mogą wpłynąć na zakres wymaganej pracy.

Pytania dotyczące zamówienia części aluminiowych CNC

Czy mogę rozpocząć od jednego prototypu lub małej partii?

Z przyjemnością przyjmujemy zapytania dotyczące prototypów i małych partii. Praktyczna organizacja zamówienia zależy od dostępności surowca, geometrii oraz ewentualnych czynności związanych z obróbką końcową. Część próbna może zostać zacytowana osobno od przewidywanej ilości powtarzanej, aby jasne były koszty rozwoju oraz późniejszej produkcji.

Czy mogę zażądać oferty przed wybraniem stopu aluminium?

Tak. Rysunek lub opis komponentu, jego obciążenia, warunków eksploatacji oraz wymagań dotyczących wykończenia wizualnego wystarczają do rozpoczęcia dyskusji. Kandydujące materiały można porównać w ofercie cenowej. Wybrany stop jest zapisywany przed wydaniem zamówienia; nie jest on wybierany ani zastępowany milcząco w trakcie produkcji.

Czy możecie obrabiać materiał lub profili dostarczone przez klienta?

Materiał dostarczony przez klienta może być rozważany do obróbki wtórnej. Jego identyfikacja, stan oraz dostępna nadmiarowa warstwa obrabialna określają punkt wyjścia. Jest to szczególnie istotne w przypadku istniejącego profilu lub zakupionej płytki, które wymagają jedynie dodania powierzchni, otworów lub innych lokalnych cech.

Czy możecie pracować na podstawie istniejącego komponentu lub wzorca?

Wzorzec lub zdjęcia mogą pomóc rozpocząć zapytanie, zwłaszcza w przypadku komponentu zamiennego. Nie ujawniają one jednak stanu materiału, ukrytych cech ani pierwotnych tolerancji. Przed rozpoczęciem produkcji wymiary i kryteria akceptacji muszą mieć udokumentowane odniesienie, aby obie strony pracowały na podstawie tej samej definicji.

Czy dostarczacie surowe płyty i pręty aluminiowe?

Ta strona dotyczy niestandardowych komponentów wykonanych metodą obróbki skrawaniem, a nie sprzedaży surowych materiałów detalicznie. Płyty, pręty, rury oraz inne półfabrykaty są omawiane jako materiały wyjściowe do końcowego wyrobu. Dlatego przy zapytaniu bardziej przydatny jest rysunek komponentu lub jego zamierzona geometria niż sama prośba o zapasy materiału.

Czy chłodzenie i obudowy elektroniczne mieszczą się w zakresie oferty?

Obrabiane aluminiowe podstawy, obudowy i elementy montażowe mogą być omawiane jako części mechaniczne. Wydajność chłodzenia, klasa szczelności i zgodność elektryczna należą do konstrukcji urządzenia. Te wymagania pozostają częścią projektu urządzenia oraz ewentualnej osobno uzgodnionej walidacji.

Czy w jednym zapytaniu można zawrzeć różne numery części?

Tak. Grupę obudów, pokryw, dystansów lub wsporników można przeanalizować łącznie. Zachowanie identyfikowalności każdego numeru części, wersji i ilości umożliwia rozdzielenie cen przy jednoczesnej weryfikacji wspólnych wymagań co do materiału lub wykończenia powierzchniowego w całym zestawie.

Czy możemy omówić kwestię poufności przed przesłaniem szczegółowych plików?

Tak. Rozpocznijcie od krótkiego opisu projektu i zaznaczcie, że pliki techniczne są poufne. W razie potrzeby umowę o poufności można omówić przed wymianą szczegółowych plików CAD. Złożenie zapytania nie wymaga publikowania własnych rysunków technicznych na tej stronie.

WSPARCIE PROJEKTOWE

Omów swój detal z aluminium z VETCNC

Gotowy rysunek jest pomocny, ale nie jest wymagany do pierwszej rozmowy. Opisz nam przeznaczenie detalu oraz to, co już wiesz; możemy określić kolejny szczegół potrzebny do przygotowania oferty cenowej na obróbkę skrawaniem.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB