Ir al contenido
VETCNCCNC MANUFACTURING
Ilustración estilo CAD de un componente complejo de aluminio con un orificio central y nervios radiales

Mecanizado de aluminio CNC

Carcasas, soportes, placas y componentes torneados personalizados en aluminio para prototipos y producción. VETCNC integra los requisitos de fresado, torneado y acabado en un único plan de suministro de piezas, considerando simultáneamente la selección de aleación, los ajustes de ensamblaje y el estado final de la superficie.

  • 6061 · 6082 · 7075 · 2024
  • Fresado y torneado
  • Consultas para prototipos y producción

Carcasas, soportes, placas y piezas torneadas en aluminio

Nuestro servicio de mecanizado de aluminio abarca cavidades, superficies de montaje, taladros y roscas que transforman un bloque metálico en un componente funcional. Los ejemplos a continuación muestran familias comunes de piezas; cada una se fabrica según la geometría y los requisitos de ensamblaje del proyecto.

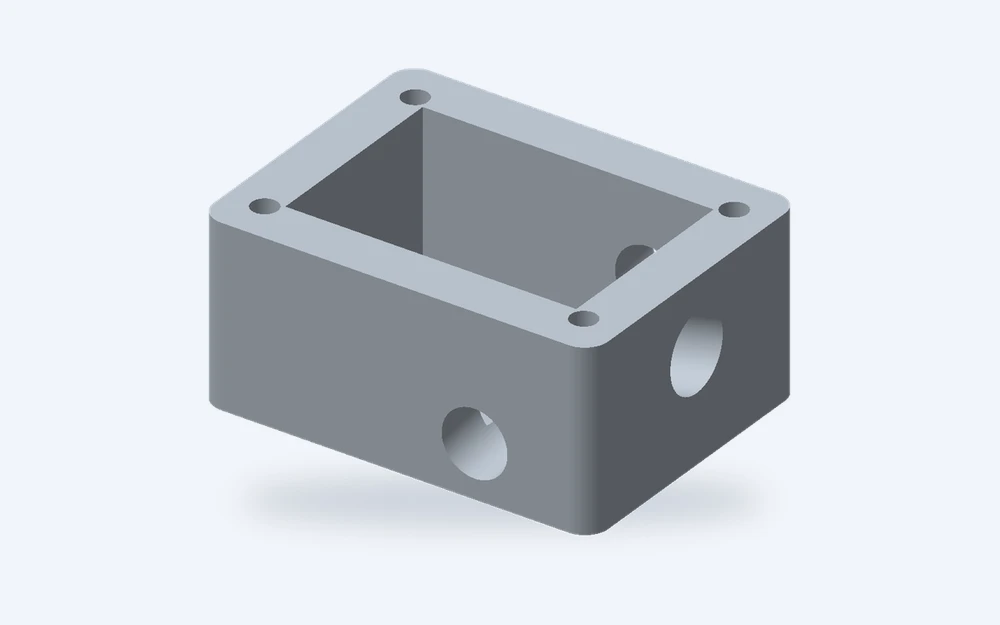
Ilustración de una carcasa de aluminio con una cavidad abierta, borde de montaje y aberturas laterales

Carcasas y tapas

Recintos para sensores, controles y conjuntos de instrumentación. Las cavidades mecanizadas crean espacio para los componentes, mientras que las caras del borde, los orificios para fijaciones y las aberturas para conectores proporcionan las interfaces entre la tapa y los componentes internos.

  • Cavidades internas
  • Interfaces para tapas
  • Aberturas laterales
Analice esta pieza
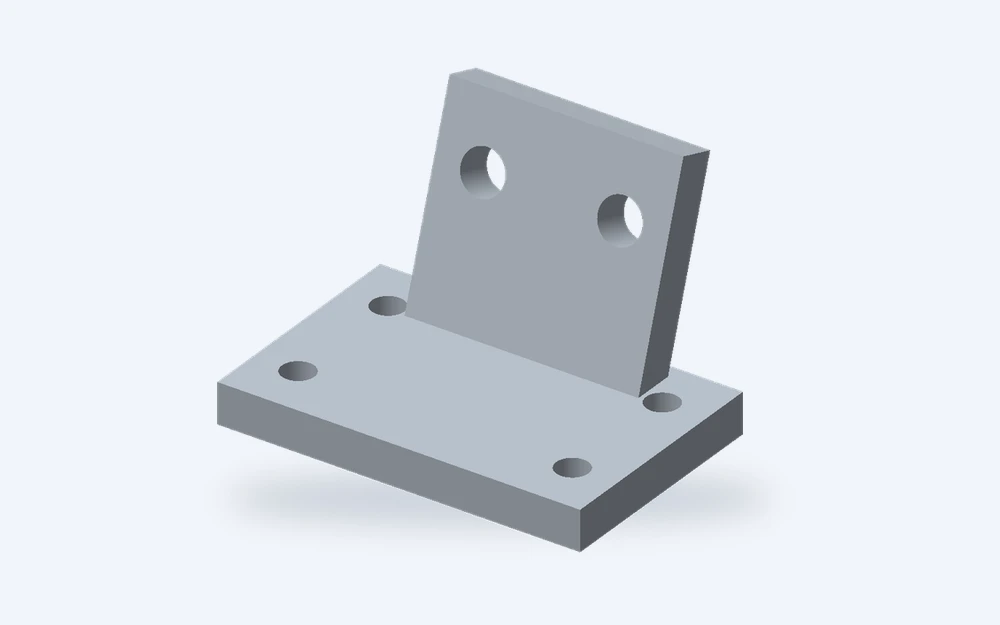
Ilustración de una soporte de aluminio en ángulo recto con agujeros en dos caras de montaje

Soportes y bloques de montaje

Soportes ligeros para motores, actuadores y accesorios de maquinaria. Las superficies planas, las ranuras de montaje y los orificios roscados se ubican alrededor de los puntos de conexión de la pieza, lo que permite que el soporte se adapte al conjunto circundante, y no simplemente coincida con su forma exterior.

  • Caras de montaje
  • Ranuras y agujeros
  • Conexiones roscadas
Analice esta pieza
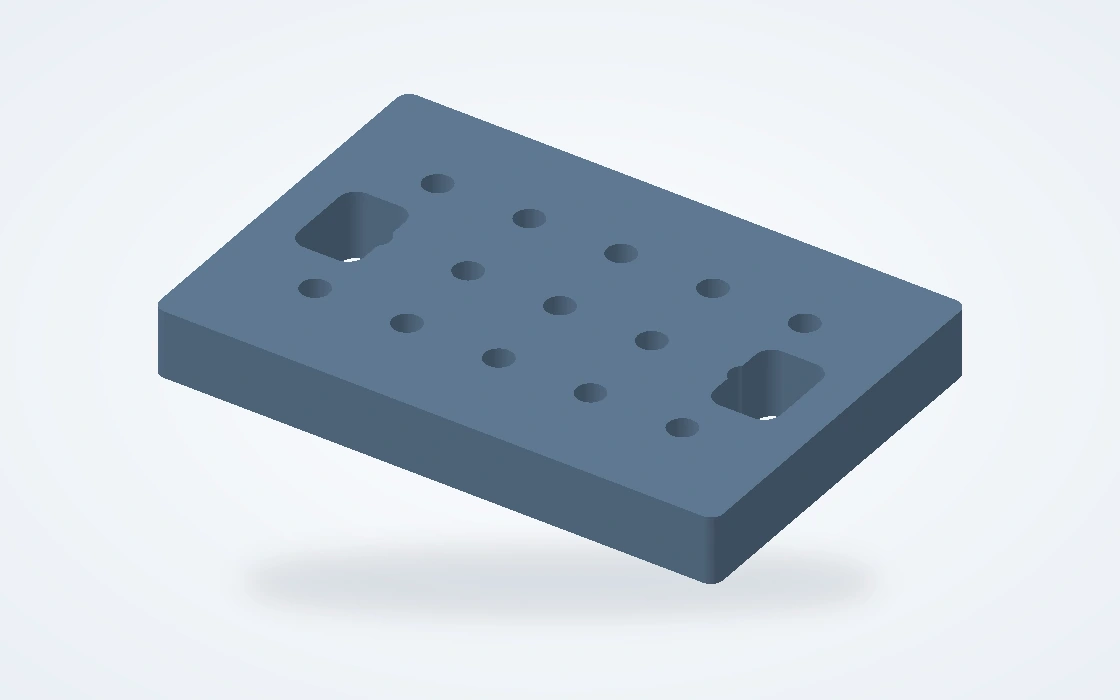
Ilustración de una placa de fijación rectangular de aluminio con un patrón de agujeros taladrados

Placas de fijación y montaje

Placas base y placas de localización para bancos de ensayo, dispositivos de sujeción y equipos automatizados. Los detalles funcionales clave son el patrón de orificios, las superficies de referencia (datums) y las características de holgura, seleccionándose el estado del material y la secuencia de mecanizado en función de la planicidad requerida.

  • Patrones de agujeros
  • Superficies de referencia (datums)
  • Superficies mecanizadas
Analice esta pieza
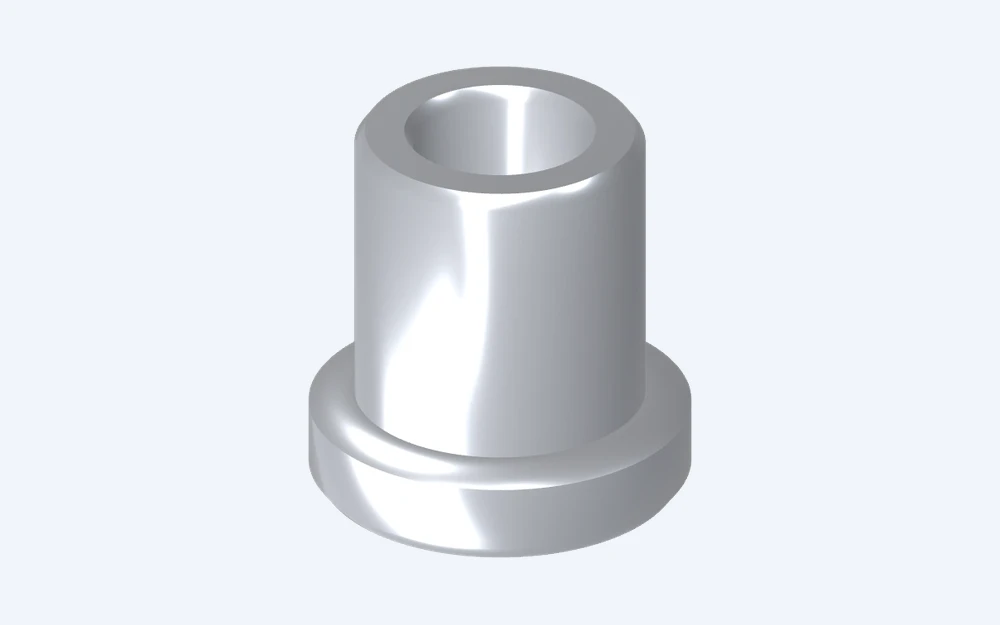
Ilustración de un manguito con brida de aluminio que muestra su agujero interior, diámetro exterior y escalón

Casquillos, manguitos y espaciadores

Componentes torneados para espaciado, alineación y montaje. Los agujeros pasantes, los diámetros exteriores y los hombros pueden combinarse con ranuras o taladros transversales. El material y el acabado dependen de si la pieza es un espaciador estático o entra en contacto repetido con un componente acoplado.

  • Agujeros y escalones
  • Diámetros concéntricos
  • Ranuras
Analice esta pieza
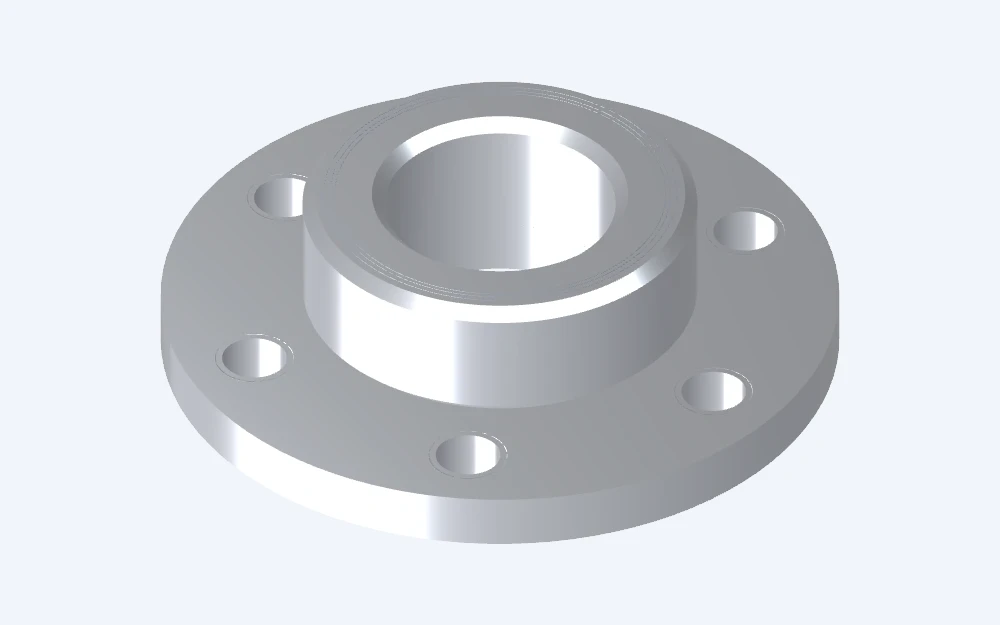
Ilustración de un cubo con brida de aluminio con un agujero central y agujeros para círculo de pernos

Bridas, cubos y adaptadores

Interfaces circulares que conectan ejes, tubos o módulos de equipos. El torneado establece el agujero central y los diámetros de localización; el fresado añade círculos de agujeros para tornillos, planos o características de holgura necesarias para conectar ambos lados del conjunto.

  • Diámetros de localización
  • Círculos de tornillos
  • Planos fresados
Analice esta pieza
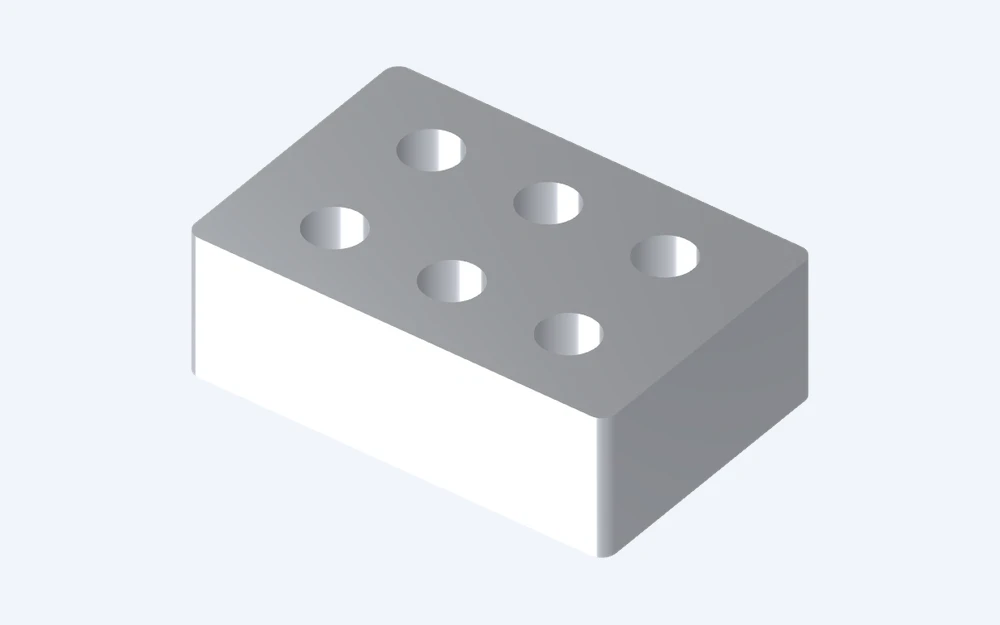
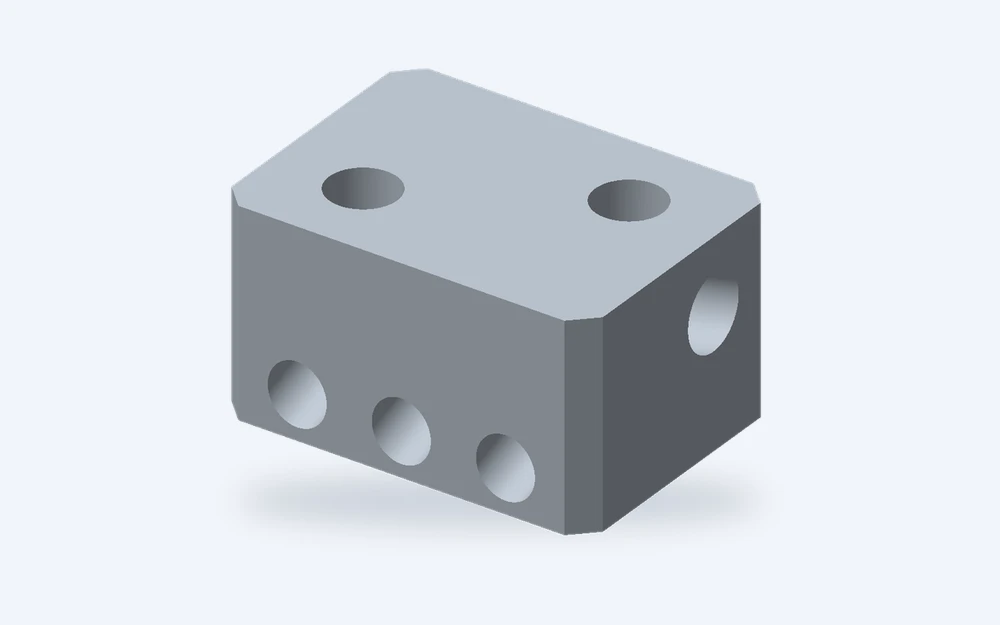
Ilustración de un bloque perforado de aluminio con agujeros intersecantes en múltiples caras

Bloques y colectores con orificios de paso

Bloques mecanizados con pasajes taladrados, roscas de conexión y superficies de montaje. El acceso para el desbarbado y la limpieza tiene tanta importancia como la ubicación de los orificios. La geometría de sellado y cualquier ensayo específico para la aplicación deben incluirse en el alcance de suministro del componente terminado.

  • Pasajes taladrados
  • Orificios roscados
  • Caras de montaje
Analice esta pieza

6061, 6082, 7075 y 2024 de aluminio para mecanizado CNC

La aleación es un punto de partida, no una especificación completa del material. El temple y la forma del material en bruto también afectan la resistencia, las tensiones residuales y la pieza final. Estas cuatro familias de aleaciones responden a necesidades distintas; su selección debe basarse en la carga, el entorno y el acabado del componente, y no en una regla simplista de «cuanto más resistente, mejor».

Propiedades del aluminio 6061
Propiedad6061-T4 / T4511
Extrusiones de aluminio Hydro 6061
6061-T6 / T6511
Extrusiones de aluminio Hydro 6061
Condición
Resistencia a la tracción mínima (MPa)180260Temple de extrusión especificado
Límite elástico mínimo (MPa)1102400.2% de deformación permanente
Conductividad térmica (W/(m·K))15516725°C, típico

Los valores de resistencia publicados son mínimos para estos temples de extrusión; la conductividad térmica es típica.

Selección de aleación y temple de aluminio
Aleación / templePiezas típicasFactor de selecciónAcabado / estado
6061-T6 / T651Carcasas; soportes; adaptadores; dispositivos de sujeciónMecanizabilidad, resistencia a la corrosión y flexibilidad de fabricaciónT651: aliviado de tensiones mediante estirado
6082-T6 / T651Soportes estructurales; componentes de máquinas; placasRequisitos estructurales y forma del material en bruto especificadosCompare los requisitos mecánicos y el acabado con 6061
7075-T6 / T651Componentes mecánicos compactos de alta resistenciaMayor resistencia donde la serie 6000 es insuficienteCorrosión por tensión dependiente del temple; acabado protector
2024-T3 / T351Componentes de alta resistencia según especificación en planoAleación con cobre; buenas características de mecanizadoCoincidencia entre forma del material en bruto / temple y protección contra la corrosión

El aspecto anodizado depende de la aleación, del estado del material en bruto y de la preparación; una mayor resistencia no implica rigidez proporcionalmente mayor.

Esta comparación describe la selección de material, no constituye una promesa de que cada aleación, temple y tamaño de material en bruto esté disponible en stock. La cotización identifica el material suministrado.

6061 frente a 7075

Compare primero el requisito real de carga. 7075 puede ofrecer mayor resistencia, pero no resuelve automáticamente la deformación en una chapa delgada o un soporte largo. La geometría, la luz sin apoyo y el diseño de las uniones siguen siendo factores importantes. Una carcasa diseñada principalmente para su apariencia y un eslabón sometido a cargas muy altas implican decisiones distintas sobre el material.

La aleación y el temple van juntos.

T6 describe un estado sometido a tratamiento térmico de solución y envejecimiento artificial; T651 añade una relajación de tensiones mediante estirado. Estas designaciones no son intercambiables en los detalles del pedido. Para una chapa con múltiples cavidades mecanizadas, el estado de tensiones residuales del material base y la secuencia de mecanizado pueden ser tan importantes como el nombre de la aleación.

Chapas, barras y materiales en bruto casi netos para piezas de aluminio.

La forma inicial influye tanto en el tiempo de mecanizado como en la estabilidad dimensional. Una placa suele ser adecuada para una carcasa con cavidades; una barra o un tubo puede ser un punto de partida más conveniente para un casquillo. Elegir un material de partida cercano a la geometría final puede reducir la eliminación innecesaria de material sin alterar la función del componente.[5]

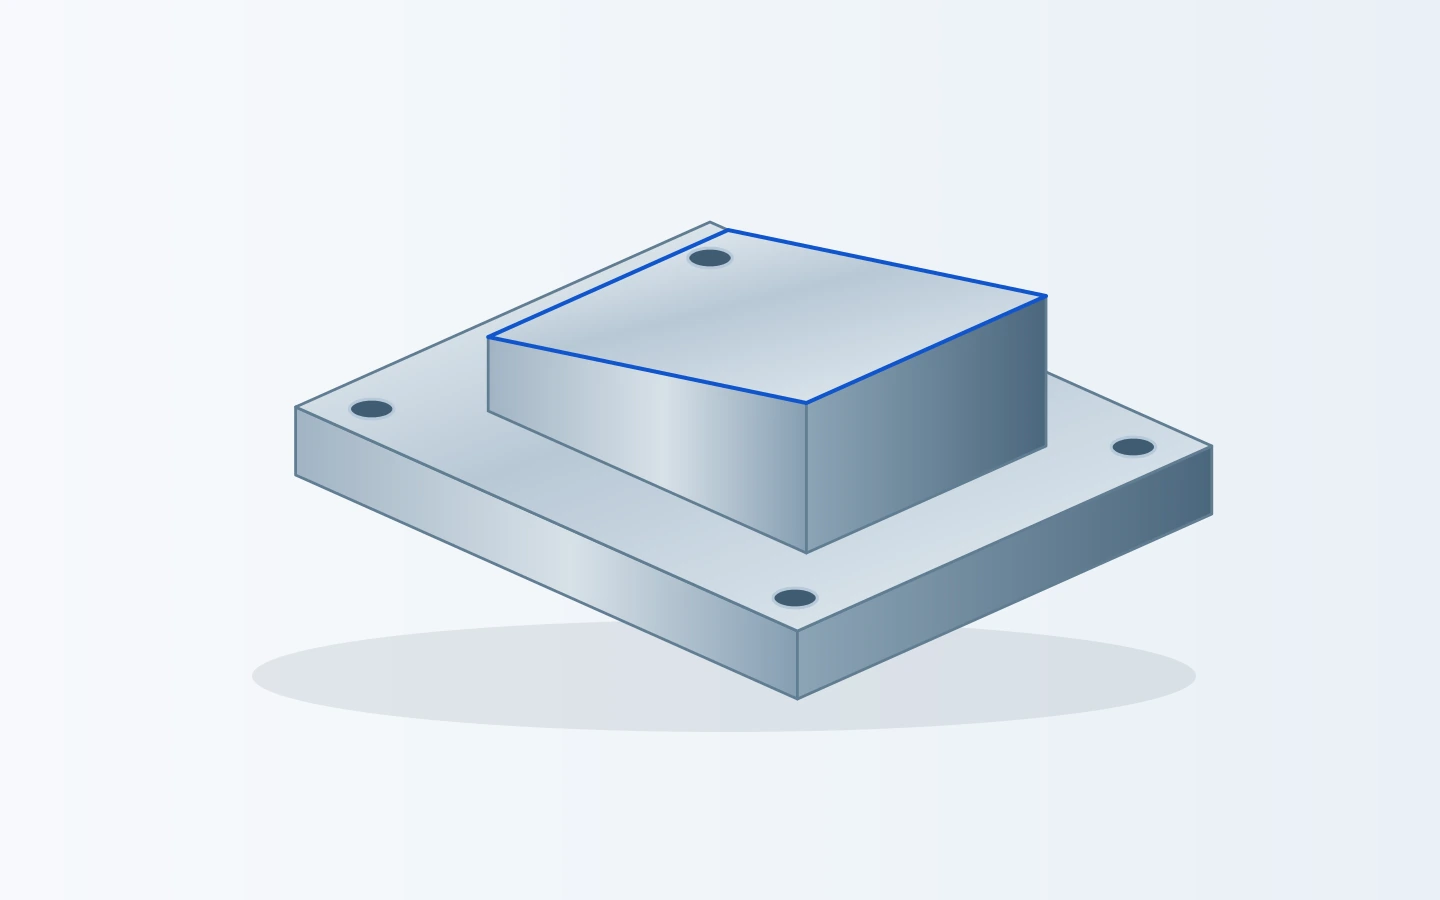
Ilustración de una placa escalonada de aluminio que muestra un saliente elevado y agujeros de montaje en las esquinas
Un saliente elevado y una placa de montaje combinan distintas profundidades de mecanizado en un mismo material en bruto.

Chapas y bloques para componentes fresados.

Las caras, cavidades, ranuras y patrones de perforación se fresan alrededor de las superficies de ubicación. Cuando se elimina una cantidad considerable de material, el plan de mecanizado tiene en cuenta el estado del material base y las secciones de pared restantes, en lugar de considerar el material en bruto como libre de tensiones.

Barras y tubos para componentes torneados.

El torneado es adecuado para hombros, taladros y diámetros concéntricos. Posteriormente, se pueden añadir planos, orificios de paso y patrones de tornillos mediante fresado. Empezar a partir de un tubo solo resulta útil si su espesor de pared, su estado y los tamaños disponibles se ajustan a la pieza final.

Extrusiones y otros materiales en bruto preformados.

El mecanizado secundario puede añadir caras finales, perforaciones y cavidades locales a un perfil existente adecuado. Un material en bruto casi neto puede reducir el tiempo de corte en pedidos repetidos, mientras que para prototipos puede resultar más sencillo mecanizar directamente a partir de stock disponible.

Paredes delgadas, roscas y características de acoplamiento en aluminio.

El aluminio se mecaniza fácilmente, pero las secciones delgadas y las superficies de contacto blandas requieren más que un ciclo de corte rápido. Los detalles a continuación ayudan a explicar cómo la geometría de la pieza, la sujeción y el acabado afectan el resultado.

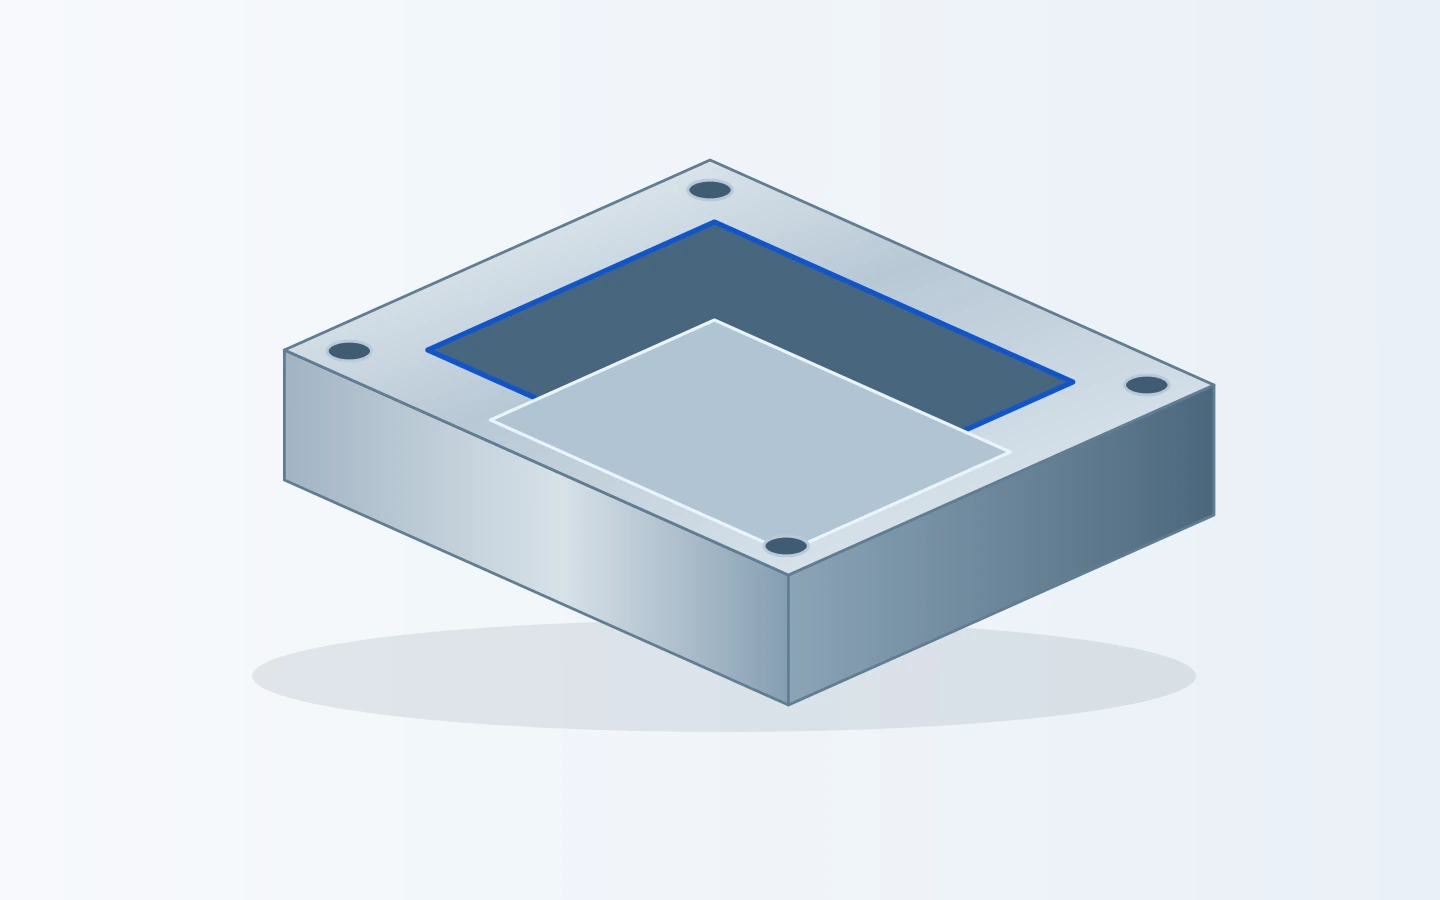
Ilustración de un componente con cavidad que muestra un rebaje central profundo y un reborde periférico de montaje
La altura de las paredes, el ancho del borde y el acceso a las cavidades afectan el soporte durante la mecanizado.

Paredes delgadas y planicidad

Una pared sin soporte puede deformarse durante el mecanizado o al ser sujetada. La eliminación equilibrada de material, una sujeción adecuadamente soportada y una secuencia apropiada de desbaste y acabado ayudan a controlar la distorsión. La planicidad se evalúa en la condición de soporte acordada, no se asume únicamente porque la pieza esté sujeta plana en una mordaza.

Cavidades y esquinas internas

Una fresa giratoria deja un radio en una esquina interna. Los cavidades profundas y estrechos pueden requerir herramientas más largas y una evacuación de virutas más cuidadosa. Un radio de esquina permitido mayor o un mejor acceso de la herramienta pueden reducir la dificultad de mecanizado sin modificar el contorno exterior.

Roscas y montajes repetidos

Se consideran conjuntamente la profundidad de la rosca, el espesor de la pared y la participación del tornillo. Para montajes frecuentes o cargas locales más elevadas, puede resultar más adecuado especificar un inserto roscado que apretar repetidamente directamente en el aluminio. El tipo de inserto y su posición instalada forman parte de los detalles del componente.

Rebabas, bordes de estanqueidad y marcas superficiales

Pequeñas rebabas pueden quedar en las intersecciones de orificios y en las entradas de roscas. El desburrado elimina los bordes no deseados protegiendo al mismo tiempo las superficies de sellado y las zonas de ajuste. El estado de la herramienta y la evacuación de virutas también ayudan a evitar que estas marquen una superficie que permanecerá visible.[6]

Acabados superficiales para piezas de aluminio mecanizadas

El acabado adecuado depende de la función de la superficie: ubicar otra pieza, permanecer visible, resistir el desgaste o proporcionar un contacto eléctrico. Por tanto, un único componente puede requerir más de una condición superficial.[7] [8]

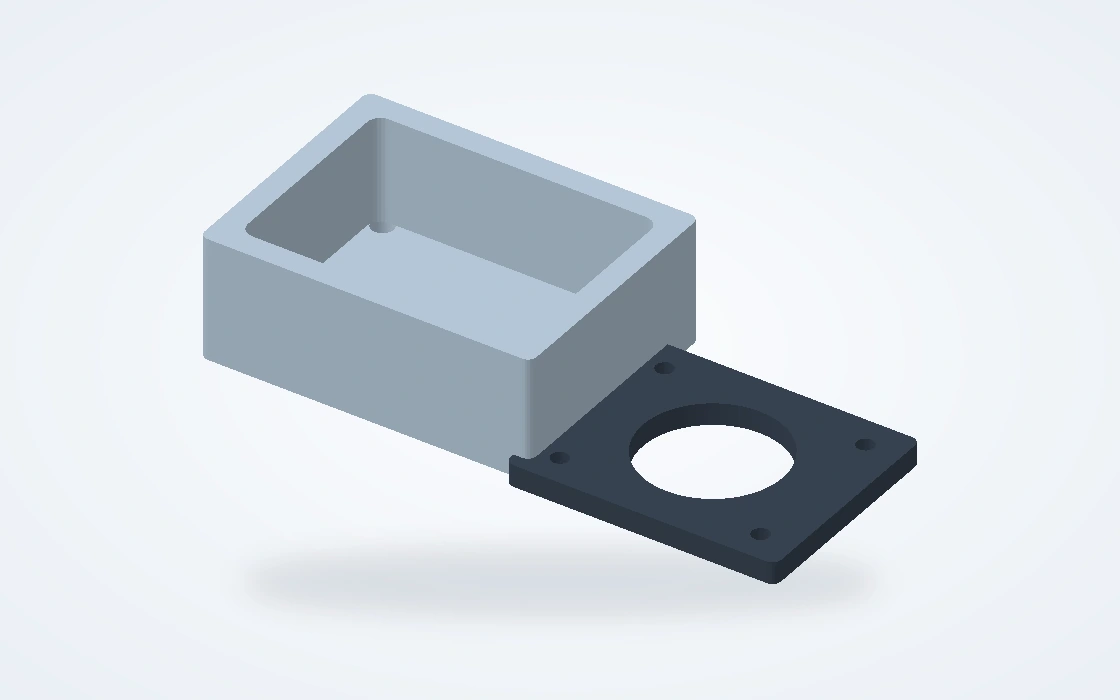
Ilustración de una carcasa y una tapa separada que muestra las caras exteriores visibles y los bordes de acoplamiento
Las superficies exteriores, las interfaces de cubiertas y las características roscadas pueden tener requisitos de acabado diferentes.

Superficies mecanizadas y granalladas

Una superficie mecanizada conserva su patrón de corte. El granallado produce una textura más difusa; se trata de un tratamiento estético, no de un sustituto para la inspección dimensional ni para un recubrimiento protector.

Caras mecanizadas funcionales

Las caras de montaje y localización pueden mantenerse mecanizadas cuando el ensamblaje requiere una superficie de contacto definida. La rugosidad superficial se especifica únicamente cuando afecta la función de la pieza.

Caras exteriores mate

El granallado puede reducir la visibilidad de las marcas de mecanizado, pero no elimina un arañazo profundo ni corrige un error geométrico. Las caras estéticas y las superficies excluidas se separan en el plan de acabado.

Superficies anodizadas transparentes, coloreadas y duras

La anodización convierte la superficie de aluminio en una capa de óxido. La anodización convencional satisface necesidades estéticas y de protección; la anodización dura se considera cuando la abrasión o el desgaste son factores más relevantes.

Apariencia y color

La aleación, la textura, el pretratamiento y el recubrimiento afectan el tono final. Para piezas visibles acopladas, una muestra del material previsto resulta más útil que un color mostrado en pantalla. Un acabado transparente no implica que todas las aleaciones tengan idéntica apariencia.

Superficies orientadas al desgaste

La anodización dura modifica tanto el comportamiento superficial como las dimensiones. Su acabado puede ser más oscuro que el de una superficie anodizada decorativa. El espesor del recubrimiento y su sellado se seleccionan según la aplicación prevista, no como valores predeterminados universales.

Agujeros cilíndricos, roscas y zonas de contacto eléctrico

Un recubrimiento puede modificar un diámetro exterior, reducir un agujero cilíndrico o alterar el ajuste de una rosca. Por tanto, la ruta de acabado parte de la condición requerida de la pieza ensamblada.

Ajuste tras el acabado

Los agujeros cilíndricos críticos y los diámetros de localización se planifican teniendo en cuenta la condición final recubierta. La sobremedida de mecanizado contempla el proceso seleccionado; no se aplica un único valor de crecimiento por recubrimiento a todas las aleaciones ni a todas las rutas de anodización.

Áreas enmascaradas y conductivas

El enmascaramiento mantiene libres de anodizado áreas específicas, incluidas algunas superficies de ajuste o de contacto eléctrico. Los recubrimientos de conversión constituyen otra familia de acabados adecuada para protecciones específicas, para aplicaciones de pintura o para requisitos de contacto eléctrico. El comportamiento eléctrico requerido debe formar parte de dicha especificación.

Identidad del material y verificación de piezas de aluminio acabadas

Ilustración de una placa de montaje con agujeros de localización y un patrón repetido de agujeros
El tamaño del agujero cilíndrico, la posición del orificio y la cara de montaje responden a distintas preguntas de inspección.

Un registro de inspección utilizable vincula el componente entregado con su material, la revisión del plano y su estado final de superficie. La inspección se organiza en torno a las características que afectan el ensamblaje, en lugar de aplicar la misma lista de mediciones a cada pieza.

Los registros de material identifican la aleación, el temple y el material en bruto suministrado. Cuando se requiere trazabilidad por lote o un certificado de material, dicho registro forma parte de los documentos de entrega acordados. Una hoja de datos de material describe una aleación; no constituye un certificado del material en bruto real utilizado.

El plan de inspección también distingue la etapa de mecanizado de la etapa terminada. Un agujero que pasa la verificación antes de la anodización no establece su ajuste final. Las muestras de apariencia, las lecturas dimensionales y los registros de recubrimiento aportan cada uno un tipo distinto de evidencia.

Dimensiones e inspección del aluminio
CaracterísticaEspecificaciónCondición de aceptaciónVerificación
Agujeros y diámetros de acoplamientoLímites de tamaño y ajusteCondición de entrega especificada: antes/después del acabadoCalibrador para agujeros, diámetros o funciones
Superficies de montaje y patrones de agujerosPlanicidad; ubicaciones; puntos de referencia del planoSoporte definidoMedición referenciada a los puntos de referencia funcionales
Roscas e insertosAceptación de roscas; participación útil; posición del insertoCondición instalada especificadaCalibradores para roscas; verificaciones de características y de posición instalada
Superficies visibles e identidad de la piezaApariencia; revisión; identidad del materialRequisito de apariencia especificadoVerificación visual de daños; registros vinculados al pedido

La cotización indica las tolerancias acordadas y la cobertura de inspección para la pieza de aluminio especificada.

Desde prototipos de aluminio hasta producción repetida

Un prototipo puede establecer el ajuste de ensamblaje antes de un pedido mayor. Un pedido repetido depende entonces de mantener el material, la revisión y el acabado aprobados —no simplemente fabricar otra pieza con el mismo nombre.

  1. Prototipo o primer lote

    Mecanice la geometría requerida para evaluación del ajuste, manipulación y ensamblaje. Las características aún en desarrollo se mantienen diferenciadas de las dimensiones ya fijadas para la aplicación.

  2. Acabado y revisión de muestras

    Revise las superficies que permanecen visibles y las dimensiones que se acoplan tras el acabado. La aprobación de la muestra documenta el resultado acordado para el siguiente lote.

  3. Definición del pedido repetido

    El plano aprobado, la condición del material, el acabado y el alcance de la inspección pasan conjuntamente a la producción repetida. Un cambio de diseño se identifica como una nueva revisión, sin mezclarse con el lote anterior.

  4. Protección e identificación

    El embalaje separa las superficies estéticas expuestas y protege las roscas, los agujeros y los bordes delgados. Las etiquetas vinculan el envío con el número de pieza, la revisión y la cantidad del pedido.

¿Qué afecta el costo del mecanizado de aluminio CNC?

Una comparación de precios significativa utiliza la misma aleación, cantidad, acabado y alcance de inspección. El precio del material en stock es solo una parte del total; la cantidad de material eliminado y las operaciones necesarias para completar la pieza pueden tener tanta importancia como el precio del material.

Forma del material en stock y eliminación de material

Un cavidad profunda mecanizado a partir de un bloque macizo genera más trabajo de corte y desechos que una pieza semiterminada cercana a la forma final. El espesor del material en stock y el tamaño disponible de la pieza semiterminada influyen en esa diferencia.

Acceso de las herramientas y montajes

Los cavidades estrechas, las herramientas esbeltas y las características ubicadas en varias caras afectan el tiempo de corte y la sujeción de la pieza. Pequeños cambios geométricos pueden simplificar el acceso siempre que el diseño lo permita.

Ajustes y acabados

Las características seleccionadas con tolerancias ajustadas, el enmascarado, las muestras de acabado y las inspecciones adicionales añaden operaciones específicas. Un exterior estético y un agujero de localización interno requieren trabajos distintos.

Cantidad y repetibilidad

La programación y el montaje se comparten entre todos los componentes de un lote. Los pedidos repetidos pueden reutilizar una definición de fabricación ya aprobada, mientras que las revisiones de diseño o un nuevo estado del material pueden modificar el trabajo requerido.

Preguntas sobre el pedido de piezas de aluminio CNC

¿Puedo comenzar con un único prototipo o un lote pequeño?

Se aceptan consultas sobre prototipos y lotes pequeños. El acuerdo práctico del pedido depende del material en stock, la geometría y cualquier configuración de acabado involucrada. Una pieza de prueba puede cotizarse por separado de la cantidad esperada para producción repetida, de modo que queden claros tanto el costo de desarrollo como el costo posterior de producción.

¿Puedo solicitar una cotización antes de elegir la aleación de aluminio?

Sí. Un dibujo o descripción del componente, sus cargas, condiciones ambientales y requisitos de apariencia son suficientes para iniciar la conversación. Las materiales candidatos pueden compararse en la cotización. La aleación seleccionada se registra antes de emitir el pedido; no se elige ni sustituye de forma silenciosa durante la fabricación.

¿Pueden mecanizar material o perfiles extruidos suministrados por el cliente?

El material suministrado por el cliente puede considerarse para mecanizado secundario. Su identificación, estado y sobremedida disponible para mecanizado determinan el punto de partida. Esto es especialmente relevante para un perfil existente o una pieza semiterminada adquirida que solo requiere la adición de caras, agujeros u otras características locales.

¿Pueden trabajar a partir de una pieza existente o una muestra?

Una muestra o fotografías pueden ayudar a iniciar la consulta, especialmente para un componente de repuesto. No revelan el estado del material, las características ocultas ni las tolerancias originales. Antes de la fabricación, las dimensiones y los requisitos de aceptación deben tener una referencia documentada para que ambas partes trabajen con la misma definición.

¿Suministran chapas y barras de aluminio en bruto?

Esta página trata sobre componentes mecanizados personalizados, no sobre la venta al por menor de materiales en bruto. Las chapas, barras, tubos y otros materiales en bruto se mencionan como materiales iniciales para la pieza terminada. Por tanto, para una consulta, el plano del componente o su geometría prevista resulta más útil que una solicitud exclusiva de existencias.

¿Los disipadores de calor y las cajas electrónicas están dentro del alcance?

Las bases, carcasas y componentes de montaje mecanizados en aluminio pueden tratarse como piezas mecánicas. Su rendimiento térmico, grado de estanqueidad o conformidad eléctrica no se establecen únicamente mediante la mecanizado. Dichos requisitos siguen formando parte del diseño del equipo y de cualquier validación acordada por separado.

¿Se pueden incluir distintos números de pieza en una sola consulta?

Sí. Un grupo de carcasas, tapas, espaciadores o soportes puede revisarse conjuntamente. Mantener identificables el número de pieza, la revisión y la cantidad de cada elemento permite separar los precios mientras se verifican los requisitos compartidos de material o acabado superficial en el conjunto completo.

¿Podemos tratar el tema de la confidencialidad antes de compartir archivos detallados?

Sí. Comience con una breve descripción del proyecto y especifique que los archivos técnicos son confidenciales. Cualquier acuerdo de confidencialidad requerido podrá discutirse antes de intercambiar los archivos CAD detallados. Una consulta no exige publicar planos propietarios en esta página.

SOPORTE PARA PROYECTOS

Hable sobre su pieza de aluminio con VETCNC

Un dibujo finalizado es útil, pero no es obligatorio para una conversación inicial. Cuéntenos la función de la pieza y lo que ya sepa; podemos identificar el siguiente detalle necesario para emitir una cotización de mecanizado.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB