Carcasas fresadas
Fresamos cavidades para recintos, asientos para tapas y aberturas para conectores alrededor de los puntos de referencia de ubicación y las superficies de acoplamiento.
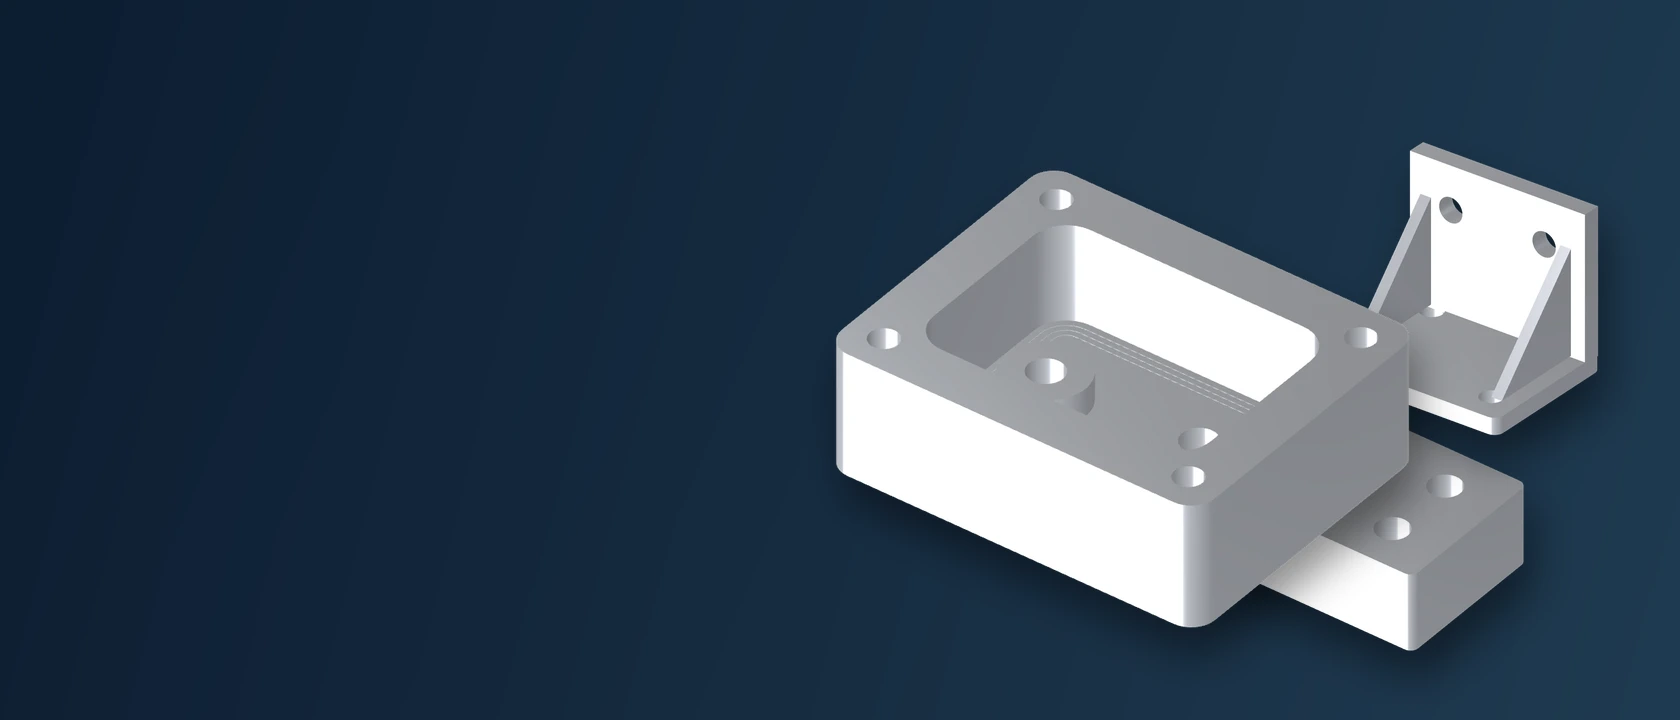
Fresamos cavidades para recintos, asientos para tapas y aberturas para conectores alrededor de los puntos de referencia de ubicación y las superficies de acoplamiento.
Las superficies de montaje, ranuras y patrones de agujeros conectan los soportes al conjunto. Planificamos los montajes teniendo en cuenta dichas relaciones posicionales.
Las placas de fijación ubican y sujetan las piezas mediante contactos funcionales, agujeros para pasadores y detalles reemplazables.
Los bloques con orificios de paso combinan conductos que se intersectan, características de montaje e interfaces de sellado. El acceso y el estado del borde interno guían la secuencia de mecanizado.
Las interfaces térmicas y eléctricas utilizan el material especificado, la geometría de contacto y el acabado; las pruebas de rendimiento tienen requisitos de aceptación independientes.
Los componentes conformados requieren acceso de la fresa y requisitos de superficie que siguen la geometría y sus interfaces funcionales.
Las piezas de múltiples caras mantienen las relaciones de referencia a través de varios montajes o posiciones de mecanizado indexadas.
Las piezas de plástico utilizan la calidad de material en bruto especificada, considerando las condiciones de soporte y medición para las características sensibles al ajuste.
No hay ejemplos coincidentes. Analice su propia pieza mediante el botón de consulta o reinicie los filtros.
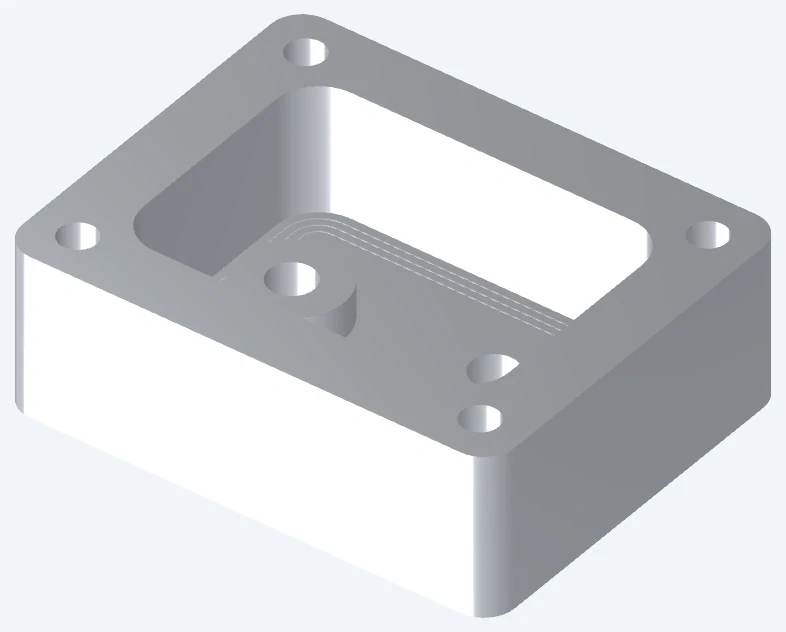
Mecanizamos componentes metálicos en la aleación y estado especificados. El tratamiento térmico y los requisitos finales de superficie determinan la ruta de mecanizado.
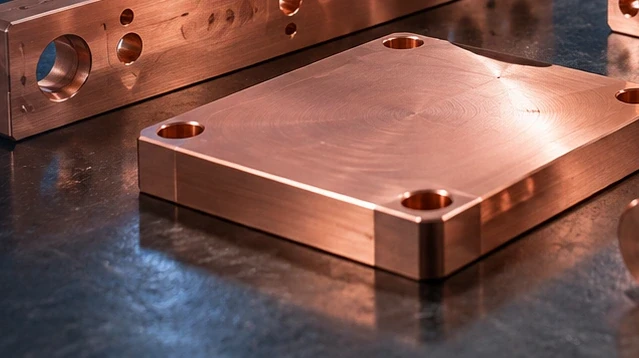
Las piezas de cobre, latón y aleaciones de níquel conservan su grado especificado. La función de contacto, los requisitos de desgaste y cualquier recubrimiento determinan las verificaciones del estado final.
Las caras de localización establecen cómo se asienta la pieza en el conjunto. Utilizamos sus relaciones de referencia para planificar la sujeción y el mecanizado.
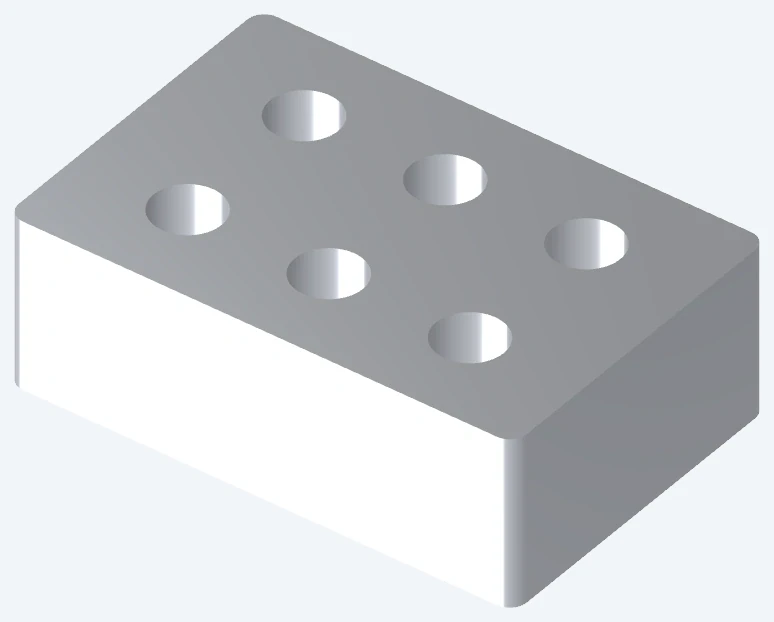
Los taladros, los agujeros para pasadores, las roscas y los agujeros de holgura cumplen distintas funciones de acoplamiento. Sus indicaciones en el plano definen tamaño, posición y requisitos de inspección.
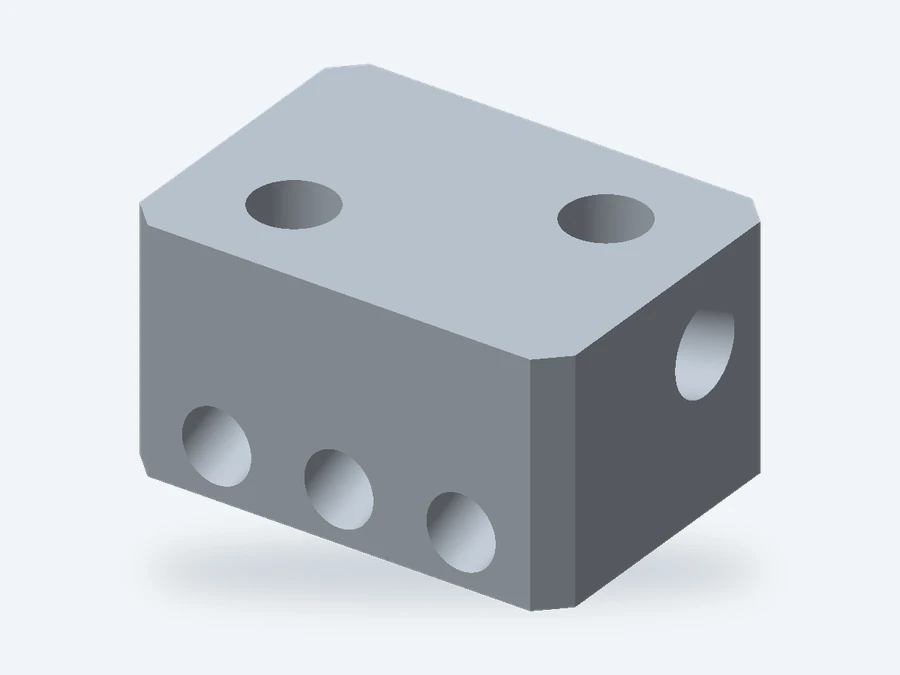
Planificamos el mecanizado de múltiples caras alrededor de las referencias comunes, de modo que las características mantengan su relación entre distintos montajes.
| Característica | Requisitos del dibujo. | Revisión de producción |
|---|---|---|
| Esquinas internas | Radio, geometría de acoplamiento, relieves permitidos | Radio de la fresa; desbaste aprobado u otro proceso alternativoReferencia |
| Cavidades profundas o estrechas | Profundidad, ancho de apertura, espesor del fondo | Alcance de la herramienta, acceso y espacio libre para montajeReferencia |
| Paredes y nervaduras delgadas | Grosor, caras críticas y deformación admisible | Soporte, secuencia de mecanizado y condiciones de inspecciónReferencia |
| Huecos y roscas | Diámetro, profundidad, rosca completa y longitud útil | Profundidad del pilotaje frente a la rosca utilizable; ajuste de localizaciónReferencia |
| Sobrerrecortes (undercuts) | Vistas en sección, dirección de acceso y desahogo | Espacio libre para la herramienta; montaje adicionalReferencia |
| Superficies libres (freeform) | Modelo CAD actual, tolerancia de perfil y acabado | Criterios de inspección del perfil y de aparienciaReferencia |
Fresamos caras planas, cavidades, ranuras y patrones de agujeros, planificando el acceso y soporte de la herramienta en función de la geometría de la pieza.
Los componentes con múltiples caras pueden requerir varios montajes o posiciones indexadas. La ruta propuesta mantiene las características acoplables vinculadas a su esquema de referencias (datum).
Las características angulares y contorneadas pueden utilizar fresado 3+2 indexado o mecanizado simultáneo. La geometría y el acceso determinan la estrategia.[4]
Las superficies tal como se mecanizan conservan la rugosidad especificada y los requisitos permitidos de marcas de herramienta. Las zonas visibles y funcionales pueden tener condiciones de aceptación distintas.
Las holguras para recubrimiento y las áreas enmascaradas protegen los ajustes acoplables, las caras de localización y las roscas en la condición final.
La condición de tratamiento térmico especificada afecta la secuencia de mecanizado y los controles dimensionales finales de los componentes de acero.
Los requisitos de apariencia para plásticos identifican las superficies visibles, las marcas de herramienta permitidas y cualquier muestra de referencia acordada.
Las opciones de acabado se revisan según el material especificado y el pedido. Acuerde la condición final del plano antes de aceptar la cotización.[5]
Vinculamos los controles dimensionales con las características críticas, los puntos de referencia (datums) y la condición final del dibujo. La cotización identifica el informe y el alcance muestral acordados.
El tratamiento, revestimiento o insertos especificados determinan la condición en la que se aceptan las dimensiones de acoplamiento.
El número de pieza, la revisión y las referencias de lote vinculan las piezas terminadas con sus registros acordados de material, inspección y entrega.
Trabajamos a partir de la revisión acordada del dibujo y del modelo para la cantidad cotizada.
Las piezas iniciales y los controles acordados respaldan su revisión de aceptación; los cambios permanecen registrados en relación con el dibujo.
La revisión aceptada y el alcance de inspección definen el lote de producción.
Revisamos los dibujos modificados o los requisitos de procesamiento antes de repetir una fabricación.
La geometría, el material, los montajes, la cantidad, el acabado y la inspección afectan todos ellos a la cotización. El alcance acordado identifica las operaciones y los registros incluidos.
| Incluya | Detalles requeridos |
|---|---|
| Modelo 3D y dibujo 2D | Geometría, dimensiones críticas, referencias (datums), material, acabado; archivo que rige la fabricación |
| Características de fresado | Cavidades, radios, paredes, agujeros, roscas, unidades |
| Identificación de la pieza | Coincidencia de números de pieza y revisiones entre los archivos |
| Requisitos del pedido | Cantidad, aprobación de muestras, registros, embalaje, destino, ensamblaje |
Acuerde un método seguro para la transferencia de archivos confidenciales.
Seleccione una pieza fresada anterior o agregue una línea para su propio dibujo. Expanda cada línea para especificar requisitos de cavidades, perforaciones y caras de referencia.
Esta lista organiza su solicitud. No calcula precios, no confirma disponibilidad ni aprueba una especificación de fabricación. Las entradas permanecen en esta página a menos que las descargue o las envíe a un punto final de presupuesto configurado.
Fabricamos estos tipos de componentes según su plano. Su geometría y función prevista determinan los requisitos de material, mecanizado e inspección para el pedido.
Defina el componente terminado, las características críticas y los requisitos de aceptación. La revisión del plano puede establecer la ruta de fresado. Indique cualquier restricción de proceso u operación requerida en su especificación.
Envíe el modelo y el plano completos, incluida la relación entre las caras. La revisión determinará el acceso y la configuración necesarios, así como si es apropiado el fresado multieje indexado o simultáneo. La capacidad se confirma para el componente real.
Envíe las tolerancias requeridas, especialmente para los agujeros de ubicación, patrones de agujeros y caras de acoplamiento. Revisaremos su viabilidad teniendo en cuenta la geometría, el material, el proceso y las condiciones finales de inspección.
El fresado convencional deja un radio donde la fresa giratoria forma una esquina interna. Identifique el requisito de acoplamiento y luego analice un chaflán de esquina permitido o un proceso alternativo. Cualquier cambio de diseño debe acordarse expresamente, no asumirse.
Proporcione la calificación y condición exactas del material cuando se conozcan, junto con cualquier registro de material requerido. Si aún no se ha definido la selección, describa el entorno, las cargas y los componentes de acoplamiento para poder analizar alternativas. Una imagen ilustrativa no identifica ni aprueba un material.
Indique el proceso, la especificación aplicable, las áreas de acabado y cualquier enmascaramiento. Identifique las dimensiones que deben aceptarse tras el acabado y muestre las superficies cosméticas o funcionales requeridas. La disponibilidad y la idoneidad del proceso se revisan para cada material y pedido.
Incluya las cantidades de muestra y producción en su consulta, junto con las verificaciones necesarias antes de la liberación. El pedido, el precio y el cronograma se acuerdan tras la revisión del dibujo. Una solicitud de muestra no establece un pedido mínimo ni un plazo de entrega universales.
Envíe los dibujos con las referencias de las piezas, las cantidades y el alcance de entrega solicitado en una única consulta. Revisamos cada componente según sus propios requisitos.
Enumere los registros de material requeridos, los informes dimensionales, la aprobación de la muestra, la revisión del dibujo y la identificación del lote antes de la cotización. Identifique las caras de sellado, las roscas y las superficies visibles que requieren embalaje protector. Confirme los registros y el embalaje incluidos en la cotización.
Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.
Referencias para los términos de mecanizado y especificación utilizados anteriormente.
