Boîtiers fraisés
Nous fraisons les logements de boîtiers, les sièges de couvercles et les ouvertures pour connecteurs autour des repères de positionnement et des faces d’assemblage.
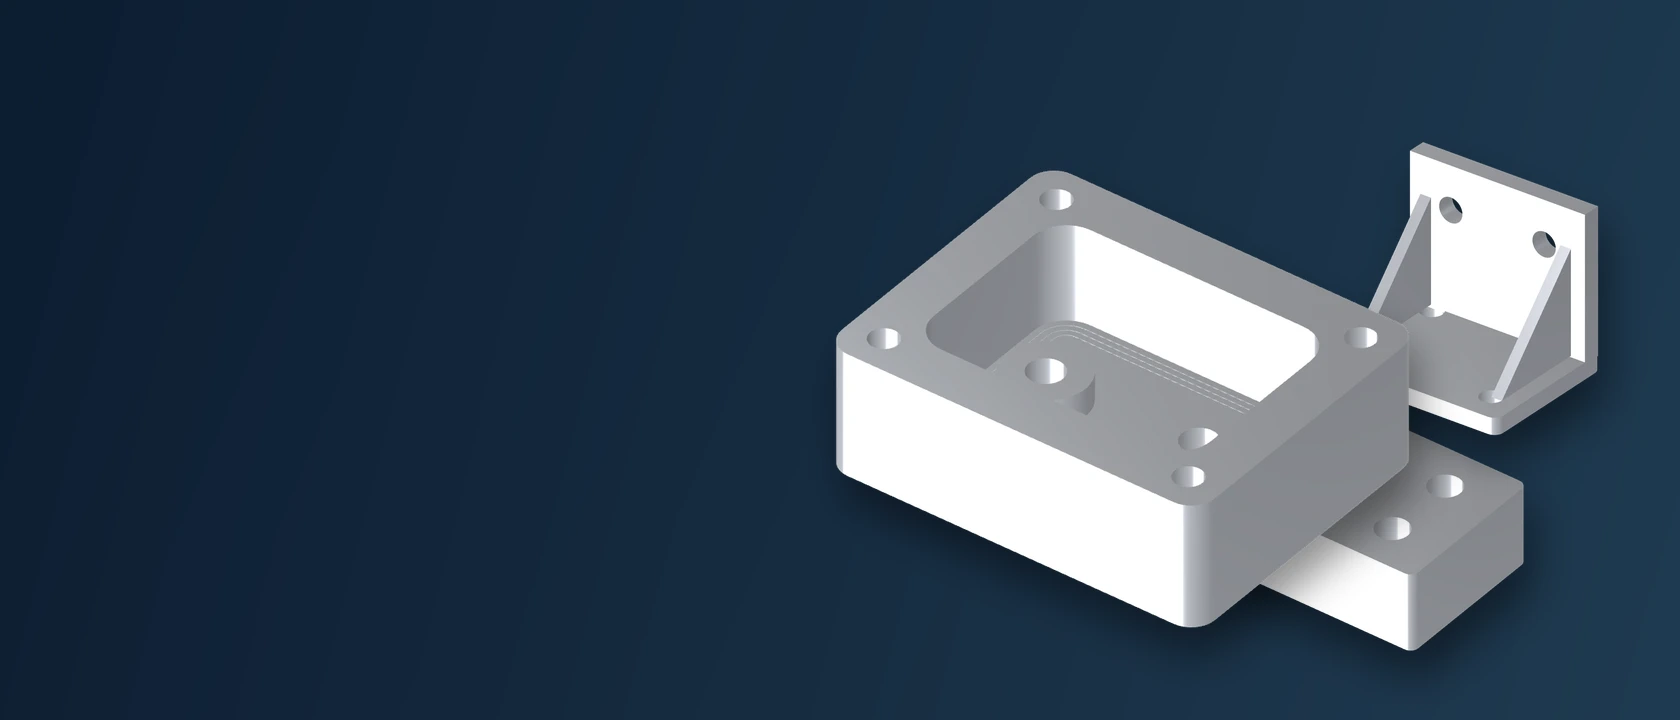
Nous fraisons les logements de boîtiers, les sièges de couvercles et les ouvertures pour connecteurs autour des repères de positionnement et des faces d’assemblage.
Les faces de fixation, les rainures et les motifs de perçage permettent de relier les supports à l’ensemble. Nous planifions les montages en tenant compte de ces relations de position.
Les plaques de montage localisent et maintiennent les pièces à usiner via des contacts fonctionnels, des trous de centrage et des éléments remplaçables.
Les blocs percés combinent des passages intersectants, des caractéristiques de fixation et des interfaces d’étanchéité. L’accessibilité et l’état des bords internes guident la séquence d’usinage.
Les interfaces thermiques et électriques utilisent le matériau spécifié, la géométrie de contact et l’état de surface requis ; les essais de performance font l’objet de critères d’acceptation distincts.
Les composants profilés nécessitent un accès adapté de l’outil de fraisage ainsi que des exigences de surface conformes à leur géométrie et à leurs interfaces fonctionnelles.
Les pièces à plusieurs faces conservent les relations entre repères à travers plusieurs montages ou positions d’usinage indexées.
Les pièces en plastique sont réalisées dans la nuance de matière brute spécifiée, en tenant compte des conditions de support et de mesure pour les caractéristiques sensibles au jeu.
Aucun exemple correspondant. Discutez de votre propre pièce via le bouton de demande d’information ou réinitialisez les filtres.
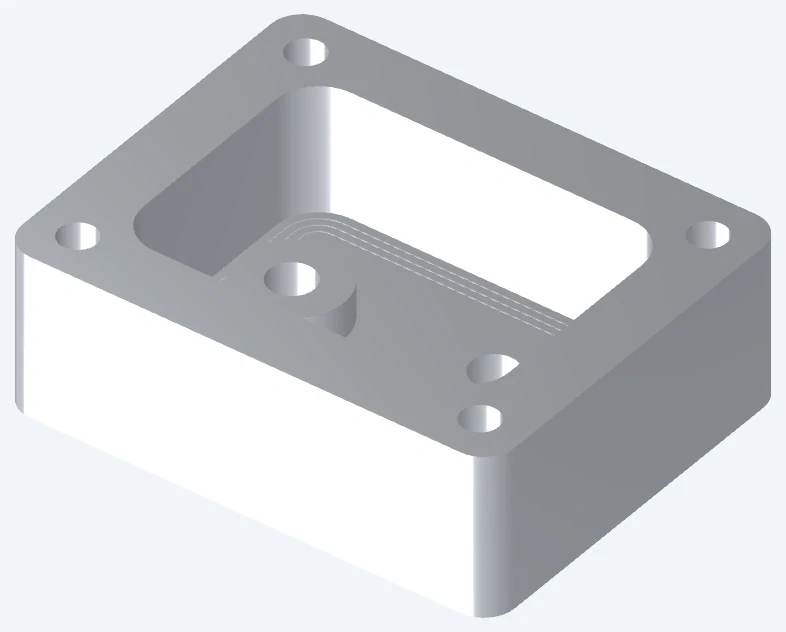
Nous usinons les composants métalliques dans l’alliage et l’état spécifiés. Le traitement thermique et les exigences finales de surface déterminent le parcours d’usinage.
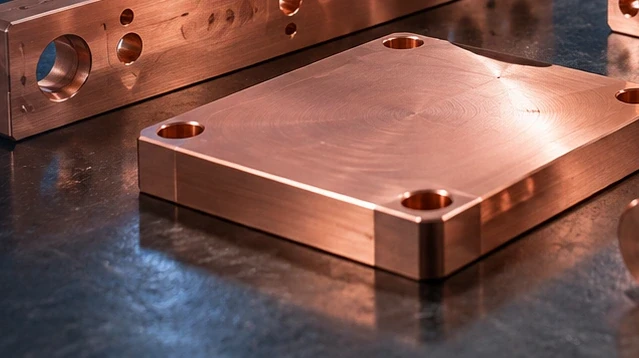
Les pièces en cuivre, en laiton et en alliage de nickel conservent la nuance spécifiée. La fonction de contact, les exigences d’usure et tout revêtement déterminent les contrôles de l’état final.
Les faces de positionnement définissent la façon dont la pièce s’insère dans l’ensemble. Nous utilisons leurs relations de référence pour planifier la tenue en machine et l’usinage.
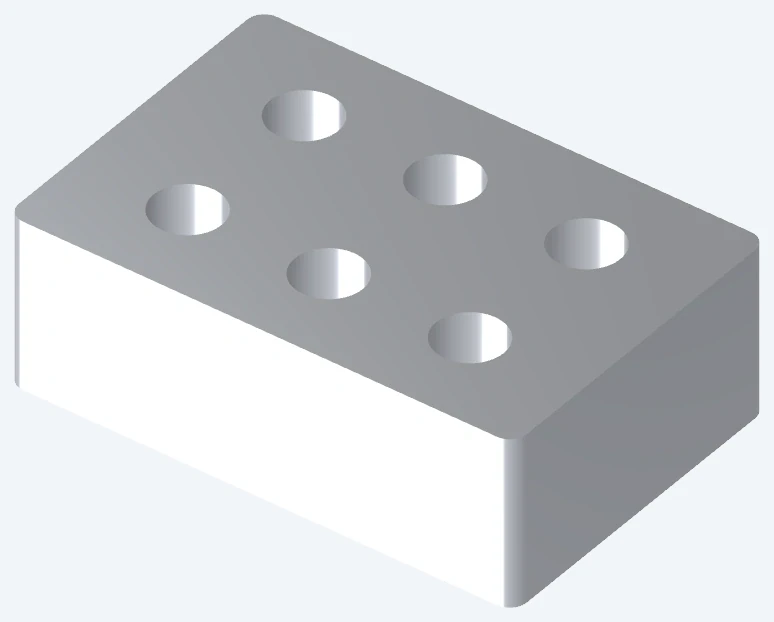
Les alésages, les trous de goupille, les filetages et les trous de dégagement remplissent des fonctions d’assemblage différentes. Leurs indications sur le dessin définissent les dimensions, la position et les exigences d’inspection.
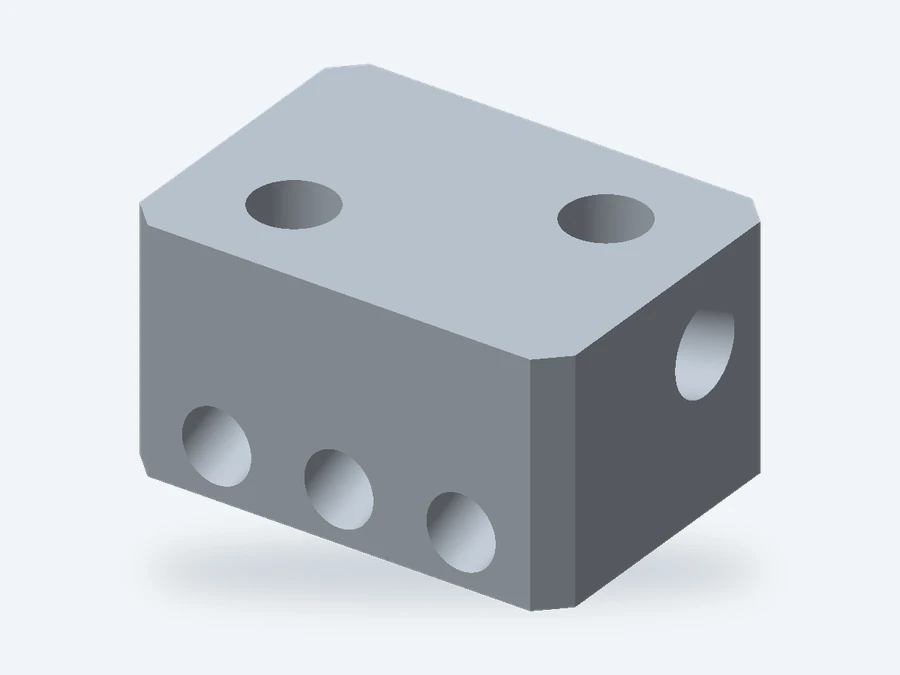
Nous planifions l’usinage multi-faces autour des références communes afin que les caractéristiques restent corrélées entre les différentes mises en position.
| Caractéristique | Exigences relatives aux dessins | Examen de production |
|---|---|---|
| Angles intérieurs | Rayon, géométrie d’ajustement, dégagement autorisé | Rayon de l’outil de fraisage ; dégagement autorisé ou procédure alternativeRéférence |
| Poches profondes ou étroites | Profondeur, largeur d’ouverture, épaisseur du fond | Portée de l’outil, accès, espace disponible pour le montageRéférence |
| Parois minces et nervures | Épaisseur, faces critiques, déformation autorisée | Support, séquence d’usinage, conditions d’inspectionRéférence |
| Trous et filetages | Diamètre, profondeur, filetage complet, longueur utile | Profondeur du perçage pilote par rapport à la longueur utile du filetage ; ajustement de positionnementRéférence |
| Dégagements | Vues en coupe, direction d'accès, dégagement | Dégagement de l’outil ; montage supplémentaireRéférence |
| Surfaces libres | Modèle CAD actuel, tolérance de profil, état de surface | Critères d’inspection du profil et d’aspectRéférence |
Nous fraisons les faces planes, les poches, les rainures et les motifs de trous en planifiant l’accessibilité et le support de l’outil en fonction de la géométrie de la pièce.
Les composants à plusieurs faces peuvent nécessiter plusieurs montages ou des positions indexées. Le procédé proposé maintient les caractéristiques d’assemblage liées à leur schéma de références.
Les éléments inclinés ou contournés peuvent faire appel à un usinage indexé 3+2 ou à un usinage simultané. La géométrie et l’accessibilité déterminent la méthode retenue.[4]
Les surfaces à l’état brut d’usinage conservent la rugosité spécifiée ainsi que les exigences autorisées concernant les marques d’outil. Les zones visibles et fonctionnelles peuvent présenter des conditions d’acceptation différentes.
Les tolérances prévues pour les revêtements ainsi que les zones masquées protègent les ajustements d’assemblage, les faces de positionnement et les filetages dans l’état final.
L’état de traitement thermique spécifié influe sur la séquence d’usinage et les contrôles dimensionnels finaux des composants en acier.
Les exigences relatives à l’apparence du plastique définissent les surfaces visibles, les marques d’outils autorisées ainsi que tout échantillon de référence convenu.
Les options de finition sont examinées en fonction du matériau spécifié et de la commande. Convenez de l’état final du dessin avant d’accepter le devis.[5]
Nous associons les contrôles dimensionnels aux caractéristiques critiques, aux références (datums) et à l’état final indiqués sur le dessin. Le devis précise le rapport et la portée de l’échantillonnage convenus.
Le traitement, le revêtement ou les inserts spécifiés déterminent l’état dans lequel les dimensions d’assemblage sont acceptées.
Le numéro de pièce, la révision et les références de lot relient les pièces finies à leurs registres convenus concernant le matériau, l’inspection et la livraison.
Nous travaillons à partir de la révision convenue du dessin et du modèle, pour la quantité indiquée dans le devis.
Les premières pièces et les contrôles convenus soutiennent votre examen d’acceptation ; les modifications restent enregistrées sur le dessin.
La révision validée et la portée de l’inspection définissent le lot de production.
Nous examinons les dessins révisés ou les exigences de traitement avant de reproduire une fabrication.
La géométrie, le matériau, les montages, la quantité, la finition et l’inspection influencent tous le devis. Le périmètre convenu identifie les opérations et les registres inclus.
| Inclure | Détails requis |
|---|---|
| Modèle 3D et dessin 2D | Géométrie, cotes critiques, références (datums), matériau, état de surface ; fichier régissant la fabrication |
| Caractéristiques usinées par fraisage | Évidements, rayons de congé, parois, perçages, filetages, unités de mesure |
| Identification de la pièce | Correspondance des numéros de pièce et des révisions entre les fichiers |
| Exigences liées à la commande | Quantité, approbation de l’échantillon, traçabilité, conditionnement, destination, assemblage |
Convenir d’une méthode sécurisée pour le transfert de fichiers confidentiels.
Sélectionnez une pièce usinée par fraisage ci-dessus ou ajoutez une ligne pour votre propre plan. Développez chaque ligne afin d’indiquer les exigences relatives aux poches, aux trous et aux références.
Cette liste organise votre demande. Elle ne calcule pas les prix, ne confirme pas la disponibilité ni n’approuve une spécification de fabrication. Les entrées restent sur cette page, sauf si vous les téléchargez ou les soumettez à un point de terminaison de devis configuré.
Nous usinons ces types de composants selon vos plans. Leur géométrie et leur fonction prévue déterminent les exigences en matière de matériau, d’usinage et de contrôle qualité pour la commande.
Définissez la pièce finie, ses caractéristiques critiques et les critères d’acceptation. L’examen du plan permettra d’établir le parcours d’usinage. Signalez toute restriction procédurale ou toute opération spécifique requise dans votre cahier des charges.
Envoyez le modèle complet ainsi que le plan, y compris les relations entre les faces. L’examen déterminera les accès nécessaires, la configuration requise, et permettra de juger si un usinage indexé ou un usinage multi-axes simultané est adapté. La capacité est confirmée pour la pièce réelle.
Fournissez les tolérances requises, notamment pour les alésages de positionnement, les motifs de perçage et les faces d’assemblage. Nous en évaluerons la faisabilité au regard de la géométrie, du matériau, du procédé et des conditions finales de contrôle.
Le fraisage conventionnel laisse un rayon de congé là où l’outil rotatif forme un angle intérieur. Identifiez l’exigence d’assemblage correspondante, puis discutez d’un dégagement d’angle autorisé ou d’un procédé alternatif. Toute modification de conception doit faire l’objet d’un accord explicite, et non être supposée.
Indiquez la nuance exacte et l’état du matériau dès lors qu’ils sont connus, accompagnés de tout document justificatif requis. Si le choix n’est pas encore arrêté, décrivez l’environnement d’utilisation, les sollicitations mécaniques et les composants d’assemblage afin de pouvoir examiner des alternatives. Une image illustrative ne permet ni d’identifier ni d’approuver un matériau.
Précisez le procédé, la spécification applicable, les zones à finir et toute protection éventuelle. Identifiez les cotes qui doivent être acceptées après finition et indiquez les surfaces cosmétiques ou fonctionnelles requises. La disponibilité et l’adéquation du procédé sont examinées pour chaque matériau et chaque commande.
Indiquez dans votre demande les quantités d’échantillons et de production, ainsi que les vérifications nécessaires avant mise en libération. La commande, le prix et le calendrier sont convenus après examen des plans. Une demande d’échantillon ne définit pas un seuil minimal universel de commande ni un délai de livraison standard.
Envoyez les plans avec les références des pièces, les quantités et la portée de livraison demandée dans une seule demande. Nous examinons chaque composant en fonction de ses propres exigences.
Listez les documents matières requis, les rapports dimensionnels, l’approbation d’échantillon, la révision des plans et l’identification du lot avant la soumission du devis. Identifiez les faces d’étanchéité, les filetages et les surfaces visibles nécessitant un conditionnement protecteur. Confirmez les documents et le conditionnement inclus dans le devis.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références relatives aux termes d’usinage et de spécification utilisés ci-dessus.
