Aller au contenu
VETCNCFABRICATION CNC
Composants de boîtier, de support et de dispositif de fixation

Usinage CNC pour l’industrie des semi-conducteurs

Nous usinons les boîtiers d’équipements, les dispositifs de positionnement, les blocs percés et les plaques thermiques destinés aux fabricants d’outillages pour semi-conducteurs. Notre champ d’intervention couvre la composante mécanique ; les surfaces de contact de la pièce et le trajet de nettoyage en aval définissent son état de livraison.

  • Composants d’équipement
  • Développement et productions répétées
  • Outils de manutention et d’inspection

Boîtiers, dispositifs de fixation et interfaces que nous usinons

Un dispositif de positionnement de remplacement, un boîtier modifié et un bloc percé nécessitent des opérations d’usinage différentes. Ce sont là les familles de composants que nous fournissons, ainsi que les détails qui déterminent le plus souvent leur ajustement dans l’équipement.

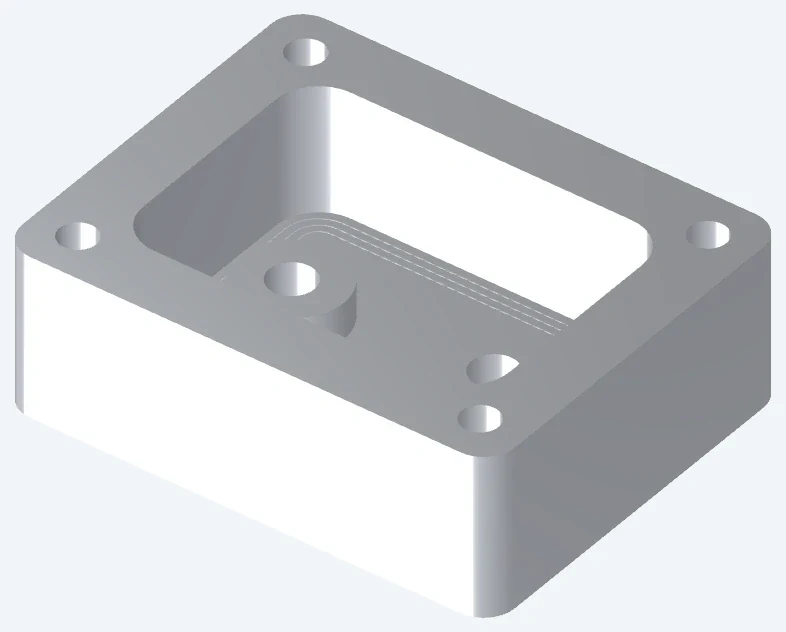
Boîtier usiné utilisé pour discuter du montage et des surfaces internes

Boîtiers d’équipement et cadres de couvercle

Nous usinons le siège du couvercle, les éléments de fixation et les ouvertures pour connecteurs dans le boîtier. Le référencement de ces ouvertures par rapport au module installé évite qu’un couvercle, bien ajusté sur le boîtier, n’obstrue pas ses connecteurs.

  • Logements d’enceinte
  • Sièges de couvercle
  • Repères de montage
Discuter de ce composant
Supports de capteurs et de réglage d’alignement

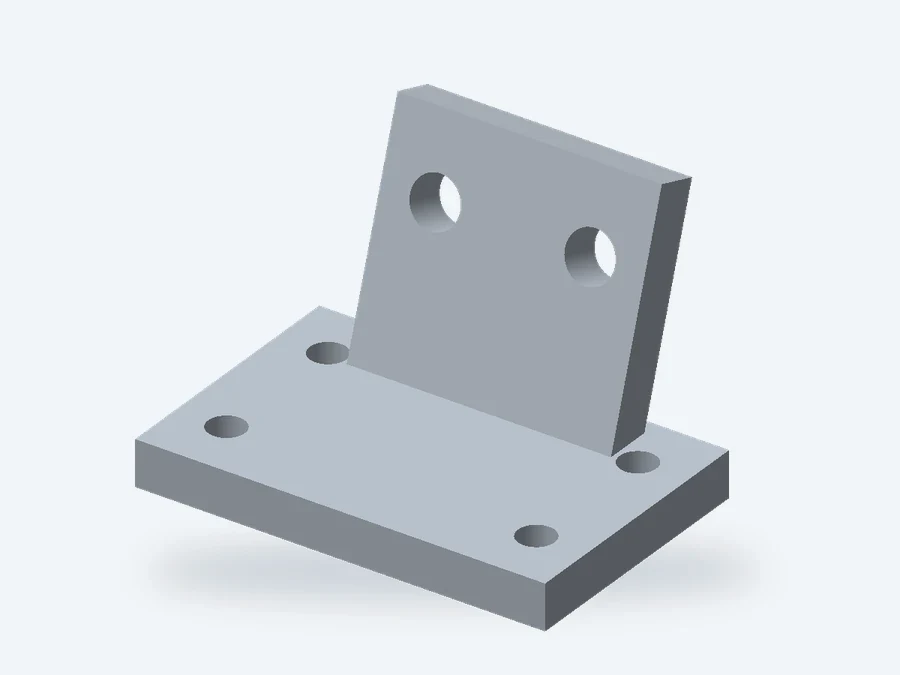
Supports de capteurs et de réglage d’alignement

Des fentes permettent un réglage initial du capteur ; une fonction de positionnement distincte peut rétablir la position validée après démontage. Nous usinons les deux sur des supports sur mesure afin que la conception du montage distingue clairement le réglage de la localisation répétable.

  • Surfaces de positionnement
  • Motifs de perçage
  • Fentes de réglage
Discuter de ce composant
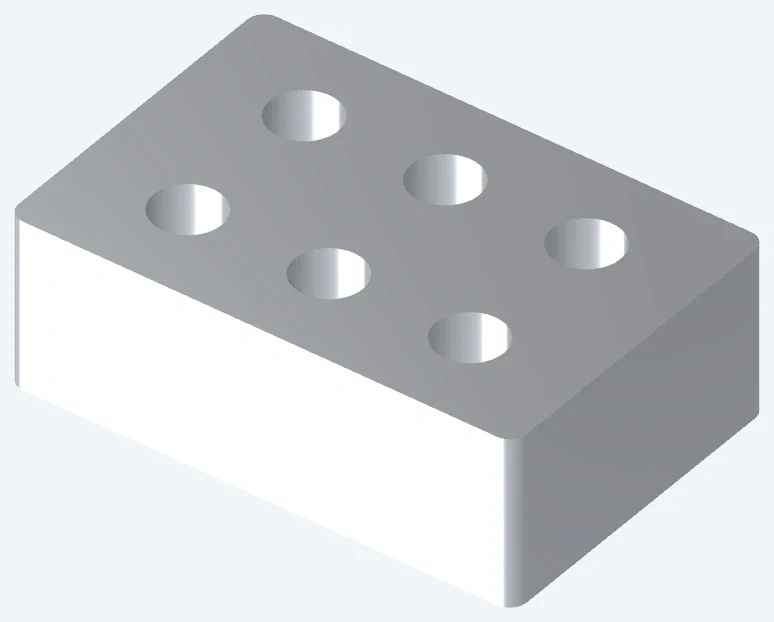
Dispositif de positionnement comportant un motif de perçage

Blocs de fixation et plaques de positionnement

Un dispositif de fixation équipé de patins de contact ou de douilles de positionnement interchangeables peut conserver sa base lorsque les éléments fonctionnels s’usent. Nous fournissons la base usinée ainsi que les éléments de remplacement, chacun conforme à son propre plan.

  • Surfaces de contact
  • Trous de positionnement
  • Éléments remplaçables
Discuter de ce composant
Blocs percés et corps d’interfaces

Blocs percés et corps d’interfaces

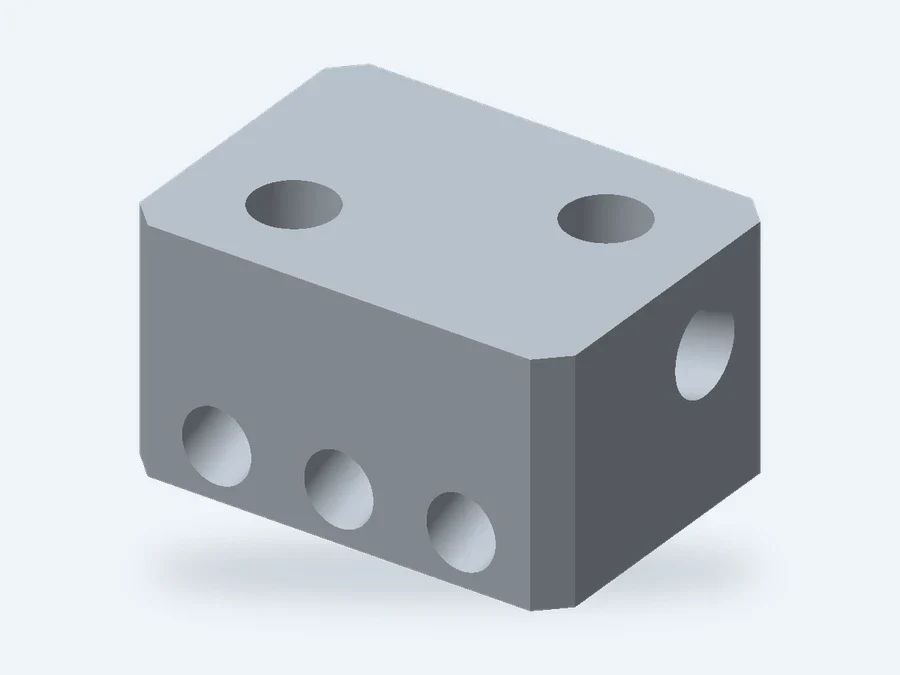
Des passages perçés transversaux laissent des intersections et des ouvertures d’accès outil à l’intérieur d’un bloc. Leur position détermine si les arêtes peuvent être atteintes pour le ébavurage, et quelles ouvertures doivent être obturées selon une méthode approuvée avant la mise en service du composant.

  • Passages intersectants
  • Interfaces d’étanchéité
  • Arêtes internes
Discuter de ce composant
Plaques d’interface thermique

Plaques d’interface thermique

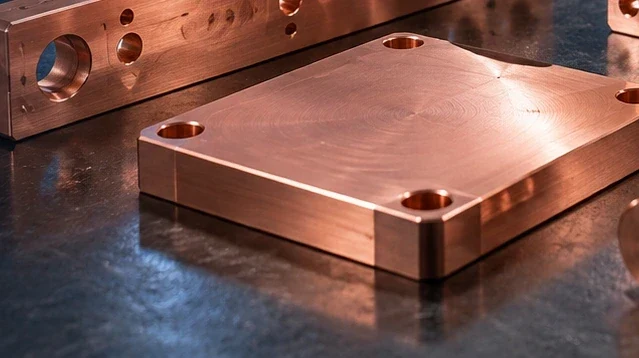
Des hauteurs de composants différentes peuvent exiger des patins de contact à gradins plutôt qu’une seule plaque plane. Nous usinons ces niveaux ainsi que les éléments de fixation ; le matériau d’interface comble les écarts résiduels entre les surfaces de contact dans le chemin thermique assemblé.

  • Surfaces de contact
  • Trous de fixation
  • État final de la surface
Discuter de ce composant
Axes, douilles et entretoises de positionnement

Axes, douilles et entretoises de positionnement

Un manchon amovible nécessite un diamètre de positionnement, une face butée et un moyen de l’extraire. L’intégration d’un épaulement accessible ou d’une caractéristique d’extraction approuvée évite de devoir retirer l’ensemble du montage pour remplacer un détail usé.

  • Diamètres appariés
  • Épaulements axiaux
  • Caractéristiques transversales
Discuter de ce composant

Les modifications d’équipement affectant la conception de la pièce

Les changements de module, les chargements répétés et l’exposition au vide posent des problèmes différents. Les options ci-dessous indiquent où une modification du composant usiné peut éviter des retouches sur l’outil assemblé.

Boîtier usiné utilisé pour discuter du montage et des surfaces internes

Remplacement des modules sans réusinage du châssis

Un capteur ou un actionneur de remplacement peut assurer la même fonction avec un empattement de fixation différent. Une plaque adaptatrice séparée peut préserver les références de fixation côté équipement tout en supportant le nouvel empattement, à condition que la jonction supplémentaire soit acceptable en termes de rigidité et d’alignement.

Les deux interfaces de l’adaptateur doivent présenter une relation définie. Les éléments de positionnement établissent la position du module ; les trous de fixation avec jeu permettent aux vis de serrer sans forcer des motifs de perçage non compatibles.

Trajectoire d’extraction

Vérifiez si le module installé peut être retiré de l’équipement tout en laissant en place les lignes de service adjacentes. La simple accessibilité d’une fixation n’est pas suffisante si le boîtier bloque la direction de retrait.

Alignement après remplacement

Conservez la référence de l’équipement sur une face ou un positionneur conservé lors du changement de module. Réutiliser uniquement les dimensions extérieures de l’ancien support ne préserve pas l’alignement du capteur monté.

Dispositif de positionnement comportant un motif de perçage

Chargement répétable avec des positionneurs remplaçables

Deux goupilles rondes étroitement ajustées peuvent se bloquer si l’entraxe des trous varie. Un système de positionnement combinant une goupille ronde et une goupille losangique constitue une méthode éprouvée pour positionner deux trous tout en supprimant la contrainte redondante.

Des détails de contact remplaçables sont utiles lorsque l’usure se produit sur une petite surface de positionnement plutôt que sur l’ensemble du montage. Le dessin de remplacement conserve l’interface d’appui commune tout en identifiant la géométrie fonctionnelle susceptible de changer.

Plaquettes de contact pour surfaces fragiles

Une plaquette polymère séparée peut déplacer le point de contact loin d’un tranchant métallique. Pour les pièces sensibles, la nuance de polymère sélectionnée doit également répondre aux exigences électriques, d’usure et de contamination propres à ce contact.

Accès pour remplacer un positionneur

Placer les vis de retenue et l’accès à l’extraction sur une face accessible. Un insert remplaçable a peu de valeur fonctionnelle si son système de fixation est piégé sous l’ensemble installé.

Blocs percés et corps d’interfaces

Orifices et supports exposés au vide

Un joint fileté borgne peut piéger du gaz derrière la vis et le libérer progressivement pendant la mise sous vide. Un orifice traversant ou une fixation ventilée adaptée peuvent éliminer ce volume piégé, lorsque la conception de l’équipement le permet.

Les dispositifs de ventilation doivent relier le volume piégé à l’espace évacué sans créer un chemin non souhaité à travers la frontière du vide. Ce trajet est approuvé par le concepteur de l’équipement ; il ne s’agit pas d’une modification automatique apportée à un dessin fourni.

Intersections accessibles de passages

Une ouverture d’inspection ou une modification de la direction de perçage peut exposer une intersection autrement inaccessible afin de permettre l’ébavurage. Si cette ouverture devient partie intégrante d’une frontière étanche, ses exigences de fermeture et de vérification évoluent également.

Zones d’étanchéité maintenues séparées des faces esthétiques

Une rayure traversant une piste d’étanchéité a une incidence différente d’une marque sur une face extérieure. Identifier clairement la piste d’étanchéité afin que ses exigences de finition de surface et ses mesures de protection restent limitées à la zone assurant effectivement l’étanchéité.

Ce que chaque fabrication doit démontrer

Utiliser les premières pièces pour résoudre les problèmes d’assemblage avant de lancer une série répétée. Une vérification d’ajustement, une évaluation de procédé et une pièce de production validée présentent des critères d’acceptation distincts.

Développement et vérifications d’ajustement

Vérifier les jeux entre modules, l’accès aux connecteurs et l’ordre d’assemblage. Une position de montage peut être corrigée à ce stade, avant que les évaluations de finition et de propreté ne soient lancées.

Échantillons d’évaluation d’équipement

Utiliser le matériau de contact prévu et le parcours de finition de surface final lors de l’évaluation de l’usure, du nettoyage ou de l’exposition au procédé. Une simple vérification géométrique réussie ne permet pas de répondre à ces questions.

Pièces répétées libérées

Intégrer la définition validée de la pièce dans les commandes ultérieures, y compris les détails remplaçables et les limites de traitement. Assurer une distinction claire entre la révision d’une pièce modifiée et les pièces de rechange destinées aux équipements déjà en service.

Paramètres matériaux pour les interfaces thermiques et de positionnement

Les pièces assurant le transfert thermique bénéficient d’une conductivité élevée, tandis que les pièces de positionnement nécessitent également une dilatation thermique prévisible. La propreté de surface et l’acceptabilité sous vide sont spécifiées séparément de ces propriétés globales du matériau.

Paramètres matériaux pour les interfaces thermiques et de positionnement
Référence matériauValeurs des paramètresContexte pièce / matière brute
6061-T6/T6511 — profilé extrudéConductivité thermique 167 W/(m·K)Plaques de montage et boîtiers externes ; 25°C
Cuivre C11000Conductivité thermique ≈391 W/(m·K) ; 101% IACSZones thermiques et contacts électriques
316L/EN 1.4404Module d’élasticité 200 GPa ; coefficient de dilatation 16 µm/(m·K)Montages et manchons exposés à la corrosion
PEEK · TECAPEEK naturelConductivité thermique 0.27 W/(m·K) ; dilatation 50 µm/(m·K)Entretoises isolantes et guides remplaçables

Références typiques : Hydro Alloy 6061 ; Association du cuivre C11000 (CDA C11000) à 20°C ; Supra d’Outokumpu 316L (module d’élasticité 20°C ; dilatation 20–100°C) ; TECAPEEK naturel d’Ensinger (dilatation longitudinale, 23–60°C).

Choix d’usinage évitant les opérations superflues

Nous combinons le fraisage et le tournage autour des surfaces fonctionnelles de la pièce. Les exigences locales sont plus pertinentes que l’application d’une même tolérance stricte à toutes les faces extérieures.

Interfaces pouvant faire échouer un contrôle d’assemblage

Les contrôles ci-dessous concernent des pièces qui s’ajustent individuellement mais échouent après assemblage, traitement ou installation. Chaque exigence doit être associée à la surface assurant la fonction correspondante.

Boîtier usiné utilisé pour discuter du montage et des surfaces internes

Faces de positionnement et motifs de perçage

Un motif de perçage mesuré à partir d’un bord brut non utilisé peut réussir l’inspection tout en ne correspondant pas au support d’équipement. Utilisez la face d’appui et les caractéristiques réelles de positionnement comme références pertinentes sur le dessin.

Gorges d’étanchéité après traitement

Un revêtement modifie l’espace disponible pour un joint ainsi que pour ses pièces appariées. Contrôlez les dimensions des gorges dans l’état fini requis, ou conservez la gorge masquée approuvée plutôt que de la recouvrir par défaut.

Filetages utilisables aux intersections de perçages

Un orifice taraudé peut respecter la profondeur de perçage requise mais perdre du filetage utilisable à l’endroit où il croise un autre passage. Distinguez clairement la longueur d’engagement requise de la profondeur totale de perçage et de l’emplacement de l’intersection.

Étapes de contact thermique

Une plaque de transfert thermique nécessite non seulement une hauteur de contact correcte pour chaque dispositif, mais aussi une surface adaptée. Si un seul plot entre en contact en premier, un autre dispositif peut rester séparé de la plaque, même lorsque l’épaisseur globale est conforme.

Usiner les surfaces fonctionnelles, pas uniquement les surfaces extérieures

Nous fournissons un devis pour l’état final spécifié du composant. La séparation des surfaces d’étanchéité, de positionnement et d’aspect permet de concentrer les opérations de finition uniquement sur les zones qui en ont besoin.

Bords aux contacts entre pièce brute et passage

Utilisez un chanfrein défini là où une pièce entre en contact avec une autre pièce ou est manipulée. Sur un bord d’étanchéité ou de positionnement, un arrondi excessif peut supprimer une géométrie utile ; ces bords nécessitent un traitement spécifique.

Recouvrement du revêtement et masquage

Un dessin peut exiger que certaines surfaces extérieures soient protégées tout en laissant à nu les zones de contact ou d’ajustement. Indiquez clairement la limite plutôt que d’appliquer une note de finition générale couvrant les deux zones.

Cotes après le procédé final

Un rapport établi avant le revêtement ne peut pas attester de l’ajustement post-revêtement. Liez la vérification du trou, de la gorge ou de la face d’appui concernés à l’étape finale afin que l’équipe réceptrice mesure exactement la même condition.

Paramètres d’interface, de propreté et de test d’étanchéité

Nous traitons séparément l’ajustement mécanique, la contamination et l’acceptation de la frontière étanche. La référence d’ajustement de positionnement s’applique uniquement lorsque H7 est sélectionné sur le dessin.

Pour l’acceptation de la propreté, un contrôle visuel de propreté, un résultat de comptage de particules et un résultat de résidus chimiques répondent à des questions différentes. La méthode applicable et sa limite doivent être associées ; un rapport sans cette association ne peut pas démontrer la conformité.

Paramètres d’interface, de propreté et de test d’étanchéité
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Manchon de positionnement remplaçableAlésage H7, nominal >6–10 mm
0 à +0.015 mm
Vérifiez l’alésage fonctionnel, la face d’arrêt et la position du dispositif de positionnement
Hauteurs des paliers de contact thermiqueRéférence dimensionnelle standard 20°CEnregistrez chaque hauteur de contact ainsi que les conditions de sa mesure
Gorge d’étanchéité et portéeLargeur / profondeur de la gorge (mm) ; rugosité Ra (µm)Utilisez les cotes spécifiées à l’état final revêtu ou masqué
Propreté de surfaceTaille des particules (µm) ; nombre par cm² ou résidus (µg/cm²)Identifiez les surfaces testées, la méthode d’échantillonnage et la limite d’acceptation
Test d’étanchéité de la frontière étancheDébit de fuite (Pa·m³/s) ; pression d’essai (Pa)Enregistrez le gaz d’essai, la différence de pression et la limite convenue

La référence 20°C ne définit ni la température de fonctionnement ni celle de désorption thermique (bake-out). Les limites de propreté et d’étanchéité proviennent des spécifications de l’équipement. Références : ELESA+GANTER, tableaux DIN ISO 286 ; NIST, température de référence normalisée.

Périmètre de nettoyage et qualification des fournisseurs

Nous pouvons établir un devis pour des pièces usinées destinées à un nettoyage en aval. Le nettoyage final ou un conditionnement spécialisé exigent un procédé convenu, un site responsable et des documents de libération. La classification des salles propres, le contact avec les wafers ou la qualification de procédé, ainsi que les circuits d’approvisionnement approuvés par le client, nécessitent un examen spécifique par projet ; ils ne sont pas établis par une simple inspection dimensionnelle.

Livraison à l'assemblage ou au nettoyage final

Notre périmètre de livraison peut s’arrêter au composant usiné ou à une étape de finition convenue séparément. Le choix du point de transfert évite de nettoyer, manipuler et reconditionner inutilement la même pièce.

Disposition d’emballage avec composants séparés et champs d’identification pour le numéro de pièce, la révision, le lot, la quantité et l’identifiant d’enregistrement

Protéger les faces d’étanchéité et les faces de contact

Séparer les composants afin qu’un bord de bride ne puisse pas marquer la face d’étanchéité de la pièce suivante. Les points de contact du conditionnement doivent éviter les surfaces fonctionnelles protégées.

Conserver l’identifiabilité des révisions d’équipement

Étiqueter les variantes aux aspects similaires par numéro de pièce et révision, avec la référence de lot convenue. Cela aide le personnel réceptionnaire à distinguer les pièces de rechange destinées aux équipements anciens de celles destinées à une version révisée.

Éviter de dupliquer un parcours de nettoyage contrôlé

Lorsque votre prestataire agréé effectue le nettoyage final, commandez l’état d’usinage en amont ainsi qu’un conditionnement de transfert adapté. Le nettoyage final et son registre de libération restent associés à cette étape définie.

Questions fréquentes sur l’usinage d’équipements pour semi-conducteurs

Pouvez-vous remplacer une pièce d’équipement d’origine (OEM) à partir d’un échantillon utilisé ?

Un échantillon peut révéler la géométrie, mais l’usure et les réparations antérieures peuvent avoir modifié les dimensions d’origine. Nous devons disposer d’une définition de fabrication acceptée avant de réaliser un remplacement ; le dessin d’origine ou les mesures des pièces associées permettent de résoudre les ajustements manquants.

Le PEEK noir est-il automatiquement sûr contre les décharges électrostatiques (ESD) ?

Non. La couleur ne détermine pas le comportement électrique. Les grades électriquement modifiés possèdent des propriétés spécifiques, et un grade sélectionné pour le contrôle ESD doit également satisfaire toute exigence distincte liée au contact avec la pièce ou à la contamination.

Un localisateur en plastique peut-il être inspecté à température ambiante s’il fonctionne à chaud ?

Oui, si les cotes d’acceptation figurant sur le dessin sont définies pour cette condition d’inspection. La conception doit toutefois tenir compte de la condition de fonctionnement ; un résultat dimensionnel obtenu à température ambiante ne garantit pas à lui seul le jeu requis à chaud.

Une face d’étanchéité polie peut-elle être acceptée uniquement sur la base de son aspect visuel ?

Non. Un aspect brillant ne garantit ni la planéité, ni la texture de surface, ni l’absence de rayure traversant la zone d’étanchéité. Il s’agit de contrôles de surface ou dimensionnels distincts ; la performance requise de l’étanchéité peut également nécessiter un essai d’assemblage spécifique.

Une pièce en aluminium destinée à un équipement peut-elle être remplacée par une pièce en acier inoxydable ?

Un changement de matériau affecte la masse, la dilatation thermique, le transfert de chaleur ainsi que la résistance mécanique. Ces différences sont critiques pour un support mobile ou un élément de fixation dont la température varie en service. Conservez les conditions d’alignement et de charge requises dans la comparaison ; des dimensions identiques ne rendent pas les matériaux interchangeables.

Comment le composant doit-il être fourni pour notre essai d’étanchéité à l’hélium ?

Précisez si l’essai porte sur le composant nu ou sur une connexion assemblée, y compris les orifices qui doivent être obturés et les joints ou raccords installés. Le montage d’essai et les connexions peuvent influencer le résultat ; la portée de la livraison doit donc correspondre à la configuration faisant l’objet de l’acceptation.

La dimension du joint torique est-elle suffisante pour définir la gorge d’étanchéité usinée ?

Non. La géométrie de la gorge dépend également du degré de compression du joint, du jeu avec la surface opposée et de la disposition d’étanchéité. Une gorge reproduite uniquement à partir des dimensions libres du joint torique peut entraîner une compression ou un remplissage incorrects. Utilisez le dessin de logement approuvé pour le joint et la connexion sélectionnés.

Un montage d’essai doit-il être réalisé avant le nettoyage final ?

Une vérification d’ajustement avant l’étape contrôlée de nettoyage final permet de détecter d’éventuelles interférences sans rouvrir l’emballage fini. Si le plan d’acceptation exige un assemblage après nettoyage, les outils, la manipulation et tout nettoyage répété relèvent de ce parcours approuvé. Conservez cette vérification et la remise finale dans le même plan de livraison.

ASSISTANCE PROJET

Discutez de votre composant destiné aux équipements semi-conducteurs

Indiquez-nous la fonction du composant dans votre équipement ainsi que l’étape actuelle du projet. Nous pouvons examiner ensemble le composant, ses exigences de fabrication et l’état de livraison requis pour votre opération suivante.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo