Aller au contenu
VETCNCFABRICATION CNC
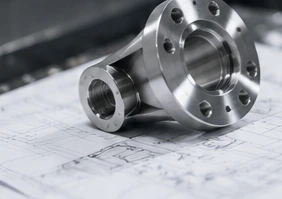
Composants métalliques usinés à titre illustratif figurant sur un dessin

Services d’usinage de précision CNC.Pour les pièces nécessitant un ajustement précis.

Nous fournissons un usinage CNC pour les pièces présentant des ajustements critiques et des relations entre références. Le plan et l’état final fini définissent les exigences d’inspection.

Vérifier les tolérances
Examen fondé sur le dessin
Pièces métalliques et plastiques
Commandes de prototypes et de séries
Responsabilité claire en production

Usinage pour ajustements critiques et relations entre références

Fraisage de précision CNC

Boîtiers, plaques et éléments de fixation. Envoyez la géométrie d’assemblage, les faces de référence et les exigences de positionnement des trous. Indiquez quelles surfaces assurent le positionnement de l’ensemble et lesquelles ne font que garantir un jeu.

Fraisage CNC
Tournage de précision CNC

Arbres, manchons et éléments concentriques. Précisez l’ajustement pour chaque diamètre, l’axe de référence et toute exigence de battement. Indiquez les filetages, les rainures et les surfaces devant rester non revêtues.

Tournage CNC

Caractéristiques multi-faces et inclinées

Éléments présents sur plusieurs faces ou à différents angles. Fournissez le modèle complet accompagné de son dessin. Nous pouvons étudier un parcours d’usinage par fraisage, tournage ou multi-axes, sans considérer le nombre d’axes de la machine comme une garantie de tolérance.

Usinage 5-axes

Caractéristiques de précision et tolérances dimensionnelles

Exigence du projet : plaque d’étalonnage optique 6061-T6 La zone de mesure critique exige un contrôle de planéité et de parallélisme de 0.01 mm. L’inspection a couvert la géométrie critique avant l’anodisation noire mat et l’état de surface après celle-ci, reliant ainsi les exigences d’usinage à la pièce finie.
Référence de soutien : ISO 2768-1:1989 · cotes linéaires · mm
Dimension nominale (mm)Fine (f)Moyenne (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Pour les pièces métalliques dont la tolérance ISO 2768-1 est indiquée sur le dessin. Les dimensions tolérancées individuellement et les contrôles géométriques priment. Les dimensions inférieures à 0.5 mm, les chanfreins et les rayons d’arrondi des arêtes font l’objet de limites séparées. ISO 2768-1

Pièces de précision et caractéristiques critiques

6 exemples de pièces

Boîtiers de précision

Surfaces d’assemblage, logements de roulements et trous de fixation. Identifier les surfaces de positionnement, la position assemblée et les caractéristiques internes nécessitant un contrôle individuel.

Arbres à épaules

Logements de roulements, épaulements et axes de référence. Indiquer chaque ajustement, la position de l’épaulement et le repère utilisé pour évaluer les exigences de rotation.

Douilles et manchons

Ajustement de l’alésage, ajustement extérieur et relations entre parois. Préciser l’ajustement assemblé, la longueur et les surfaces utilisées pour établir le dispositif de mesure.

Brides et moyeux

Alésages centraux, surfaces de positionnement et motifs de perçage pour boulons. Préciser la relation entre la surface de fixation, l’alésage et le motif de fixation.

Plaques et blocs de positionnement

Motifs de perçage, surfaces de fixation et éléments de positionnement. Fournir les références de dessin qui relient les caractéristiques usinées au reste de l’ensemble.

Entretoises et bagues de précision

Épaisseur, ajustements et surfaces d’assemblage. Déterminer si l’épaisseur, les relations entre faces, l’état des bords ou le diamètre détermine la fonction de la pièce.

Matériaux pour l’usinage de précision CNC

Matériaux 11

Alliages d’aluminium

L’anodisation modifie les dimensions des surfaces d’assemblage. Nous prévoyons la réserve de finition en fonction des ajustements finaux et identifions les faces de contact devant être masquées, plutôt que de considérer les dimensions du métal brut comme celles de la pièce revêtue.

Acier inoxydable

Les aciers inoxydables austénitiques et duplex peuvent développer des bavures et des surfaces écrasées pendant l’usinage. Sur un alésage étroit ou une face d’étanchéité, une cote nominale correcte ne remplace pas l’état spécifié du bord et de la surface.

Acier

L’acier doux faiblement allié en carbone est sujet à la formation d’arêtes rapportées et de bavures ; les nuances plus dures imposent des exigences plus élevées sur le tranchant de l’outil. La dureté et l’état de traitement thermique influencent la finition des petites caractéristiques et des surfaces finales.

Alliages de titane

Le titane conduit mal la chaleur, ce qui concentre celle-ci au niveau du tranchant de l’outil. Pour les caractéristiques élancées et les surfaces fines, le plan d’usinage doit tenir compte des efforts de coupe, du maintien et de l’état de l’outil.

Laiton

La composition de l’alliage influence la formation des copeaux dans le laiton. Une substitution limitée en plomb peut modifier le comportement à l’usinage ; tout placage doit également être pris en compte pour la cote finale d’ajustement.

Cuivre

Le cuivre mou nécessite un maintien qui préserve la géométrie d’une face de contact ou d’une caractéristique fine. La finition des bords doit éliminer les bavures sans arrondir un bord fonctionnel de contact ; les performances électriques et thermiques dépendent toujours de la nuance spécifiée.

Alliages Inconel

Les alliages de nickel Inconel se durcissent à l’écrouissage pendant l’usinage et conservent leur résistance à des températures élevées, ce qui rend l’usure des outils et le contrôle de la surface exigeants. L’alliage et l’état de traitement thermique influencent le parcours d’usinage final pour les caractéristiques dimensionnellement serrées.

PEEK

Le PEEK chargé de verre peut offrir une rigidité supérieure à celle du PEEK non chargé, mais les fibres peuvent user une surface d’assemblage. Un ajustement glissant serré nécessite donc un choix spécifique à la nuance.

POM

POM se dilate davantage avec la température que les métaux d’ingénierie courants. Une version à ajustement serré en POM nécessite sa propre température d’inspection et son propre jeu de service ; nous ne transférons pas directement l’ajustement d’une pièce métallique à une pièce de remplacement en acétal.

Nylon

Le nylon absorbe l’humidité, ce qui modifie ses dimensions et sa rigidité. Nous distinguons l’inspection sur stock sec de l’état conditionné spécifié, afin qu’une mesure effectuée sur une pièce sèche ne soit pas prise pour l’ajustement après exposition à l’humidité.

Acrylique

Le PMMA se dilate avec la température, ce qui rend les couvercles transparents à ajustement serré sensibles aux conditions de mesure et d’utilisation. La transmission lumineuse du matériau ne définit pas, en soi, l’apparence d’une surface ou d’un chant usiné.

Préciser la nuance, pas seulement la famille. L’usinabilité peut varier selon l’alliage et l’état du matériau.[3] La disponibilité des matériaux, les substitutions possibles et les exigences réalisables sont examinées au cas par cas.

Protégez les caractéristiques qui déterminent l’ajustement.

Tolérances fonctionnelles.

Maintenez un contrôle strict sur les caractéristiques qui en nécessitent un. Utilisez la norme de dessin et distinguez clairement les informations de référence des exigences d’acceptation.[1]

Maintien et desserrage

Discutez de la façon dont la pièce sera positionnée, des surfaces pouvant être serrées dans un étau et de l’état dans lequel elle sera vérifiée. Signalez les parois minces et les surfaces sensibles aux marques de serrage.

Séquence des opérations.

Identifiez les traitements thermiques, revêtements, usinages abrasifs ou autres opérations à prendre en compte. Convenez de la responsabilité de chaque étape et du moment où l’acceptation définitive intervient.

Révisions du dessin.

Assurez la cohérence entre le modèle numérique, le dessin technique et la spécification d’achat. Enregistrez les modifications et alternatives approuvées, plutôt que de vous fier à un ancien courriel ou à une capture d’écran non annotée.

Conditions de mesure et de manutention.

Précisez l’environnement de mesure et les exigences de stabilisation pertinentes pour votre dessin. Incluez toutes les restrictions relatives à la manutention, à la propreté et à la protection de la surface.

Contrôle des commandes répétées

Faites référence à la révision approuvée, au plan d’inspection et à toute approbation d’échantillon sur les commandes ultérieures. Réexaminez à nouveau la portée des contrôles lorsqu’un changement affecte le matériau, le procédé ou le dessin.

Inspection des dimensions, des références et de la texture de surface

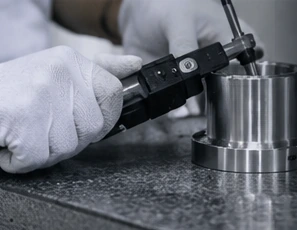
Scène illustrative d’inspection dimensionnelle

Adaptez la méthode à la caractéristique concernée

Un résultat de diamètre d’alésage établit la dimension, mais n’établit pas la position de l’alésage par rapport aux repères du dessin. Les vérifications de position doivent utiliser le cadre de repères spécifié, tandis que la rugosité de surface exige le paramètre, la direction et les réglages de mesure indiqués. Nous associons chaque résultat reporté à la caractéristique faisant l’objet de l’acceptation ; la résolution d’affichage de l’instrument et une étiquette « CMM report » seules ne garantissent pas la couverture exigée.

Définissez le rapport avant la commande

Convenez des caractéristiques à faire figurer dans le rapport, de leur lien avec le plan, des éléments vérifiés lors de l’étape échantillon et de ceux contrôlés sur les quantités de production.

Demandez les documents justificatifs

Identifiez les documents requis relatifs au matériau, la traçabilité des mesures et toute inspection externe. Une déclaration de traçabilité doit être étayée par des preuves, et l’incertitude de mesure reste pertinente.[2]

Ce qu’il convient de convenir dans le registre d’inspection

Numéro de pièce et révisionRéférence de caractéristique / ballonLimite d’acceptation spécifiéeRésultat mesuré et méthode utiliséeÉtendue de l’échantillon ou du lotIdentification de l’enregistrement

Finition de surface et acceptation finale de la pièce

Les sélections correspondent aux préférences exprimées dans la demande. La compatibilité des procédés, les exigences dimensionnelles et l’itinéraire final de production doivent être confirmés.

Coûts de l’usinage de précision et étapes de production

01

Exigences fonctionnelles

Le nombre de caractéristiques strictement contrôlées est déterminant, et non pas uniquement la tolérance la plus serrée indiquée sur le dessin. Identifiez les caractéristiques qui doivent impérativement être contrôlées et celles pour lesquelles une exigence générale est suffisante.

02

Périmètre de vérification

Les mesures sur le premier article, les contrôles en production et les rapports peuvent constituer des tâches distinctes. Définissez chaque livrable lors de la demande de devis.

03

Itinéraire de fabrication

Le matériau, la forme brute, les montages ainsi que les traitements postérieurs spécifiés relèvent du même périmètre. Comparez les devis sur la base de la même révision de dessin et des mêmes hypothèses.

04

Quantité et livraison

Demandez uniquement les quantités dont vous avez réellement besoin. Séparez l’approbation des échantillons des commandes répétées et ne confirmez le calendrier qu’après examen technique et commercial.

Le prototype permet de vérifier les interfaces critiques

Précisez l’objectif de l’échantillon : montage d’assemblage, vérification géométrique, essais ou autre tâche. Convenez des caractéristiques à mesurer et de l’approbation requise avant la commande suivante.

Du contrôle du dessin à la fabrication de pièces de précision

01

Envoyez le dossier de dessins

Incluez le modèle, la révision du dessin, le matériau et les quantités commandées. Signalez les ajustements critiques et les documents requis.

02

Pertinence et étendue de l’inspection

Discutez de la faisabilité, des responsabilités de production, des méthodes de mesure et de toute question en suspens avant approbation.

03

Convenir de la portée de la commande et des échantillons

Confirmez par écrit le périmètre commercial, les critères d’acceptation ainsi que toute étape de vérification du premier article ou d’approbation d’échantillon.

04

Vérifier, documenter et livrer

Appliquez les exigences convenues en matière d’inspection, de documentation et d’emballage. Conservez les versions approuvées disponibles pour les commandes répétées.

Caractéristiques critiques issues de projets achevés

6061-T6 ALUMINIUM

Plaque d'étalonnage optique

Une passe de finition réalisée avec un seul outil a contrôlé la zone de référence. Les chants protégés destinés aux mesures et la préparation contrôlée pour l’anodisation ont assuré le respect des exigences de surface tout au long du parcours de finition.

Lire le compte-rendu du projet de plaque d’étalonnage

416 ACIER INOXYDABLE

Tube collimateur avec trous croisés

Des contrôles de petits trous et une inspection au microscope à deux angles ont révélé des bavures que le jaugeage de l’alésage principal aurait autrement masquées.

Lire le projet du tube-colimateur

FAQ sur l’usinage de précision CNC

Quelle est la tolérance la plus serrée que vous puissiez usiner ?

Envoyez le dessin, les caractéristiques critiques, la matière et la quantité. Nous confirmons les tolérances réalisables et une étendue d’inspection adaptée au procédé de fabrication proposé avant d’accepter la commande.

Quelle est la différence entre l’usinage de précision CNC et l’usinage CNC standard ?

Cette page porte sur les caractéristiques critiques pour l’ajustement et leurs exigences d’acceptation. Le fraisage, le tournage et l’usinage multi-axes peuvent tous faire partie du procédé. La distinction utile réside dans la spécification et le contrôle requis pour votre pièce, et non dans une étiquette différente apposée sur la machine.

Appliquez-vous automatiquement une norme générale de tolérance ?

Aucune norme n’est présumée à partir d’une description telle que « pièce de précision ». Indiquez sur votre dessin la norme et son édition utilisées, ainsi que les exigences spécifiques aux caractéristiques. ASME Y14.5 fournit des règles pour la communication du tolérancement géométrique et dimensionnel ; il ne s’agit pas d’une certification fournisseur.[1]

Pouvez-vous travailler à partir d’un modèle 3D sans dessin ?

Un modèle peut initier la discussion. Pour les pièces critiques en ajustement, fournissez un dessin correspondant ou une spécification basée sur le modèle, validée conjointement, définissant les tolérances, les références, les exigences de surface et les critères d’acceptation. Résolvez tout manque d’information avant l’approbation de la production.

Pouvez-vous fournir un rapport d’inspection CMM ou dimensionnel ?

Précisez les caractéristiques à vérifier, le format du rapport et la portée de l’échantillonnage souhaitée. Nous discuterons de la méthode appropriée et confirmerons ce qui peut être inclus dans le rapport. Un rapport CMM n’est pas systématiquement fourni pour chaque pièce, et une seule méthode de mesure peut ne pas couvrir l’ensemble des caractéristiques.

Des pièces de précision peuvent-elles être usinées dans des plastiques techniques ?

Communiquez la nuance exacte de matière, la géométrie de la pièce, les exigences d’ajustement et l’usage prévu. Incluez les exigences pertinentes en matière de conditionnement et de mesure. Ne partez pas du principe qu’une tolérance convenue pour une version métallique s’appliquera automatiquement à une version polymère.

Comment sont traités conjointement les finitions et les ajustements serrés ?

Indiquez les cotes finales et identifiez les surfaces devant être protégées, masquées ou inspectées à une étape donnée. Intégrez la spécification de finition dès la demande initiale afin que le procédé et les responsabilités puissent être examinés comme un seul et même travail.

Existe-t-il une quantité minimale de commande ou un délai de livraison fixe ?

Demandez un devis pour les quantités de prototypes et de production dont vous avez besoin. Les quantités minimales, l’approvisionnement en matériaux, l’approbation des échantillons et les dates de livraison sont confirmées pour le projet réel. Nous ne publions pas un délai d’exécution fixe unique pour toutes les pièces de précision.

VETCNC fabriquera-t-il la pièce ou fera-t-il appel à un partenaire ?

Nous commençons par nos propres usines. Lorsqu’une capacité supplémentaire est requise, nous pouvons discuter de la coordination avec un partenaire ou de votre mise en relation directe avec lui. La méthode de fabrication proposée ainsi que la responsabilité des inspections doivent être convenues avant que vous ne passiez votre commande.

Quelles informations dois-je inclure dans une demande de devis pour l’usinage de précision ?

Fournissez le modèle CAD actuel et le dessin correspondant, la matière exacte, la quantité, les caractéristiques critiques, les exigences de finition, les registres d’inspection et le calendrier souhaité. La liste de contrôle figurant sur cette page peut vous aider à rassembler ces éléments. Convenez des modalités de confidentialité et de transfert de fichiers avant d’envoyer des informations sensibles.

ASSISTANCE PROJET

Parlons de votre pièce de précision

Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.

Références techniques et périmètre
  1. ASME — Cotation et tolérancement
  2. NIST — Politique sur la traçabilité métrologique
  3. Sandvik Coromant — Usinage par fraisage de matériaux différents

Références relatives aux tolérances géométriques, à la traçabilité métrologique et aux matériaux d’usinage.

VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la pièce

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo