Aller au contenu
VETCNCFABRICATION CNC
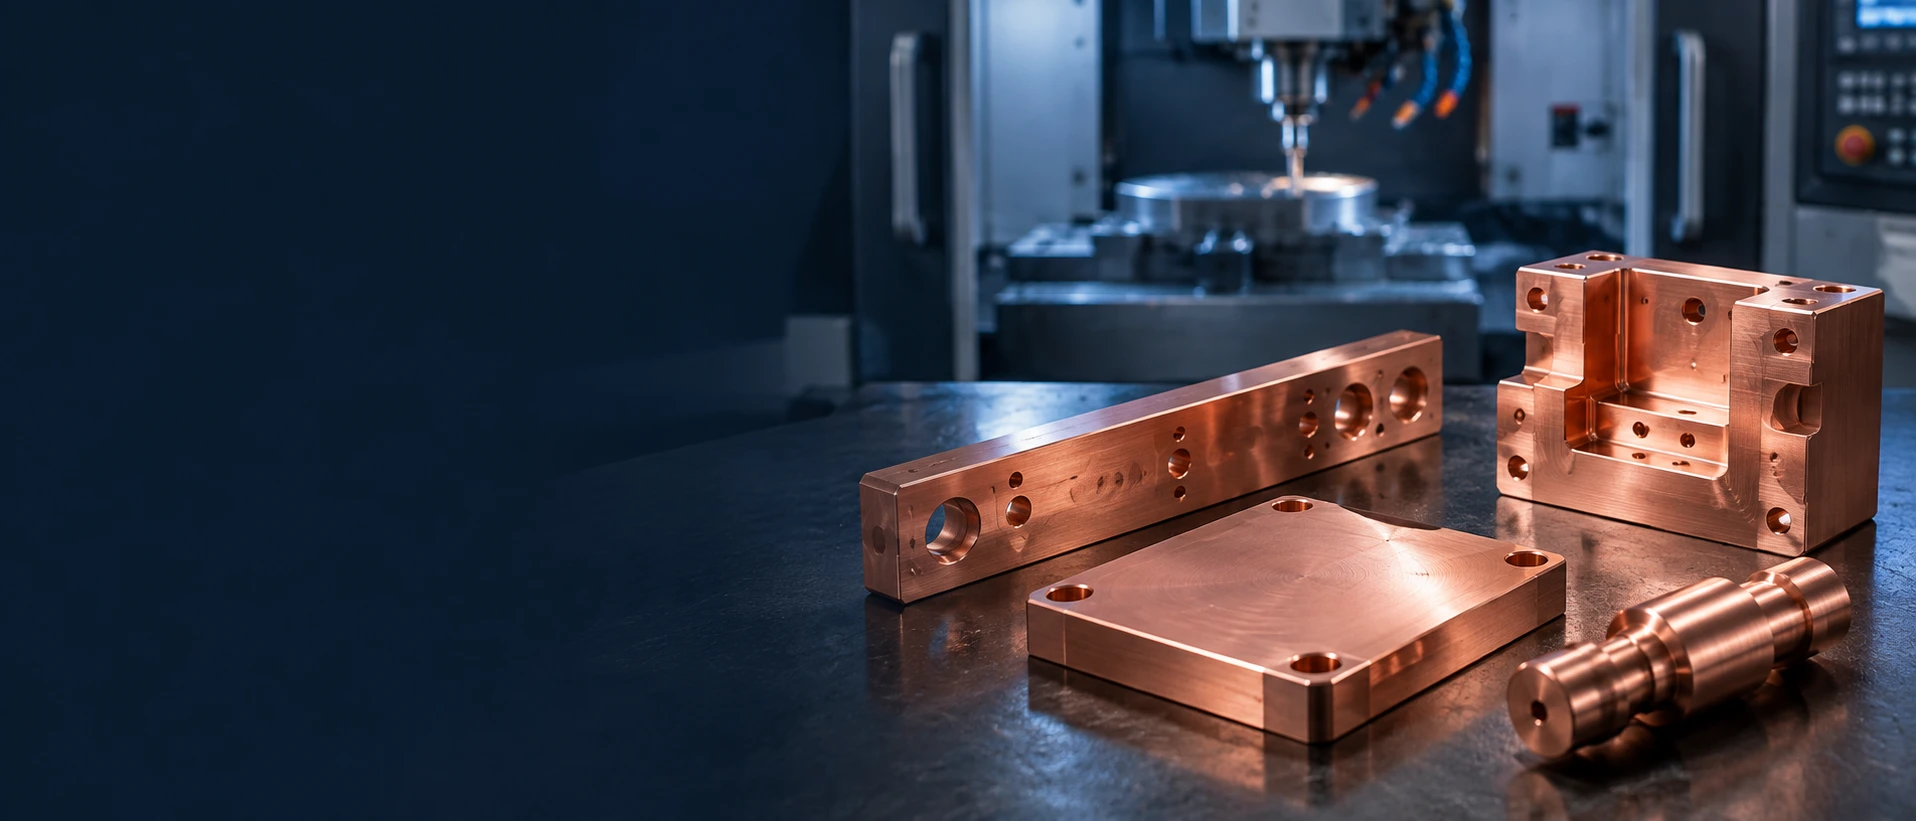
Composants en cuivre sur un établi d’usinage — illustration générée par IA

Usinage CNC du cuivre
pour des pièces sur mesure

Afficher les pièces en cuivre

Pièces en cuivre destinées aux ensembles électriques et thermiques

4 exemples de pièces

Barres collectrices et plaques de bornes en cuivre

Les positions des trous, les jeux pour les boulons et les zones de contact doivent correspondre à l’assemblage. Indiquez clairement les faces devant rester exemptes de revêtements ou de marques de manipulation.
Étages dissipateurs de chaleur et plaques de base

Précisez l’interface thermique, le motif de fixation et l’exigence de planéité. Spécifiez la surface finie plutôt que de demander une pièce uniformément polie.

Blocs et boîtiers à poches usinées

Envoyez le modèle avec les profondeurs d’évidements, les orifices filetés et les caractéristiques de fixation. Pour une conception destinée au transport de fluides, convenez séparément des exigences d’étanchéité et de test d’étanchéité.

Contacts tournés et goupilles à épaulement

Indiquez le diamètre de contact, les emplacements des épaulements et la pièce associée. Incluez les dimensions finales après placage lorsque le composant s’insère dans un connecteur ou un dispositif de fixation.

Quelle nuance de cuivre votre pièce nécessite-t-elle ?

C11000 — cuivre ETP

C11000 ETP spécifie au moins 99.9 wt% de cuivre, y compris l’argent. Il s’agit d’un choix à haute conductivité lorsque le plan ne requiert pas une composition sans oxygène.[1]

Par où commencer la discussion
Barres omnibus, plaques de bornes et composants conducteurs généraux.
Avant d’approuver le matériau
Vérifiez toute opération ultérieure d’assemblage avec chauffage ou toute exposition à un four avant d’approuver la nuance.

C10200 — cuivre sans oxygène

C10200 OF spécifie au moins 99.95 wt% de cuivre, y compris l’argent, avec une teneur en oxygène limitée à 10 ppm (0.001 wt%) maximum.[2]

Par où commencer la discussion
Composants conducteurs destinés aux dessins exigeant du cuivre sans oxygène.
Avant d’approuver le matériau
Une spécification sans oxygène n’implique pas automatiquement la pureté de la nuance électronique C10100.

C10100 — cuivre électronique sans oxygène

C10100 OFE spécifie au moins 99.99 wt% de cuivre, hors argent, avec une teneur en oxygène limitée à 5 ppm (0.0005 wt%) maximum.[3]

Par où commencer la discussion
Conceptions électroniques ou liées au vide comportant une exigence explicite de C10100.
Avant d’approuver le matériau
Les exigences plus strictes en matière d’impuretés distinguent l’OFE de C10200 ; comparez séparément la conductivité.

C14500 — cuivre au tellure

Du tellure est ajouté pour améliorer l’usinabilité tout en conservant une haute conductivité électrique. Il s’agit d’un alliage de cuivre, et non d’un remplacement équivalent à C10100 ou C10200.[4]

Par où commencer la discussion
Contacts tournés, connecteurs usinés et autres pièces décolletées spécifiées.
Avant d’approuver le matériau
Confirmez la conductivité, les exigences d’assemblage et l’approbation de toute substitution.
Illustration représentative d'une tige en cuivre et d'un brut rectangulaire

Nuance de cuivre, état de trempe et forme brute

Précisez la nuance de cuivre, la norme matérielle et son édition, l’état de trempe et la forme brute. Les certificats matériels requis doivent identifier le lot fourni.

Propriétés physiques du cuivre C11000
PropriétéCuivre ETP C11000
UNS C11000
État
Masse volumique (g/cm³)≈8.9120°C
Conductivité électrique (% IACS)10120°C
Conductivité thermique (W/(m·K))≈39120°C

Les valeurs physiques sont données à 20°C ; sélectionnez séparément l’état de trempe en fonction des exigences de résistance et de formabilité.

Usinage par fraisage, tournage et perçage du cuivre

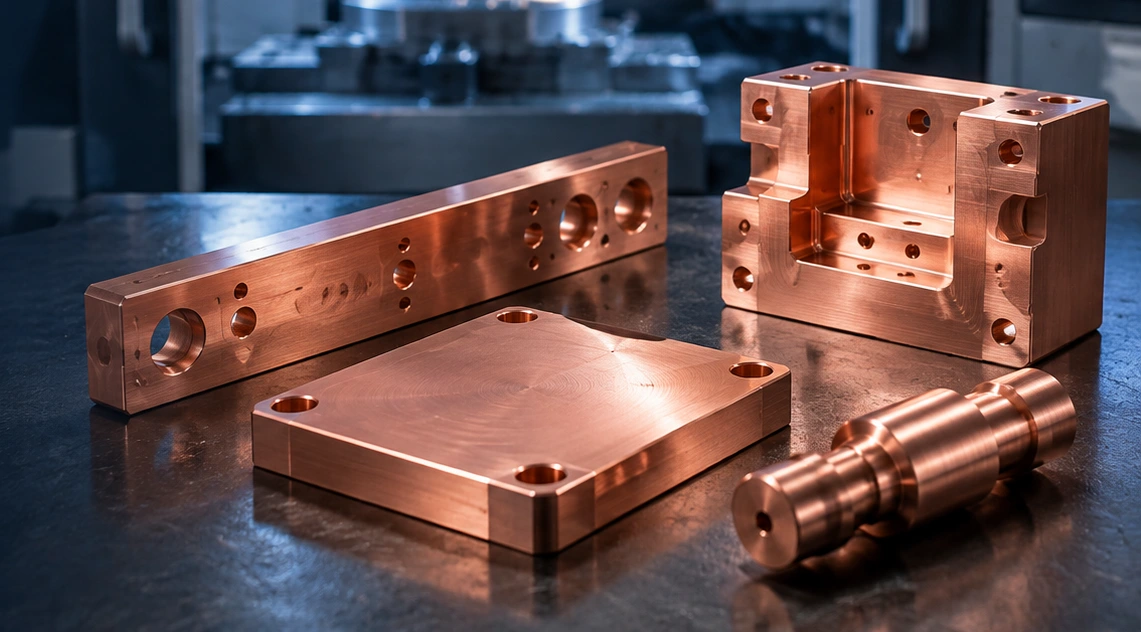
Illustration représentative d’un barreau, d’une plaque, d’un bloc et d’un composant tourné en cuivre usinés

Poches fraisées et faces de montage planes

L'accès de l'outil, le support des parois et les relations entre les faces de positionnement et les poches influencent le plan de fraisage. Des finitions de surface contrôlées nécessitent des indications sur le dessin.

Diamètres tournés, épaulements et filetages

Pour les goupilles, contacts et pièces cylindriques, précisez les tolérances d’ajustement, les positions des épaulements et la spécification du filetage. Les diamètres répétés ou les caractéristiques coaxiales doivent partager un système de repères clairement défini.

Trous percés et passages interconnectés

Indiquez la profondeur, la position et les détails d’entrée des trous. Lorsque des passages percés se rejoignent à l’intérieur d’un bloc, convenez ensemble de la méthode d’ébavurage, de nettoyage et de contrôle de l’intersection interne.

Contacts électriques et interfaces thermiques

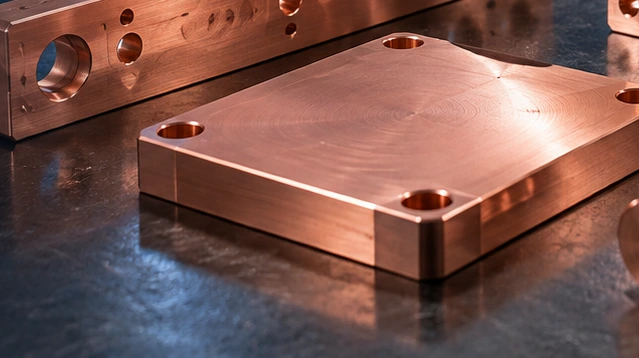
Illustration représentative d’une plaque en cuivre avec une face de montage usinée

Faces de contact électrique

Indiquez la zone d’assemblage, la disposition des fixations, le revêtement éventuel et tous les critères d’acceptation de la résistance de contact. La valeur de conductivité du matériau, prise isolément, ne définit pas la résistance ni le courant nominal d’un joint assemblé.

Interfaces thermiques

Identifiez la face de montage, la planéité, la rugosité et le matériau d’interface utilisé dans votre conception. Précisez les emplacements où des mesures sont requises, plutôt que d’appliquer une finition polie décorative sur toutes les surfaces.

Ensembles soudés ou étanches

Lors du chauffage dans une atmosphère contenant de l’hydrogène ou réductrice, l’hydrogène peut réagir avec l’oxyde de cuivre présent dans le cuivre ETP pour former de la vapeur d’eau, provoquant une fragilisation. Les nuances C10100 et C10200 sont utilisées là où le procédé de jonction exige une résistance à ce mécanisme. Sélectionnez la nuance en fonction de l’atmosphère réelle et de la procédure de jonction qualifiée, les surfaces de joint, les exclusions de revêtement et l’étape d’inspection finale devant être définies conjointement.

Les caractéristiques nominales du système, les performances des liaisons et la qualification pour l’application nécessitent une validation spécifique au design. Le devis d’usinage doit identifier les caractéristiques de la pièce à vérifier.

Finitions des pièces en cuivre et des surfaces de contact

Tel qu’usiné

Pour une pièce livrée sans placage, définir l’acceptabilité des marques d’outils, l’élimination des bavures et la manière dont les faces exposées doivent être protégées pendant la manutention.

Convenir du nettoyage et de l’emballage avant expédition.

Étamage

Préciser le procédé de placage à l’étain, l’épaisseur, la couverture et toute sous-couche éventuelle. Indiquer les zones masquées et identifier les exigences relatives à l’assemblage ou au contact que le revêtement doit satisfaire.

Indiquer les dimensions finies, et non seulement celles du dessin non plaqué.

Placage nickel

Préciser si le dessin exige un procédé de nickelage électrolytique ou chimique. Inclure la spécification, l’épaisseur et les registres d’inspection requis.

Ne pas substituer un procédé de nickelage à un autre sans approbation préalable.

Argenture

Fournir la spécification du revêtement, toute sous-couche éventuelle, l’épaisseur et la couverture. Inclure les conditions de stockage, de manutention ainsi que tout critère d’acceptation défini concernant les performances au contact.

Préciser le procédé de placage, l’épaisseur et l’aspect requis. La disponibilité de la finition et la répartition des responsabilités sont confirmées dans le devis.

Tolérances, planéité et exigences d’inspection pour le cuivre

Dimensions et inspection des pièces en cuivre
CaractéristiqueSpécificationCondition d’acceptationVérification
Conductivité du matériauNuance ; état ; limite de conductivité et unitésTempérature d’essai spécifiée et prélèvement d’échantillonsConductivité mesurée ; registre de la méthode d’essai
Diamètres de contact et trousLimites dimensionnelles ; références (datums) ; pièce associéeAvant/après placage ; caractéristiques masquéesMesures de dimensions et d’ajustement
Faces thermiques ou de fixation planesPlanéité ; épaisseur ; références (datums) ; zone de mesureSupport défini ; étape d’inspection finaleVérifications de la géométrie et de l’épaisseur des faces
Finition de surfaceParamètre de rugosité/unités ; emplacements ; marques autoriséesZones fonctionnelles, esthétiques et générales identifiéesVérifications séparées de la rugosité et de l’apparence
Filetages et caractéristiques étanchesNorme/classe de filetage ; méthode d’étanchéité ; détails d’accouplementAcceptation dimensionnelle et fonctionnelle spécifiéeVérifications séparées des filetages, de la pression et des fuites

Il n’existe aucune tolérance unique garantie pour chaque pièce en cuivre. La géométrie, l’état de la matière brute, le revêtement et la méthode de mesure sont examinés avant l’acceptation de la commande.

Éléments à vérifier avant l’usinage du cuivre

Assurez un support suffisant aux éléments fins

Identifiez les ailettes, les parois étroites et les sections longues non supportées dans le modèle. Lorsque la conception le permet, discutez d’une zone alternative de serrage ou d’une séquence d’usinage différente plutôt que de modifier la pièce finie sans accord préalable.

Précisez clairement les exigences relatives aux bavures

L’instruction « ébavurer » ne doit pas laisser place à l’interprétation concernant le traitement d’un bord d’étanchéité ou d’une surface de contact. Indiquez les chanfreins, les zones où l’arrondi n’est pas autorisé, ainsi que les intersections internes nécessitant une attention particulière.

Conservez le modèle et le dessin à la même révision

Le modèle définit la géométrie ; le dessin porte les cotes, les repères et les exigences d’acceptation. Fournissez des fichiers cohérents et signalez tout conflit avant la commande de la matière.

Inspectez les surfaces de contact après le placage ou l’assemblage

Le placage, le nettoyage ou l’assemblage peuvent introduire des étapes supplémentaires d’acceptation. Identifiez les dimensions finales et les surfaces devant être contrôlées après ces opérations.

Ajoutez les sujets de révision de dessin à votre demande

Dossiers matériaux, inspection et emballage protecteur

Illustration représentative d’une sonde de métrologie vérifiant un composant usiné
Illustration représentative de surfaces en cuivre tournées

Faire correspondre le dossier matière à la commande

Demander le certificat requis, mentionnant la désignation du matériau, son état et l’identification du lot. Préciser si les résultats d’essais de conductivité ou d’autres essais spécifiques doivent y figurer ; un certificat générique ne saurait remplacer ces résultats.

Convenir du contenu du rapport d’inspection

Lister les dimensions et caractéristiques à reporter, la méthode de mesure ainsi que la taille d’échantillon convenue. Lorsque le projet l’exige, l’épaisseur de revêtement, la propreté ou les contrôles électriques doivent être indiqués séparément.

Protéger les surfaces destinées à l’assemblage

Marquer les faces devant rester exemptes de bosses, rayures ou empreintes digitales. Convenir, avant l’emballage, des modalités de séparation, d’emballage, d’identification et de stockage adaptées au composant fini.

Quels facteurs modifient le coût d’une pièce en cuivre ?

Nuance de cuivre et état initial de la matière brute

La nuance spécifiée, l’état de trempe, les dimensions de la matière brute et les justificatifs requis déterminent le devis matière. Tout substitut approuvé doit faire l’objet d’un accord explicite ; il n’est pas automatiquement retenu pour réduire le coût.

Géométrie et état de surface

Les petites caractéristiques, les passages profonds, les surfaces de contact et les multiples mises en position ajoutent des opérations au plan de fabrication. Indiquez dans votre devis l’épaisseur du revêtement, le masquage et les contrôles, conjointement avec la pièce usinée.

Échantillons et séries de répétition

Séparez la quantité du premier échantillon des lots ultérieurs. Cela rend visibles les exigences relatives à la mise en place, à l’approbation, aux finitions et à la livraison, plutôt que de considérer le prix d’un prototype comme celui d’une commande répétée.

Discutez des quantités de prototypes et de production

De votre plan à une commande répétée de pièces en cuivre

Examiner le dessin

Envoyez les fichiers correspondants, la spécification du cuivre, les quantités et l’état final requis. Identifiez les questions en suspens avant approbation.

Confirmer la portée et les échantillons

Convenez du matériau, de l’usinage, des finitions, des inspections et de l’opérateur chargé de chaque opération. Précisez si un échantillon doit être approuvé en premier lieu.

Fabriquer et inspecter les pièces

Travailler selon la révision approuvée et les points de contrôle convenus. Toute modification des exigences ou de l’organisation de la production nécessite une confirmation écrite.

Emballer et conserver les documents

Utiliser le marquage et l’emballage convenus. Pour une commande répétée, vérifiez la révision, la quantité et toute modification des exigences d’application.

Questions concernant l’usinage du cuivre CNC

La désignation « OFHC » suffit-elle pour commander du cuivre sans oxygène ?

Utilisez la désignation UNS, la spécification produit applicable ainsi que la désignation commerciale. Une commande mentionnant uniquement « OFHC » ne permet pas de déterminer si elle exige la composition C10200 OF ou C10100 OFE. Indiquez la forme livrée (barre, plaque, etc.) et l’état métallurgique afin que l’enregistrement du matériau puisse être mis en correspondance avec l’exigence validée.

Le C10100 garantit-il toujours une conductivité nettement supérieure ?

Non. L’association CDA fixe les valeurs minimales de conductivité à l’état recuit à 100% IACS pour les nuances C11000 et C10200, et à 101% IACS pour la nuance C10100. Le tableau des propriétés C11000 figurant sur cette page indique une valeur physique publiée, et non cette exigence minimale. Comparez les mêmes conditions de matériau et la même base de données ; la simple mention « OFE » ne garantit pas un gain important de conductivité.[1] [2] [3]

Le C14500 peut-il remplacer un contact sans oxygène afin de réduire le coût d’usinage ?

Uniquement comme alternative matérielle approuvée. Une usinabilité améliorée n’établit pas l’équivalence avec la composition chimique des nuances C10100 ou C10200 ni avec les exigences spécifiées en matière de jonction. Évaluez séparément l’option C14500 par rapport à la nuance initiale, tout en conservant inchangées les dimensions finales, l’état de surface et les critères d’acceptation.[4]

La valeur 101% IACS peut-elle être utilisée comme indice de courant admissible pour une barre omnibus ?

Non. La valeur en % IACS exprime la conductivité électrique volumique par rapport à la référence cuivre ; elle ne constitue pas une valeur nominale d’intensité pour une barre omnibus ou un contact fini. L’intensité admissible en montage et l’élévation de température associée sont distinctes de l’exigence de conductivité du matériau et doivent suivre la spécification d’application.

Comment le placage affecte-t-il un diamètre à ajustement serré ?

Pour une couche déposée uniforme d’épaisseur t, le diamètre extérieur augmente d’environ 2t et le diamètre d’un alésage diminue d’environ 2t. Il s’agit d’une correction dimensionnelle relative à l’épaisseur de couche indiquée. Définissez l’épaisseur réelle de placage, les zones masquées et les limites finales de dimensions afin que l’ajustement livré soit vérifié après application de la finition spécifiée.

Un certificat de matière prouve-t-il la conductivité de chaque pièce ?

Consultez les caractéristiques couvertes ainsi que la méthode d’échantillonnage indiquée sur le certificat. Une valeur minimale exigée pour une nuance donnée diffère d’un résultat mesuré sur le matériau fourni. Si des résultats de conductivité sont requis, précisez la méthode d’essai, les unités, la température de mesure et la portée de l’échantillonnage ; le devis confirme les essais et les documents inclus.

L’état métallurgique du cuivre peut-il évoluer tout en conservant la même nuance UNS ?

La nuance peut rester identique tandis que l’état du matériau change. Cela ne rend pas les états métallurgiques interchangeables : les exigences en résistance mécanique et en formabilité dépendent toujours de l’état spécifié. Traitez toute modification d’état métallurgique comme une proposition distincte, et n’utilisez pas les données de conductivité de l’état recuit comme preuve des propriétés mécaniques d’un autre état métallurgique.

La nuance C10100 à elle seule permet-elle de qualifier une pièce pour un service sous vide ?

Non. La nuance C10100 définit la composition chimique du matériau. L’acceptation pour service sous vide concerne le composant ou l’assemblage fini, avec sa propreté spécifiée, l’intégrité de ses assemblages et les essais éventuellement requis. Les registres relatifs au matériau et aux dimensions ne documentent que les caractéristiques qu’ils déclarent ; la qualification pour une application donnée exige ses propres exigences d’acceptation.

ASSISTANCE PROJET

Parlons de votre pièce en cuivre

Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.

Références matériaux et notes de spécification
  1. Copper Development Association — C11000— Désignation et données matériaux du cuivre électrolytique ETP.
  2. Copper Development Association — C10200— Désignation et données matériaux du cuivre sans oxygène.
  3. Copper Development Association — C10100— Composition du cuivre électronique sans oxygène et exigences de conductivité à l’état recuit.
  4. Wieland Concast — C14500, cuivre au tellure— Usinabilité, conductivité et caractéristiques matériaux du cuivre au tellure.

Les données alliages de la Copper Development Association couvrent la composition chimique du cuivre et les exigences de conductivité à l’état recuit. Le document « Copper and Copper Alloys » de la CDA traite du cuivre contenant de l’oxygène lors des opérations d’assemblage thermique. Les données Wieland Concast pour la nuance C14500 couvrent la machinabilité et la conductivité de cet alliage.

VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration d’une pièce en cuivre

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo