Barre collettrici e piastre terminali in rame
Le posizioni dei fori, i giochi per le viti e le aree di contatto devono corrispondere all’assieme. Indicare chiaramente le facce che devono rimanere prive di rivestimenti o segni di manipolazione.
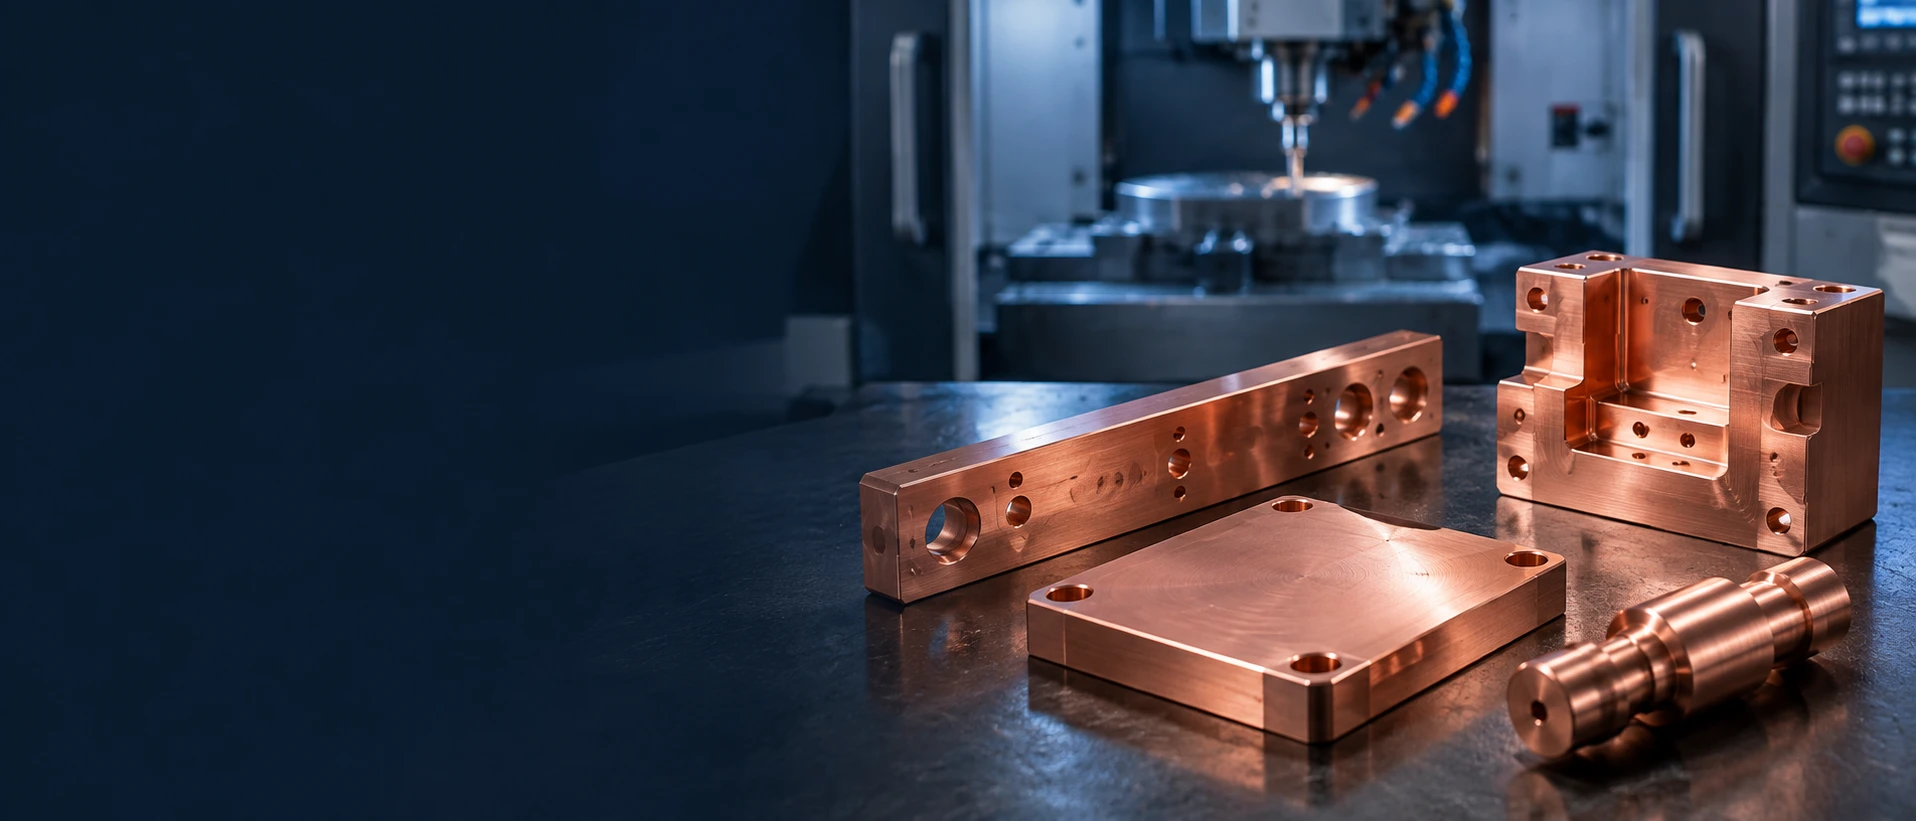
Le posizioni dei fori, i giochi per le viti e le aree di contatto devono corrispondere all’assieme. Indicare chiaramente le facce che devono rimanere prive di rivestimenti o segni di manipolazione.
Identificare l’interfaccia termica, il pattern di fissaggio e il requisito di planarità. Specificare la superficie finita richiesta, anziché richiedere un componente uniformemente lucidato.
Invia il modello con profondità delle tasche, filettature e caratteristiche di fissaggio. Per progetti destinati al trasporto di fluidi, concordare separatamente i requisiti di tenuta e di prova di tenuta.
Indicare il diametro di contatto, le posizioni delle spalle e il componente abbinato. Includere le dimensioni finali dopo placcatura qualora il componente debba essere inserito in un connettore o in una fixture.
C11000 ETP specifica almeno 99.9 wt% di rame, compreso l’argento. È una scelta ad alta conducibilità quando il disegno non richiede una composizione priva di ossigeno.[1]
C10200 OF specifica almeno 99.95 wt% di rame, compreso l’argento, con ossigeno limitato a 10 ppm (0.001 wt%) al massimo.[2]
C10100 OFE specifica almeno 99.99 wt% di rame, escluso l’argento, con ossigeno limitato a 5 ppm (0.0005 wt%) al massimo.[3]
Il tellurio è aggiunto per migliorare la lavorabilità mantenendo tuttavia un’elevata conducibilità elettrica. Si tratta di un rame legato, non di un sostituto equivalente di C10100 o C10200.[4]
Specificare la qualità del rame, lo standard materiale e la sua edizione, la tempera e la forma di fornitura. I certificati materiali richiesti devono identificare il lotto fornito.
| Proprietà | Rame ETP C11000 UNS C11000 | Condizione |
|---|---|---|
| Densità (g/cm³) | ≈8.91 | 20°C |
| Conducibilità elettrica (% IACS) | 101 | 20°C |
| Conducibilità termica (W/(m·K)) | ≈391 | 20°C |
I valori fisici sono riferiti a 20°C; selezionare la tempera separatamente in base ai requisiti di resistenza e formabilità.
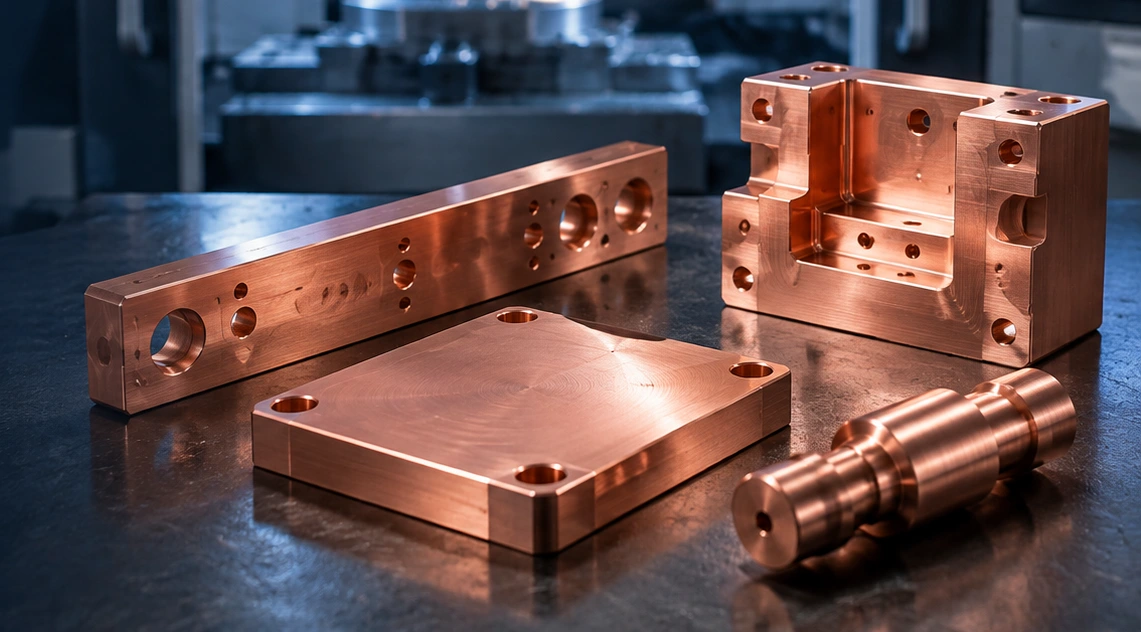
L'accesso dell'utensile, il supporto delle pareti e le relazioni tra le superfici di posizionamento e le tasche influenzano il piano di fresatura. Le finiture superficiali controllate richiedono indicazioni specifiche nel disegno.
Per perni, contatti e parti cilindriche, indicare le tolleranze di accoppiamento, la posizione delle spalle e la specifica della filettatura. Diametri ripetuti o caratteristiche coassiali devono condividere un sistema di riferimento chiaramente definito.
Indicare profondità, posizione e dettagli di ingresso dei fori. Quando i canali forati si intersecano all’interno di un blocco, concordare come verranno sbavati, puliti e ispezionati i punti di intersezione interni.
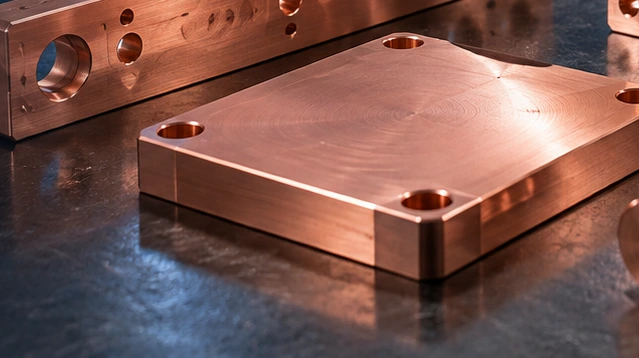
Indicare l’area di accoppiamento, la disposizione del fissaggio, il rivestimento e tutti i criteri di accettazione della resistenza di contatto. Il valore di conducibilità del materiale, di per sé, non definisce la resistenza o la portata di corrente di un giunto assemblato.
Identificare la faccia di montaggio, la planarità, la rugosità e il materiale dell’interfaccia previsto dal progetto. Specificare dove sono richieste le misurazioni, anziché applicare una lucidatura decorativa su ogni superficie.
Durante il riscaldamento in un’atmosfera contenente idrogeno o riducente, l’idrogeno può reagire con l’ossido di rame presente nel rame ETP formando vapore acqueo, causando fragilità. C10100 e C10200 sono utilizzati nei casi in cui la procedura di giunzione richiede resistenza a questo meccanismo. Selezionare la lega in base all’atmosfera effettiva e alla procedura di giunzione qualificata, definendo contestualmente le superfici di giunzione, le esclusioni di rivestimento e la fase finale di ispezione.
Nessun requisito di assemblaggio selezionato
Le classificazioni del sistema, le prestazioni dei giunti e la qualifica per l’applicazione richiedono una validazione specifica per il progetto. Il preventivo di lavorazione deve identificare le caratteristiche del pezzo da verificare.
Per un pezzo consegnato senza placcatura, definire l’accettabilità delle tracce degli utensili, la rimozione delle bave e come proteggere le facce esposte durante la manipolazione.
Concordare pulizia e imballaggio prima della spedizione.
Specificare il processo di placcatura in stagno, lo spessore, la copertura e qualsiasi strato sottostante. Indicare le aree mascherate e identificare i requisiti di giunzione o contatto che il rivestimento deve soddisfare.
Indicare le dimensioni finite, non solo quelle del disegno non placcato.
Indicare se il disegno richiede un processo di nichelatura elettrolitica o elettroless. Includere la specifica, lo spessore e i registri ispettivi richiesti.
Non sostituire un processo di nichelatura con un altro senza approvazione.
Fornire la specifica del rivestimento, eventuali strati sottostanti, lo spessore e la copertura. Includere istruzioni per stoccaggio, manipolazione e criteri accettati di prestazione al contatto.
Specificare il processo di placcatura, lo spessore e l’aspetto richiesto. La disponibilità della finitura e la relativa responsabilità sono confermate nel preventivo.
| Caratteristica | Specifiche | Condizione di accettazione | Verifica |
|---|---|---|---|
| Conducibilità del materiale | Grado; condizione; limite di conducibilità e unità di misura | Temperatura di prova specificata e campionamento | Conducibilità misurata; registro del metodo di prova |
| Diametri e fori di contatto | Limiti dimensionali; riferimenti geometrici (datums); componente abbinato | Prima/dopo la placcatura; caratteristiche mascherate | Misurazioni di dimensione e aderenza |
| Superfici termiche o di montaggio piane | Planarità; spessore; riferimenti geometrici (datums); area di misurazione | Supporto definito; fase di ispezione finale | Verifiche della geometria e dello spessore delle facce |
| Finitura superficiale | Parametro di rugosità/unità; posizioni; segni ammessi | Aree funzionali, estetiche e generali identificate | Controlli separati di rugosità e aspetto |
| Filettature e caratteristiche stagnanti | Norma/classe di filettatura; metodo di tenuta; dettagli di accoppiamento | Accettazione dimensionale e funzionale specificata | Controlli separati di filettature, pressione e perdite |
Confermiamo la tolleranza per il vostro pezzo specifico, invece di pubblicare un unico valore per tutti. Geometria, condizione del grezzo, rivestimento e metodo di misurazione vengono esaminati prima dell’accettazione dell’ordine.
Identificare nel modello alette, pareti strette e sezioni lunghe non supportate. Qualora il progetto lo consenta, discutere un’area alternativa di fissaggio o una sequenza di lavorazione diversa, piuttosto che modificare il pezzo finito senza approvazione.
L’indicazione «sburattare» non deve lasciare spazio a interpretazioni riguardo al trattamento di un bordo di tenuta o di una superficie di contatto. Indicare gli smussi, le aree in cui l’arrotondamento non è ammesso e le intersezioni interne che richiedono attenzione.
Il modello definisce la geometria; il disegno riporta le quote, i riferimenti e i requisiti di accettazione. Fornire file coerenti e segnalare eventuali conflitti prima dell’ordinazione del materiale.
La zincatura, la pulizia o l’assemblaggio possono introdurre ulteriori fasi di accettazione. Identificare le dimensioni e le superfici finali da verificare dopo tali operazioni.
Nessun argomento di revisione selezionato.
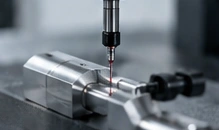
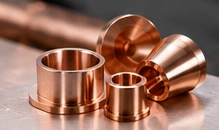
Richiedere il certificato richiesto con la designazione del materiale, lo stato (tempera) e l’identificazione del lotto. Specificare se devono essere inclusi i risultati della misura di conducibilità o altri test specifici; un certificato generico non sostituisce tali risultati.
Elencare le dimensioni e le caratteristiche da riportare nel rapporto, il metodo di misurazione e la numerosità del campione concordata. Spessore del rivestimento, livello di pulizia o verifiche elettriche devono essere elencati separatamente qualora richiesti dal progetto.
Indicare le superfici che devono rimanere prive di ammaccature, graffi o impronte digitali. Concordare prima dell’imballaggio le modalità di separazione, avvolgimento, identificazione e le condizioni di stoccaggio appropriate per il componente finito.
Il grado specificato, la tempera, le dimensioni del materiale grezzo e le evidenze richieste definiscono il preventivo relativo al materiale. Un’alternativa approvata deve essere discussa esplicitamente; non viene sostituita automaticamente per ridurre il costo.
Caratteristiche di piccole dimensioni, passaggi profondi, superfici di contatto e multipli montaggi aggiungono lavoro al piano di processo. Indicare nello preventivo lo spessore del rivestimento, la mascheratura e l’ispezione insieme al componente lavorato.
Separare la quantità del primo campione dai lotti successivi. Ciò rende visibili i requisiti relativi a attrezzaggio, approvazione, finitura e consegna, anziché considerare il prezzo del prototipo come prezzo per ordini ripetuti.
Inviare i file corrispondenti, la specifica del rame, le quantità e lo stato finale richiesto. Identificare le domande aperte prima dell’approvazione.
Concordare materiale, lavorazione, finitura, ispezione e chi eseguirà ciascuna operazione. Definire se è necessaria l’approvazione preliminare di un campione.
Lavorare sulla revisione approvata e sui punti di controllo concordati. Eventuali modifiche ai requisiti o all’organizzazione della produzione devono essere confermate.
Utilizzare la marcatura e l’imballaggio concordati. Per un ordine ripetuto, verificare la revisione, la quantità e eventuali modifiche ai requisiti applicativi.
Utilizzare il codice UNS della lega, la relativa specifica di prodotto applicabile e la descrizione commerciale. Un ordine indicato esclusivamente come «OFHC» non chiarisce se sia richiesta la chimica C10200 OF o C10100 OFE. Includere la forma di fornitura (semilavorato) e il trattamento termico (temper), affinché il record materiale possa essere correlato al requisito rilasciato.
No. La CDA specifica valori minimi di conducibilità per lo stato ricotto di 100% IACS per C11000 e C10200 e di 101% IACS per C10100. La tabella delle proprietà di C11000 riportata in questa pagina indica un valore fisico pubblicato, non il suddetto requisito minimo. Confrontare condizioni identiche del materiale e basi dati omogenee; l’etichetta OFE da sola non garantisce un significativo incremento di conducibilità.[1] [2] [3]
Solo come alternativa materiale approvata. Una migliorata lavorabilità non implica equivalenza rispetto alla chimica di C10100 o C10200 né soddisfa automaticamente i requisiti specificati per la giunzione. Confrontare l’opzione C14500 separatamente rispetto alla lega originale, mantenendo invariati dimensioni finali, finitura e requisiti di accettazione.[4]
Il valore % IACS esprime la conducibilità elettrica volumetrica rispetto al riferimento rame; non rappresenta una classificazione in ampere per una barra collettore o un contatto finiti. La corrente di assemblaggio e l’accettazione dell’aumento di temperatura sono distinte dal requisito di conducibilità del materiale e devono conformarsi alle specifiche applicative.
Per uno strato depositato uniforme di spessore t, il diametro esterno aumenta di circa 2t e il diametro di foratura diminuisce di circa 2t. Questa è una tolleranza geometrica relativa allo strato dichiarato. Definire lo spessore effettivo della placcatura, le aree mascherate e i limiti dimensionali finali, in modo che l’accoppiamento consegnato venga verificato dopo l’applicazione della finitura specificata.
Verificare quali caratteristiche e quale campionamento sono coperti dal certificato. Il valore minimo indicato per la classe è diverso dal risultato misurato per il materiale fornito. Se sono richiesti risultati di conducibilità, specificare il metodo, le unità di misura, la temperatura e l’ambito del campione; il preventivo conferma le prove e i dati inclusi.
La classe può rimanere invariata mentre cambia lo stato del materiale. Ciò non rende tuttavia le tempere interscambiabili: resistenza e requisiti di formatura dipendono comunque dallo stato specificato. Trattare ogni modifica della tempera come una proposta distinta e non utilizzare i dati di conducibilità della tempera ricotta come prova delle proprietà meccaniche di un’altra tempera.
No. La classe C10100 definisce la composizione chimica del materiale. L’accettazione per servizio in vuoto si riferisce al componente o al giunto finiti, con la loro specificata pulizia, integrità del giunto e qualsiasi prova richiesta. I documenti relativi al materiale e alle dimensioni attestano esclusivamente le caratteristiche da essi riportate; la qualifica per l’applicazione richiede requisiti di accettazione propri.
Accettare la riservatezza e il metodo di trasferimento prima di condividere file sensibili o soggetti a restrizioni.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
I dati sugli alleati CDA riguardano la composizione chimica del rame e i requisiti di conducibilità in condizione ricotta. Il documento CDA Copper and Copper Alloys tratta il rame contenente ossigeno durante le operazioni di giunzione riscaldata. I dati Wieland Concast su C14500 riguardano la lavorabilità e la conducibilità dell’alleato.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
