Vai al contenuto
VETCNCCNC MANUFACTURING
Scena illustrativa di fresatura CNC con mandrino che taglia un componente in metallo all’interno di un centro di lavoro

CNC Servizi di fresatura

Alloggiamenti, staffe, piastre di fissaggio e blocchi lavorati in metallo e plastiche tecniche. Fresatura CNC per tasche, superfici piane, schemi di fori e caratteristiche su più facce — dal primo prototipo alla produzione ripetuta.

  • Parti personalizzate in metallo e plastica
  • Prototipi e lotti di produzione
  • Lavorazione, finitura e ispezione

Fresatura CNC per alloggiamenti, staffe e piastre di fissaggio

VETCNC fornisce componenti fresati CNC personalizzati per costruttori di apparecchiature, team di prodotto e acquirenti che richiedono componenti realizzati secondo disegno. La fresatura è una scelta pratica quando un componente combina superfici piane o sagomate con tasche, scanalature, elementi di fissaggio o fori su diverse facce.

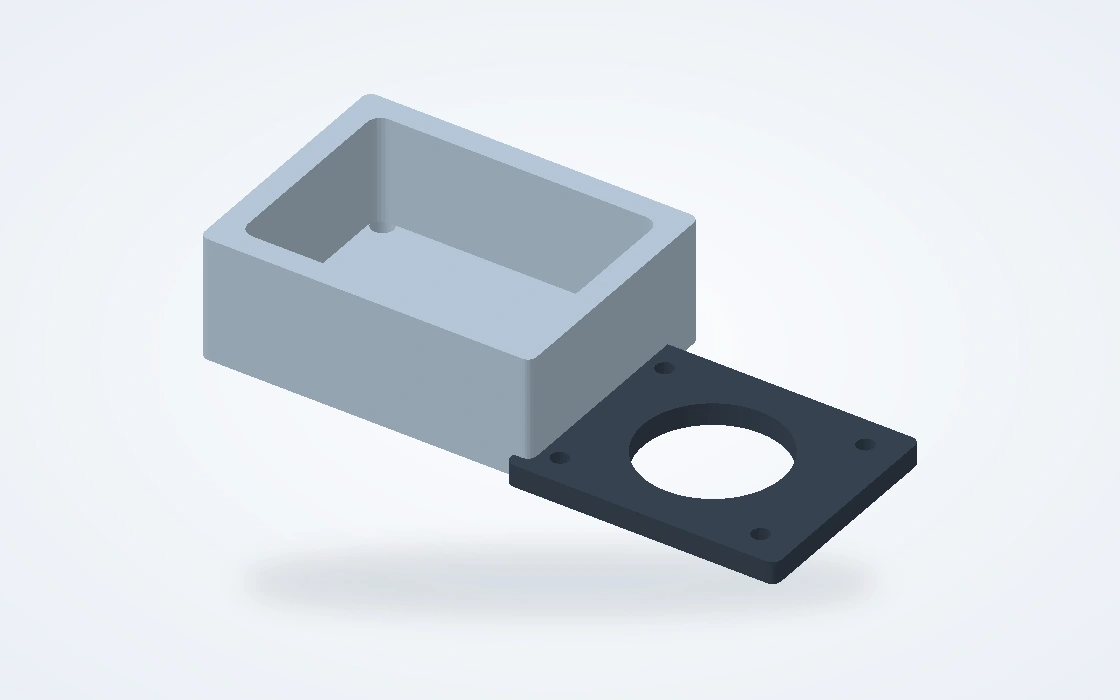
Illustrazione di un alloggiamento strumentale con tasche e coperchio separato fresato

Alloggiamenti e coperchi

Involucri per strumenti, sensori e assiemi elettronici. Il componente può integrare una cavità interna, un’interfaccia per il coperchio ed elementi di fissaggio, con attenzione specifica allo spessore delle pareti, allo smusso degli angoli e alle superfici che posizionano l’apparecchiatura all’interno.

  • Tasche interne
  • Interfacce per coperture
  • Fori di fissaggio
Discuti questa parte
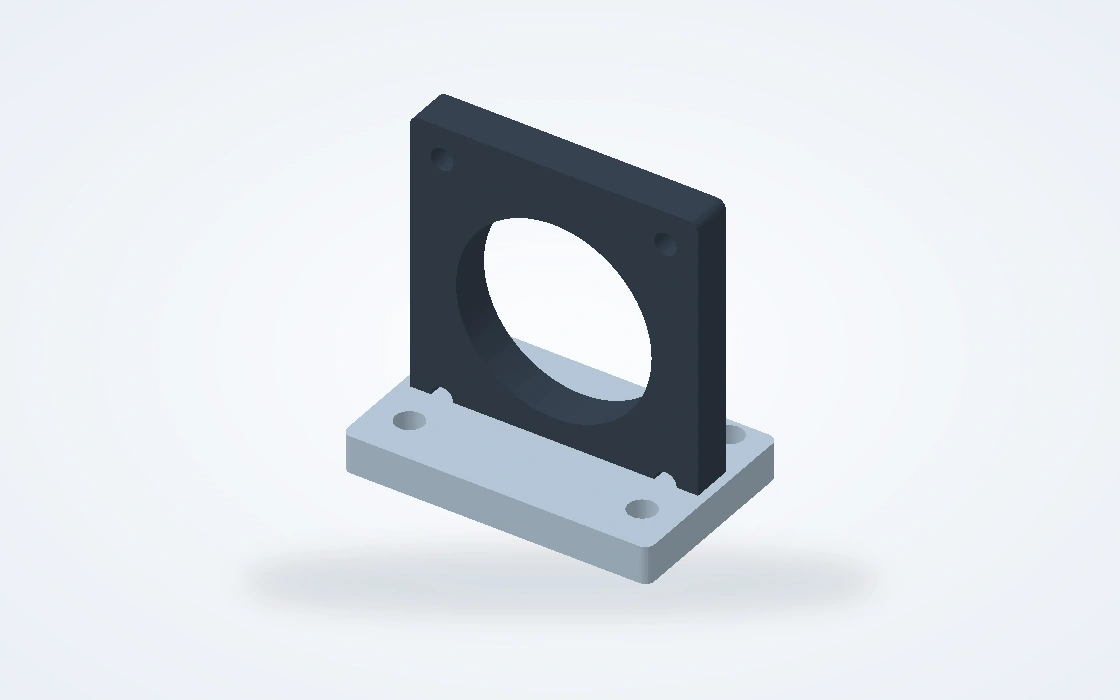
Illustrazione di un supporto angolare per apparecchiature con apertura centrale e fori di fissaggio

Staffe e supporti per apparecchiature

Supporti rigidi per telecamere, attuatori e altre apparecchiature. Le superfici fresate definiscono la posizione di installazione, mentre i fori di fissaggio, le scanalature e gli elementi di posizionamento collegano la staffa all’assieme circostante. La relazione fondamentale è tra queste interfacce, non soltanto tra la forma esterna.

  • Superfici di montaggio
  • Caratteristiche di centraggio
  • Schemi di fissaggio
Discuti questa parte
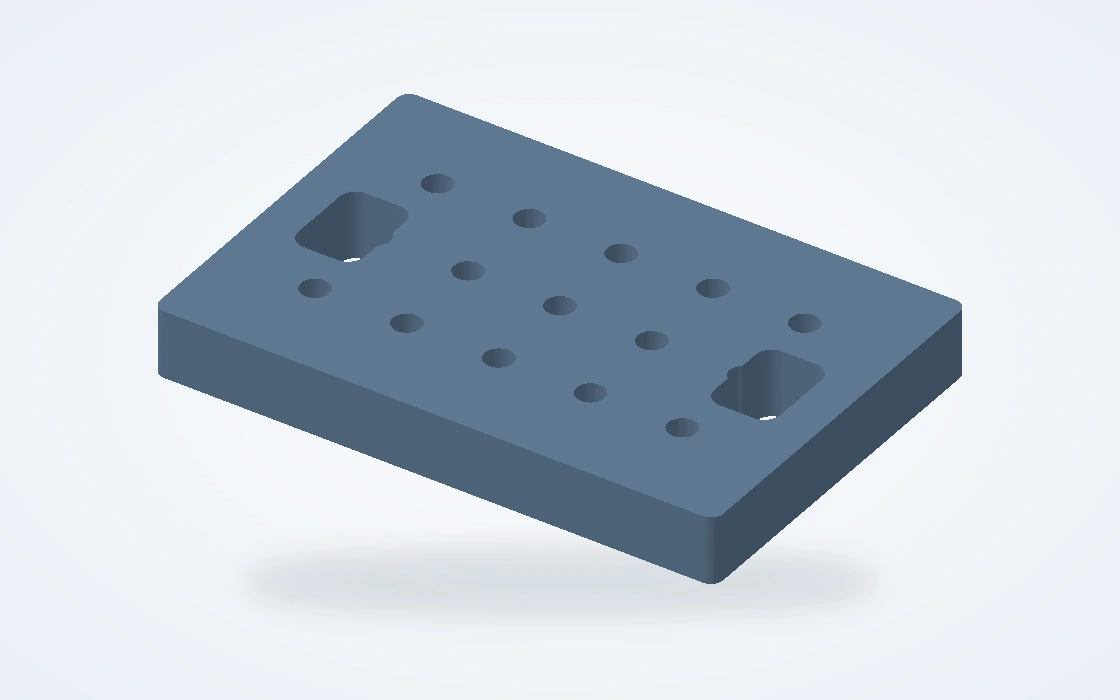
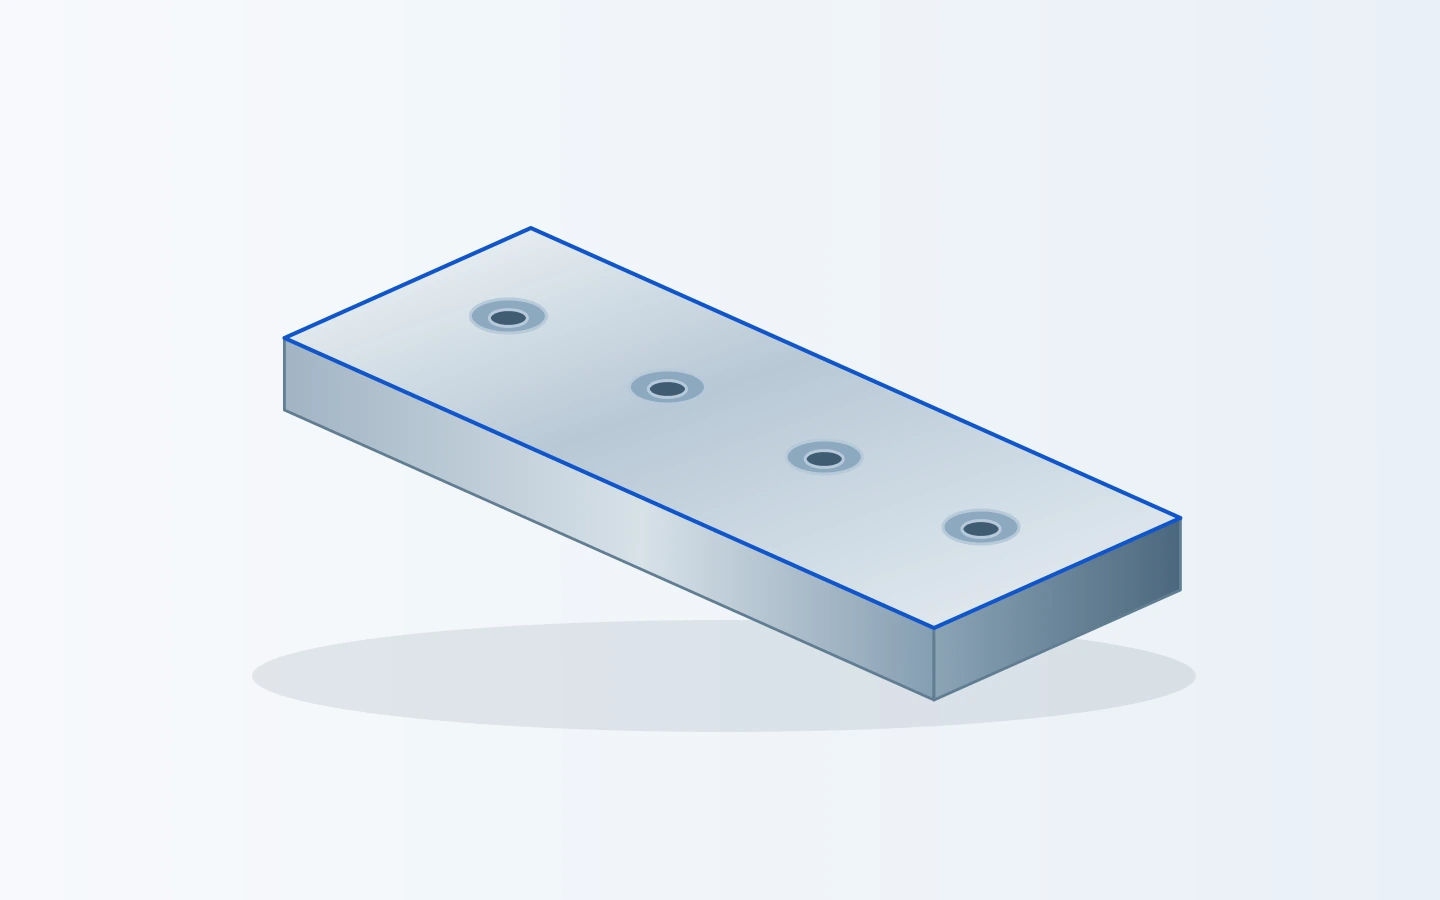
Illustrazione di una piastra di fissaggio rettangolare con schema di fori e due scanalature di montaggio incassate

Piastre di montaggio e di fissaggio

Piastre di base, piastre adattatrici ed elementi di fissaggio con schemi di fori ripetuti, cave e caratteristiche di sgancio. Questi componenti spesso posizionano diversi elementi in una configurazione condivisa, rendendo la localizzazione dei fori, le superfici di appoggio e la relazione tra facce opposte centrali nel piano di lavorazione.

  • Pattern di fori
  • Fori di posizionamento
  • Rapporti tra superfici di contatto
Discuti questa parte
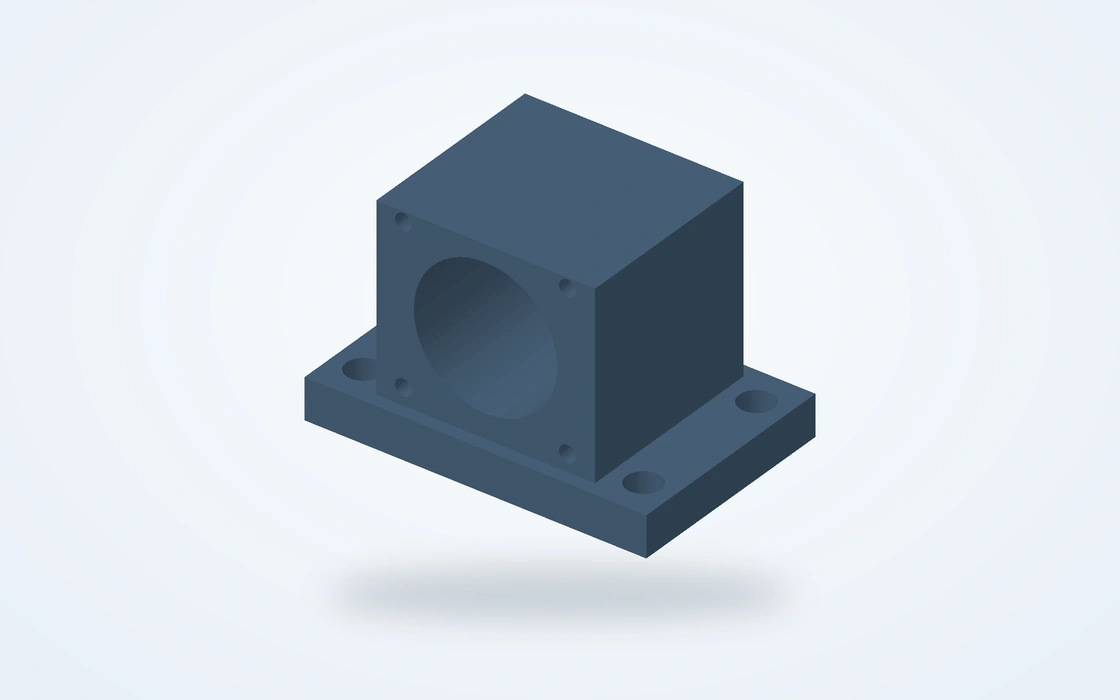
Illustrazione di un supporto per cuscinetto con foro centrale, base fresata e fori di fissaggio incassati

Supporti e alloggiamenti per cuscinetti

Blocchi di supporto e alloggiamenti che posizionano un cuscinetto, un albero o un insieme mobile. Il foro, la base di fissaggio e la faccia terminale operano in sinergia per definire l’allineamento. La fresatura realizza il corpo e le interfacce, mentre la scelta del processo di finitura del foro dipende dalle esigenze di aderenza e di rugosità superficiale.

  • Fori per cuscinetti
  • Basi lavorate
  • Facciate terminali
Discuti questa parte
Illustrazione di un blocco rettangolare fresato con tasca aperta e fori di fissaggio agli angoli

Blocchi e inserti con tasche

Inserti personalizzati, blocchi incassati e componenti di attrezzatura con tasche interne, livelli a gradino e superfici di posizionamento. Il processo di lavorazione tiene conto dell’accessibilità degli utensili e del materiale residuo intorno a ciascuna cavità, in modo che le caratteristiche funzionali possano essere ultimate senza trattare identicamente ogni superficie.

  • Tasche a gradino
  • Superfici di posizionamento
  • Profili personalizzati
Discuti questa parte
Illustrazione di una piastra guida fresata piatta con fori di fissaggio incassati

Blocchi guida e piastre antiusura

Guide meccaniche sostituibili, piastre di supporto e elementi di contatto. Le loro facce operative e le caratteristiche di fissaggio devono essere compatibili con l’insieme abbinato. Lo stato del materiale e qualsiasi trattamento specificato vengono pianificati contestualmente alle dimensioni finali delle superfici di contatto e di fissaggio.

  • Superfici di lavoro
  • Fissaggi incassati
  • Parti sostituibili
Discuti questa parte

Facce piane, caratteristiche multilaterali e superfici sagomate

Il percorso di lavorazione segue la geometria del pezzo. Una semplice piastra non deve essere resa inutilmente complessa, mentre un’interfaccia inclinata o una superficie sagomata richiedono l’accesso, il sistema di fissaggio e la strategia di taglio appropriati.Per lastre e involucri di grandi dimensioni, la nostralavorazione CNC di grandi componentipagina tratta le ulteriori questioni relative al fissaggio e all’accessibilità.

3-assi per caratteristiche accessibili

Un percorso pratico per superfici piane, tasche aperte, scanalature e schemi di fori raggiungibili da una direzione fissa. I pezzi con caratteristiche su lati opposti possono essere riposizionati utilizzando una strategia di posizionamento pianificata. Ciò mantiene il percorso focalizzato sulla geometria effettiva anziché su un’etichetta della macchina.

Superfici piane · tasche · scanalature

Fresatura multilato per interfacce correlate

Le caratteristiche su più lati richiedono un riferimento coerente tra le operazioni. La fresatura a indice o multiasse può migliorare l’accesso a facce inclinate e ridurre i riposizionamenti laddove la geometria lo consenta. L’obiettivo principale è mantenere la relazione tra le caratteristiche di montaggio, di posizionamento e di accoppiamento.

Fori laterali · facce inclinate · riferimenti geometrici (datums)

Fresatura di contorno per superfici sagomate

I profili tridimensionali richiedono un percorso di finitura adatto all’utensile, alla forma della superficie e alla direzione di accesso. Alcuni contorni possono essere realizzati con lavorazione a 3 assi; altri traggono vantaggio da un percorso multiasse. I requisiti specifici di lavorazione a 5 assi vanno inseriti nel piano di processo specifico per il pezzo.

Profili · raccordi · facce sagomate

Tasche, schemi di fori e caratteristiche a parete sottile

I dettagli interni di un pezzo fresato spesso contano più del suo ingombro complessivo. La nostra revisione di lavorazione si concentra sulle caratteristiche che influenzano l’assemblaggio, l’accesso dell’utensile e la stabilità dimensionale; eventuali modifiche progettuali proposte vengono discusse prima della produzione.

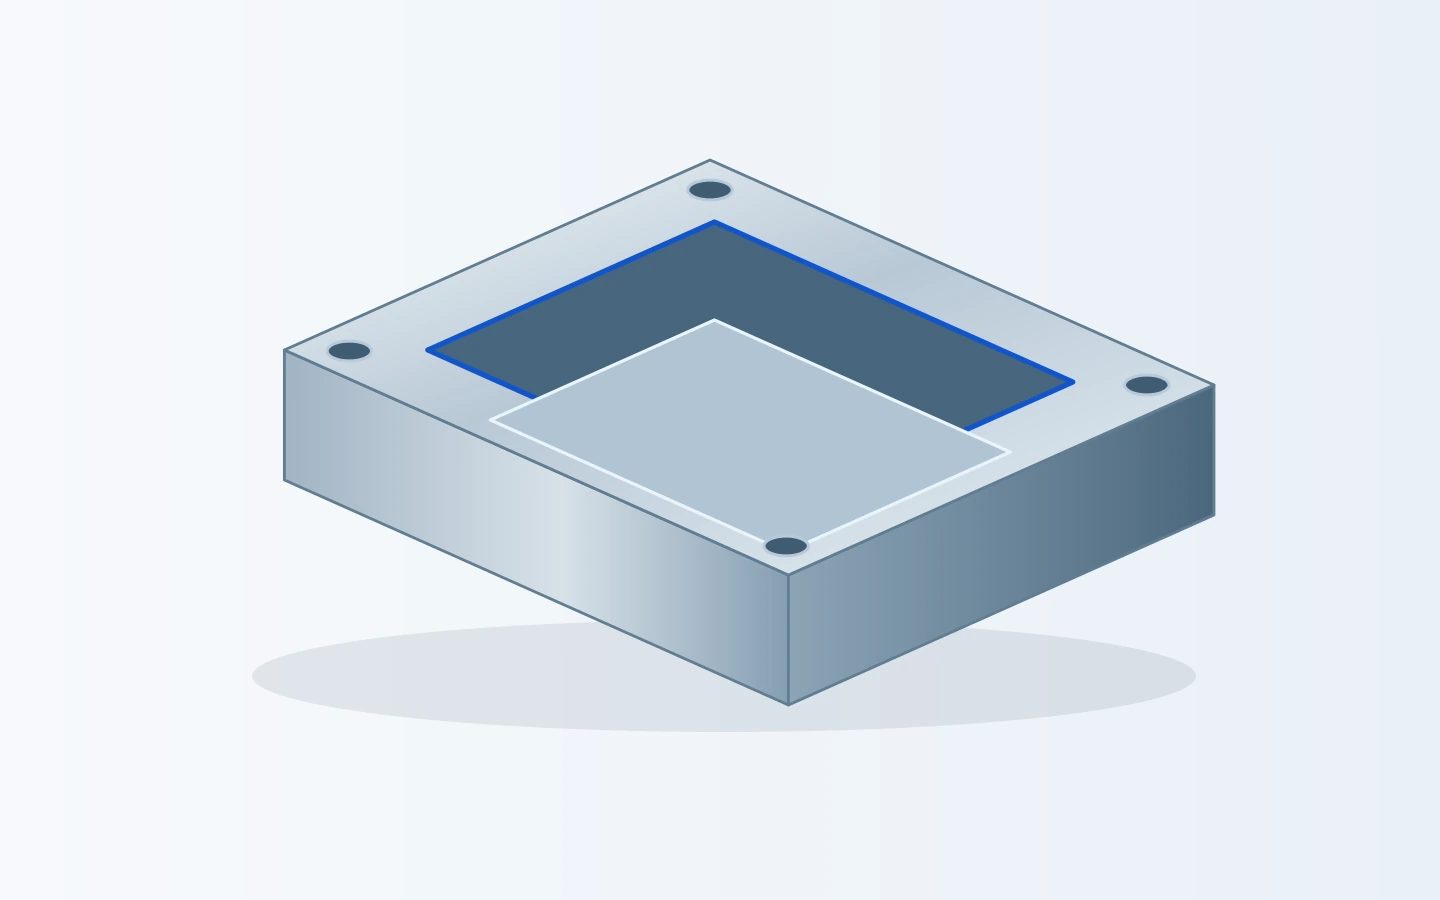
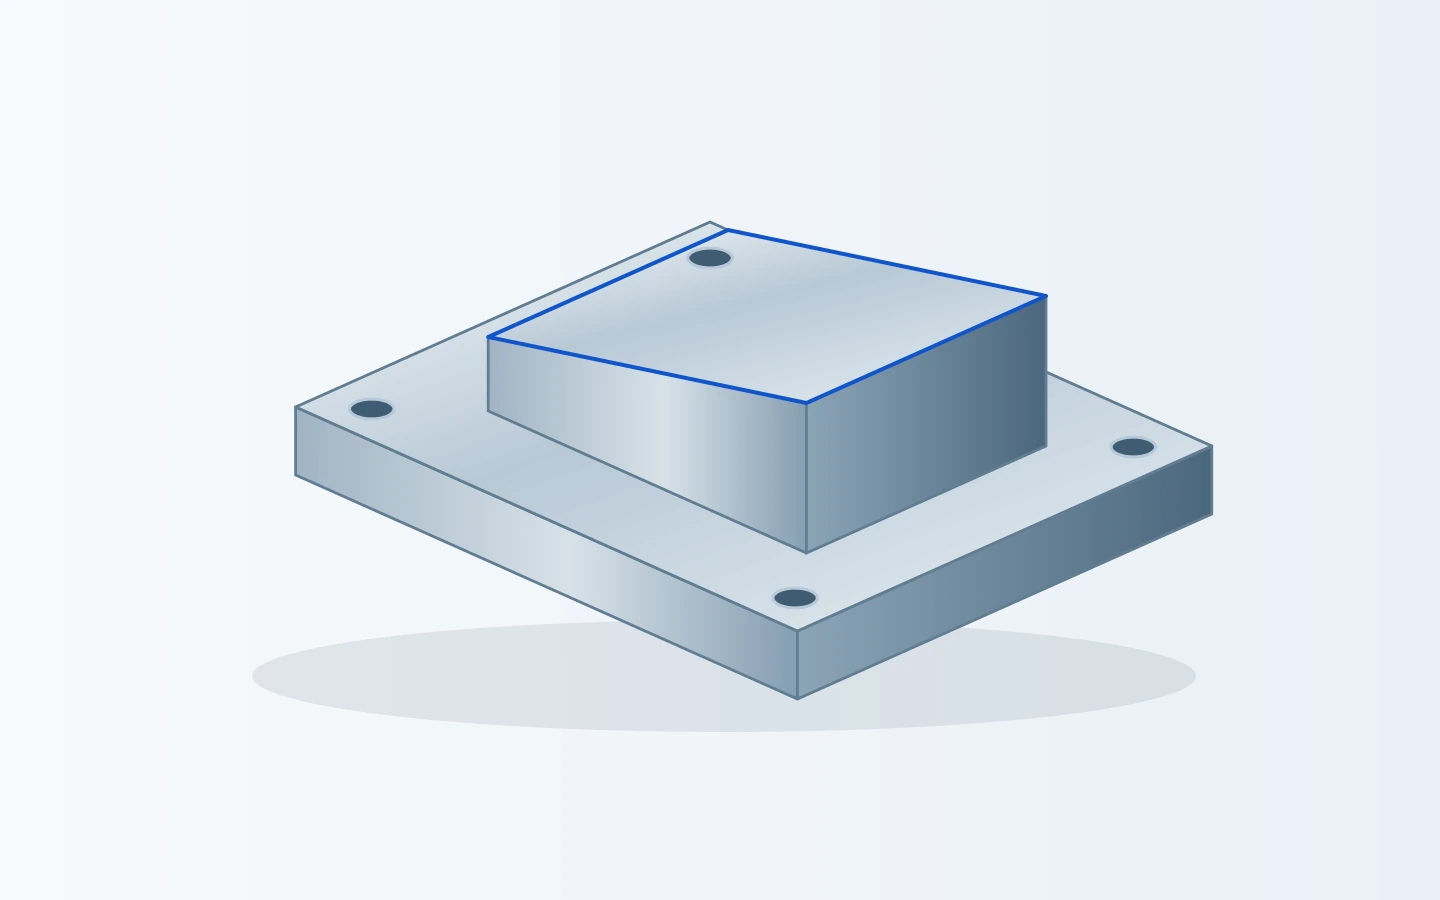
Illustrazione di un blocco fresato a gradini con superficie superiore di posizionamento, pareti laterali e piastra inferiore di montaggio
Un componente semplificato a gradini mostra come le facce di posizionamento, le spalle e le caratteristiche di fissaggio condividano uno stesso pezzo.

Profondità delle tasche e angoli interni

Le frese rotanti lasciano un raggio interno negli angoli. Tasche più profonde limitano la portata della fresa e la rimozione dei trucioli, mentre un raggio d’angolo più piccolo può richiedere uno strumento più sottile. La scelta pratica bilancia lo spazio di risguardo per il componente abbinato con l’accessibilità alla lavorazione.La guida allacome funziona la fresatura CNCspiega come la scelta della fresa e i percorsi utensile modellano queste caratteristiche.

Fori, filettature e fori di posizionamento

Un foro di svincolo, un foro filettato e un foro di centraggio svolgono funzioni diverse. Le loro dimensioni, profondità, condizioni di ingresso e posizione vengono trattate di conseguenza. Quando un foro controlla l’aderenza, il metodo di finitura e di misurazione richiede maggiore attenzione rispetto a una semplice indicazione del diametro della punta da trapano.

Pareti sottili e sezioni ampie e piane

Le pareti sottili e le aree poco supportate possono deformarsi sotto le forze di taglio o di serraggio. La sequenza di lavorazione e la strategia di supporto contribuiscono a gestire tale movimento. Le dimensioni rilevanti nel componente finito vengono considerate separatamente rispetto al suo stato durante il serraggio.

Spigoli e superfici di accoppiamento

Uno smusso sugli spigoli facilita la manipolazione e l’assemblaggio, ma uno spigolo di tenuta, una caratteristica funzionale affilata o una spalla con aderenza precisa potrebbero richiedere un trattamento diverso. La sbavatura viene quindi valutata in relazione alla funzione della superficie adiacente.

Opzioni in metallo e plastica tecnica per la fresatura CNC

La scelta del materiale parte dal carico, dall’ambiente operativo, dal peso e dalle condizioni di contatto del componente. Anche il comportamento durante la fresatura è rilevante: due materiali adatti alla stessa applicazione possono differire per rigidità in fase di lavorazione, dettaglio ottenibile, aspetto superficiale e costo complessivo.

Metalli per componenti strutturali e funzionali

Metalli per componenti fresati CNC
MaterialeGrado / condizione di riferimentoProprietà di riferimento
AlluminioEstruso 6061-T6 / T6511Resistenza allo snervamento ≥240 MPa
Acciaio inossidabile304 / lastra quarto EN 1.4301Resistenza a trazione 520–720 MPa
20°C, EN 10088-2
Acciaio legato42CrMo4 +QT, Ovako 327A
Barra tonda, 40 < diametro < 100 mm
Durezza 270–320 HB
Ottone/rameC36000 / C11000Conducibilità termica ≈116 / ≈391 W/(m·K)
20°C, rispettivamente

Riferimenti: HydroLega 6061; OutokumpuGamma principale; Ovako42CrMo4; Copper Development AssociationC36000eC11000. I valori di conducibilità sono indicativi; resistenza e durezza si riferiscono alla forma e allo stato del materiale fornito.

Plastiche per guide, isolamento e componenti leggeri

Plastiche per componenti fresati CNC
MaterialeGrado di materiale di riferimentoProprietà di riferimento
POM / acetalePOM-C, TECAFORM AH naturaleModulo di trazione 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturaleAssorbimento d’acqua 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK naturale non caricatoModulo di trazione 4,200 MPa
1 mm/min

Valori tipici da EnsingerTECAFORM AH naturale,TECAMID 6 naturaleeTECAPEEK naturaledati prodotto. Modulo: ISO 527-2; assorbimento d’acqua: ISO 62. Confronta rigidità e risposta all’umidità per la classe effettiva e le condizioni di impiego.

Il grado di materiale, lo stato di fornitura e gli eventuali sostituti approvati sono indicati nella quotazione.

Finiture superficiali per estetica, aderenza e protezione

Una copertura visibile, una sede per cuscinetto e una superficie di fissaggio con viti non richiedono lo stesso trattamento superficiale. L’ambito della finitura distingue le superfici estetiche dalle interfacce funzionali, mantenendo chiari i requisiti estetici e di assemblaggio.

Stato dopo lavorazione e sbavatura

Adatto quando la superficie lavorata soddisfa il requisito funzionale e sono accettabili i segni visibili dell’utensile. Gli spigoli sono trattati secondo quanto indicato nel disegno, con un trattamento definito per le caratteristiche che devono mantenere uno spigolo affilato o un profilo specifico.

Aspetto sabbiato

Una superficie opaca può contribuire a ottenere un aspetto più uniforme su parti metalliche adatte. Le zone estetiche sono separate dalle superfici di tenuta, dalle filettature e dalle superfici con aderenza stretta, in modo che il trattamento estetico non diventi involontariamente un cambiamento funzionale.

Anodizzazione e trattamenti specificati

Per le parti in alluminio adatte, l’anodizzazione può essere inclusa nella discussione sulla finitura. Spessore dello strato, mascheratura e dimensioni finali di montaggio sono valutati congiuntamente. Altri trattamenti protettivi o superficiali sono elencati singolarmente nel preventivo, anziché essere dati per scontati.

Ispezione di fori passanti, superfici di fissaggio e posizioni dei fori

Particolare illustrativo di un componente lavorato controllato con uno strumento di misura

La qualità di una parte fresata inizia dalle caratteristiche che ne controllano l’assemblaggio. Una parte può avere le corrette dimensioni esterne e tuttavia non montare correttamente perché un foro di centraggio, una superficie di fissaggio o un pattern di fissaggio risultano fuori relazione rispetto al resto del componente.

VETCNC opera in conformità al disegno concordato e all’ambito di ispezione definito per l’ordine. Il piano di processo distingue le misurazioni dimensionali dalle relazioni geometriche, quali planarità, perpendicolarità e posizione delle caratteristiche.

I requisiti dimensionali sono esaminati caratteristica per caratteristica, tenendo conto del materiale, della geometria e del percorso produttivo. I fori critici o le superfici di riferimento possono quindi ricevere l’attenzione specifica necessaria in fase di finitura e misurazione per garantire il corretto montaggio della parte.

Ispezione di componenti fresati
CaratteristicaVerificaApproccio alla misurazione
Fori di posizionamentoDiametro, profondità, relazioni tra riferimentiCalibri per fori o misurazione con macchina a coordinate
Superfici di montaggioPlanarità, spessore, orientamentoRiferimenti definiti; misurazione della forma e dell’orientamento
Fori e filettaturePosizione, profondità, specifica della filettaturaVerifiche di posizione; calibri filettati idonei
Cavità e profiliProfondità, dimensioni, pareti, gioco di accoppiamentoMisurazione dimensionale e di profilo
Finitura superficialeSuperfici funzionali ed esteticheMisurazione della rugosità specificata; accettazione visiva

I documenti relativi al materiale, le relazioni dimensionali e la documentazione dei trattamenti possono essere inclusi nell’ambito di consegna concordato. Nel preventivo è indicato quali documenti vengono forniti insieme alle parti.

ISO 2768-1:1989 · dimensioni lineari · mm
Dimensione nominale (mm)Fine (f)Media (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Per pezzi metallici con ISO 2768-1 indicata sul disegno. Le dimensioni con tolleranza individuale e i controlli geometrici hanno priorità. Per dimensioni inferiori a 0.5 mm, smussi e raggi di raccordo si applicano limiti separati.ISO 2768-1

Parti prototipo, piccoli lotti e produzione ripetuta

La geometria può rimanere invariata mentre la finalità di un ordine cambia. Distinguiamo ciò che è necessario per la prima costruzione ingegneristica dai controlli rilevanti quando un componente diventa un acquisto ripetuto.

Costruzioni prototipali e di sviluppo

Un primo pezzo può supportare una prova di assemblaggio, un controllo di adattamento o una valutazione funzionale. L’obiettivo prioritario è produrre le interfacce critiche e identificare eventuali problemi di progettazione prima di impegnarsi nella produzione di una quantità maggiore. Il materiale previsto per la produzione finale e la finitura possono essere considerati fin dall’inizio.

Produzione in piccoli lotti

Un lotto richiede maggiore attenzione al fissaggio del pezzo, alla sequenza operativa efficiente e al controllo qualità su più unità. Numeri di parte o revisioni differenti restano facilmente identificabili, semplificando ricezione, assemblaggio e valutazione dei componenti consegnati.

Ordini ripetuti e revisioni del disegno

La fornitura ripetuta si basa su un numero di parte chiaro, una revisione definita e un ambito di consegna concordato. Quando il progetto subisce modifiche, vengono esaminati i dettagli modificati e ogni eventuale impatto sul materiale, sulla finitura o sui controlli, affinché un nuovo lotto non venga confuso con la versione precedente.

Cosa influenza il costo della fresatura CNC?

Il prezzo di un pezzo fresato dipende dall’intero percorso produttivo, non solo dal suo peso o dalle sue dimensioni esterne. Un preventivo utile chiarisce esplicitamente il legame tra progettazione del pezzo, quantità richiesta e condizione di fornitura.

Materiale e asportazione di truciolo

La qualità del materiale, le dimensioni del grezzo e la quantità di materiale asportato influenzano sia il costo del materiale acquistato sia il tempo di taglio. Anche un pezzo finito di piccole dimensioni può richiedere un grezzo di partenza considerevole.

Accessibilità e tempo di allestimento

Diverse orientazioni di lavorazione, dispositivi di fissaggio personalizzati o caratteristiche di difficile accesso aumentano i tempi di preparazione e manipolazione. Il numero di pezzi determina come lo sforzo di allestimento viene distribuito sull’intero ordine.

Dimensioni critiche e ispezione

Il numero di caratteristiche strettamente controllate, l’accessibilità per le misurazioni e i requisiti di report influenzano il processo. La precisione funzionalmente necessaria è distinta da quelle dimensioni che ammettono maggiore tolleranza.

Finitura e ambito di consegna

Trattamenti superficiali, mascherature, marcature, imballaggi protettivi e documentazione richiesta contribuiscono al costo complessivo di fornitura. Vengono considerati contestualmente alla lavorazione meccanica, non come integrazioni successive poco chiare.

Dalla richiesta di fresatura alla consegna protetta

  1. Discussione sul pezzo

    La funzione del componente, la quantità richiesta e le interfacce critiche definiscono il punto di partenza. I quesiti tecnici aperti vengono affrontati prima di fissare il percorso produttivo.

  2. Preventivo e ambito di fornitura

    Materiali, lavorazione, finitura, ispezione e consegna sono inclusi in un preventivo definito, con le modifiche concordate mantenute separate dal progetto originale.

  3. Lavorazione e controllo

    Il pezzo segue il proprio piano di processo attraverso la fresatura, eventuali operazioni aggiuntive e i controlli specificati. Le caratteristiche vengono valutate nello stato richiesto per l’accettazione.

  4. Identificazione e imballaggio

    I pezzi finiti vengono identificati e imballati per proteggere le superfici lavorate, i bordi e le superfici di accoppiamento. I documenti concordati accompagnano i componenti o il lotto corrispondente.

Domande sull’ordine di componenti fresati CNC

Posso richiedere un singolo prototipo anziché un lotto di produzione?

Sì. Sono benvenute richieste per un singolo pezzo o per piccoli lotti, oltre alle esigenze di produzione ripetuta. L’economia varia perché la programmazione, l’allestimento e qualsiasi utensileria dedicata vengono ripartite su un numero minore di pezzi. Un quantitativo prototipale e un successivo lotto possono essere valutati separatamente, consentendovi di confrontare le opzioni produttive senza impegnarvi subito nell’ordine più ampio.

Un componente può includere sia tornitura che fresatura?

Sì. Un componente può combinare caratteristiche cilindriche con piani fresati, tasche, cave per linguetta o fori. Il percorso più idoneo può prevedere operazioni distinte di tornitura e fresatura oppure un processo integrato. Ciò che conta è preservare le relazioni geometriche tra le caratteristiche, piuttosto che costringere l’intero pezzo in una singola categoria di servizio.

Potete lavorare materiale fornito dal cliente o un semilavorato parzialmente lavorato?

È possibile considerare materiale fornito dal cliente e semilavorati preparati. L’identità del materiale, lo stato attuale e la quantità di materiale residuo intorno alle caratteristiche finite determinano se esiste un percorso di lavorazione praticabile. Per un componente già parzialmente lavorato, le superfici esistenti possono costituire riferimenti utili, ma il loro stato influisce anche sul modo in cui viene posizionato il nuovo lavoro.

Potete aiutarmi a sostituire un componente di cui ho solo un campione?

Un campione può supportare una prima discussione sulla forma, sugli accoppiamenti e sull’uso previsto. L’usura o i danni potrebbero averne modificato le dimensioni originali; pertanto, per definire la specifica di sostituzione potrebbe essere necessaria anche informazione sul componente abbinato. Il materiale e il trattamento non possono essere determinati in modo affidabile soltanto dall’aspetto esteriore: tali dettagli vengono definiti nel contesto dell’ambito di sostituzione.

Il preventivo può confrontare due materiali o due quantitativi d’ordine?

Sì. Gradi alternativi o quantità diverse possono essere considerati come opzioni distinte, mantenendo chiaramente indicata la condizione fornita. Ciò risulta particolarmente utile nel confronto tra un primo prototipo ingegneristico e un lotto successivo. Anche un cambio di materiale deve rimanere compatibile con i requisiti meccanici, ambientali e di assemblaggio del componente.

È possibile discutere disegni riservati sotto accordo di riservatezza (NDA)?

Un accordo di riservatezza (NDA) può essere concordato prima della condivisione di file tecnici riservati. L’accordo e il relativo ambito autorizzato di divulgazione devono essere definiti in anticipo. Il primo contatto può avvenire mediante una descrizione generale del componente, senza rivelare dimensioni proprietarie, dettagli di assemblaggio o altre informazioni sensibili.

Cosa accade quando una caratteristica risulta difficile o costosa da lavorare?

La caratteristica e il suo impatto sul percorso produttivo vengono illustrati prima dell’avvio della produzione. Ove opportuno, può essere proposta un’alternativa per lo spigolo, lo smusso, la direzione di accesso o l’operazione. Una modifica proposta non equivale a una ridisegnazione automatica: il requisito originale resta valido fino a quando l’alternativa non sia stata esaminata e approvata.

È possibile aggiornare un preventivo già emesso dopo una modifica del disegno?

Sì. Il file rivisto è trattato come un nuovo riferimento tecnico e le modifiche vengono verificate per valutarne l’impatto sull’ambito produttivo e sui tempi di consegna. Il preventivo e l’ordine devono identificare chiaramente la revisione accettata, specificando se sono interessati componenti precedenti, lavorazioni in corso o articoli già consegnati.

SUPPORTO PER IL PROGETTO

Discuti il tuo progetto di fresatura CNC

Hai in mente una carcassa, una staffa, una piastra o un altro componente personalizzato? Inizia con una breve descrizione del pezzo e della sua funzione. Non è necessario fornire un pacchetto tecnico completo per la prima conversazione.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB