Ir al contenido
VETCNCCNC MANUFACTURING
Ilustración de una escena de fresado CNC con un husillo cortando un componente metálico dentro de un centro de mecanizado

CNC Servicios de fresado

Carcasas personalizadas, soportes, placas de montaje y bloques mecanizados en metal y plásticos técnicos. Fresado CNC para cavidades, superficies planas, patrones de perforación y características multi-caras —desde un primer prototipo hasta la producción repetida.

  • Piezas personalizadas en metal y plástico
  • Prototipos y lotes de producción
  • Mecanizado, acabado e inspección

Fresado CNC para carcasas, soportes y placas de montaje

VETCNC suministra piezas fresadas personalizadas CNC para fabricantes de equipos, equipos de producto y compradores que adquieren componentes fabricados según plano. El fresado es una opción práctica cuando una pieza combina superficies planas o contorneadas con cavidades, ranuras, características de montaje u orificios en varias caras.

Ilustración de una carcasa de instrumento con cavidades y una tapa mecanizada separada

Carcasas y tapas

Carcasas para instrumentos, sensores y conjuntos electrónicos. El componente puede integrar una cavidad interna, una interfaz para la tapa y características de montaje, prestando atención específica al espesor de las paredes, al despeje en las esquinas y a las superficies que posicionan el equipo en su interior.

  • Alojamientos internos
  • Interfaces para tapas
  • Taladros de montaje
Analice esta pieza
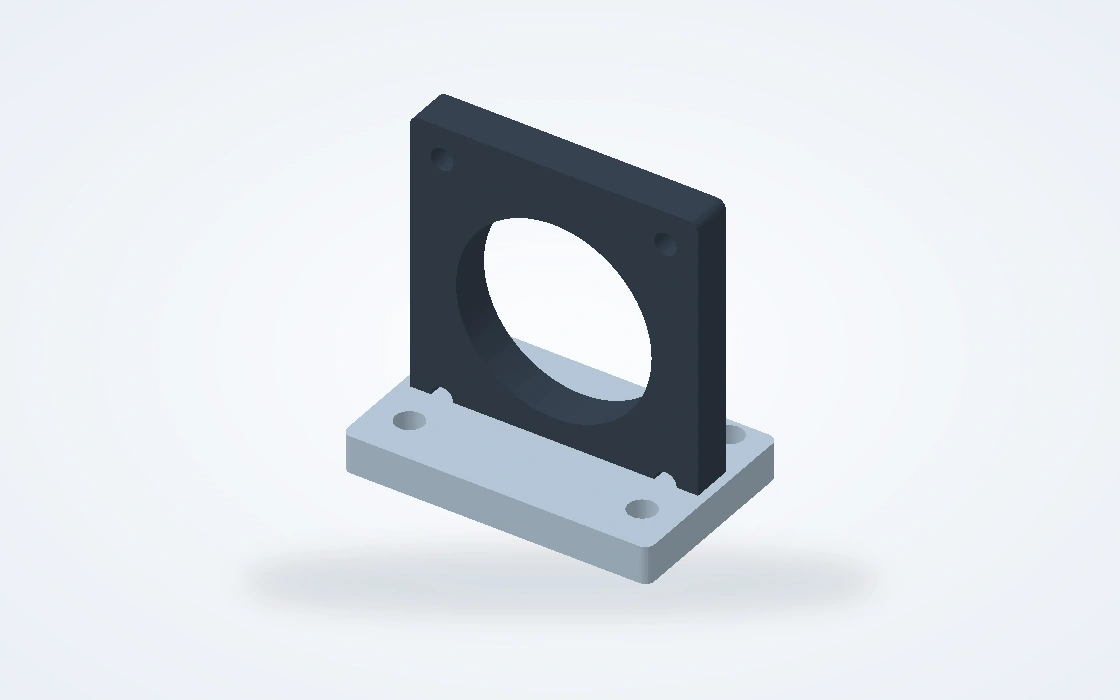
Ilustración de un soporte de equipo en ángulo recto con una abertura central y orificios de fijación

Soportes y fijaciones para equipos

Fijaciones rígidas para cámaras, actuadores y otros equipos. Las caras mecanizadas definen la posición de instalación, mientras que los orificios de fijación, ranuras y características de localización conectan el soporte con el conjunto circundante. La relación importante radica entre esas interfaces, no solo en la forma exterior.

  • Caras de montaje
  • Características de localización
  • Patrones de fijación
Analice esta pieza
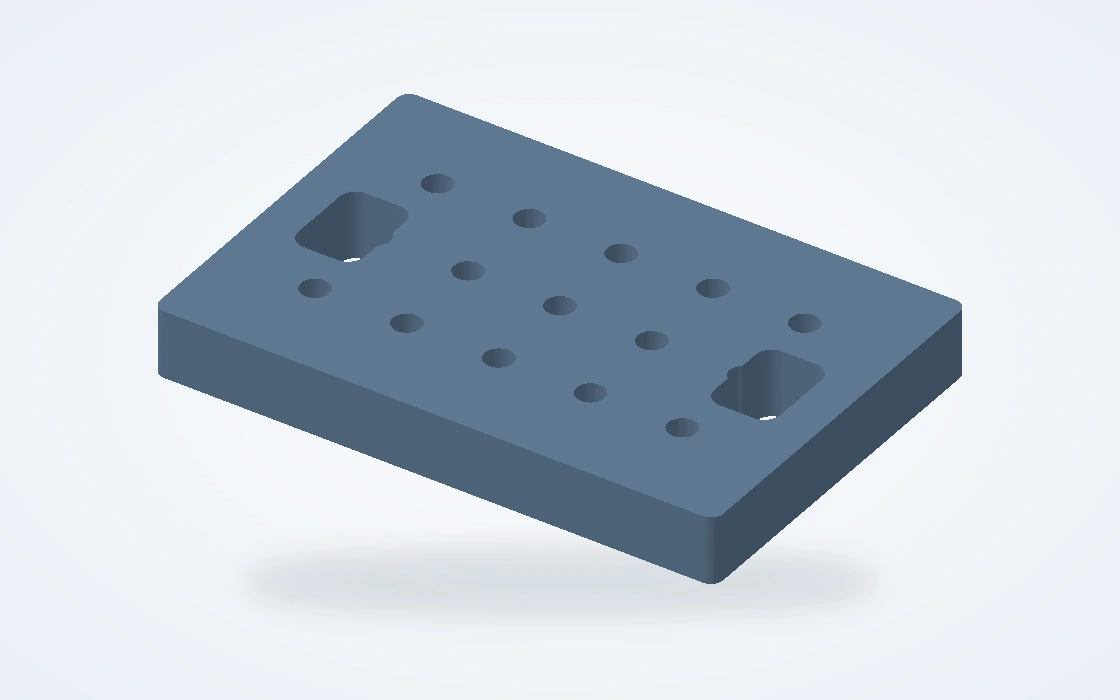
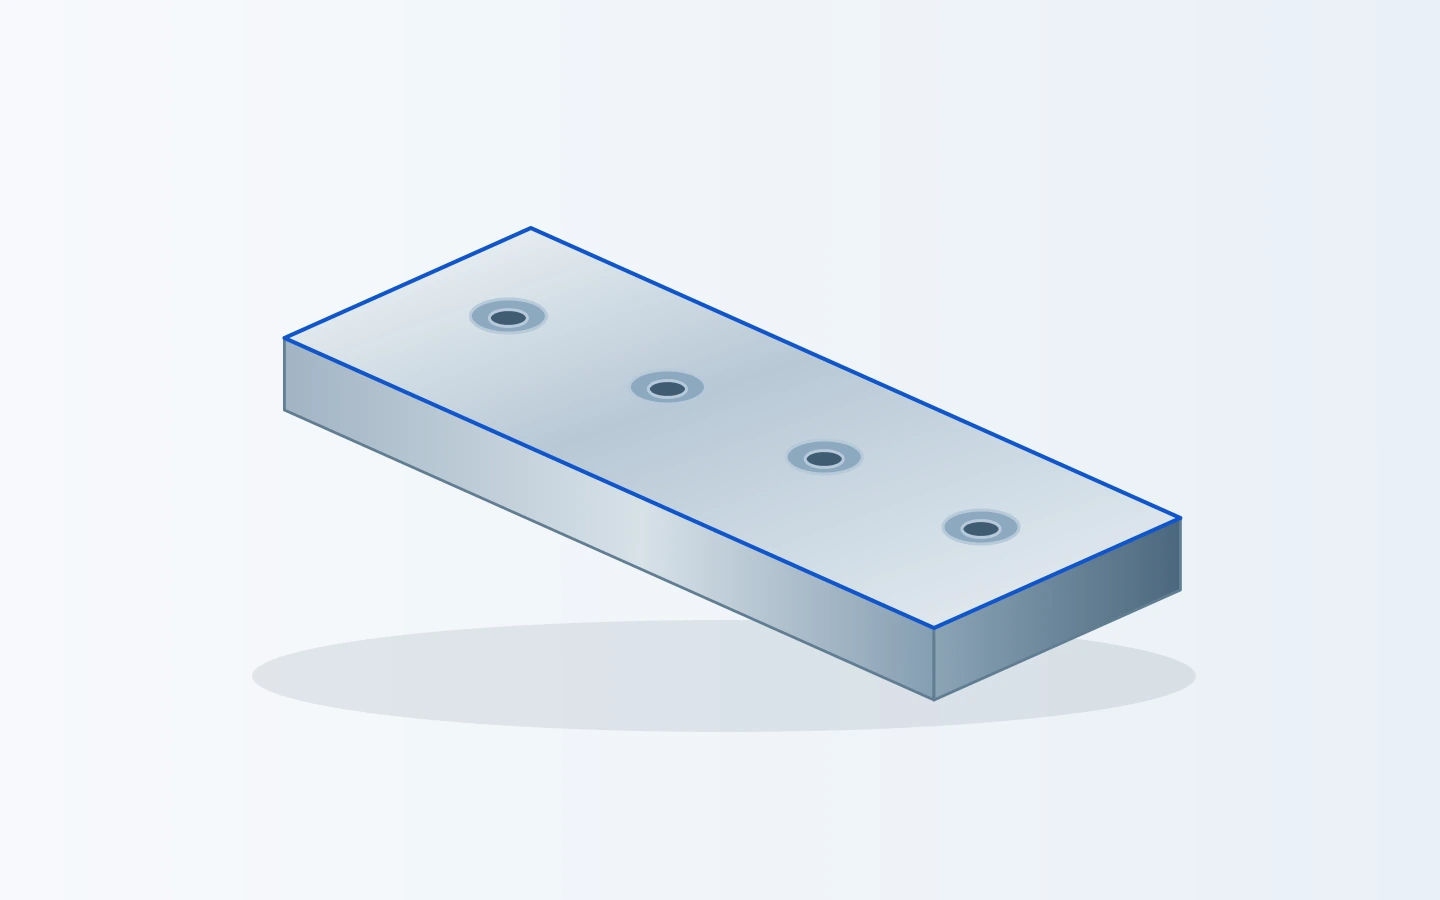
Ilustración de una placa de fijación rectangular con un patrón de orificios y dos ranuras de montaje rebajadas

Placas de montaje y de fijación

Placas base, placas adaptadoras y elementos de fijación con patrones repetidos de orificios, rebajes y características de despeje. Estas piezas suelen alinear varios elementos en una posición compartida, por lo que la ubicación precisa de los orificios, las superficies de asiento y la relación entre caras opuestas son fundamentales en el plan de mecanizado.

  • Patrones de agujeros
  • Agujeros de localización
  • Relaciones entre caras
Analice esta pieza
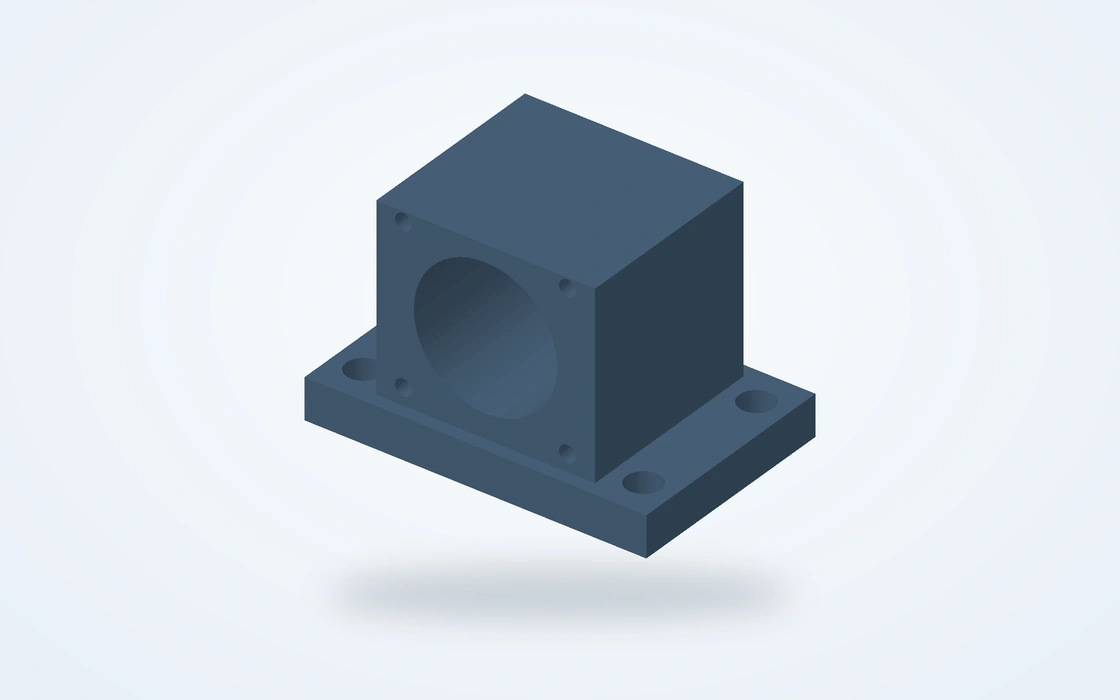
Ilustración de un soporte de rodamiento con un agujero central, base mecanizada y orificios de fijación rebajados

Soportes y carcasas para rodamientos

Bloques de soporte y carcasas que posicionan un rodamiento, un eje o un conjunto móvil. El agujero pasante, la base de montaje y la cara final trabajan conjuntamente para definir el alineamiento. El proceso de fresado crea el cuerpo y las superficies de interfaz, mientras que la ruta de acabado del agujero se selecciona según los requisitos de ajuste y rugosidad superficial.

  • Agujeros para rodamientos
  • Bases mecanizadas
  • Caras extremas
Analice esta pieza
Ilustración de un bloque rectangular mecanizado con una cavidad abierta y orificios de fijación en las esquinas

Bloques y piezas de inserción con cavidades

Piezas de inserción personalizadas, bloques rebajados y componentes de utillaje con cavidades internas, niveles escalonados y superficies de localización. La secuencia de mecanizado tiene en cuenta el acceso de la fresa y el material restante alrededor de cada cavidad, de modo que las características funcionales puedan acabarse sin tratar todas las superficies de forma idéntica.

  • Cavidades escalonadas
  • Superficies de localización
  • Perfiles personalizados
Analice esta pieza
Ilustración de una placa guía plana mecanizada con orificios de fijación rebajados

Bloques guía y placas de desgaste

Guías mecánicas sustituibles, placas de soporte y piezas de contacto. Sus superficies activas y características de fijación deben adaptarse al conjunto acoplado. El estado del material y cualquier tratamiento especificado se planifican junto con las dimensiones finales de las superficies de contacto y montaje.

  • Caras de trabajo
  • Fijaciones rebajadas
  • Piezas sustituibles
Analice esta pieza

Caras planas, características multifacéticas y superficies contorneadas

La ruta de mecanizado sigue la geometría de la pieza. Una placa sencilla no debe hacerse innecesariamente compleja, mientras que una interfaz inclinada o una superficie conformada requiere el acceso adecuado, la sujeción correcta y la estrategia de corte apropiada.Para placas y carcasas más grandes, nuestrafresado CNC de piezas grandescubre las cuestiones adicionales relacionadas con la sujeción y el acceso.

3-ejes de fresado para características accesibles

Una ruta práctica para fresar caras, cavidades abiertas, ranuras y patrones de agujeros que puedan accederse desde una dirección fija. Las piezas con características en caras opuestas pueden reposicionarse mediante una estrategia de ubicación planificada. Esto mantiene la ruta centrada en la geometría real, en lugar de en una etiqueta de máquina.

Caras · cavidades · ranuras

Fresado multilado para interfaces relacionadas

Las características en varios lados requieren una referencia coherente entre las operaciones. El fresado indexado o multieje puede mejorar el acceso a caras inclinadas y reducir el reposicionamiento cuando la geometría lo permite. El objetivo principal es mantener la relación entre las características de montaje, ubicación y acoplamiento.

Agujeros laterales · caras inclinadas · referencias

Fresado de contorno para superficies conformadas

Los perfiles tridimensionales requieren una trayectoria de acabado adaptada a la fresa, la forma de la superficie y la dirección de acceso. Algunos contornos pueden fabricarse mediante fresado de 3 ejes; otros se benefician de una ruta multieje. Los requisitos específicos de fresado de 5 ejes deben incluirse en el plan de proceso específico de la pieza.

Perfiles · empalmes · caras conformadas

Cavidades, patrones de agujeros y características de paredes delgadas

Los detalles internos de una pieza fresada suelen tener mayor importancia que su contorno general. Nuestra revisión de mecanizado se centra en las características que afectan el ensamblaje, el acceso de la herramienta y la estabilidad dimensional, y cualquier cambio de diseño propuesto se discute antes de la producción.

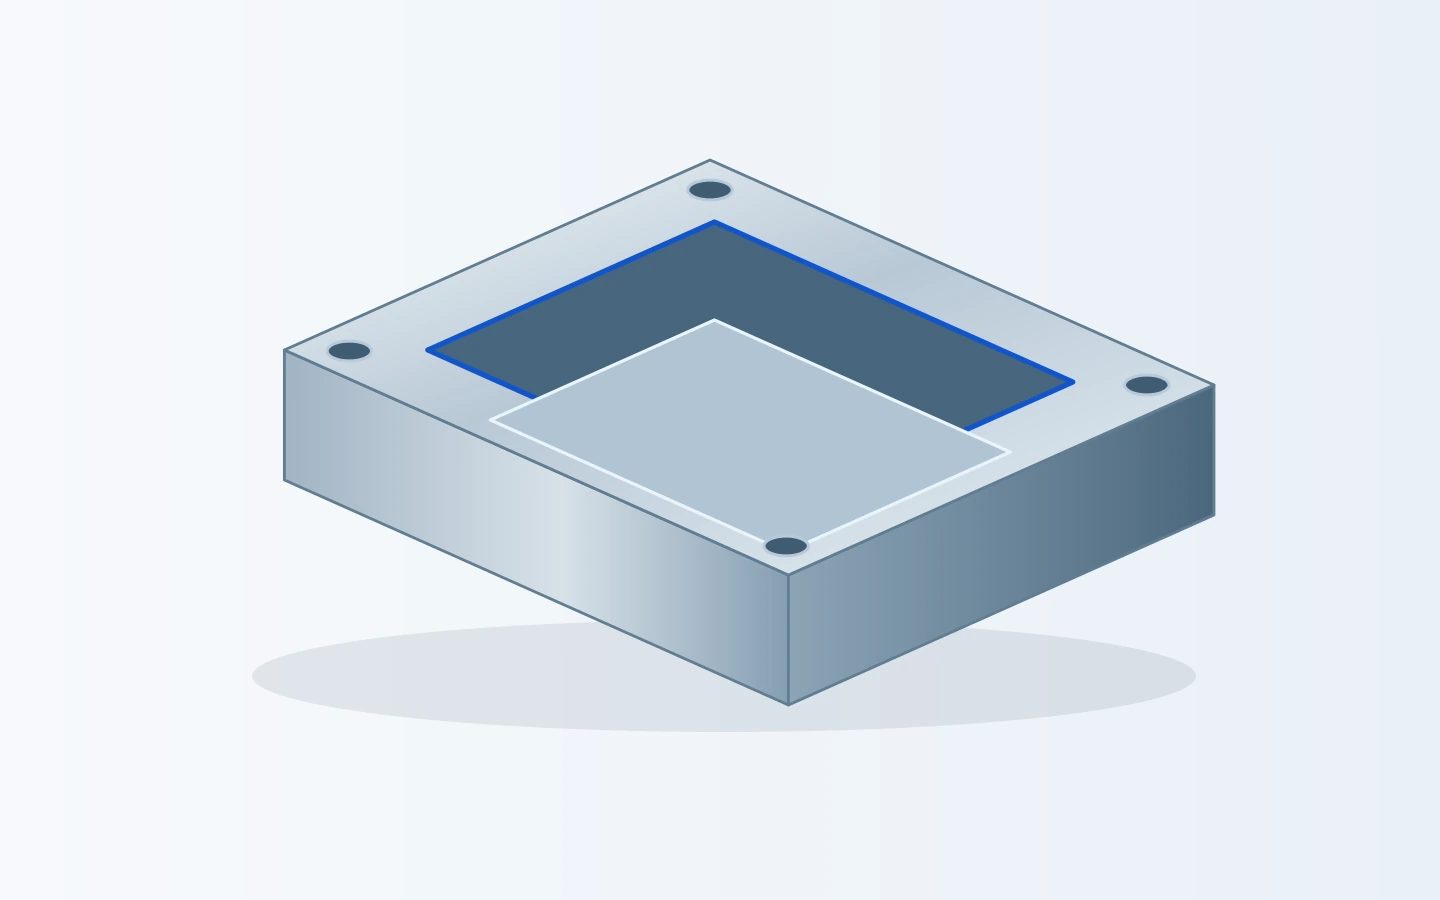
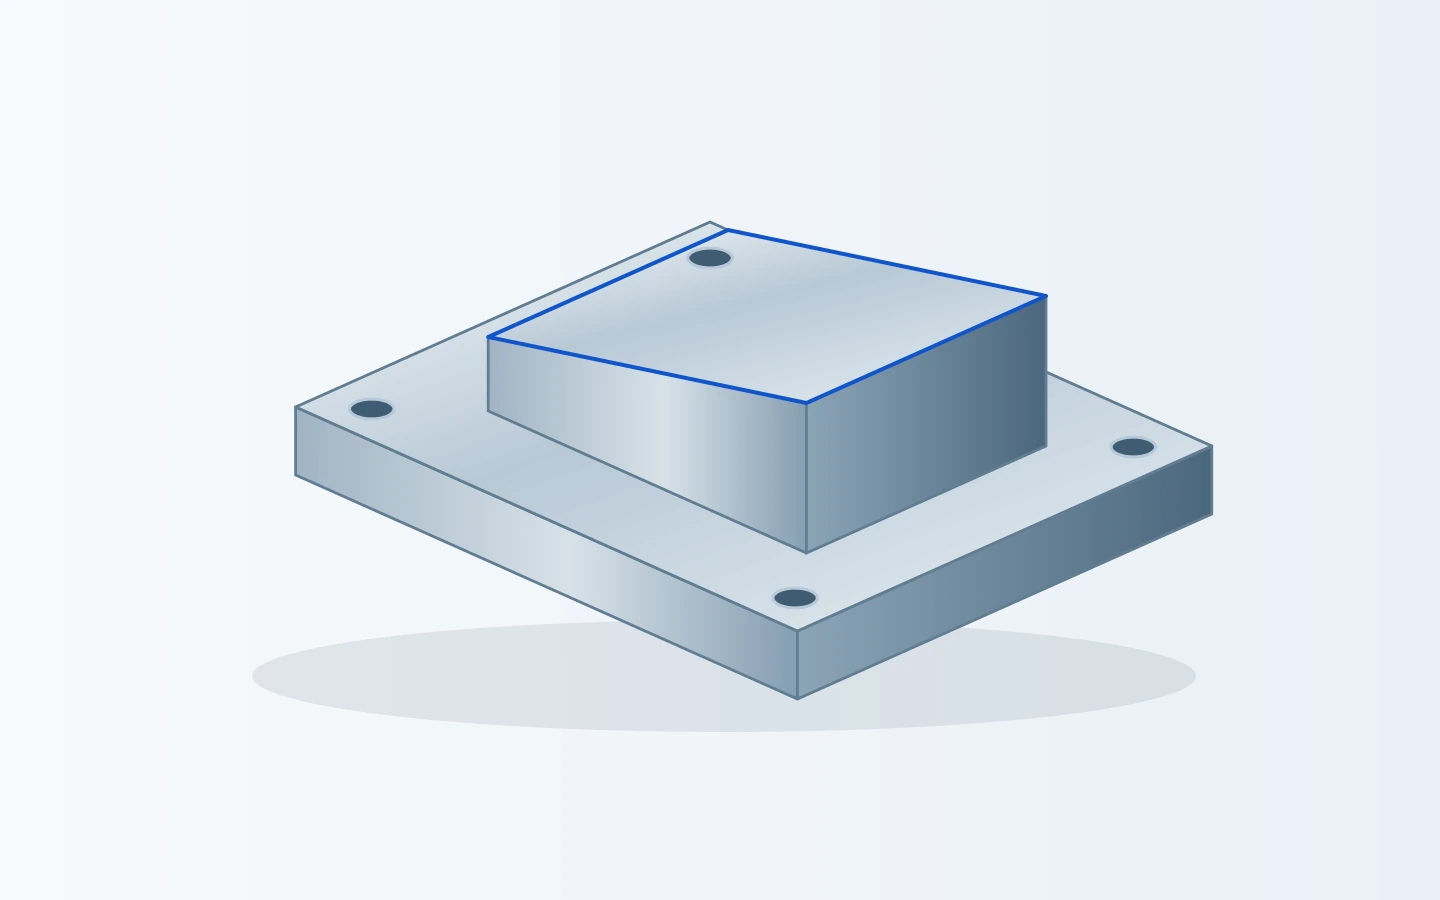
Ilustración de un bloque escalonado fresado que muestra una cara de localización superior, paredes laterales y una placa inferior de montaje
Un componente escalonado simplificado muestra cómo las caras de ubicación, los hombros y las características de fijación comparten una misma pieza.

Profundidad de la cavidad y esquinas internas

Las fresas rotativas dejan un radio de esquina interior. Los bolsillos más profundos restringen el alcance de la fresa y la evacuación de virutas, mientras que un radio de esquina más pequeño puede requerir una herramienta más esbelta. La elección práctica equilibra el juego necesario para la pieza acoplada con el acceso requerido para el mecanizado.La guía sobrecómo funciona el fresado CNCexplica cómo la elección de la fresa y las trayectorias de herramienta configuran estas características.

Agujeros, roscas y taladros de ubicación

Un agujero de paso, un agujero roscado y un taladro de ubicación cumplen funciones distintas. Sus dimensiones, profundidad, estado de entrada y posición se tratan de forma correspondiente. Cuando un taladro controla un ajuste, el método de acabado y medición merece mayor atención que una simple indicación del diámetro de perforación.

Paredes delgadas y secciones amplias y planas

Las paredes delgadas y las zonas con soporte ligero pueden deformarse bajo fuerzas de corte o sujeción. La secuencia de mecanizado y la estrategia de soporte ayudan a gestionar ese movimiento. Las dimensiones que son críticas en la pieza liberada se consideran por separado respecto a su estado mientras está fijada.

Bordes y superficies de acoplamiento

Un chaflán en el borde facilita la manipulación y el montaje, pero un borde estanco, una característica funcional afilada o un hombro de ajuste preciso pueden requerir un tratamiento distinto. Por lo tanto, el desbarbado se evalúa junto con la función de la superficie adyacente.

Opciones metálicas y de plásticos de ingeniería para el fresado CNC

La selección del material comienza con las cargas, el entorno, el peso y las condiciones de contacto de la pieza. También es relevante el comportamiento durante el fresado: dos materiales adecuados para la misma aplicación pueden diferir en rigidez durante el mecanizado, detalle alcanzable, apariencia superficial y costo total.

Metales para componentes estructurales y funcionales

Metales para piezas fresadas CNC
MaterialGrado / estado de referenciaPropiedad de referencia
AluminioExtrusión 6061-T6 / T6511Resistencia al fluencia ≥240 MPa
Acero inoxidable304 / chapa cuarto EN 1.4301Resistencia a la tracción 520–720 MPa
20°C, EN 10088-2
Acero aleado42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diámetro < 100 mm
Dureza 270–320 HB
Latón/cobreC36000 / C11000Conductividad térmica ≈116 / ≈391 W/(m·K)
20°C, respectivamente

Referencias: HydroAleación 6061; OutokumpuGama principal; Ovako42CrMo4; Copper Development AssociationC36000yC11000. Los valores de conductividad son típicos; la resistencia y dureza se aplican a la forma y condición declaradas del material en bruto.

Plásticos para guías, aislamiento y piezas ligeras

Plásticos para piezas fresadas CNC
MaterialGrado de material en stock de referenciaPropiedad de referencia
POM / acetalPOM-C, TECAFORM AH naturalMódulo de tracción 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturalAbsorción de agua 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK natural sin cargaMódulo de tracción 4,200 MPa
1 mm/min

Valores típicos de EnsingerTECAFORM AH natural,TECAMID 6 naturalyTECAPEEK naturaldatos del producto. Módulo: ISO 527-2; absorción de agua: ISO 62. Compare la rigidez y la respuesta a la humedad para la calidad real y las condiciones de servicio.

El grado del material, su estado de suministro y cualquier alternativa aprobada se identifican en la cotización.

Acabados superficiales para apariencia, ajuste y protección

Una cubierta visible, una zona de rodamiento y una superficie de fijación atornillada no requieren el mismo tratamiento superficial. El alcance del acabado distingue entre superficies estéticas e interfaces funcionales, manteniendo claros los requisitos de apariencia y montaje.

Tal como se mecaniza y desbarbado

Adecuado cuando la superficie mecanizada satisface la necesidad funcional y son aceptables las marcas visibles dejadas por la herramienta de corte. Los bordes se tratan según el plano, con un tratamiento definido para aquellas características que deben mantenerse afiladas o conservar un perfil específico.

Acabado con chorro de granalla

Una superficie mate puede ayudar a lograr una apariencia más uniforme en piezas metálicas adecuadas. Las zonas estéticas se separan de las superficies de sellado, roscas y superficies de ajuste estrecho, de modo que el tratamiento cosmético no se convierta en un cambio funcional involuntario.

Anodizado y tratamientos especificados

Para piezas de aluminio adecuadas, el anodizado puede incluirse en la discusión sobre el acabado. Se consideran conjuntamente el espesor de la capa, el enmascarado y las dimensiones finales de ajuste. Otros tratamientos protectores o superficiales se enumeran individualmente en la cotización, sin asumirse su inclusión.

Inspección de agujeros cilíndricos (bores), superficies de montaje y ubicación de los orificios

Primer plano ilustrativo de un componente mecanizado que se está verificando con un instrumento de medición

La calidad de una pieza fresada comienza con las características que controlan el ensamblaje. Una pieza puede tener las dimensiones externas correctas y aun así no encajar, debido a que un agujero de localización, una superficie de montaje o un patrón de fijación están fuera de relación con el resto del componente.

VETCNC trabaja conforme al plano aceptado y al alcance de inspección definido para el pedido. El plan de proceso distingue las mediciones dimensionales de las relaciones geométricas, como planicidad, perpendicularidad y ubicación de características.

Los requisitos dimensionales se revisan característica por característica, teniendo en cuenta el material, la geometría y la ruta de fabricación. Posteriormente, los agujeros cilíndricos (bores) críticos o las superficies de referencia reciben la atención específica en acabado y medición necesaria para la pieza ensamblada.

Inspección de piezas fresadas
CaracterísticaVerificarEnfoque de medición
Agujeros de localizaciónDiámetro, profundidad, relaciones entre referencias (datums)Calibres para agujeros cilíndricos (bores) o medición por coordenadas
Caras de montajePlanicidad, espesor, orientaciónReferencias (datums) definidas; medición de forma y orientación
Huecos y roscasUbicación, profundidad, especificación de roscaVerificaciones de ubicación; calibres de rosca adecuados
Ranuras (pockets) y perfilesProfundidad, dimensiones, paredes, holgura de acoplamientoMedición dimensional y de perfil
Acabado superficialSuperficies funcionales y estéticasMedición de rugosidad especificada; aceptación visual

Los registros de material, los informes dimensionales y la documentación de tratamientos pueden incluirse dentro del alcance de entrega acordado. En la cotización se indica qué documentos se suministran junto con las piezas.

ISO 2768-1:1989 · dimensiones lineales · mm
Dimensión nominal (mm)Precisa (f)Media (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Para piezas metálicas con ISO 2768-1 especificado en el plano. Las dimensiones con tolerancia individual y los controles geométricos tienen prioridad. Para dimensiones inferiores a 0.5 mm, chaflanes y radios de arista se aplican límites separados.ISO 2768-1

Piezas prototipo, lotes pequeños y producción repetida

La geometría puede permanecer invariable mientras cambia la finalidad de un pedido. Distinguimos lo necesario para una primera construcción de ingeniería de los controles que resultan relevantes cuando un componente pasa a ser adquirido de forma repetida.

Prototipos y fabricación de desarrollos

Una primera pieza puede servir para una prueba de ensamblaje, una verificación de ajuste o una evaluación funcional. La prioridad es fabricar las interfaces críticas e identificar cualquier problema de diseño antes de comprometerse con una cantidad mayor. Desde el inicio se pueden considerar el material y el acabado previstos para la producción.

Fabricación en lotes pequeños

Un lote exige mayor atención a la sujeción de piezas, la secuenciación eficiente y la inspección en múltiples piezas. Distintos números de pieza o revisiones permanecen identificables, lo que facilita la recepción, el ensamblaje y la evaluación de los componentes entregados.

Pedidos repetidos y revisiones de planos

El suministro repetido utiliza un número de pieza claro, una revisión definida y un alcance de entrega acordado. Cuando cambia un diseño, se revisan las características modificadas y cualquier efecto sobre el material, el acabado o la inspección, para evitar que un nuevo lote se confunda con la versión anterior.

¿Qué afecta al coste del fresado CNC?

El precio de una pieza fresada depende de toda la ruta de fabricación, no solo de su peso o sus dimensiones externas. Una cotización útil aclara claramente la relación entre el diseño de la pieza, la cantidad solicitada y el estado en que se entrega.

Material y eliminación de material

La calidad del material, el tamaño de la pieza en bruto y la cantidad de material eliminado afectan tanto al costo del material adquirido como al tiempo de corte. Una pieza terminada pequeña puede requerir aún así una pieza en bruto inicial considerable.

Accesibilidad y tiempo de preparación

Varias orientaciones de mecanizado, fijaciones personalizadas o características de difícil acceso añaden tiempo de preparación y manipulación. El número de piezas determina cómo se distribuye ese esfuerzo de preparación entre el pedido.

Dimensiones críticas e inspección

La cantidad de características con tolerancias ajustadas, la accesibilidad para medición y los requisitos de informe influyen en el proceso. La precisión funcionalmente necesaria se distingue claramente de aquellas dimensiones con mayor flexibilidad.

Acabados y alcance de la entrega

El tratamiento superficial, el enmascarado, el marcado, el embalaje protector y la documentación requerida contribuyen al costo final de entrega. Se consideran junto con el mecanizado, no como una adición posterior poco clara.

Desde una solicitud de fresado hasta una entrega protegida

  1. Discusión de la pieza

    La función de la pieza, la cantidad requerida y sus interfaces críticas establecen el punto de partida. Las dudas técnicas abiertas se resuelven antes de fijar la ruta de fabricación.

  2. Cotización y alcance

    El material, el mecanizado, el acabado, la inspección y la entrega se integran en una cotización definida, manteniéndose los cambios acordados separados del diseño original.

  3. Mecanizado y verificación

    La pieza sigue su plan de proceso mediante fresado, cualquier operación adicional y las inspecciones especificadas. Las características se evalúan en el estado requerido para su aceptación.

  4. Identificación y embalaje

    Las piezas terminadas se identifican y embalan para proteger las superficies mecanizadas, los bordes y las superficies de ajuste. Los registros acordados acompañan a los componentes o lotes correspondientes.

Preguntas sobre el pedido de piezas fresadas CNC

¿Puedo solicitar un único prototipo en lugar de un lote de producción?

Sí. Aceptamos consultas para una sola pieza o lotes pequeños, además de los requisitos de producción repetida. La economía varía porque la programación, la preparación y cualquier herramienta especializada se distribuyen entre menos piezas. Un prototipo y un lote posterior pueden evaluarse por separado, lo que le permite comparar las opciones de fabricación sin comprometerse con el pedido mayor.

¿Puede una misma pieza incluir tanto torneado como fresado?

Sí. Una pieza puede combinar características cilíndricas con superficies planas fresadas, cavidades, ranuras para chaveta o agujeros. La ruta adecuada puede implicar operaciones separadas de torneado y fresado, o bien un proceso combinado. Lo fundamental es preservar la relación dimensional entre las características, y no forzar toda la pieza dentro de una única categoría de servicio.

¿Pueden mecanizarse materiales suministrados por el cliente o semielaborados parcialmente?

Se pueden considerar materiales suministrados por el cliente y piezas semielaboradas. La identidad del material, su estado actual y la cantidad restante de material alrededor de las características terminadas determinan si existe una ruta de mecanizado viable. En una pieza parcialmente mecanizada, las superficies existentes pueden servir como referencias útiles, pero su estado también influye en cómo se posiciona el nuevo mecanizado.

¿Pueden ayudarnos a reemplazar una pieza cuando solo disponemos de una muestra?

Una muestra puede servir de base para una discusión inicial sobre la forma, las interfaces y el uso previsto. El desgaste o los daños pueden haber modificado sus dimensiones originales, por lo que la especificación del reemplazo también podría requerir información sobre la pieza con la que se acopla. No es posible determinar de forma fiable el material ni el tratamiento únicamente por su apariencia; dichos detalles se resuelven como parte del alcance del reemplazo.

¿Puede la cotización comparar dos materiales o dos cantidades de pedido?

Sí. Se pueden considerar grados o cantidades alternativas como opciones independientes, manteniéndose clara la condición suministrada. Esto resulta especialmente útil al comparar una primera construcción de ingeniería con un lote posterior. Un cambio de material también debe seguir siendo compatible con los requisitos mecánicos, ambientales y de ensamblaje de la pieza.

¿Es posible analizar dibujos confidenciales bajo un acuerdo de confidencialidad (NDA)?

Se puede discutir un acuerdo de confidencialidad (NDA) antes de compartir archivos técnicos confidenciales. El acuerdo y el alcance autorizado de divulgación deben estar establecidos previamente. El contacto inicial puede utilizar una descripción general del componente, sin revelar dimensiones patentadas, detalles de ensamblaje u otra información sensible.

¿Qué ocurre cuando una característica resulta difícil o costosa de mecanizar?

La característica y su efecto sobre la ruta de fabricación se explican antes de la producción. Cuando procede, se puede proponer una alternativa en cuanto a esquina, relieves, dirección de acceso u operación. Un cambio propuesto no constituye un rediseño automático: el requisito original permanece vigente hasta que la alternativa haya sido revisada y aprobada.

¿Se puede actualizar una cotización existente tras modificar el plano?

Sí. El archivo revisado se considera una nueva referencia técnica, y los cambios se analizan para evaluar su impacto en el alcance de fabricación y entrega. La cotización y el pedido deben identificar claramente la revisión aceptada, incluyendo si se ven afectadas piezas anteriores, trabajos en curso o artículos ya entregados.

SOPORTE PARA PROYECTOS

Hable sobre su proyecto de fresado CNC

¿Tiene en mente una carcasa, soporte, placa u otro componente personalizado? Comience con una breve descripción de la pieza y su función. No se requiere un paquete técnico completo para la primera conversación.

DESCARGA TÉCNICA

CNC Diseño de piezas y fabricabilidad

PDF · 28 páginas · 188 KB · V1.0

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB