En esta página
CNC (control numérico por computadora) es un proceso de fabricación sustractiva en el que una fresa giratoria elimina material de una pieza bajo control informático. La máquina coordina el movimiento entre la fresa y el material para producir características como caras planas, cavidades, ranuras, agujeros y superficies curvas. En lugar de añadir material capa por capa, se elimina lo que la pieza terminada no necesita. [1]
El flujo de trabajo habitual consiste en definir la pieza, planificar las herramientas y las trayectorias de herramienta, preparar la máquina y la sujeción de la pieza, eliminar material e inspeccionar el resultado. Dos piezas de aspecto similar aún pueden requerir distintas herramientas, configuraciones o secuencias de mecanizado.
Considere una carcasa con una cavidad interna, un asiento para tapa y varios agujeros de montaje. Su forma es solo parte del problema. El tornero también debe decidir cómo sujetarla, cómo alcanzará la fresa cada característica, qué superficies establecen su posición y cuándo mecanizar las áreas que controlan el ensamblaje. Las mismas preguntas surgen en muchas formas de piezas fresadas CNC-, incluso cuando sus aplicaciones difieren.
Comprender el fresado CNC significa vincular esas decisiones con la pieza terminada, no simplemente contar cuántos ejes tiene la máquina. Para el equipo en sí, nuestra guía sobre partes, movimiento y usos de la fresadora explica el husillo, la mesa y los controles.
¿Qué se mueve realmente durante el fresado CNC?
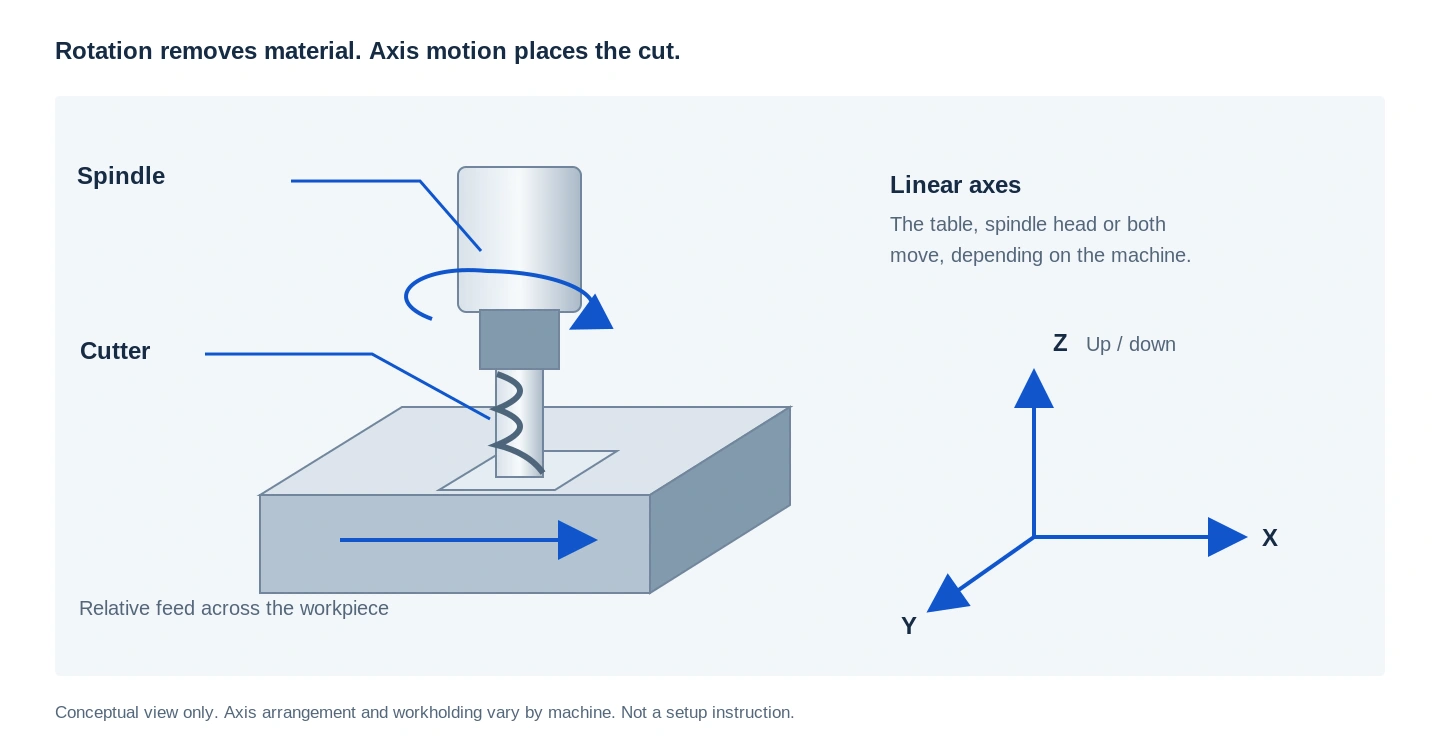
El husillo hace girar la fresa, mientras que los ejes de la máquina controlan su posición relativa respecto a la pieza. Dependiendo de la configuración de la máquina, puede moverse la mesa, la cabeza del husillo o ambas. Un programa CNC coordina este movimiento con la selección de la herramienta, la velocidad del husillo y la velocidad de avance. La distinción útil radica entre la rotación de la fresa y el movimiento programado que la desplaza a través del material. [2]
A medida que una fresa gira, sus filos de corte entran y salen repetidamente de la pieza de trabajo. Cada contacto elimina material en forma de viruta. El ángulo y la extensión del contacto cambian cuando la fresa entra en un hueco, se desplaza junto a una pared o recorre una esquina. Por eso, una herramienta puede comportarse de manera distinta a lo largo de una trayectoria continua, incluso cuando la velocidad programada del husillo permanece invariable. [3]
En el torneado convencional, la pieza de trabajo gira mientras una herramienta de corte avanza contra ella. El fresado es distinto porque la fresa giratoria proporciona el movimiento principal de corte. Esto hace que el fresado sea útil para características que no están centradas en un único eje de rotación. Un componente puede requerir ambos procesos: un eje podría tornearse para obtener sus diámetros y luego fresarse para añadir una superficie plana o una chaveta. [4]
Para quien lee un plano de pieza, una pregunta útil inicial es: ¿qué características están organizadas alrededor de un eje y cuáles requieren que la fresa se desplace sobre una cara o alrededor de un contorno? Nuestra comparación de procesos de mecanizado sitúa estas operaciones junto con el taladrado, el escariado y otros procesos.
Cómo un modelo CAD se convierte en un programa de fresado
El modelo define la forma; CAM define cómo cortarla
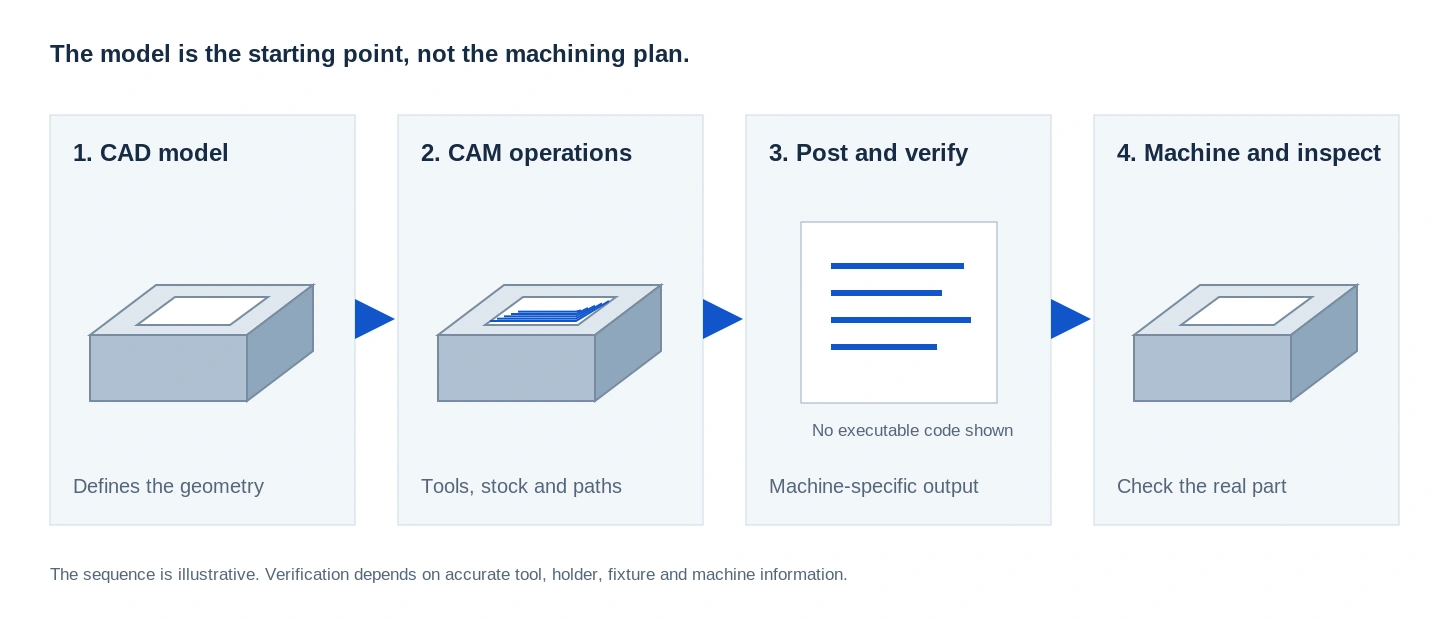
Un modelo CAD (diseño asistido por ordenador) describe la geometría. CAM —fabricación asistida por ordenador— utiliza dicha geometría para desarrollar las operaciones de mecanizado. El programador selecciona las herramientas, define la materia prima y la configuración, elige las estrategias de corte y calcula las trayectorias de la herramienta. Un solo modelo puede soportar varias rutas posibles de mecanizado; crear dicho modelo no determina, por sí solo, cómo se fabricará la pieza. [5]
Imagínese que nuestra carcasa incluye un gran hueco y una pequeña ranura alrededor de su abertura. Usar una fresa pequeña para todo podría evitar un cambio de herramienta, pero eso no implica automáticamente que sea un plan mejor. Una fresa más grande podría eliminar el material del hueco abierto, mientras que una fresa más pequeña se encargaría de la ranura y los detalles restantes. La decisión de fabricación concierne a la secuencia, no solo a si una herramienta puede encajar.
El programa debe coincidir con la máquina real.
Un postprocesador convierte las operaciones CAM en instrucciones adecuadas para una máquina y un control específicos. Estas instrucciones suelen incluir código G, junto con comandos para cambios de herramienta, funcionamiento del husillo y otras funciones de la máquina. No debe asumirse que la misma configuración CAM producirá un programa listo para ejecutarse en toda configuración de máquina. [5]
La simulación puede ayudar a identificar colisiones, problemas de límites de recorrido y eliminación no intencionada de material antes del mecanizado. Su utilidad depende de la información representada en la simulación sobre la máquina, la herramienta, el portaherramientas, la fijación y la pieza en bruto. Una simulación exitosa constituye una verificación valiosa, pero no demuestra que la configuración física se haya montado correctamente. [6]
La sujeción de la pieza y los desplazamientos conectan el programa con la pieza real.
La pieza en bruto requiere un soporte seguro y repetible. Una mordaza puede ser adecuada para material rectangular, mientras que otro componente podría necesitar mandíbulas conformadas o una fijación específica. La máquina también necesita conocer la ubicación de la pieza en bruto y las dimensiones relevantes de la herramienta, establecidas mediante los desplazamientos de pieza y de herramienta. Estos vinculan las coordenadas programadas con la posición real de corte. [7]
En el ejemplo de la carcasa, esto plantea una pregunta práctica: tras haber mecanizado el hueco interno, ¿qué superficies quedan disponibles para sujeción cuando la pieza se da la vuelta?
Esa pregunta debe formar parte del plan de proceso antes de eliminar material. De lo contrario, una primera operación aparentemente sencilla puede dejar una segunda configuración incómoda.
¿Qué operaciones de fresado generan qué características de la pieza?
«Fresado» incluye varios tipos de cortes. La operación se selecciona en función de la superficie o característica que debe fabricarse, y no en función del nombre general del componente.[1]
| Característica de la pieza | Operación habitual | Qué hace la herramienta de corte |
|---|---|---|
| Cara ancha y plana | Fresado frontal | Recorre una superficie para eliminar material y definir una cara |
| Pared vertical o escalón | Fresado de hombro o lateral | Utiliza el lado de la fresa para generar una pared, normalmente junto con una cara adyacente |
| Receso interno | Fresado de cavidades | Elimina material dentro de un contorno manteniendo las paredes circundantes |
| Ranura o canal | Fresado de ranuras | Elimina material a lo largo de una trayectoria estrecha utilizando herramientas adecuadas |
| Superficie curva | Fresado de perfiles o superficies | Sigue la forma mediante una serie de pasadas coordinadas |
| Borde biselado | Fresado de chaflanes | Crea un borde angular con una fresa adecuada a la geometría requerida |
Estas operaciones describen distintas tareas de corte, y un mismo componente puede contener varias de ellas. El fresado frontal, de hombro, de cavidades y de chaflanes no deben considerarse métodos de fabricación mutuamente excluyentes para la pieza completa.[8] [9] [19]
La forma de la fresa determina qué superficies puede generar
Una fresa de punta puede utilizar sus bordes laterales para producir paredes y, cuando está diseñada específicamente para ello, su geometría de punta para mecanizar fondos o penetrar en el material. Una fresa de punta esférica tiene una punta redondeada útil para seguir superficies curvas. Las fresas frontales y las fresas de chaflanes ofrecen geometrías de corte distintas adaptadas a sus respectivas funciones. El diámetro de la fresa, su longitud útil y la forma de sus filos afectan todos ellos al acceso a la característica.[9]
Esto establece una distinción importante entre que la herramienta pueda alojarse físicamente dentro de la característica y que la herramienta sea adecuada para mecanizarla. Una fresa puede tener suficiente holgura de diámetro pero requerir una longitud de alcance excesiva, o bien su portaherramientas puede interferir con una pared adyacente.
Los agujeros en una fresadora no siempre se realizan mediante fresado
Un centro de mecanizado puede utilizar brocas, herramientas de mandrinado, escariadores y machos, así como fresas. Un agujero puede taladrarse, ampliarse mediante mandrinado, acabarse mediante escariado o producirse mediante fresado circular. Las roscas pueden realizarse mediante macho o mediante fresado de roscas, según la característica y el proceso.
Denominar a la máquina «fresadora» no significa que todas las operaciones realizadas en ella sean técnicamente fresado. El diámetro requerido, la profundidad, la posición, el acabado y el acceso de la herramienta ayudan a determinar el método adecuado. [10]
Por qué una fresa no simplemente traza el contorno de CAD
El centro de la herramienta sigue una trayectoria distinta de la del borde cortante.
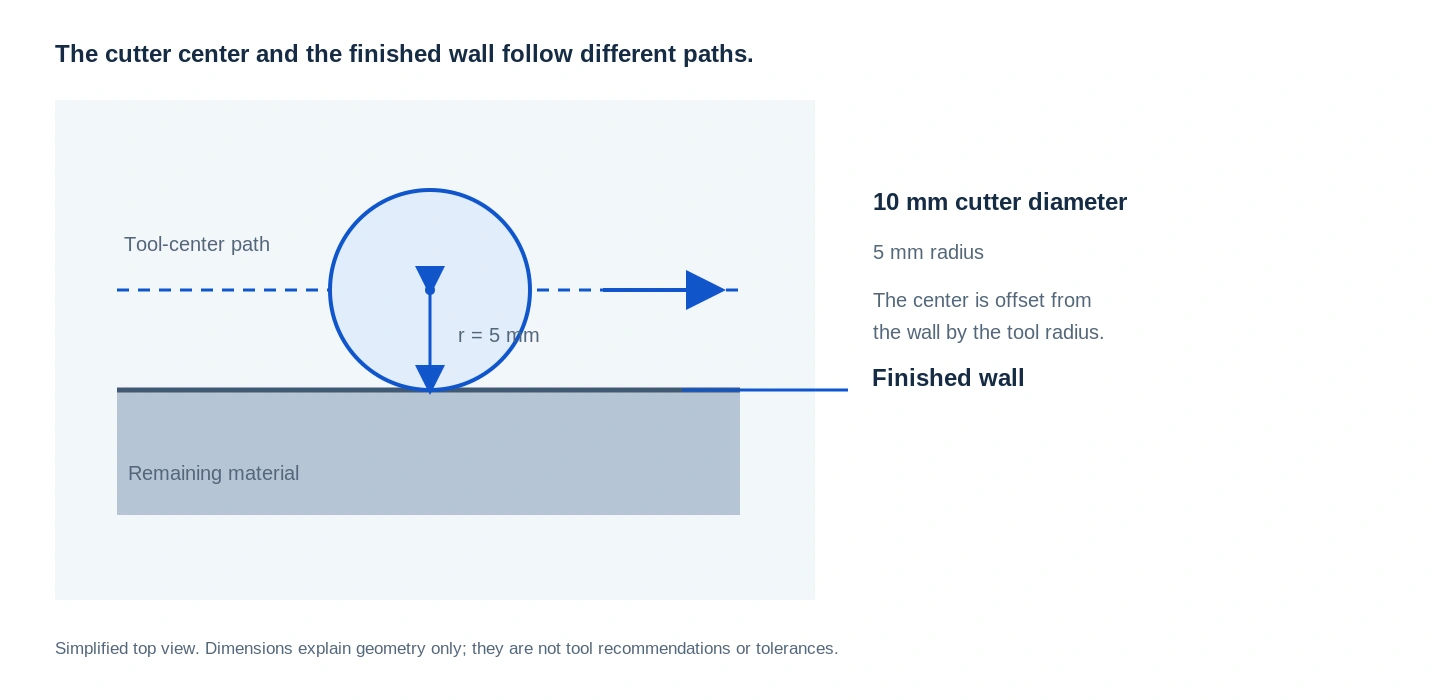
Una fresa tiene un diámetro físico. Para mecanizar una pared, su centro normalmente se desplaza con un desfase respecto a la superficie deseada, teniendo en cuenta el radio de la fresa. Los cálculos de CAM y la compensación de la fresa ayudan a gestionar la relación entre la trayectoria programada y la superficie generada por el borde cortante. [11]
Como ilustración geométrica sencilla, imagine una fresa circular de diámetro 10 mm situada junto a una pared recta. Su centro se encuentra nominalmente a 5 mm de la pared cuando su borde exterior entra en contacto con dicha superficie. Se trata de una relación geométrica —no de una tolerancia de pieza acabada ni de una instrucción para configurar la máquina.
Una vez que la herramienta alcanza una esquina interna, el problema cambia. Una mayor parte de su circunferencia puede entrar en contacto con el material, aumentando la carga de corte. Por tanto, el diámetro de la herramienta y la geometría de la esquina influyen en más aspectos que simplemente el radio mínimo que la herramienta puede alcanzar físicamente. [12]
El desbaste y el acabado cumplen funciones distintas.
El desbaste elimina la mayor parte del material no deseado. El acabado establece las superficies y dimensiones restantes mediante un proceso adecuado a esos requisitos. Entre ambos, el semiacabado o el mecanizado de restos puede preparar áreas específicas o eliminar material que una fresa de mayor tamaño no podría alcanzar.
Estas son etapas del mecanizado, no necesariamente distintos tipos de máquinas. La trayectoria de la herramienta utilizada para eliminar un gran volumen de material en bruto no tiene que ser necesariamente la misma trayectoria empleada para producir la pared o superficie final. [9]
En nuestro ejemplo de carcasa, el hueco podría despejarse dejando material en sus paredes y fondo. En pasadas posteriores se abordarían entonces las dimensiones finales del hueco y el asiento para la tapa. Esto separa la tarea de eliminar el material en bruto de la tarea de completar las superficies funcionales.
Los movimientos de entrada y la participación de la fresa son factores importantes.
Una trayectoria de la herramienta incluye cómo entra la fresa en el material, cómo mantiene su participación y cómo sale de él. Las entradas en rampa, helicoidales y otros métodos pueden ofrecer alternativas a una entrada vertical directa cuando lo permiten la fresa y el espacio disponible. A lo largo del corte, los cambios en la participación afectan las cargas experimentadas por los filos cortantes. [10]
Una trayectoria que parece corta en pantalla no es automáticamente la más productiva ni la más estable. Evitar cambios bruscos en la participación puede resultar más útil que simplemente minimizar la distancia de recorrido. [3]
Cómo interactúan entre sí la velocidad del husillo, la velocidad de avance y la profundidad de corte.
La velocidad del husillo indica las revoluciones por minuto de la fresa; la velocidad de avance indica el desplazamiento por minuto. La velocidad de corte es la velocidad en el diámetro de corte relevante. El avance por diente relaciona el desplazamiento con la velocidad del husillo y el número efectivo de dientes. La profundidad axial y la participación radial describen qué proporción de la fresa participa en el corte. [13]
Un cálculo simplificado de la velocidad de avance ilustra esta relación:
Velocidad de avance = velocidad del husillo × número efectivo de dientes × avance por diente
Por ejemplo, una velocidad supuesta de 6,000 rpm, cuatro dientes efectivos y un avance por diente de 0.04 mm da como resultado:
6,000 × 4 × 0.04 = 960 mm/min
Seleccione los parámetros de corte a partir de los datos proporcionados por el fabricante de la herramienta, para el material y la participación correspondientes.
Modificar rpm sin ajustar la velocidad de avance cambia el avance por diente. Modificar el diámetro de la fresa cambia la velocidad de corte para el mismo valor de rpm. El espesor real de la viruta también depende de la participación y de la geometría de la fresa. [13]
La lección práctica es que «ejecutarlo más rápido» no constituye una estrategia de mecanizado completa. Es necesario considerar conjuntamente el material, la herramienta, la longitud de sobresaliente, la fijación y el corte.
El fresado en sentido ascendente y el fresado en sentido descendente describen la dirección de entrada de la herramienta.
En el fresado periférico en sentido ascendente, la viruta generalmente comienza más gruesa y se vuelve más delgada a medida que el filo cortante abandona el material. El fresado en sentido descendente invierte esta progresión. Esta elección afecta las fuerzas de corte, el rozamiento y la forma en que la pieza de trabajo interactúa con la fresa.
El fresado en sentido ascendente suele ser la opción preferida cuando la máquina, la fijación y la pieza de trabajo lo permiten, pero no constituye una regla incondicional. Entre los factores que requieren consideración figuran el juego (backlash) y el comportamiento de sujeción de la pieza. [14]
¿Qué cambia entre el fresado de tres ejes y el fresado de cinco ejes?
Los ejes adicionales modifican principalmente cómo pueden orientarse la fresa y la pieza de trabajo entre sí. No eliminan la necesidad de herramientas adecuadas, soporte suficiente ni un proceso sólido. [15]
| Configuración | Cómo funciona | Qué modifica |
|---|---|---|
| Fresado de tres ejes | Coordina el movimiento a lo largo de los ejes X, Y y Z con una orientación fija de la herramienta respecto al montaje | Mecaniza características accesibles desde esa dirección; otras caras pueden requerir un montaje adicional |
| Fresado de cuatro ejes | Agrega un eje rotativo | Puede reposicionar o rotar la pieza de trabajo para acceder a características situadas a su alrededor |
| 3+2 mecanizado | Utiliza dos ejes rotativos para establecer una orientación y luego realiza el corte manteniendo fijas dichas posiciones rotativas | Proporciona acceso desde varias orientaciones fijas sin necesariamente emplear movimiento simultáneo de cinco ejes |
| Maquinado simultáneo de cinco ejes | Coordina el movimiento lineal y rotativo durante el corte | Permite que la orientación de la herramienta cambie a lo largo de una superficie o característica |
La distinción entre 3+2 posicionamiento y corte simultáneo de cinco ejes radica en si la orientación cambia durante el corte, y no simplemente en la presencia de dos ejes rotativos. [4] [15]
El mecanizado de tres ejes puede producir superficies curvas accesibles mediante el movimiento coordinado de los ejes X, Y y Z. Por lo tanto, un modelo tridimensional CAD no requiere automáticamente mecanizado simultáneo de cinco ejes. [15] La comparación entre mecanizado de 3 ejes, 4 ejes y 5 ejes explica cómo cada configuración modifica el acceso a la pieza.
Para nuestra carcasa, un hueco y unos orificios accesibles desde arriba podrían realizarse en una sola orientación. Un puerto lateral requiere otro enfoque. Dependiendo de la geometría y del equipo disponible, esto podría implicar volver a fijar la pieza, indexarla con un sistema rotativo o utilizar una máquina multicabezal.
La pregunta adecuada no es «¿Qué máquina tiene más ejes?», sino «¿Qué configuración permite acceder a las características requeridas manteniendo sus relaciones dimensionales y funcionales?» La descripción general del mecanizado 5-ejes ofrece un espacio independiente para revisar esa ruta de proyecto.
Una carcasa con huecos muestra cómo se integran los pasos.
Para una carcasa de aluminio con un hueco rectangular abierto, un reborde interno para la tapa, cuatro orificios de fijación y una abertura lateral para el conector, la secuencia de mecanizado debe considerar el acceso de la herramienta, la sujeción de la pieza y el ajuste de la tapa.
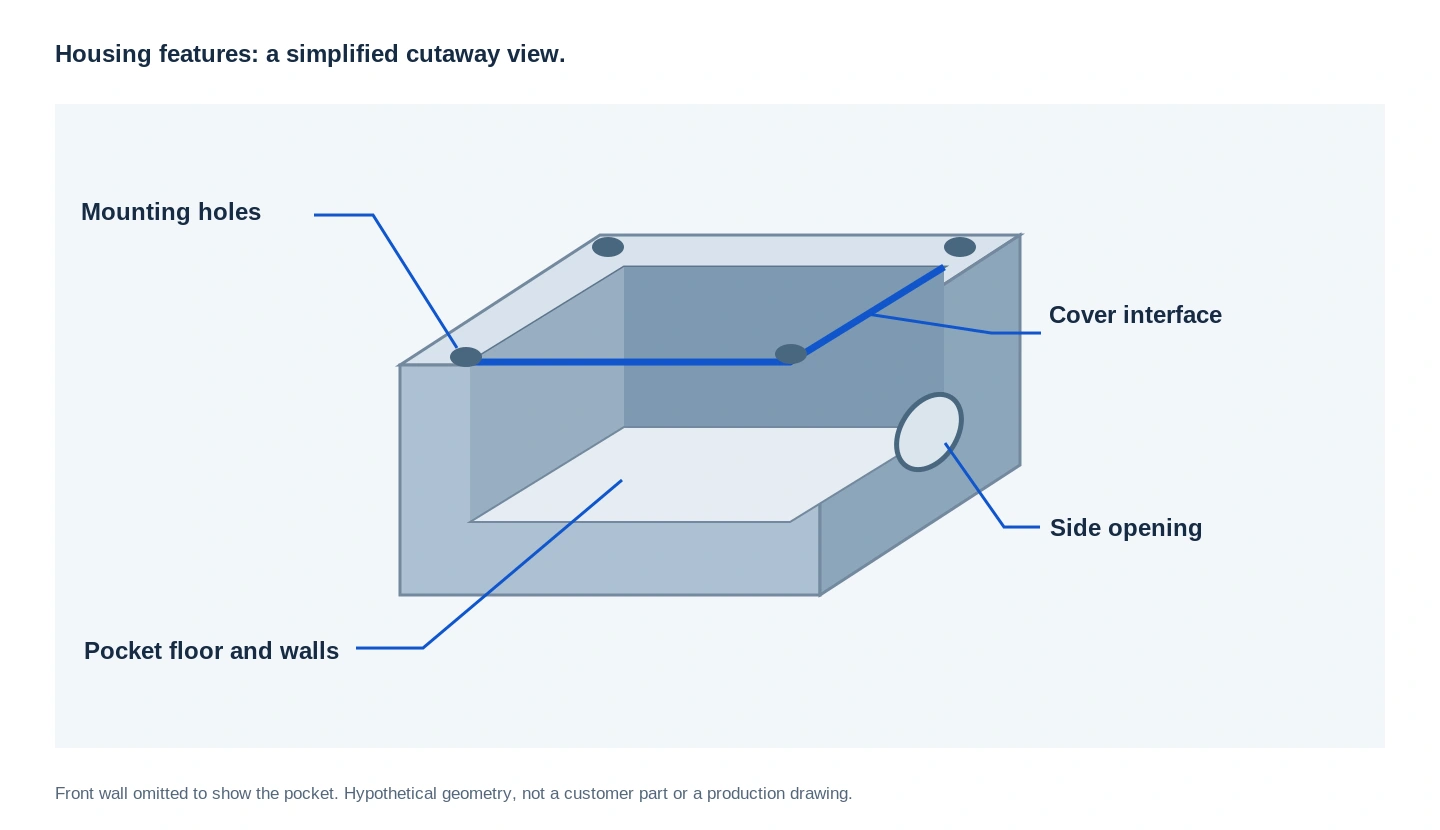
Establecer las referencias y conservar un método adecuado para sujetar la pieza.
En primer lugar, identifique las características que son críticas para el ensamblaje. En este ejemplo, suponga que la tapa se apoya sobre el reborde interno y que los orificios de fijación posicionan la carcasa respecto a otro componente.
Esas relaciones guiarían la elección de las referencias y el plan de inspección. Además, la configuración debe disponer de suficiente material soportado para las primeras operaciones y de un sistema de sujeción viable que permita el acceso necesario en etapas posteriores.
A efectos de discusión, podríamos conservar durante las primeras etapas de mecanizado un sobreespesor externo adecuado, en lugar de acabar inmediatamente todas las caras exteriores. El objetivo es decidir cómo funcionará la segunda configuración antes de finalizar la primera.
Eliminar primero el material abierto antes de abordar los detalles más pequeños.
Un posible enfoque consiste en establecer la cara de referencia requerida, realizar el desbaste del bolsillo principal y luego aplicar pasadas de acabado adecuadas para sus paredes y el asiento de la tapa.
Una fresa más pequeña podría abordar los detalles dejados por la herramienta de desbaste más grande. Los orificios de montaje utilizarían la secuencia de mecanizado de orificios seleccionada según sus requisitos. A continuación, una operación de chaflanado podría tratar los bordes accesibles especificados.
Este ejemplo separa deliberadamente las operaciones de corte. No supone que una sola fresa, un solo ajuste de avance o una única operación continua deba producir todas las características.
Reoriente la carcasa y verifique las relaciones.
La abertura del conector lateral introduce una nueva dirección de acceso. Se requeriría una segunda puesta en posición o una posición rotativa adecuada para relacionar dicha operación con las características ya mecanizadas.
La revisión final no se detendría simplemente en si el bolsillo «tiene buen aspecto». Evaluaría si la tapa se asienta según lo previsto, si los orificios de montaje mantienen la relación requerida con sus referencias y si la abertura lateral está correctamente posicionada.
Si un recubrimiento posterior o un tratamiento superficial afecta una interfaz funcional, dicha interfaz requiere una condición acordada de aceptación final. Para la carcasa, especifique si el ajuste de la tapa se evalúa antes del tratamiento, después del tratamiento o mediante una aprobación definida de muestra.
El ejemplo muestra por qué el fresado es una secuencia de decisiones interconectadas. Eliminar el volumen correcto de material es necesario, pero no equivale a demostrar que el componente terminado cumple su función prevista.
Por qué el material modifica la estrategia de fresado
La misma geometría no implica idénticas condiciones de corte en todos los materiales. La usinabilidad del acero varía según su aleación y su estado de tratamiento térmico. El acero inoxidable puede presentar desafíos relacionados con el endurecimiento por deformación, las rebabas y la calidad superficial. El aluminio puede requerir especial atención a la adherencia del material en los filos de corte y a la evacuación de virutas. El titanio y las aleaciones resistentes al calor imponen exigencias distintas en cuanto al control térmico y las herramientas.
Estas son razones para identificar el material real y su estado, en lugar de considerar la denominación genérica «metal» como una especificación suficiente para fabricación. Una trayectoria de herramienta transferida entre distintos materiales requiere una revisión, no simplemente sustituir el nombre del material en la configuración.[16]
El directorio de materiales para mecanizado proporciona las rutas existentes de páginas de materiales, incluida la página específica de mecanizado de aluminio para tratar temas relacionados con los grados de aluminio y los requisitos de las piezas terminadas.
Los plásticos técnicos también pueden CNC fresarse. El grado seleccionado y los requisitos del componente terminado siguen formando parte de la discusión del proceso; el CNC fresado no se limita a piezas metálicas. [20]
El fluido de corte es otra decisión que depende de la aplicación. La refrigeración, la lubricación y la evacuación de virutas pueden ser factores relevantes, pero no existe una regla única «húmedo o seco» aplicable a todas las operaciones de fresado. En el corte interrumpido, la herramienta se expone a cambios de temperatura, y el enfoque adecuado depende del material de la pieza, de la fresa y de las condiciones de mecanizado. [17]
¿Qué características de diseño hacen que el fresado sea más exigente?
Las esquinas internas pequeñas restringen la fresa.
El lateral de una fresa cilíndrica giratoria no puede producir una esquina interna perfectamente aguda, con radio cero, en un hueco convencional. Reducir el radio de esquina especificado puede requerir una fresa de menor tamaño o una operación adicional. También puede aumentar la dificultad de mantener un contacto estable entre la herramienta y la pieza.
Donde la funcionalidad lo permita, analice el radio interno en lugar de reducirlo innecesariamente. Donde sea esencial una esquina de acoplamiento aguda, puede ser necesario considerar un chaflán de descarga u otro método de fabricación, así como su aprobación en el diseño. [12]
Las características profundas incrementan la importancia del alcance de la herramienta.
Una pared o un hueco profundos pueden requerir que la fresa se extienda más allá de su portaherramientas. Una mayor sobresaliente puede incrementar la flexión y la sensibilidad a las vibraciones. También es importante la holgura del portaherramientas: verificar únicamente el diámetro de corte no garantiza que el conjunto completo de la herramienta pueda alcanzar la característica.
Por eso, una ranura superficial y una ranura profunda del mismo ancho pueden plantear problemas de mecanizado muy distintos. El tamaño de la abertura por sí solo no describe el corte. [18]
Las paredes delgadas pierden rigidez a medida que se elimina material.
Una pieza de trabajo cambia durante el mecanizado. Un bloque macizo puede ofrecer inicialmente un buen soporte, pero las paredes y la base restantes se vuelven menos rígidas a medida que se vacía el rebaje.
Por lo tanto, las estrategias para paredes delgadas consideran la secuencia de pasadas, el soporte restante y la estabilidad tanto de la fresa como de la pared. Un valor numérico mínimo de espesor de pared, sin contexto de material y geometría, no es suficiente para definir un proceso fiable. [19]
Para una revisión de diseño, estas tres preguntas constituyen un punto de partida útil: ¿puede el conjunto completo de herramientas acceder a la característica? ¿Soportará el material restante el corte? ¿Se puede medir la característica conforme al requisito previsto? La guía de materiales y diseño CNC integra estas decisiones con el estado del material y los requisitos de acabado.
¿Qué determina la precisión y el acabado de una pieza fresada?
El movimiento controlado por ordenador es solo uno de los factores que contribuyen al resultado. Las fuerzas de corte, el estado de la herramienta, el desalineamiento (runout), la rigidez de la pieza de trabajo y la estabilidad de la fijación afectan lo que ocurre mientras la herramienta está en contacto con el material. Una máquina sigue una trayectoria programada, pero el sistema físico de corte sigue respondiendo a la carga. [18]
La textura superficial tiene sus propias causas. La geometría de la fresa, la velocidad de avance y la forma en que se solapan sucesivamente los filos cortantes o las pasadas pueden dejar patrones visibles. En superficies modeladas, el espaciado entre pasadas también influye en las crestas residuales (cusps). Las marcas visibles de fresado no indican automáticamente que una superficie sea defectuosa; deben evaluarse frente a sus requisitos especificados. [21]
Resulta útil separar tres preguntas:
- ¿Tiene la característica el tamaño correcto?
- ¿Tiene la forma y ubicación correctas?
- ¿Cumple su superficie el estado requerido?
Se trata de preguntas distintas de aceptación. Por ejemplo, un asiento para tapa visualmente liso no demuestra por sí solo su planicidad ni su posición relativa respecto a los orificios de montaje. Asimismo, un ancho total correcto no garantiza la precisión de un patrón de orificios internos.
Un resultado significativo de fresado cumple los requisitos dimensionales, geométricos y de superficie especificados mediante un proceso controlado. «Fresado CNC» describe cómo se eliminó el material; no es una especificación universal de tolerancia. [1]
Preguntas sobre fresado CNC
¿Es el fresado CNC lo mismo que el mecanizado CNC?
No. El mecanizado CNC es el término más amplio. El fresado es uno de los procesos incluidos en él, distinguiéndose por la fresa giratoria. El torneado y otras operaciones utilizan disposiciones de corte diferentes, incluso cuando también están controladas por ordenador. [4]
¿Puede una sola máquina de fresado fabricar cavidades, agujeros y roscas?
Sí, con las herramientas adecuadas, la programación correspondiente y el acceso necesario. Algunas operaciones realizadas en un centro de mecanizado —como el taladrado o el roscado— no son operaciones de fresado. La máquina puede cambiar de herramienta para combinar distintas tareas de mecanizado dentro de una misma configuración. [10]
¿Una máquina de cinco ejes siempre produce una pieza mejor?
No necesariamente. Los ejes adicionales pueden mejorar el acceso y reducir algunos cambios de configuración, pero su ventaja depende del componente. Una trayectoria adecuada de tres ejes puede ser apropiada para características accesibles. El número de ejes debe considerarse junto con la geometría requerida y la disposición de fabricación. [15]
¿Las marcas de fresado son indicio de mala calidad?
No necesariamente. Algunas marcas reflejan el patrón normal de generación de superficie de la fresa y la trayectoria de la herramienta. Su aceptabilidad depende del plano, de los requisitos estéticos y de la función de la superficie. La evaluación visual aislada no debe sustituir los criterios de aceptación acordados. [21]
Lea la pieza como un conjunto de características interconectadas
La forma más útil de comprender el fresado CNC es seguir una característica desde el plano hasta la operación de corte y, posteriormente, hasta su inspección.
En el ejemplo de la carcasa, la cavidad requiere eliminación de material y acceso de la herramienta. El asiento de la tapa añade un requisito de ensamblaje. Los agujeros de fijación añaden requisitos de ubicación. La abertura lateral introduce otra dirección de configuración. Ninguna de esas decisiones existe de forma aislada.
Al preparar una pieza para su análisis, identifique las superficies que posicionan otros componentes, las interfaces que deben encajar y las zonas donde el diseño permite flexibilidad. Esto otorga al análisis de mecanizado un propósito claro.
Para información específica del proyecto, continúe con CNC servicios de fresado. Antes de enviar un paquete de planos, la CNC lista de verificación para cotizaciones de mecanizado RFQ ayuda a organizar los detalles sobre material, cantidad, revisión e inspección.
Un buen plan de fresado hace más que reproducir una forma. Conecta el movimiento de la fresa, la sujeción de la pieza y el orden de las operaciones con las características que hacen útil la pieza.
Referencias técnicas
[1] Sandvik Coromant. Fresado: operaciones y consideraciones iniciales.
[2] Haas Automation. Manual del operador de fresadora: programación.
[3] Sandvik Coromant. Trayectoria de corte y formación de virutas.
[4] Autodesk. Fusion para fabricación: fresado, multi-eje y torneado.
[5] Autodesk. Fundamentos de fabricación: desde el diseño hasta la producción.
[6] Autodesk. Comprensión de los conceptos básicos de simulación de máquinas.
[7] Haas Automation. Manual del operador de fresadora: preparación de piezas.
[8] Sandvik Coromant. Fresado frontal.
[9] Sandvik Coromant. Fresado de perfiles.
[10] Sandvik Coromant. Fresado de agujeros y cavidades/bolsillos.
[11] Sandvik Coromant. Programación.
[12] Sandvik Coromant. Fresado de esquinas interiores.
[13] Sandvik Coromant. Fórmulas y definiciones para fresado.
[14] Sandvik Coromant. Fresado descendente frente a fresado ascendente.
[15] Haas Automation. 5-eje simplificado.
[16] Sandvik Coromant. Fresado de distintos materiales.
[17] Sandvik Coromant. Fresado en seco o con fluido de corte.
[18] Sandvik Coromant. Vibración.
[19] Sandvik Coromant. Fresado de hombros.
[20] Ensinger. CNC fresado de plásticos.
[21] Sandvik Coromant. Generación de superficies.



