Ir al contenido
VETCNCCNC MANUFACTURING
Carcasas, soportes y componentes de fijación

Mecanizado de semiconductores CNC

Mecanizamos carcasas de equipos, dispositivos de posicionamiento, bloques con orificios y placas térmicas para fabricantes de equipos para semiconductores. Nuestro alcance abarca el componente mecánico; las superficies de contacto de la pieza y la ruta de limpieza posterior definen su condición de entrega.

  • Componentes de equipos
  • Desarrollo y fabricaciones repetidas
  • Herramental para manipulación e inspección

Carcasas, dispositivos de fijación e interfaces que mecanizamos

Un localizador de repuesto, una carcasa modificada y un bloque con orificios requieren trabajos de mecanizado distintos. Estas son las familias de componentes que suministramos y los detalles que, con mayor frecuencia, determinan su ajuste en el equipo.

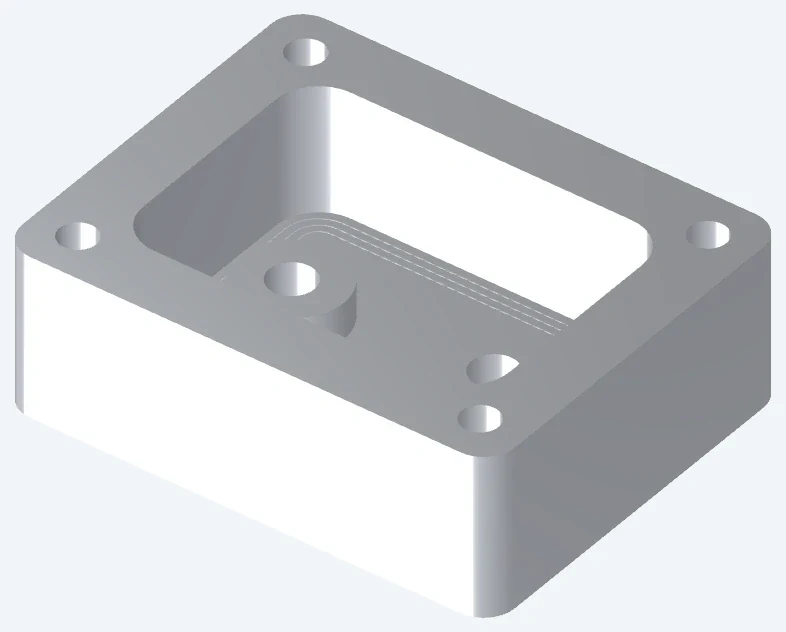
Carcasa fresada utilizada para analizar el montaje y las superficies internas

Carcasas de equipos y bastidores de cubiertas

Mecanizamos el asiento de la cubierta, las características de montaje y las aberturas para conectores en la carcasa. Referenciar dichas aberturas respecto al módulo instalado evita que la cubierta encaje en la caja pero obstruya sus conectores.

  • Recesos para recintos
  • Asientos para tapas
  • Datos de montaje
Analizar este componente
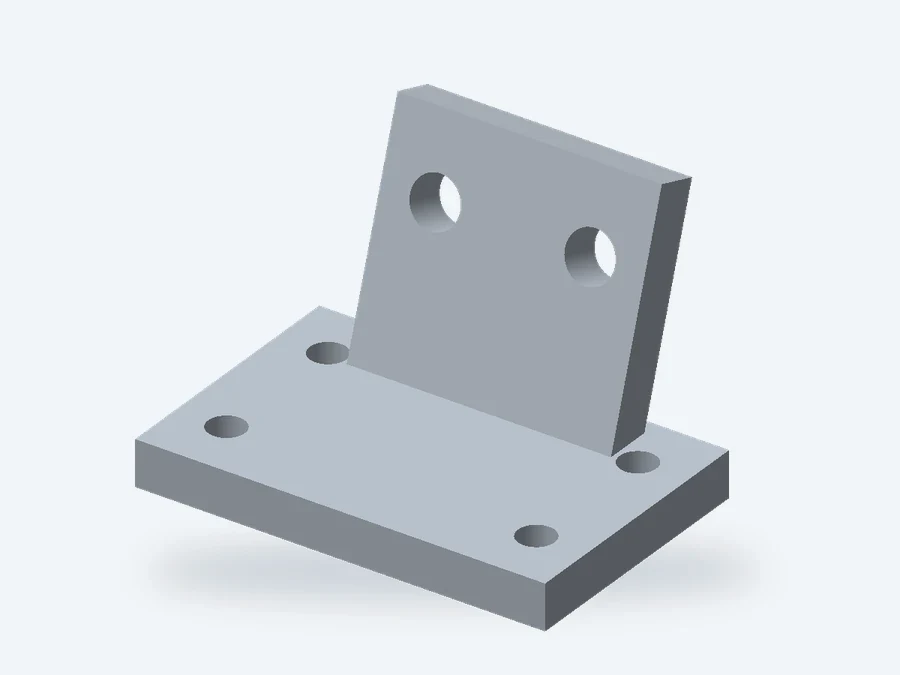
Soportes para sensores y alineación

Soportes para sensores y alineación

Las ranuras permiten el ajuste inicial del sensor; una característica de posicionamiento independiente puede restablecer la posición aceptada tras su retirada. Mecanizamos ambas en soportes personalizados, de modo que el diseño de montaje pueda distinguir entre ajuste y ubicación repetible.

  • Superficies de posicionamiento
  • Patrones de agujeros
  • Ranuras de ajuste
Analizar este componente
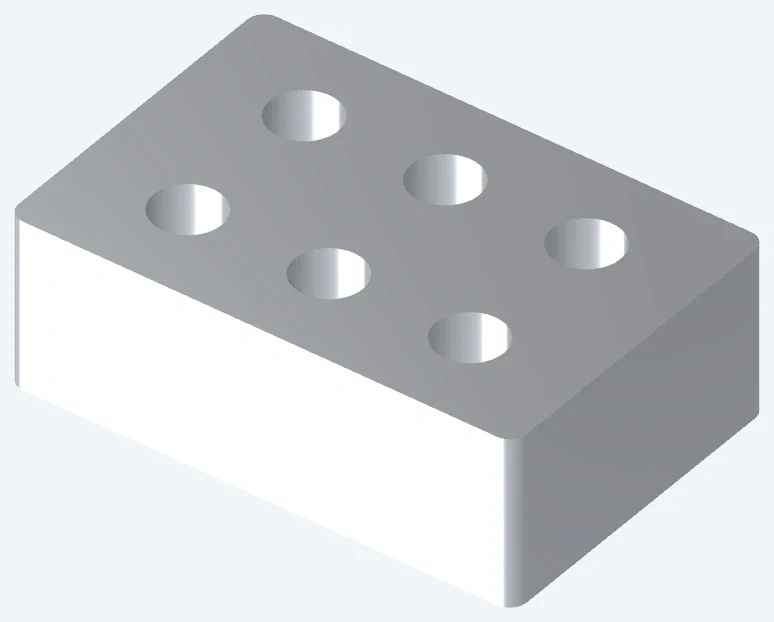
Fijación de localización con un patrón de agujeros

Bloques de fijación y placas de posicionamiento

Un dispositivo de fijación con almohadillas de contacto o mangas de posicionamiento reemplazables puede conservar su base cuando se desgastan los detalles funcionales. Suministramos la base mecanizada y los detalles de reemplazo según sus planos individuales.

  • Superficies de contacto
  • Agujeros de localización
  • Elementos intercambiables
Analizar este componente
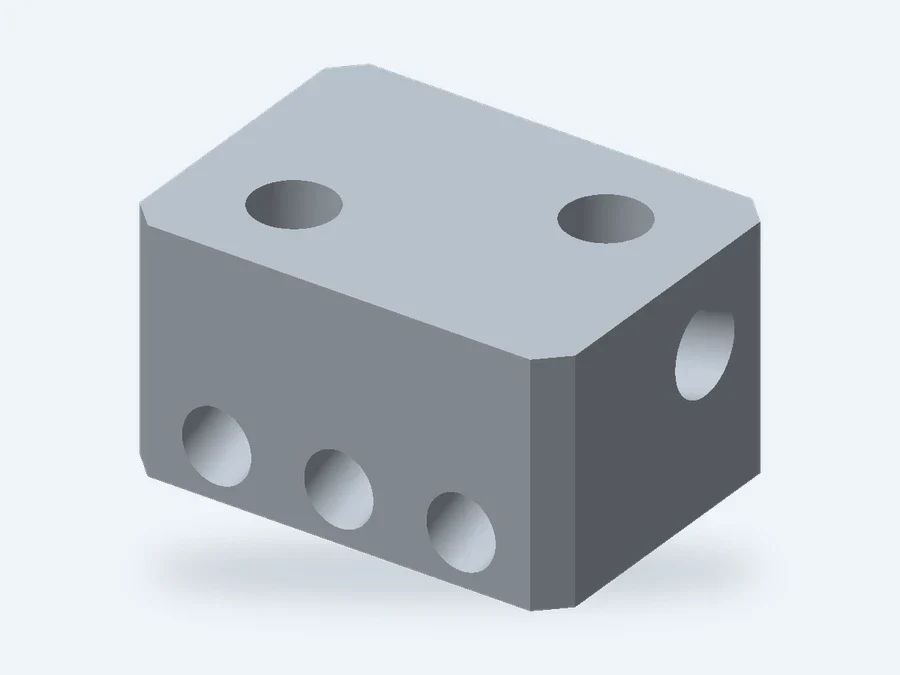
Bloques con orificios y cuerpos de interfaz

Bloques con orificios y cuerpos de interfaz

Los pasajes perforados transversalmente dejan intersecciones y aberturas de acceso para herramientas dentro del bloque. Su posición determina si es posible acceder a los bordes para el desburrado y qué aberturas requieren un cierre aprobado antes de usar el componente.

  • Pasajes intersecantes
  • Interfaz de sellado
  • Bordes internos
Analizar este componente
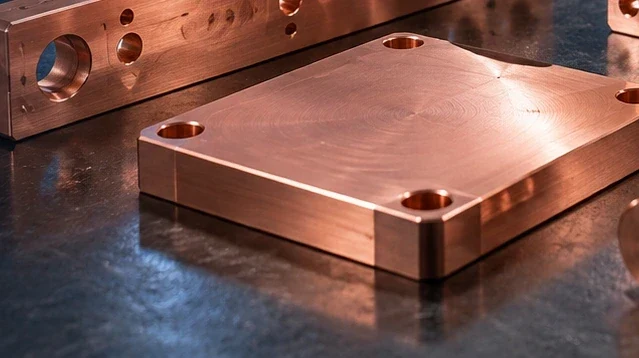
Placas de interfaz térmica

Placas de interfaz térmica

Diferentes alturas de componente pueden requerir almohadillas de contacto escalonadas en lugar de una única placa plana. Mecanizamos estos niveles y las características de montaje; el material de interfaz rellena los espacios restantes de contacto en la trayectoria térmica ensamblada.

  • Superficies de contacto
  • Taladros de montaje
  • Condición superficial final
Analizar este componente
Ejes, mangas y separadores de posicionamiento

Ejes, mangas y separadores de posicionamiento

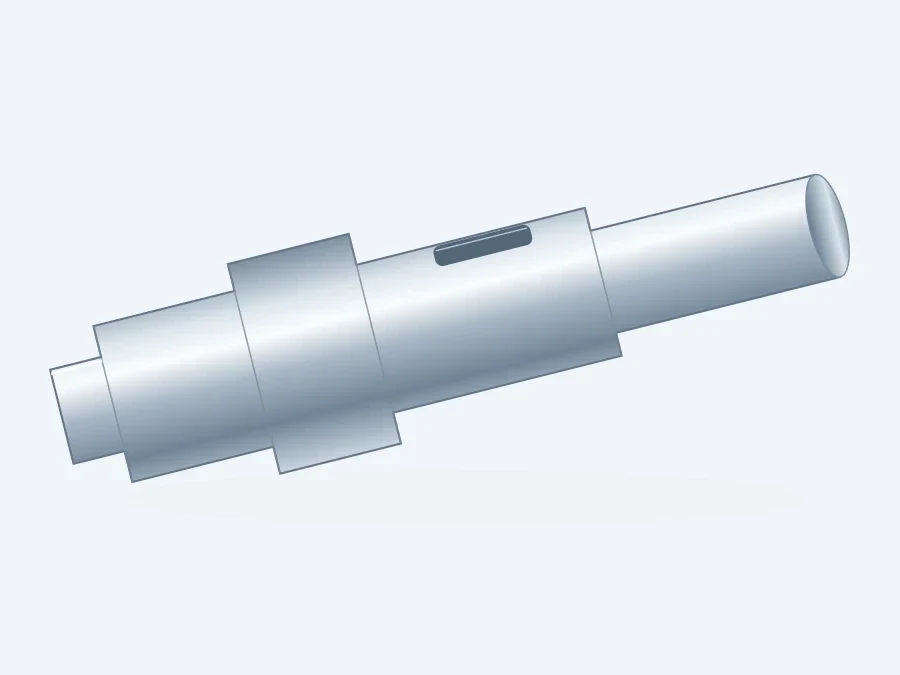
Un manguito extraíble requiere un diámetro de localización, una cara de tope y un medio para extraerlo. Incluir un escalón accesible o una característica de extracción aprobada evita tener que retirar la fijación circundante para reemplazar un detalle desgastado.

  • Diámetros acoplados
  • Hombros axiales
  • Características transversales
Analizar este componente

Cambios en el equipo que afectan el diseño de la pieza

Los cambios de módulo, las cargas repetidas y la exposición al vacío generan problemas distintos. Las opciones que se muestran a continuación indican dónde un cambio en el componente mecanizado puede evitar retrabajos en la herramienta ensamblada.

Carcasa fresada utilizada para analizar el montaje y las superficies internas

Reemplazo de módulos sin necesidad de mecanizar nuevamente el bastidor

Un sensor o actuador de reemplazo puede cumplir la misma función con una huella de montaje distinta. Una placa adaptadora independiente puede conservar las referencias de montaje del lado del equipo mientras soporta la nueva huella, siempre que la junta adicional sea aceptable desde el punto de vista de la rigidez y la alineación.

Las dos interfaces del adaptador deben tener una relación definida. Las características de localización establecen la posición del módulo; los orificios para tornillos con holgura permiten que los tornillos lo sujeten sin forzar la coincidencia entre patrones de orificios no coincidentes.

Recorrido de extracción

Verifique si el módulo instalado puede retirarse del equipo manteniendo en su lugar las líneas de servicio adyacentes. Un tornillo accesible no es suficiente si la carcasa bloquea la dirección de extracción.

Alineación tras el reemplazo

Mantenga la referencia del equipo sobre una cara o un localizador conservados cuando cambie el módulo. Reutilizar únicamente las dimensiones exteriores del antiguo soporte no preserva la alineación del sensor montado.

Fijación de localización con un patrón de agujeros

Carga repetible con localizadores sustituibles

Dos pasadores redondos ajustados pueden trabarse si la distancia entre los orificios varía. Una disposición de localización circular y diamantada es un método consolidado para localizar dos orificios aliviando la restricción redundante.

Los detalles de contacto sustituibles son útiles cuando el desgaste ocurre en una pequeña superficie de localización, en lugar de extenderse por toda la fijación. El plano de reemplazo mantiene común la interfaz de asiento, identificando al mismo tiempo la geometría funcional que puede cambiar.

Pads de contacto para superficies frágiles

Un pad polimérico independiente puede desplazar el contacto lejos de un borde metálico afilado. Para piezas de trabajo sensibles, la clase de polímero seleccionada también debe cumplir con los requisitos eléctricos, de desgaste y de contaminación propios de ese contacto.

Acceso para intercambiar un localizador

Coloque los tornillos de retención y el acceso de extracción en una cara accesible. Un inserto reemplazable tiene poco valor funcional si su elemento de fijación queda atrapado debajo del conjunto instalado.

Bloques con orificios y cuerpos de interfaz

Puertos y soportes expuestos al vacío

Una unión roscada ciega puede atrapar gas detrás del tornillo y liberarlo lentamente durante la evacuación. Una ventilación pasante o un elemento de fijación ventilado adecuado pueden solucionar ese volumen atrapado cuando el diseño del equipo lo permite.

Las características de ventilación deben conectar el volumen atrapado con el espacio evacuado sin crear una vía no deseada a través del límite de vacío. El diseñador del equipo aprueba dicha vía; no constituye un cambio automático en un plano suministrado.

Intersecciones de pasajes accesibles

Una abertura de inspección o una modificación en la dirección del taladrado pueden exponer una intersección de otro modo inaccesible para el desbarbado. Si dicha abertura forma parte de un límite sellado, también cambian los requisitos de cierre y ensayo.

Superficies de sellado mantenidas separadas de las caras estéticas

Un arañazo que atraviesa una pista de sellado tiene una importancia distinta a una marca en una cara exterior. Identifique la pista de sellado para que su requisito superficial y su protección permanezcan localizados en el área que efectúa el sellado.

Lo que cada lote debe demostrar

Utilice las primeras piezas para resolver problemas de montaje antes de comprometerse con un lote repetido. Una verificación de ajuste, una evaluación de proceso y un componente de producción aceptado tienen distintos criterios de aceptación.

Desarrollo y verificaciones de ajuste

Verifique las holguras del módulo, el acceso a los conectores y el orden de montaje. En esta etapa se puede corregir una posición de montaje antes de realizar las evaluaciones finales de acabado y limpieza.

Muestras para evaluación del equipo

Al evaluar desgaste, limpieza o exposición al proceso, utilice el material de contacto previsto y la ruta superficial final. Una verificación exitosa de la geometría por sí sola no resuelve esas cuestiones.

Componentes repetidos liberados

Incorpore la definición aceptada del componente en pedidos posteriores, incluidos los detalles reemplazables y los límites de tratamiento. Mantenga una revisión modificada de la pieza distinta de las piezas de repuesto para equipos ya en servicio.

Parámetros del material para interfaces térmicas y de ubicación

Las piezas de transferencia térmica se benefician de la conductividad, mientras que las piezas de ubicación también requieren una expansión térmica predecible. La limpieza superficial y la aptitud para vacío se especifican por separado de estas propiedades volumétricas del material.

Parámetros del material para interfaces térmicas y de ubicación
Referencia de materialValores de parámetrosContexto de pieza / material en bruto
Extrusión 6061-T6 / T6511Conductividad térmica 167 W/(m·K)Placas de montaje y carcasas externas; 25°C
Cobre C11000Conductividad térmica ≈391 W/(m·K); 101% IACSSuperficies térmicas (lands) y contactos eléctricos
316L / EN 1.4404Módulo 200 GPa; dilatación 16 µm/(m·K)Montajes y manguitos expuestos a la corrosión
PEEK · TECAPEEK naturalConductividad térmica 0.27 W/(m·K); dilatación 50 µm/(m·K)Espaciadores aislantes y guías reemplazables

Referencias típicas: Aleación Hydro 6061; Asociación para el Desarrollo del Cobre C11000 a 20°C; Outokumpu Supra 316L (módulo a 20°C; dilatación de 20–100°C); Ensinger TECAPEEK natural (dilatación longitudinal, 23–60°C).

Opciones de mecanizado que evitan operaciones innecesarias

Combinamos el fresado y el torneado alrededor de las superficies funcionales de la pieza. Los requisitos locales resultan más útiles que aplicar la misma especificación ajustada a todas las caras exteriores.

Interfaces que pueden hacer que falle una verificación de ensamblaje

Las verificaciones siguientes abordan piezas que encajan individualmente pero fallan tras el ensamblaje, el tratamiento o la instalación. Cada requisito debe asociarse a la superficie que desempeña la función correspondiente.

Carcasa fresada utilizada para analizar el montaje y las superficies internas

Caras de localización y patrones de agujeros

Un patrón de agujeros medido desde un borde sin usar del material bruto puede aprobarse en inspección, pero no coincidir con el soporte del equipo. Utilice la cara de asiento y las características reales de localización como referencias relevantes en el plano.

Ranuras de sellado tras el tratamiento

Un recubrimiento modifica el espacio disponible para el sello y sus piezas acopladas. Controle las dimensiones de la ranura en el estado final requerido, o conserve la ranura aprobada con máscara en lugar de recubrirla por defecto.

Roscas utilizables en agujeros transversales

Un orificio roscado puede cumplir con la profundidad perforada, pero perder rosca utilizable en un conducto intersectante. Mantenga claramente diferenciada la longitud requerida de acoplamiento de la profundidad total de perforación y de la ubicación de la intersección.

Escalonamientos para contacto térmico

Una placa de transferencia térmica requiere la altura correcta de contacto en cada dispositivo, además de una superficie adecuada. Si un elemento de contacto toca primero, otro dispositivo puede quedar separado de la placa incluso cuando el espesor total sea correcto.

Acabe las superficies de trabajo, no solo las exteriores

Cotizamos la condición final especificada del componente. Separar las superficies de sellado, localización y acabado mantiene el trabajo de acabado enfocado en las zonas que lo requieren.

Aristas en los contactos entre pieza y paso

Utilice un chaflán definido donde una pieza entre en contacto con una pieza de trabajo o sea manipulada. En una arista de sellado o localización, un redondeo excesivo puede eliminar geometría útil; esas aristas requieren su propio tratamiento.

Recubrimiento y enmascaramiento

Un plano puede exigir superficies exteriores protegidas mientras se mantienen áreas de contacto o ajuste sin recubrir. Indique el límite en lugar de aplicar una nota general de acabado sobre ambas.

Dimensiones tras el proceso final

Un informe realizado antes del recubrimiento no puede establecer el ajuste tras el recubrimiento. Vincule la verificación del agujero, ranura o cara de asiento afectados con la etapa finalizada, para que el equipo receptor mida la misma condición.

Parámetros de interfaz, limpieza y prueba de estanqueidad

Mantenemos separados el ajuste mecánico, la contaminación y la aceptación del límite estanco. La referencia de ajuste de localización se aplica únicamente donde se selecciona H7 en el plano.

Para la aceptación de limpieza, una inspección visual de limpieza, un resultado de partículas y un resultado de residuos químicos responden a preguntas distintas. El método y el límite aplicables deben ir apareados; un informe sin dicho apareamiento no puede demostrar conformidad.

Parámetros de interfaz, limpieza y prueba de estanqueidad
Característica / verificaciónParámetro o referenciaDetalle de aceptación
Manguito de localización reemplazableAgujero H7, nominal >6–10 mm
0 a +0.015 mm
Verificar el agujero de trabajo, la cara de tope y la posición del localizador
Alturas de escalón de contacto térmico20°C referencia dimensional estándarRegistrar cada altura de contacto y su condición de medición
Ranura y superficie de apoyo del selloAncho/profundidad de la ranura (mm); Ra (µm)Utilice las dimensiones especificadas en el estado final recubierto o enmascarado
Limpieza superficialTamaño de partícula (µm); recuento/cm² o residuo (µg/cm²)Identificar las superficies ensayadas, el método de muestreo y el límite de aceptación
Prueba de estanqueidad del límite selladoTasa de fuga (Pa·m³/s); presión de ensayo (Pa)Registrar el gas de ensayo, la diferencia de presión y el límite acordado

La referencia 20°C no establece la temperatura de funcionamiento ni la de desgasificación. Los límites de limpieza y estanqueidad provienen de la especificación del equipo. Referencias: ELESA+GANTER, tablas DIN ISO 286; NIST, Temperatura de Referencia Estándar.

Alcance de la limpieza y calificación de proveedores

Podemos presupuestar piezas mecanizadas para limpieza posterior. La limpieza final o el embalaje especializado requieren un proceso acordado, un sitio responsable y registros de liberación. La clasificación de sala limpia, el contacto con obleas o la cualificación del proceso, y las rutas de suministro aprobadas por el cliente exigen una revisión específica del proyecto; estas no se establecen mediante inspección dimensional.

Entrega al ensamblaje o a la limpieza final

Nuestro alcance de entrega puede finalizar en el componente mecanizado o en una etapa de acabado acordada por separado. Elegir el punto de entrega evita que la misma pieza sea limpiada, manipulada y reempacada innecesariamente.

Diseño de embalaje con componentes separados y campos de identificación para número de pieza, revisión, lote, cantidad e ID de registro

Proteja las superficies de sellado y de contacto

Separe los componentes para que el borde de una brida no dañe la superficie de sellado de la siguiente pieza. Los puntos de contacto del embalaje deben evitar las superficies funcionales protegidas.

Mantenga identificables las revisiones del equipo

Etiquete las variantes visualmente similares con el número de pieza y la revisión, junto con la referencia de lote acordada. Esto ayuda al personal de recepción a mantener separadas las piezas de repuesto para equipos antiguos de una versión revisada del producto.

Evite duplicar una ruta de limpieza controlada

Cuando su proveedor aprobado realice la limpieza final, solicite la condición de mecanizado previa y un paquete de transferencia adecuado. La limpieza final y su registro de liberación permanecen asociados a esa etapa definida.

Preguntas frecuentes sobre mecanizado de equipos para semiconductores

¿Puede sustituir una pieza original de equipo (OEM) a partir de una muestra usada?

Una muestra puede revelar la geometría, pero el desgaste y las reparaciones previas pueden haber modificado las dimensiones originales. Necesitamos una definición de fabricación aceptada antes de producir una sustitución; el plano original o las mediciones de la pieza acoplada ayudan a resolver los ajustes faltantes.

¿Es automáticamente seguro contra descargas electrostáticas (ESD) el PEEK negro?

No. El color no define el comportamiento eléctrico. Las calidades modificadas eléctricamente poseen propiedades específicas, y una calidad seleccionada para control ESD aún debe cumplir cualquier requisito adicional relacionado con el contacto con la pieza o la contaminación.

¿Se puede inspeccionar un localizador de plástico a temperatura ambiente si opera en caliente?

Sí, siempre que las dimensiones de aceptación indicadas en el plano estén definidas para esa condición de inspección. El diseño debe seguir considerando la condición operativa; un resultado dimensional a temperatura ambiente, por sí solo, no garantiza el juego necesario en condiciones de operación en caliente.

¿Se puede aceptar una superficie de sellado pulida únicamente por su apariencia?

No. Una apariencia brillante no garantiza la planicidad, la textura superficial ni la ausencia de arañazos que crucen la zona de sellado. Estos son controles superficiales o dimensionales independientes; además, el rendimiento requerido del sello puede exigir también una prueba de ensamblaje especificada.

¿Se puede cambiar un componente de equipo de aluminio a acero inoxidable?

Un cambio de material afecta la masa, la dilatación térmica y el flujo de calor, así como la resistencia. Esas diferencias son relevantes en un soporte móvil o en un montaje que experimenta cambios de temperatura durante su funcionamiento. Al comparar los materiales, conserve las condiciones requeridas de alineación y carga; unas mismas dimensiones no hacen que los materiales sean intercambiables.

¿Cómo debe suministrarse un componente para nuestra prueba de fuga con helio?

Especifique si la prueba cubre el componente desnudo o una conexión ensamblada, incluyendo qué puertos deben cerrarse y qué sellos o accesorios se instalarán. El dispositivo de prueba y las conexiones pueden influir en el resultado, por lo que el alcance de la entrega debe coincidir con la configuración que será aceptada.

¿Es suficiente el tamaño del anillo tórico para definir una ranura de sellado mecanizada?

No. La geometría de la ranura también depende de cómo se comprime el sello, del juego de acoplamiento y de la disposición de sellado. Una ranura copiada únicamente a partir de las dimensiones libres del anillo tórico puede provocar una compresión o un relleno incorrectos. Utilice el dibujo de garganta aprobado para el sello y la conexión seleccionados.

¿Debe realizarse un ensamblaje de prueba antes de la limpieza final?

Una verificación de ajuste antes de la etapa controlada de limpieza final puede revelar interferencias sin necesidad de volver a abrir el paquete terminado. Si el plan de aceptación exige el ensamblaje tras la limpieza, sus herramientas, manipulación y cualquier limpieza repetida forman parte de esa ruta aprobada. Mantenga tanto la verificación como la entrega final dentro del mismo plan de liberación.

SOPORTE PARA PROYECTOS

Hable sobre su componente para equipos de semiconductores

Indíquenos la función de la pieza en su equipo y la fase del proyecto. Podemos analizar el componente, sus requisitos de fabricación y las condiciones de entrega necesarias para su siguiente operación.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB