01 / OPERACIÓN
Torneado exterior y refrentado
Diámetros rectos y escalonados, caras extremas, conos y perfiles. Identifique las superficies funcionales y cualquier transición que deba coincidir con una pieza acoplada.
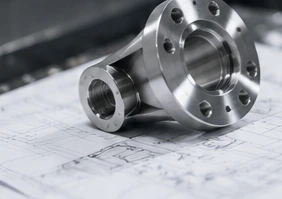
Para una discusión útil sobre fabricación, muestre cómo se ensambla y funciona la pieza. Un asiento de rodamiento, una superficie de sellado o una conexión roscada pueden requerir una verificación de aceptación distinta, incluso cuando están ubicados en el mismo componente.
Revisar los requisitos del plano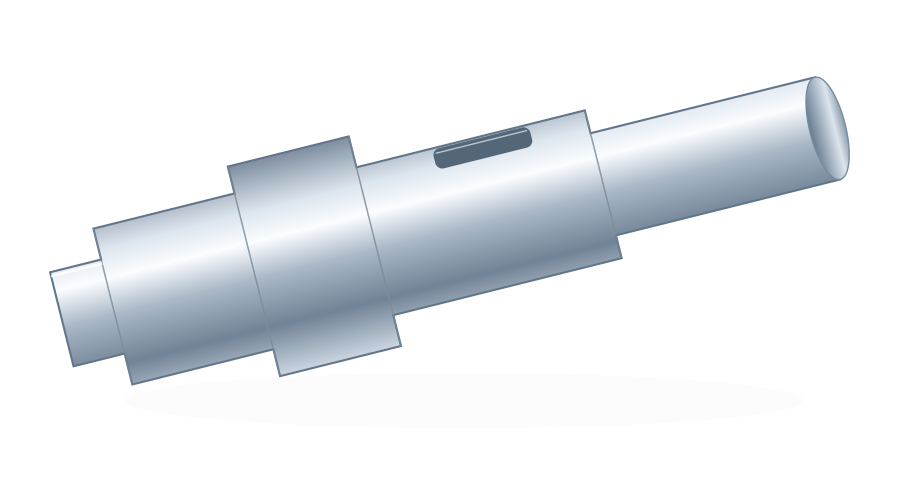
Indíquenos qué necesita la pieza. Confirmaremos las herramientas, los dispositivos de sujeción y las operaciones secundarias antes de aceptar el trabajo.
Diámetros rectos y escalonados, caras extremas, conos y perfiles. Identifique las superficies funcionales y cualquier transición que deba coincidir con una pieza acoplada.
Indique el diámetro del agujero cilíndrico, su profundidad y si el orificio es ciego o pasante. La longitud útil de la herramienta y la evacuación de virutas son factores críticos en características internas más profundas.[2]
Especifique el tipo de rosca, el paso, la clase de ajuste y la longitud útil. Para las ranuras, indique el ancho, la profundidad, los radios y su función específica.Laguía de operaciones de torneadovincula las operaciones de torneado, refrentado, ranurado y corte al desprendimiento con las características finales de la pieza.
Las superficies planas, las chaveteras y los orificios transversales pueden requerir herramientas activas (live tooling) o una operación de fresado independiente. La ruta seleccionada depende del equipo disponible, el acceso físico y lo especificado en el plano.[3]
Las piezas largas y esbeltas, los agujeros profundos, las características pequeñas o las aleaciones especiales requieren una revisión específica para cada pieza.Torneado tipo suizoy el rectificado no se asumen como parte de cada trabajo.
Múltiples diámetros y hombros destinados a funciones de transmisión, localización o soporte.
Discutir:Asientos de rodamiento · separación entre hombros · eje de referencia
Piezas cilíndricas huecas con una relación definida entre el agujero interior y la superficie exterior.
Discutir:Ajuste del agujero · espesor de pared · estado superficial
Interfaz redonda con caras, agujeros y características opcionales de montaje. Los patrones de agujeros pueden requerir un paso adicional de fresado.
Discutir:Ubicación de la cara · alineación del agujero · patrón de tornillos
Conectores y adaptadores roscados personalizados fabricados según una especificación de acoplamiento definida.
Discutir:Forma de la rosca · clase de ajuste · longitud útil de la rosca
Ubicación y unión de piezas con diámetros, longitudes y detalles extremos controlados.
Discutir:Ajuste de diámetro · rectitud · geometría del extremo
Componentes redondos de separación y ubicación diseñados en función de las dimensiones de su conjunto.
Discutir:Espaciado entre caras · holgura del agujero · acabado del borde
| Material / grado de referencia | Propiedad de referencia |
|---|---|
| Aluminio Extrusión 6061-T6 / T6511 | Resistencia al fluencia ≥240 MPa |
| Acero inoxidable 304 / EN 1.4301 | Dilatación térmica 16 × 10⁻⁶/K 20–100°C |
| Acero 42CrMo4 +QT, Ovako 327A Barra redonda, 40 < diámetro < 100 mm | Dureza 270–320 HB |
| Titanio Ti-6Al-4V, barra recocida Sección <76.2 mm | Resistencia al flujo ≥828 MPa 20°C, longitudinal |
| Latón Latón fácil de mecanizar C36000 | Plomo 2.5–3.0 wt% |
| Cobre Cobre ETP C11000 | Conductividad eléctrica 101% IACS 20°C |
| Aleaciones Inconel INCONEL 625, barra / palanquilla / chapa recocida Dimensiones del producto ≤4 in | Dureza nominal 145–220 HB |
| PEEK TECAPEEK natural sin carga | Módulo de tracción 4,200 MPa 1 mm/min |
| POM / acetal POM-C, TECAFORM AH natural | Absorción de agua 0.05 / 0.10% 24 / 96 h, 23°C |
| Nylon PA6, TECAMID 6 natural | Absorción de agua 0.30 / 0.60% 24 / 96 h, 23°C |
| Acrílico / PMMA PLEXIGLAS GS 0F00 fundido transparente | Transmisión luminosa ≈92% D65, DIN 5036-3 |
Datos de referencia de grados denominados: HydroAleación 6061; OutokumpuGama principal; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000yC11000; Special MetalsAleación INCONEL 625; Datos de producto de Ensinger para las calidades enumeradas; RöhmPLEXIGLAS GS / XT. Los valores de polímero son típicos. La dureza de INCONEL es datos comparativos nominales. Estas referencias de material no definen los límites de mecanizado VETCNC ni sustitutos aprobados.
¿Necesita un grado distinto? Incluya la especificación exacta y la documentación requerida. Las sustituciones requieren su aprobación.
| Diámetro nominal (mm) | Agujero H7 | Eje h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Utilice el agujero H7 o la clase de eje h6 donde se especifique en el dibujo; los controles geométricos se definen por separado.ISO 286-2
Discuta la longitud soportada, la sujeción de la pieza y si se permiten características centradas. Las secciones esbeltas pueden ser sensibles a las fuerzas de corte y a las vibraciones; sus criterios de aceptación deben quedar claramente definidos.[4]
Indique la longitud útil del agujero y la geometría interna. Un mayor voladizo de la herramienta puede dificultar el control de las vibraciones, la desviación y la evacuación de virutas.[2]
Defina las dimensiones importantes en estado libre y las superficies de sujeción permitidas. Revise cómo se sujetará, mecanizará e inspeccionará la pieza sin modificar su diseño funcional.[4]
Indique la longitud útil de la rosca, el acoplamiento de engrane y cualquier relajación o desalineación axial permitida en el extremo. No confíe únicamente en una rosca representada en CAD para transmitir la especificación.
Muestre el ancho y profundidad de la ranura, los detalles de las esquinas y la especificación de sellado o retención. Solicite una revisión del acceso requerido para la herramienta y del método de inspección.
Indique las relaciones angulares con respecto a otras características. Estos detalles pueden requerir una configuración adicional o herramientas activas; confirme el proceso de fabricación en lugar de asumir que todas las características se obtienen mediante torneado.[3]
Los cambios de diseño son propuestas para su revisión, no modificaciones automáticas de la pieza. Mantenga alineadas las revisiones del plano y las aprobaciones antes de la producción.
Preferencia de consulta:No especificado
Un proceso de acabado no sustituye una especificación superficial. Identifique las zonas que requieren una rugosidad determinada o una dimensión final específica.[4]
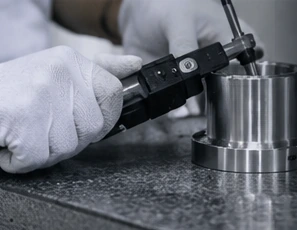
Identifique las dimensiones críticas, los elementos de referencia (datums) y cualquier registro relacionado con el material o el acabado. Acuerde el alcance de la inspección y el formato del informe como parte del pedido.
El diámetro, el ajuste de la rosca, el desalineamiento (runout) y la rugosidad superficial requieren verificaciones distintas. Confirme el equipo de medición adecuado y los métodos de aceptación para las características especificadas.
Para lotes repetidos, confirme la revisión del plano aprobada, los requisitos de muestra, la frecuencia de inspección y la forma en que deben identificarse las piezas o los lotes.
Cuando se requiera un proceso externo, acuerde quién realizará el trabajo, quién lo verificará y quién responderá las consultas sobre conformidad antes de formalizar el pedido.
Comience con las preguntas de diseño que la muestra debe responder: ajuste, ensamblaje, estado superficial o pruebas funcionales.
Indique la cantidad de muestras y la decisión de aceptación que dicha muestra respalda.Confirme la revisión liberada, la cantidad, el acabado, la inspección y el embalaje antes de producir el primer lote.
Analice cualquier aprobación de la primera pieza y su efecto sobre el cronograma.Comparta la frecuencia prevista de pedidos y cualquier cambio en las cantidades o requisitos entre lotes.
Acuerde el control de revisiones y el alcance de los pedidos repetidos, en lugar de asumir que permanecen sin cambios.Comience con un plano que distinga claramente las características esenciales de las preferencias. Incluya la cantidad inicial y las cantidades probables de repeticiones, para que el plan de fabricación pueda discutirse en contexto.
Grado exacto, estado de suministro, requisitos de origen y material eliminado desde la forma inicial.
Geometría de la pieza, sujeción de la pieza, acceso de las herramientas y operaciones secundarias como taladrado transversal, fresado o rectificado.
Recubrimientos, enmascarado, registros requeridos y alcance de la inspección —no solo el tiempo en el torno.
Configuración compartida entre un lote, alcance para pedidos repetidos, disponibilidad del material y destino de entrega solicitado.
La cantidad mínima de pedido, el plazo de entrega y los acuerdos de envío se confirman para cada proyecto.
Casquillos, manguitos y componentes de interfaz. Confirme los requisitos de trazabilidad y cualificación.
Requisitos de aplicaciónComponentes para instrumentos y ensamblajes. Especifique los requisitos de material, limpieza y documentación.
Requisitos de aplicaciónEjes, pasadores, espaciadores y adaptadores. Identifique los ajustes críticos y los requisitos para lotes repetidos.
Requisitos de aplicaciónComparta los requisitos de cualificación y manejo de la información antes de intercambiar planos restringidos.
Requisitos de aplicaciónInterfaces de precisión y componentes para equipos. Analice los requisitos de superficie y limpieza.
Requisitos de aplicaciónLos ejemplos de aplicación no constituyen una aprobación ni certificación sectorial. Los requisitos especializados se revisan antes de aceptar un proyecto.
Envíe el modelo CAD, el plano correspondiente, el material, la cantidad y la fecha objetivo de entrega.
Analice ajustes, utillaje, material en bruto, acabados, inspección y cualquier procesamiento externo realizado por socios.
Confirme por escrito el precio, la revisión del plano, los requisitos de aceptación y los acuerdos de entrega.
Proceda según el plan acordado de producción, inspección, registros y embalaje.
416 ACERO INOXIDABLE
Las comprobaciones de agujeros pequeños y la inspección con microscopio de dos ángulos revelaron rebabas que la calibración del agujero principal podría haber ocultado.
Lea el proyecto del tubo colimadorEl torneado gira la pieza de trabajo y se utiliza comúnmente para perfiles redondos, caras y diámetros. El fresado emplea fresas giratorias para crear características como cavidades, superficies planas y patrones de perforaciones. Una pieza puede requerir ambos procesos.[1][3]
Sí: comience con su propia especificación de pieza. Los ejemplos de esta página ilustran familias de piezas, no artículos en stock. Envíenos su modelo y el plano correspondiente para que podamos revisar la forma, el material, la cantidad y los requisitos de aceptación.
Estos requieren una revisión basada en el plano. Proporcione el diámetro exterior, la longitud total, el material, los ajustes críticos y los controles geométricos. La cotización confirma los requisitos aceptados; no se utiliza un volumen de máquina genérico ni una tolerancia genérica como promesa para cada pieza.
Incluya dichas características en su solicitud, junto con sus dimensiones completas y los requisitos de aceptación. Las formas de rosca, la longitud útil, la profundidad del taladro, el acceso a la ranura y la disposición de sujeción de la pieza deben revisarse antes de confirmar el alcance del trabajo.
Estas características pueden producirse con herramientas activas o con una configuración adicional de fresado. Indique sus ubicaciones y relaciones angulares en el plano. La cotización debe identificar la ruta de proceso propuesta, sin asumir que todas las características se completan en una sola configuración.[3]
El torneado de tipo suizo y el rectificado pueden evaluarse como requisitos independientes. Envíenos las dimensiones de la pieza, las secciones esbeltas y los requisitos superficiales para poder analizar la ruta adecuada y cualquier participación especializada.
Indique la cantidad real que necesita y qué deben demostrar las primeras piezas. Las cantidades mínimas, los costos de preparación y cualquier etapa de aprobación de muestras se acuerdan por proyecto, no como una regla única aplicable a todos los componentes.
El plano, el estado del material, la cantidad, las herramientas, las operaciones secundarias, el acabado superficial, los requisitos de inspección y de entrega definen el alcance del trabajo. Comparta la fecha de entrega solicitada; el cronograma alcanzable y cualquier dependencia se confirman en la cotización.
Nuestro primer paso consiste en evaluar la compatibilidad con nuestras fábricas. Para trabajos que no se ajusten a esa capacidad, podemos analizar la coordinación con socios adecuados o facilitar una presentación. Acuerde previamente las partes manufactureras, las responsabilidades de inspección y la relación comercial antes de emitir el pedido.
Un modelo STEP o IGES junto con un plano PDF coincidente constituye un punto de partida útil. Incluya las unidades, el número de pieza y la revisión. El formulario de solicitud acepta un solo archivo o un archivo ZIP de hasta 20 MB. Acuerde previamente la confidencialidad y un método de transferencia adecuado antes de compartir información sensible o restringida.
¿No está listo para compartir archivos confidenciales? Comience con una descripción del proyecto no sensible y especifique cualquier requisito de confidencialidad.
Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.
Referencias sobre procesos de torneado y calidad de componentes. Confirme los requisitos de mecanizado y aceptación de su pieza durante la cotización.
