En esta página
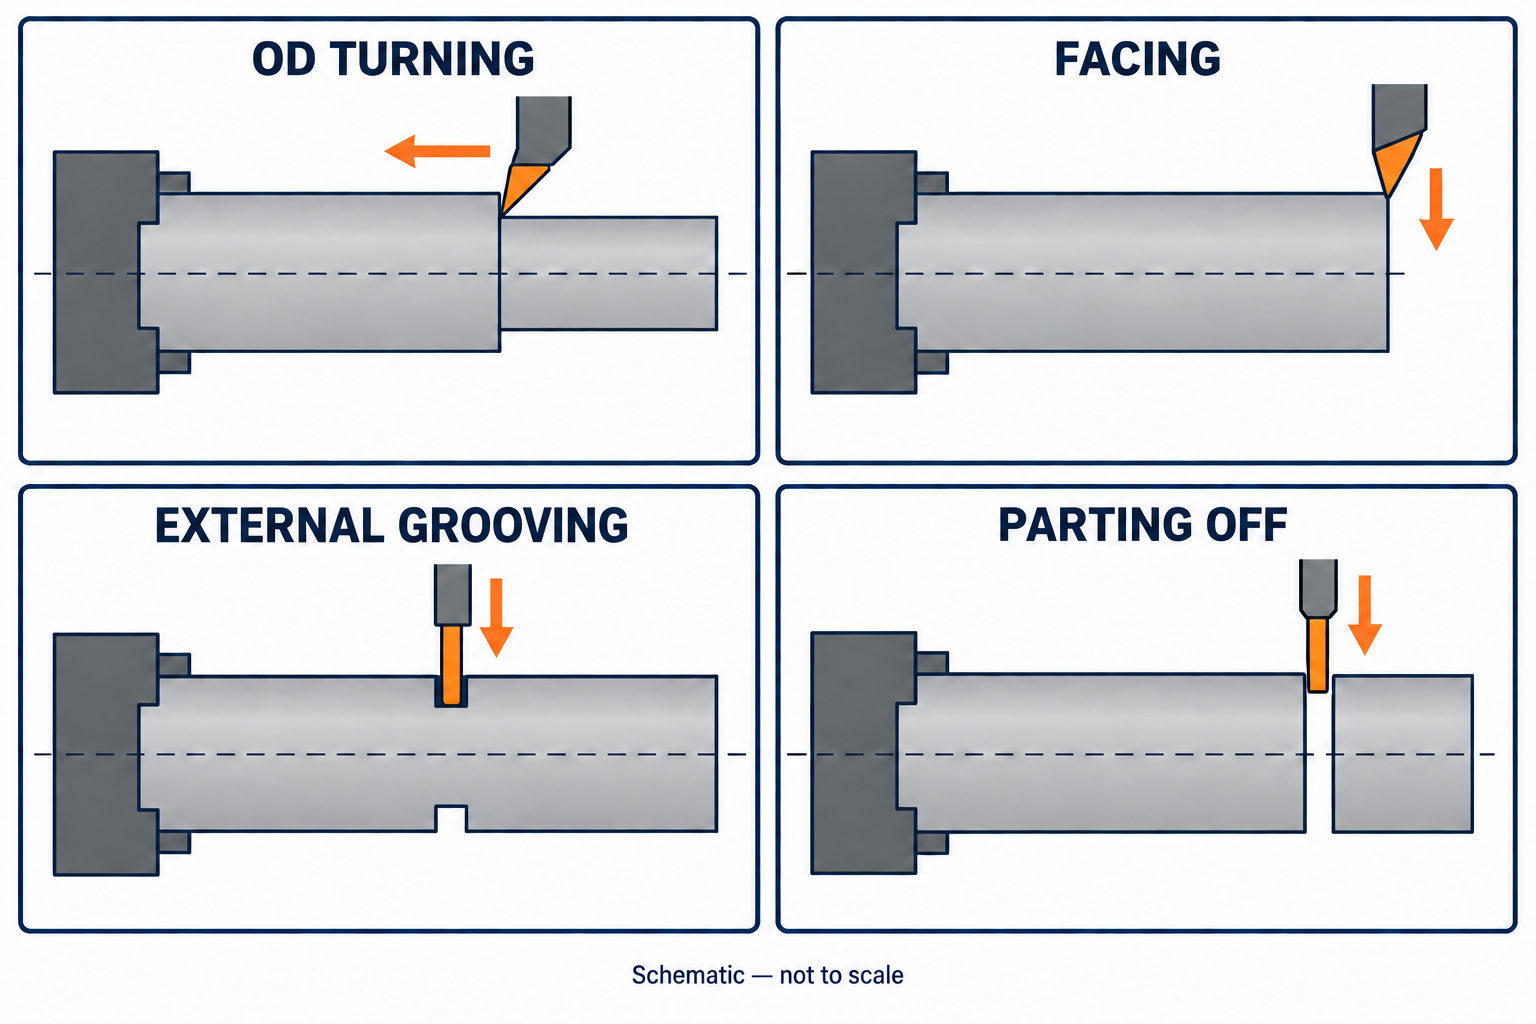
El torneado exterior (OD) modifica el diámetro exterior, el refrentado crea una cara frontal, el ranurado deja una característica rebajada y el corte de separación aísla un componente del material restante. Las cuatro operaciones pueden aparecer en la misma pieza torneada. La distinción útil radica en dónde corta la herramienta, en qué dirección avanza y qué geometría debe conservarse.
Esta guía compara el torneado exterior recto, el refrentado, el ranurado radial exterior y el corte de separación radial convencional. Se centra en la identificación de características y la especificación de la pieza terminada; el mandrinado, el roscado y otras operaciones de torneado tienen sus propios requisitos.
Compare las cuatro operaciones de torneado
En todos los casos, la pieza gira. Las direcciones indicadas a continuación describen el avance de la herramienta respecto al eje del husillo —no la dirección de rotación de la pieza.
| Operación | Zona de corte de la herramienta | Dirección básica de avance | Resultado |
|---|---|---|---|
| Torneado exterior recto | A lo largo de la superficie exterior de la pieza | Paralelo al eje del husillo durante el paso longitudinal | Una superficie cilíndrica exterior con un diámetro menor |
| Refrentado | A través de un extremo de la pieza | Radialmente a través de la cara frontal | Una superficie frontal mecanizada; su posición axial ayuda a definir la longitud |
| Ranurado radial exterior | En una posición seleccionada del diámetro exterior | Radialmente hacia el interior de la pieza en un simple avance en picado | Un rebaje circunferencial; la pieza permanece conectada |
| Corte de separación | En la posición prevista para la separación | Radialmente hacia dentro en una configuración convencional de corte | Un componente separado del material restante |
Estos son patrones básicos de movimiento, no todas las trayectorias posibles de la herramienta. Ranuras más anchas pueden requerir varios pasos y desplazamientos laterales; las superficies perfiladas combinan distintas direcciones. La guía de torneado exterior de Sandvik Coromant distingue entre torneado longitudinal, torneado de perfil y torneado frontal.
Contribución de cada operación a la pieza
Torneado exterior (OD): superficies cilíndricas y escalones de diámetro
En un pase recto de diámetro exterior en CNC torneado, el filo cortante avanza a lo largo de la pieza giratoria en la posición radial seleccionada. Cambiar esa posición entre pasadas genera distintos diámetros; detener una sección cilíndrica en un escalón establece un salto en el perfil.
Para un eje que se ajusta dentro de otro componente, identifique el diámetro funcional y sus límites. Un plano que indica únicamente el diámetro exterior nominal deja ambigua la gama de aceptación. También son relevantes las posiciones de los escalones y los requisitos de las esquinas: la herramienta debe alcanzar el perfil exigido por el diseño.
Achulado: superficies terminales y referencias de longitud
El achulado actúa sobre una superficie terminal, no a lo largo de la superficie cilíndrica exterior. Puede eliminar un extremo irregular del material bruto y establecer una superficie desde la cual se localicen las dimensiones posteriores. Achular el extremo opuesto puede llevar la pieza a su longitud total requerida, tal como se describe en la guía de SFS sobre torneado longitudinal y achulado.
Una superficie achulada no es automáticamente una superficie de ensamblaje aceptable. Si debe apoyarse contra un escalón o servir para ubicar otra pieza, especifique el acabado y los requisitos geométricos aplicables. Indique claramente en el plano la referencia prevista, en lugar de confiar únicamente en la palabra «achulado».
Ranurado externo: una muesca que permanece en el componente
Una ranura externa sencilla se mecaniza en una ubicación axial seleccionada, dejando material entre su fondo y el centro de un eje macizo. Especifique el ancho de la ranura, el diámetro del fondo, su posición y la forma de las esquinas. Su finalidad —por ejemplo, proporcionar holgura o alojar un elemento de retención— determina qué detalles son relevantes.
No asuma que el ancho final de la ranura debe coincidir con el ancho de una sola herramienta. Las ranuras estrechas pueden realizarse mediante una única penetración, mientras que las características más anchas pueden requerir múltiples pasadas y una estrategia de acabado. La orientación de Sandvik sobre ranurado externo describe varios enfoques. Una ranura para junta o para anillo de retención debe cumplir los requisitos específicos del componente, no una «ranura estándar» genérica.
Corte de separación: separación, con una condición final que resolver
El corte de separación, también denominado corte de desbaste, utiliza un corte estrecho para separar la pieza del material en barra o de otra sección restante. A diferencia de una ranura funcional, el resultado pretendido es la separación, no una muesca conservada en una pieza continua.
El extremo de corte puede presentar una muesca central, una rebaba en el borde o una condición superficial que requiere trabajo adicional. La guía de separación de Sandvik analiza los compromisos que afectan estos resultados. Decida si el extremo puede aceptarse tras el corte y el desbarbado, o si requiere un acabado posterior de cara. Esa decisión debe incluirse en el plan de proceso y en los requisitos del dibujo, no en la suposición de que «cortado» significa «terminado».
Dos detalles de ranura fáciles de malinterpretar
La profundidad radial es la mitad de la diferencia de diámetros
Para una ranura externa concéntrica en un eje cilíndrico, la profundidad radial nominal es:
Profundidad radial de la ranura = (diámetro exterior − diámetro de fondo de ranura) ÷ 2
Un diámetro exterior de 24 mm y un diámetro de fondo de ranura de 22 mm dan una profundidad radial de (24 − 22) ÷ 2 = 1 mm, no 2 mm. El ancho de la ranura, su ubicación axial y el radio de las esquinas siguen siendo requisitos independientes del dibujo.
Una ranura frontal es una característica distinta
Una ranura radial externa rodea el exterior de la pieza. Una ranura frontal es un rebaje anular que se accede desde una cara final y penetra axialmente. No corresponde ni al torneado frontal convencional ni a la ranura externa mostrada en la comparación. El portaherramientas debe adaptarse a la geometría anular, y la evacuación de virutas requiere atención especial; véase la orientación de Sandvik sobre ranurado frontal.
En una solicitud de cotización, especifique si la ranura está en el diámetro exterior, dentro de un agujero o sobre una cara final. «Añadir una ranura» es insuficiente, incluso cuando se indican su ancho y profundidad.
Ejemplo: secuencia de operaciones en un eje escalonado
Considere un eje macizo con dos diámetros exteriores, una ranura externa y dos caras finales que determinan su longitud ensamblada. Una posible ruta con alimentación desde barra es:
- Acerque la cara expuesta. Establezca la referencia axial prevista para las características mecanizadas en esta configuración.
- Tornee los diámetros exteriores. Genere las secciones cilíndricas y las ubicaciones de los hombros, incluyendo el acabado final exigido por el dibujo.
- Mecanice la ranura externa. Ubíquela respecto a la referencia especificada y genere su ancho, su diámetro de fondo y los detalles de sus esquinas.
- Separe en la posición prevista. Tenga en cuenta el ancho del corte y cualquier material adicional necesario para una operación posterior de acabado de cara.
- Acabe la segunda cara, si es necesario. Una segunda configuración adecuada o una disposición de máquina apropiada puede permitir el acceso; luego verifique la pieza terminada contra el dibujo.
Este es un ejemplo, no una secuencia universal. El acceso, la sujeción de la pieza, el material, las relaciones entre características y la pieza en bruto inicial pueden modificar la ruta de mecanizado. Por ejemplo, una pieza en bruto ya pre-cortada puede no requerir el desbaste final desde una barra. Una ranura solo se necesita cuando el diseño así lo exige. Reconocer las operaciones le ayuda a discutir la ruta sin dictar innecesariamente las herramientas del proveedor. En una sección larga y delgada, la flexión y el soporte del eje también afectan al diámetro obtenido.
Especifique el resultado, no solo el nombre de la operación
Utilice esta lista de verificación de características al revisar un plano de pieza torneada o al comparar solicitudes de cotización. Las entradas identifican la información que debe resolverse; no prescriben valores de tolerancia.
| Característica | Información que debe explicitarse | Pregunta por resolver |
|---|---|---|
| Diámetro exterior | Límites dimensionales, longitud de la sección controlada, estado superficial requerido y controles geométricos aplicables | ¿Qué sección localiza, soporta o acopla realmente con la pieza complementaria? |
| Cara final | Dimensiones axiales, relación de referencia, acabado superficial y requisitos aplicables de planicidad u orientación | ¿Se trata de una superficie de contacto en ensamblaje o simplemente de un extremo no crítico? |
| Ranura | Ubicación en diámetro exterior, interior o cara; anchura, tamaño de raíz o profundidad, posición axial/radial y detalles de esquina | ¿Qué característica o componente acoplado determina los requisitos de la ranura? |
| Extremo de corte | Longitud final, estado aceptable del extremo y tratamiento de borde especificado | ¿Puede dejarse tal como queda tras el corte, o debe rectificarse posteriormente? |
Para una cotización, proporcione el modelo y el plano acotado junto con la calificación y condición del material, la cantidad y los requisitos críticos de inspección. La CNC lista de verificación para solicitudes de cotización (RFQ) de mecanizado cubre íntegramente el paquete de solicitud.



