En esta página
Un eje esbelto puede cumplir con su diámetro cerca del plato y resultar sobredimensionado más adelante a lo largo del recorrido de corte. La fuerza de corte dobla la pieza de trabajo alejándola de la herramienta, lo que modifica la cantidad de material eliminado. Si la herramienta y la pieza de trabajo también vibran entre sí, la superficie puede presentar marcas de vibración (chatter).
El punto de partida para el mecanizado de ejes esbeltos es la longitud sin soporte en la ubicación de corte, la rigidez a la flexión del eje y la dirección y magnitud de la carga de corte. Con frecuencia, la ubicación de los soportes importa más que la relación global entre longitud y diámetro de la pieza.
Cómo la fuerza de corte se convierte en un error de diámetro
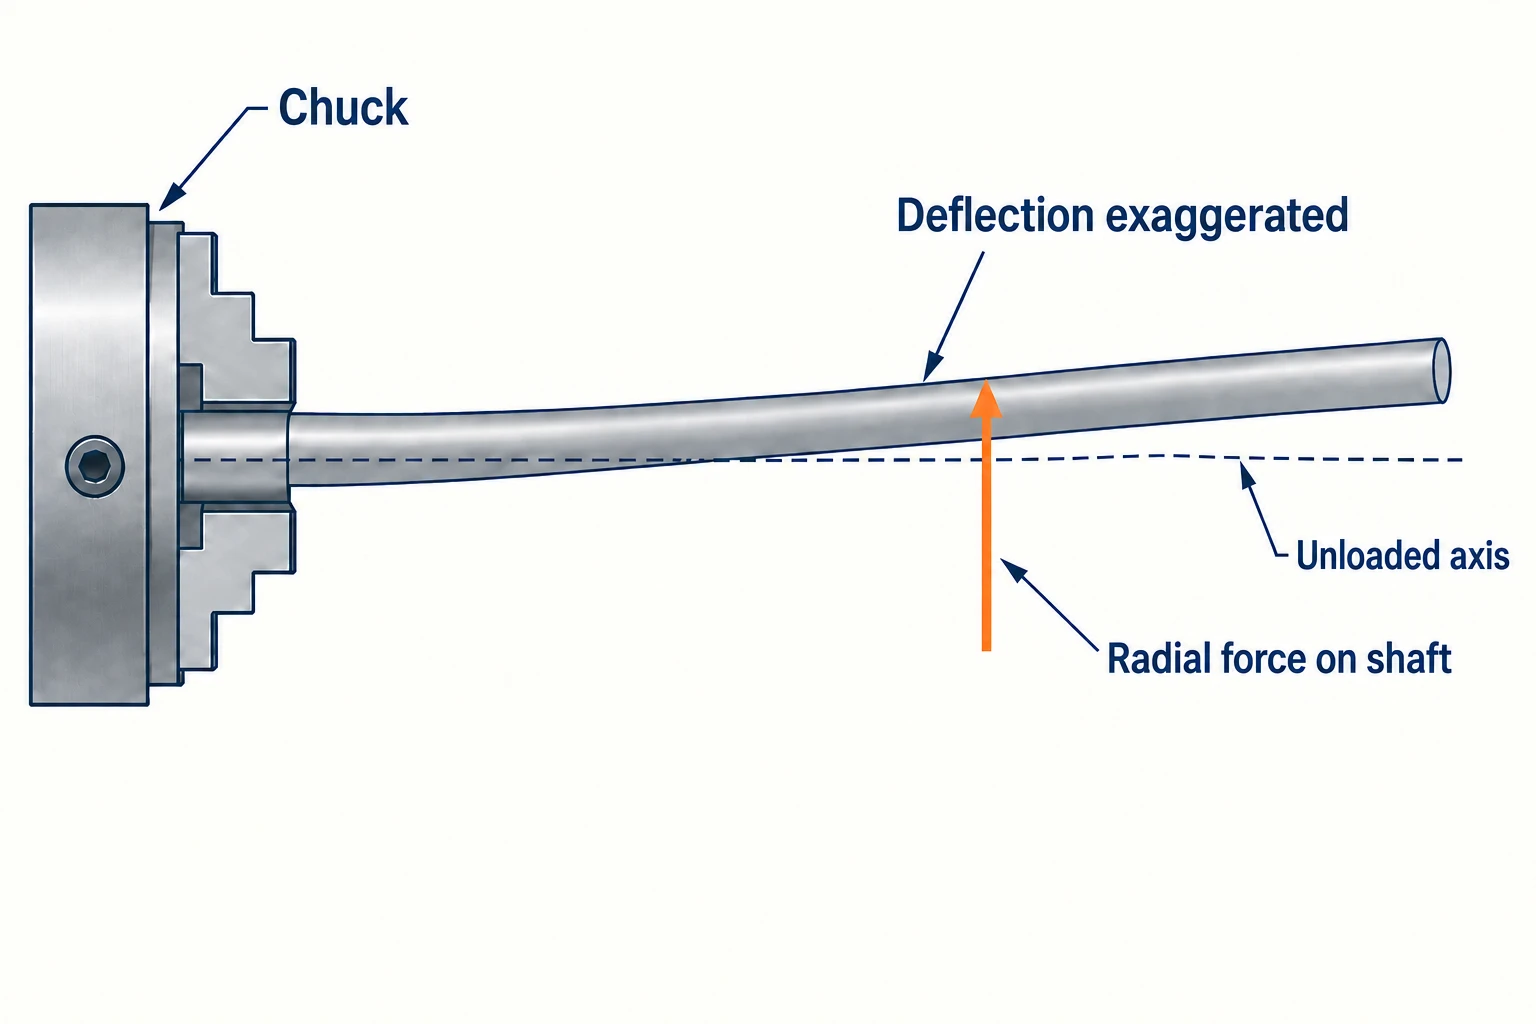
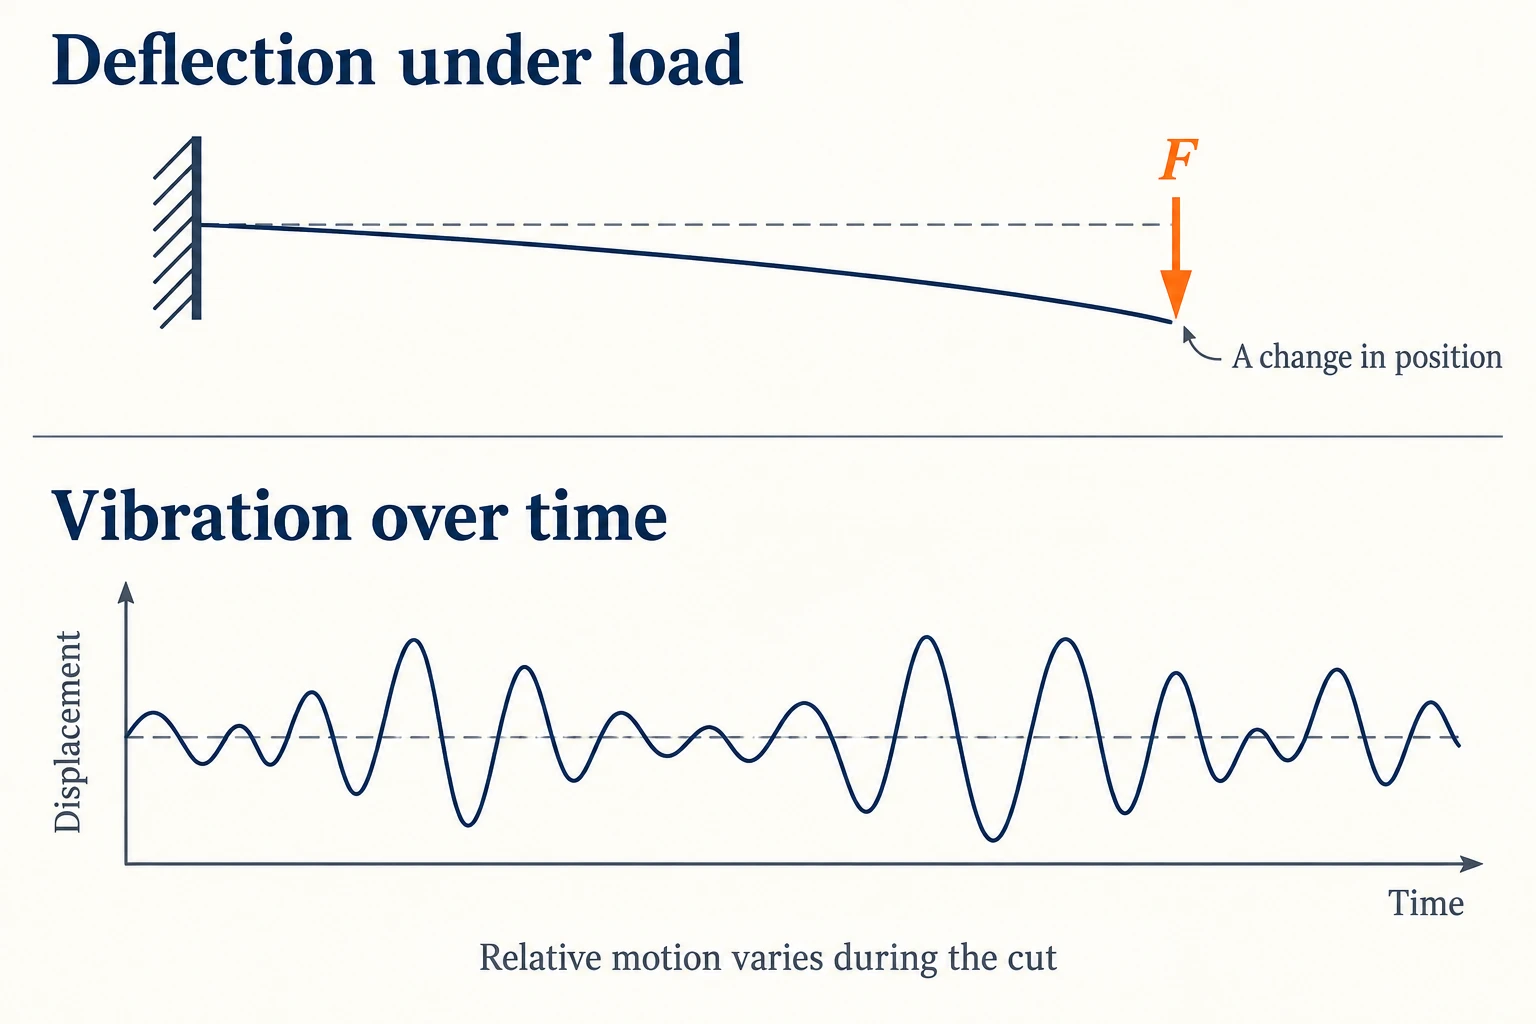
En el torneado externo, la componente radial de la fuerza de corte empuja hacia el interior del eje, perpendicularmente a su eje. Una pieza de trabajo flexible se desplaza alejándose del borde cortante. La herramienta y el portaherramientas también pueden deformarse, por lo que el desplazamiento relevante es el cambio de posición entre el borde cortante y la pieza de trabajo.
La deformación elástica desaparece en gran medida al retirar la carga, pero el metal que queda tras el paso de corte no lo hace. Por eso, un eje puede recuperar su forma tras un pase y aun así presentar un error de diámetro. Cambiar la flexibilidad a lo largo de la trayectoria de la herramienta puede producir un conicidad o una sección media más abultada, según la disposición de los soportes. Esas formas son indicios, no prueba concluyente de una única causa.
Por qué una longitud sin soporte más corta ayuda tanto
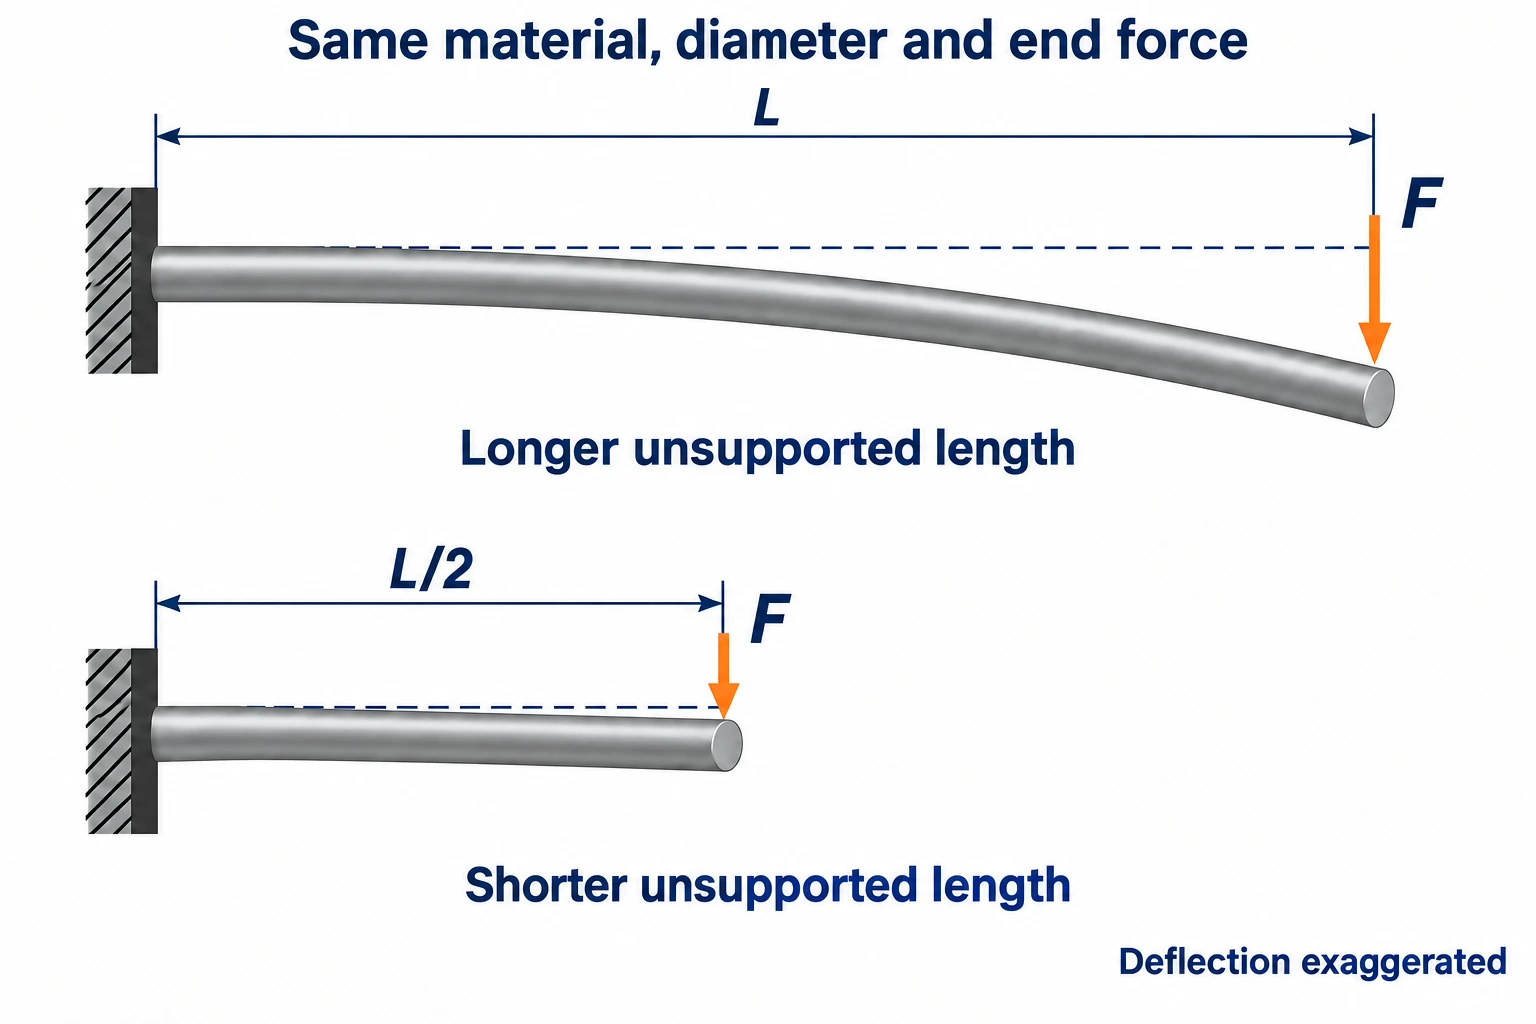
Un modelo sencillo de viga muestra dicha sensibilidad. Para un eje recto y uniforme fijado rígidamente en un extremo y cargado lateralmente en su extremo libre, la pequeña deformación elástica en el extremo es:
δ = FL3 / (3EI), con I = πd4 / 64 para una sección circular maciza.
Aquí, F es la fuerza transversal en el extremo, L la longitud expuesta, E el módulo de Young y d el diámetro. I describe la resistencia a la flexión de la sección transversal. Las relaciones provienen de la teoría de la viga en voladizo y del segundo momento de área.
Para una fuerza transversal de 20 N y un módulo del material de 200,000 N/mm², calcule la deformación utilizando las siguientes dimensiones. Los tres casos que se indican a continuación emplean el mismo extremo fijo ideal y la misma carga aplicada en el extremo.
| Longitud expuesta L | Diámetro d | Deformación calculada en el extremo δ |
|---|---|---|
| 120 mm | 10 mm | Aproximadamente 0.117 mm |
| 60 mm | 10 mm | Aproximadamente 0.0147 mm |
| 120 mm | 12 mm | Aproximadamente 0.0566 mm |
Reducir a la mitad la longitud expuesta reduce la deformación de este modelo a una octava parte. Aumentar el diámetro también ayuda considerablemente, ya que aparece elevado a la cuarta potencia en la ecuación. Por el contrario, un eje se vuelve menos rígido a medida que el torneado reduce su diámetro.
Un plato, un contrapunto y un soporte fijo no se comportan como este modelo ideal de extremo fijo. Los escalones, los cambios en la posición de la carga y los soportes flexibles modifican el resultado. Utilice este cálculo para comprender la sensibilidad del sistema; no predice el error dimensional final del diámetro ni una longitud máxima admisible para el mecanizado.
Coloque el soporte donde el eje lo requiera
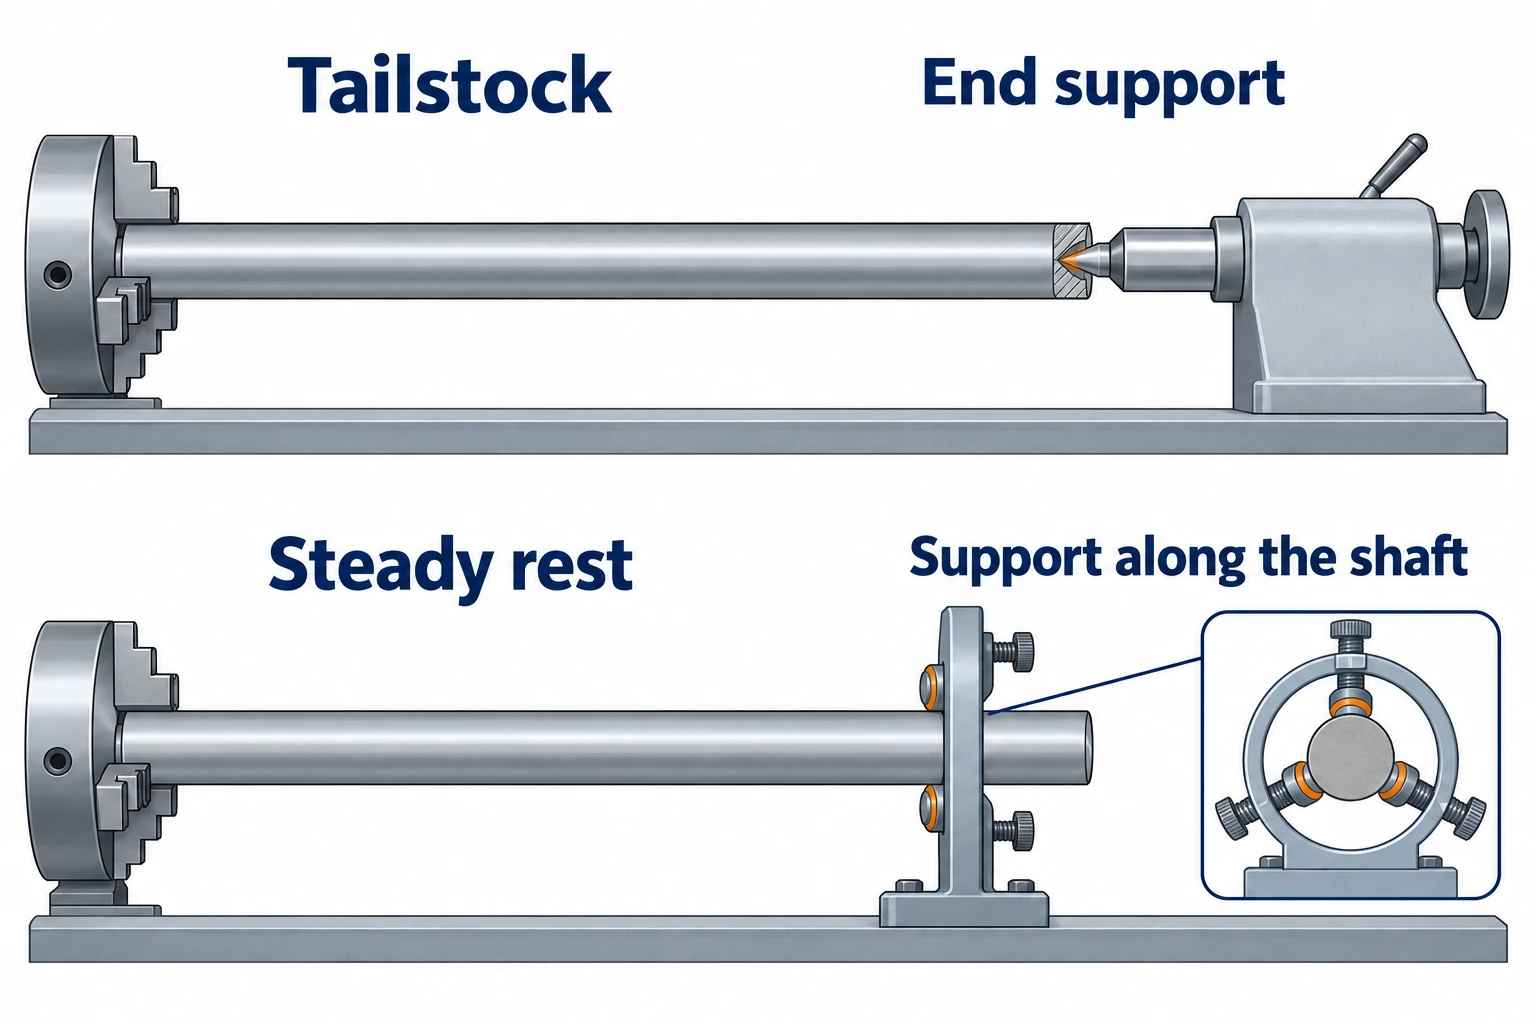
Comience identificando la sección susceptible de flexionarse entre el punto de corte y los soportes. En el CNC torneado, esta luz de trabajo forma parte de la revisión del sistema de sujeción. Una pieza larga puede tener una luz de trabajo corta; una pieza más corta con un cuello delgado puede seguir siendo difícil de sujetar con rigidez.
| Soporte | Qué modifica | Qué sigue requiriendo verificación |
|---|---|---|
| Centro del contrapunto | Sujeta el extremo opuesto en lugar de dejarlo libre. | Contacto mediante taladro de centrado, alineación, estado del centro y fuerza aplicada. El eje aún puede flexionarse entre los soportes. |
| Soporte fijo | Agrega soporte en una posición seleccionada a lo largo del eje. | Una superficie de contacto adecuada, un ajuste correcto y espacio suficiente para que la herramienta acceda a sus características. |
| Soporte móvil | Se desplaza junto con el carro, manteniendo el soporte cerca de la zona de corte. | Posición relativa entre el soporte y la herramienta, estado del contacto y si los hombros o los cambios de diámetro interrumpen el soporte. |
El Suplemento del manual del operador de torno para taller de Haas describe el soporte fijo como un apoyo adicional para ejes largos o estrechos. La sección sobre el soporte móvil del Manual del propietario del torno para armeros G0949G de Grizzly explica su función para resistir la presión de la herramienta de corte sobre piezas de trabajo esbeltas.
Una mayor fuerza del contrapunto no es automáticamente mejor. Una fuerza excesiva puede deformar la materia prima, mientras que una mala alineación o contacto genera otros errores. La guía de resolución de problemas del contrapunto de Haas trata la presión y la alineación como verificaciones independientes. El ajuste correcto depende de la máquina real, del centro y de la pieza.
Distinguir claramente la deformación estática de la vibración (chatter)
La deformación describe un desplazamiento bajo carga. La vibración (chatter) es una inestabilidad dinámica en la que la vibración relativa entre herramienta y pieza de trabajo se mantiene de forma autosostenida por el proceso de corte. En la vibración regenerativa, las ondulaciones generadas en una revolución anterior modifican el espesor de viruta en la siguiente, retroalimentando así la fuerza de corte. Las investigaciones sobre el torneado de ejes esbeltos modelan conjuntamente la herramienta y el eje, porque ambos pueden participar en dicha vibración.
Un corte silencioso aún puede dejar un error dimensional. Asimismo, la presencia de marcas periódicas visibles no implica necesariamente que el eje sea el único responsable; también deben considerarse en la investigación el sistema de sujeción de la herramienta, el centro y la máquina.
Una vez que el soporte es adecuado, revise el filo de corte y su rango operativo. La guía de plaquitas de Sandvik Coromant identifica las plaquitas positivas como un buen punto de partida para componentes esbeltos. El radio de punta, el ángulo de entrada, la velocidad de avance y la profundidad de pasada afectan al equilibrio de fuerzas. Un radio de punta más pequeño puede reducir la tendencia a la vibración, aunque esto supone una compensación en la resistencia del filo.
No reduzca continuamente la velocidad de avance hasta que la herramienta apenas corte. La guía contra vibraciones de Haas identifica una carga de viruta excesivamente ligera como una posible fuente de inestabilidad. Seleccione parámetros dentro del rango recomendado por el fabricante de la herramienta y, a continuación, evalúe cambios controlados. Modificar la velocidad del husillo puede interrumpir las vibraciones, pero no puede eliminar la flexibilidad estática del eje.
Mida el patrón, no solo un diámetro.
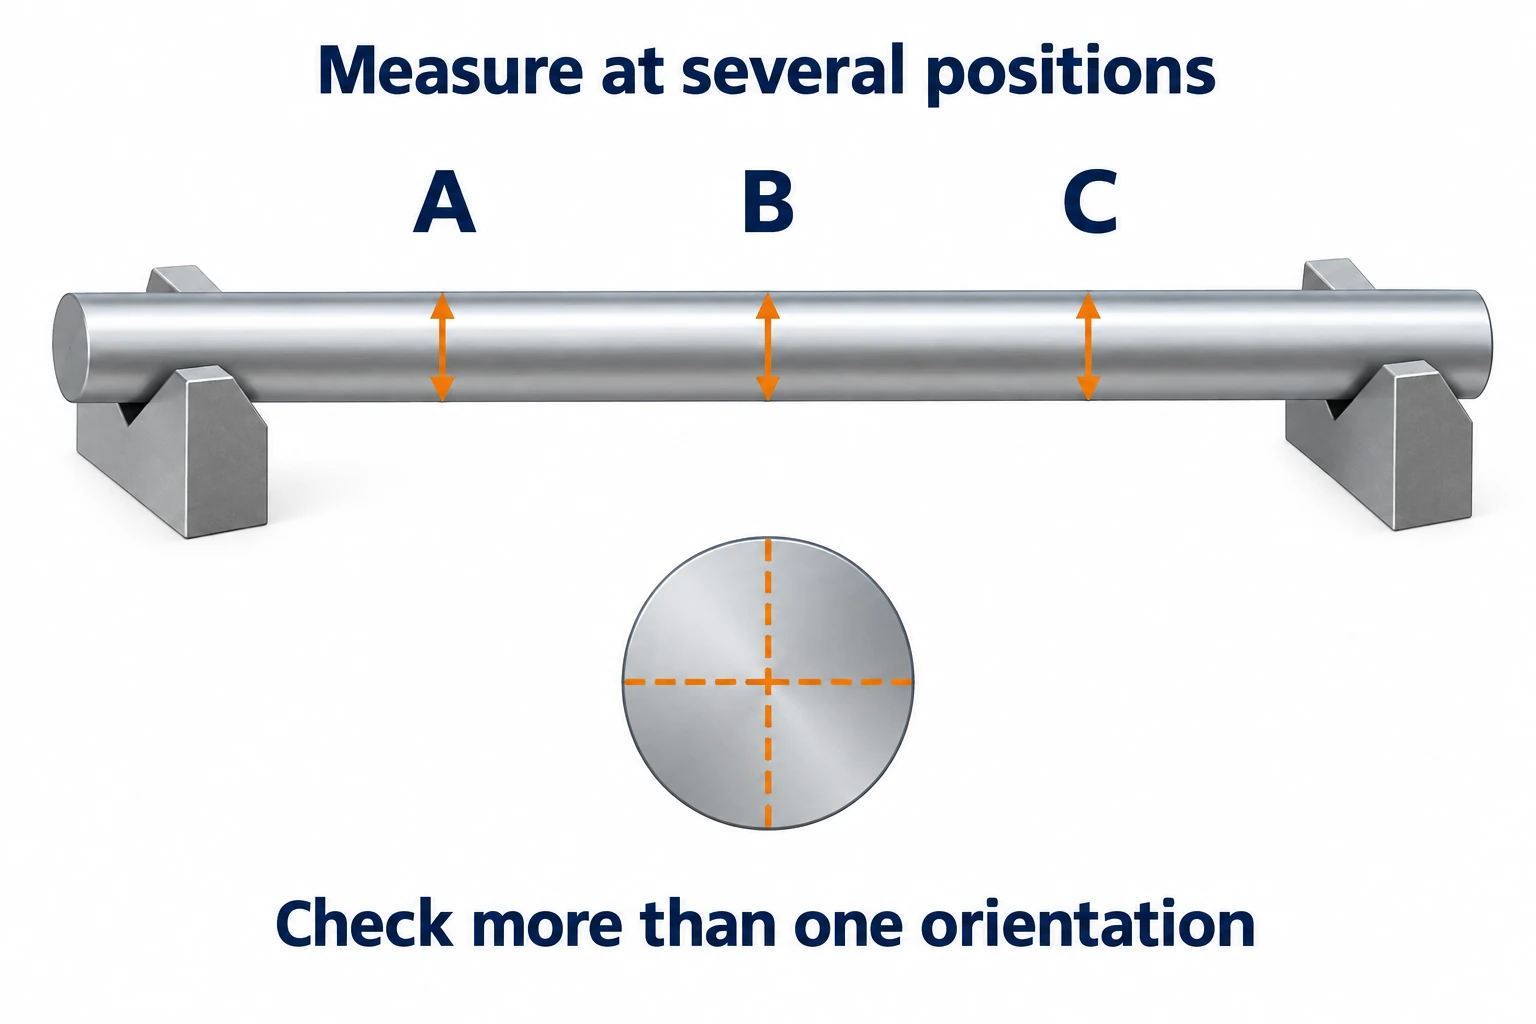
Antes de modificar los desplazamientos (offsets), trace el error a lo largo del eje. Para una sección nominalmente cilíndrica, mida el diámetro en varias posiciones axiales y en más de una orientación angular. Registre las ubicaciones para poder comparar pasadas posteriores o piezas subsiguientes. Una única medición cerca del plato de sujeción puede pasar por alto un error en la zona central o en el extremo opuesto.
Mantenga separados los requisitos de tamaño, forma y desviación radial. Las mediciones de diámetro con dos puntos ayudan a identificar variaciones de tamaño, pero no permiten establecer el perfil completo de redondez. El documento de Mitutoyo Métodos de evaluación de la redondez explica las limitaciones tanto del método de diámetro como del método con soporte en V. La desviación radial se evalúa respecto a un eje de referencia, tal como se muestra en su Guía rápida de instrumentos de medición de precisión; una traza obtenida con un indicador en una configuración arbitraria de soporte no constituye automáticamente el resultado de desviación radial especificado en el plano.
Registre cómo se sostiene la pieza durante la inspección y si sigue fijada en el plato, acaba de ser liberada o ya ha alcanzado estabilidad térmica. Un cambio entre esos estados constituye una evidencia útil, pero por sí solo no identifica de forma concluyente tensiones residuales, temperatura o sujeción como causa. Utilice la condición especificada en el plano para la aceptación final.
Utilice el patrón observado para elegir la siguiente verificación:
| Patrón observado | Explicación posible | Siguiente verificación útil |
|---|---|---|
| El diámetro varía con la posición axial, sin vibraciones evidentes. | Desviación dependiente de la carga, alineación incorrecta o tendencia programada de tamaño. | Compare el mapa de diámetros con las posiciones de soporte; verifique la alineación y la trayectoria programada. |
| Aparecen marcas periódicas o vibraciones durante parte del recorrido. | Un problema dinámico que involucra el eje, la herramienta o el sistema de soporte. | Verifique el contacto y el estado de la herramienta, luego compare los cambios controlados de velocidad/engranaje. |
| Las lecturas cambian tras desmontar la pieza o tras esperar. | Un cambio en la restricción, en las condiciones térmicas o en el estado de tensión del material. | Repita la operación con un soporte y una condición térmica documentados antes de aplicar un desplazamiento. |
| Las lecturas de diámetro parecen consistentes, pero la variación del indicador persiste. | Solo el tamaño no ha resuelto la forma, la ubicación del eje ni la configuración de inspección. | Verifique la configuración del datum y mida la característica geométrica especificada. |
Una corrección útil debe coincidir con la causa: modifique el soporte para un tramo flexible, investigue el sistema dinámico ante vibraciones (chatter) y resuelva la configuración de inspección antes de interpretar la excentricidad (runout).
Preguntas frecuentes
¿Qué relación longitud-diámetro hace difícil mecanizar un eje?
No existe una única relación que defina la dificultad para todos los ejes. La longitud sin soporte durante el corte, el diámetro local, la rigidez del material, la carga de corte y la disposición de los soportes son factores relevantes. Dividir la longitud total entre el diámetro mayor puede ocultar un cuello flexible o una sección larga expuesta.
¿Por qué un eje esbelto aún puede presentar vibraciones (chatter) incluso con contrapunto?
El contrapunto soporta el extremo, pero el eje aún puede flexionarse entre los soportes. Las vibraciones también pueden implicar a la herramienta, al contacto con el centro o a la máquina. Verifique además el estado y la alineación del centro, así como la herramienta y los parámetros de corte; simplemente aumentar la presión del contrapunto podría deformar la pieza.
¿Reducir siempre la avance disminuye la flexión del eje?
No. El avance afecta la carga de corte, pero una carga de viruta excesivamente ligera puede producir un corte inestable. El soporte, la geometría de la plaquita y la profundidad de pasada deben considerarse conjuntamente. Utilice el rango de aplicación recomendado por el fabricante de la herramienta y compare los cambios tanto con el estado superficial como con el patrón medido de diámetro.
¿Puede un eje tener el diámetro correcto y aun así no cumplir el requisito de excentricidad (runout)?
Sí. Las lecturas de diámetro solas no establecen la relación de la superficie con el eje de referencia especificado. Verifique la geometría requerida mediante una configuración adecuada del datum y un método de inspección apropiado. Asimismo, mediciones repetidas de diámetro en dos puntos no pueden demostrar que todas las secciones transversales sean circulares.



