Auf dieser Seite
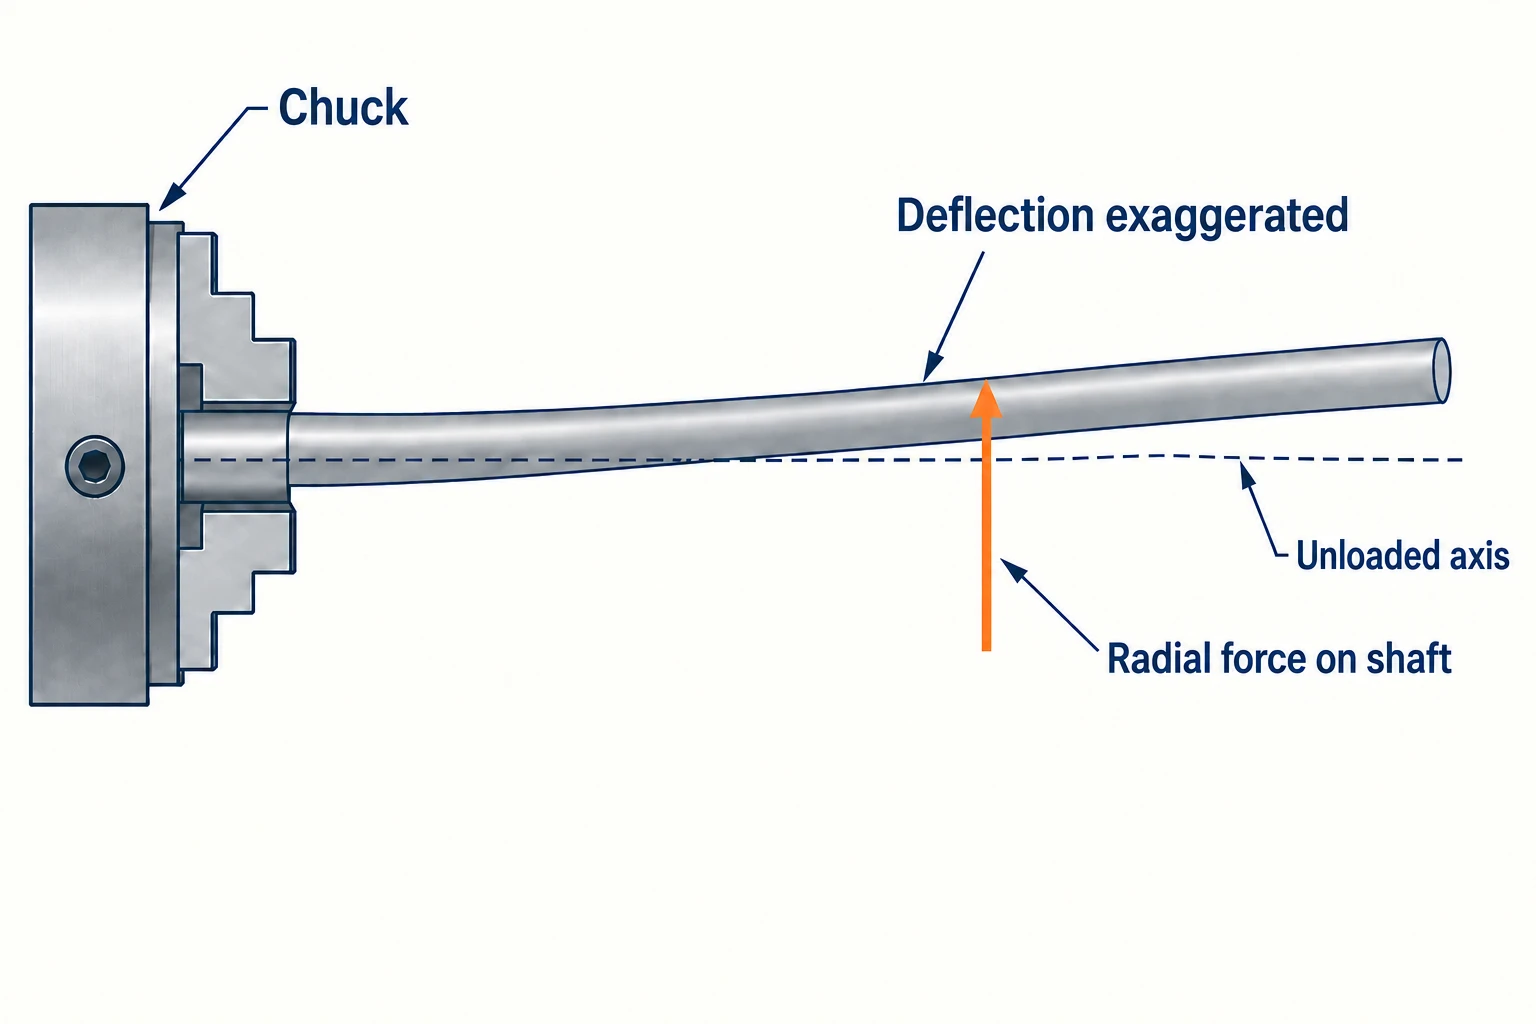
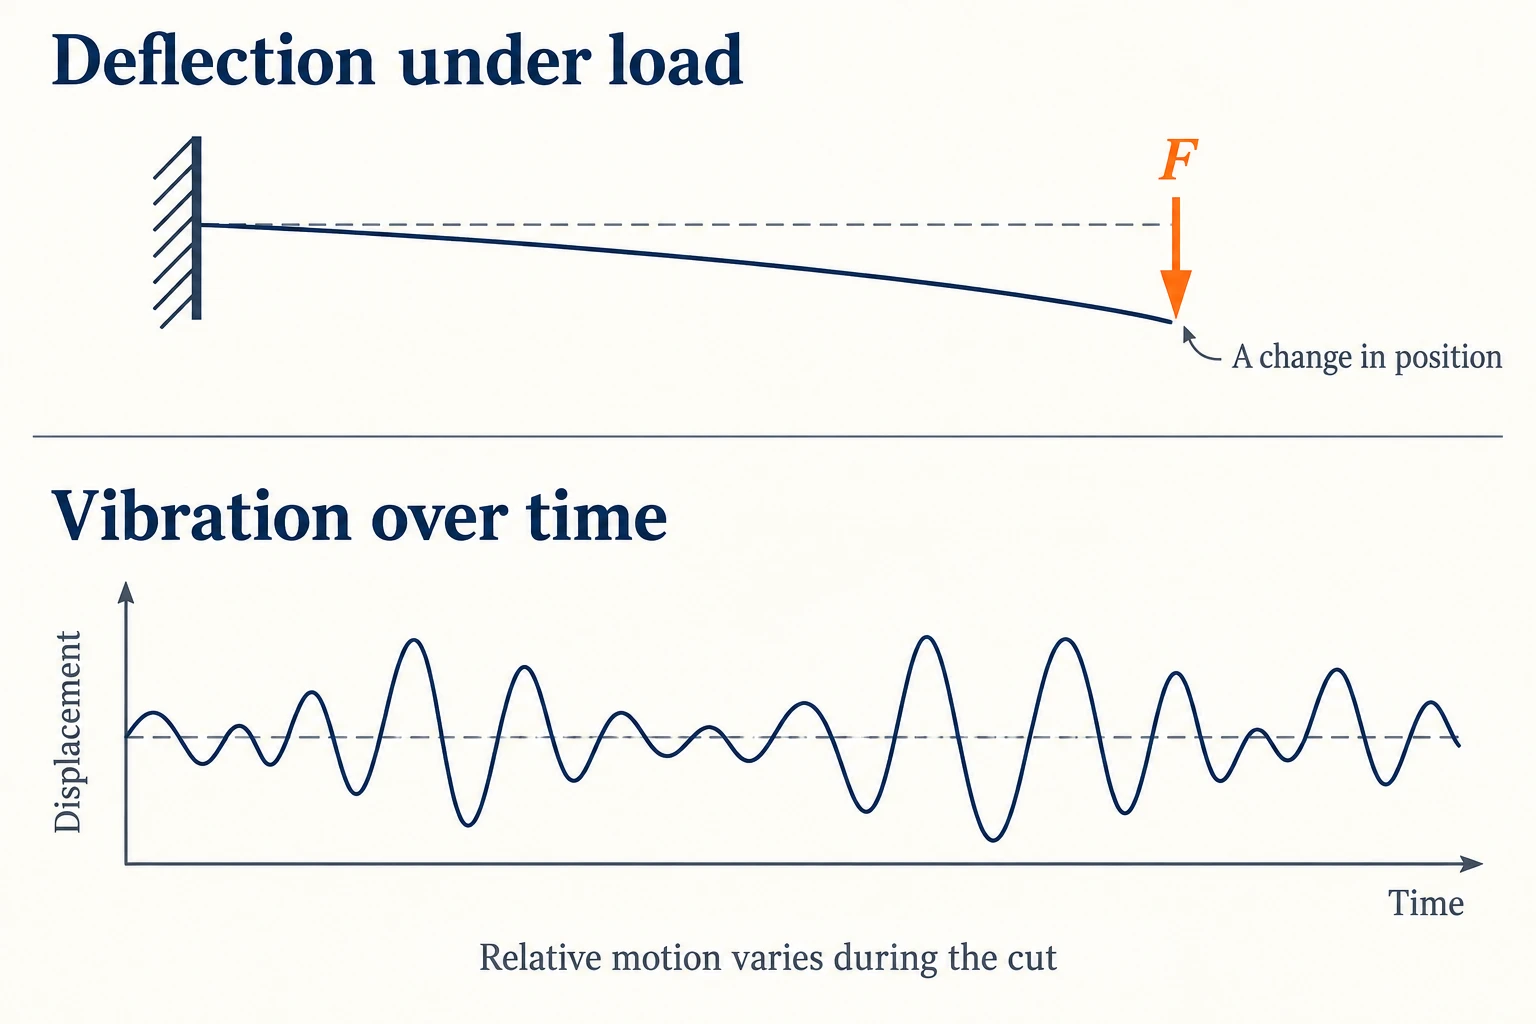
Eine schlanke Welle kann ihren Soll-Durchmesser nahe der Spannfutterstelle erreichen, weist jedoch weiter entlang des Bearbeitungswegs einen zu großen Durchmesser auf. Die Schnittkraft verbiegt das Werkstück vom Werkzeug weg und verändert so die tatsächlich abgetragene Materialmenge. Wenn Werkzeug und Werkstück zudem relativ zueinander schwingen, können sich auf der Oberfläche Rattermarken bilden.
Der Ausgangspunkt fürdie Bearbeitung schlanker Wellenist die freie Länge an der Schnittstelle, die Biegesteifigkeit der Welle sowie Richtung und Größe der Schnittlast. Oft spielt die Anordnung der Lagerstellen eine größere Rolle als das gesamte Längen-zu-Durchmesser-Verhältnis des Teils.
Wie aus einer Schnittkraft ein Durchmesserfehler entsteht
Bei derAußen-Drehbearbeitungwirkt die radiale Komponente der Schnittkraft in Richtung Welle senkrecht zur Achse. Ein nachgiebiges Werkstück bewegt sich vom Schneidrand weg. Auch Werkzeug und Werkzeughalter können sich verformen; maßgeblich ist daher die Relativverschiebung zwischen Schneidkante und Werkstück.
Die elastische Verformung verschwindet weitgehend, sobald die Last entfernt wird – das zurückbleibende Metall jedoch nicht. Deshalb kann eine Welle nach einem Bearbeitungsdurchgang zwar zurückspringen, behält aber dennoch einen Durchmesserfehler bei. Eine sich entlang des Werkzeugwegs ändernde Steifigkeit kann je nach Lageranordnung entweder eine Konizität oder eine stärker gewölbte Mittelzone erzeugen. Solche Formabweichungen sind Hinweise – aber kein Beweis für eine einzige Ursache.
Warum eine kürzere freie Länge so stark hilft
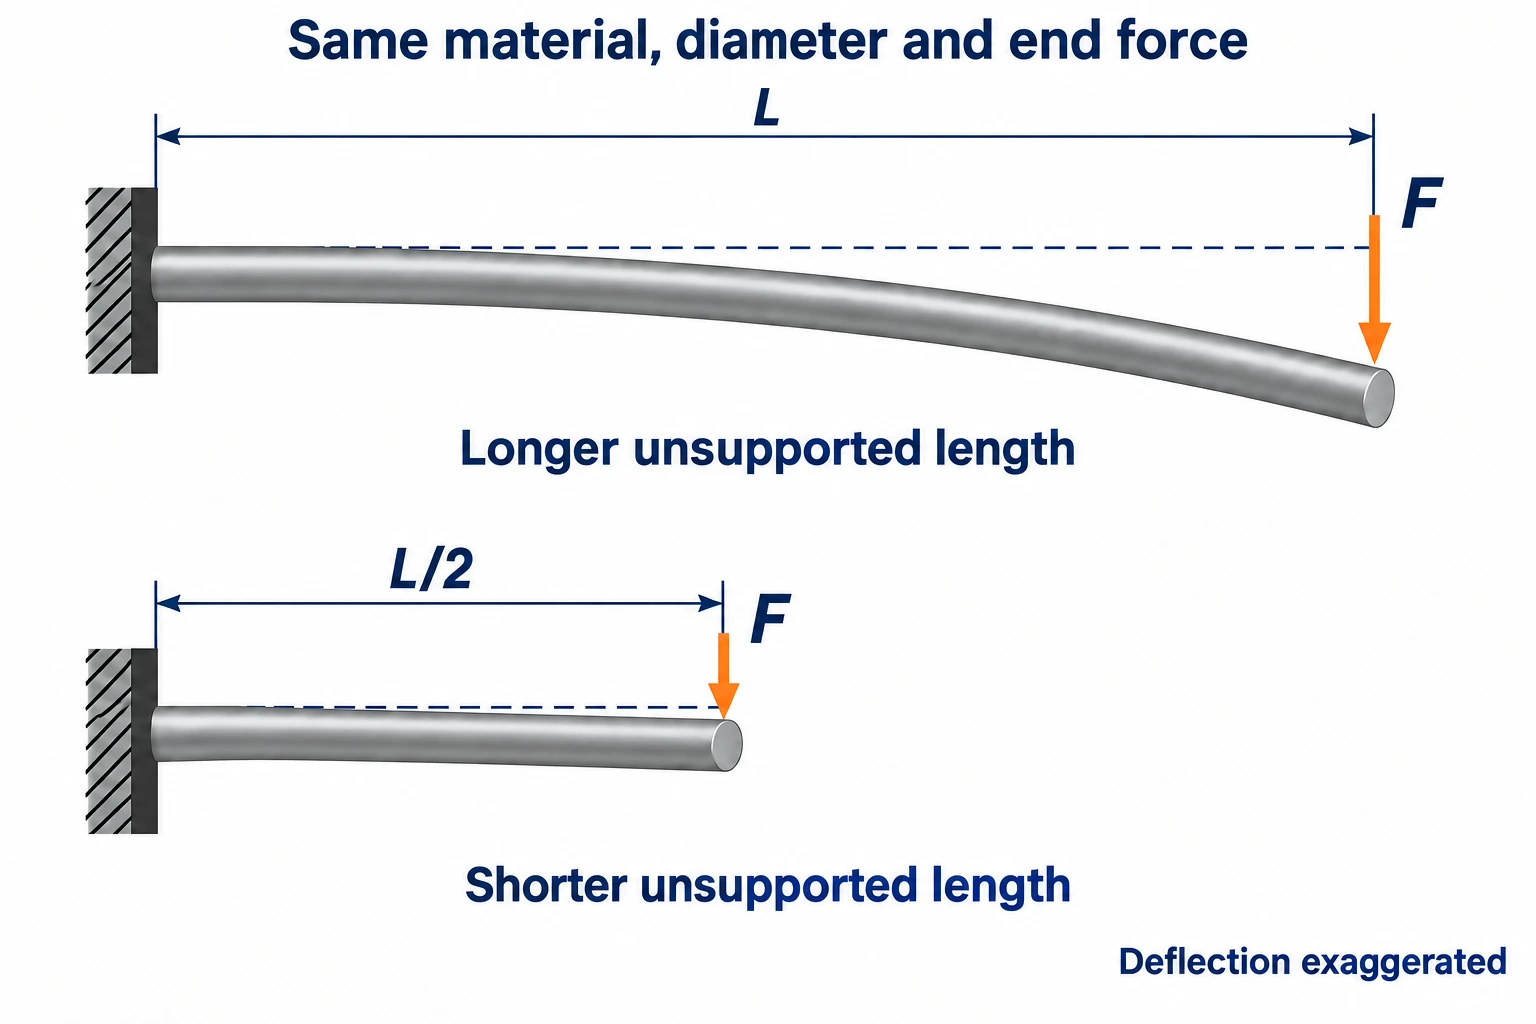
Ein einfaches Balkenmodell verdeutlicht die Empfindlichkeit. Für eine gerade, gleichförmige Welle, die an einem Ende starr eingespannt und am freien Ende seitlich belastet ist, ergibt sich die kleine elastische Spitzenverformung zu:
δ = FL3/ (3EI), wobeiI = πd4 / 64für einen Vollquerschnitt mit kreisförmigem Querschnitt gilt.
Hier stehtFfür die quer zur Achse wirkende Endkraft,Lfür die freie Länge,Efür den Elastizitätsmodul unddfür den Durchmesser.Ibeschreibt den Widerstand des Querschnitts gegenüber Biegung. Die Beziehungen leiten sich aus derKragträgertheorieund demFlächenträgheitsmoment zweiter Ordnung.
Für eine anschauliche Berechnung wird eine Querkraft von 20 N und ein Werkstoffmodul von 200,000 N/mm² angenommen. Alle drei nachfolgenden Fälle verwenden dieselbe ideale Einspannung und dieselbe Endlast.
| Freie Länge L | Durchmesser d | Berechnete Durchbiegung an der Spitze δ |
|---|---|---|
| 120 mm | 10 mm | Etwa 0.117 mm |
| 60 mm | 10 mm | Etwa 0.0147 mm |
| 120 mm | 12 mm | Etwa 0.0566 mm |
Halbierung der freiliegenden Länge reduziert die Durchbiegung dieses Modells auf ein Achtel. Eine Erhöhung des Durchmessers wirkt ebenfalls stark entlastend, da dieser in die Gleichung mit der vierten Potenz eingeht. Umgekehrt nimmt die Steifigkeit einer Welle ab, wenn beim Drehen ihr Durchmesser verringert wird.
Ein Spannfutter, ein Reitstock und eine Lünette verhalten sich nicht wie dieses ideale Modell mit fest eingespannten Enden. Absätze, wechselnde Lastpositionen und elastische Lagerungen verändern das Ergebnis. Nutzen Sie die Berechnung, um die Empfindlichkeit zu verstehen; sie prognostiziert weder einen fertigen Durchmesserfehler noch eine zulässige Bearbeitungslänge.
Platzieren Sie die Stütze dort, wo die Welle sie benötigt
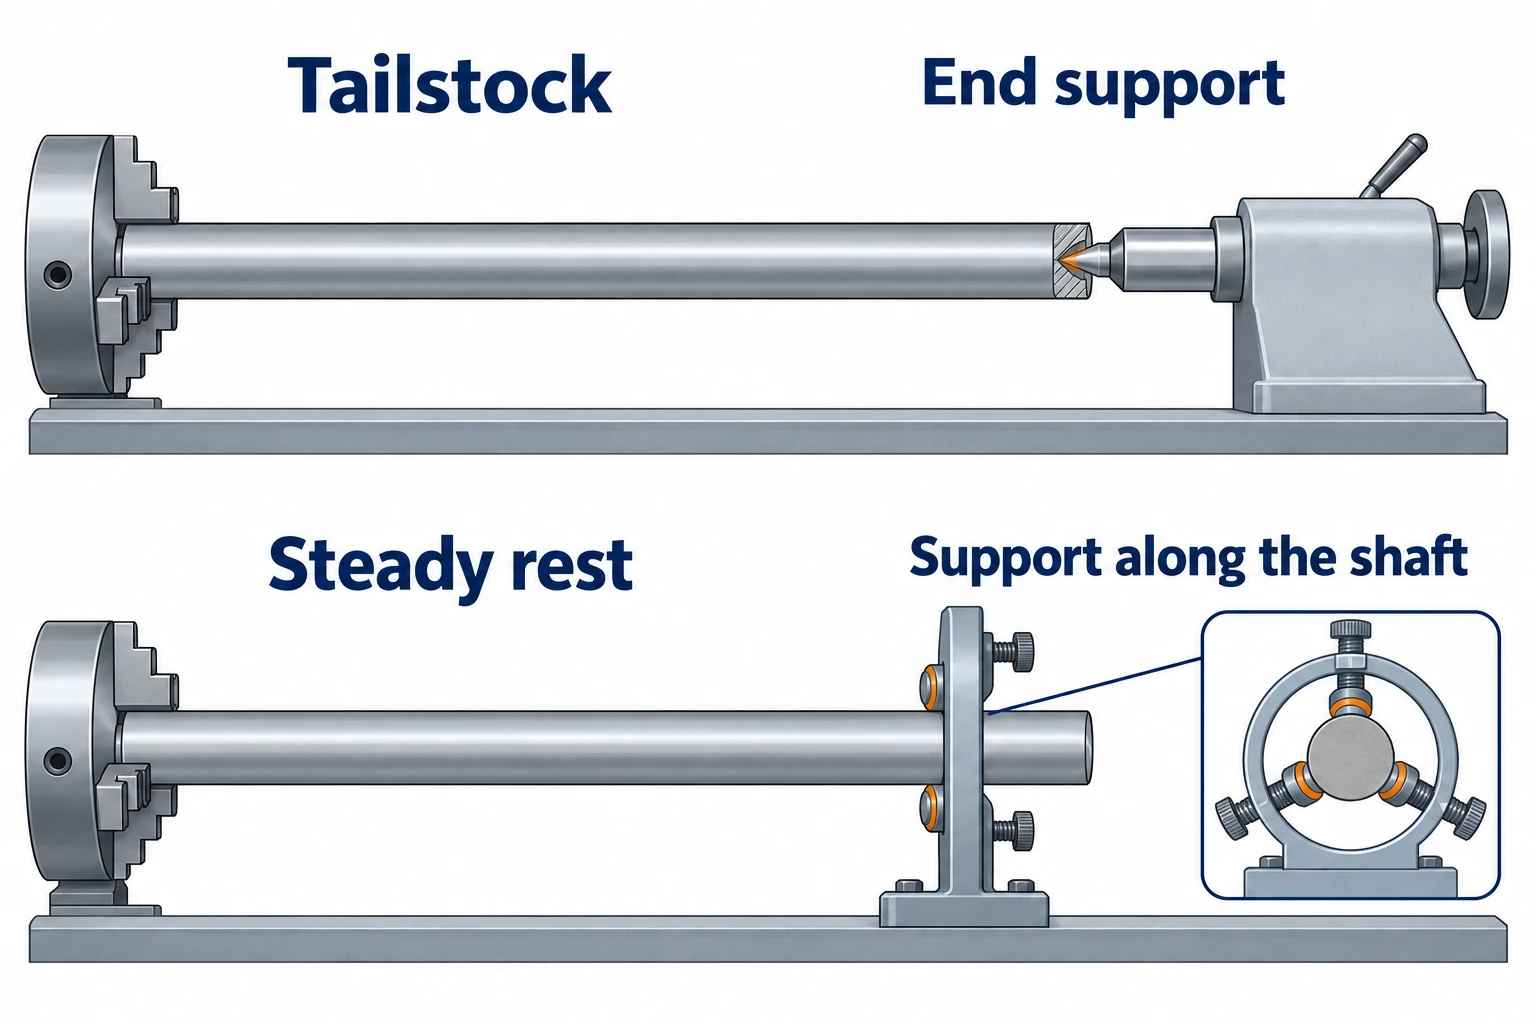
Beginnen Sie damit, den Bereich zu identifizieren, der sich zwischen Schnittpunkt und Lagerstellen verbiegen kann. InCNC Drehen, ist diese Arbeitsstrecke Teil der Prüfung der Werkstückaufspannung. Ein langes Werkstück kann eine kurze Arbeitsstrecke aufweisen; ein kürzeres Werkstück mit einem dünnen Hals kann dennoch schwer steif zu halten sein.
| Stütze | Was sich dadurch ändert | Was weiterhin geprüft werden muss |
|---|---|---|
| Reitstockspitze | Stützt das entfernte Ende statt es frei zu lassen. | Kontakt der Zentrierspitze, Ausrichtung, Zustand der Spitze und aufgebrachte Kraft. Die Welle kann sich trotzdem zwischen den Lagerstellen verbiegen. |
| Lünette | Fügt an einer ausgewählten Position entlang der Welle zusätzliche Stützung hinzu. | Eine geeignete Kontaktfläche, korrekte Justierung und ausreichend Platz für das Werkzeug, um seine Merkmale zu bearbeiten. |
| mitlaufende Lünette | Bewegt sich gemeinsam mit dem Schlitten und hält die Stütze stets nahe am Bearbeitungsbereich. | Position der Stütze relativ zum Werkzeug, Kontaktzustand sowie die Frage, ob Schultern oder Durchmessersprünge die Stützwirkung unterbrechen. |
Haas’Toolroom Lathe Operator’s Manual Supplementbeschreibt die Lünette als zusätzliche Unterstützung für lange oder schmale Wellen. Der Folge-Lünette-Abschnitt von GrizzlyG0949G Gunsmith Lathe Owner’s Manualerläutert ihre Funktion beim Widerstand gegen den Druck des Schneidwerkzeugs bei schlanken Werkstücken.
Mehr Reitstockkraft ist nicht automatisch besser. Eine übermäßige Kraft kann das Werkstück verformen, während eine falsche Ausrichtung oder unzureichender Kontakt weitere Fehler verursachen. Haas’ Fehlersuchleitfaden für den Reitstock behandelt Druck und Ausrichtung als getrennte Prüfpunkte. Die richtige Einstellung hängt von der jeweiligen Maschine, der Zentrierspitze und dem Werkstück ab.
Trennen Sie statische Durchbiegung von Rattern
Durchbiegung beschreibt eine Verschiebung unter Last. Rattern ist eine dynamische Instabilität, bei der eine relative Schwingung zwischen Werkzeug und Werkstück durch den Zerspanungsprozess selbst aufrechterhalten wird. Beiregenerativem Rattern, die Wellung aus einer früheren Umdrehung verändert die Spanungsdicke bei der nächsten, was sich rückgekoppelt auf die Schnittkraft auswirkt. Untersuchungen zuDrehen schlanker Wellenmodellieren Werkzeug und Welle gemeinsam, da beide an dieser Schwingung beteiligt sein können.
Ein ruhiger Schnitt kann dennoch zu einer Maßabweichung führen. Ebenso beweisen sichtbare periodische Markierungen nicht, dass allein die Welle dafür verantwortlich ist; auch die Werkzeugaufnahme, die Zentrierspitze und die Maschine müssen in die Untersuchung einbezogen werden.
Sobald die Stützung sicher ist, prüfen Sie die Schneide und ihren Betriebsbereich. Der Wendeschneidplatten-Leitfaden von Sandvik Coromant identifiziert positive Einsätze als einen nützlichen Ausgangspunkt für schlanke Komponenten. Nasenradius, Einstellwinkel, Vorschub und Schnitttiefe beeinflussen das Kräftegleichgewicht. Ein kleinerer Nasenradius kann die Neigung zur Schwingung reduzieren, allerdings mit dem Kompromiss einer geringeren Schneidenfestigkeit.
Reduzieren Sie den Vorschub nicht weiter, bis das Werkzeug kaum noch schneidet. Der Ratter-Leitfaden von Haas identifiziert eine zu geringe Spanungsdicke als mögliche Ursache für Instabilität. Wählen Sie Parameter innerhalb des vom Werkzeughersteller angegebenen Bereichs und bewerten Sie anschließend gezielte Änderungen. Eine Drehzahländerung kann Rattern unterbrechen, doch sie beseitigt nicht die statische Biegsamkeit der Welle.
Messen Sie das Muster – nicht nur einen Durchmesser.
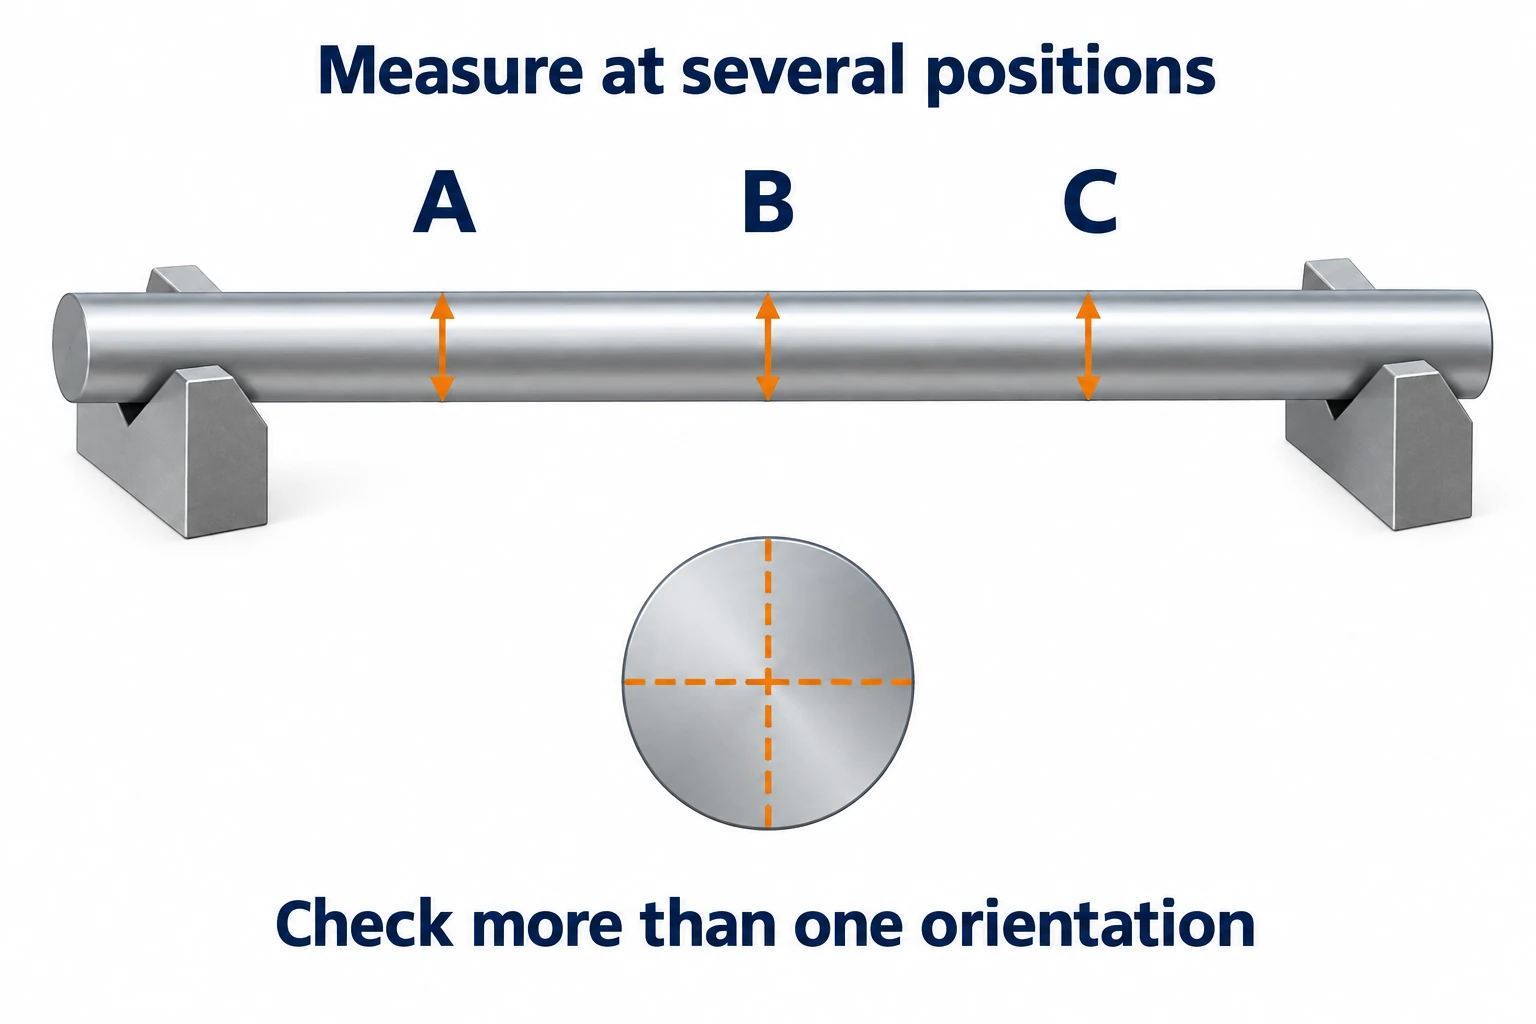
Bevor Sie Korrekturen vornehmen, erfassen Sie den Fehler entlang der Welle. Für einen nominell zylindrischen Abschnitt messen Sie den Durchmesser an mehreren axialen Positionen sowie in mehr als einer Winkelstellung. Dokumentieren Sie die Messstellen, damit nachfolgende Bearbeitungsdurchgänge oder Teile verglichen werden können. Eine einzelne Messung nahe der Spannfutterstelle kann einen Fehler in der Mitte oder am freien Ende übersehen.
Halten SieMaß-, Form- und Laufgenauigkeitsanforderungenstrikt getrennt. Zweipunktmessungen des Durchmessers helfen, Maßschwankungen zu identifizieren, ermitteln jedoch nicht das vollständige Rundheitsprofil. Die Broschüre von Mitutoyo „Evaluation Methods for Roundness“ (Bewertungsmethoden für Rundheit) erläutert die Grenzen sowohl der Durchmessermessung als auch der V-Block-Methode.Evaluation Methods for Roundnesserläutert die Einschränkungen sowohl der Durchmessermessung als auch der V-Block-Methode. Der Rundlauf wird bezogen auf eine Bezugsachse bewertet, wie in der entsprechenden Anleitung dargestellt ist;Kurzleitfaden zu Präzisionsmessgeräteneine Anzeigerkurve bei einer beliebigen Lagerung stellt nicht automatisch das in der Zeichnung spezifizierte Rundlaufergebnis dar.
Dokumentieren Sie, wie das Teil während der Prüfung gelagert wird – ob es noch eingespannt, gerade erst gelöst oder temperaturstabilisiert ist. Ein Unterschied zwischen diesen Zuständen liefert wertvolle Hinweise, weist aber allein noch nicht auf Eigenspannungen, Temperatur oder Spannkraft als Ursache hin. Für die endgültige Freigabe gilt stets die in der Zeichnung festgelegte Bedingung.
Nutzen Sie das beobachtete Muster, um die nächste Prüfung auszuwählen:
| Beobachtetes Muster | Mögliche Erklärung | Nützliche nächste Prüfung |
|---|---|---|
| Der Durchmesser variiert mit der axialen Position, ohne deutlich erkennbare Schwingungen. | Lastabhängige Durchbiegung, Ausrichtung oder ein programmierter Größentrend. | Vergleichen Sie die Durchmesserkarte mit den Stützpositionen; überprüfen Sie Ausrichtung und vorgegebene Bearbeitungsbahn. |
| Periodische Markierungen oder Schwingungen treten während eines Teils des Bearbeitungsdurchlaufs auf. | Ein dynamisches Problem, das Welle, Werkzeug oder Lagerungssystem betrifft. | Überprüfen Sie den Kontakt und den Zustand des Werkzeugs; vergleichen Sie anschließend gezielte Änderungen der Drehzahl bzw. des Eingriffs. |
| Die Messwerte ändern sich nach dem Lösen der Spannung oder nach einer Wartezeit. | Eine Änderung der Einspannung, der thermischen Bedingung oder des Spannungszustands des Werkstoffs. | Wiederholen Sie die Messung unter dokumentierten Lagerungs- und Temperaturbedingungen, bevor eine Korrektur angewendet wird. |
| Die Durchmessermesswerte erscheinen konsistent, doch bleibt die Anzeigeabweichung bestehen. | Die reine Größe allein löst weder Formabweichungen noch die Lage der Achse oder die Einrichtung der Prüfung. | Überprüfen Sie das Bezugssystem und messen Sie das spezifizierte geometrische Merkmal. |
Eine sinnvolle Korrektur muss der Ursache entsprechen: Ändern Sie die Lagerung bei einem biegeempfindlichen Abschnitt, untersuchen Sie das dynamische System auf Rattern (Chatter) und klären Sie die Prüfeinrichtung, bevor Sie den Rundlauf interpretieren.
Häufig gestellte Fragen
Ab welchem Länge-zu-Durchmesser-Verhältnis gilt eine Welle als schwierig zu bearbeiten?
Es gibt kein einziges Verhältnis, das für jede Welle die Bearbeitungsschwierigkeit definiert. Entscheidend sind vielmehr die ungestützte Spannweite während des Schnitts, der lokale Durchmesser, die Steifigkeit des Werkstoffs, die Schnittlast sowie die Lageranordnung. Das Verhältnis Gesamtlänge geteilt durch den größten Durchmesser kann einen biegeempfindlichen Hals oder einen langen freiliegenden Abschnitt verdecken.
Warum kann eine schlanke Welle trotz Einsatz eines Reitstocks rattern?
Ein Reitstock stützt zwar das Ende ab, doch kann die Welle zwischen den Lagern immer noch durchbiegen. Rattern kann zudem vom Werkzeug, vom Zentrierkontakt oder von der Maschine ausgehen. Überprüfen Sie zusätzlich den Zustand und die Ausrichtung des Zentrums sowie Werkzeug und Schnittparameter; eine bloße Erhöhung des Reitstockdrucks kann das Werkstück verformen.
Führt eine Verringerung des Vorschubs stets zu geringerer Durchbiegung der Welle?
Nein. Der Vorschub beeinflusst die Schnittlast, doch kann ein zu geringer Spanquerschnitt zu einem instabilen Schnitt führen. Lagerung, Schneidplattengeometrie und Schnitttiefe müssen gemeinsam betrachtet werden. Nutzen Sie den vom Werkzeughersteller angegebenen Anwendungsbereich und vergleichen Sie die Ergebnisse sowohl mit der Oberflächenbeschaffenheit als auch mit dem gemessenen Durchmessermuster.
Kann eine Welle den korrekten Durchmesser aufweisen, aber dennoch die Rundlaufanforderung nicht erfüllen?
Ja. Alleinige Durchmessermessungen reichen nicht aus, um die geometrische Beziehung der Oberfläche zur vorgegebenen Bezugsachse zu bestimmen. Überprüfen Sie die erforderliche Geometrie mithilfe einer geeigneten Bezugsanordnung und Prüfmethode. Wiederholte Zweipunkt-Durchmessermessungen können zudem nicht belegen, dass jeder Querschnitt rund ist.


