Zum Inhalt springen
VETCNCCNC FERTIGUNG
Gestufte Welle, flanschverbundene Nabe und Buchsen als Beispiel für maßgeschneiderte CNC-gedrehte Teile

Individuelle CNC gedrehte Teile

Wellen, Buchsen, Abstandshalter, Stifte und Gewindeadapter für Ihre Montage. VETCNC liefert individuelle Metall- und technische Kunststoffkomponenten – von Erstmustern bis zu Wiederholungschargen – mit gedrehten Profilen, gefrästen Details und der vorgegebenen Endoberfläche.

  • Metalle und technische Kunststoffe
  • Gedrehte Profile + gefräste Details
  • Muster und Wiederholungschargen

Wellen, Buchsen und andere individuelle gedrehte Komponenten

Die nachstehenden Teile decken gängige Anforderungen an runde Komponenten in Maschinen, Vorrichtungen, Messgeräten und Gerätemontagen ab. Jede Bauteilfamilie kann Durchmesser, Absätze, Bohrungen und Befestigungsdetails in einer einzigen Komponente kombinieren. Es handelt sich um eine zeichnungsgenaue Fertigung – nicht um einen Katalog mit festen Größen – sodass das Teil Ihrer Montage entspricht, statt dass die Montage an ein Lagerartikel angepasst werden muss.

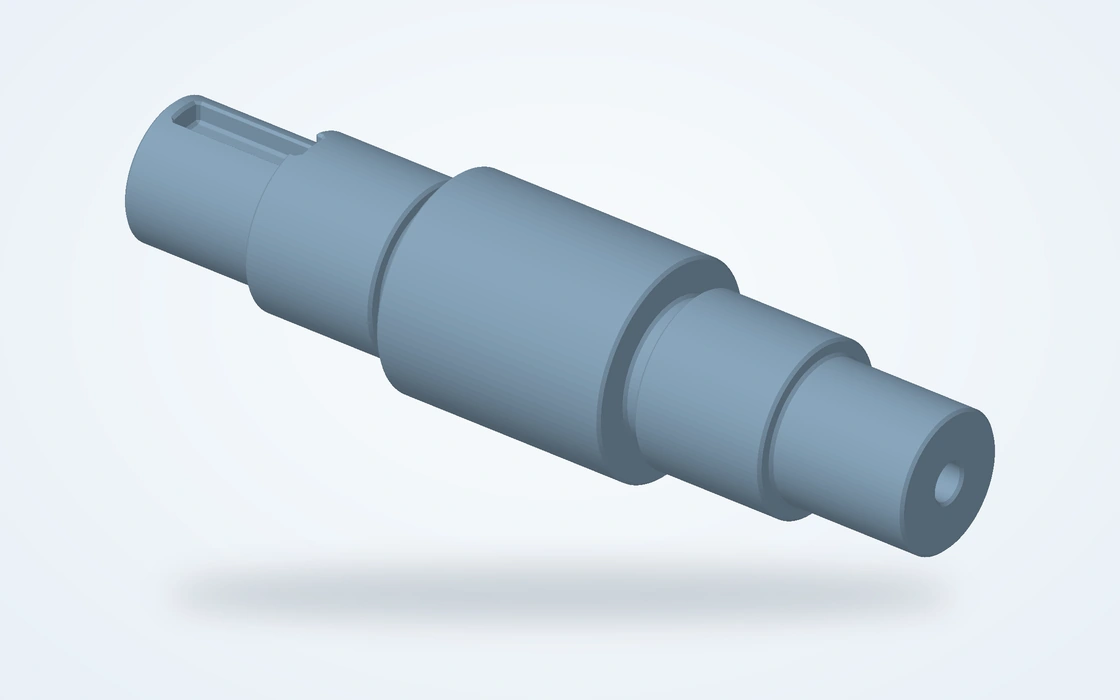
Darstellung einer Stufenwelle mit unterschiedlichen Durchmessern, einer Keilnut und einem axialen Endbohrung

Wellen und gestufte Wellen

Zur Aufnahme rotierender Elemente oder zum Verbinden mechanischer Baugruppen. Absatzförmige Abschnitte dienen zur Positionierung von Lagern, Naben und Abstandshaltern, während Gewinde, Rillen oder Passfedern an den Enden die erforderliche Sicherung und Kraftübertragung gewährleisten.

  • Lagerbohrungen
  • Positionierabsätze
  • Endmerkmale
Besprechen Sie dieses Teil
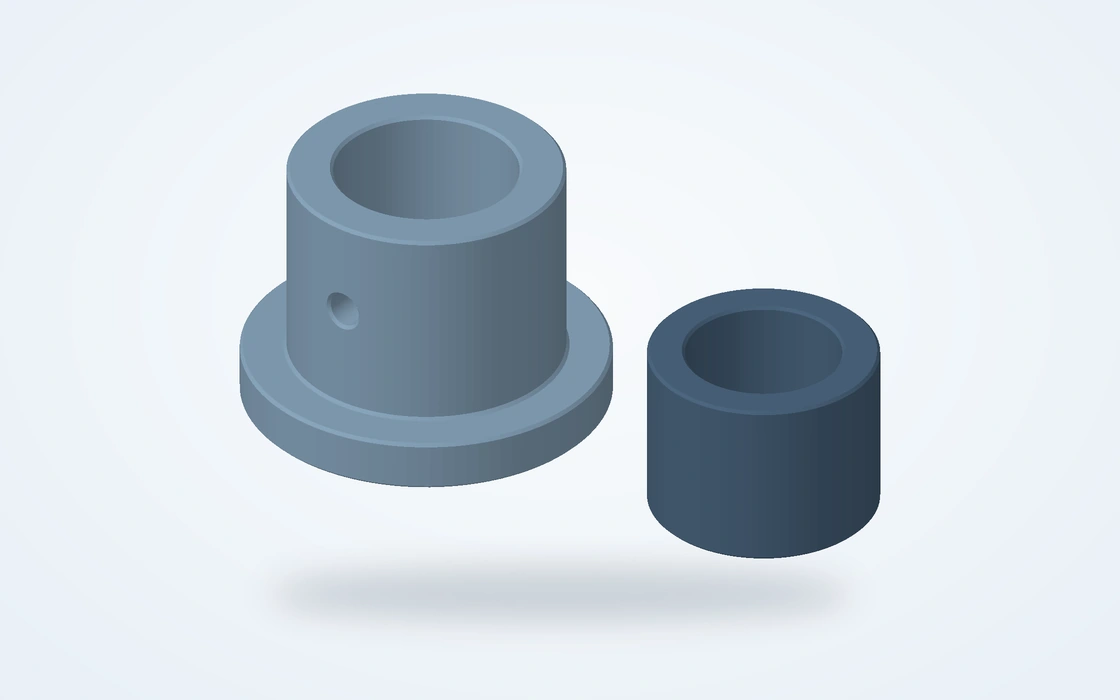
Darstellungen einer einfachen Hülse und einer flanschverstärkten Buchse mit Durchgangsbohrungen

Buchsen und flanschbewehrte Hülsen

Zum Führen einer Welle, Auskleiden eines Gehäuses oder Trennen sich berührender Flächen. Einfache und geflanschte Ausführungen kombinieren eine funktionale Bohrung mit einem außenliegenden Zentrierdurchmesser; der Flansch kann als axialer Anschlag oder als Montagefläche dienen.

  • Durchgehende oder absatzförmige Bohrungen
  • Geflanschte Profile
  • Wandstärke
Besprechen Sie dieses Teil
Gedrehte Abstandshalter und gewindetragende Sicherungsringe mit unterschiedlichen Profilen

Abstandshalter und Sicherungsringe

Zur Einstellung eines Montagespalts, zur Abstützung eines eingespannten Stapels oder zur Halterung einer anderen Komponente. Länge des Abstandshalters, Geometrie der Stirnflächen und Freiraumbohrung bestimmen, wie das Teil zwischen seinen Nachbarkomponenten sitzt. Sicherungsringe fügen das angegebene Gewinde oder eine Absatzfläche hinzu.

  • Genaue Abstandssteuerung
  • Bohrungsfreiraum
  • Haltegewinde
Besprechen Sie dieses Teil
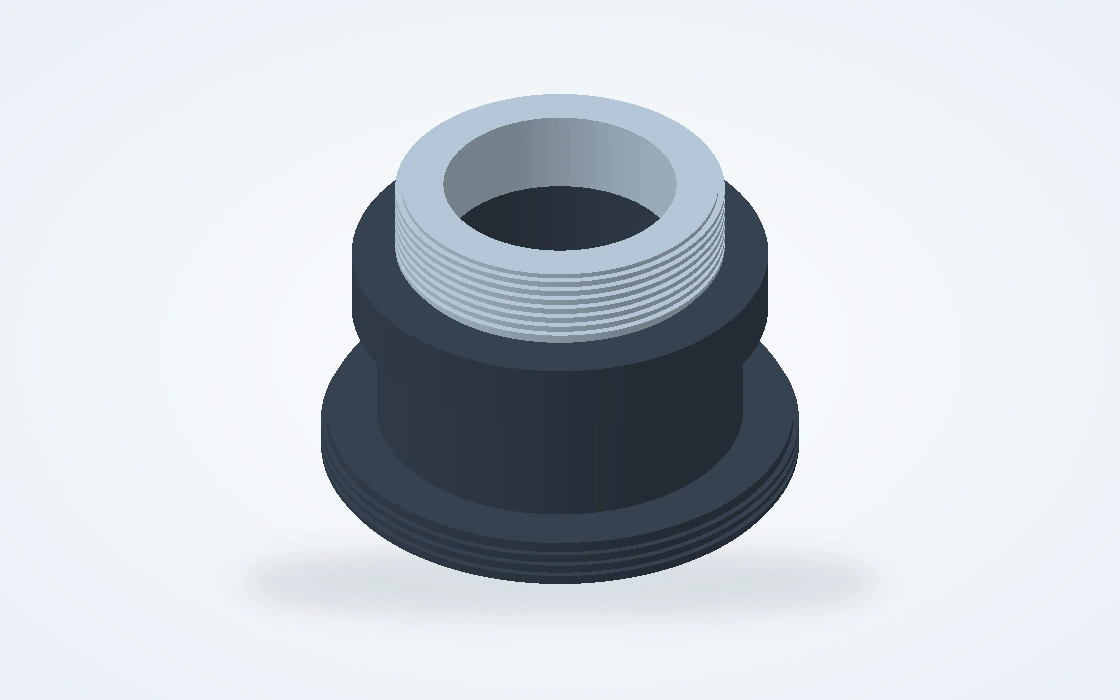
Darstellung eines hohlen Stufenadapters mit Außengewinde und einer Zentrierflansch

Gewindeadapter und Verbindungsstücke

Zum Verbinden von Komponenten mit unterschiedlichen Montage- oder Befestigungsschnittstellen. Externe und interne Gewinde, gestufte Bohrungen, Führungs-Durchmesser und Anlageflächen können mit Schlüsselflächen oder radialen Bohrungen für die Montage kombiniert werden.

  • Innengewinde / Außengewinde
  • Zentrierdurchmesser
  • Montageflächen
Besprechen Sie dieses Teil
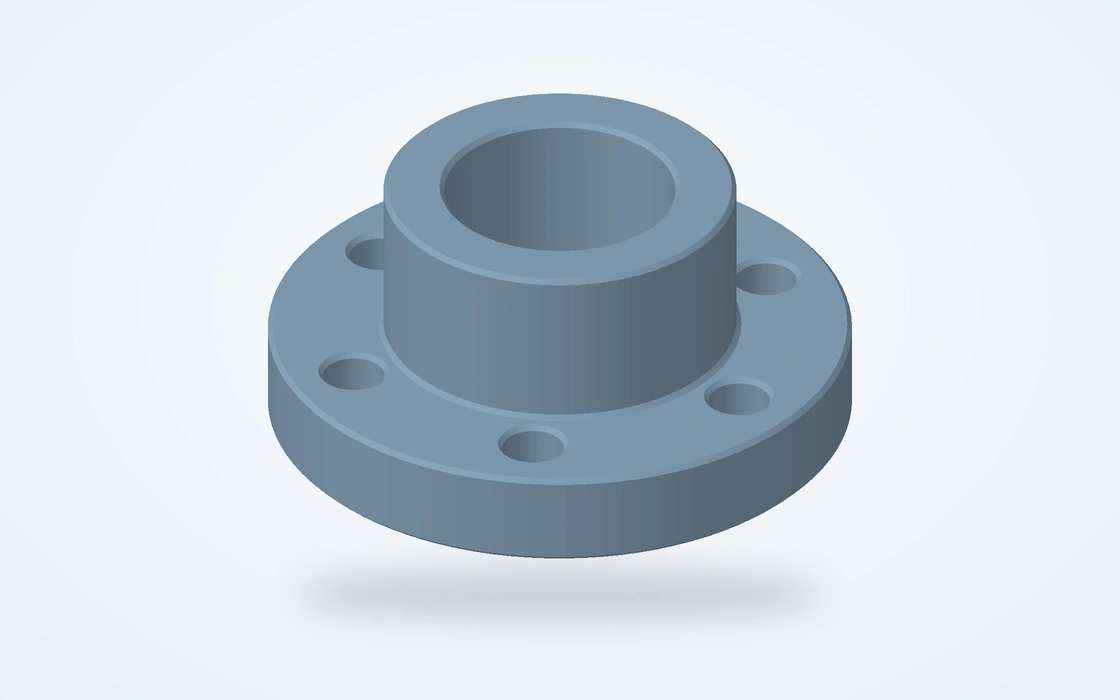
Darstellung einer flanschverstärkten Nabe mit zentraler Bohrung, Pilotdurchmesser und Befestigungslöchern

Flansche und runde Nabenteile

Zum Befestigen einer runden Komponente an einer Platte, einer Welle oder einem Gehäuse. Ein gedrehter Zentrierabsatz und die Stirnfläche bestimmen die Lage; das Schraubenmuster, die Bohrung, die Nut für einen Passfeder oder die Gewindebohrung für eine Sicherungsschraube vervollständigen die Verbindung mit der Gegenkomponente.

  • Führungsabsätze und Bohrungen
  • Schraubenkreise
  • Montageflächen
Besprechen Sie dieses Teil
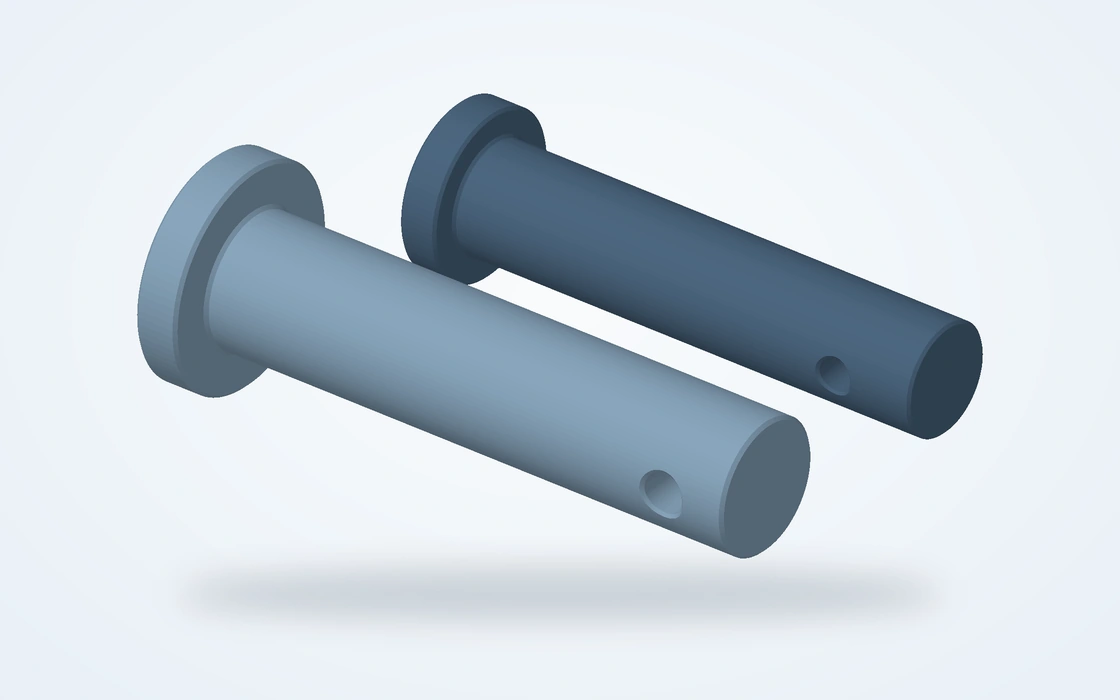
Darstellungen von zweiköpfigen Stiften mit zylindrischen Körpern und Schultermerkmalen

Positionierstifte und Schulterstifte

Zum Positionieren austauschbarer Werkzeuge, zum Führen einer Bewegung oder zum Verbinden mechanischer Glieder. Der Körperdurchmesser und die wirksame Länge bestimmen die Passung, während Kopf, Schulter, Querbohrung oder Halteelement festlegen, wie der Stift eingebaut und gehalten wird.

  • Positionierdurchmesser
  • Gestufte Profile mit Kopf
  • Sicherungselemente
Besprechen Sie dieses Teil

Abmessungen und Passungen von gedrehten Teilen

Zu den kundenspezifischen Merkmalen zählen Absätze, Konusse, Schultern, Flansche, Bohrungen, Nuten, Abflachungen, Querbohrungen und Passfedernuten. Geben Sie Längen, Fasen, Gewinde und Oberflächenqualität auf der Zeichnung in Millimetern oder Zoll an.

ISO 286-2 · obere / untere Abweichung · mm
Nenndurchmesser (mm)H7-Bohrungh6-Welle
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Verwenden Sie die H7-Bohrung oder die h6-Welle, falls dies in der Zeichnung angegeben ist; geometrische Toleranzen werden separat festgelegt.ISO 286-2

Wellenbuchsen, Buchsenbohrungen und Gewindeanschlüsse

Die wichtigste Genauigkeit liegt an den Oberflächen, die zur Positionierung, Rotation, Axialverschiebung oder Befestigung dienen. Diese drei Beispiele zeigen, wie zusammengehörige Merkmale miteinander interagieren – so wird ein eng tolerierter Durchmesser nicht isoliert von seiner Absatzfläche, Bohrung oder dem zugehörigen Gewinde betrachtet.

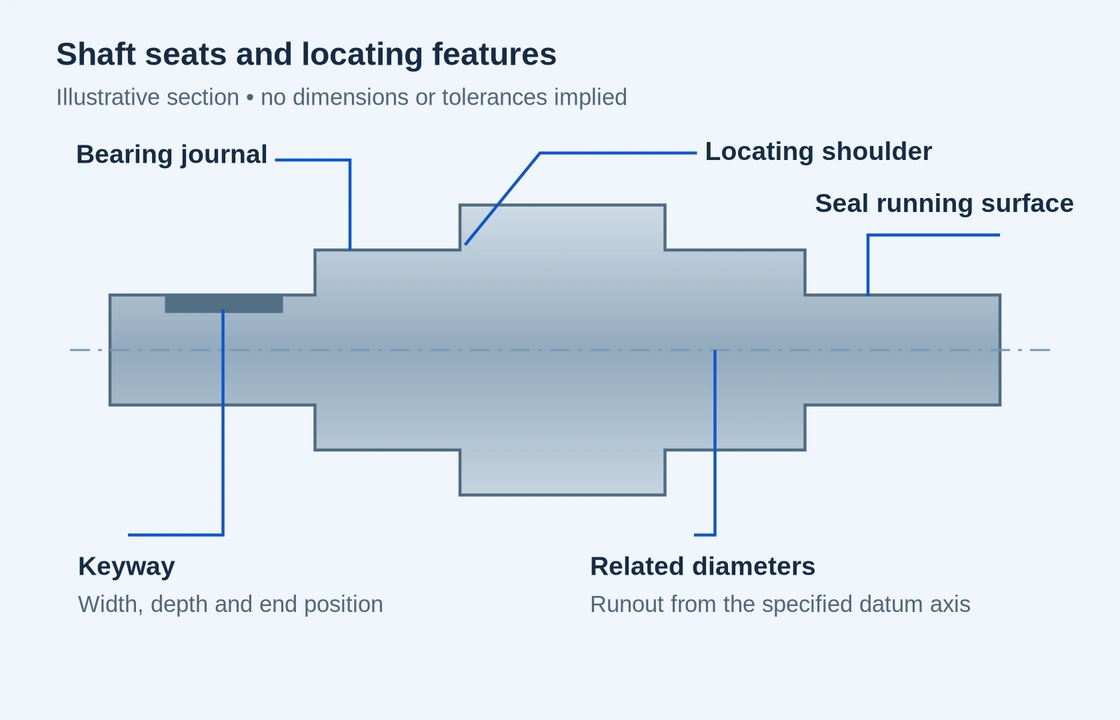
Schnitt-Darstellung mit Kennzeichnung von Wellenlagerstelle, Zentrier-Schulter, Dichtflächenoberfläche und zugehörigen Durchmessern

Lagerbuchsen und Positionierabsätze

Eine Welle kann einen Lagerzapfen, einen axialen Positionierabsatz für das Lager sowie eine zweite Buchse für eine Nabe oder Kupplung umfassen. Ihre geometrische Beziehung zur angegebenen Bezugsachse ist ebenso entscheidend wie jeder einzelne Durchmesser.

Die Oberflächenbeschaffenheit der Sitzfläche, der Schulterlauf sowie der Übergangsradius beeinflussen die Schnittstelle zu einem Lager. Eine geschliffene Sitzfläche kann bei anspruchsvollen Betriebsbedingungen erforderlich sein; die alleinige Bearbeitung durch Drehen ist nicht automatisch die richtige Endbearbeitung.[1]

Positionierfläche

Die Absatzfläche bildet die axiale Anschlagfläche, wobei ihre Entlastung oder ihr Radius ausreichend Platz für die Fügekante des Gegenstücks lassen muss.

Funktionsoberflächen

Eine Lagerbohrung, eine Dichtungslaufbahn und eine berührungslose Außenfläche können auf derselben Welle unterschiedliche Oberflächenanforderungen erfordern.

Flanschbuchse und einfache Hülse mit Darstellung der Innen- und Außen-Passflächen
Eine Buchse weist getrennte Innen- und Außenoberflächen auf.

Funktionale Bohrungen und außenliegende Positionierdurchmesser

Die Bohrung arbeitet mit einer Welle oder einem Stift; der Außendurchmesser arbeitet mit einem Gehäuse. Diese beiden Passungen erfüllen unterschiedliche Funktionen, auch wenn sie dieselbe Achse teilen. Der Flansch stellt eine separate axiale Positionierung bereit.

Dünne Wandstärken können sich während des Spannens oder der Montage verformen. Bei einer pressverbundenen Buchse stellen die montierte Bohrung und die Bohrung im spannungsfreien Zustand unterschiedliche konstruktive Fragestellungen dar. Das Gegenstückgehäuse und das Montageverfahren helfen, das gewünschte Ergebnis zu definieren.

Gleit- oder Lagepassung

Die Montagezeichnung legt fest, ob eine Bewegung erforderlich ist oder ob das Bauteil fest verankert bleiben soll.

Bohrungseinläufe

Einführkegel und saubere Kanten erleichtern das Einführen des Gegenstifts oder der Gegenwelle, ohne dass diese an Graten oder scharfen Übergängen hängenbleiben.

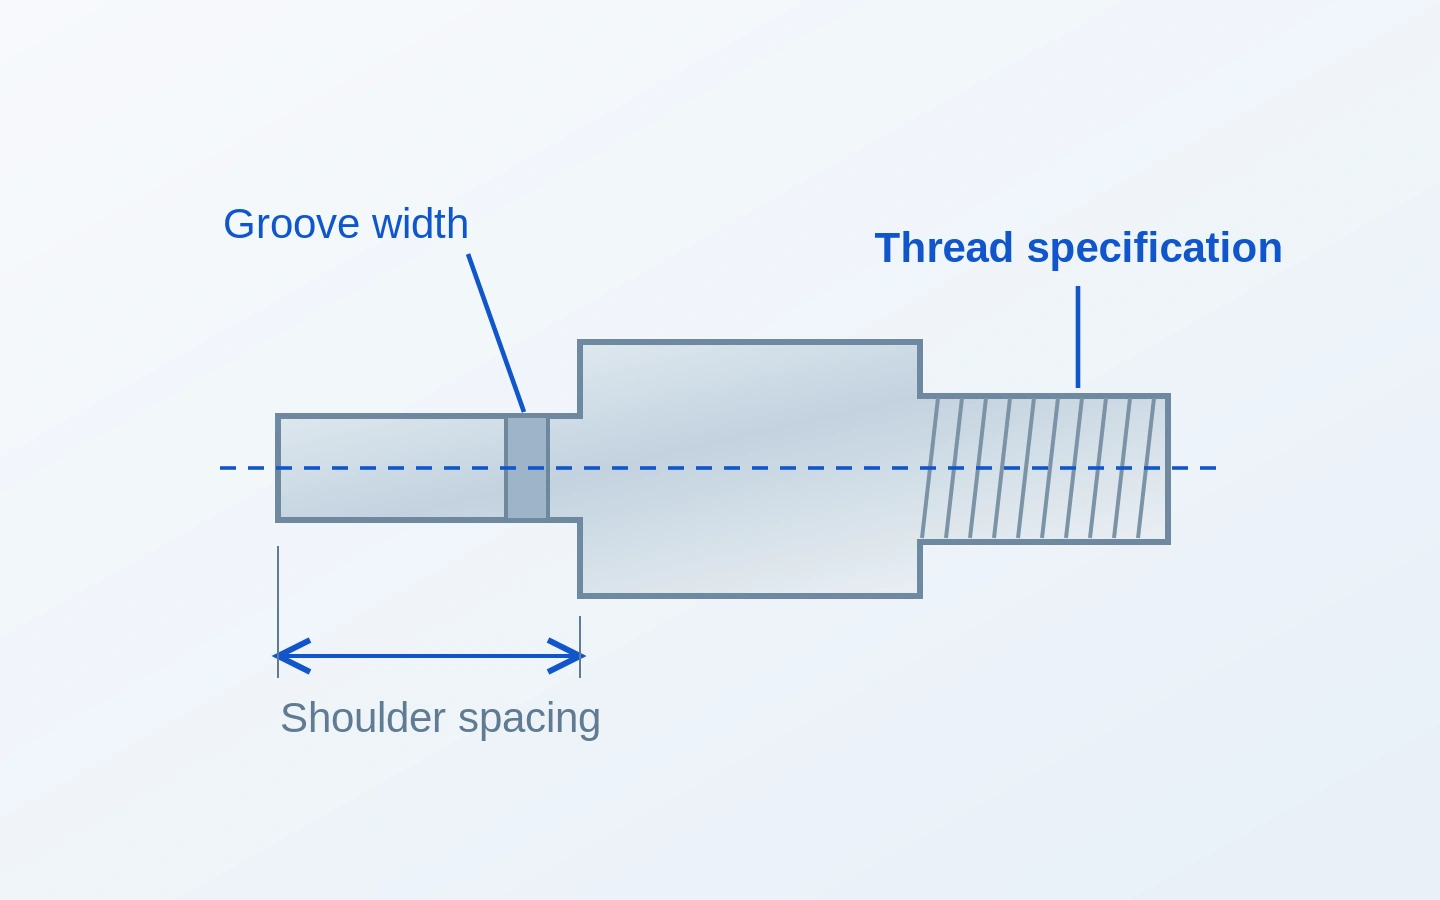
Schnitt-Darstellung eines gedrehten Bauteils mit Angabe der Gewindespezifikation, Nutbreite und Schulterabstand

Gewindeeingriff, Anlageflächen und Nuten

Ein Gewindeadapter kombiniert eine Schraubverbindung mit einem Körper, einer Schulter und häufig einer Bohrung. Durchmesser, Steigung, Gewindeprofil und Passungsgrad definieren die Schraubverbindung; die Eingriffslänge und die Anlagefläche bestimmen, wie die Komponenten zusammengefügt werden.Für Gewindeverbindungen gilt unserekundenspezifische MaschinenschraubenSeite zu Kopf-, Antriebs- und Schaftanforderungen.

Metrische und zöllige Maßangaben geben die Steigung unterschiedlich an. Nuten für Sicherungsringe und Gewindeentlastungen sind separate Merkmale und nicht austauschbare Aussparungen. Eine Passprobe kann die Schnittstelle veranschaulichen, doch zur eindeutigen Gewindeidentifikation ist weiterhin eine definierte Spezifikation erforderlich.[2]

Innengewinde und Außengewinde

Die beiden Enden eines Adapters können unterschiedliche Schnittstellen verwenden, jeweils mit separater Eingriffslänge und separaten Prüfanforderungen.

Anlage- und Dichtflächen

Bei einer Dichtanwendung werden Typ und Geometrie der Dichtfläche separat von dem Befestigungsgewinde festgelegt.

Drehbearbeitete Teile aus Metall und technischem Kunststoff

Die Werkstoffauswahl richtet sich nach der Belastung, Umgebung, dem Gewicht und den Kontaktflächen des Bauteils. Derselbe Formkörper kann sehr unterschiedliche Funktionen erfüllen – etwa als Stahlwelle, als Aluminium-Abstandshalter oder als Polymer-Führungs-Buchse. Detaillierte Legierungsvergleiche finden Sie auf den verlinkten Materialseiten; hier steht das fertige Komponententeil im Fokus.

Werkstoffe für gedrehte Komponenten
WerkstoffReferenzwerkstoff / ZustandReferenzeigenschaft
Stahl und legierter Stahl42CrMo4 +QT, Ovako 327A
Rundstab, 40 < Durchmesser < 100 mm
Härte 270–320 HB
Edelstahl304 / EN 1.4301Wärmeausdehnung 16 × 10⁻⁶/K
20–100°C
Aluminium6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa
Messing/KupferC36000 / C11000Elektrische Leitfähigkeit 26 / 101% IACS
20°C, jeweils
Technische KunststoffePOM-C, TECAFORM AH naturWasseraufnahme 0.05 / 0.10%
24 / 96 h, 23°C

Referenzen: Ovako42CrMo4; OutokumpuKernsortiment; HydroLegierung 6061; Copper Development AssociationC36000undC11000; EnsingerTECAFORM AH natur. Ausdehnung, Leitfähigkeit und Polymerwerte sind typisch; Passungen gemäß Zeichnung sowie endgültiger Lieferzustand bleiben voneinander getrennt.

Flächen, Querbohrungen und Passfedern an gedrehten Teilen

Eine runde Grundform muss nicht zwangsläufig ein ausschließlich gedrehtes Bauteil bedeuten. Zusätzliche Bearbeitungsschritte können Montage- und Antriebsmerkmale am selben bestellten Teil vervollständigen, wobei deren Lage sich auf die gedrehte Geometrie bezieht.[3]

Schlüsselflächen & Endprofile

Schlüsselflächen bieten Montagewerkzeugen eine Anlagefläche. Ihre Breite und Orientierung können in Bezug auf ein Gewinde, eine Absatzstufe oder ein anderes Merkmal definiert werden, statt als willkürlicher zweiter Bearbeitungsschritt ausgeführt zu werden.

Querbohrungen & Schraubenmuster

Radiale Bohrungen dienen der Sicherung oder dem Zugang, während Flanschbohrungen das Bauteil an einer Montagefläche befestigen. Die Austrittsstellen und Schnittpunkte der Bohrungen werden bei der Entgratung besonders berücksichtigt.

Keilnuten & gefräste Nuten

Passfedern und Nuten verbinden das Bauteil mit einer Gegenwelle oder einer Nabe. Breite, Tiefe und Lage beeinflussen sämtlich die Passung; zudem muss die Form des Nutenendes im Zusammenbau ausreichend Platz bieten.

Oberflächenfinish und Endzustand bei Auslieferung

Die Oberflächenbeschaffenheit ist Teil der Komponentenspezifikation und nicht nur deren optisches Erscheinungsbild. Eine sichtbare Außenfläche, eine Präzisionsbohrung und eine Gleitkontaktfläche können an ein und derselben Komponente unterschiedliche Bearbeitungsverfahren erfordern. Die spanende Bearbeitung und die Nachbearbeitung werden gezielt auf die Flächen ausgerichtet, die ihre Funktionalität bewahren müssen.

Gedreht & entgratet

Die Komponente behält die spezifizierte bearbeitete Oberfläche bei. Kantenumbrüche, Bohrungseingänge, sich kreuzende Bohrungen und Gewindebeginn werden nachbearbeitet, um unerwünschte Grate zu entfernen, ohne die definierte Geometrie zu beeinträchtigen. Entgraten bedeutet nicht das Entfernen einer konstruktiv vorgesehenen scharfen Kante.

Wärmebehandelt & Feinbearbeitet

Für Teile, die eine Härtebehandlung erfordern, wird die Fertigungsfolge so geplant, dass sie den Werkstoffzustand nach der Wärmebehandlung berücksichtigt. Kritische Sitzflächen benötigen möglicherweise eine Feinbearbeitung oder Schleifbearbeitung nach der Härtebehandlung; die endgültige Zeichnungsangabe legt fest, wo diese Bearbeitung durchzuführen ist.

Eloxiert, beschichtet oder passiviert

Die Behandlung richtet sich nach Werkstoff und Einsatzgebiet. Eine Eloxalbeschichtung oder eine abgeschiedene Beschichtung kann die Passmaße beeinflussen; daher gehören Bohrungsübermaße, Gewindepassungen und abgedeckte Bereiche zum Umfang der Endbearbeitung. Die Passivierung von Edelstahl ist ein anderer Prozess und keine maßaufbauende galvanische Schicht.[4]

Prüfung fertiger gedrehter Komponenten

Prüfen Sie die fertigen Durchmesser, Bohrungen, Längen, Gewinde und die datumsbezogene Geometrie gemäß der Zeichnung.

Geben Sie den Lieferzustand sowie alle erforderlichen dimensionalen, werkstoff- oder behandlungsbezogenen Nachweise an.

Prüfen Sie das erste Teil vor der Serienfertigung; wenden Sie den vereinbarten Stichprobenplan für die Charge an.

Prüfliste für gedrehte Teile
MerkmalZeichnungsanforderungPrüfverfahren
Durchmesser & BohrungenGrößenbegrenzungen; MessstellenAußen- / Innenmessung; vorgeschriebene Prüfmittel
Flächen & LängenLänge; Schulterabstand; FlanschdickeLängen- / Höhenmessung vom Bezugspunkt aus
Laufgenauigkeit und Form.Bezugsachse; getrennte FormtoleranzenDatumbasierter Tast- / Form-Messvorgang
Gewinde & NutenGewindeklasse; Nutbreite, -tiefe, -lageGewindeprüflehren; getrennte Nutmessung
Oberfläche & IdentitätOberflächenrauheit; Kanten; ZeichnungsstandOberflächenmessung; visuelle bzw. dokumentarische Prüfungen

Umfang und Dokumentation der Prüfung folgen dem Zeichnungsumfang und dem Auftragsumfang.

Muster, Wiederholungschargen und geschützte Lieferung

Eine Erstbestellung kann für Montageversuche erfolgen; bei einer Wiederholungsbestellung muss möglicherweise dasselbe Teil gemäß einer kontrollierten Zeichnungsrevision geliefert werden. Beides setzt eine eindeutig identifizierte Komponente voraus – nicht bloß ein optisch ähnliches Teil.

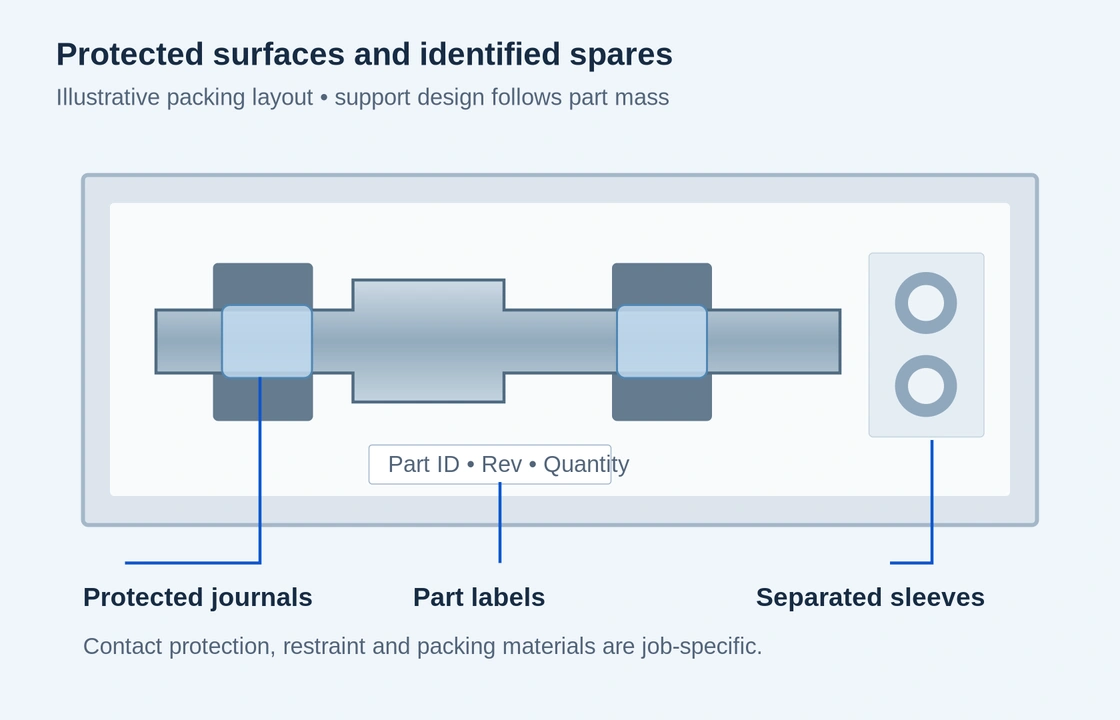
Illustratives Verpackungslayout mit geschützten Wellenabsätzen, getrennten Hülsen und Teilekennzeichnung

Schutz für Wellenabsätze, Gewinde und fertig bearbeitete Flächen

Wellenabsätze und Präzisionsbohrungen dürfen nicht als Kontaktstellen für lose Teile innerhalb derselben Verpackungseinheit dienen. Trennwände, Hülsen oder individuelle Umhüllungen halten funktionale Oberflächen voneinander getrennt; Schutzkappen können freiliegende Gewinde dort abdecken, wo dies geeignet ist. Transportverpackung aus materialverträglichen Werkstoffen bewahrt den Lieferzustand, ohne beim Zusammenbau ein zusätzliches Reinigungsproblem zu verursachen.

  1. Erstteil-Muster

    Eine Anfangsmenge dient zur Überprüfung des Teils und seiner Interaktion mit der zugehörigen Montage vor der nächsten Serienfreigabe.

  2. Serienchargen

    Menge, Endzustand und Prüfungsumfang sind für die bestellte Charge definiert, einschließlich aller Zeichnungsänderungen nach Abgabe des Musters.

  3. Wiederholungsbestellungen

    Teilenummer, Revision und genehmigte Oberfläche identifizieren die Wiederholungsanforderung. Änderungen am Werkstoff oder an der Geometrie werden von unveränderten Positionen getrennt.

  4. Verpackung & Kennzeichnung

    Funktionsoberflächen und Gewinde sind während des Transports geschützt. Etiketten verbinden die verpackten Teile mit der entsprechenden Bestellung und Teilenummer.

Was den Preis eines gedrehten Teils beeinflusst

Angebote sind am aussagekräftigsten, wenn sie dieselbe fertige Komponente beschreiben. Vier Faktoren verändern üblicherweise den Fertigungsaufwand und die Stückkosten.

Lagerbestand & Geometrie

Der Ausgangsdurchmesser, das abzutragende Material, lange nicht gestützte Abschnitte sowie dünne Wandstärken beeinflussen die Bearbeitungszeit und die Spanntechnik.

Funktionale Genauigkeit

Eng tolerierte Passungen, Laufgenauigkeit (Runout), feine Oberflächen und zusätzliche Messaufwände wirken sich auf den Prozess aus. Nicht-funktionale Oberflächen müssen nicht denselben Anforderungen genügen.

Zusätzliche Bearbeitungsschritte

Flächen, Querbohrungen, Härten, Schleifen oder Beschichtungen erfordern zusätzlichen Aufwand jenseits des grundlegenden gedrehten Profils.

Batch- & Freigabegröße

Die Rüstkosten verteilen sich auf die gemeinsam hergestellte Menge. Getrennte Freigaben können eine andere Stückkosten haben als ein zusammengefasstes Los.

Fragen zum Bestellen von CNC gedrehten Teilen

Kann ich mit einem Einzelteil oder einer kleinen Mustercharge beginnen?

Ja. Eine Mustercharge oder eine geringe Stückzahl ist ein gültiger Ausgangspunkt. Bitte geben Sie die Anfangsmenge und – sobald bekannt – die voraussichtliche Wiederholungsmenge separat an, damit Werkzeug- und Rüstkosten für beide Phasen berücksichtigt werden können.

Können Sie aus einem vorhandenen Teil arbeiten, wenn ich keine vollständige Zeichnung habe?

Ein vorhandenes Teil, Fotografien oder eine Skizze können den Gesprächsbeginn ermöglichen. Eine abgenutzte Oberfläche zeigt nicht zuverlässig ihre ursprüngliche Abmessung, ihr Material oder ihre Wärmebehandlung; daher bedarf die Fertigung eines Ersatzteils einer vorab vereinbarten Definition der funktionalen Geometrie vor der Produktion.

Können mehrere Teilenummern in einer Anfrage zusammengefasst werden?

Ja. Wellen, Buchsen, Abstandshalter und verwandte Komponenten können gemeinsam eingereicht werden. Eine einfache Liste mit Teilenummern und Mengen gewährleistet die eindeutige Identifizierbarkeit jedes Einzelteils; dieselbe Zeichnungsrevision sollte jeweils mit der entsprechenden Position verknüpft bleiben.

Sind sowohl metrische als auch zollbasierte Teile möglich?

Ja. Die Zeichnung ist in ihrem vorgesehenen Maßsystem beizubehalten. Gewinde behalten ihren spezifizierten Standard und ihre Passungsklasse bei, anstatt durch eine annähernd vergleichbare metrische oder zollbasierte Größe ersetzt zu werden. Eine bloße Umrechnung der Maßeinheit stellt keine Austauschbarkeit sicher.

Kann ich das Material oder einen teilweise bearbeiteten Rohling liefern?

Kundenlieferungen von Rohmaterial oder Rohlingen können für eine konkrete Bestellung besprochen werden. Die Materialidentität, der Ausgangszustand sowie die verbleibende Bearbeitungszugabe bestimmen, ob der vorgeschlagene Rohling geeignet ist und welche Bearbeitungsschritte darin enthalten sind.

Können verwandte Komponenten als passende Satzkomponenten geliefert werden?

Anforderungen an passende Satzkomponenten können bereits bei der Anfrage berücksichtigt werden. Die maßlichen Verbindungselemente, Kennzeichnungen zur Paarung sowie die Montageprüfung müssen definiert sein, da die Lieferung zweier separater Komponenten sich von der Annahme ihrer Passung als Paar unterscheidet.

Können wir vor dem Versand vertraulicher Dateien das Thema Vertraulichkeit besprechen?

Ja. Die erste Anfrage kann die Komponente beschreiben, ohne vertrauliche Geometrie einzubeziehen. Besprechen Sie die Vertraulichkeitsanforderungen und die Vereinbarungen zum Geheimhaltungsvertrag (NDA), bevor kontrollierte Zeichnungen oder Modelle weitergegeben werden.

Was bestimmt die Lieferzeit, und kann eine dringliche Anforderung geprüft werden?

Die Verfügbarkeit des Werkstoffs, die Geometrie, die Menge, die Oberflächenbearbeitung und der Umfang der Prüfung beeinflussen alle den Zeitplan. Eine dringliche Anfrage kann anhand dieser Bearbeitungsschritte geprüft werden. Die Lieferzusage gehört in das Angebot und nicht in eine pauschale Lieferzeitangabe für jedes gedrehte Teil.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre individuell gedrehten Teile

Teilen Sie uns mit, welches Bauteil Sie benötigen und welche Funktion es in Ihrer Baugruppe erfüllt. Eine Zeichnung ist hilfreich, doch bereits eine kurze Beschreibung genügt, um das Gespräch zu beginnen.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB