Lagergehäuse
Ein Lagerbohrung und ihre Montagefüße müssen ausgerichtet sein. Geben Sie das Passmaß der Bohrung, die Mittelhöhe, die Positionen der Montagelöcher sowie die Flächen zur Lagefixierung des Gehäuses an.
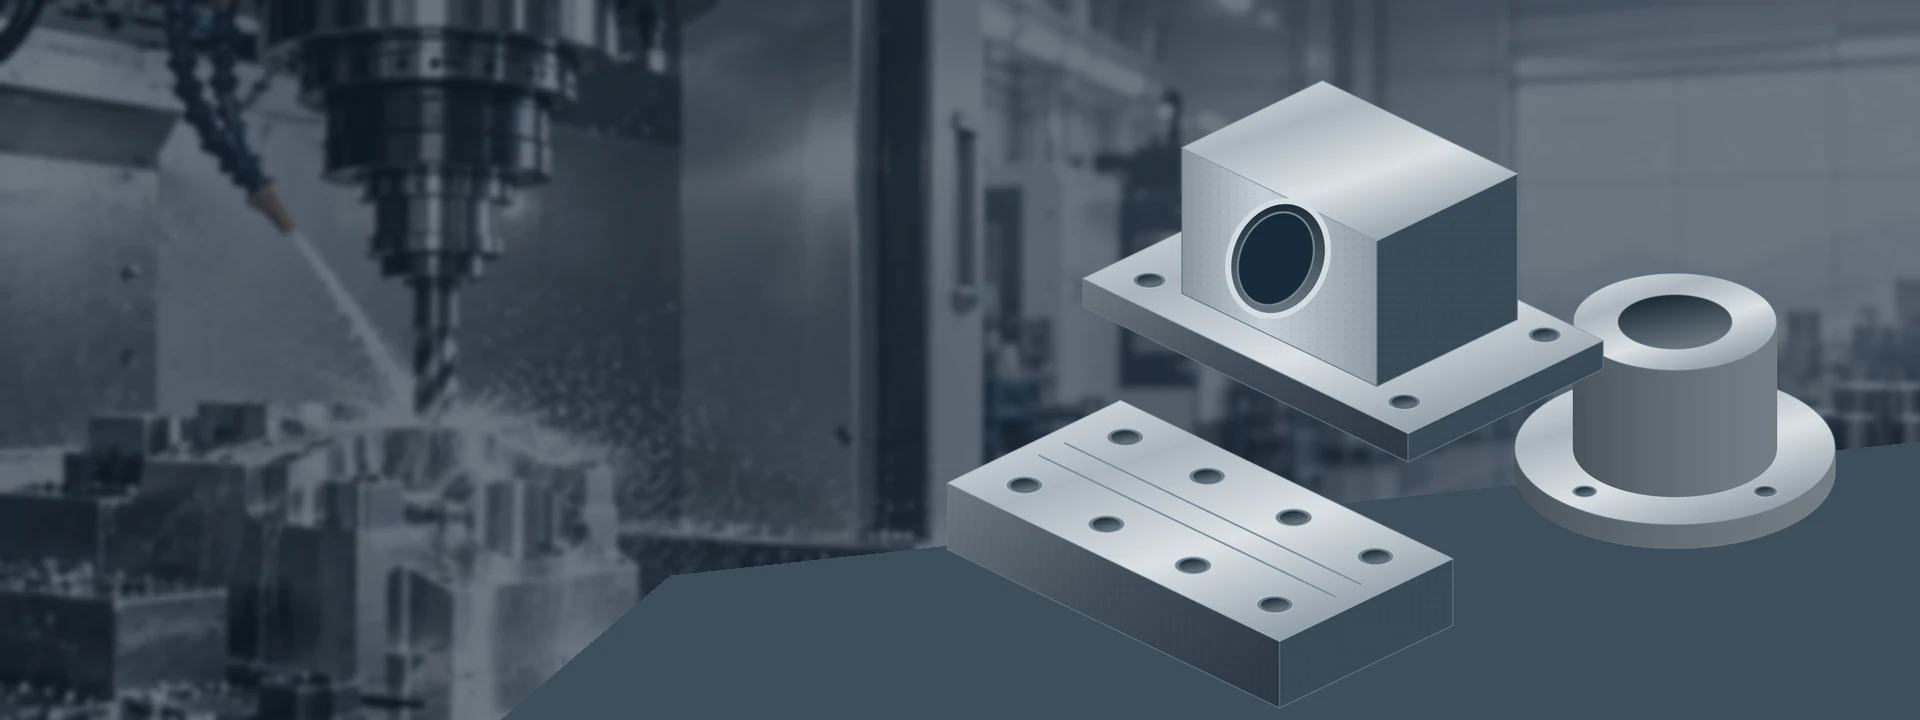
Ein Lagerbohrung und ihre Montagefüße müssen ausgerichtet sein. Geben Sie das Passmaß der Bohrung, die Mittelhöhe, die Positionen der Montagelöcher sowie die Flächen zur Lagefixierung des Gehäuses an.
Geben Sie Bohrung, Außendurchmesser, Absatz und Flanschdicke gemeinsam an. Kennzeichnen Sie die Fläche, die zur Lagefixierung der Muffe dient, sowie ggf. eine Bearbeitungszugabe für einen nachfolgenden Feinbearbeitungsschritt.
Ebene Stützflächen und wiederholte Lochpositionen definieren die funktionsrelevante Geometrie. Kennzeichnen Sie, welche Flächen im Gusszustand belassen werden können und welche vollständig bearbeitet werden müssen.
Ein Deckel benötigt möglicherweise neben einer flachen Kontaktfläche auch einen Zentrierdurchmesser. Markieren Sie den Anschlagbereich, das Schraubenmuster sowie die geforderte geometrische Beziehung zwischen Bohrung und Fläche.
Zeigen Sie die Gleitfläche, die Montagemerkmale und das Bauteil, an dem sie entlangläuft. Geben Sie auf der Zeichnung alle erforderlichen Härte-, Oberflächen- und Schmierbedingungen an.
Die Bohrung, der Zentrierdurchmesser und der Schraubenkreis können unterschiedliche Bearbeitungsverfahren erfordern. Geben Sie die Passung sowie alle spezifizierten Rundlaufanforderungen bezogen auf das Bezugselement an.
Veranschaulichende Teilformen, keine Lagerartikel oder Kundenprojekte. Senden Sie Ihre Zeichnung, um die tatsächliche Werkstoffgüte, das Rohmaterial und den Umfang der Bearbeitung zu besprechen.
Senden Sie die Gussteilzeichnung, die Fertigteilzeichnung, Fotos sowie vorhandene Prüfprotokolle. Geben Sie die sofort versandbereite Menge und das ungefähre Gewicht jedes Rohlings an. Wir können den Bearbeitungsumfang prüfen, bevor Sie die Charge weiterleiten.
Eine einfachere Hülse, Nabe oder Block kann statt aus einer speziell geformten Gussteil-Bestellung auch aus kontinuierlich gegossenem Halbzeug stammen. Geben Sie die Abmessungen und die Werkstoffgüte des Halbzeugs an und berücksichtigen Sie Spiel für die Oberflächenreinigung. Die üblichen Halbzeug-Abmessungen hängen vom Lieferanten ab.[2]
Senden Sie das Fertigmodell, die erwarteten Losgrößen sowie bereits vorliegende Informationen zu Gießerei oder Modell. Die Rohlingsbeschaffung stellt einen separaten Leistungsumfang dar, dessen Abstimmung erforderlich ist – einschließlich Lieferant, Werkzeug-Eigentum, Eingangsprüfungen und Verantwortlichkeit für nichtkonforme Gussteile.
Grauguss und Sphäroguss gehören zur Gusswerkstofffamilie „Cast Iron“, sind jedoch nicht austauschbar. Grauguss weist flockenförmiges Graphit auf; Sphäroguss enthält kugelförmiges Graphit. Die Güteklasse und die Gefügestruktur beeinflussen sowohl die Eigenschaften des fertigen Teils als auch sein spanendes Bearbeitungsverhalten.[1]
Verwenden Sie auf Ihrer Zeichnung die vollständige Werkstoffbezeichnung einschließlich der maßgeblichen Norm und Lieferzustandsangabe. Eine alleinige Anfrage nach „Gusseisen“ lässt wichtige Entscheidungen offen. Jede Abweichung vom vereinbarten Werkstoff ist vor dem Kauf des Rohlings abzustimmen.
Flockengraphit-Grauguss wird dort eingesetzt, wo Eigenschaften wie Schwingungsdämpfung und Zerspanbarkeit von Vorteil sind. Eine Bezeichnung wie ASTM A48 Klasse 40 identifiziert mehr als nur das Wort „Grauguss“; das Rohteil erfordert dennoch die vereinbarten Unterlagen und eine zulässige Maßtoleranz.[3]
Sphäroguss-Qualitäten definieren unterschiedliche Anforderungen an die Eigenschaften. Beispielsweise ist 65-45-12 eine Bezeichnung, die gemäß ASTM A536 verwendet wird. Geben Sie die exakt erforderliche Qualitätsstufe, Härte oder Wärmebehandlungsbedingung an – ersetzen Sie diese nicht durch optische Merkmale.[4]
Kompaktgraphitguss, austemperierter Sphäroguss und hochharte Qualitätsstufen erfordern eine gesonderte Bearbeitungsprüfung. Nennen Sie das genaue Material und seinen Zustand bei Lieferung, damit Werkzeuge, Fertigbearbeitungsfolge und Prüfung überprüft werden können.[5]
Geben Sie die Gußeisensorte und die maßgebliche Norm an. Quer-Norm-Substitutionen erfordern eine Genehmigung.
| Eigenschaft | 65-45-12 Sphäroguss Dura-Bar 65-45-12 | Zustand |
|---|---|---|
| Mindestzugfestigkeit (ksi) | 65 | Längsprobe, mittlerer Radius |
| Mindeststreckgrenze (ksi) | 45 | Längsprobe, mittlerer Radius |
| Mindestdehnung (%) | 12 / 9 | Durchmesser ≥2in / |
Die Werte gelten für das gegossene Stabmaterial; die Mindestdehnung beträgt 12% bei Durchmessern von 2 Zoll oder mehr und 9% bei Durchmessern unter 2 Zoll.
Eine nominelle Gussumhüllung ist lediglich ein Ausgangspunkt. Prüfen Sie die verfügbare Materialstärke auf jeder bearbeiteten Fläche und rund um jede Bohrung – einschließlich der Auswirkungen von Gussvariationen. Bei Gussstäben verwenden Sie die vom Lieferanten angegebene Nachbearbeitungszugabe, statt anzunehmen, dass die markierte Größe der fertige Maßwert ist.[2]
Wählen Sie Stütz- und Spannpunkte, die den tatsächlichen Rohguss stabil halten und gleichzeitig den Zugang zu den ersten Bearbeitungsbereichen gewährleisten. Eine rauhe Oberfläche, die für die erste Positionierung genutzt wird, kann später entfernt oder durch eine bearbeitete Referenzfläche ersetzt werden.
Bei einem Lagergehäuse müssen die Bohrungsachse und die Befestigungslöcher möglicherweise in Bezug auf die fertigen Füße positioniert sein. Kennzeichnen Sie diese Bezugsflächen und Grenzen in der Zeichnung. Überprüfen Sie die fertigen geometrischen Beziehungen nach allen Bearbeitungsschritten, die sie beeinflussen können.
Fräsen stellt die für die Montage erforderlichen Flächen und Positionen her. Identifizieren Sie bei einem Gussteil, wo eine vollständig aufgearbeitete Oberfläche erforderlich ist und wo eine Rohteiloberfläche belassen werden kann. Dadurch wird vermieden, Material zu entfernen, das für die Passgenauigkeit des Teils nicht erforderlich ist.
CNC-FräsdienstleistungenDrehen eignet sich für Buchsen, Naben und kreisförmige Positioniermerkmale. Geben Sie die Oberflächen an, die bezüglich des festgelegten Bezugspunkts (Datums) laufgenau sein müssen, zusammen mit den Positionen der Absätze und den Grenzen der Bohrung. Berücksichtigen Sie alle nachfolgenden Bearbeitungsschritte, die eine Passung beeinflussen könnten.
CNC DrehdienstleistungenEine gegossene Öffnung erfordert möglicherweise noch umfangreiche Nachbearbeitung, bevor sie zu einer kontrollierten Bohrung wird. Die Verfahren Bohren, kreisförmiges Fräsen oder eine separate Finish-Bearbeitung können hinsichtlich Größe, Geometrie, Zugänglichkeit und Oberflächenanforderungen bewertet werden.
Bearbeitete Teile erkunden
Bei einem Gehäuse kann eine bearbeitete Bohrung optisch einwandfrei erscheinen, während ihre Mittelhöhe falsch ist. Ein Deckel kann seine Dicke erfüllen und dennoch eine Ebenheitsanforderung verfehlen. Benennen Sie die funktionalen Abmessungen und geometrischen Anforderungen, damit der Prüfplan der Montage folgt.
Falls durch die Bearbeitung ein Hohlraum oder eine andere unerwartete Unregelmäßigkeit freigelegt wird, vereinbaren Sie, wie das betroffene Teil identifiziert, dokumentiert und für eine Entscheidung zurückgestellt wird. Definieren Sie den Entscheidungsweg vor der Serienfertigung; Reparatur, Imprägnierung oder Materialersatz bedürfen einer gesonderten Freigabe.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Eingehender Rohling | Materialidentität; Bearbeitungszugmaterial; beschädigte Bereiche; Berichte | Vorgesehener Nachbearbeitungszuschlag | Eingangsprüfungen; Behandlung unzureichenden Zugmaterials |
| Bohrungen und Positionierdurchmesser | Größenbegrenzungen; Form; Bezugsflächen; Oberflächenbeschaffenheit | Anwendbare Zeichnung und allgemeine Toleranzen | Maßliche und oberflächliche Prüfungen |
| Montageflächen und Lochmuster | Ebenheit/Orientierung; Mittelhöhe; Lochposition | Endgültige Bezugsflächen; definierte Aufspannung | Bezugsflächenbezogene Messungen |
| Gusszustand | Mängelkriterien; Material-/Zerstörungsfreiprüfungsanforderungen | Vorgeschriebene Methode, Abdeckung und Akzeptanzkriterien | Material-/Zerstörungsfreiprüfungsberichte getrennt von Maßangaben |
| Wärmebehandlung und Endzustand | Härte; Wärmebehandlungsprotokolle; Masken; Endoberflächen | Erforderliche Protokolle und verantwortlicher Lieferant identifiziert | Getrennte Prüfprotokolle, optische Beurteilung und Maße |
Zeigen Sie die Bohrung, den Zentrierdurchmesser, die Gleitfläche sowie alle anderen Oberflächen an, die geschützt werden müssen. Geben Sie zulässige Kantenabrundungen an, damit das Entgraten keine für die Dichtstelle oder Ecke maßgebliche Geometrie verändert.
Markieren Sie beschichtete Bereiche und Maskierungsgrenzen in der Zeichnung. Binden Sie alle Maßanforderungen an den Endzustand, einschließlich der Angabe, ob eine Prüfung vor oder nach der Beschichtung erfolgt.
Vereinbaren Sie einen vorübergehenden Schutz, der entfernt werden kann, ohne den nächsten Fertigungsschritt zu beeinträchtigen. Schützen Sie bearbeitete Flächen vor Kontaktbeschädigungen und stellen Sie durch die Verpackung sicher, dass die Teileidentität mit den Chargenunterlagen verknüpft bleibt.
Prüfen Sie vor der Kalkulation des Bearbeitungswegs die Herkunft des Guss- oder Stabmaterials, dessen Abmessungen, Werkstoffgüte und Zeichnungsrevision.
Nutzen Sie ein vereinbartes Erstteil oder eine vereinbarte Mustercharge, um Reinigung, Bezugspunktübertragung, Passungen sowie die erforderlichen Unterlagen zu überprüfen.
Führen Sie die genehmigte Zeichnungsrevision, den Werkstoffweg und die Fertigungsfolge zusammen mit der Auftragsbestätigung. Bestätigen Sie Änderungen vor Wiederholung des Auftrags.
Verknüpfen Sie die Teilemarkierung, die Verpackungsetiketten und die vereinbarten Berichte mit der freigegebenen Charge. Halten Sie spätere Endbearbeitungs- und Versandtermine klar dokumentiert.
Ein Near-Net-Guss kann den Materialabtrag reduzieren, erfordert jedoch zusätzliche Gießerei- und Werkzeugbauarbeiten. Gussstäbe können bei bestimmten Formen auf ein spezielles Modell verzichten, erfordern aber mehr Zerspanung. Vergleichen Sie gemeinsam die Kosten für Rohlinge, die Vorbereitung von Spannvorrichtungen, die Zerspanung, die Prüfung, die Wärmebehandlung und die Losgröße.
Vergleichen Sie den Angebotsumfang von CNC.VETCNC arbeitet mit Fabriken und Partnerunternehmen in China zusammen. Bestätigen Sie vor der Bestellung den Rohlingslieferanten, den Umfang der Zerspanung sowie die Verantwortlichkeiten für die Kommunikation.
Treffen Sie VETCNCJa. Grauguss und Sphäroguss können mit geeigneten Bohrwerkzeugen fräsen, drehen und weiterverarbeiten werden. Die genaue Güte, Gefügeausbildung und Härte beeinflussen den Bearbeitungsweg.[1]Senden Sie Ihre Rohlingangaben und die fertige Zeichnung zur Überprüfung des Auftrags mit VETCNC.
Kundenseitig bereitgestellte Gussteile sind eine Möglichkeit zur Prüfung. Senden Sie zunächst Fotos des Rohgussteils, dessen Abmessungen, Gewicht, Güteunterlagen und die fertige Konstruktionszeichnung. Vereinbaren Sie vor dem Versand die Eingangsprüfungen sowie das Vorgehen bei nicht konformen Rohgussteilen.
Geben Sie an, ob Sie ausschließlich die Bearbeitung benötigen oder auch Unterstützung bei der Beschaffung des Rohgussteils wünschen. Jede Vereinbarung mit einem Gießereibetrieb oder Lieferanten für Lagermaterial muss gesondert bestätigt werden – einschließlich der Modellherstellung, der Verantwortlichkeit des Lieferanten, der Werkstoffunterlagen und der Abnahme des Rohgussteils.
Grauguss enthält flockenförmigen Graphit; Sphäroguss enthält kugelförmige Graphitnodule. Dieser strukturelle Unterschied wirkt sich auf das mechanische Verhalten aus, während Matrixaufbau und Güte die Bearbeitbarkeit beeinflussen.[1]Geben Sie die erforderliche Güte an, statt die beiden Bezeichnungen als austauschbar zu betrachten.
Für geeignete Formen ist gegossener Stab eine alternative Ausgangsbasis zur Prüfung. Er erfordert dennoch die korrekte Güte und ausreichend Material für alle zu bearbeitenden Flächen. Vergleichen Sie die Größenkonvention des Lieferanten, die Nachbearbeitungszugabe sowie die verfügbare Form mit der fertigen Zeichnung.[2]
Beginnen Sie mit den Grenzwerten der Zeichnung und allen ggf. anzuwendenden allgemeinen Toleranzen. Heben Sie Passungen für Bohrungen, Bezugsflächenbeziehungen, Ebenheit und Oberflächenrauheit hervor. Eine Verpflichtung erfordert das tatsächliche Material, die Merkmalsgröße, die Rohlingvariation und den Messplan – nicht eine pauschale Toleranz für jedes Teil.
Es gibt keine einheitliche Nachbearbeitungszugabe für jedes Rohstück. Diese hängt vom Gießverfahren, der Form, den Toleranzschwankungen und den zu reinigenden Flächen ab. Legen Sie die Roh- und die fertige Zeichnung gemeinsam vor. Für kontinuierlich gegossenes Material bestätigen Sie die vom Lieferanten veröffentlichten Größen- und Nachbearbeitungsregeln.[2]
Es darf keine pauschale Behandlungssequenz angenommen werden. Geben Sie alle vorgeschriebenen Wärmebehandlungen, die endgültige Härte sowie Anforderungen an die dimensionsbezogene Stabilität an. Anschließend können Lieferant des Werkstoffs und Bearbeitungsteam prüfen, an welcher Stelle der Bearbeitungsfolge die Wärmebehandlung erfolgen soll und welche Nachbearbeitungsschritte folgen.
Vereinbaren Sie ein Verfahren zur Identifizierung des betroffenen Teils, zur Dokumentation des Fehlersitzes und zur vorläufigen Freigabe zur Prüfung. Die Freigabe hängt von den festgelegten Fehlerkriterien und der Funktion des Teils ab. Entscheidungen über Reparatur, Imprägnierung oder Verwendung ohne weitere Maßnahmen bedürfen einer ausdrücklichen Genehmigung; sie stellen keine automatischen Bearbeitungszugeständnisse dar.
Senden Sie das fertige Modell und die Zeichnungsrevision, Angaben zum Rohguss oder Ausgangsmaterial, Sorte und Zustand, Muster- und Losmengen, kritische Abmessungen sowie Anforderungen an Wärmebehandlung und Prüfung. Fügen Sie bei Vorliegen das Leergewicht und Fotos hinzu. Das Angebot muss die Lieferung des Rohlings von der spanenden Bearbeitung klar unterscheiden.
Ein Angebot für ein Gehäuse erfordert mehr als nur den fertigen Bohrungsdurchmesser. Fügen Sie die Gusszeichnung, den Zustand des Rohmaterials sowie die Flächen bei, die das Teil während der Bearbeitung und Prüfung positionieren.
Verwenden Sie diesen Auftrag als Vorlage, um alle erforderlichen Angaben zu sammeln, und hängen Sie Ihre Dateien dann im Angebotsformular an. Sie können diese Vorlage auch für Ihren eigenen Projektordner herunterladen.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Referenzen zu Gusseisensorten, Fachbegriffen und Überlegungen zur spanenden Bearbeitung.